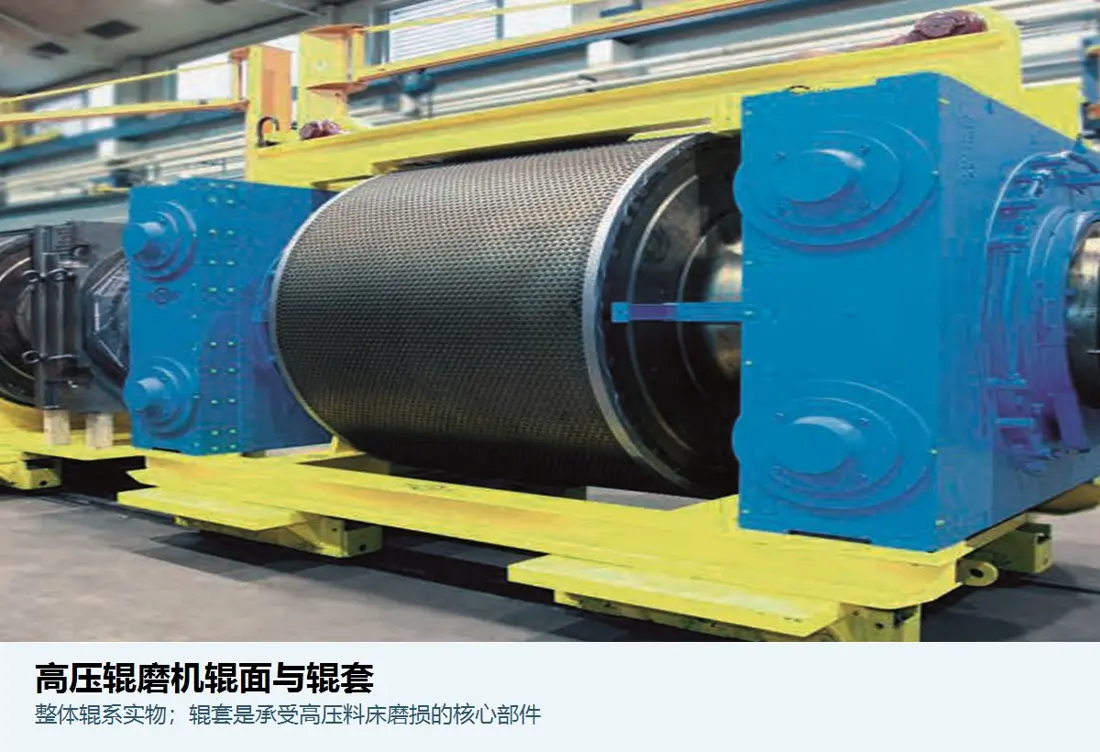
thyssenkrupp Polysius polycom® Шлифовальные валки высокого давления

Актуальная линейка валковых прессов Polysius для измельчения слоя материала под высоким давлением: определение изнашиваемых деталей, подшипников, деталей гидравлики и привода по проектной конфигурации, конструкции валков, диаметру/ширине и месту установки.

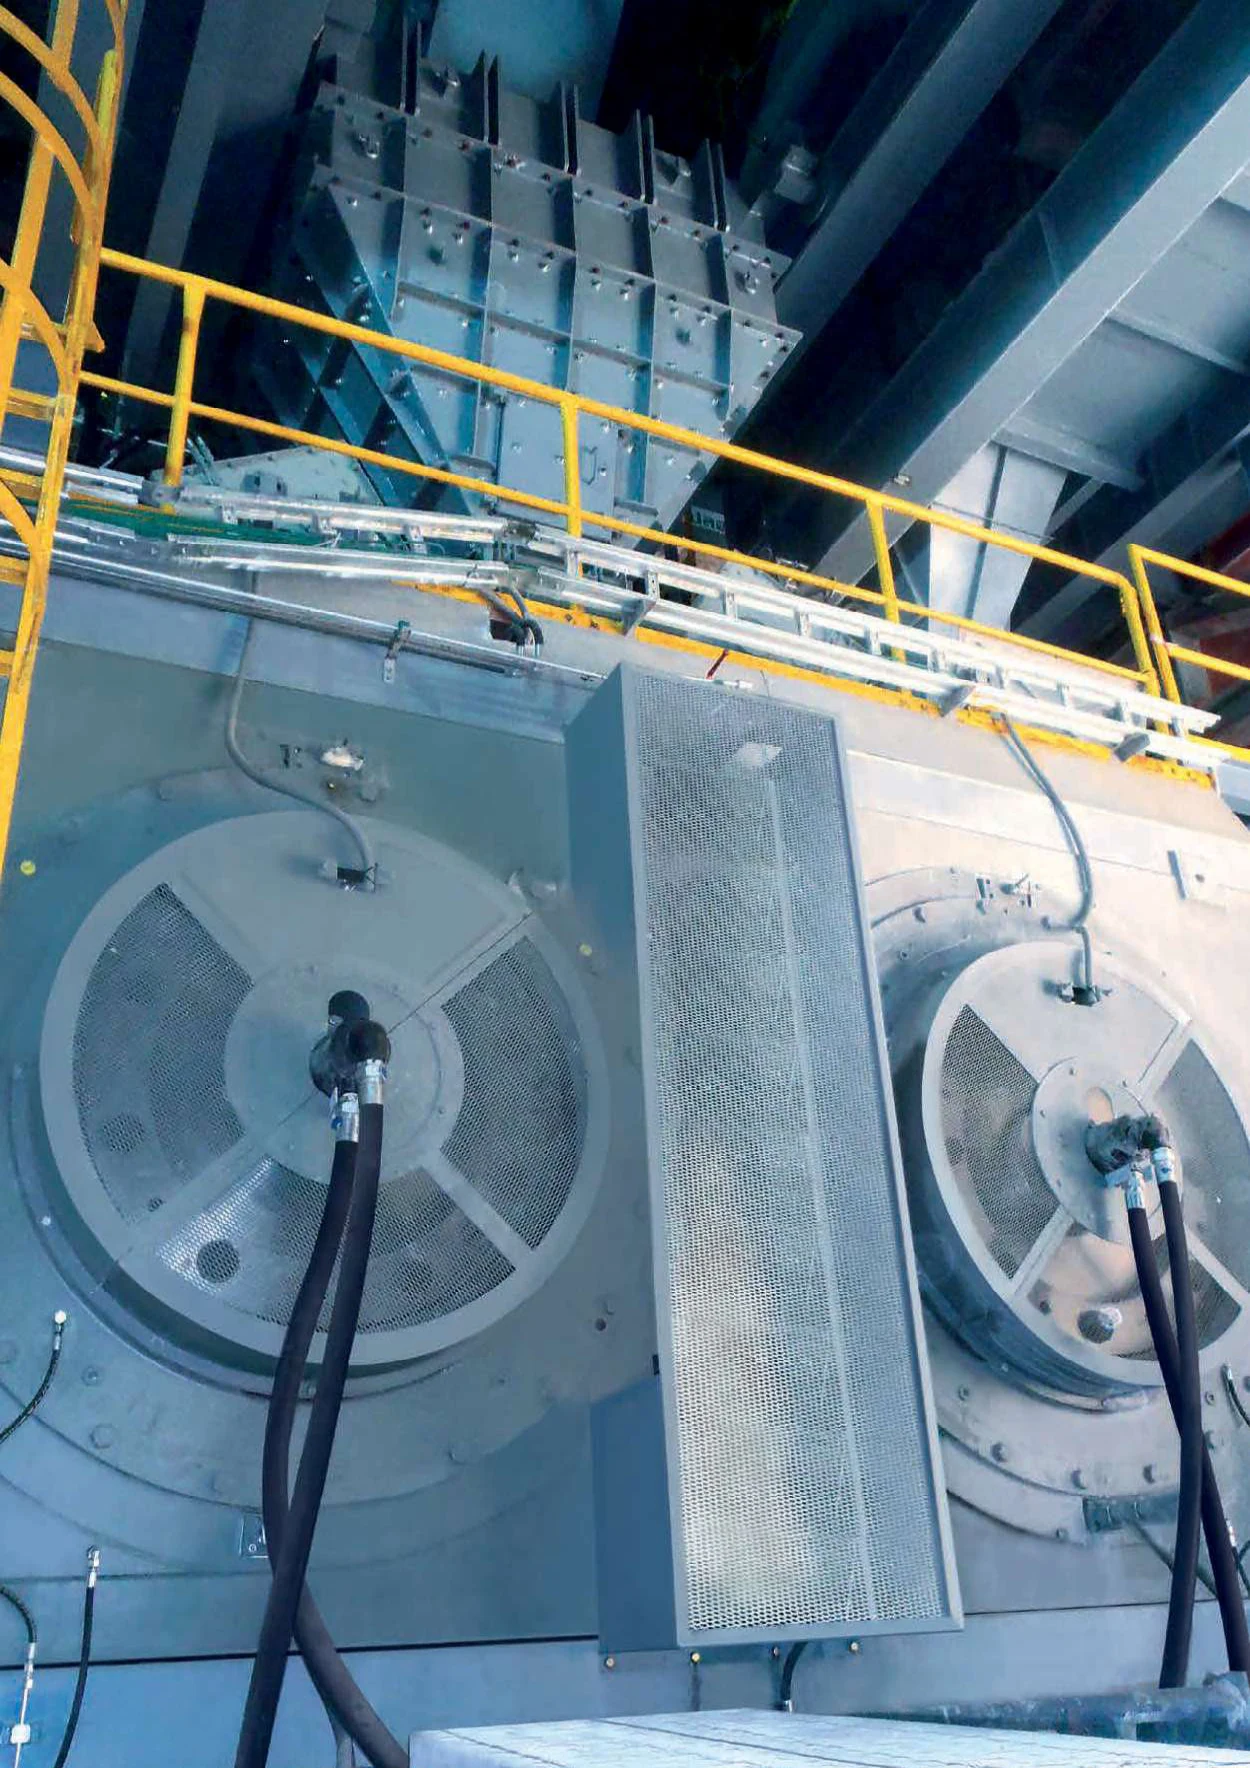
thyssenkrupp Polysius polycom HPGR Изображение производителя
Производитель polycom® — роликовый блок и гидравлическое расположение неподвижных и плавающих валков, подшипников и системы давления.
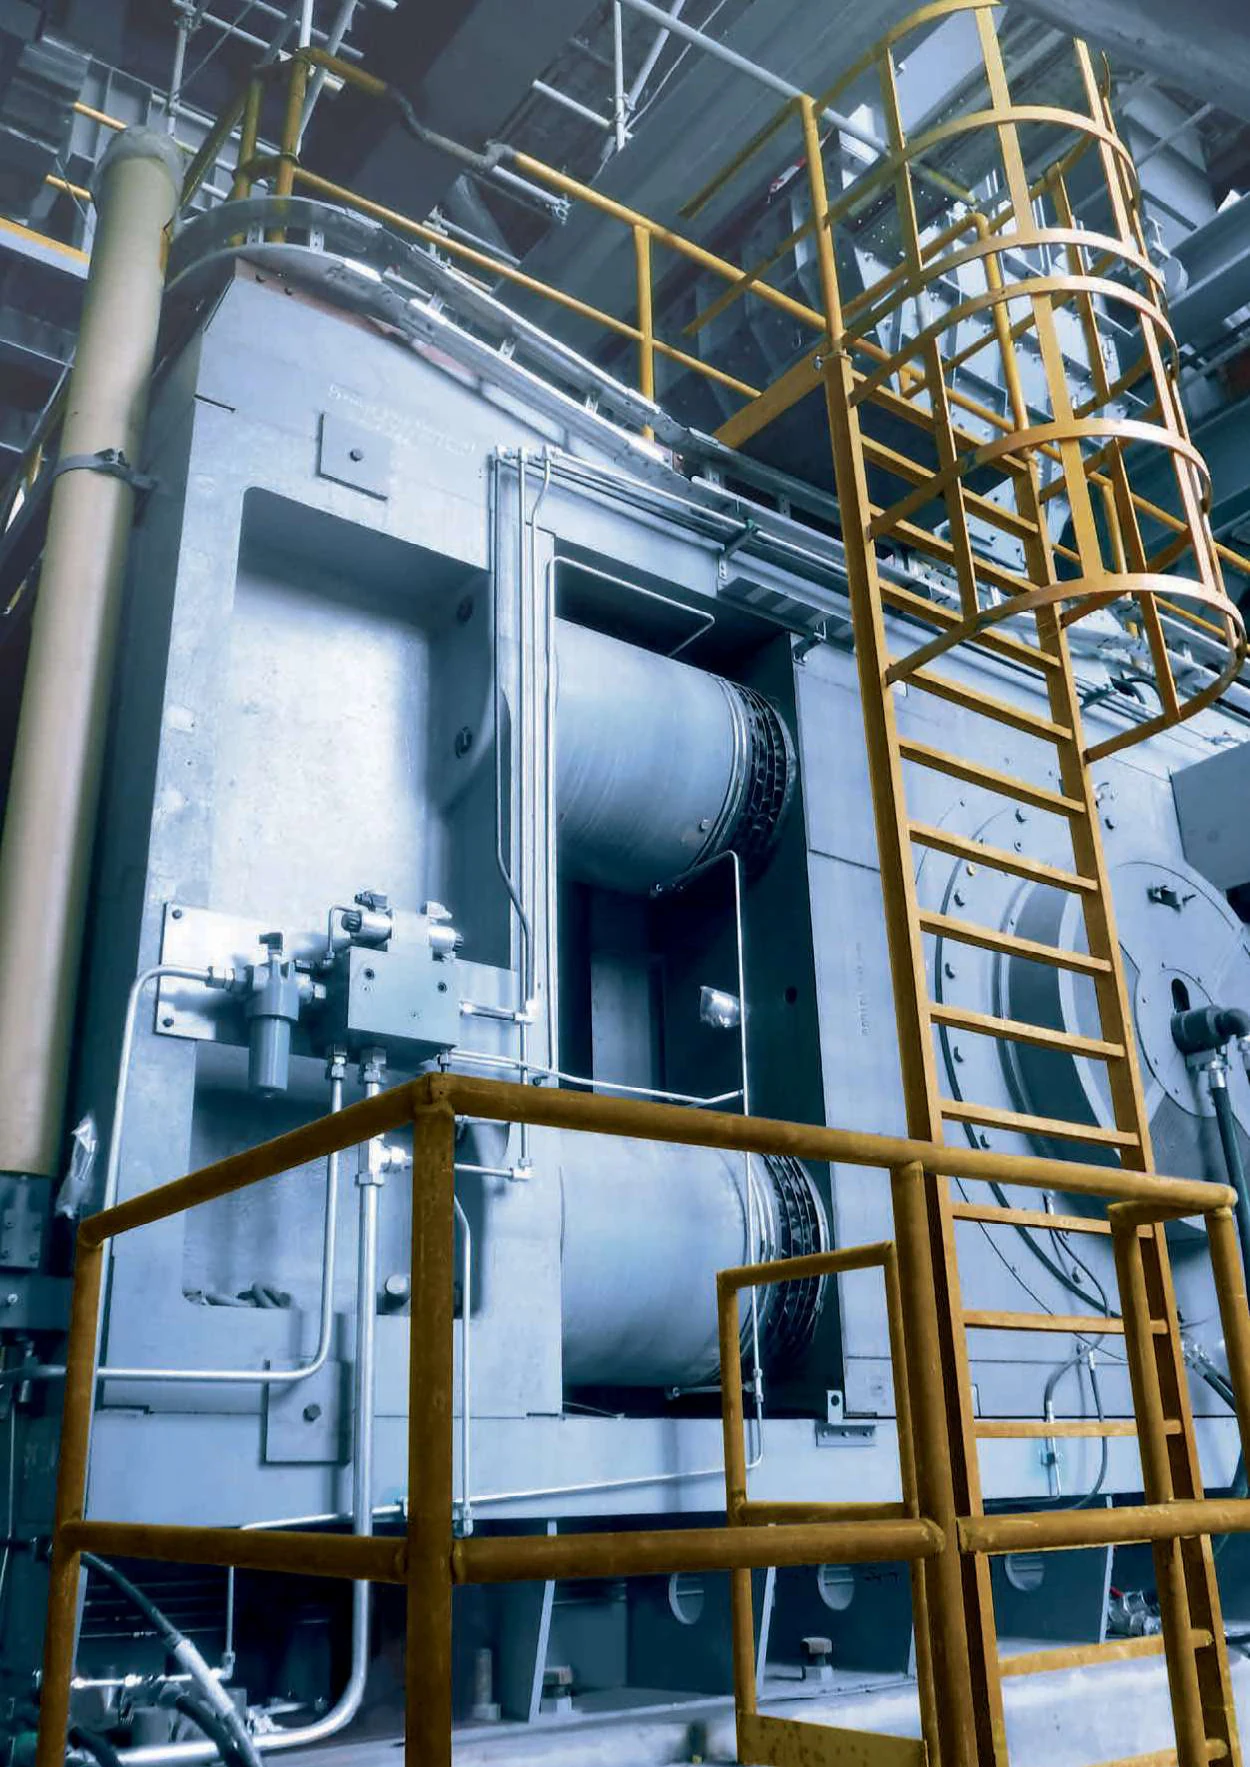
Polysius polycom подшипниковая, гидравлическая и вальцовая зона
Крупный план производителя концов валов, корпусов подшипников, гидроцилиндров и соединений рамы.
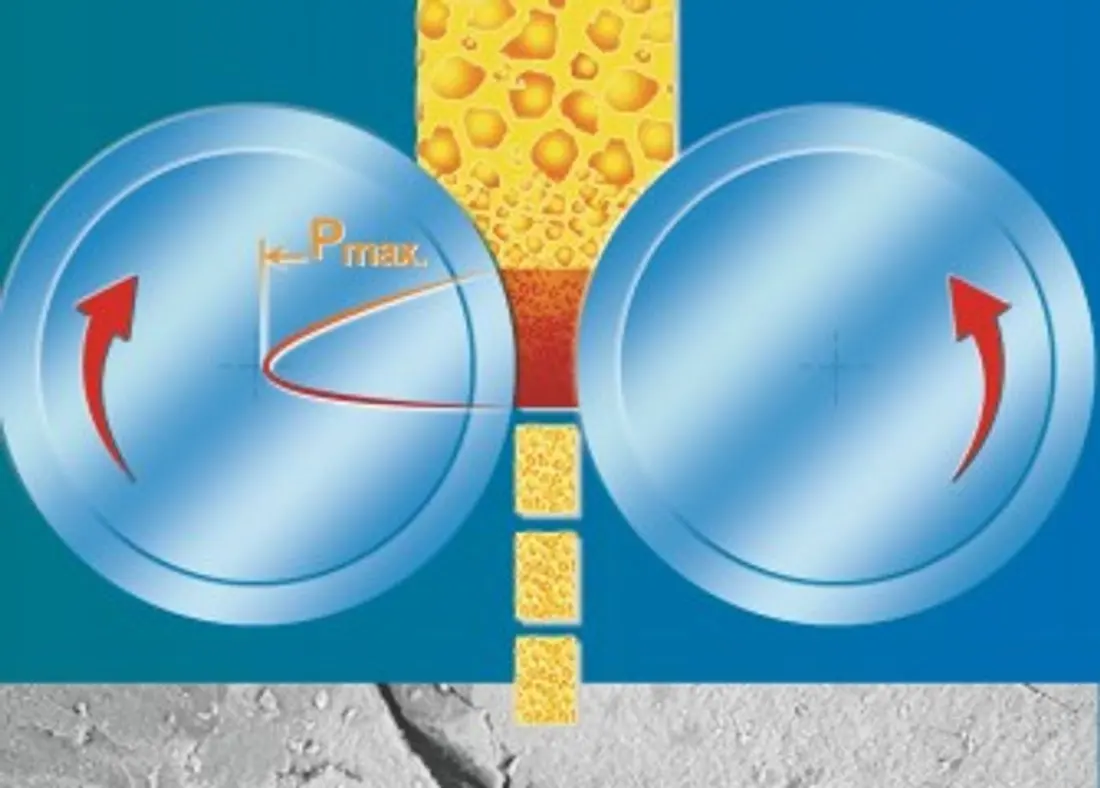
polycom Схема измельчения в слое высокого давления
Принцип производителя: измельчение слоя материала под высоким давлением. Вращающиеся навстречу друг другу валки уплотняют материал в зазоре под высоким давлением, вызывая разрушение при взаимодействии частиц.
OEM Справочник по оборудованию

Конфигурации установки, системы защиты валков и запасные части для сердечников на одной странице.

polycom® индивидуализирован в зависимости от материала, производительности и процесса, а не продается по единым общедоступным кодам моделей. Опубликованные конфигурации, исторические диапазоны размеров установки, а также данные о роликах, подшипниках, гидравлике и приводе позволяют идентифицировать запасные части по реальным записям о машинах.

> 2000 t/hОпубликованный на текущем веб-сайте максимальный класс мощности
≤ 60 mmОпубликованный максимальный размер фида текущего веб-сайта
До 250 MPaБрошюра о давлении между валками при измельчении сырья
3Опубликованные концепции износа поверхности валков
Стандартные модели и основные размеры

Опубликованные конфигурации и диапазоны установки polycom®

На текущем сайте описаны проектные конфигурации polycom® без единых кодов моделей. Таблица содержит только текущие конфигурации с прослеживаемыми источниками и исторические размеры HPGR для минерального сырья.

Опубликованная конфигурация/диапазон установкиДиаметр валка/диапазон идентификацииШирина/конфигурация валкаЕмкость и применениеСтатус продукта
polycom® финишное шлифование сырьяПо индивидуальному заказу по материалу и мощностиПо проектуОпубликованная максимальная емкость превышает 2000 t/h; максимальный размер подачи 60 mmТекущий продукт
polycom® финишное шлифование цементных материаловСпециально для цементного клинкера, шлака и других материалов.По проектуВ сочетании с классификацией sepol®Текущий продукт
polycom® предварительное шлифование/комбинированное шлифованиеАдаптирован к существующей схеме шаровой мельницыПо проектуРасширение мощностей и энергосберегающая модернизацияТекущий продукт
Polysius минеральный HPGR установленный диапазонДиаметр валка 0.5–2.8 mШирина валка 0.2–1.8 mот 20 до более чем 2500 t/h; От 2 × 50 до 2 × 3000 kWИсторический диапазон технических данных
Перед изготовлением проверьте паспортную табличку, серийный номер, диаметр/ширину валка, фиксированное/плавающее положение, конструкцию поверхности, подшипники, гидравлику, привод, чертеж и ревизию.
Thyssenkrupp Polysius

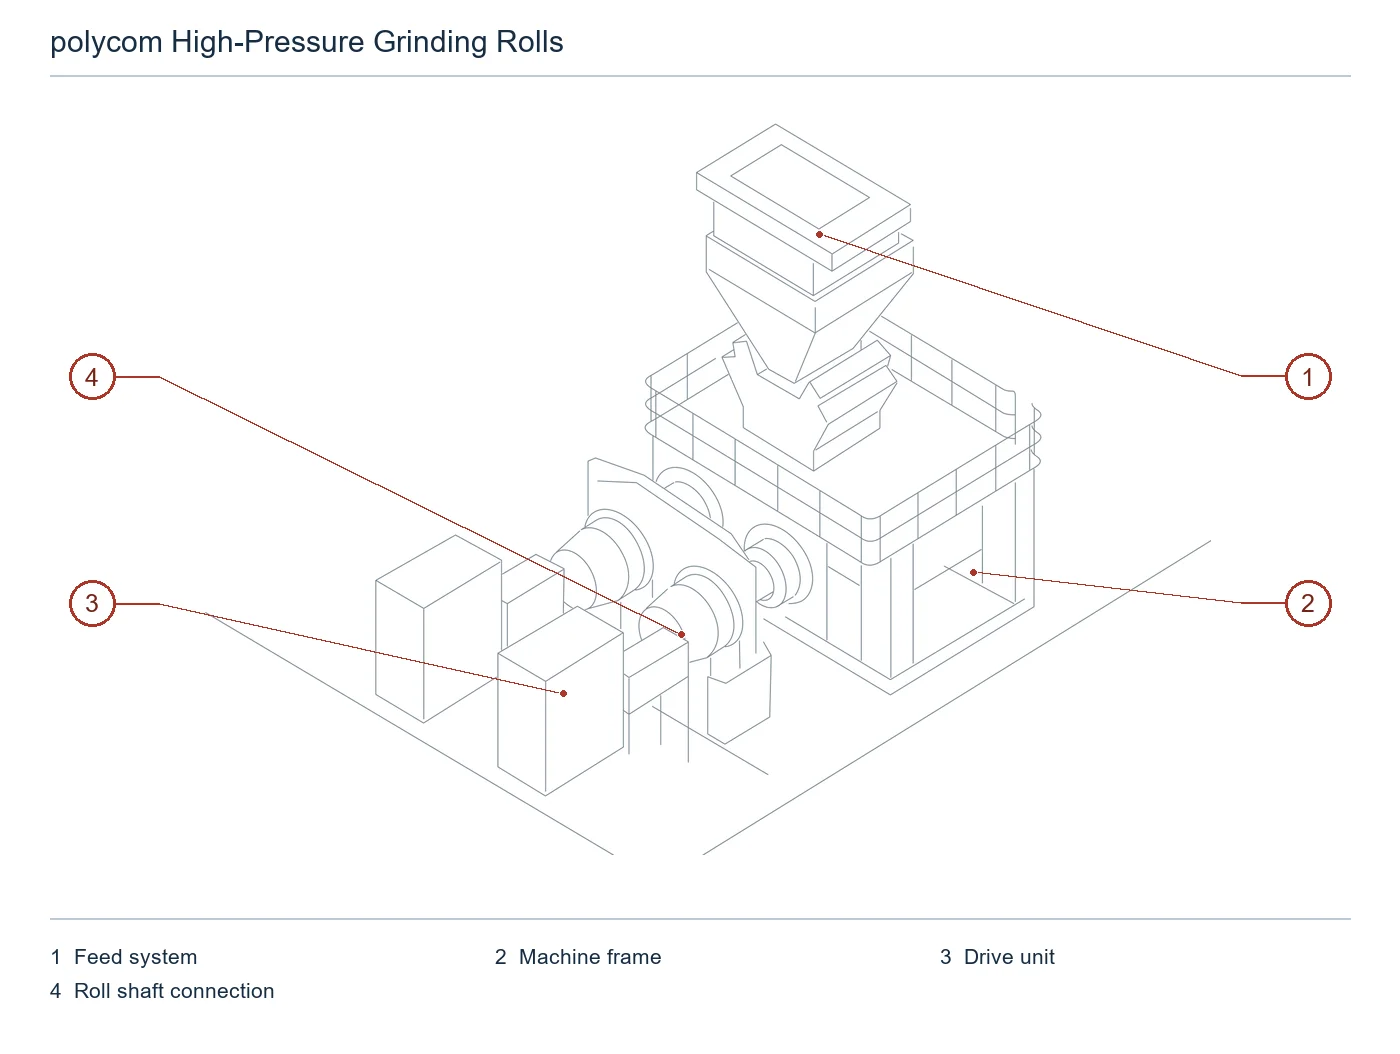
Схема расположения узлов

Номера на схеме соответствуют строкам таблицы.

Thyssenkrupp Polysius polycom® High-Pressure Grinding Rolls – Схема расположения узлов
№Узел / детальРасположениеПрименимость
1Система подачиКвадратный загрузочный бункер сверхуpolycom
2Рама машиныОпорная рама вокруг валков справаpolycom
3Приводной узелВнешний приводной узел спередиpolycom
4Соединение вала валкаКруглое соединение вала между приводным узлом и валкамиpolycom
изнашиваемые детали

Корпуса валков, шпильки, щековые пластины и изнашиваемые детали желоба.

Поверхности валков, шпильки, кромки, щеки и желоба подвергаются воздействию различных механизмов давления, ударов и износа. Проверьте материалы и процессы отдельно по позициям.

Изображение для определения детали: кованый валок или валок с наплавкой
01

кованые валки / валки с наплавкой

кованый / сварной валок

Профили с наплавкой удерживают слой материала для самозащиты от износа. Сверьте диаметр, ширину, тип и рисунок наплавки, твёрдый слой и конструкцию кромок с монтажными чертежами.

Посмотреть страницу общей части →
Изображение для определения детали: валок композиционного литья
02

валки композиционного литья

валок композиционного литья

Вязкая сердцевина и наружный слой с высокой прочностью на сжатие предназначены для условий высокого удельного износа. Сверьте толщину слоя, границу раздела, профиль, торцы и вал в сборе как единый валковый узел.

Посмотреть страницу общей части →
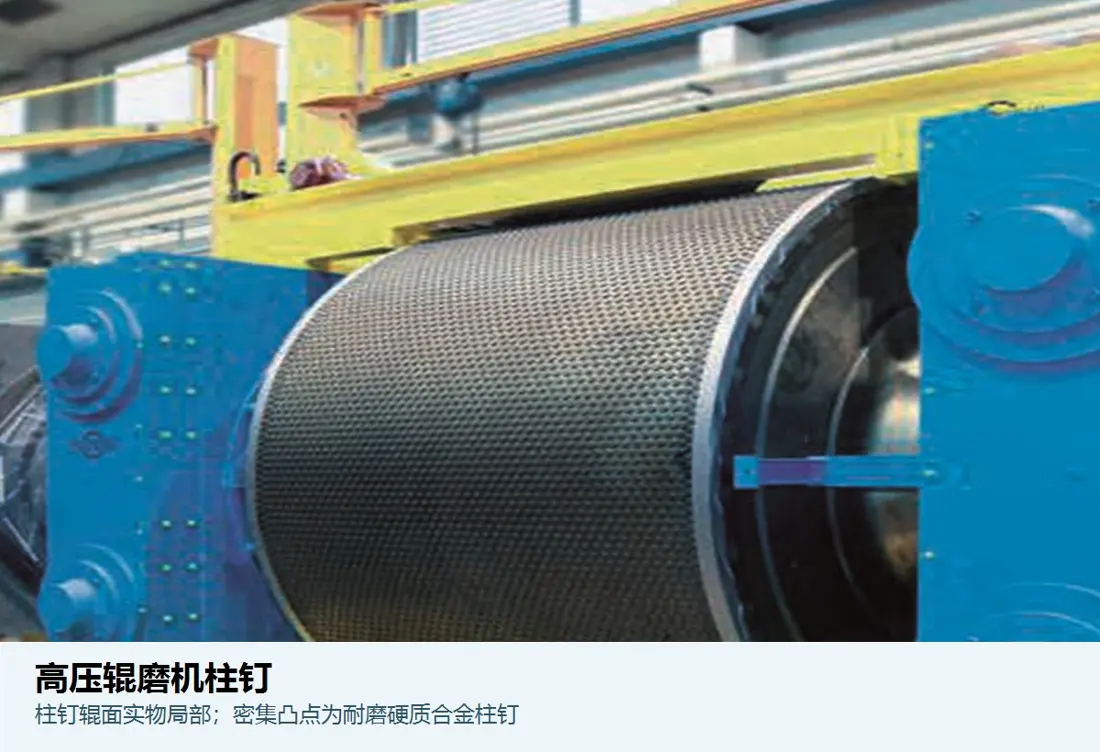
Изображение для определения детали: поверхность валка с твердосплавными штифтами
03

поверхности валков с твердосплавными штифтами

поверхность валка с твердосплавными штифтами

Штифты удерживают защитный слой материала. Диаметр, длина, плотность, схема расположения, краевые зоны и посадки в отверстиях зависят от валка и питания.

Посмотреть страницу общей части →
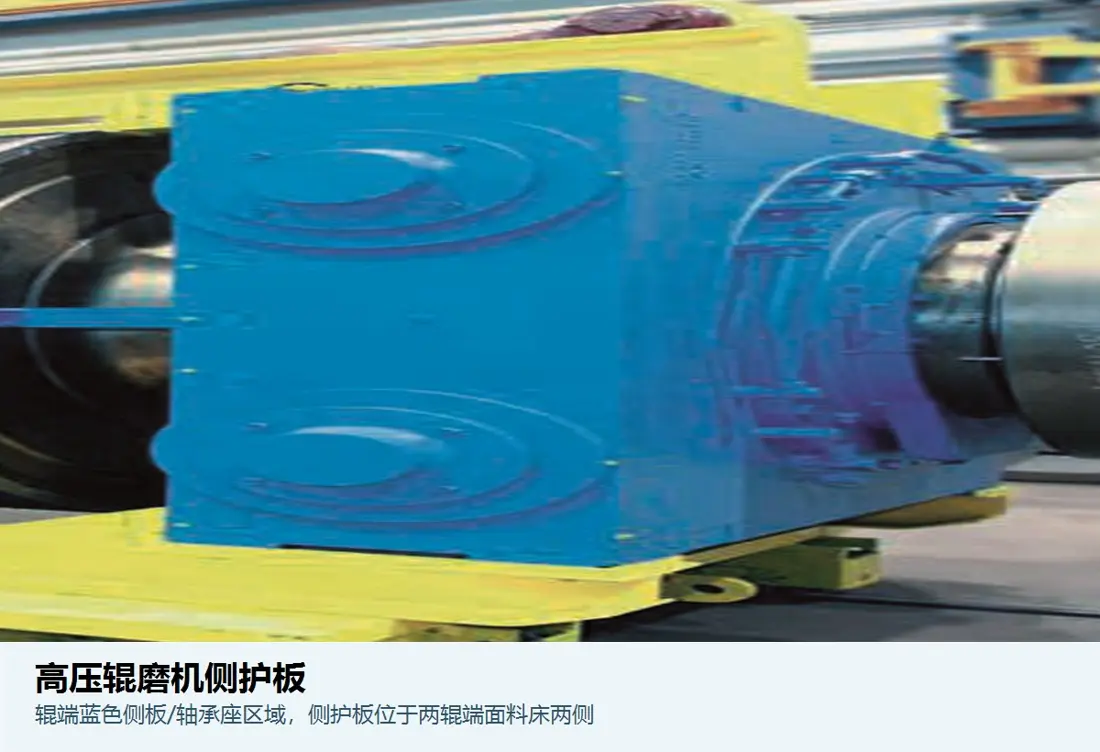
Изображение для определения детали: боковая плита и боковая футеровка
04

Щечные пластины/боковые футеровочные элементы

боковая плита / боковая футеровка

Ограничивают боковой выход материала из межвалкового зазора и стабилизируют столб питания. Сверьте профиль, толщину, зазор, опоры, левое/правое положение и краевые зоны износа по диаметру и ширине валка.

Посмотреть страницу общей части →
Изображение для определения детали: защита кромок валка
05

защита кромок валка

защита кромок валка

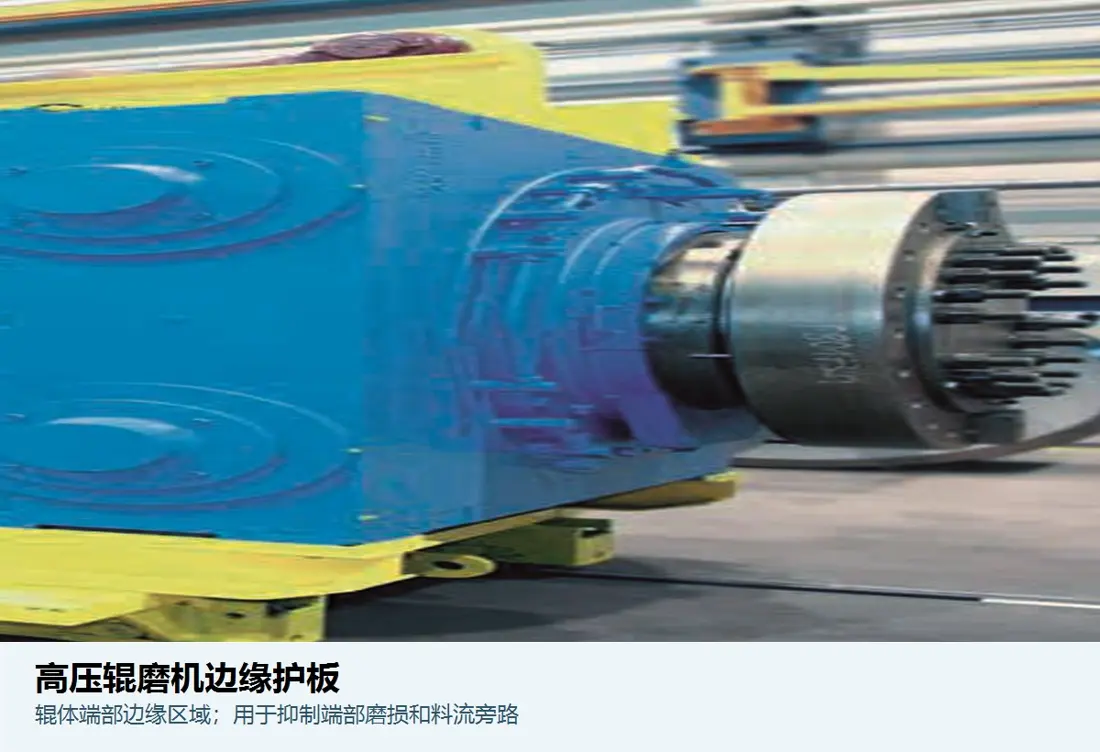
Защищают быстроизнашивающиеся концы валков от растрескивания и боковых утечек. Проверьте сегменты, крепления, торцы, перекрытие зон шипов и положение левого/правого валка по оригинальным чертежам.

Посмотреть страницу общей части →
Изображение для определения детали: футеровка загрузочного жёлоба
06

футеровка загрузочного жёлоба

футеровочный элемент подающего желоба

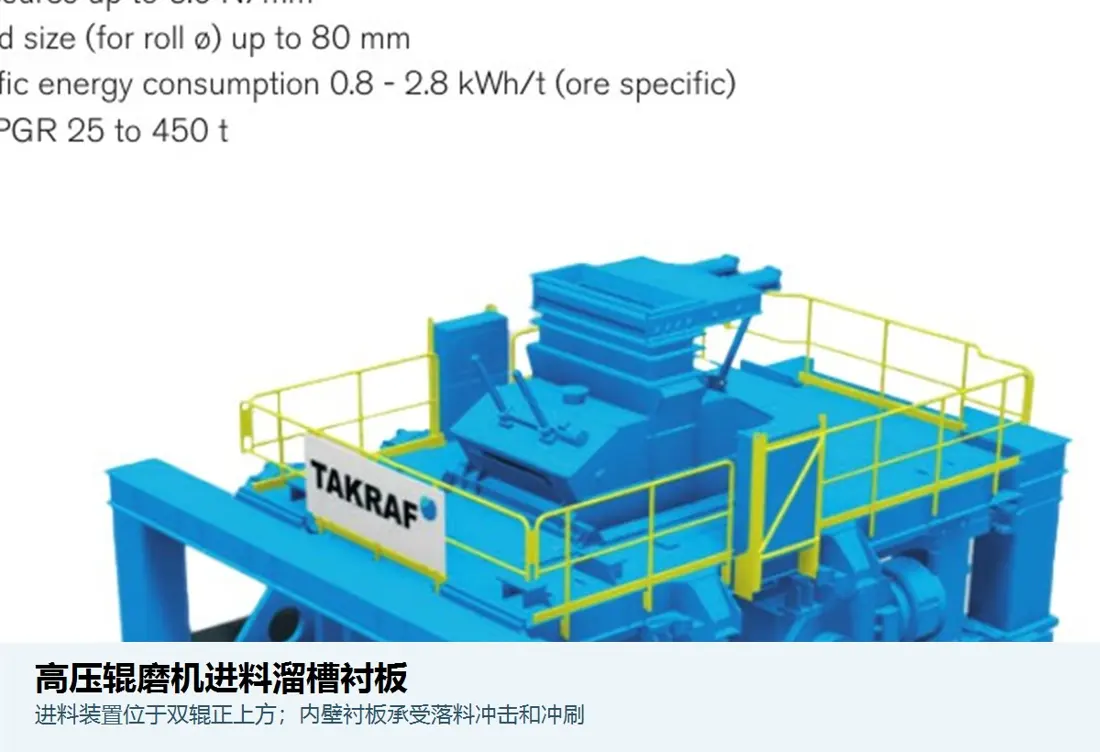
Покрывают участки падения питания и столб материала, обеспечивают равномерную подачу и защищают корпус желоба. Сверьте отверстия, стыки, высоту падения, доступ для обслуживания и сопряжения боковых плит с чертежами желоба.

Посмотреть страницу общей части →
Изображение для определения детали: футеровка разгрузочного жёлоба
07

футеровка разгрузочного жёлоба

футеровка разгрузочного жёлоба

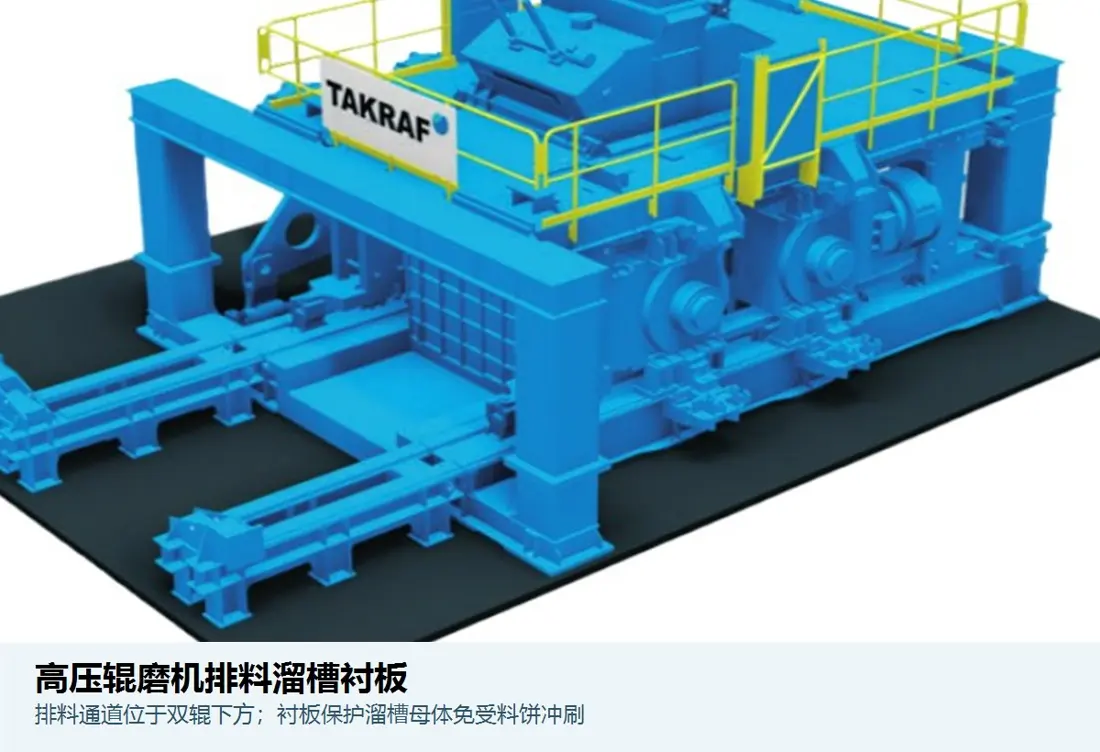
Защищают каналы разгрузки и передачи кека от скользящего износа, местных ударов и отложений. Проверьте профиль, отверстия, стыки, уклон и места сопряжения на выходе по чертежам выпускного желоба.

Посмотреть страницу общей части →
Запасные части

Валковые агрегаты, подшипники, гидравлика, приводы и запасные части для смазки

Проверьте привод и функциональные детали по отдельности на предмет сопряжения, нагрузок, материалов, термообработки, дефектоскопии, механической обработки, уплотнений и параметров системы.

Изображение машины с расположением блока фиксированных валков
01

неподвижные валковые узлы

неподвижный валковый узел

Корпус валка, главный вал, подшипники, уплотнения и концевые соединения закреплены на одной стороне рамы. Проверьте диаметр, ширину, шейки, опоры, приводной конец и конструкцию поверхности в сборе.

Отправьте сборочные чертежи фиксированных валков →
Изображение машины с расположением узла плавающего валка
02

подвижные валковые узлы

подвижный валковый узел

Перемещается по направляющим под гидроцилиндрами, создавая силу измельчения. Помимо валков и подшипников, проверьте вместе направляющие скольжения, прижимные балки, крепления цилиндров, упоры и интерфейсы контроля перекоса.

Отправьте чертежи сборки плавающего валка →
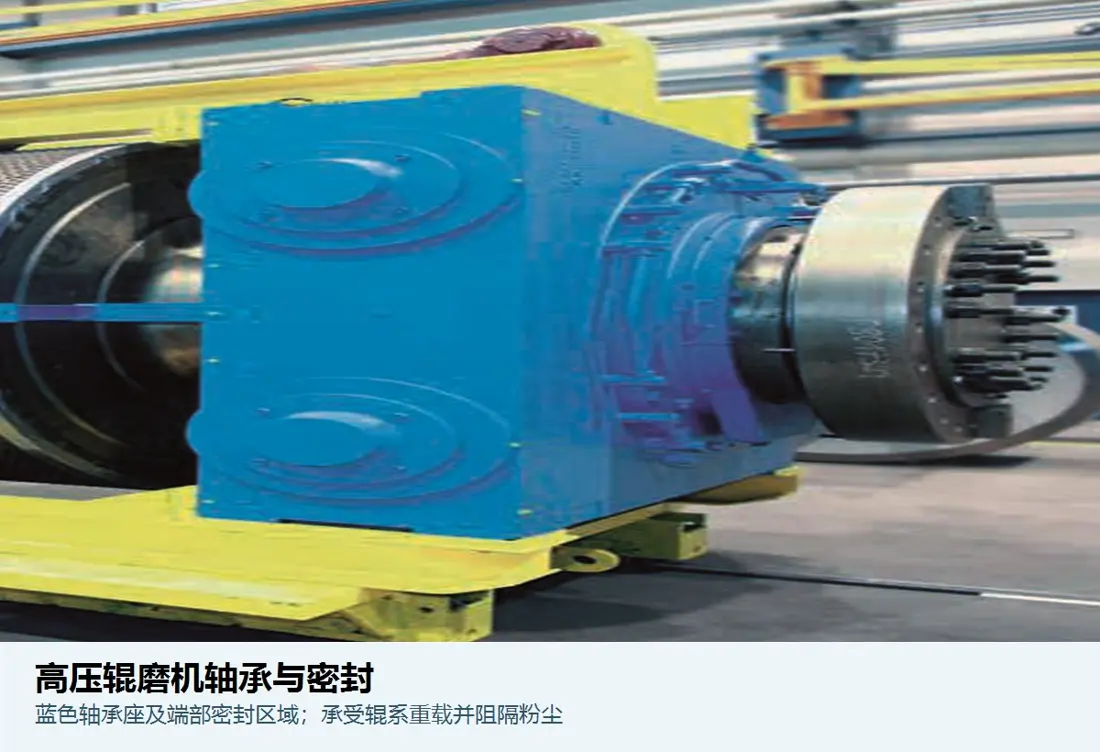
Изображение для определения детали: подшипник валка и уплотнение
03

подшипники валков и уплотнения

подшипник валка & уплотнение

Выдерживают высокие усилия измельчения, ударные и перекосные нагрузки. Проверьте обозначение подшипника, зазор, отверстие корпуса, крышки, лабиринты, сальники, смазку и левое/правое положение по записям по установке.

Посмотреть страницу общей части →
Изображение для определения детали: гидроцилиндр и комплект уплотнений
04

гидроцилиндры и комплекты уплотнений

гидроцилиндр & комплект уплотнений

Создают предварительную нагрузку и усилие измельчения на подвижном валке, работая с гидроаккумуляторами для сглаживания колебаний нагрузки. В комплексе сверяют диаметр цилиндра, ход, монтажное расстояние, пальцы, давление и сопряжения.

Посмотреть страницу общей части →
Изображение машины: расположение коробки передач, муфты и опоры крутящего момента
05

Приводные коробки передач, муфты и опоры крутящего момента

приводной редуктор, муфта & реактивная опора

Валки обычно приводятся в движение отдельно. Проверьте двигатели, редукторы, муфты, соединения с полым валом или на конце вала, реактивные опоры и защитные устройства вместе по мощности, скорости, вращению и интерфейсам.

Отправьте паспортные таблички привода и чертежи интерфейсов →
Изображение для определения детали: система очистки скребками
06

Системы смазки, охлаждения и скребков

смазка, охлаждение & система скребков

Включает смазку подшипников, линии охлаждения, фильтрацию, мониторинг и детали для очистки валков/разгрузки. Проверьте насосы, клапаны, фильтры, форсунки, скребки и инструменты на соответствие рабочей среде и схемам.

Посмотреть страницу общей части →
FAQ

Частые вопросы

Почему здесь не придуман единый список кодов моделей polycom®?

Текущие страницы производителей явно настраивают машины в соответствии с требованиями к материалам, процессам и проектам без единой общедоступной таблицы моделей. Для идентификации требуется заводская табличка, диаметр/ширина валка, конструкция поверхности, серийный номер и чертежи.

Являются ли шипованные, литые и наплавленные валки взаимозаменяемыми?

Нет. Конструкция валков, давление, удельный износ, защита кромок, техническое обслуживание и проектная конфигурация различаются. Оцените весь валковый блок и условия его эксплуатации.

Достаточно ли диаметра и ширины валка для изготовления подшипников или гидравлических деталей?

Нет. Проверьте фиксированное/плавающее положение, шейки и отверстия в корпусе, обозначение подшипника, зазор, размеры цилиндра и давление, уплотнения, соединения и пересмотр чертежей.

Отправьте паспортную табличку polycom®, данные о валках, гидравлике и чертежи.

Укажите серийный номер, диаметр/ширину валка, конструкцию поверхности, фиксированное/плавающее положение, паспортные таблички подшипников и гидравлики, чертеж, фотографии бывших в употреблении деталей, материал и условия для идентификации, оценку материала, производство, контроль качества и доставку.

Маркировка и модель оборудованияЧертёжЧертеж или размерыТекущий материалФотографии неисправных частейЦелевой показатель срок службыусловия эксплуатации
Запросить предложение

Или свяжитесь с нами напрямую: +86 156 3797 3199
zzx@anranst.com

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST предоставляет заказчикам по всему миру инженерную оценку, подбор производства в Китае, Контроль качества и поставку готовых деталей для износостойких и промышленных запчастей по техническим требованиям заказчика; возможна поддержка и других нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Проверяем посадочные поверхности и размеры сопряжения, оцениваем материал, термообработку и технологичность.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки задаются по каждому заказу, указываются в техническом соглашении и отслеживаются в производстве.

03

Контроль качества

Проверка чертежей, контроль материалов и процессов, сопровождение производства, инспекция и координация приёмки.

04

Поставка готовых деталей

Организуем изготовление, подтверждение качества, упаковку и поставку готовых деталей в рамках единого исполнимого цикла поставки.

Укажите бренд оборудования, полную модель и серийный номер, наименование детали, номер детали или чертежа, ревизию чертежа, количество, требования к материалу и условия работы. Если идентификаторы недоступны, пришлите фотографии и ключевые размеры.

Отправить запрос