thyssenkrupp Polysius PB — Роторная дробилка

Актуальная серия роторных дробилок Polysius: изнашиваемые детали, запчасти и ремонтную оснастку определяют по первичной или вторичной модели, диаметру окружности бил, ширине ротора и месту установки.

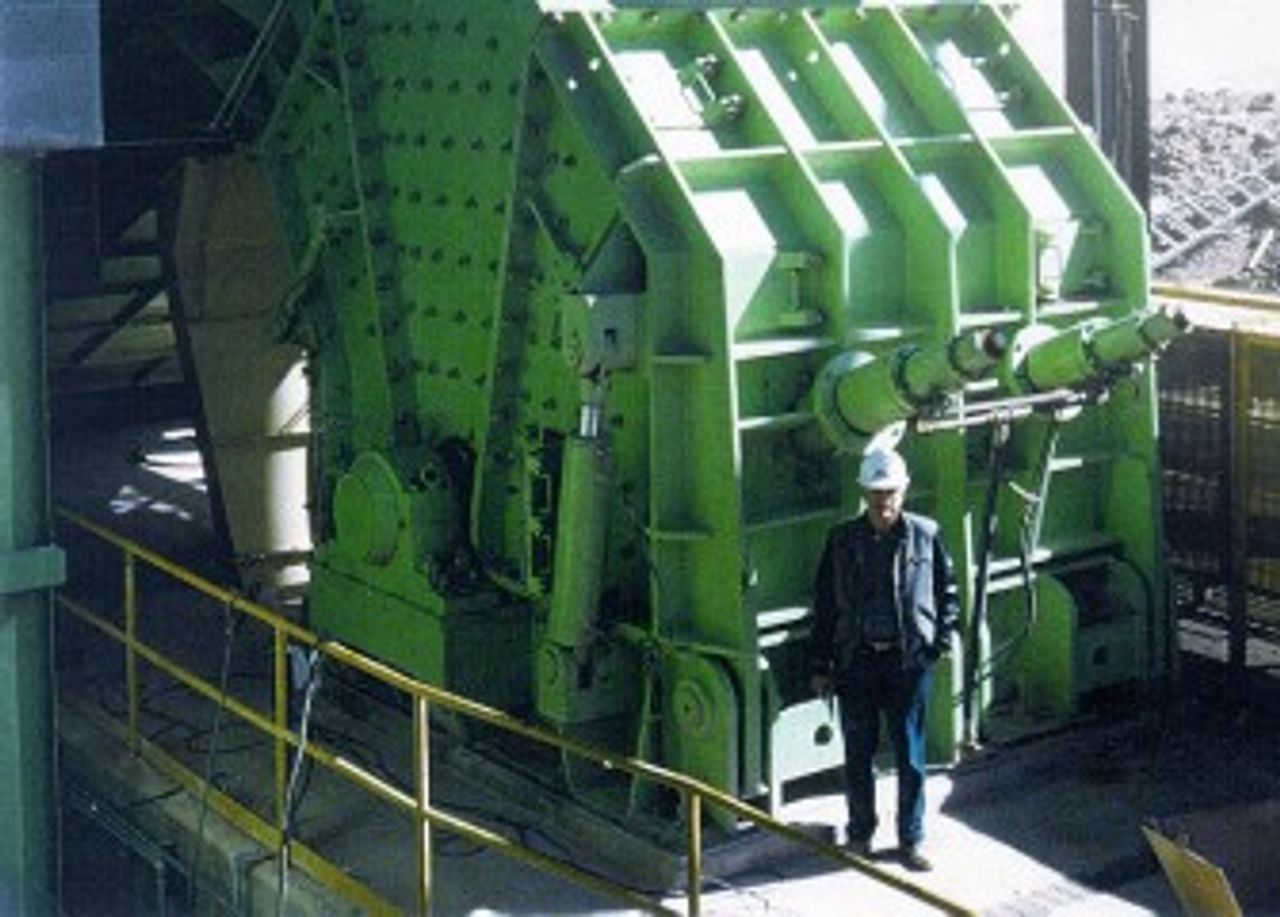
Изображение изготовителя: роторная дробилка thyssenkrupp Polysius PB 200/250
Изображение изготовителя PB 200/250 для определения корпуса, ротора, отражательной плиты и гидравлической регулировки зазора.
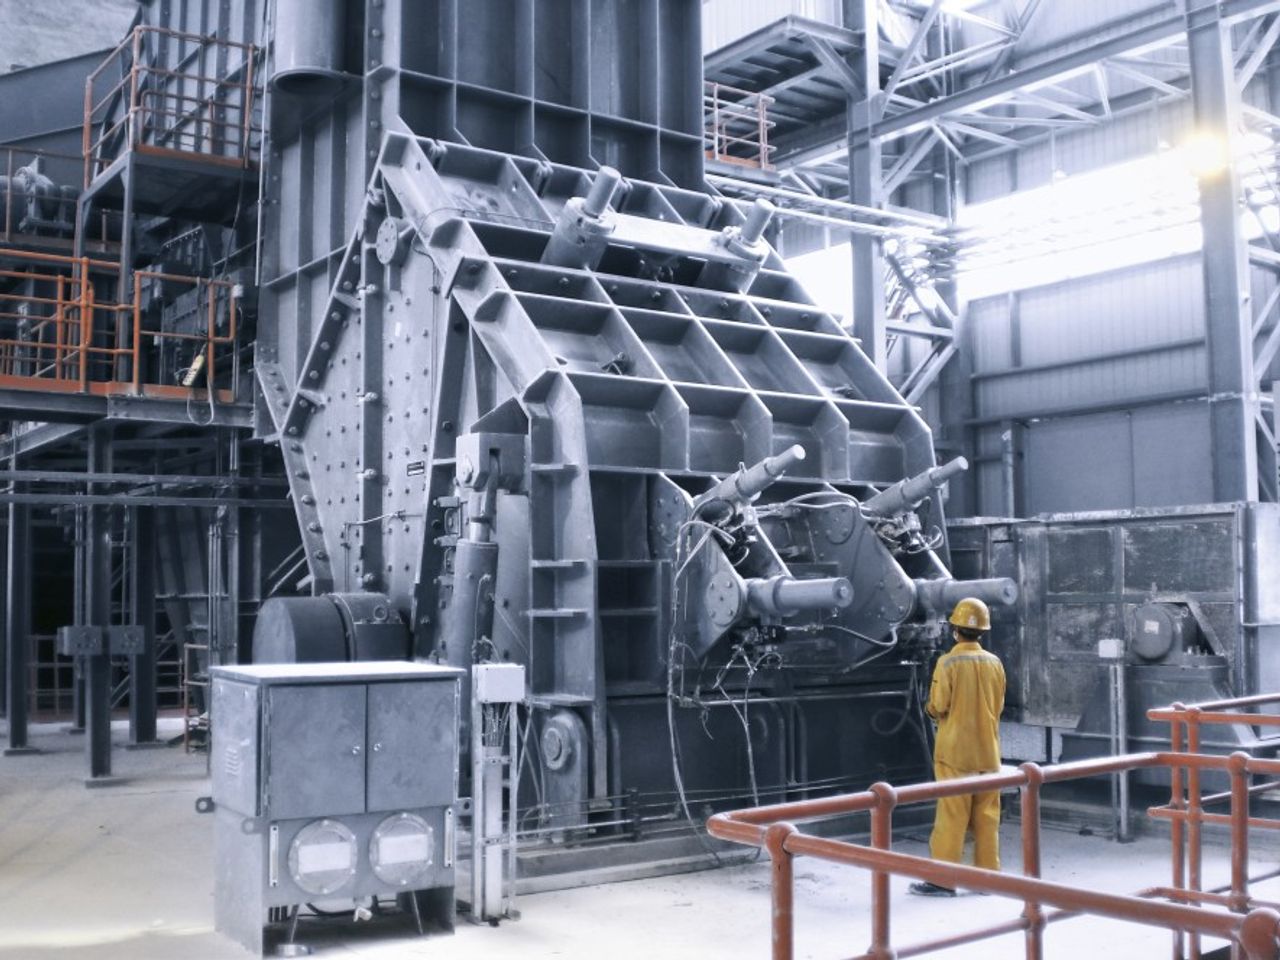
Изображение изготовителя: роторная дробилка thyssenkrupp Polysius PB 220/300
Изображение изготовителя PB 220/300. Модель и ширину ротора подтверждают по шильдику и чертежам.
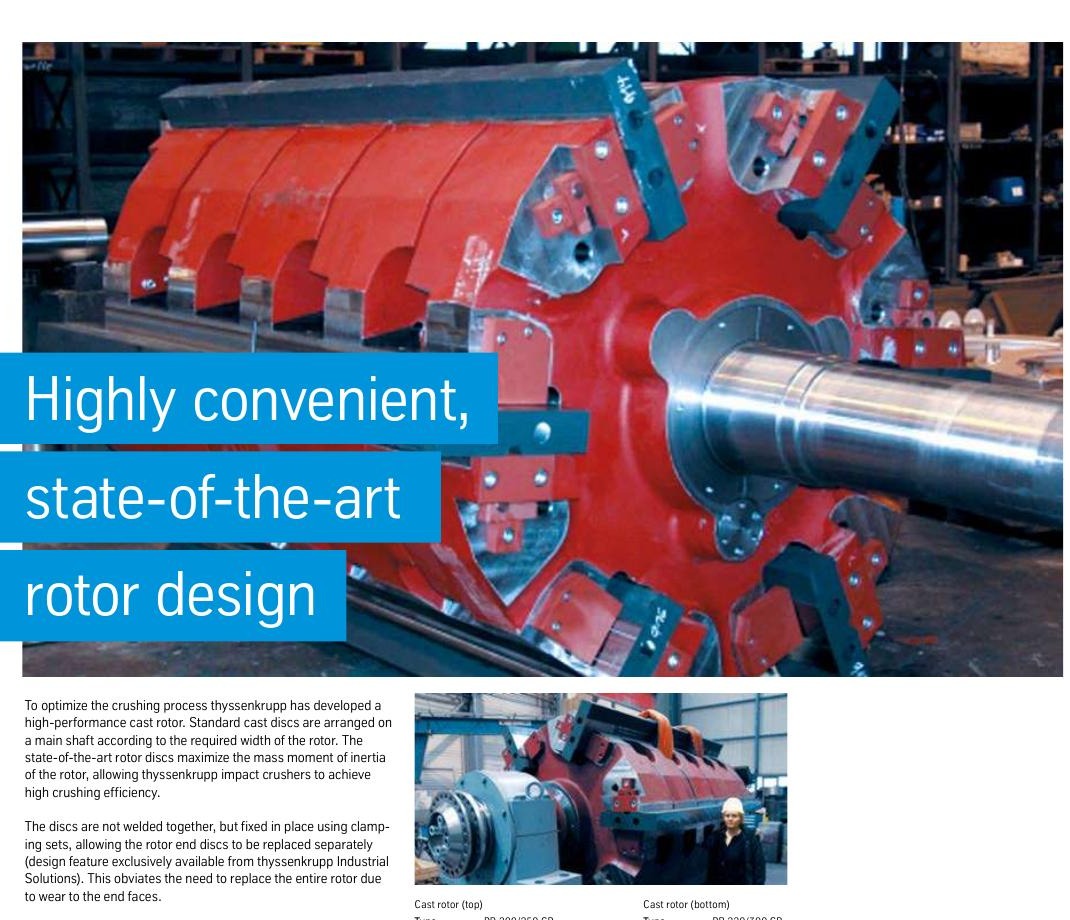
Изображение литого ротора из каталога thyssenkrupp
Изображение из каталога изготовителя: составной литой ротор, главный вал, диски ротора и зона зажима бил.
Оборудование OEM

Модели, роторы, била, отражательные плиты и гидравлика на одной странице

Дробилки PB выполняют первичное или вторичное дробление сырья средней и высокой твердости в стационарном, полумобильном или мобильном исполнении. Здесь приведены стандартные модели, основные размеры, места деталей, материалы и техническая сверка для поставки запчастей.

20 Стандартные модели каталога изготовителя
1000–2500 mm Диапазон диаметра окружности бил
110–2500 t/h Справочный диапазон производительности каталога
1000–3000 mm Диапазон ширины ротора
Стандартные модели и основные размеры

Первичные и вторичные модели PB и основные размеры

Таблица приведена по каталогу thyssenkrupp Impact Crushers: первые 11 позиций — первичные PB…CR, следующие 9 — вторичные PB. Производительность зависит от материала, требований к продукту и комплектации.

Стандартная модельДиаметр окружности билШирина ротораПриемное отверстиеСправочная производительность
PB 160/150 CR1600 mm1500 mm1410 × 1520 mm400 t/h
PB 160/200 CR1600 mm2000 mm1410 × 2020 mm650 t/h
PB 180/200 CR1800 mm2000 mm1640 × 2030 mm800 t/h
PB 180/250 CR1800 mm2500 mm1640 × 2530 mm1000 t/h
PB 200/200 CR2000 mm2000 mm1845 × 2030 mm1100 t/h
PB 200/250 CR2000 mm2500 mm1845 × 2530 mm1300 t/h
PB 200/300 CR2000 mm3000 mm1845 × 3030 mm1500 t/h
PB 220/250 CR2200 mm2500 mm1950 × 2530 mm1700 t/h
PB 220/300 CR2200 mm3000 mm1950 × 3030 mm2000 t/h
PB 250/250 CR2500 mm2500 mm2150 × 2530 mm1850 t/h
PB 250/300 CR2500 mm3000 mm2150 × 3030 mm2500 t/h
PB 100/1001000 mm1000 mm710 × 1060 mm110 t/h
PB 100/1251000 mm1250 mm710 × 1310 mm145 t/h
PB 125/1251250 mm1250 mm950 × 1310 mm230 t/h
PB 125/1501250 mm1500 mm950 × 1560 mm275 t/h
PB 140/1501400 mm1500 mm1000 × 1560 mm330 t/h
PB 140/1751400 mm1750 mm1000 × 1810 mm400 t/h
PB 140/2001400 mm2000 mm1000 × 2060 mm450 t/h
PB 140/2501400 mm2500 mm1000 × 2560 mm550 t/h
PB 140/3001400 mm3000 mm1000 × 3060 mm650 t/h

До изготовления уточняют полную модель, серийный номер, конструкцию и ширину ротора, сечение била, отражательный узел, диапазон регулирования, номера и редакции чертежей.

Изнашиваемые детали

Била, отражательные поверхности и защита корпуса

Разные места воспринимают мощные удары, повторные отражения, скользящий износ или износ кромок. Каждая карточка связана с общими страницами деталей и материалов.

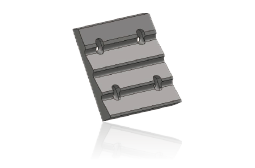
Изображение била
01

Била / ударные планки

Било / ударная планка

Основные ударные детали по периферии ротора. Сечение, длину, паз ротора, поверхности гидрозажима, вращение и подбор по массе проверяют по полной модели PB и чертежам ротора.

Выбор материала: Изготовитель указывает лишь наличие разных классов качества. Высокохромистые материалы, износостойкие легированные стали или армированные композиты оценивают по твердости и абразивности питания, металлическим включениям и риску разрушения.

Перейти на общую страницу детали →
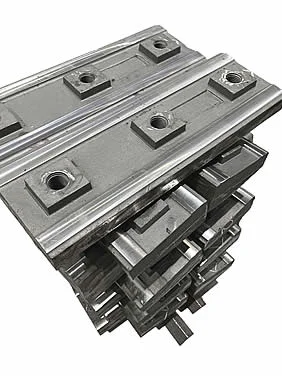
Изображение футеровки первой отражательной плиты
02

Футеровка первой отражательной плиты

Футеровка первой отражательной плиты

Воспринимает мощный удар материала, выброшенного ротором. Кривизну, секции, отверстия, крепление и зазор с ротором проверяют по чертежам корпуса и отражательного узла.

Выбор материала: Ударные зоны требуют износостойкой поверхности и вязкой основы. Оценивают износостойкую легированную сталь, марганцовистую сталь или композитное литье; одной твердости недостаточно.

Перейти на общую страницу детали →
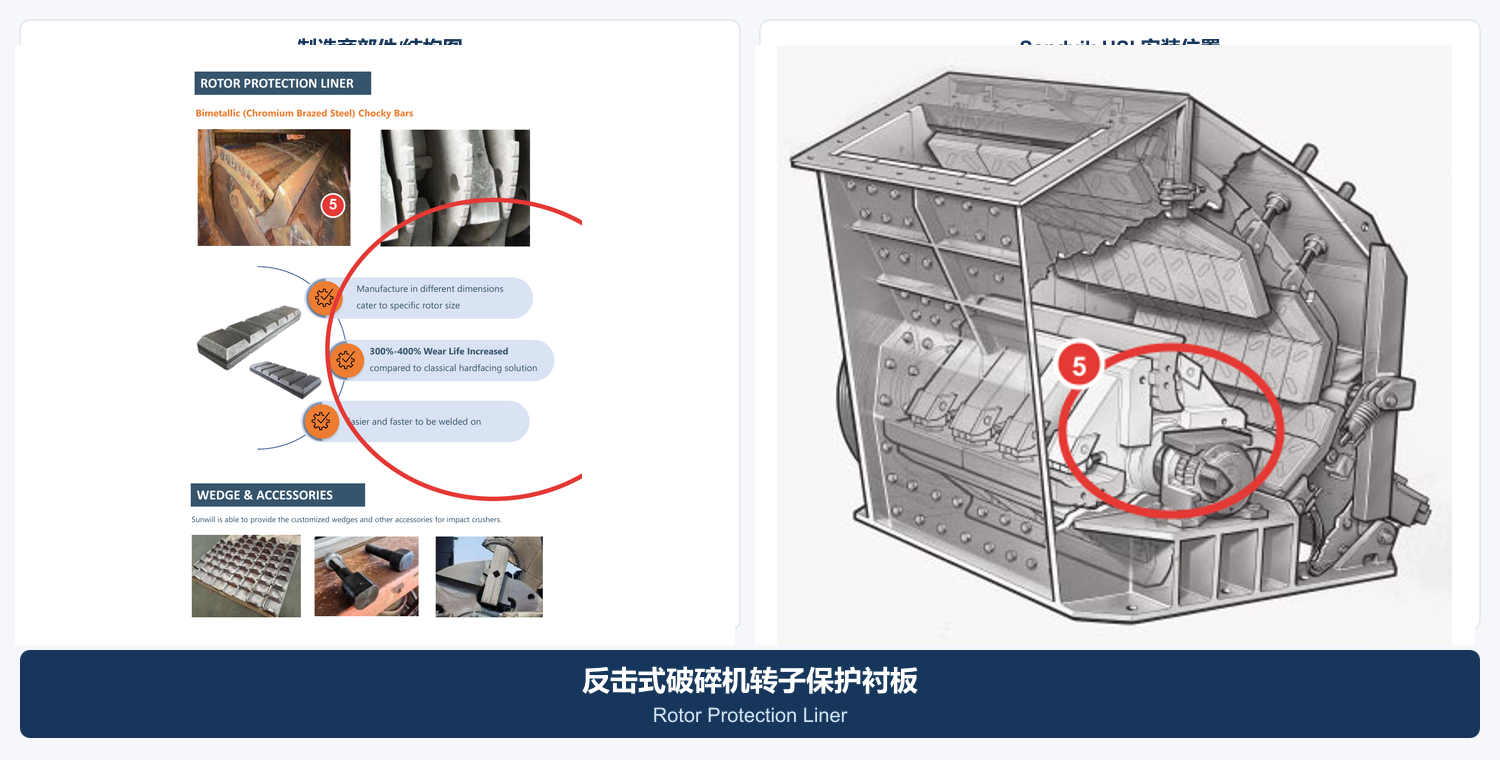
Изображение футеровки второй и третьей отражательных поверхностей
03

Футеровка второй и третьей отражательных поверхностей

Футеровка нижней отражательной поверхности

В последующих зонах удара и формирования продукта футеровка испытывает повторные удары и скользящий износ. Профили, ширина, перекрытия и регулировка зазора разных ступеней различаются и не смешиваются.

Выбор материала: Для интенсивного абразивного износа оценивают высокохромистые материалы или закаленную и отпущенную плиту. Трещиностойкость проверяют по крупности питания, содержанию кремнезема и риску металлических включений.

Перейти на общую страницу детали →
Изображение боковой футеровки
04

Боковая футеровка

Боковая футеровка

Защищает боковые зоны ротора и стенки корпуса, не заходя в траекторию бил. Левые и правые детали, отверстия, толщину, порядок сборки и дверцы проверяют по монтажным чертежам.

Выбор материала: Основные нагрузки — абразивный поток и удары по кромкам. Оценивают закаленную и отпущенную плиту или износостойкое легированное литье с контролем потайных отверстий, плоскостности и монтажного зазора.

Перейти на общую страницу детали →
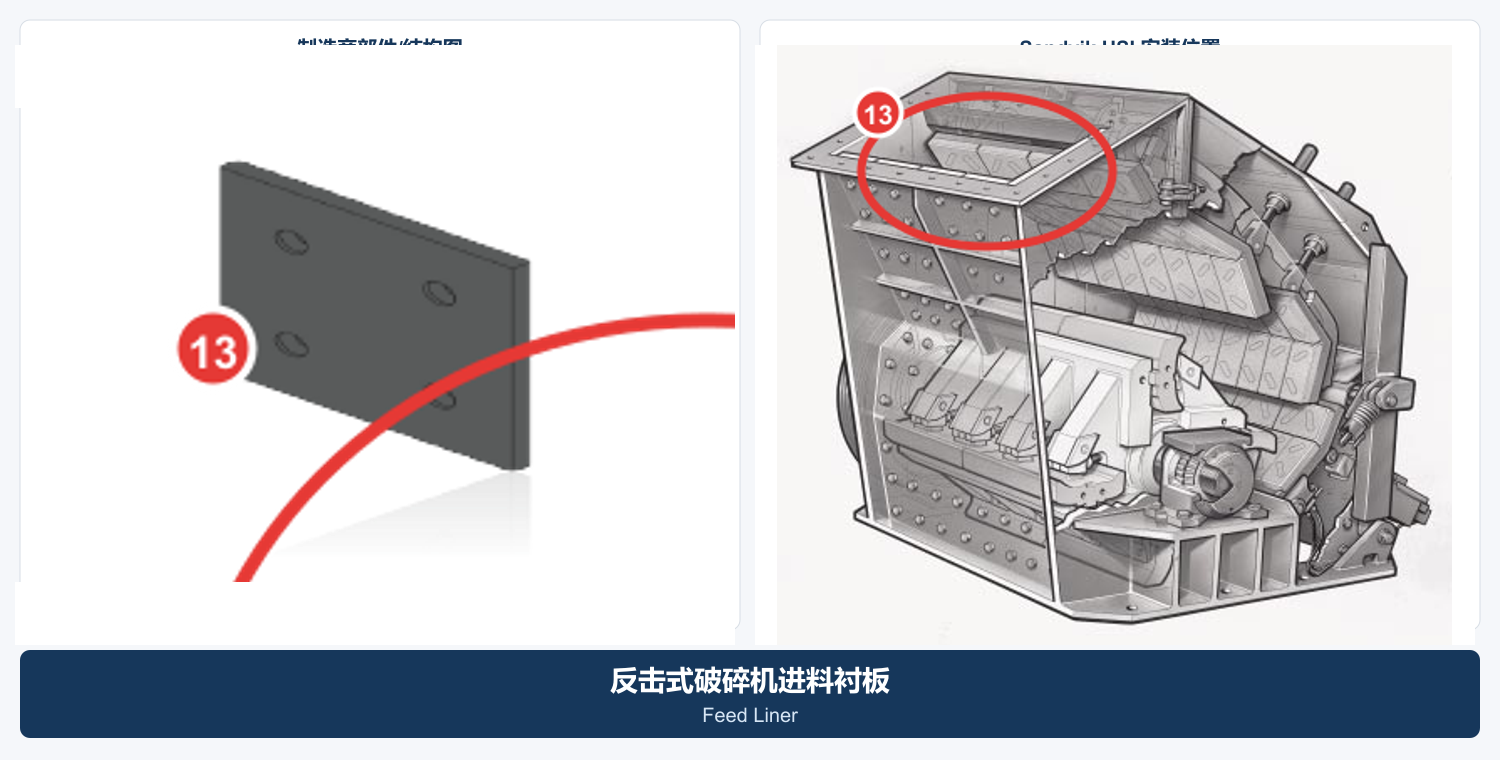
Изображение футеровки загрузки и корпуса
05

Футеровка загрузки и корпуса

Футеровка загрузки и корпуса

Закрывает точки падения питания, стенки корпуса и переходы. Зоны удара при падении и последующего скольжения проверяют отдельно, без предположения одинаковой толщины и материала.

Выбор материала: Износостойкую плиту, легированную сталь или упругую композитную футеровку выбирают по крупности, влажности и липкости, скорости и креплению.

Перейти на общую страницу детали →
Изображение защитной футеровки торца ротора
06

Защитная футеровка торцов ротора

Защитная футеровка ротора

Защищает торцевые диски и зоны у пазов бил. Торцевой профиль, секторы, отверстия, обход зажимов и влияние на балансировку уточняют по сборочному чертежу ротора.

Выбор материала: Износостойкую легированную сталь или закаленную и отпущенную плиту выбирают по ударам, потоку частиц, надежности крепления и безопасности вращения с подбором деталей по массе.

Перейти на общую страницу детали →
Запасные части

Запчасти ротора, главного вала, опор, гидравлики и зажимов

Приводные и функциональные детали отдельно проверяют по размерам и сопряжениям, нагрузкам, материалам, термообработке, дефектоскопии, обработке и сборке.

Изображение литого ротора в сборе
01

Литые роторы в сборе

Литой ротор в сборе

Материалы изготовителя показывают главный вал, отдельные литые диски, торцевые диски, пазы бил и зажимы. Диаметр, ширину, комплект дисков, подбор массы, балансировку и подшипниковые сопряжения согласуют вместе по модели PB.

Выбор материала: Для дисков, главного вала и зажимов отдельно определяют изготовление по ударной усталости, качеству литья или ковки, термообработке, дефектоскопии и балансировке.

Перейти на общую страницу детали →
Изображение главного вала ротора
02

Главные валы роторов

Вал ротора

Проходит через диски и передает полный ударный момент. Шейки, уступы, шпонки или соединения, торцевые посадки, изгибное биение и сопряжения подшипников и муфт проверяют по исходным чертежам.

Выбор материала: Как для крупной поковки контролируют прочность и вязкость, степень укова, свойства после закалки и отпуска, ультразвуковой контроль, обработку шеек и усталостный ресурс; обычный круглый прокат не является эквивалентом.

Перейти на общую страницу детали →
Изображение подшипника ротора и корпуса
03

Подшипники ротора и корпуса

Подшипник ротора и корпус

Поддерживают тяжелый ротор при ударах и дисбалансе. Обозначение подшипника, зазор, отверстие корпуса, крышки, уплотнения, смазку и левое или правое положение проверяют по документации установки.

Выбор материала: Подшипники закупают по исходному обозначению и зазору; корпуса, крышки и уплотнения проверяют по материалам чертежа, точности обработки, дефектоскопии и условиям смазки.

Перейти на общую страницу детали →
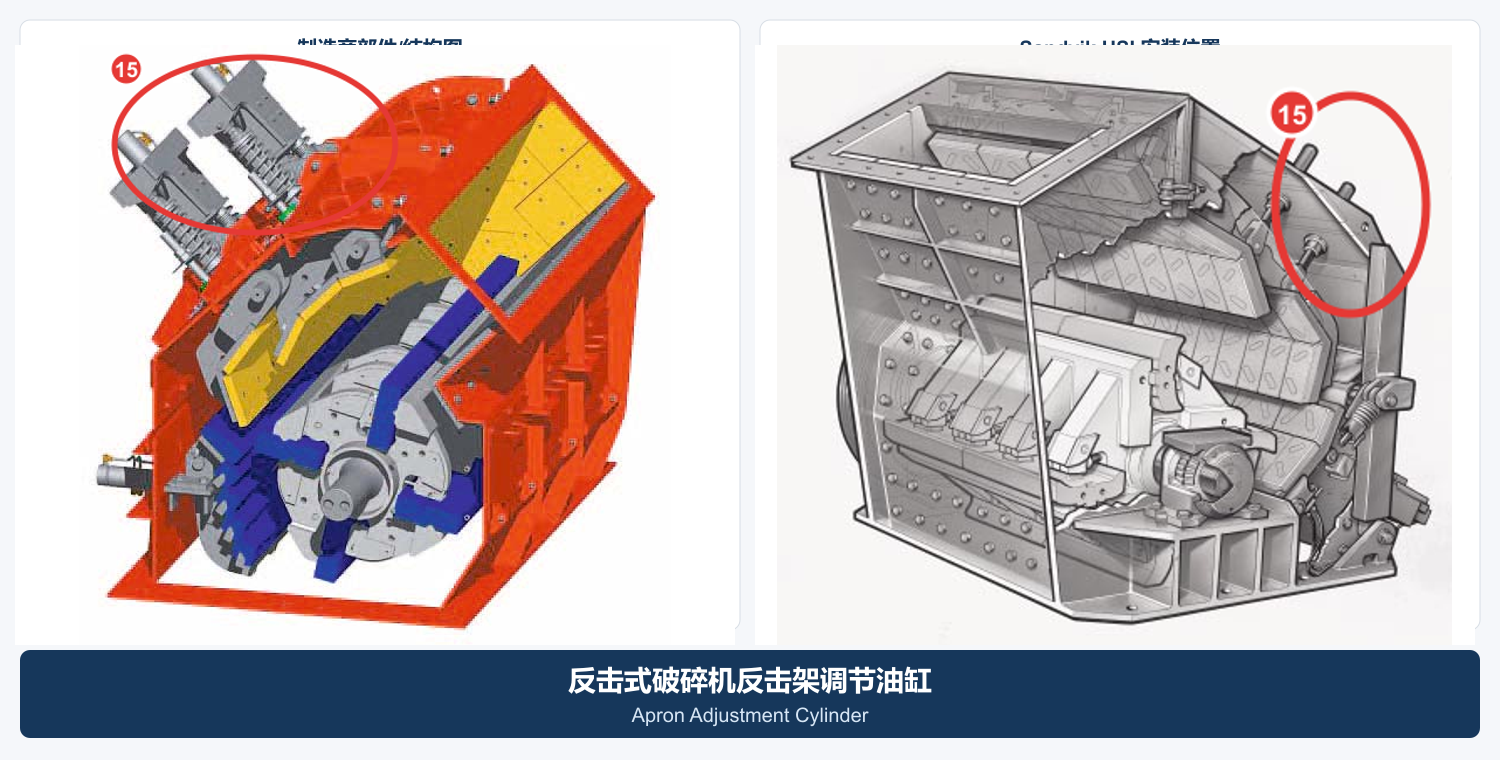
Изображение гидроцилиндра регулировки зазора
04

Гидроцилиндры регулировки зазора

Гидроцилиндр регулировки зазора

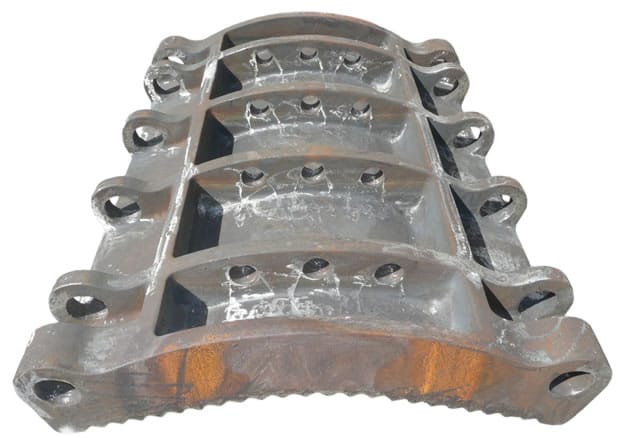
Обеспечивают преднатяг, регулирование зазора и разгрузку при недробимых предметах для отражательных поверхностей и измельчающих дорожек. Диаметр, ход, монтажное расстояние, пальцы, давление, порты и уплотнения проверяют комплектно.

Выбор материала:Гильзы, штоки, пальцы, уплотнения и поверхность согласуют с давлением, ударами, загрязнением и температурой; после изготовления проводят размерный контроль и испытание давлением.

Перейти на общую страницу детали →
Изображение отражательного узла в сборе
05

Отражательные узлы в сборе

Отражательный узел в сборе

Включает раму, футеровку, поворотный вал, регулировочные тяги и гидравлический преднатяг. Размеры рамы, центры шарниров, раскладку футеровки и диапазон зазора проверяют как сборочный узел.

Выбор материала: Несущие конструкции, поворотные валы, пальцы и футеровка требуют разных материалов и процессов с отдельным контролем сварки, термообработки, обработки, дефектоскопии и сборки.

Перейти на общую страницу детали →
Изображение гидравлического зажимного клина и креплений
06

Гидравлические зажимные клинья и крепления

Гидравлический клин и крепления

Изготовитель использует гидравлический зажим бил для удобства переворота и замены. Угол клина, контактные поверхности, точки гидравлического воздействия, крепления и пазы ротора проверяют совместно.

Выбор материала: Для клиньев, прижимов и крепежа выбирают закаленную и отпущенную легированную сталь по высоким контактным напряжениям, стойкости к ослаблению, вязкости и поверхностному износу с контролем посадок.

Перейти на общую страницу детали →
Специальная оснастка

Оснастка обслуживания бил, подтвержденная каталогом изготовителя

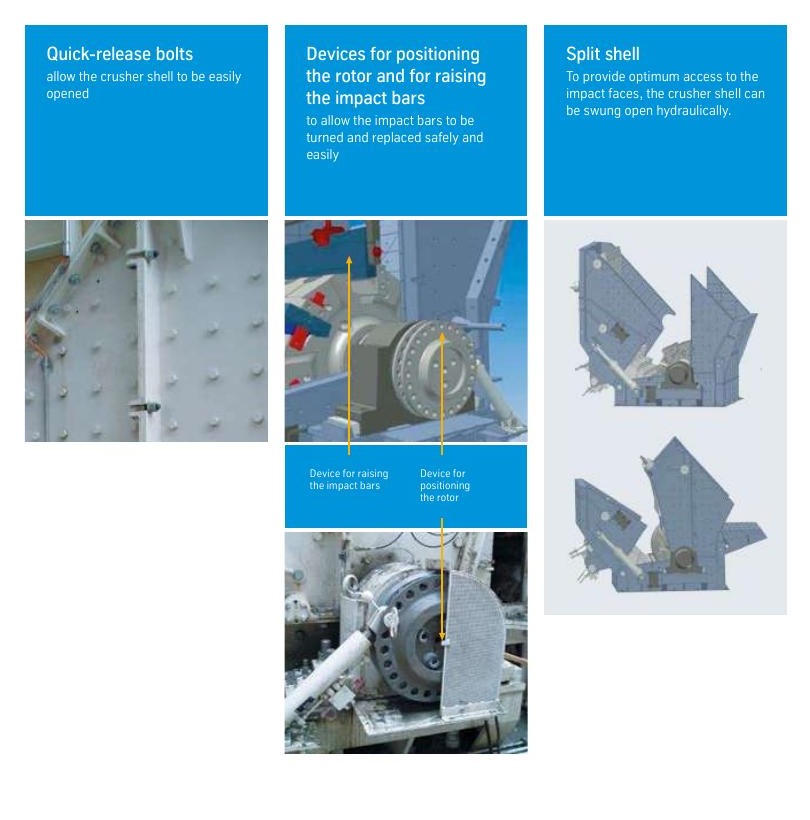
Показаны только подъемные и позиционирующие устройства, прямо описанные для замены бил PB. Нагрузки и сопряжения оснастки уточняют по конкретному ротору и корпусу.

Изображение устройства подъема бил изготовителя
01

Устройства подъема бил

Устройство подъема бил

Каталог показывает устройство подъема бил для безопасного переворота или замены после открытия корпуса. Нагрузку, опоры, ход, фиксацию и сопряжения с ротором проверяют по модели.

Передать чертежи ротора для оценки подъемной оснастки бил →
Изображение устройства позиционирования ротора изготовителя
02

Устройства позиционирования ротора

Устройство позиционирования ротора

Каталог показывает позиционирующее устройство вместе с заменой бил; оно удерживает ротор в ремонтном положении. Точки крепления, угол, нагрузки и защиту от непреднамеренного вращения проверяют по конструкции на площадке.

Передать чертежи конца вала и корпуса для оценки позиционирующей оснастки →

Достаточно ли обозначения PB 200/250 CR для определения била?

Нет. Нужны серийный номер, конструкция ротора, сечение и длина била, зажимной клин, вращение, номер и редакция чертежа.

Должны ли била и отражательная футеровка иметь одинаковый материал?

Это нельзя предполагать. Энергия удара, скользящий износ, риск разрушения, крепление и сроки замены различаются. Материалы выбирают отдельно по месту и условиям.

Можно ли определять размеры запчасти по опубликованной производительности?

Нет. Производительность служит только для первичной идентификации. Изготовление требует полной модели, шильдика, номера чертежа, измеренных размеров или согласованных чертежей.

Передайте полную модель PB, данные ротора, бил и чертежи

Предоставьте модель PB, серийный номер, размеры ротора, сечение била, отражательный узел, номер чертежа, фотографии старых деталей, материал и условия работы для идентификации, оценки материала, изготовления, контроля качества и поставки.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос