thyssenkrupp Polysius PB 反击式破碎机
当前 Polysius 反击破产品线;按初级 / 二级型号、冲击圆直径、转子宽度和安装位置识别耐磨件、备件及检修工装。
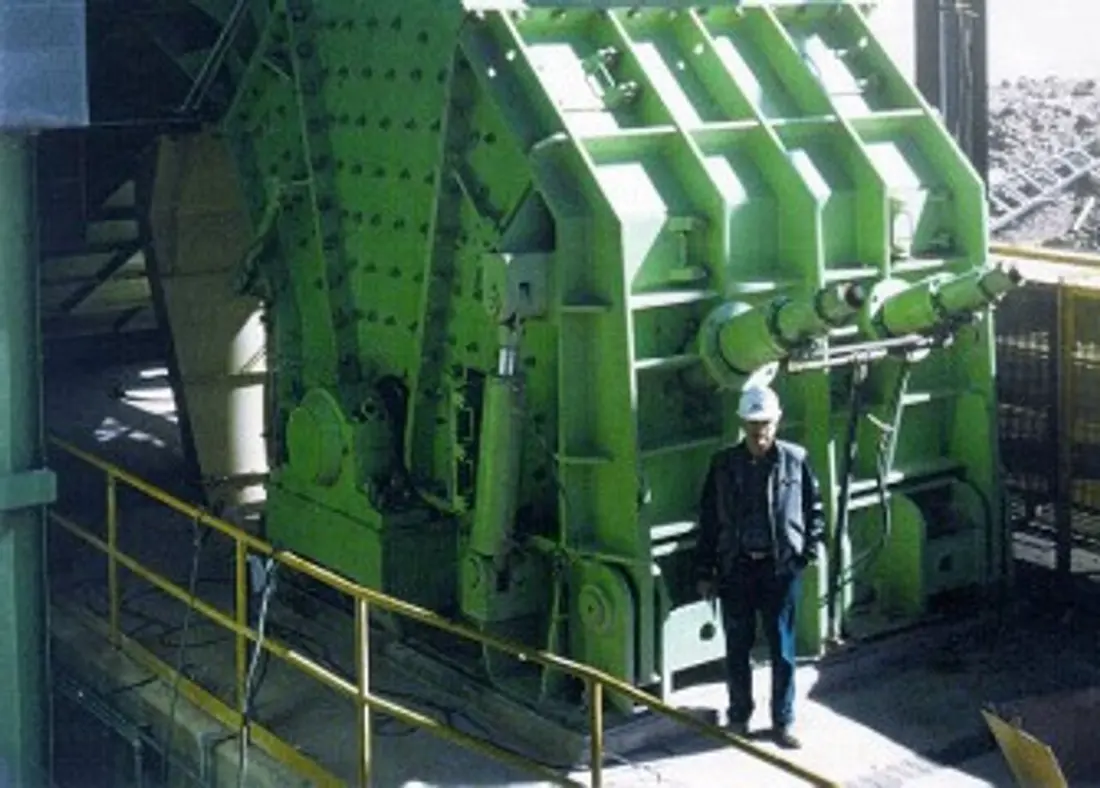
OEM 单一设备页
型号、转子、板锤、反击架和液压系统集中在同一页
PB 系列用于中硬至硬质原料的初级或二级破碎,可采用固定、半移动或移动式布置。本页只保留备件供应所需的标准型号、核心尺寸、零件位置、材料入口和技术确认路径。
20原厂手册标准型号
1000–2500 mm冲击圆直径范围
110–2500 t/h手册参考处理量范围
1000–3000 mm转子宽度范围
标准型号与核心尺寸
PB 初级与二级反击破标准型号及核心尺寸
下表采用 thyssenkrupp 原厂 Impact Crushers 手册:前 11 项为初级 PB…CR,后 9 项为二级 PB。处理量随物料、产品要求和配置变化。
| 标准型号 | 冲击圆直径 | 转子宽度 | 进料口 | 参考处理量 |
|---|---|---|---|---|
| PB 160/150 CR | 1600 mm | 1500 mm | 1410 × 1520 mm | 400 t/h |
| PB 160/200 CR | 1600 mm | 2000 mm | 1410 × 2020 mm | 650 t/h |
| PB 180/200 CR | 1800 mm | 2000 mm | 1640 × 2030 mm | 800 t/h |
| PB 180/250 CR | 1800 mm | 2500 mm | 1640 × 2530 mm | 1000 t/h |
| PB 200/200 CR | 2000 mm | 2000 mm | 1845 × 2030 mm | 1100 t/h |
| PB 200/250 CR | 2000 mm | 2500 mm | 1845 × 2530 mm | 1300 t/h |
| PB 200/300 CR | 2000 mm | 3000 mm | 1845 × 3030 mm | 1500 t/h |
| PB 220/250 CR | 2200 mm | 2500 mm | 1950 × 2530 mm | 1700 t/h |
| PB 220/300 CR | 2200 mm | 3000 mm | 1950 × 3030 mm | 2000 t/h |
| PB 250/250 CR | 2500 mm | 2500 mm | 2150 × 2530 mm | 1850 t/h |
| PB 250/300 CR | 2500 mm | 3000 mm | 2150 × 3030 mm | 2500 t/h |
| PB 100/100 | 1000 mm | 1000 mm | 710 × 1060 mm | 110 t/h |
| PB 100/125 | 1000 mm | 1250 mm | 710 × 1310 mm | 145 t/h |
| PB 125/125 | 1250 mm | 1250 mm | 950 × 1310 mm | 230 t/h |
| PB 125/150 | 1250 mm | 1500 mm | 950 × 1560 mm | 275 t/h |
| PB 140/150 | 1400 mm | 1500 mm | 1000 × 1560 mm | 330 t/h |
| PB 140/175 | 1400 mm | 1750 mm | 1000 × 1810 mm | 400 t/h |
| PB 140/200 | 1400 mm | 2000 mm | 1000 × 2060 mm | 450 t/h |
| PB 140/250 | 1400 mm | 2500 mm | 1000 × 2560 mm | 550 t/h |
| PB 140/300 | 1400 mm | 3000 mm | 1000 × 3060 mm | 650 t/h |
制造前须确认完整型号、序列号、转子结构、转子宽度、板锤截面、反击架、调隙范围、图纸和图纸版本。
Thyssenkrupp Polysius
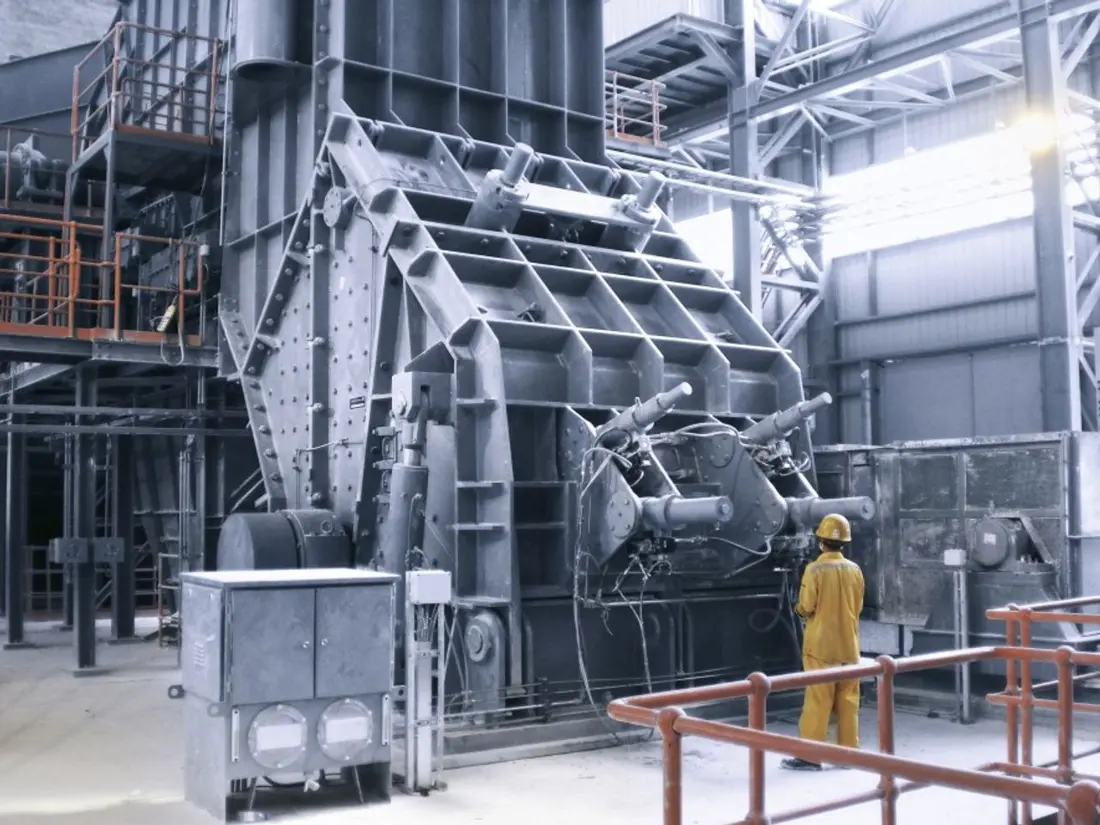
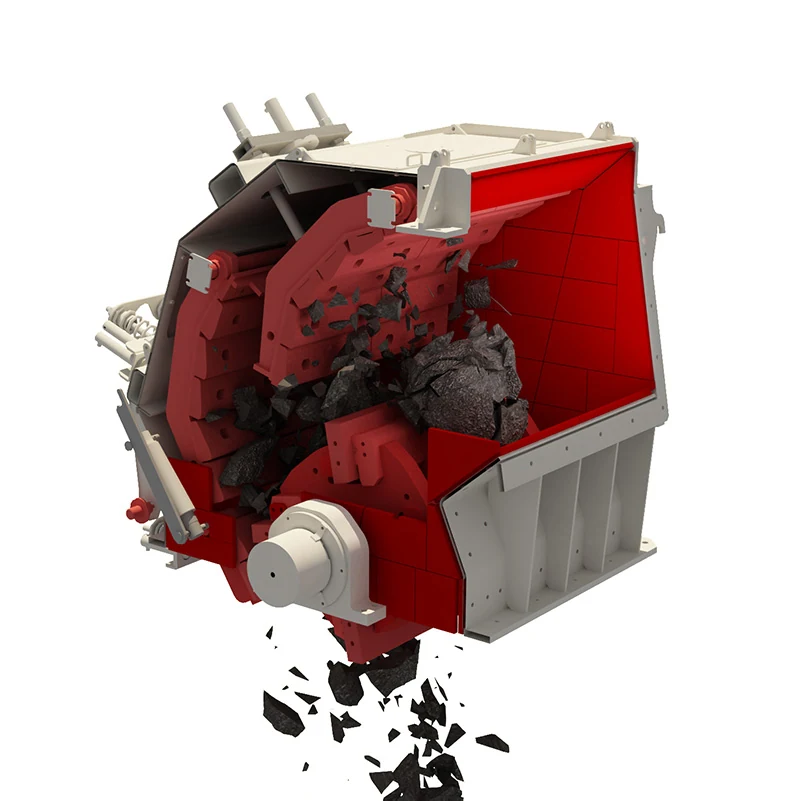
零部件位置图
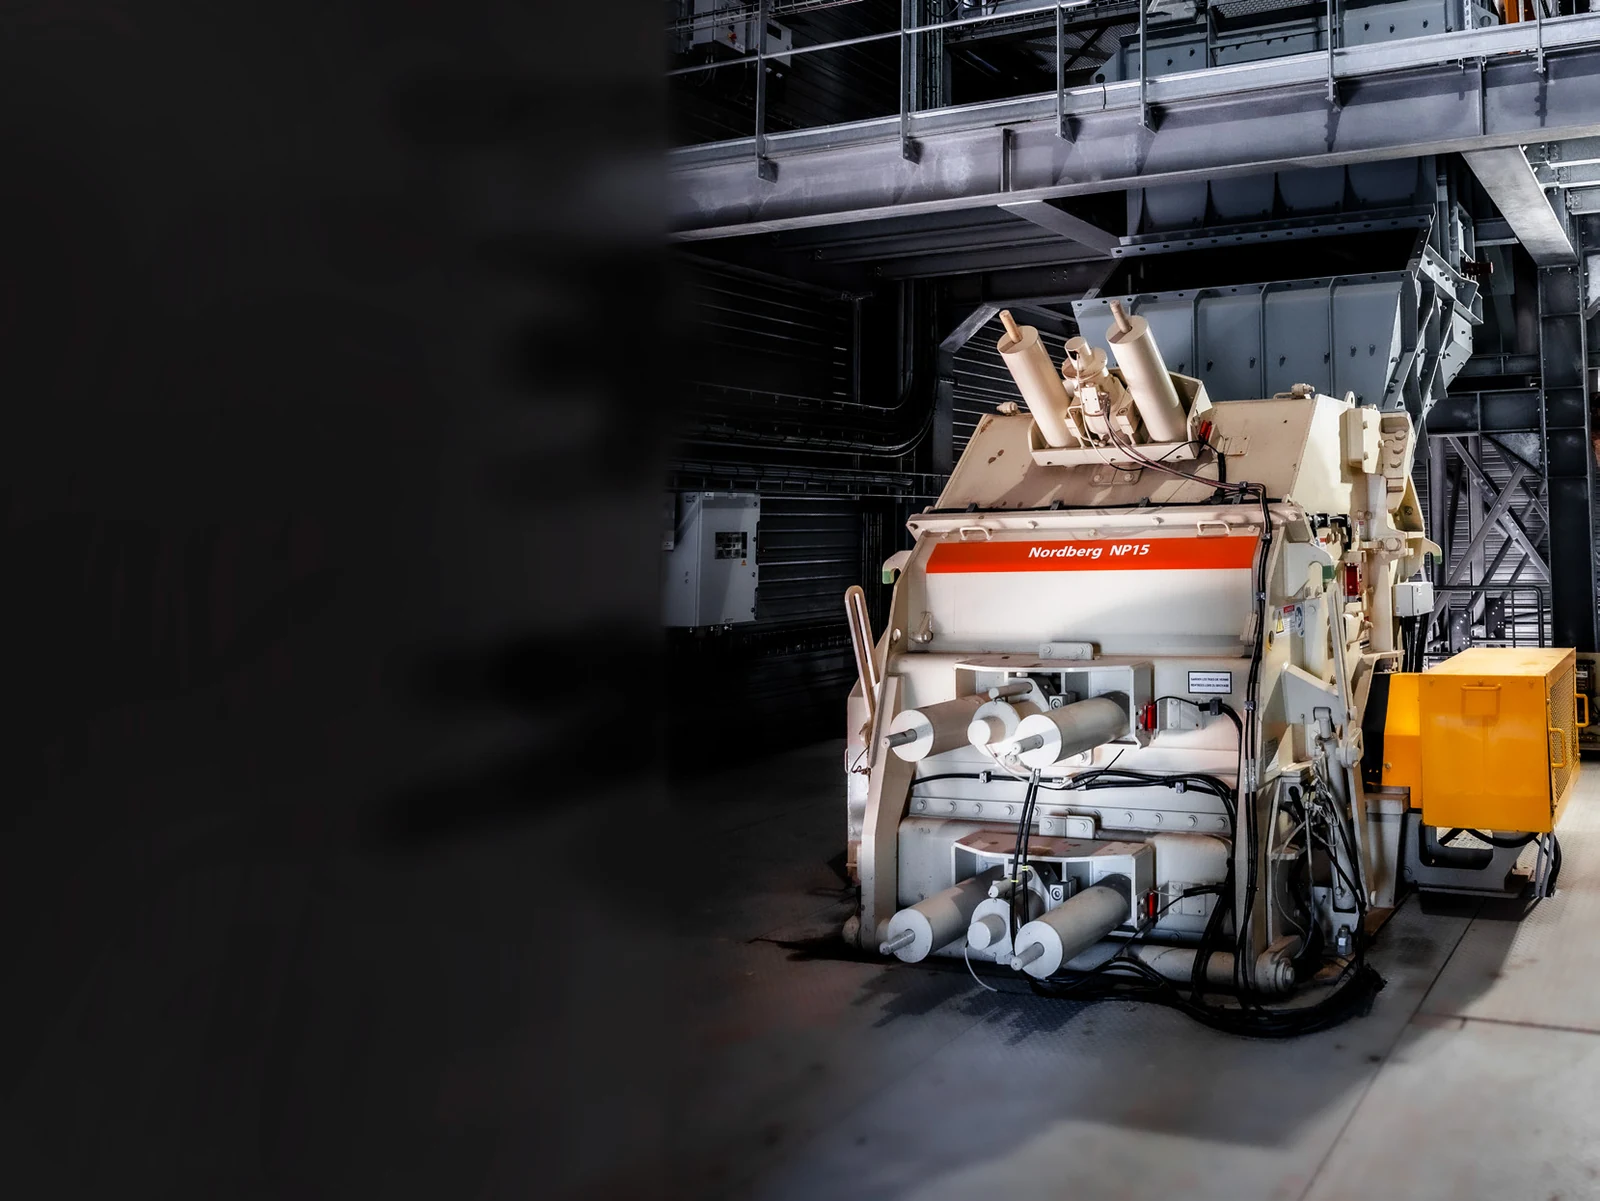
图上编号与下表一一对应。
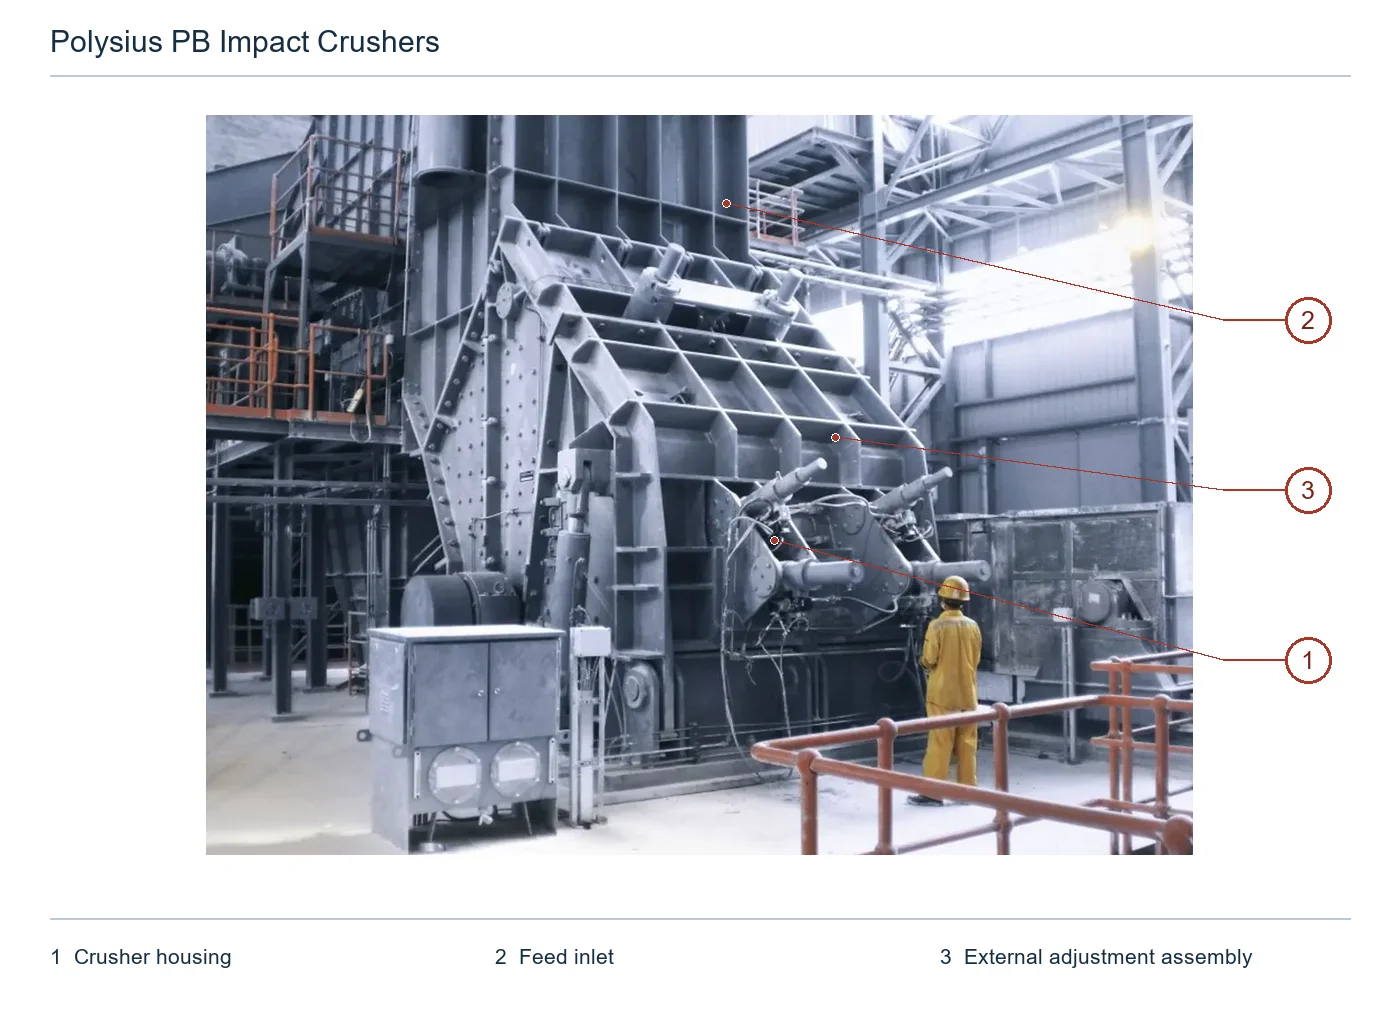
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 机壳 | 中央竖向高机壳 | PB 220/300 |
| 2 | 进料口 | 机壳上方进料口 | PB 220/300 |
| 3 | 外部调整机构 | 机壳右侧可见外部调整装置 | PB 220/300 |
耐磨件区
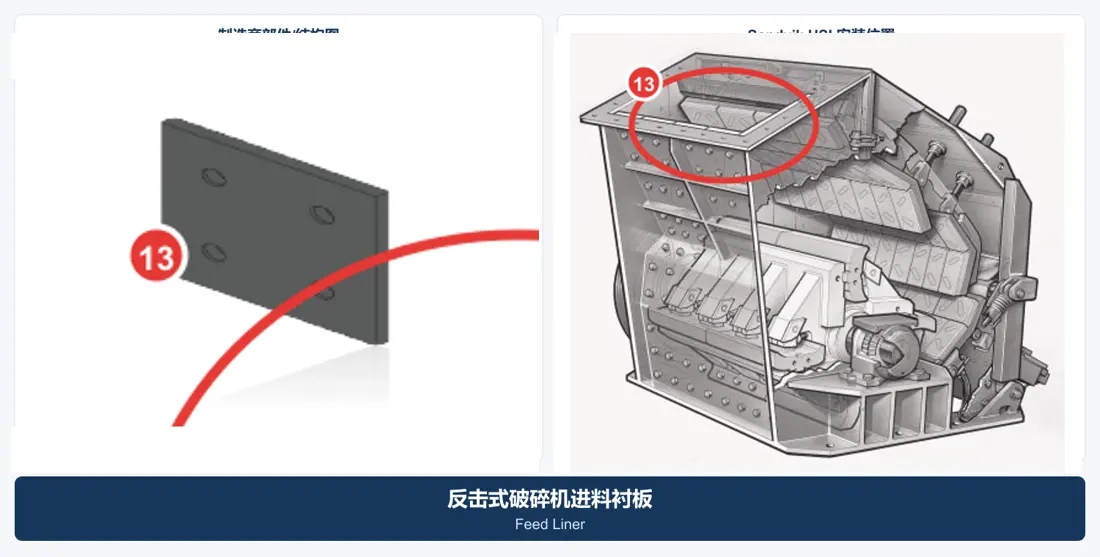
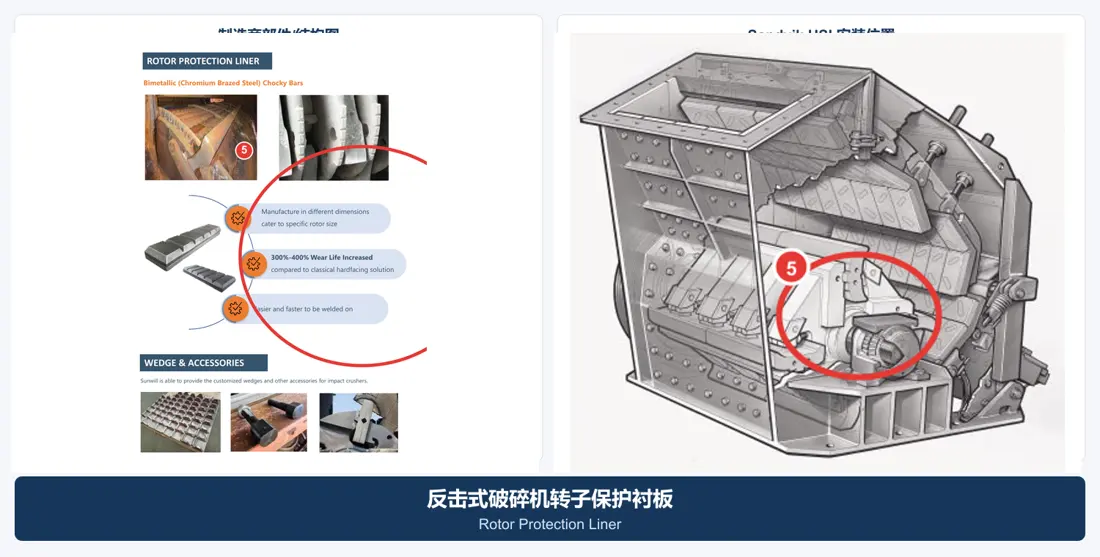
板锤、反击面与壳体耐磨件
不同位置分别承受高能冲击、重复反击、滑动磨损和边缘冲刷;每张卡片连接统一零部件和材料页。
备件区
转子、主轴、支承、液压和夹紧备件
普通传动与功能备件按尺寸接口、载荷、材料、热处理、探伤、加工和装配要求分别确认。
01
铸造转子总成
Cast Rotor Assembly
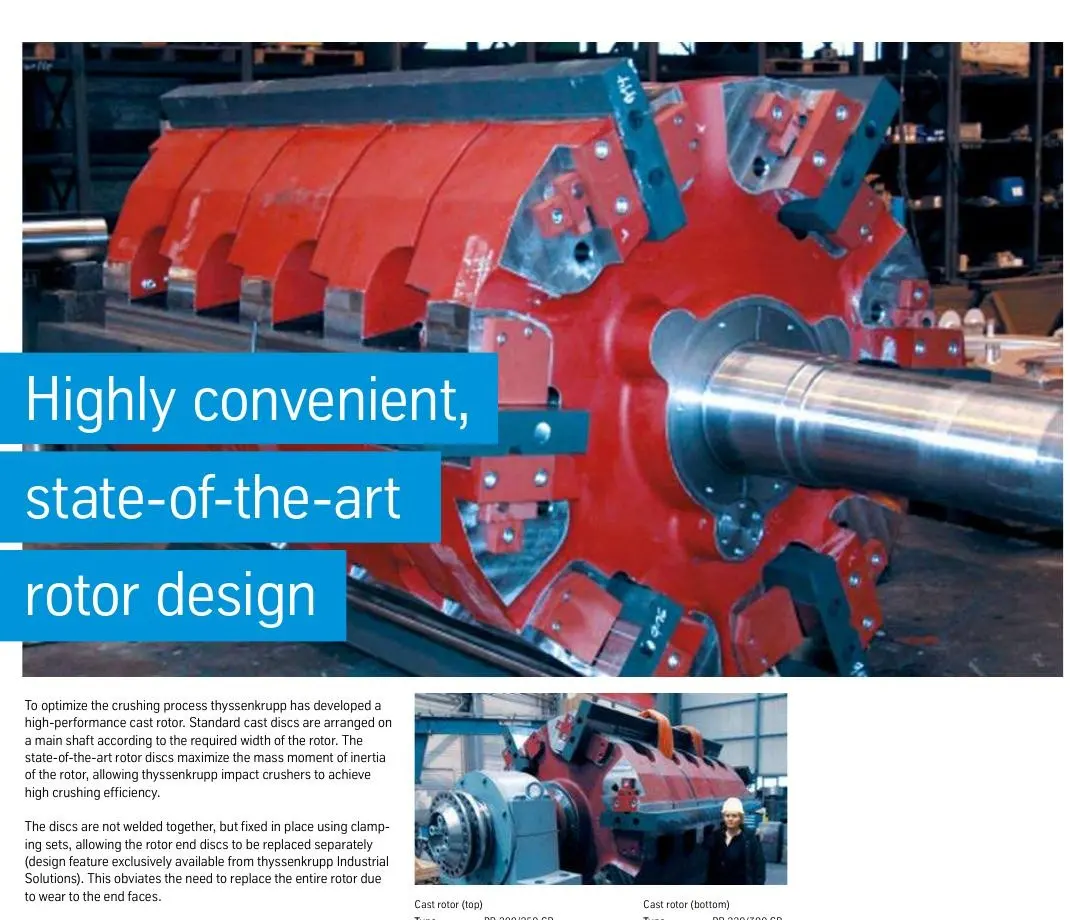
原厂资料展示主轴、分体铸造转子盘、端盘、板锤槽和夹紧结构。转子直径、宽度、盘组、配重、动平衡和轴承接口按 PB 型号联合确认。
进入统一零部件页 →
04
液压调隙缸
Hydraulic Gap Adjustment Cylinder
用于反击面和研磨轨道的预紧、调隙及不可破碎物过载释放。缸径、行程、安装距、销轴、压力、接口和密封必须成套核对。
进入统一零部件页 →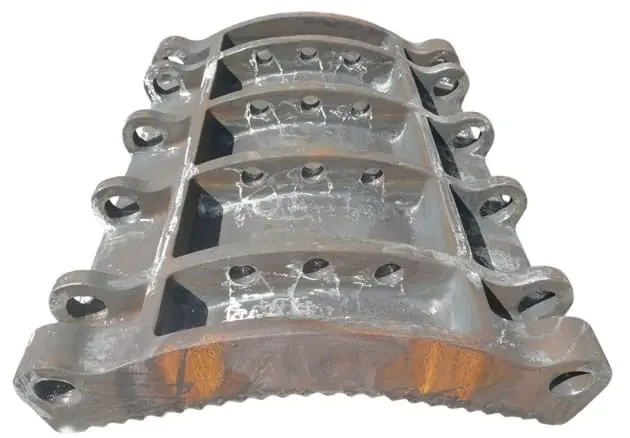
06
液压夹紧楔与固定件
Hydraulic Wedge & Retaining Parts
原厂结构以液压夹紧装置固定板锤,便于翻面和更换。楔块角度、接触面、液压作用点、锁紧件和板锤槽必须配套确认。
进入统一零部件页 →公开依据
型号、尺寸、备件和工装依据
型号尺寸、转子、液压调隙和检修工装采用 thyssenkrupp 原厂手册;当前产品归属和典型备件采用 thyssenkrupp Polysius 当前产品页与服务门户。
FAQ
常见问题
只知道 PB 200/250 CR 能否直接确定板锤?
不能。还要确认序列号、转子结构、板锤截面和长度、夹紧楔、旋向、图纸及图纸版本。
板锤和反击板应使用同一种材料吗?
不应默认相同。两者的冲击能量、滑动磨损、断裂风险、固定方式和更换周期不同,应按安装位置与工况分别选材。
网页上的处理量能否作为备件尺寸依据?
不能。处理量只用于初步识别,制造仍须以完整型号、铭牌、实测尺寸或确认图纸为准。