01
磨辊辊套 / 辊胎
Grinding Roller Tyre
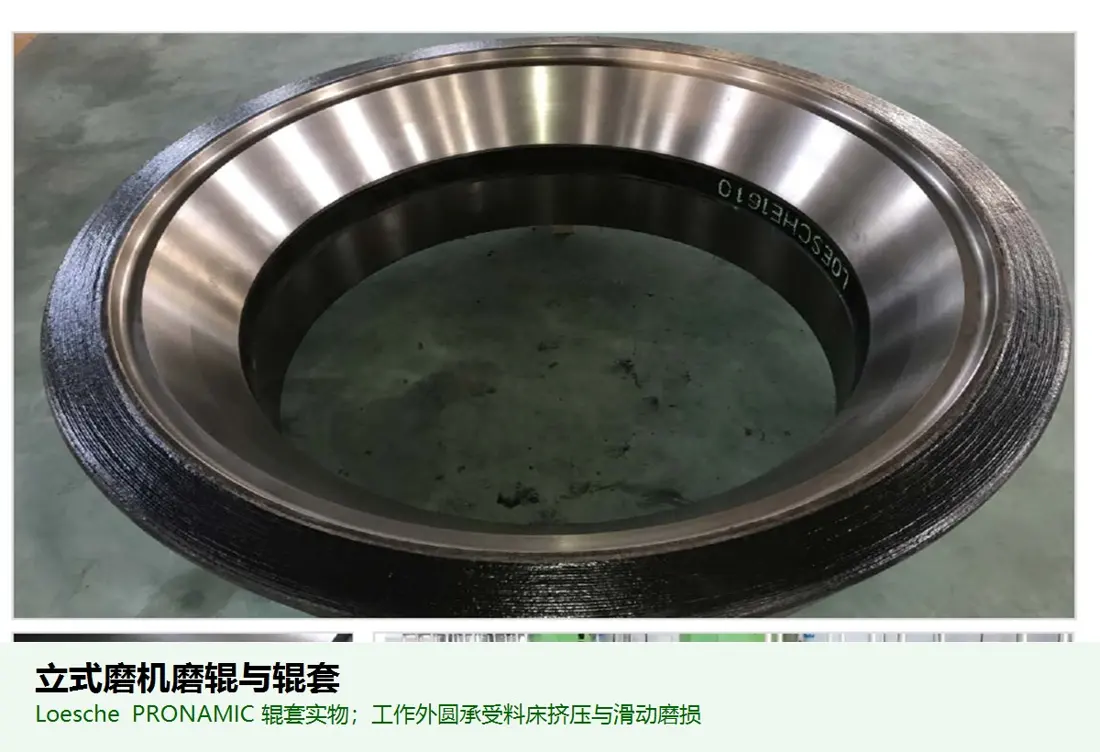
直接压实和粉磨料床,是 quadropol® 的核心磨损件。外形、工作曲面、内孔、键或夹紧结构、辊单元位置和磨损余量按装机图确认。
进入统一零部件页 →QMR²、QMK²、QMC² 与 QMS² 装机识别;围绕磨辊、磨盘、喷嘴环、轴承、液压和驱动形成耐磨件与备件闭环。
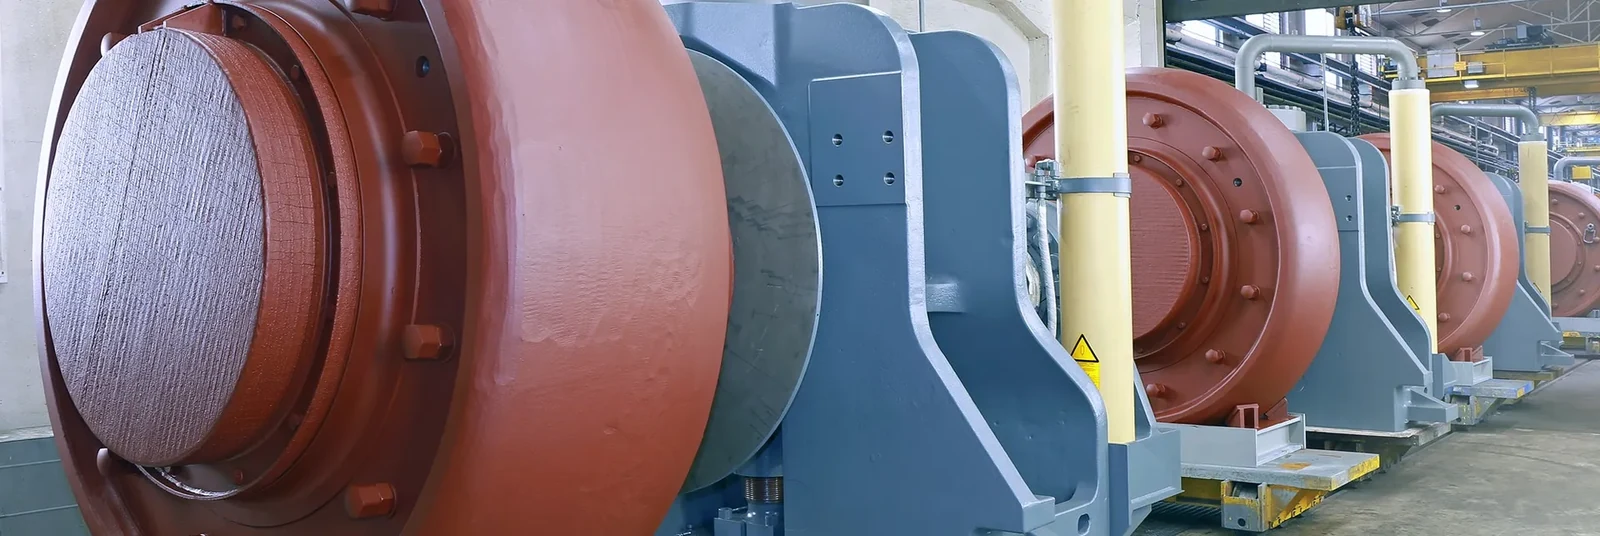
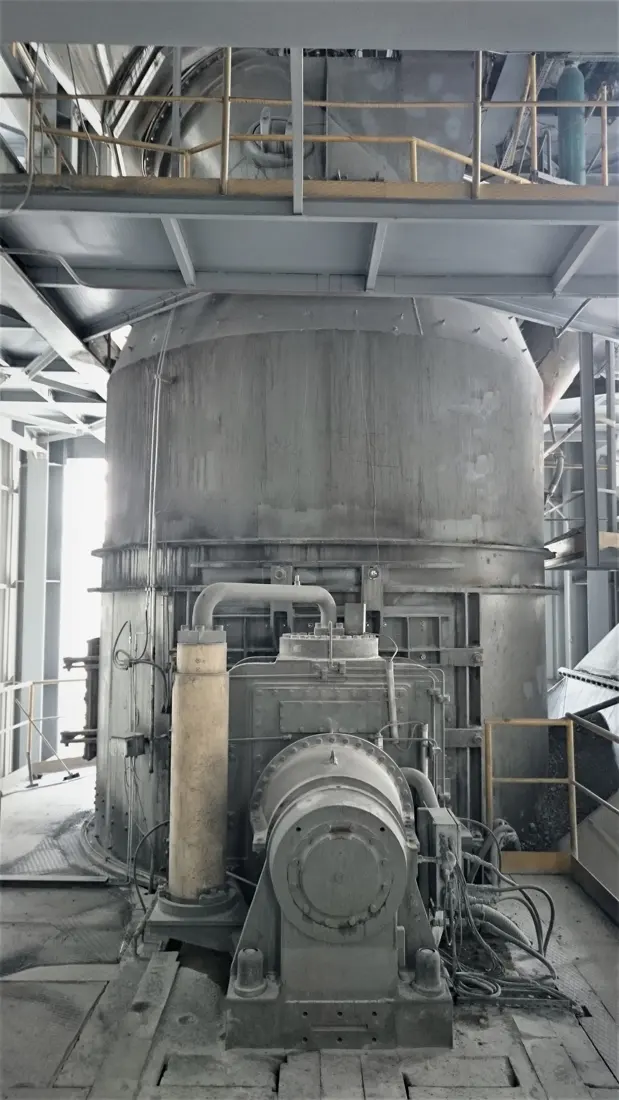
quadropol® 采用模块化辊单元并按物料和项目配置。本页只列原厂公开的系列与装机型号,不擅自把型号代码解释为尺寸;备件制造仍以铭牌、序列号、装机图和实际接口为准。
型号来自当前 Polysius 产品页、参考项目和 QMR² / QMC² / QMK² 原厂手册;未公开的完整型号表不作推算。
| 系列 / 公开型号 | 核心用途 | 公开装机识别 | 核对依据 | 时间属性 |
|---|---|---|---|---|
| QMR² 38/19 | 生料粉磨 | 玻利维亚 Oruro,3,000 t/d 熟料线 | 原厂当前参考项目 | 当前产品 |
| QMR² 43/21 | 生料粉磨 | 墨西哥、巴西公开装机 | QMR² 原厂手册 | 第二代产品 |
| QMR² 45/23 | 生料粉磨 | 土耳其 Afyon,4,000 t/d 熟料线 | 原厂当前参考项目 | 当前装机 |
| QMR² 48/24 | 生料粉磨 | 肯尼亚 Mombasa、沙特 Yamama | 原厂当前参考项目 | 当前装机 |
| QMC² 40/20 | 水泥 / 胶凝材料粉磨 | 多米尼加 Cementos Cibao | 原厂当前参考项目 | 2021 年起运行 |
| QMC² 45/23 | 水泥 / 胶凝材料粉磨 | 玻利维亚 Oruro、土耳其 Afyon | 原厂当前参考项目 | 当前装机 |
| QMC² 51/25 | 水泥 / 胶凝材料粉磨 | 危地马拉 Cemento Progreso,2 台 | 原厂当前参考项目 | 当前装机 |
| QMK² 24/12 | 煤 / 石油焦粉磨 | 肯尼亚 Mombasa,3 个辊单元 | 原厂当前参考项目 | 当前装机 |
| QMK² 32/16 | 煤、石油焦或褐煤粉磨 | 印度、印度尼西亚、土耳其 | 原厂当前参考项目 | 当前装机 |
| QMS²(公开系列) | 矿渣粉磨 | 公开页面未列具体尺寸型号 | 按铭牌和项目图纸识别 | 当前产品族 |
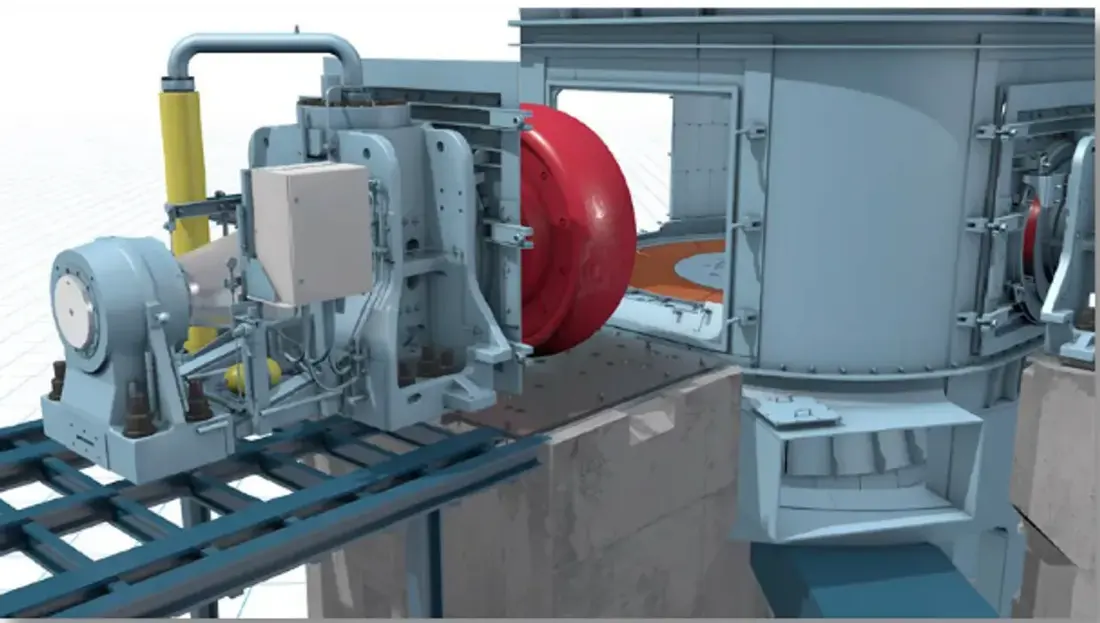
图上编号与下表一一对应。
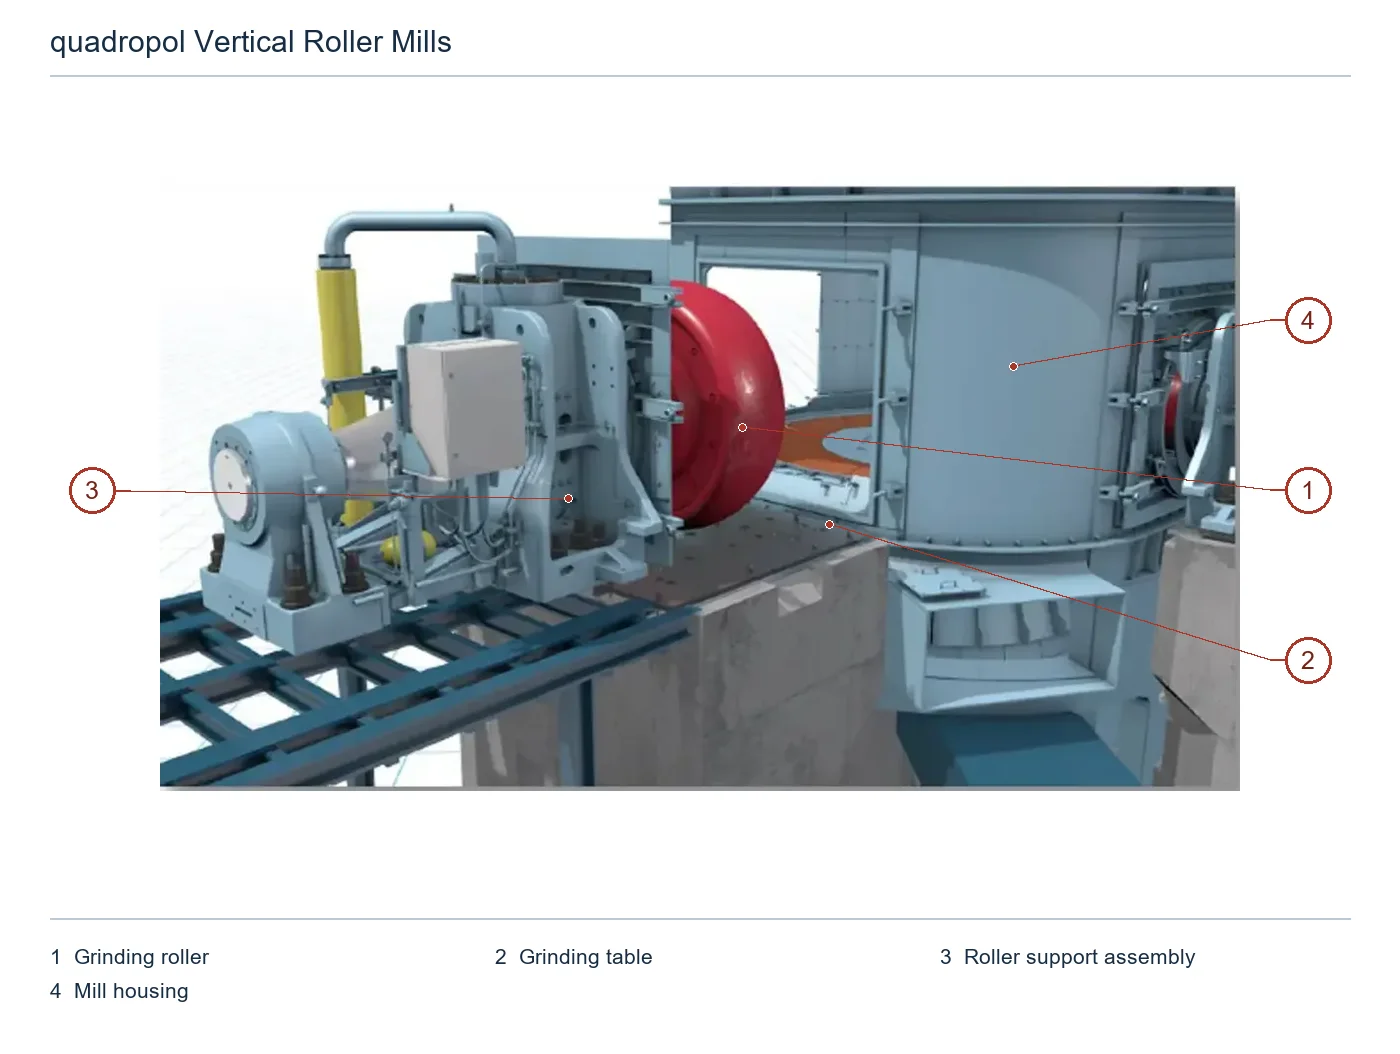
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 磨辊 | 左侧打开位置的红色磨辊 | quadropol |
| 2 | 磨盘 | 磨辊右下方机内可见的橙色磨盘 | quadropol |
| 3 | 磨辊支承总成 | 磨辊左侧的灰色支承结构 | quadropol |
| 4 | 磨机壳体 | 磨盘周围上部灰色筒形壳体 | quadropol |
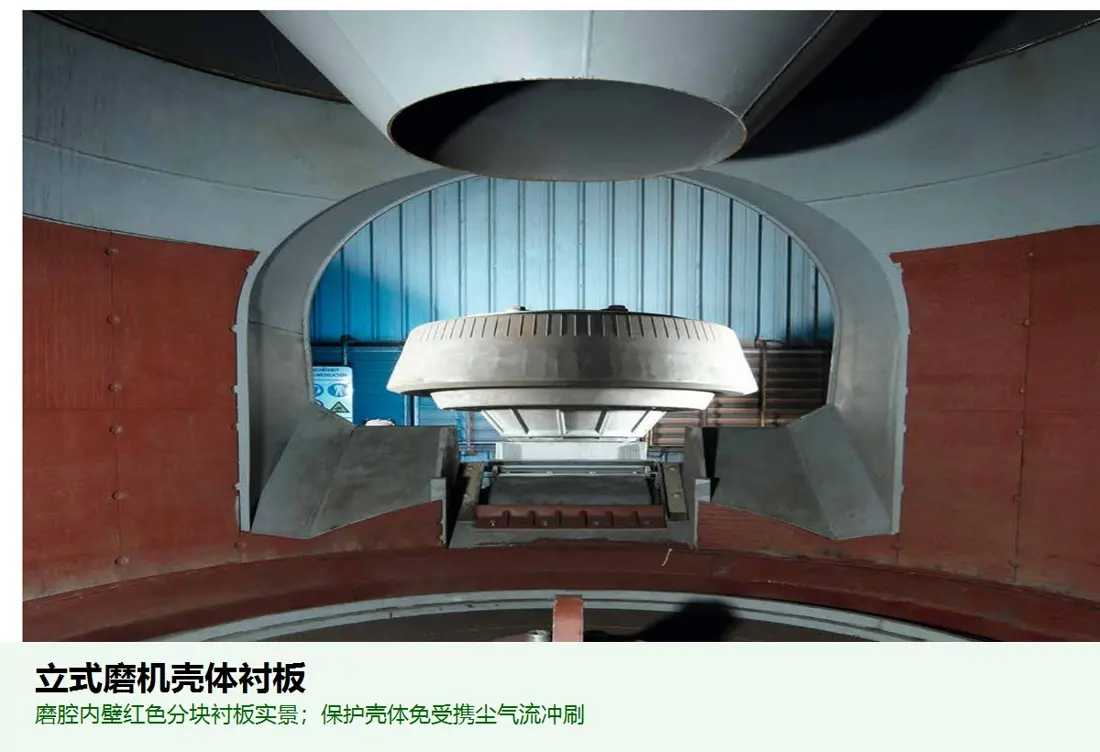
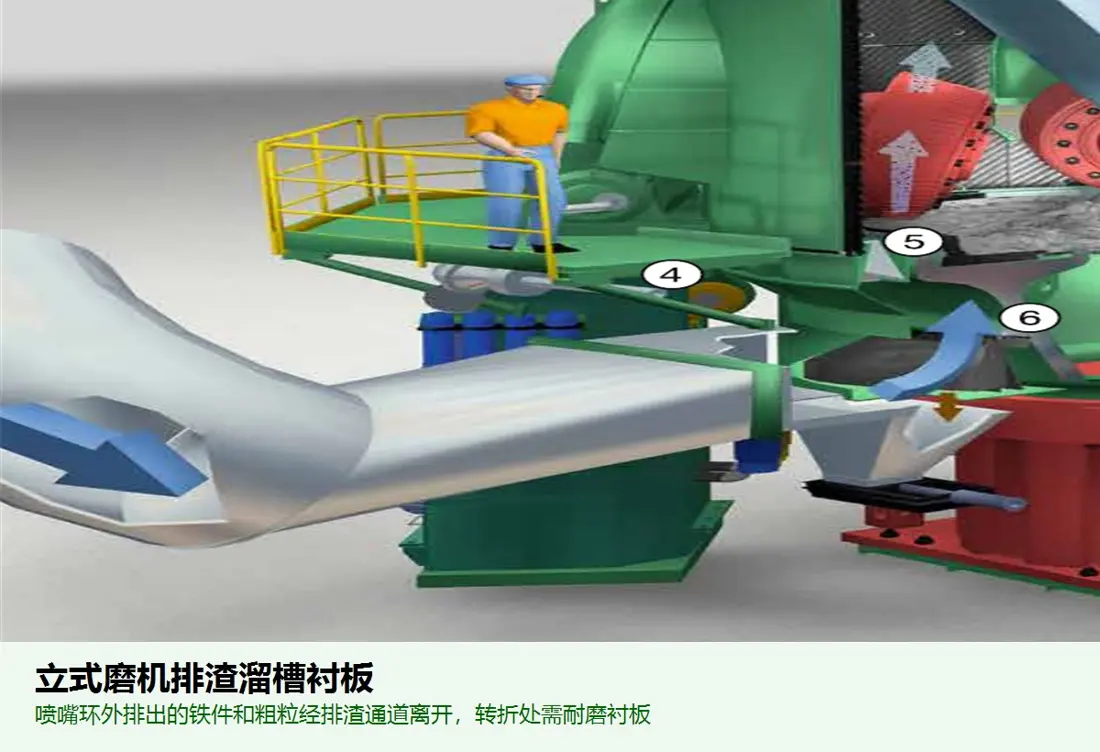
不同安装位置的压力、冲击、磨粒磨损、气流冲刷和热负荷不同;材料、工作层与制造工艺按位置分别确认。
Grinding Roller Tyre
直接压实和粉磨料床,是 quadropol® 的核心磨损件。外形、工作曲面、内孔、键或夹紧结构、辊单元位置和磨损余量按装机图确认。
进入统一零部件页 →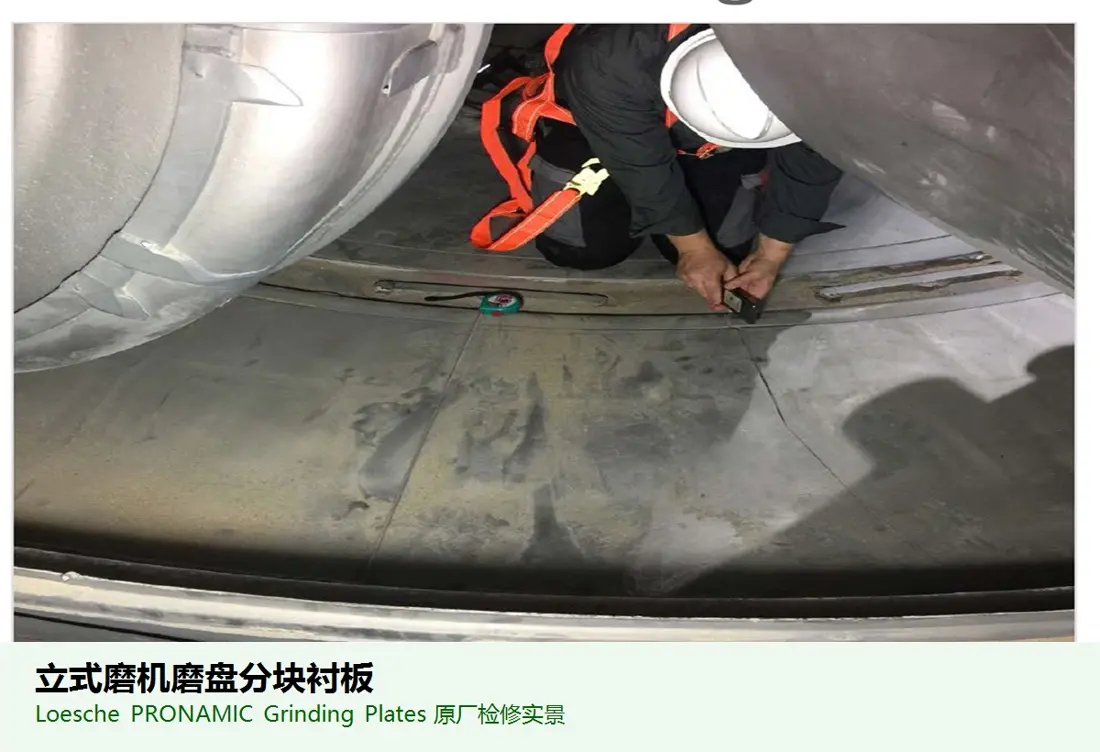
Grinding Table Liner / Segment
组成旋转磨盘工作面,与磨辊共同形成料床。分块数量、曲面、厚度、固定孔、内外圈位置、挡料圈接口和磨损模板必须成套核对。
进入统一零部件页 →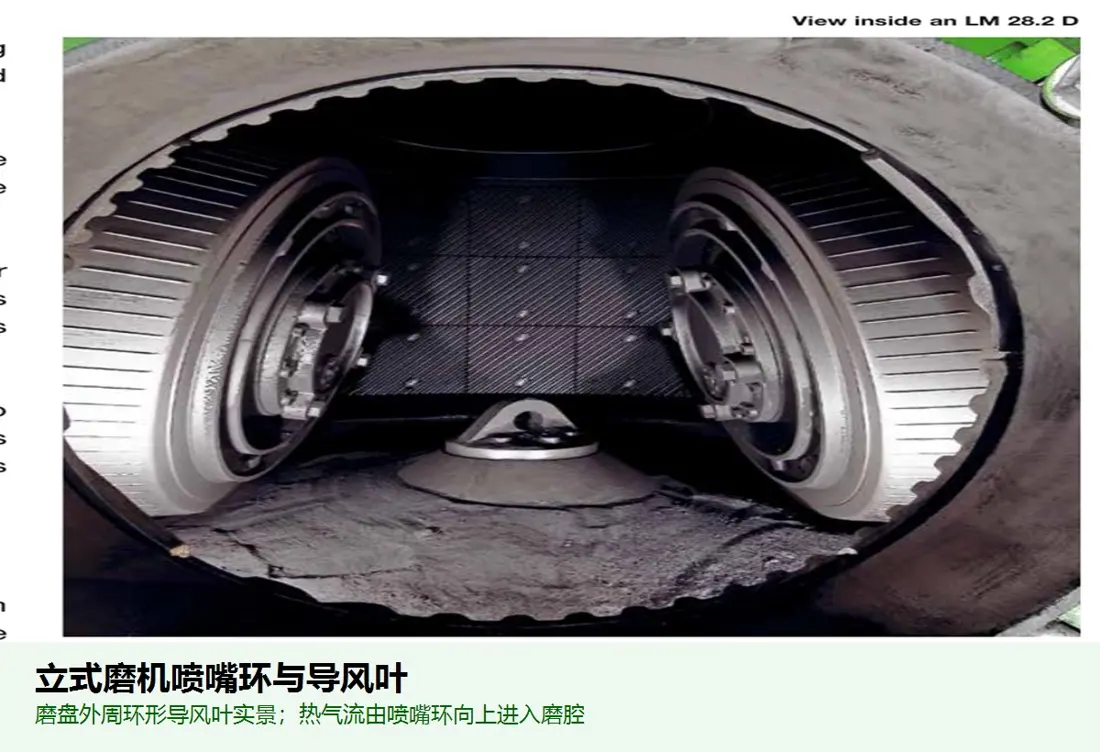
Nozzle Ring / Louver Ring
围绕磨盘调节上升气流并携带物料。叶片角度、通流面积、分段、内外径、固定方式和与磨盘的间隙按壳体与工艺配置确认。
进入统一零部件页 →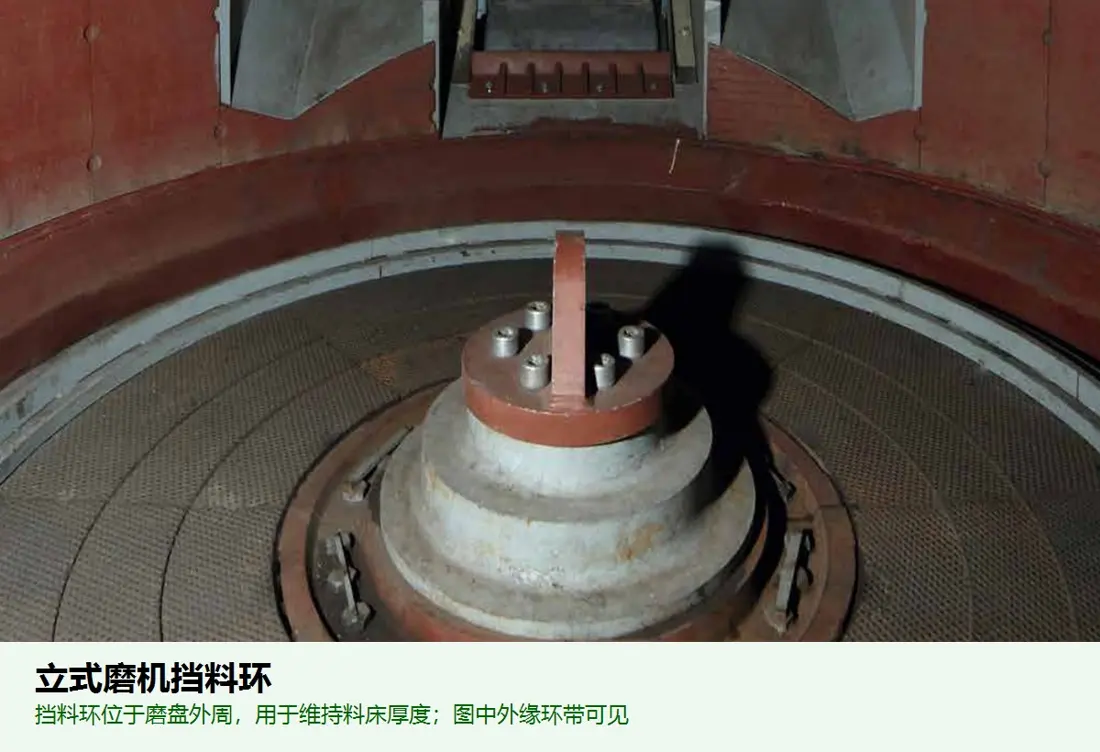
Dam Ring / Retention Ring
控制磨盘边缘料床厚度并稳定粉磨过程。高度、分段、内外径、接口、磨盘位置和调整结构须与具体 QMR²、QMC²、QMK² 或 QMS² 装机对应。
进入统一零部件页 →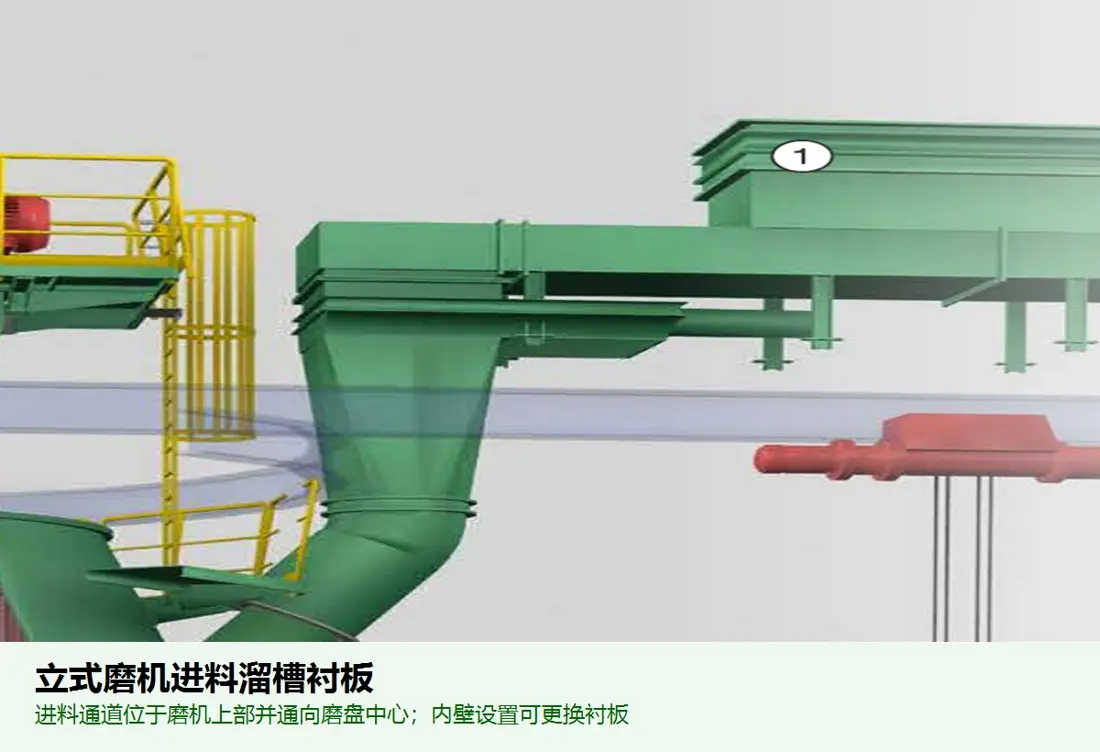
普通传动与功能备件按系列、接口、载荷、转速、材料、热处理、探伤、密封、润滑和动平衡逐项核对。
Pre-Assembled Roller Unit
包括辊体、辊轴、枢轴支承、滚动轴承、液压缸、润滑器和接口。辊单元数量及结构随系列和项目变化,应按总成图整体识别。
提交辊单元总成图核对 →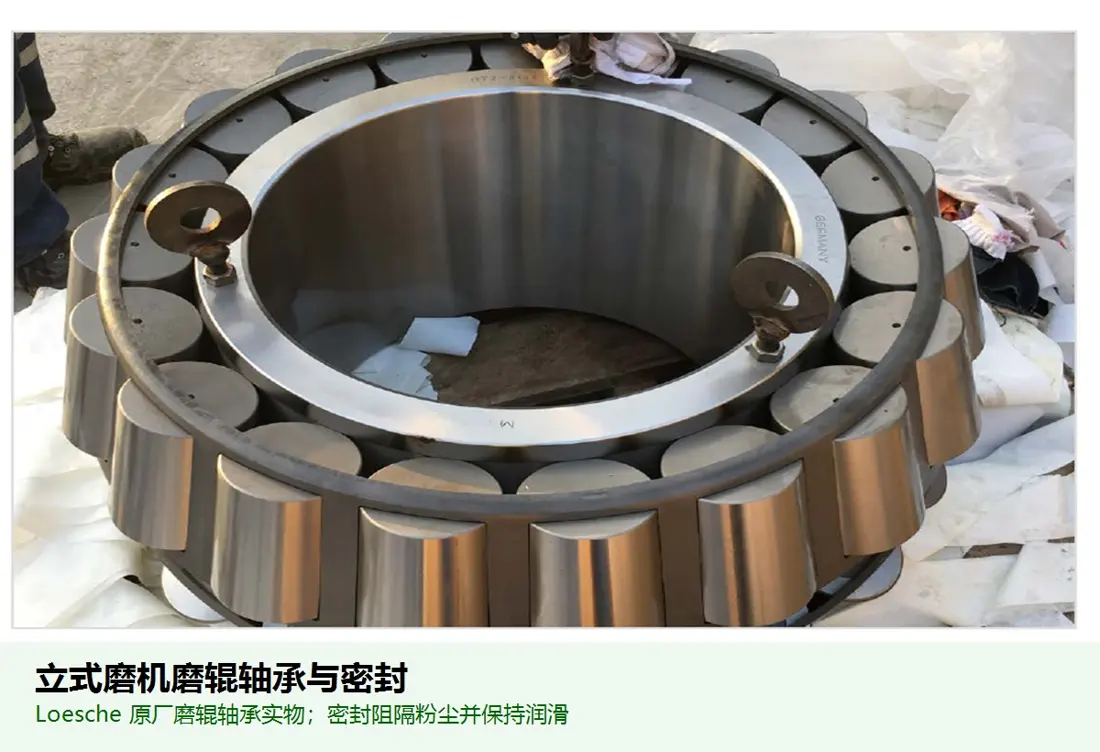
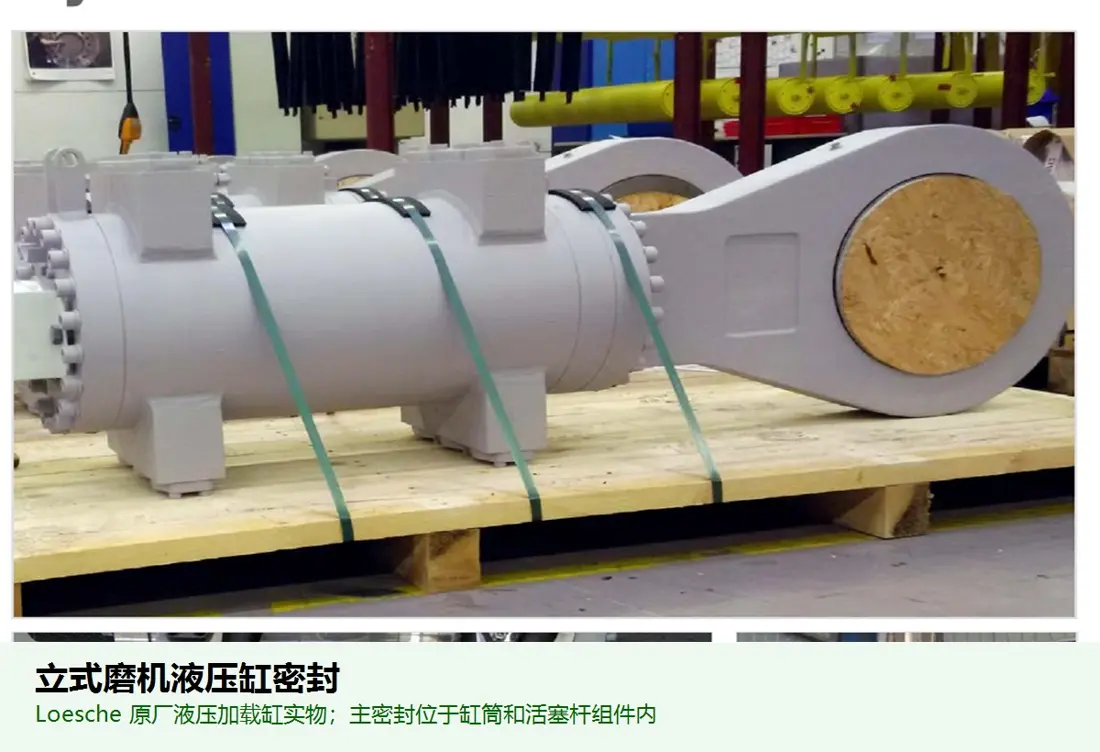
Hydraulic Cylinder, Accumulator & Seal Set
每个辊单元通过液压缸建立粉磨力,并由蓄能系统缓冲载荷。缸径、行程、销轴、安装距、压力、接口和密封须成套核对。
进入统一零部件页 →Table Drive Gearbox & Coupling
用于 QMR²、QMK² 及 QMC²-TD 等磨盘驱动配置。电机、减速机、联轴器、输出法兰、止推支承、旋向、功率和转速按铭牌与接口图核对。
提交驱动铭牌与接口图核对 →QMC²-RD Roller Drive Unit
QMC²-RD 的各磨辊配独立电机和减速机。驱动数量、辊速、联轴器、扭矩支承、快速解耦接口和防护按具体胶凝材料磨配置确认。
提交 QMC²-RD 驱动资料核对 →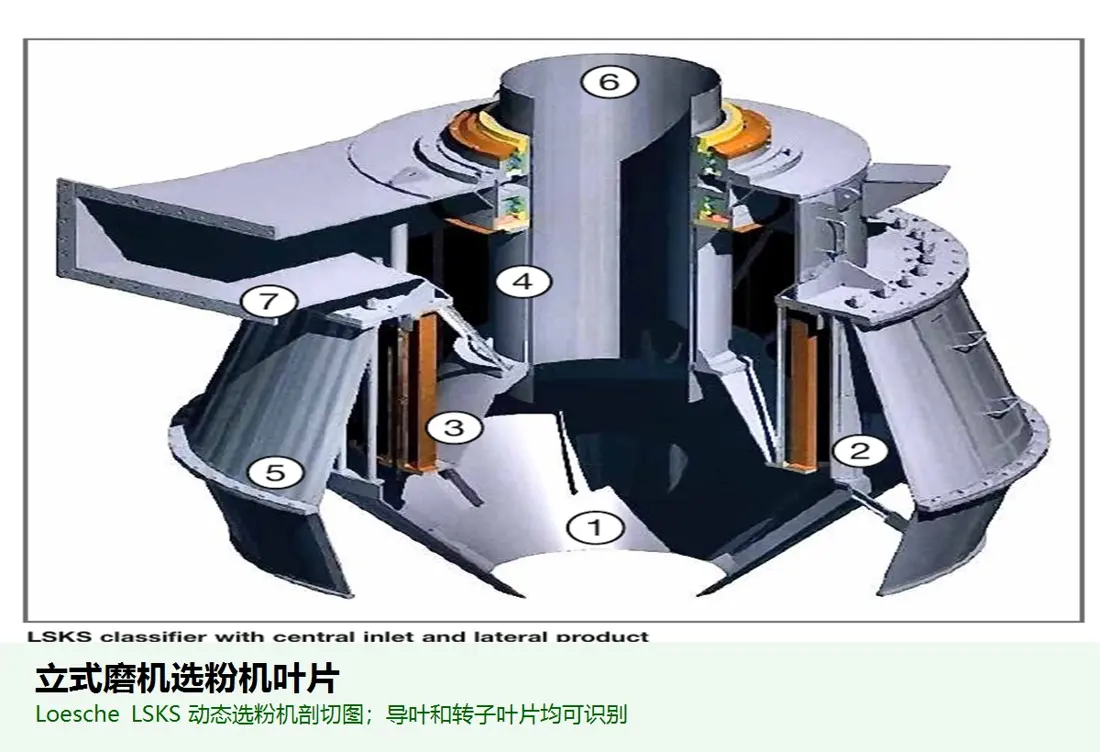
Separator Rotor & Guide Vane
控制成品细度并承受高速含尘气流。转子直径、叶片数量与角度、轴系、衬板、平衡等级、转速和与磨机壳体接口按分级机图确认。
进入统一零部件页 →系列归属、型号和结构采用 thyssenkrupp Polysius 当前官网、参考项目、服务门户及 QMR² / QMC² / QMK² 原厂手册。
不能。它们的物料、辊单元数量、磨辊与磨盘、气流、分级、驱动和安全配置不同;即便型号数字相近,也必须按完整型号、序列号和图纸确认。
原厂公开页面把它们作为型号标识使用,但本页没有获得对每一代型号代码含义的统一公开定义,因此不擅自换算;核心尺寸由铭牌、总图和实测确认。
不能直接制造。还需尺寸、安装位置、固定结构、材料或样件成分、硬度、磨损工况、辊单元和图纸版本,必要时进行三维测绘和材料检测。
提供完整型号、序列号、辊单元数量、TD / RD 驱动、旧件照片、材料、尺寸和工况,我们完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求