01
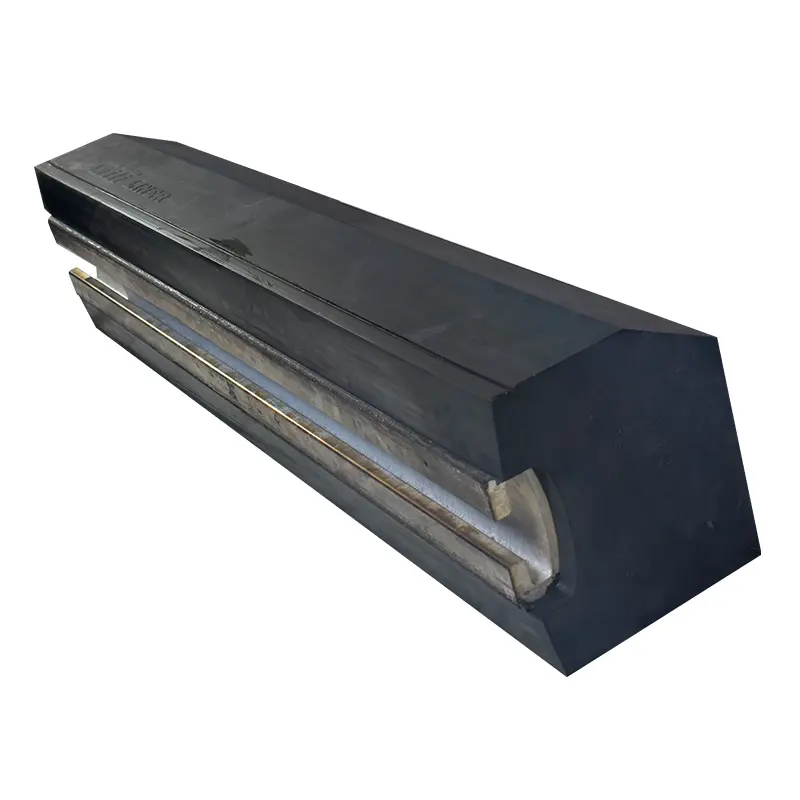
第一仓提升 / 活化衬板
First-Compartment Lifting / Activator Liner
第一仓配合大钢球提供提升和冲击能量。衬板轮廓、提升角、分块、厚度、孔系、螺栓和旋向按筒体展开图确认。
进入统一零部件页 →两仓、单仓、风扫与壳体支承结构;围绕衬板、隔仓板、滑环滑履、齿轮驱动和现场检修形成备件闭环。
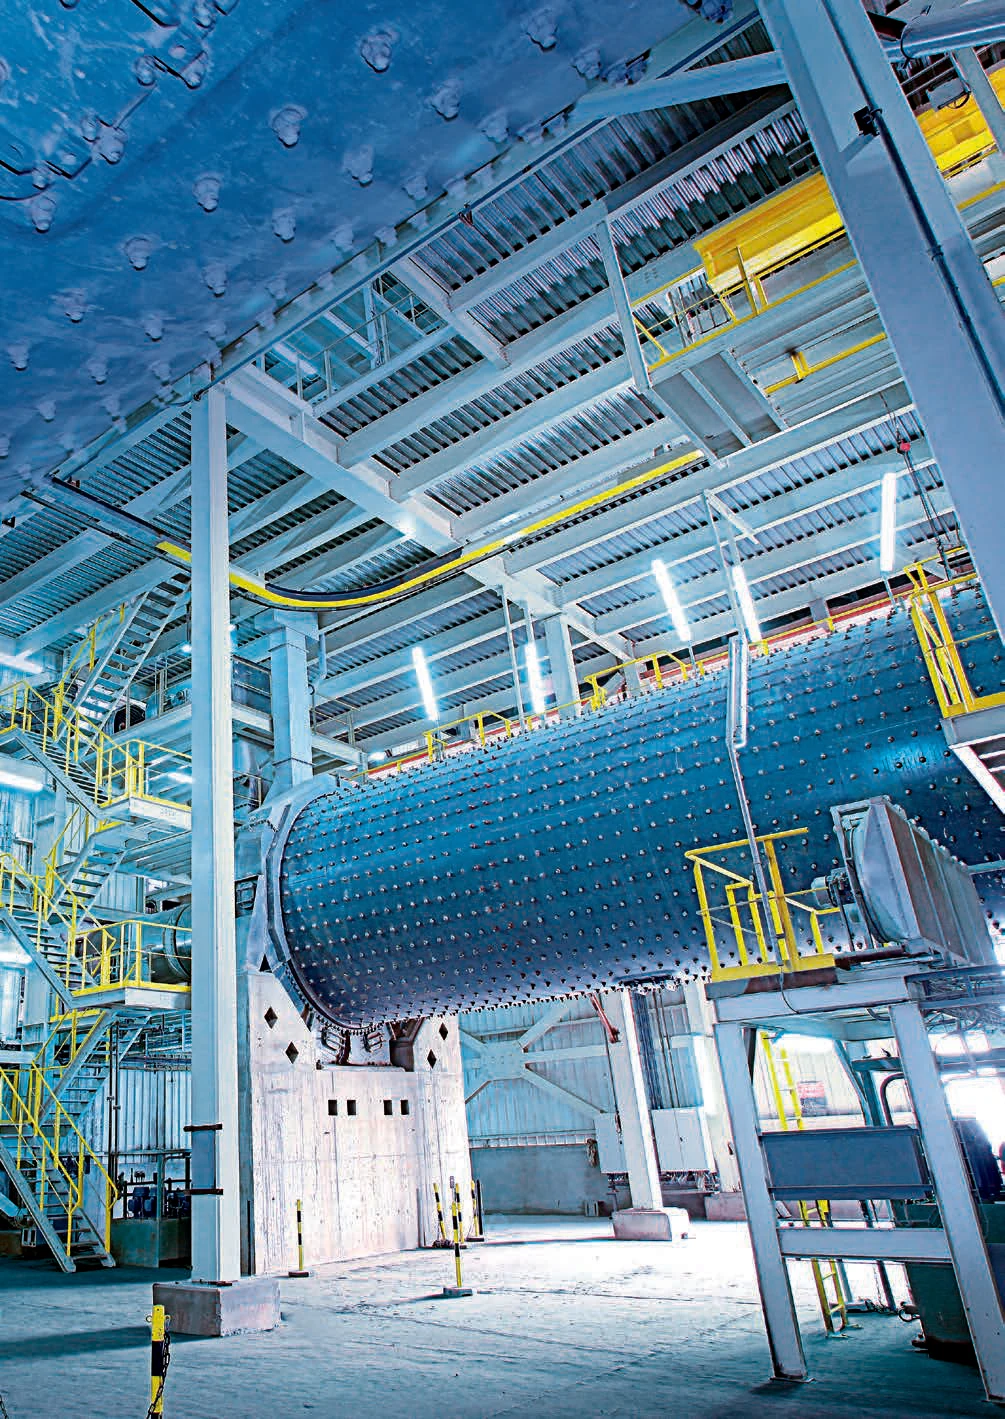
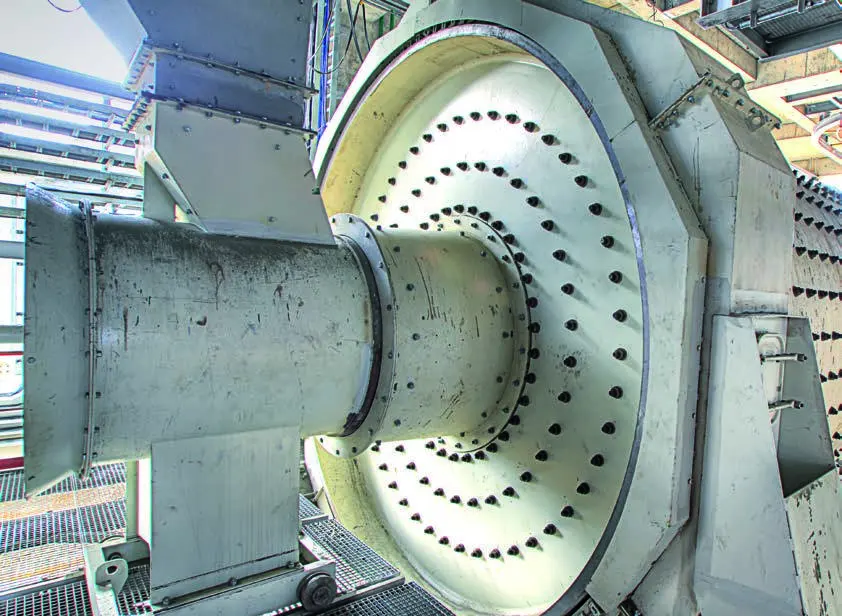
Polysius 球磨机按物料、给料、粉磨流程、支承和驱动项目化配置,当前官网和原厂手册没有公开统一尺寸型号表。本页只列可追溯结构与性能,不杜撰型号或直径。
当前官网确认产品仍在供应;结构与驱动参数来自 2018 原厂球磨机手册。没有公开统一型号代码时,只列配置与可追溯参数。
| 公开类型 / 配置 | 结构与用途 | 核心尺寸 / 参数 | 系统接口 | 时间属性 |
|---|---|---|---|---|
| 两仓闭路球磨机 | 第一仓粗磨、第二仓细磨;中间隔仓板调节物料流 | 第一仓钢球公开最大直径 100 mm | 可与 sepol® 高效选粉机组成闭路系统 | 当前官网与 2018 原厂手册 |
| 单仓球磨机 | 适合较细给料;可作为预粉磨后的二段磨机 | 机械方式经卸料隔仓板出料 | 可与 polycom® 高压辊磨机构成联合粉磨 | 2018 原厂手册 |
| 风扫磨 | 单仓结构;粉磨需低温气流干燥的高水分物料 | 气力出料;可直接进入风扫选粉机 | 配置相应防爆系统时用于煤或石油焦 | 2018 原厂手册 |
| 壳体支承球磨机 | 滑环、滑履轴承和液压顶升系统支承筒体 | 每组轴承按磨机规格采用 2、4 或 6 只滑履 | 滑履按载荷采用静压或动压润滑 | 2018 原厂手册 |
| COMBIFLEX® 驱动 | 高功率磨机驱动;浮动轴与硬化齿轮结构 | 单驱动公开最高 8,000 kW;双驱动最高 16,000 kW | 齿圈与滑环 / 滑履位于同一紧凑壳体区域 | 2018 原厂手册 |
| 直接齿轮驱动 | 较低功率磨机采用大齿圈—小齿轮传动 | 公开手册未给统一功率或直径型号表 | 按齿圈、小齿轮、轴承、联轴器和对中成套核对 | 2018 原厂手册 |
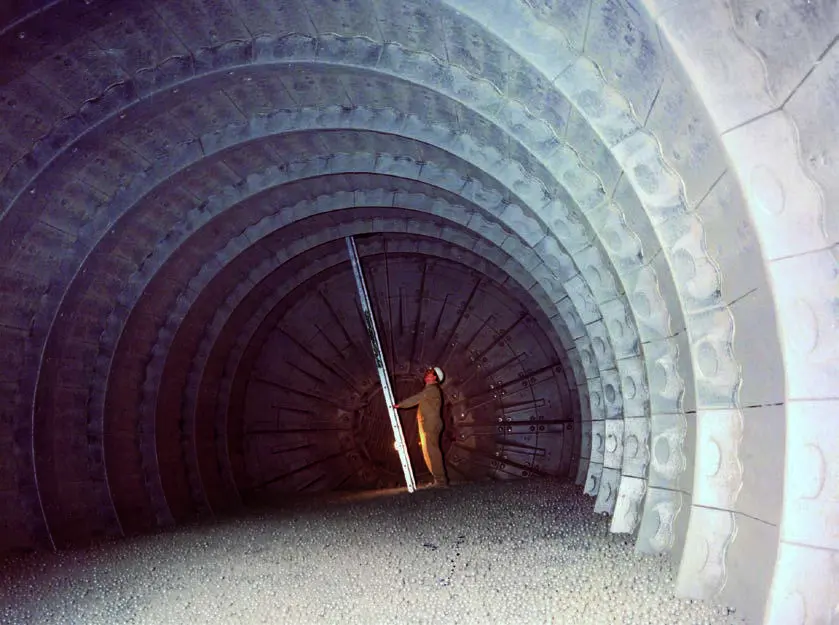
图上编号与下表一一对应。
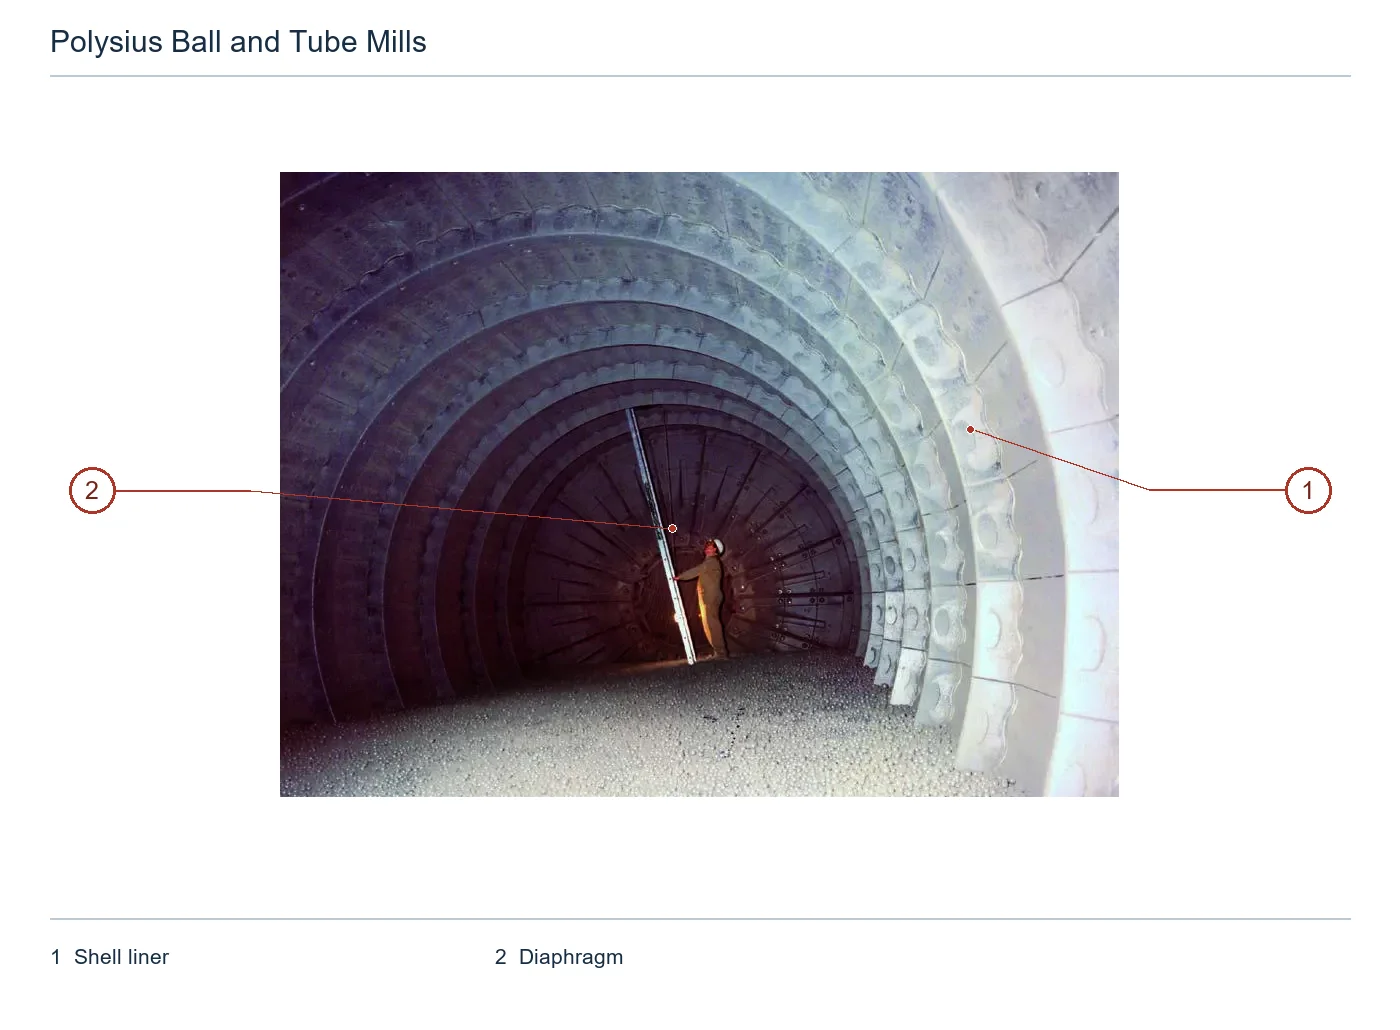
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 筒体衬板 | 右侧筒体内表面环列衬板 | Polysius tube mill |
| 2 | 隔仓板 | 磨机内远端的径向隔仓板 | Polysius tube mill |
第一仓冲击、第二仓细磨、隔仓料流和进出料冲刷的失效机制不同;材料、板型、篦缝和制造工艺按位置分别确认。
First-Compartment Lifting / Activator Liner
第一仓配合大钢球提供提升和冲击能量。衬板轮廓、提升角、分块、厚度、孔系、螺栓和旋向按筒体展开图确认。
进入统一零部件页 →Second-Compartment Classifying Liner
沿磨机长度对较小研磨体进行分级并完成细磨。板型、分级方向、孔系、分段、磨损余量和与隔仓板的接口按装机图确认。
提交第二仓衬板图纸核对 →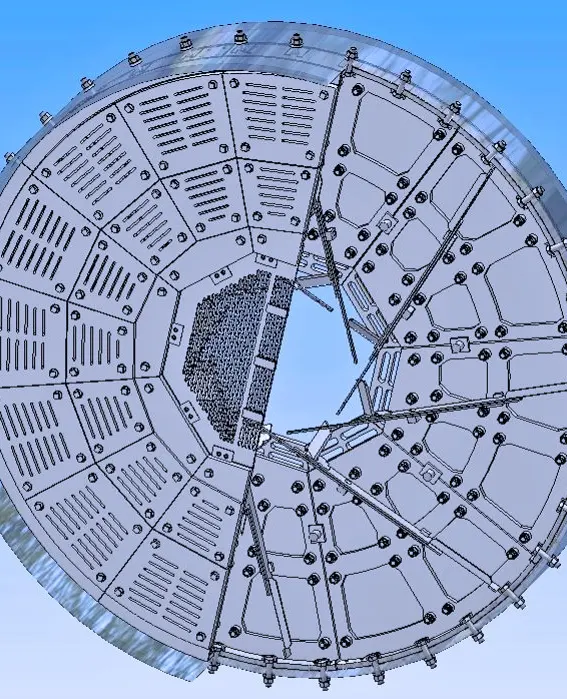
Intermediate Diaphragm & Wear Plate
分隔粗磨与细磨仓并调节物料通过量。框架、篦缝、中心开口、护板、提升勺、固定方式和研磨体填充率按隔仓板总图确认。
提交隔仓板总图核对 →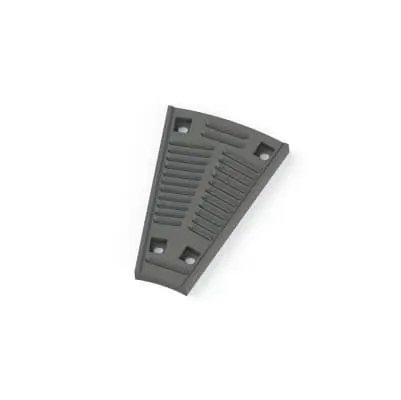
Discharge Diaphragm / Central Grate
完成机械卸料并控制出料通道。篦缝、自由面积、中心开口、板厚、分瓣、流向和与出料装置的接口按装机图确认。
进入统一零部件页 →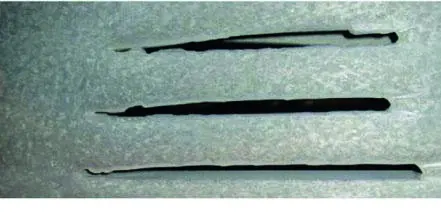
polalloy Slotted & Backwall Plate
用于隔仓板的槽板和背板。原厂资料公开厚度 50 mm、硬度 58 HRC,并按具体工况调整槽形;达到剩余厚度 8–10 mm 时安排更换。
提交槽板尺寸与工况核对 →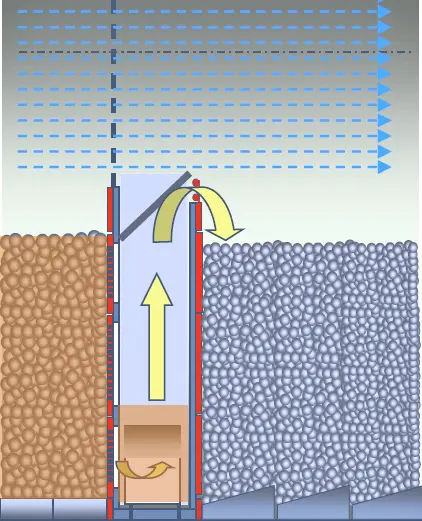
Diaphragm Lifter Scoop & Head
把通过隔仓板的物料输送至下一仓并调节料流。固定或可调结构、方向、数量、开度、连接和与研磨体的间隙按 diapol / 装机图确认。
提交提升勺与隔仓板资料核对 →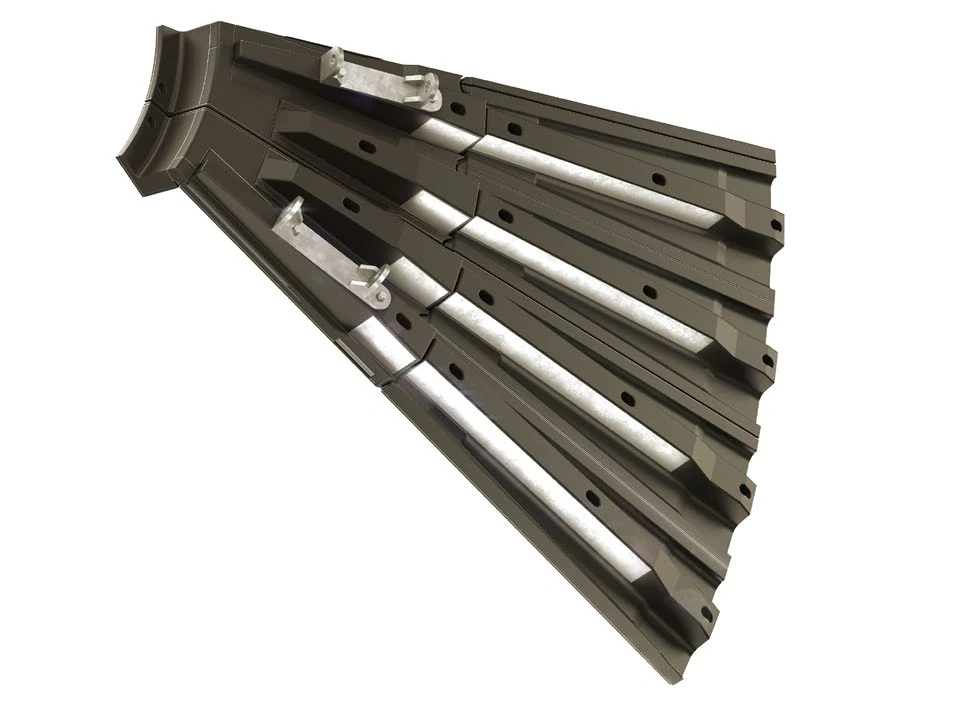
Feed & Discharge Chute Liner
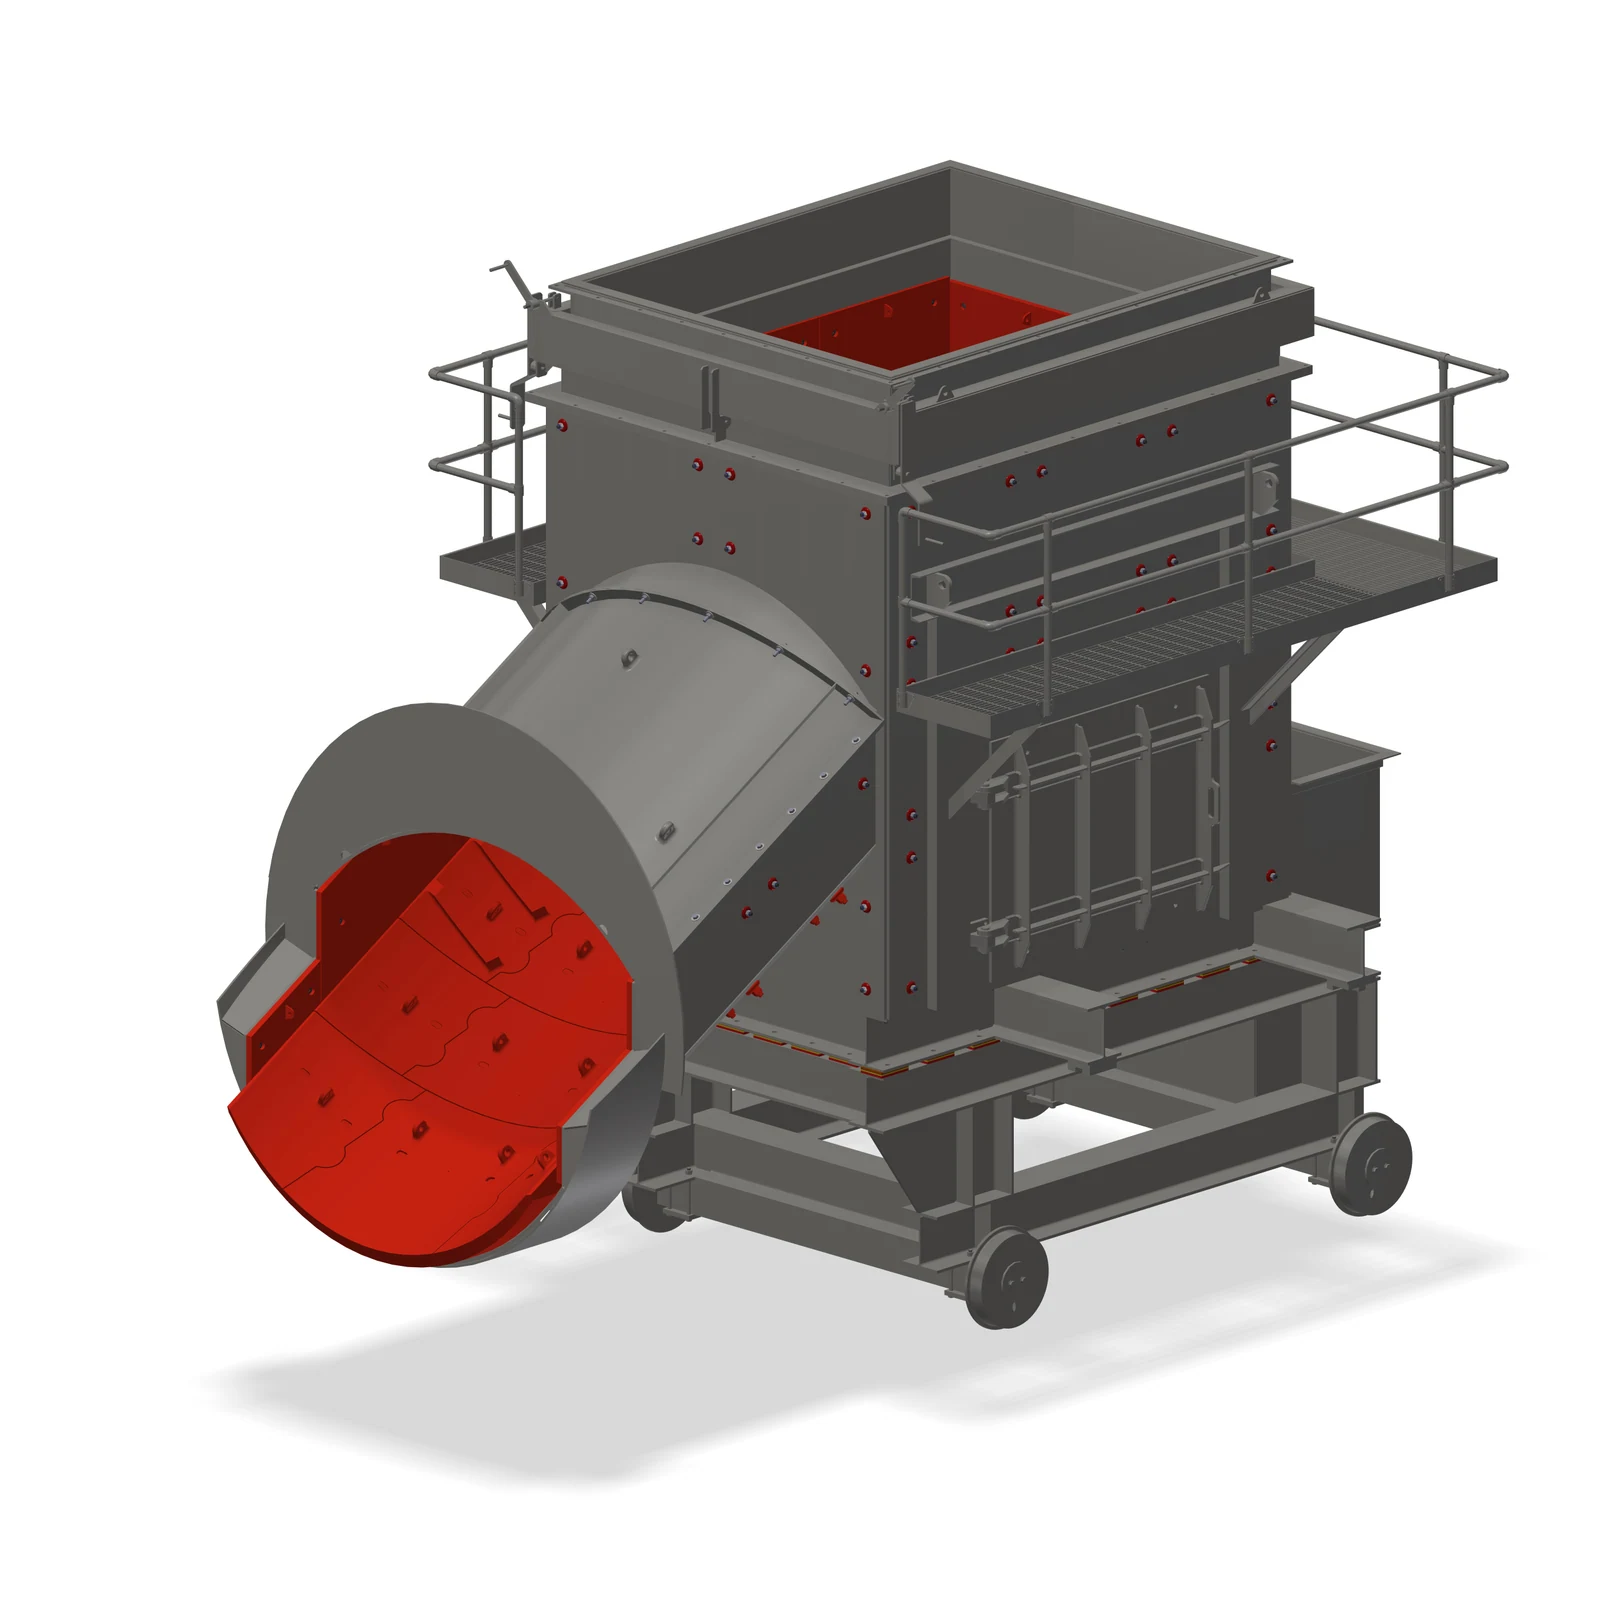
保护进出料溜槽、落料点和含尘料流转向区域。曲率、分段、孔系、搭接、流向、检修空间和与磨机端部间隙按溜槽图确认。
进入统一零部件页 →普通结构与传动备件按磨机支承型式、功率、接口、载荷、材料、热处理、探伤、精度、润滑和对中逐项核对。
Mill Shell & Connection Flange
承载衬板、研磨体和物料并传递转矩。筒体直径、长度、板厚、焊缝、法兰、孔系、圆度、跳动和安装基准按总图确认。
进入统一零部件页 →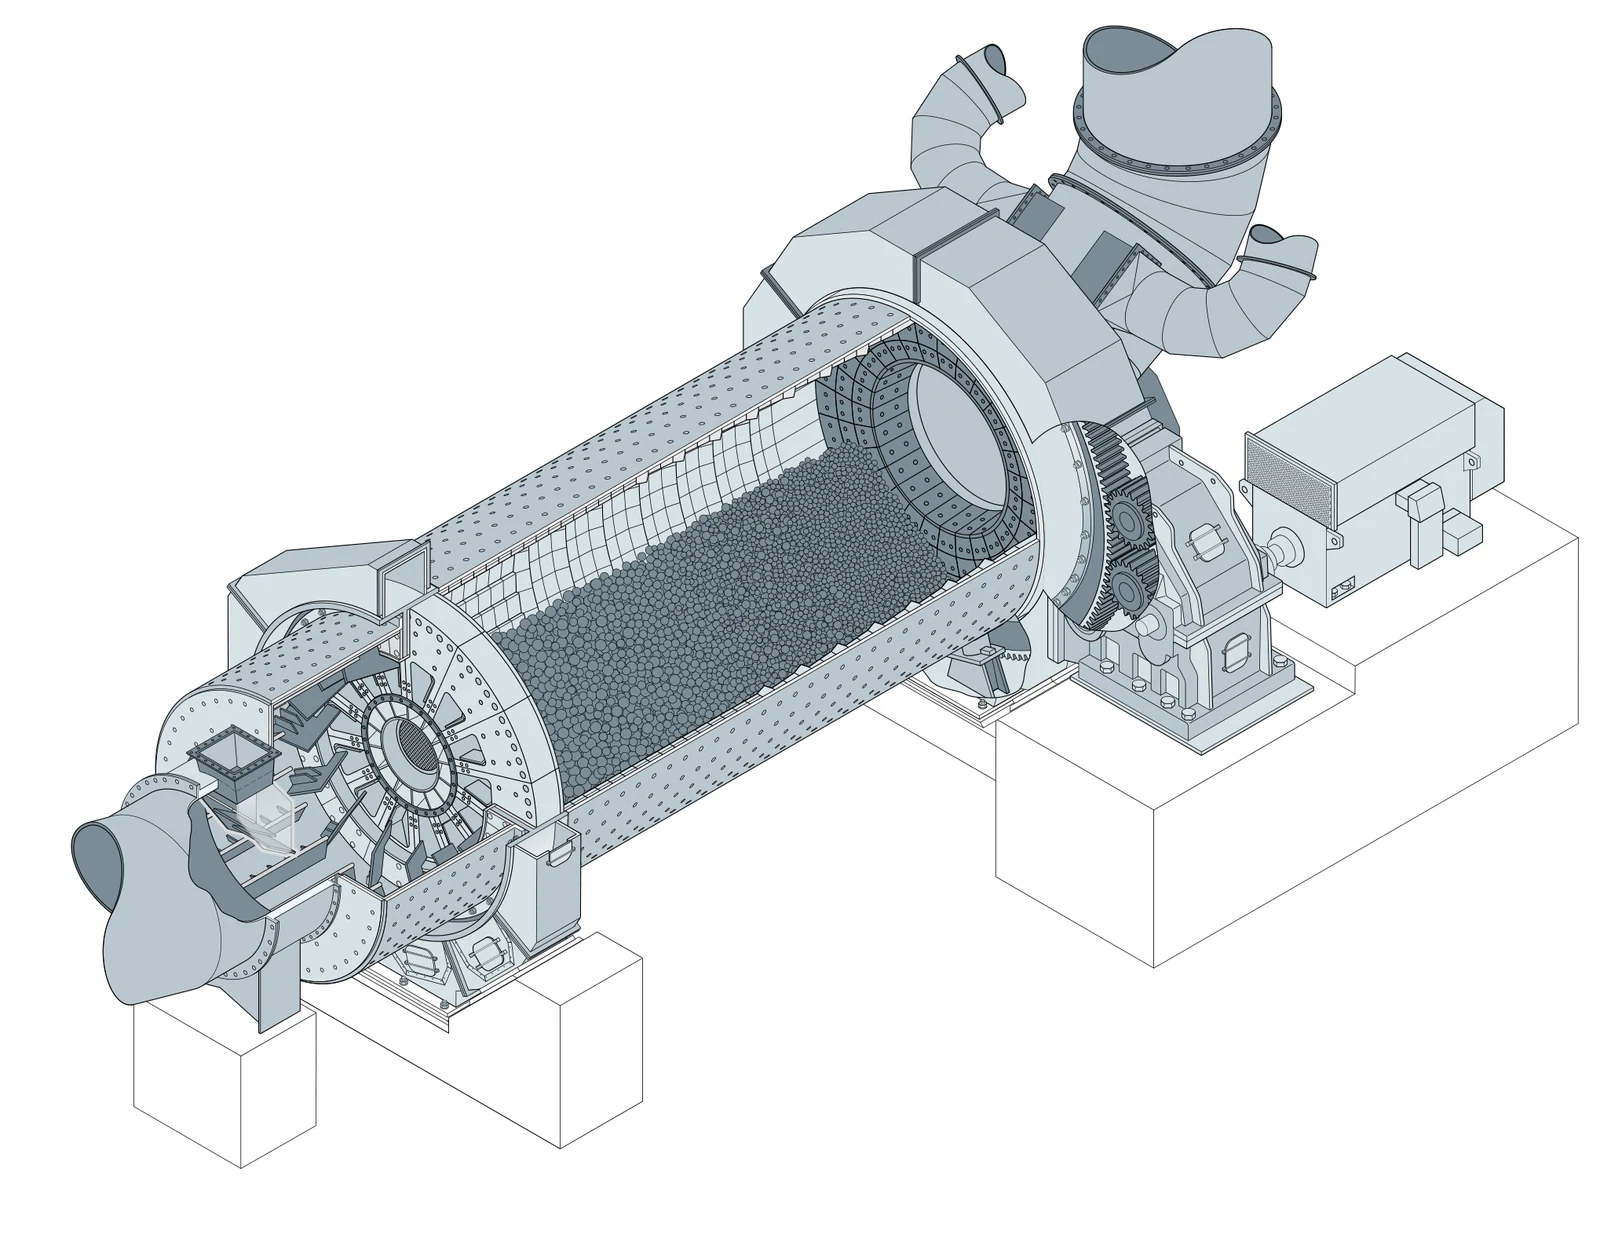
Mill Head, End Wall & Inlet Cone
连接筒体、进出料和支承区域。壳体支承设计采用直端墙和短进料锥;轮廓、孔系、法兰、焊缝及动静密封接口按装机图确认。
进入统一零部件页 →Slide Ring, Sliding Shoe & Bearing Assembly
壳体支承磨机通过滑环和每组 2、4 或 6 只滑履承载。滑环直径、宽度、圆度、滑履数量、油隙、载荷和热态对中按轴承总图确认。
进入轴承与轴套统一页 →Bearing-Shoe Hydraulic Lifting Cylinder
位于滑履下方,用于顶升和定位磨机筒体,并在更换单只滑履时提供受控支承。缸径、行程、压力、安装距、同步和安全锁定按液压图确认。
提交液压顶升系统资料核对 →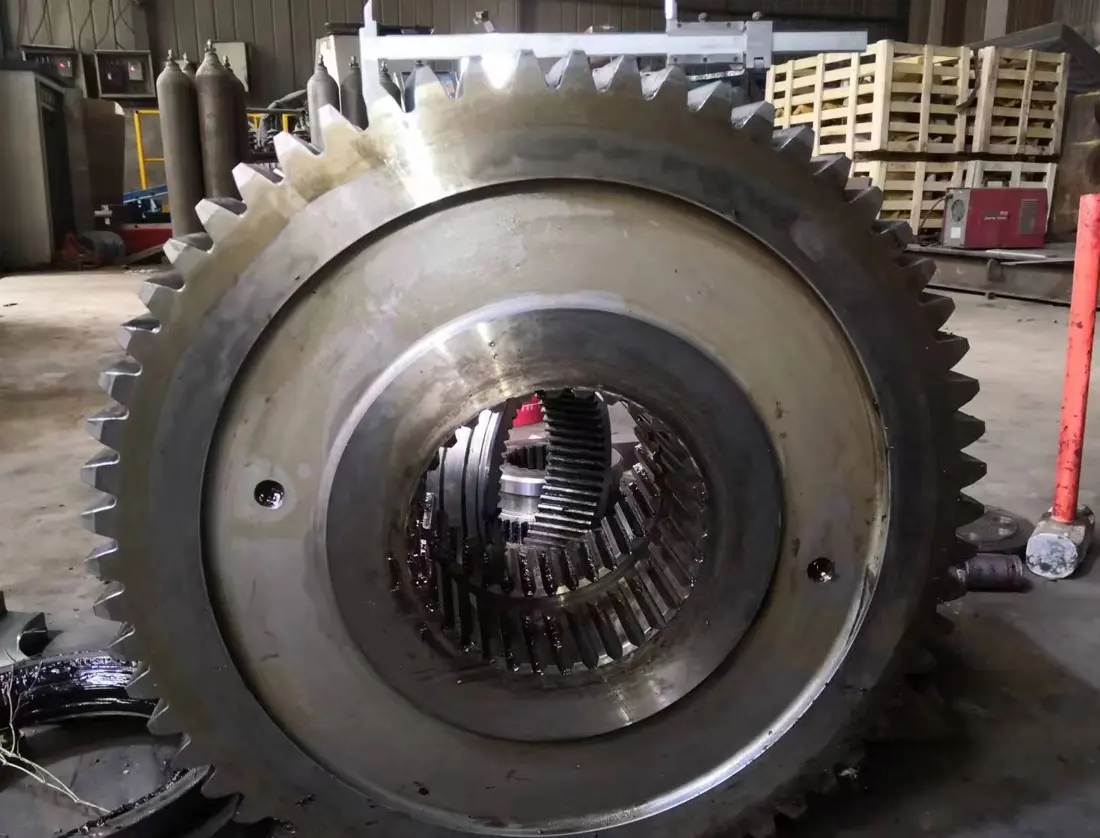
Girth Gear, Pinion & Direct Drive
较低功率磨机采用大齿圈—小齿轮传递扭矩。模数、齿数、压力角、齿宽、旋向、分瓣、中心距、轴承、联轴器和接触斑点须成副核对。
进入齿轮与小齿轮统一页 →COMBIFLEX® Gear Unit & Floating Shaft
用于高功率磨机驱动,原厂公开单驱动最高 8,000 kW、双驱动最高 16,000 kW。输入输出轴、浮动轴、硬化齿轮、联轴器和润滑按铭牌与总图确认。
进入重载传动组件统一页 →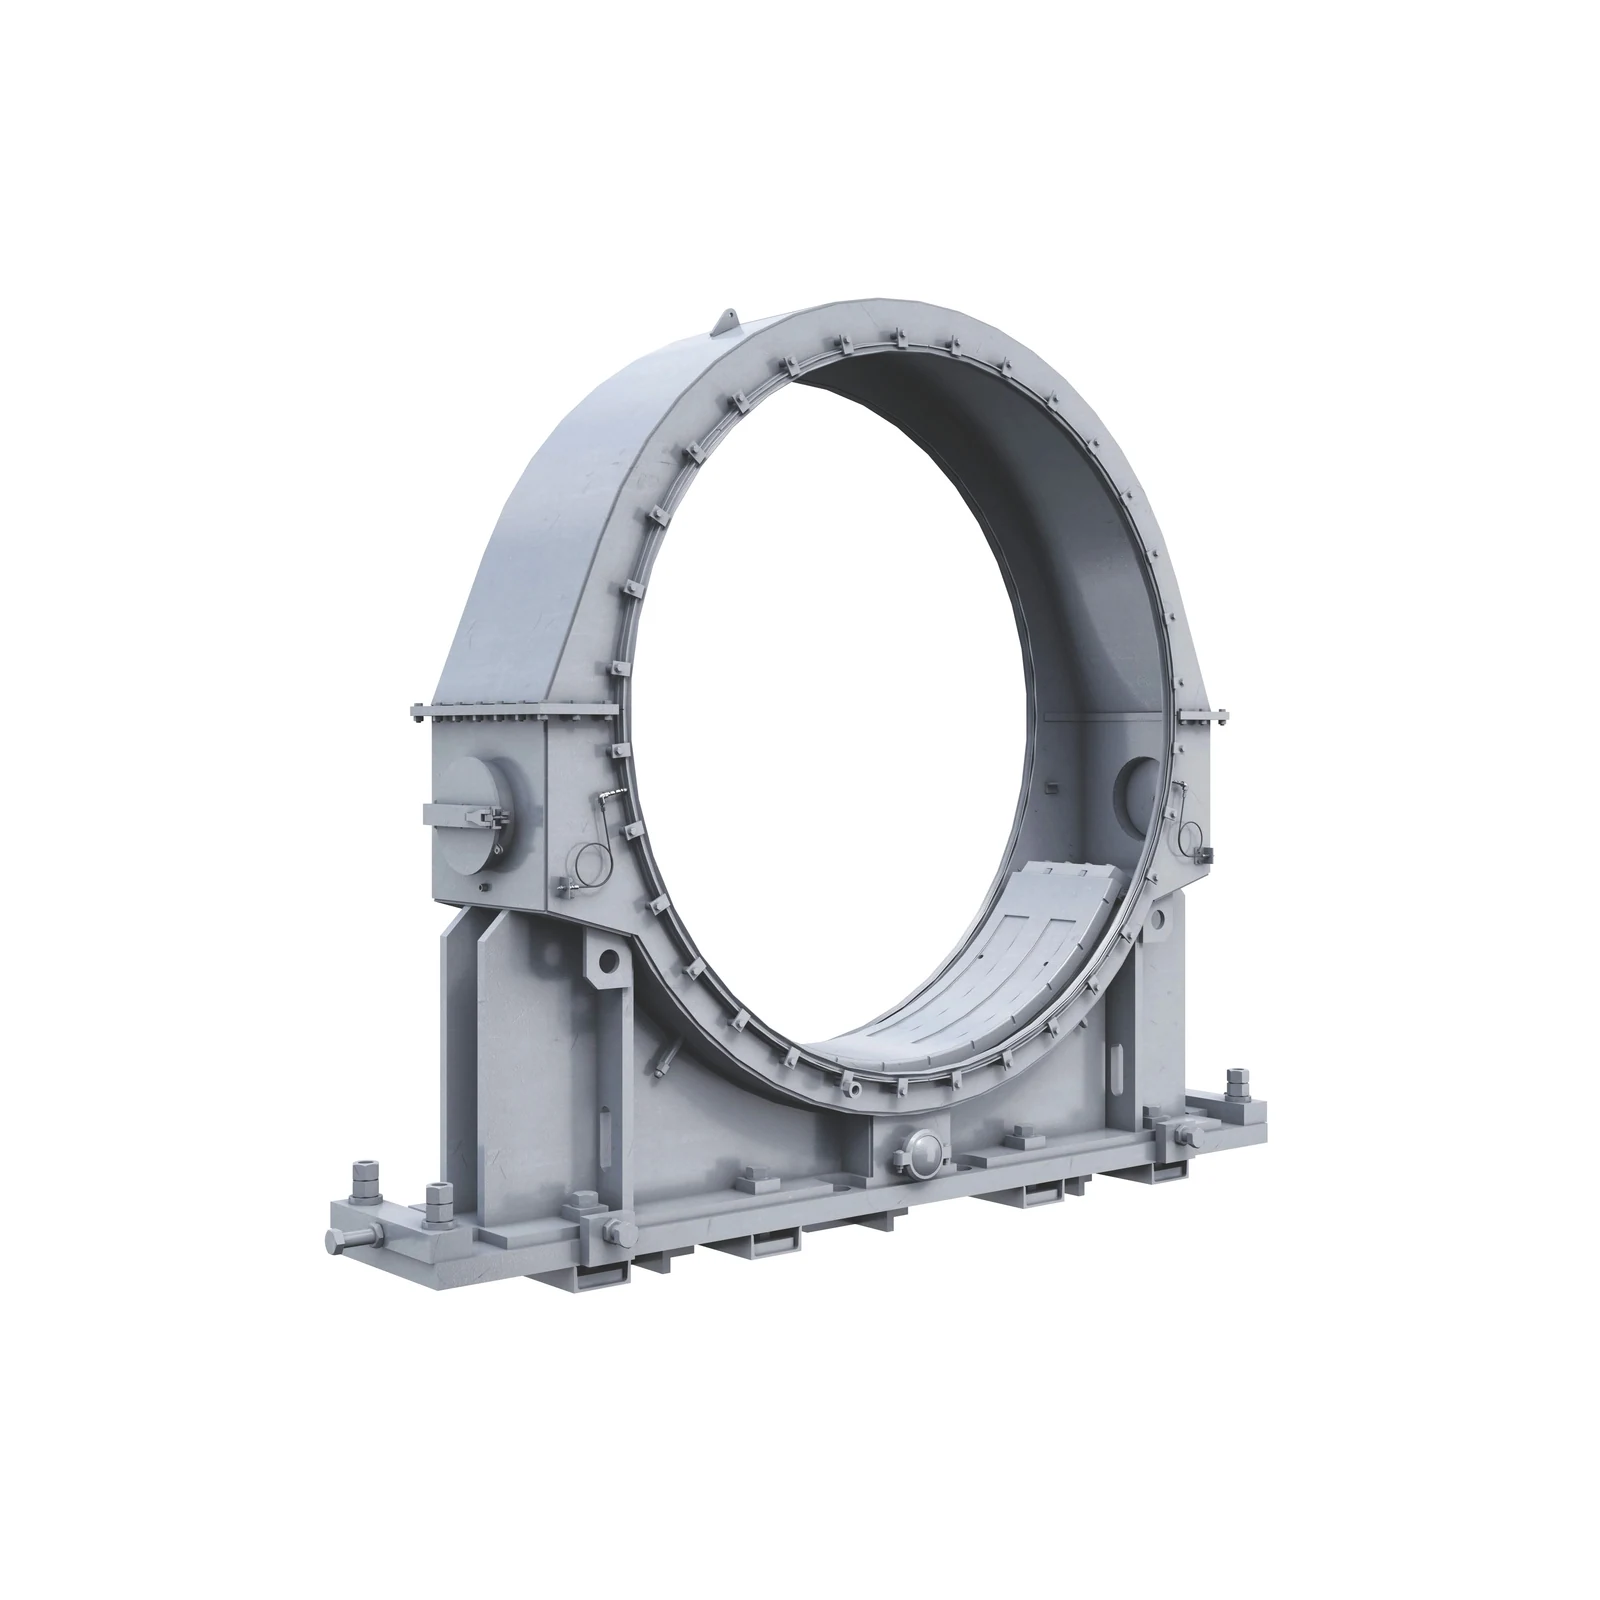
Bearing Lubrication, Seals & Oil-System Parts
为滑履或中空轴承提供静压 / 动压油膜、过滤、冷却与密封。泵、阀、油路、喷嘴、密封、压力、流量、温度和联锁按润滑原理图确认。
进入轴承与轴套统一页 →产品状态采用当前 Polysius 官网;结构和驱动采用原厂球磨机手册;隔仓板、槽板与滑环检修采用当前官网列出的原厂服务资料。
因为当前官网和原厂手册按项目结构、物料、仓室、支承和驱动配置产品,没有发布统一尺寸型号表;制造必须回到铭牌、序列号、总图和零件图。
不能直接统一。第一仓以大球冲击和提升为主,第二仓以细磨和分级为主,隔仓板还需要控制篦缝、料流和压降,板型、材料和固定结构应分别确认。
不能。必须同时核对配对齿轮、模数、齿数、压力角、旋向、中心距、分瓣、轴承、联轴器、润滑、对中、材料和热处理。
提供铭牌、序列号、筒体尺寸、仓室、支承、驱动功率、衬板展开图、隔仓板、旧件照片、材料和工况,我们完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求