
BALL MILL SHELL LINER / SHELL PLATE
球磨机筒体衬板
筒体内壁核心耐磨件 · 按排列、位置和孔系识别
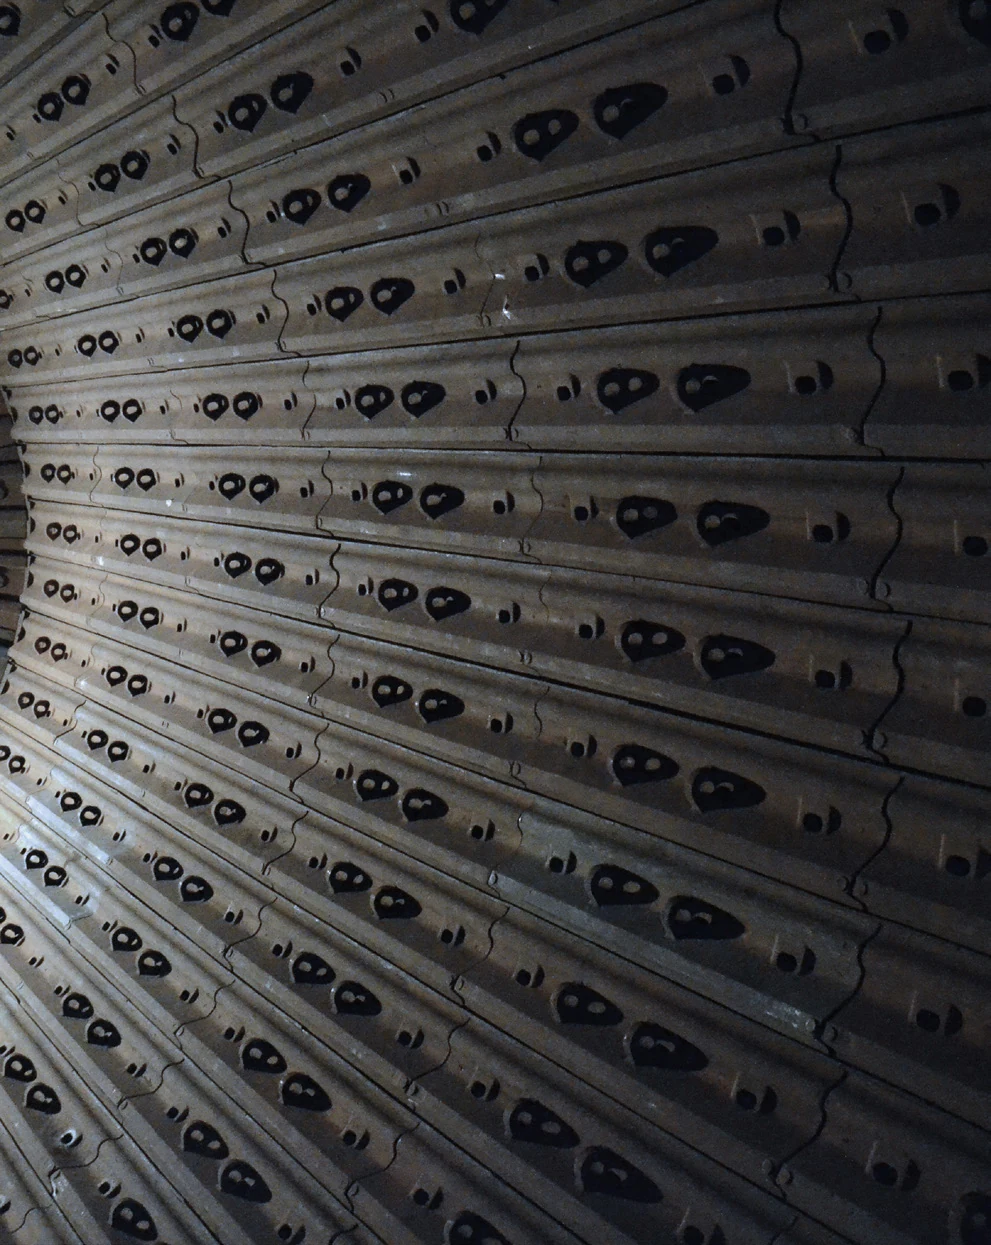
保护球磨机筒体,并与提升条或提升板共同维持研磨介质的运动。ANRANST 提供装机识别、材料评估、图纸核对、质量管控和成套交付。
零件作用 排列身份排数、圈数、位置号、方向和单圈数量 工作型面板厚、波形、提升高度和磨损后轮廓 筒体接口底部弧度、孔位、贴合、夹紧长度和密封 成套交付衬板、提升件、螺栓、垫圈、密封与标识
形成连续保护面,并稳定磨矿运动
筒体衬板覆盖磨机筒体内壁,承受钢球、物料和矿浆的循环作用。衬板的板厚、型面、分块和排列会影响保护效果、有效容积与介质运动。
外形接近不代表可以互换。筒体直径、EGL、排数、底部弧度、螺栓孔、相邻提升结构、旋向和现场改造都会改变零件身份。
位置与性能
同一筒体内,不同位置的载荷并不相同
按位置记录磨损、冲击和松动,才能准确选择型面、厚度与材料。
主磨矿区工作面
长期承受钢球与物料滚动、滑动和冲击,重点观察板厚损失、沟槽和局部穿孔。
提升件相邻区
载荷受提升型面和相邻台阶影响,重点核对偏磨、冲击集中和衬板间隙。
螺栓孔周
承担预紧和结构载荷,重点检查孔周裂纹、座面压溃、漏浆和螺栓松动。
给料端过渡排
靠近进料端的粒度、冲击和物料分布不同,不能直接套用筒体中部位置。
排料端过渡排
靠近格子板或溢流端,矿浆流动和相邻件接口不同,需单独核对端别与排位。
人孔与特殊位置
人孔板、短板和异形孔系应按专用位置号与方向交付,不能用普通筒体板代替。
材料与制造工艺
先按冲击、磨损和支承条件筛选材料体系
材料族仅用于工程预选,最终牌号、性能和热处理以图纸与技术协议为准。
选材顺序:安装位置与载荷 → 现用件失效 → 候选材料族 → 制造工艺与性能 → 图纸、检验和验收确认。
失效诊断
不能只比较硬度,也要判断结构与运行原因
磨损、断裂、松动和漏浆可能来自不同原因,应按位置和时间记录。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 工作面快速变薄或穿孔 | 位置、钢球、矿石磨蚀性、浆体、板厚、型面和相邻台阶 | 按区域调整型面、厚度、材料与更换周期 |
| 衬板断裂或掉块 | 冲击、截面突变、背部贴合、孔位、预紧、硬度与铸造缺陷 | 恢复连续支承,提高韧性并加强无损检验 |
| 孔周裂纹或座面压溃 | 孔距、边距、头形、夹紧长度、垫圈、预紧与加工质量 | 成套核对衬板与紧固系统,修正孔周结构 |
| 螺栓松动或漏浆 | 背部贴合、密封、预紧方法、螺栓伸长、垫圈和运行复紧 | 恢复贴合与密封,并记录受控预紧 |
| 同圈或相邻排磨损不均 | 给料偏流、位置号、方向、材料批次、热处理和相邻间隙 | 建立位置化磨损图,分区优化衬板方案 |
图纸与询价资料
按排列图、位置号和图纸版本锁定零件
的 OEM图纸第三方图纸和型号信息可直接进入对应位置;没有可靠号码时保持空白,不推测。
设备身份
OEM、系列、完整型号、序列号、筒体直径、EGL、排料形式和改造记录。
排列与位置
衬板排列图、排数、圈数、位置号、方向、单圈数量和整套 BOM。
图纸与版本
OEM图纸第三方图纸版本、项目号和现用件标记。
核心尺寸
长度、宽度、厚度、底部弧度、型面、孔距、孔径、沉孔与单件重量。
紧固与接口
螺栓头形、螺纹、夹紧长度、垫圈、密封、背部贴合和相邻间隙。
材料与工况
现用材料、性能、寿命、磨损轮廓、处理物料、钢球、转速、充填和失效照片。
双圈链接
通用零件、设备、OEM 型号和材料在本页汇合
通用页说明功能与材料,OEM 设备页确认装机系列和尺寸,图纸与询价资料完成技术闭环。