01
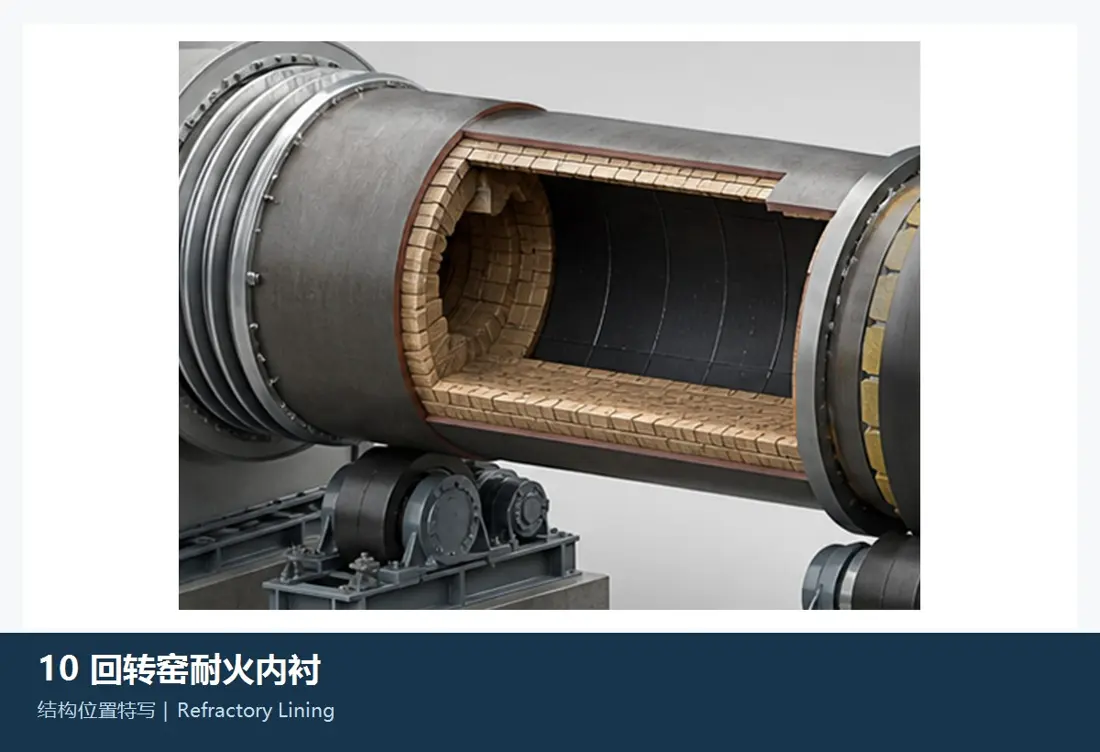
耐火衬里与烧成带衬层
Refractory Lining & Burning-Zone Lining
保护窑壳并建立烧成工艺所需热工边界。窑尾、过渡带、烧成带、冷却带的温度、化学侵蚀、结皮与机械载荷不同,分区、厚度、砖型和锚固按窑衬图确认。
进入统一零部件页 →polro® 两支承、三支承与 polguide® 驱动;围绕轮带—托轮—推力、齿轮、密封和现场修复形成备件闭环。
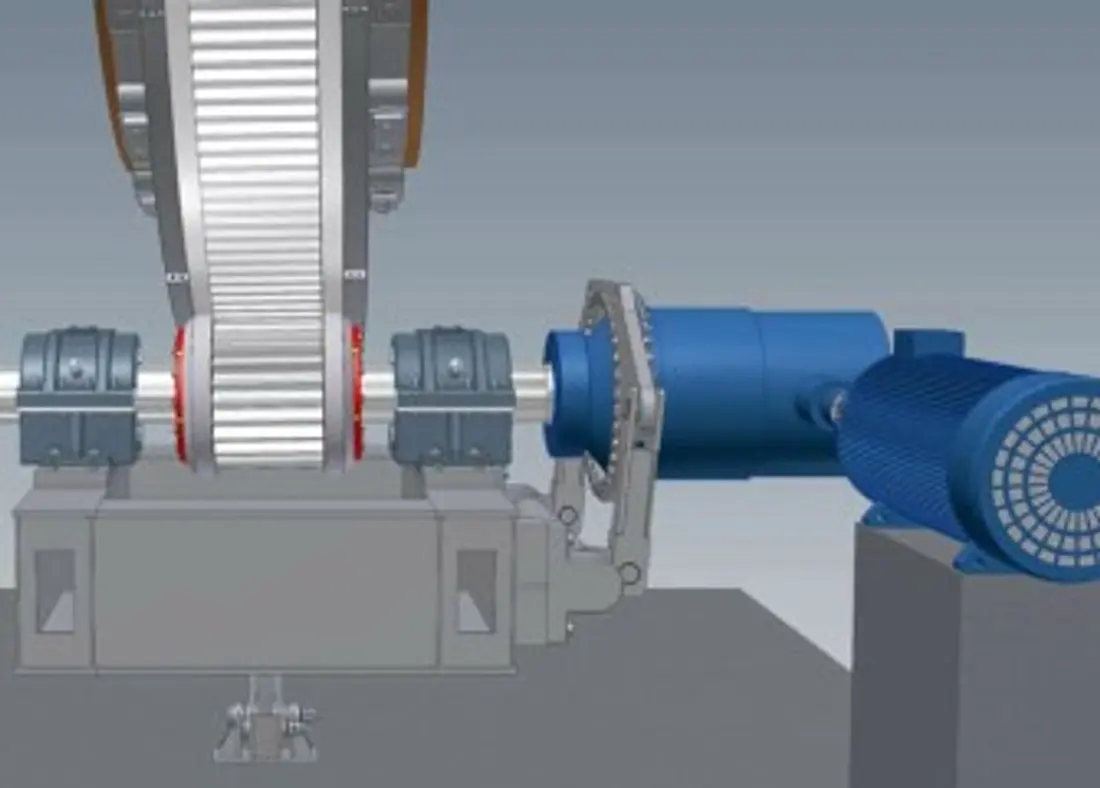
Polysius 当前回转窑包括 polro® 两支承和三支承配置,并可采用 polguide® 齿圈驱动。ANRANST 根据铭牌、序列号、窑体尺寸、支承与驱动结构、装机图和旧件组织中国制造、质量管控和成品交付。
按当前原厂产品与可追溯历史工程配置整理,用于快速识别支承、驱动、轮带、密封和推力系统。
| 公开窑型 / 系统 | 结构与驱动 | 核心尺寸 / 参数 | 核心接口 | 时间属性 |
|---|---|---|---|---|
| polro® 两支承回转窑 | 两组托轮站;由窑尾端托轮直接摩擦驱动 | 现代预分解窑公开长径比 13–15 | 花键式轮带、自动调心托轮、气动端部密封、液压轴向推力系统 | 当前产品 |
| 三支承回转窑 | 三组托轮站;机电式行星驱动 | 适用于长径比大于 15 的窑体配置 | 花键式或浮动轮带、气动端部密封、液压轴向推力系统 | 当前产品 |
| polguide® 齿圈—小齿轮驱动 | 自调心小齿轮轴与导向环保持齿侧和齿顶间隙 | 适用于不同支承数量的回转窑 | 大齿圈、小齿轮、轴承、联轴器、底座、润滑与对中成套核对 | 当前产品 |
| 花键式轮带系统 | 窑壳与轮带之间采用花键式连接传递载荷 | 按轮带、窑壳、垫板和托轮站装机尺寸确认 | 轮带、托轮、推力系统和热态轴向位移共同核对 | 当前产品 |
| 浮动 / 松套轮带系统 | 轮带通过垫板、调整垫片、轴向挡块和限位环支承窑壳 | 安装间隙与热态椭圆度按装机图和实测确认 | 轮带、垫板、挡块、限位环和焊接结构成套确认 | 当前改造与备件体系 |
| POLRO® 公开工程参考 | 原厂手册列示两支承直接驱动结构 | 公开参考能力 4,900 t/d | 用于识别历史装机;具体备件仍按铭牌、序列号和图纸确认 | 历史公开参考 |
| 三支承窑公开工程参考 | 原厂手册列示三支承齿轮驱动结构 | 公开参考能力 5,000 t/d | 用于识别历史装机;具体备件仍按铭牌、序列号和图纸确认 | 历史公开参考 |
图上编号与下表一一对应。
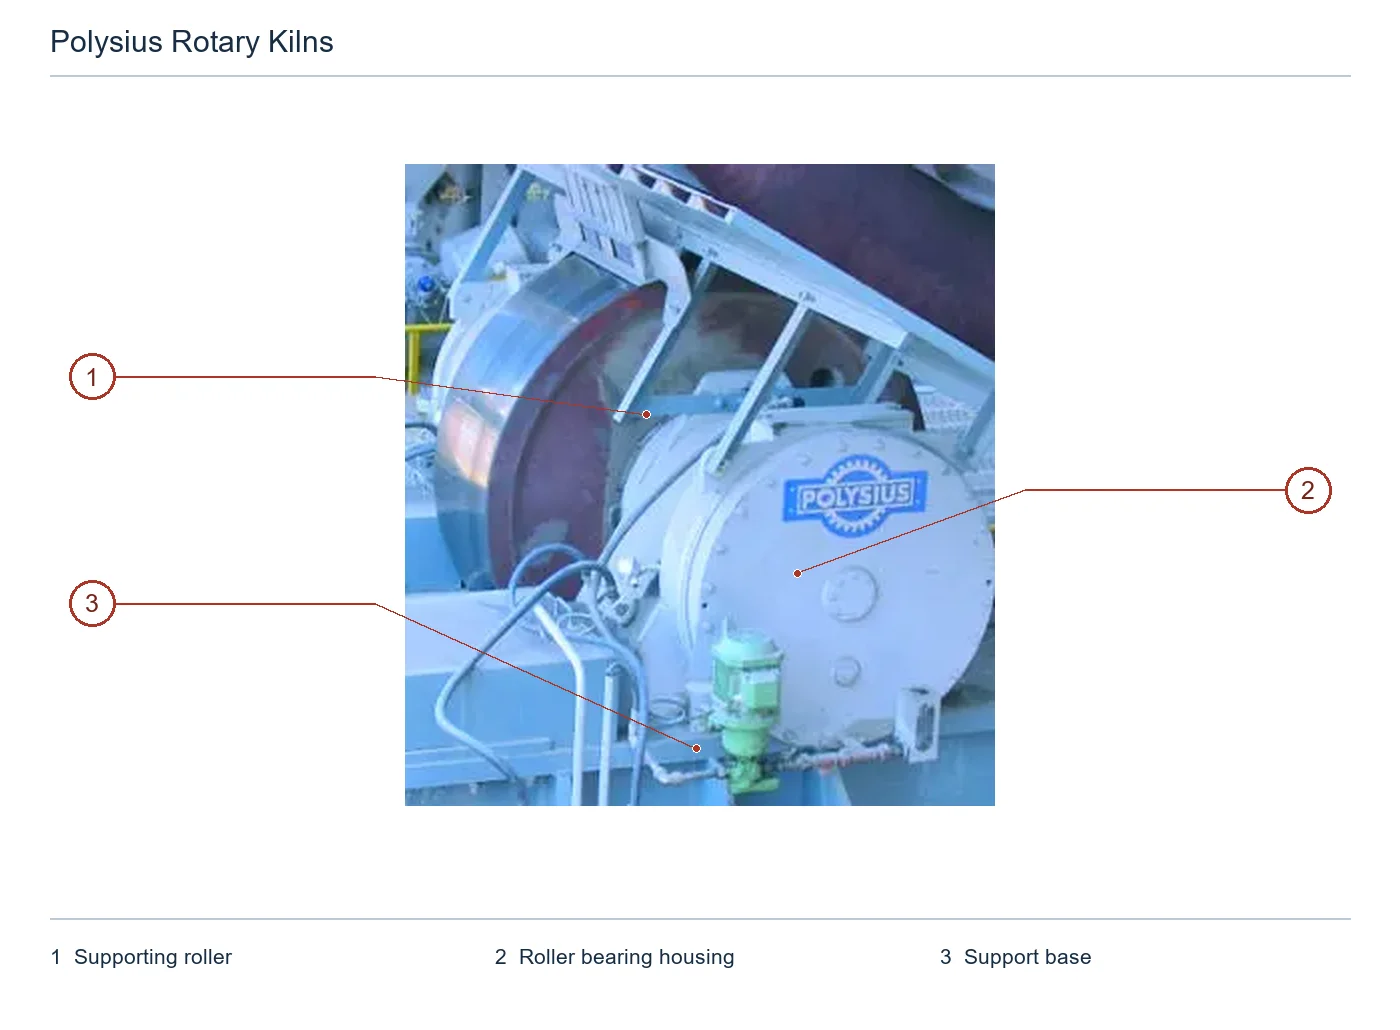
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 托轮 | 上左方与轮带接触的可见托轮轮体 | Polysius kiln roller station |
| 2 | 托轮轴承座 | 右下方带POLYSIUS厂牌的轴承座 | Polysius kiln roller station |
| 3 | 支承底座 | 托轮轴承总成下方承载底座 | Polysius kiln roller station |
高温侵蚀、磨粒冲刷、接触疲劳、微动磨损和轴向载荷对应不同材料与制造路线;按安装位置逐项确认。
Refractory Lining & Burning-Zone Lining
保护窑壳并建立烧成工艺所需热工边界。窑尾、过渡带、烧成带、冷却带的温度、化学侵蚀、结皮与机械载荷不同,分区、厚度、砖型和锚固按窑衬图确认。
进入统一零部件页 →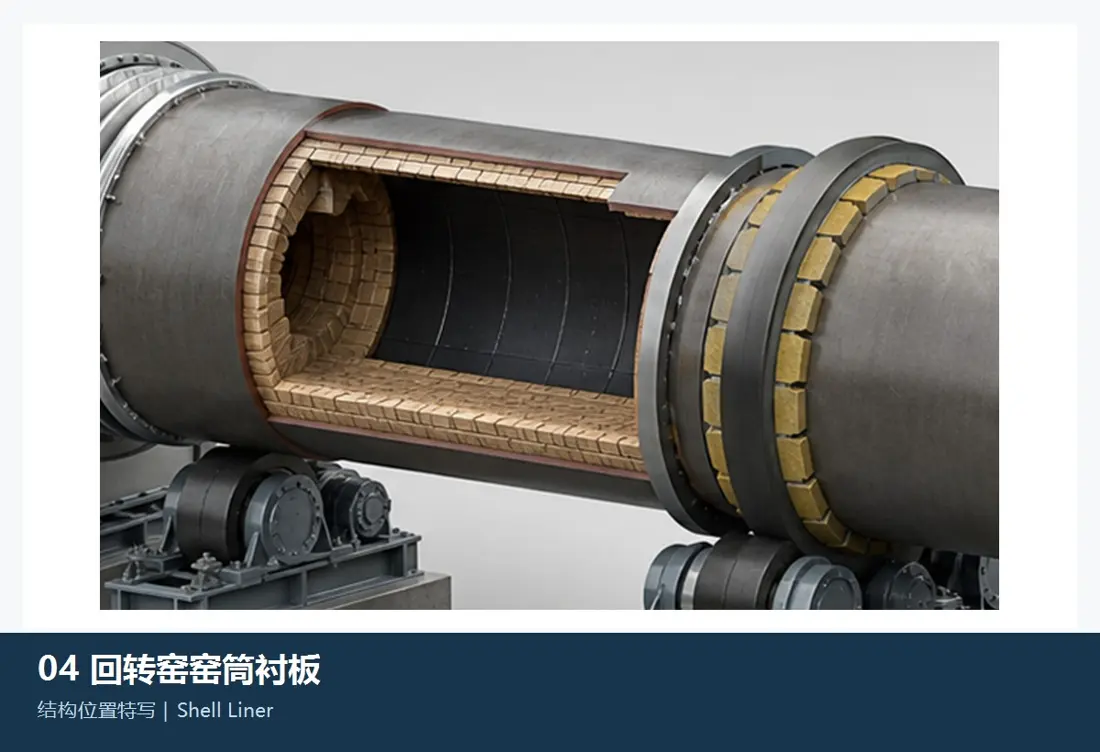
Kiln Inlet, Outlet & Transition Wear Liner
用于进料、落料、窑尾烟室或窑口邻近金属防护区域。形状、分块、孔系、搭接、热膨胀间隙和与耐火衬里的接口按装机图确认。
进入统一零部件页 →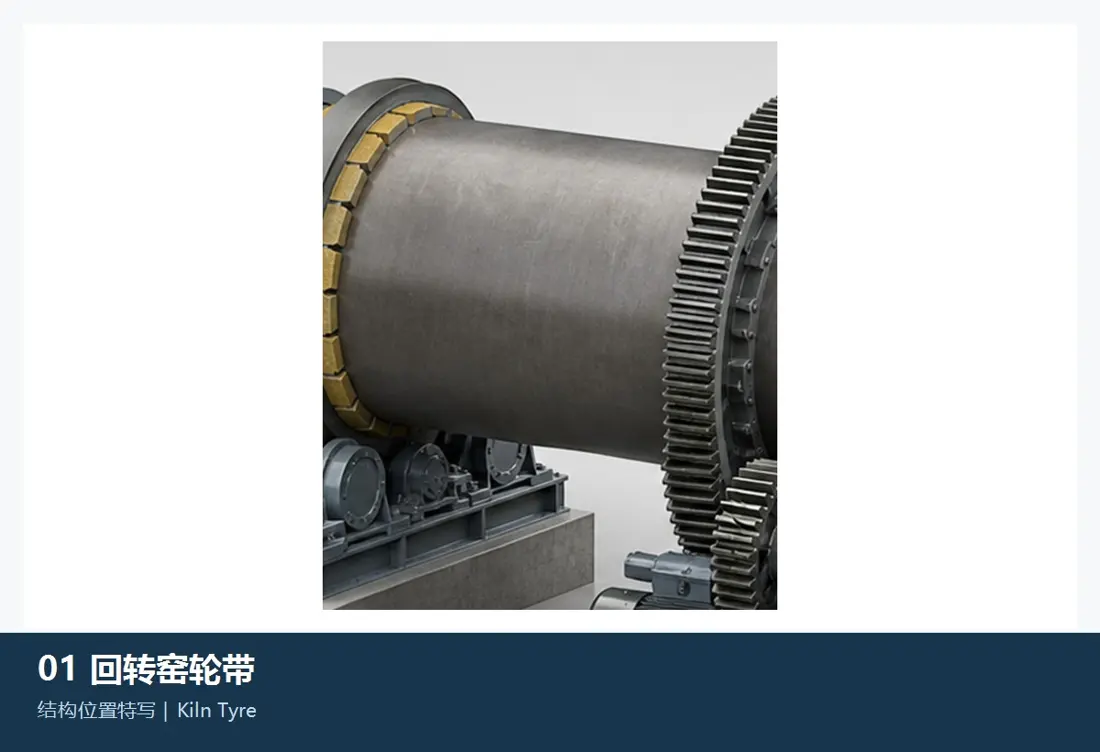
Kiln Tyre / Riding Ring Running Surface
轮带把窑体载荷传递给托轮。外径、宽度、断面、热态椭圆度、轴向位置、接触带、表面损伤和与托轮的载荷分布必须成对检测。
进入统一零部件页 →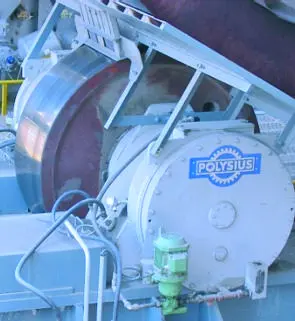
Supporting Roller Running Surface
每个托轮站由两套托轮单元支承轮带。托轮直径、宽度、轴径、接触带、表面剥落、锥度、轴线和底座标高按轮带—托轮摩擦副核对。
进入统一零部件页 →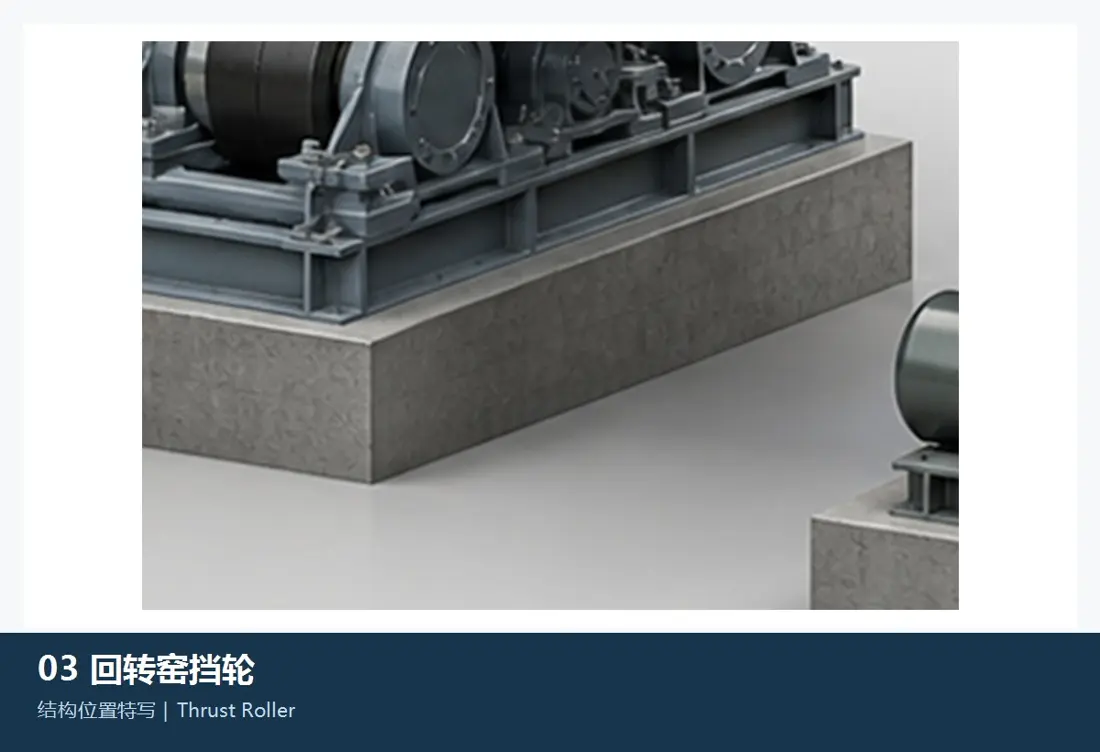
Thrust Roller Contact Surface
控制窑体轴向位置并与轮带侧面形成接触副。轮径、轴径、轮带侧面、接触位置、推力方向、液压行程和热态窜动量按轴向推力系统确认。
进入统一零部件页 →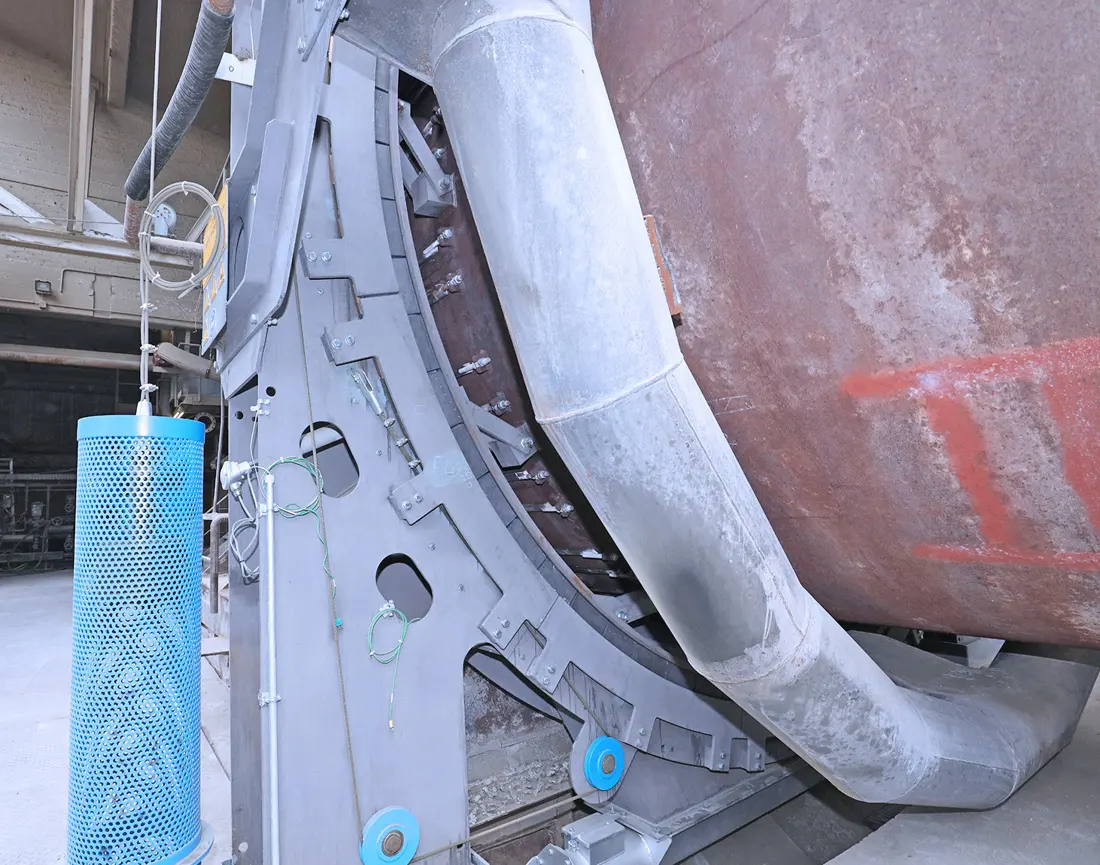
Kiln Inlet / Outlet Graphite Seal Blocks
石墨块沿窑体圆周排列,并通过张紧绳和配重贴合窑壳,可适应轴向、径向和摆动位移。块形、数量、间隙、张紧和风冷壳体按密封总图确认。
进入统一零部件页 →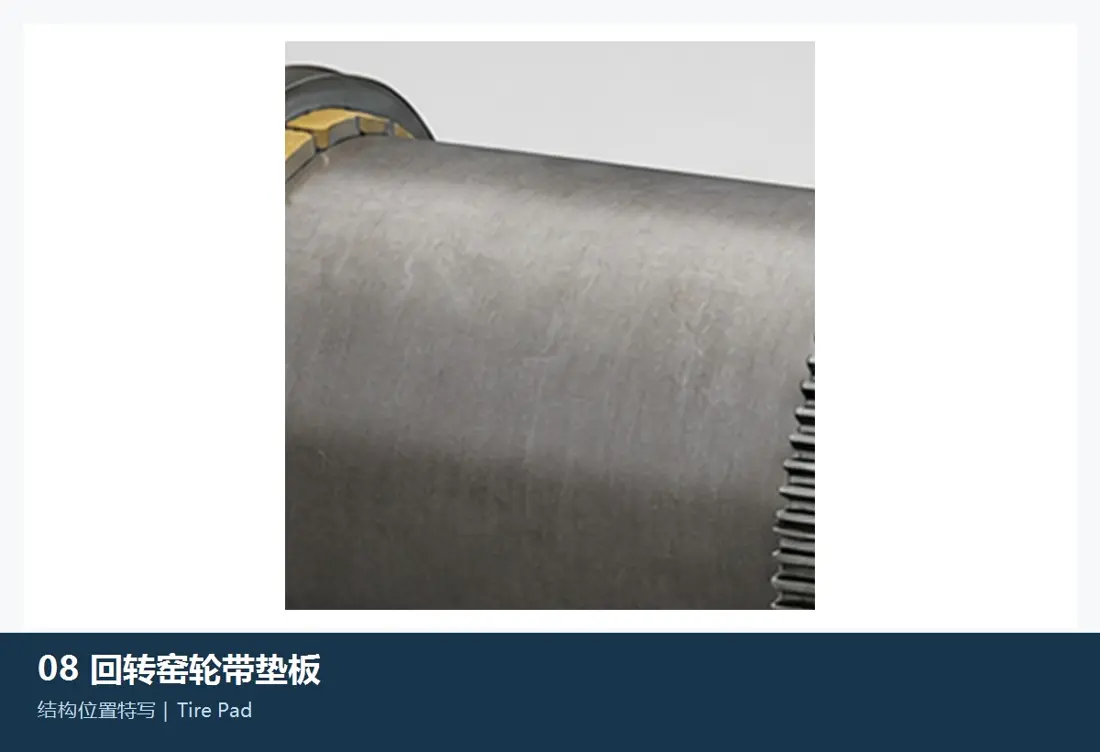
Tyre Pad, Shim & Axial Stop
用于浮动轮带系统中支承轮带、调整间隙并限制轴向位移。曲率、厚度、数量、焊接位置、挡块间隙和热态膨胀按装机图及实测确认。
进入统一零部件页 →普通传动和承载备件按装机接口、载荷、材料、热处理、探伤、精度、润滑与热态对中成套核对。
Forged Supporting Roller, Axle & Base Unit
托轮与轴为不可拆连接的承载单元,两侧轴承和底座共同构成托轮站。制造或修复按轮径、轴径、宽度、轴承距、底座基准、载荷和热态对中确认。
进入统一零部件页 →Supporting Roller Bearing, Bush & Housing
每套托轮单元包含两侧轴承及底座。轴颈、轴瓦内径、油隙、承载面积、轴承座中心高、供油和冷却接口按轴承图及实测确认。
进入轴承与轴套统一页 →Splined / Floating Kiln Tyre Assembly
轮带总成包含轮带本体及对应花键连接,或垫板、垫片、挡块和限位环。断面、直径、宽度、孔系、间隙、轴向定位和热态椭圆度按整套图纸确认。
进入统一零部件页 →polguide® Girth Gear, Pinion & Shafting
自调心小齿轮轴可沿纵向移动,并通过导向环维持齿侧和齿顶间隙。齿圈、小齿轮、轴、轴承、联轴器、底座和润滑须成套核对。
进入齿轮与小齿轮统一页 →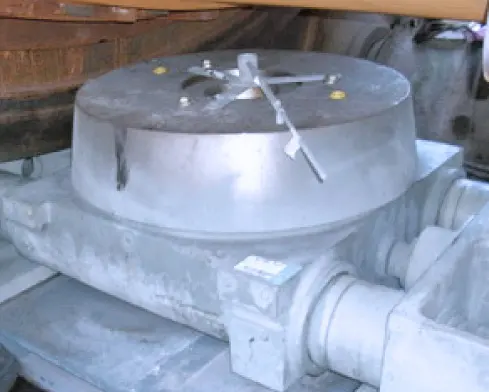
Hydraulic Axial Thrust System
安装在下坡侧,以液压推力控制窑体轴向位置。原厂资料公开周期性移动范围为 ±15 mm,并提供短行程或短—长行程配置。
进入统一零部件页 →Pneumatic / Graphite Kiln Seal Assembly
总成包含密封块或密封片、支承环、张紧件、配重、风冷壳体和连接件,用于补偿窑体轴向、径向和摆动位移。
进入统一零部件页 →Drive Gear Unit, Coupling & Lubrication Components
三支承窑机电行星驱动或 polguide® 齿轮驱动均需配套齿轮箱、联轴器、轴承、制动、润滑和监测件。铭牌、速比、扭矩、轴伸、底座和联锁按驱动图确认。
进入重载传动组件统一页 →窑型采用当前 Polysius 官网;结构和工程范围采用原厂回转窑手册;部件与工装采用原厂服务资料。
轮带、托轮、推力、齿轮和密封由支承数量、载荷、热态椭圆度、轴向位移、中心距和接口共同决定,必须核对铭牌、序列号、总图、零件图与实测。
需先测量双方直径、圆度、锥度、接触带和轴线。若接触副存在系统性偏载,仅处理单件可能继续产生波纹、边缘载荷或轴向窜动。
可以。ANRANST 可根据项目范围组织图纸评审、组织认证工厂生产、材料与图纸核对、驻厂检验、现场检测协调和成品交付。
提供窑体直径与长度、支承数量、驱动型式、轮带与托轮尺寸、轴向位移、旧件照片、材料和失效情况,我们完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求