
HEAVY-DUTY DRIVE COMPONENTS
重载机械传动备件
先确认驱动形式与装机布置
再锁定转矩、转速、传动比与旋向
接口轴径、键、花键、法兰与底座
供货材料、热处理、检验和成套件
系统边界 动力输入功率、转速、转矩、旋向和启动工况 轴系接口轴径、键、花键、法兰、同轴和轴向位置 辅助驱动慢速盘车、离合、制动、逆止和联锁 支承润滑轴承、密封、油路、冷却、底座和护罩
先识别驱动架构,再拆分可制造的机械备件
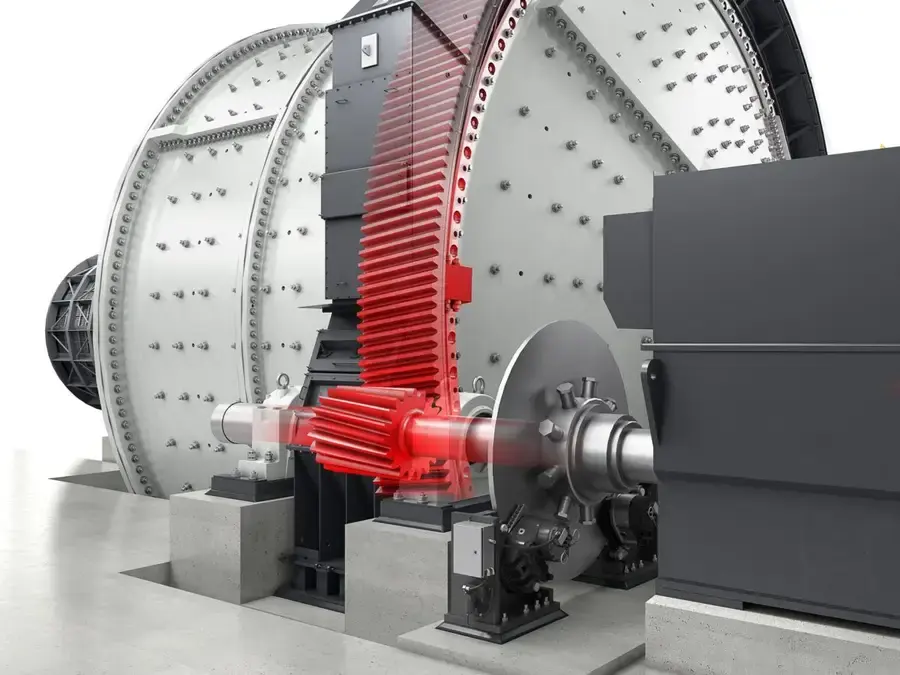
同一类设备可能采用齿轮驱动、无齿轮驱动、直联或其他OEM专用布置。不同架构的轴系、联轴器、制动、慢速驱动、轴承、底座和润滑接口不能相互套用。
大齿圈和小齿轮进入独立齿轮页;本页聚焦与其相连的轴系、联轴器、减速器机械件、制动与慢速驱动、轴承密封和结构接口。
机械备件范围
每个部件都按它在扭矩路径中的位置确认
不按通用名称直接替代,先锁定输入端、输出端、旋转方向和相邻接口。
联轴器与连接轴
核对型式、额定与峰值转矩、转速、轴径、键或花键、法兰、间距、轴向位移和对中。
减速器机械备件
核对整机型号、级数、传动比、齿轮轴、输出轴、壳体、轴承、油封、旋向和安装面。
慢速驱动与离合
用于检修盘车或低速定位时,核对啮合位置、离合方式、转速、转矩、联锁和脱开状态。
制动器与逆止机械件
核对制动力矩、作用位置、盘或鼓尺寸、摩擦副、释放方式、间隙和安全联锁。
轴承、密封与润滑
核对轴承型式、游隙、载荷、油品、流量、压力、过滤、冷却、油封和污染控制。
壳体、底座、护罩与硬件
核对安装孔、定位销、标高、中心距、刚度、调整垫、紧固、吊装和防护空间。
零件—材料—工况
材料选择服从载荷、热处理、摩擦副和制造路线
材料族用于初选;最终牌号、性能、工艺和检验按图纸与技术协议确认。
不从照片推定合金牌号、硬度、渗层、齿形、轴承型号或密封材料。材料与热处理必须与尺寸、载荷、加工余量、配合和检验要求一起锁定。
失效诊断
振动、温升、漏油和断裂必须沿整条传动链排查
单独替换一个零件而不检查对中、润滑和相邻件,容易重复失效。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 联轴器或轴系异常振动 | 对中、软脚、轴向位置、基础、键或花键、转子平衡、轴承和扭振 | 恢复轴系中心和连接状态,再确认零件更换范围 |
| 轴承温升或润滑报警 | 游隙、载荷、油品、流量、压力、过滤、冷却、密封、污染和轴颈 | 成套处理轴承、润滑、密封与轴系工况 |
| 轴、键或花键疲劳损伤 | 转矩峰值、应力集中、材料热处理、配合、反向冲击、对中和表面缺陷 | 按载荷谱与断口评估材料、结构和工艺 |
| 减速器异响或齿面损伤 | 传动比、接触、轴承、壳体同轴、润滑、载荷分配、基础和输入输出对中 | 整机测量后确定齿轮、轴、轴承或壳体修复范围 |
| 制动、慢速驱动或离合异常 | 联锁、间隙、摩擦副、啮合、脱开、转矩、旋向、润滑和操作顺序 | 恢复安全联锁和机械接口后试运行 |
图纸与询价资料
按驱动布置、轴系接口、材料和图纸版本锁定备件
号码对应具体装机件;没有可靠OEM图纸第三方图纸或型号信息时保持空白。
设备与驱动身份
OEM、完整型号、序列号、驱动形式、功率、输入输出转速、传动比、转矩、旋向和改造记录。
图纸与成套关系
总成号、第三方图纸位置号、左右端、数量和图纸版本。
轴系接口
轴径、长度、键槽、花键、法兰、孔系、轴向间距、同轴、中心高和安装面。
运行与辅助系统
启动、停机、盘车、制动、逆止、联锁、润滑、冷却、过滤、密封和环境条件。
材料与制造
材料、热处理、表面强化、硬度梯度、铸造或焊接、加工基准、修复限制和批次。
检测与失效记录
尺寸、配合、NDT、齿面或轴颈、振动、温度、油样、断口、磨损和历史更换记录。
双圈链接
传动备件、单品材料、通用设备与OEM装机闭环
通用页维护材料和失效逻辑,设备与OEM页确认装机布置,图纸与接口完成技术确认。
获取重载机械传动备件方案及报价
提交设备型号、驱动布置、总成与图纸、功率转速、轴系尺寸、材料及失效记录。