thyssenkrupp Polysius — Вращающаяся печь

Двухопорные печи polro®, трехопорные печи и приводы polguide®: детали и ремонт бандажей, роликов, упоров, передач и уплотнений.

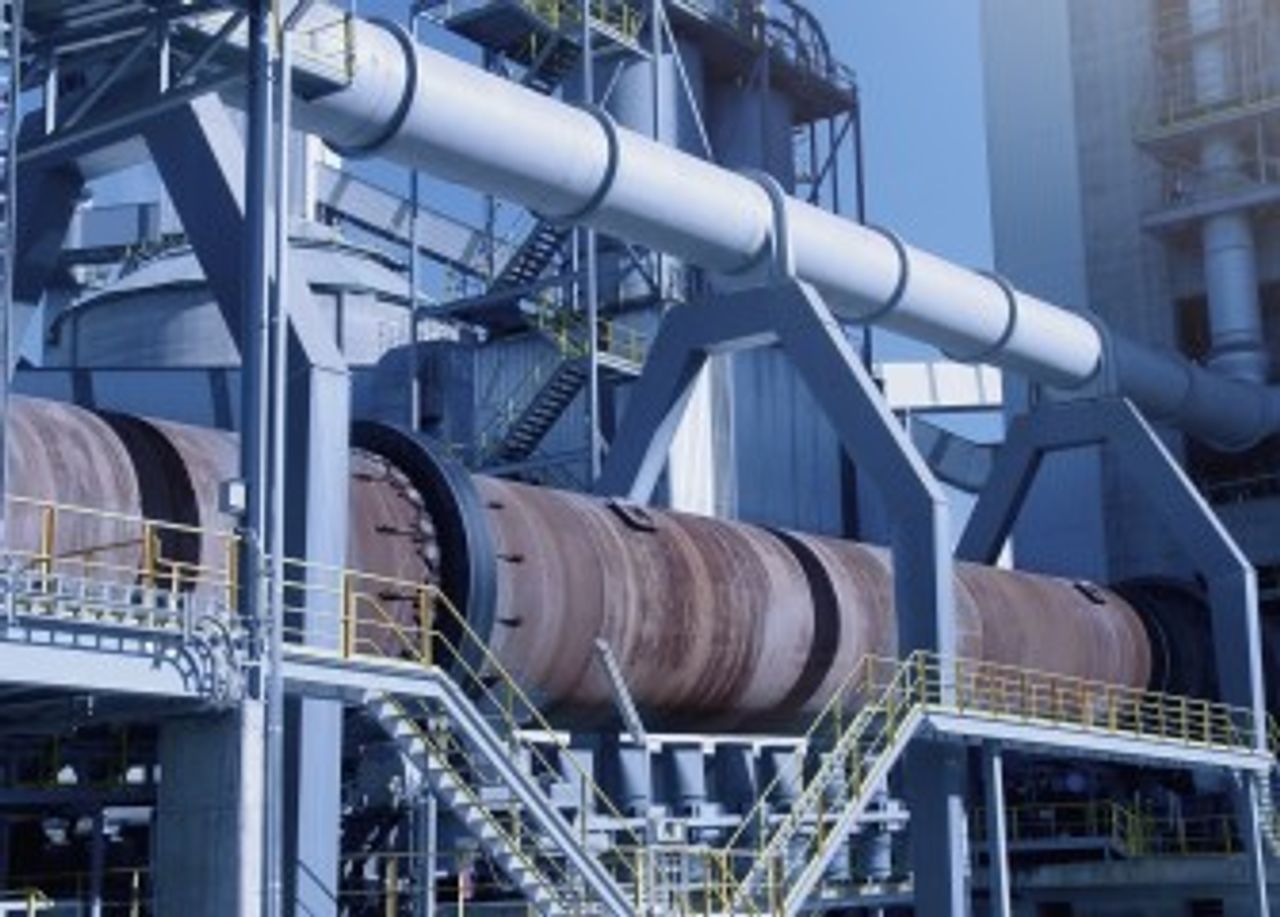
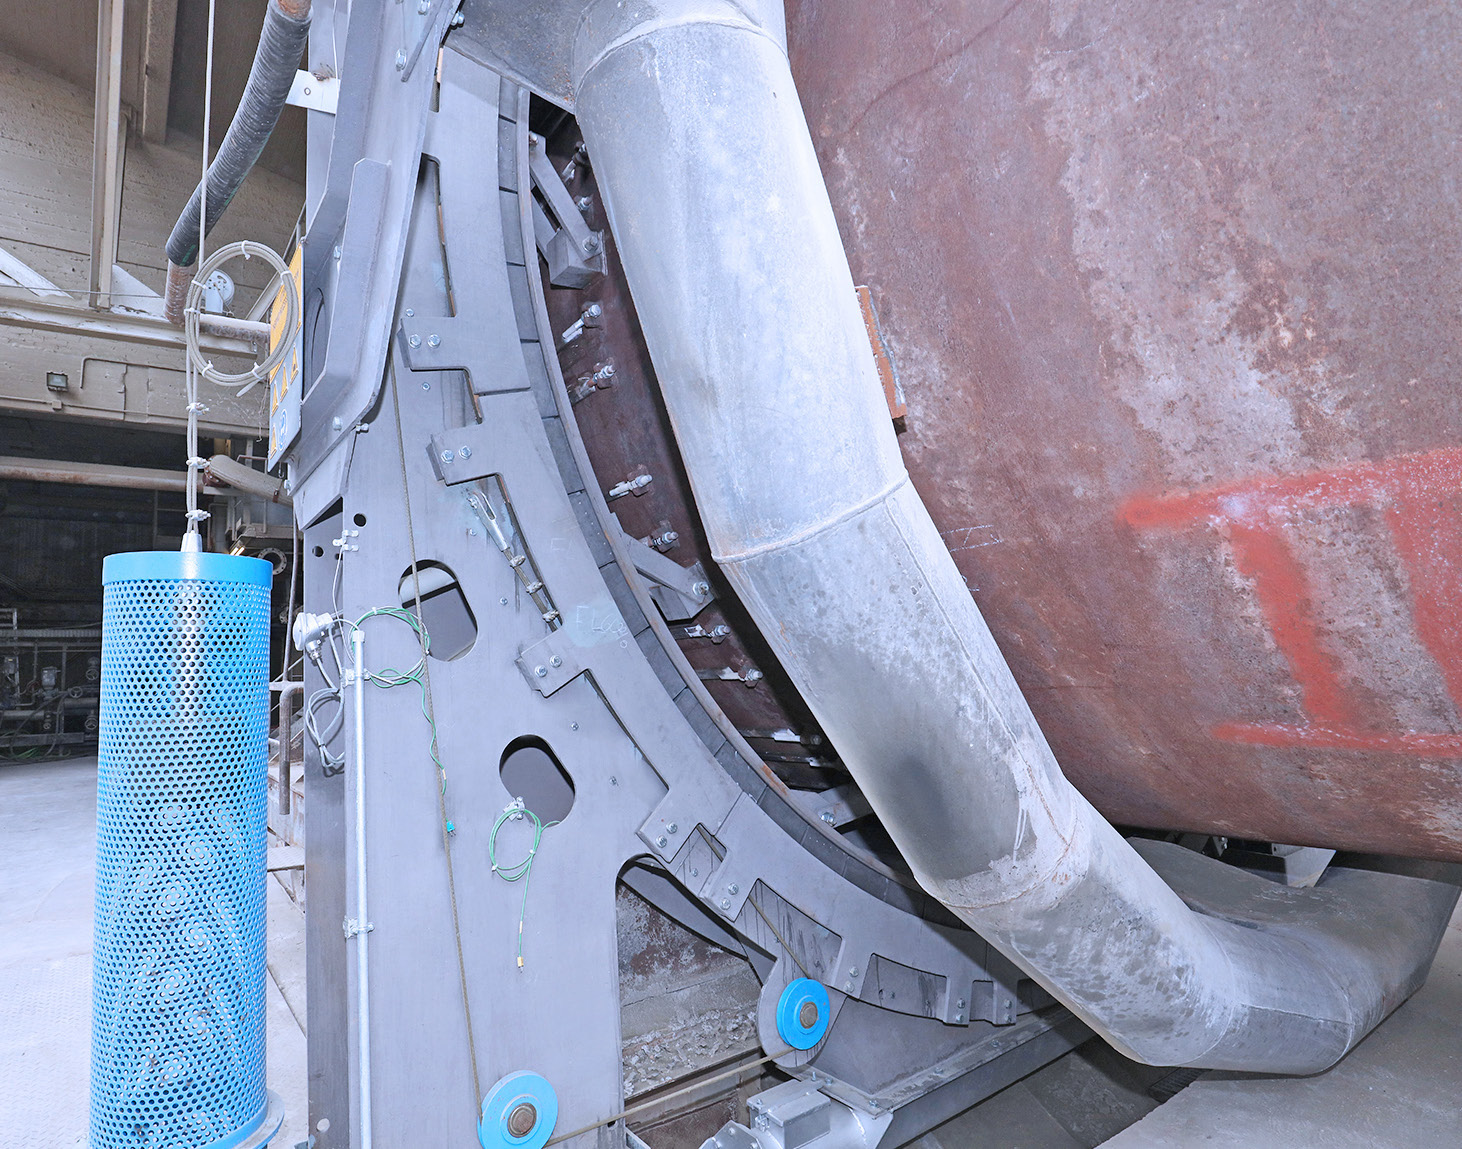
Фотография действующей двухопорной печи Polysius polro® текущей футеровки от производителя.
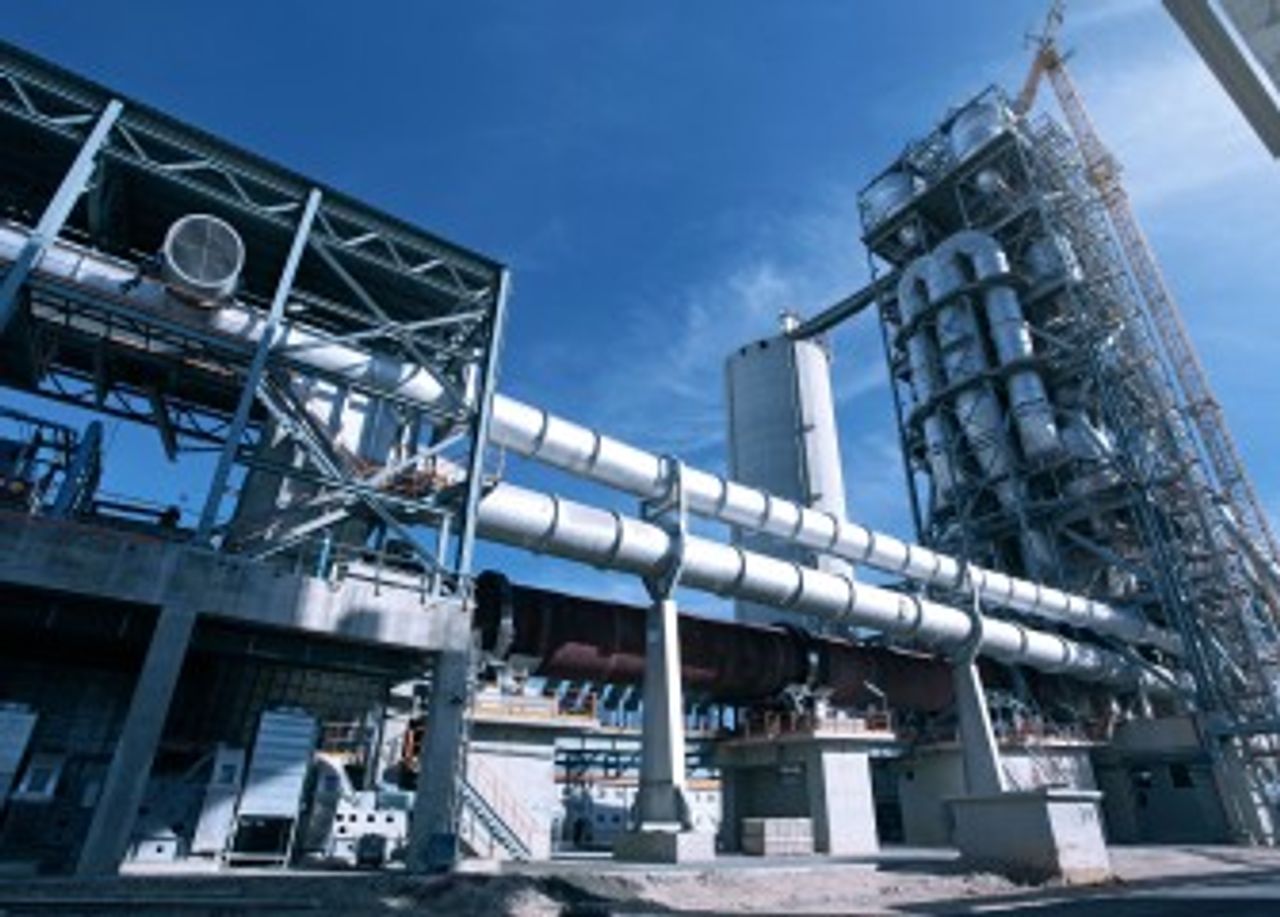
Фотография действующей трехопорной печи Polysius текущей футеровки от производителя.
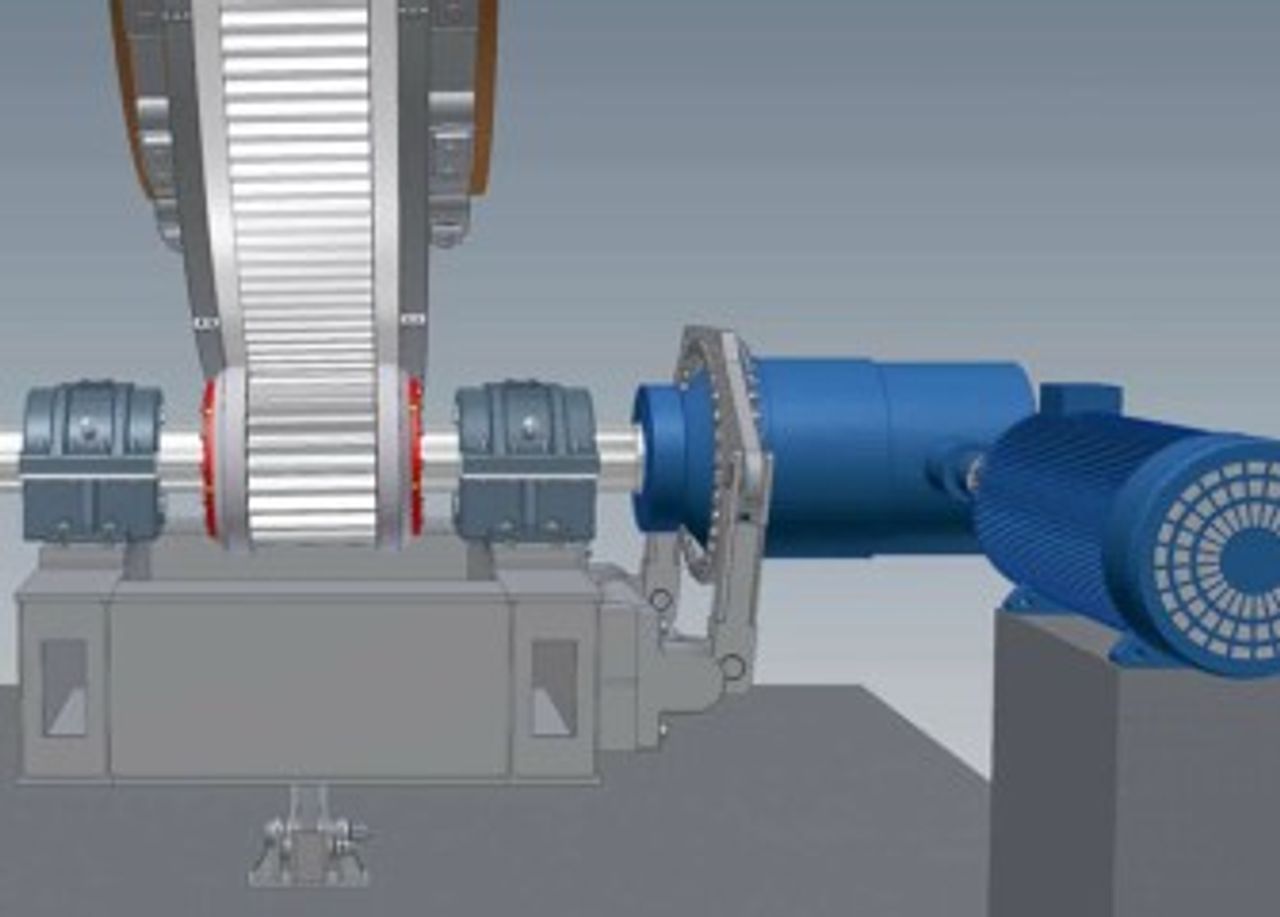
Схема привода polguide® от производителя для определения сопряжений венца, шестерни, валов и направляющих.
Оборудование OEM

Определите конструкцию печи для подбора бандажей, роликов, привода, уплотнений и ремонтного оснащения

Текущая футеровка Polysius включает двухопорные печи polro® и трехопорные печи; предусмотрен привод polguide®. ANRANST организует изготовление в Китае, Контроль качества и поставку деталей по шильдику, серийному номеру, размерам печи, конструкции опор и привода, монтажным чертежам и изношенным образцам.

2 / 3 Текущие двух- и трехопорные конфигурации
13–15 Опубликованное отношение длины к диаметру современных печей с декарбонизатором
>15 Порог отношения длины к диаметру для рекомендуемой производителем трехопорной конструкции
±15 mm Опубликованный диапазон гидравлического осевого перемещения
Стандартные модели и основные размеры

Опубликованные конфигурации и основные диапазоны печей Polysius

Текущие изделия и документированные исторические установки производителя помогают определить опоры, привод, бандажи, уплотнения и упорные системы.

Опубликованный тип печи / системаКонструкция и приводОсновные размеры / параметрыОсновные сопряженияСтатус продукции
Двухопорная вращающаяся печь polro®Две роликовые опоры; прямой фрикционный привод через ролики со стороны загрузкиОпубликованное отношение длины к диаметру современных печей с декарбонизатором: 13–15Шлицевые бандажи, самоустанавливающиеся ролики, пневматические торцевые уплотнения и гидравлический осевой упорАктуальная продукция
Трехопорная вращающаяся печьТри роликовые опоры; электромеханический планетарный приводДля печей с отношением длины к диаметру более 15Шлицевые бандажи или бандажи со свободной посадкой, пневматические торцевые уплотнения и гидравлический осевой упорАктуальная продукция
Привод polguide® с зубчатым венцом и шестернейСамоустанавливающийся вал шестерни и направляющие кольца поддерживают боковой и радиальный зазоры зацепленияДля печей с различным числом опорСовместно проверяют передачу, подшипники, муфты, основание, смазку и центровкуАктуальная продукция
Бандажная система со шлицевым соединениемШлицевое соединение передает нагрузку между корпусом и бандажомУточняют монтажные размеры бандажа, корпуса, подкладок и роликовой опорыБандажи, ролики, упор и осевое перемещение в горячем состоянии проверяют как системуАктуальная продукция
Бандажная система со свободной посадкойПодкладки, прокладки, осевые упоры и ограничительные кольца передают нагрузку корпуса бандажуМонтажные зазоры и горячую овальность уточняют по чертежам и измерениямСовместно проверяют бандажи, подкладки, упоры, ограничительные кольца и сварные конструкцииТекущая программа модернизации и запасных частей
Опубликованный пример установки POLRO®Брошюра производителя: двухопорная конструкция с прямым приводомОпубликованная производительность референсной установки: 4,900 t/dДля идентификации исторических установок; детали уточняют по шильдику, серийному номеру и чертежамИсторический опубликованный пример
Опубликованный пример трехопорной установкиБрошюра производителя: трехопорная конструкция с зубчатым приводомОпубликованная производительность референсной установки: 5,000 t/dДля идентификации исторических установок; детали уточняют по шильдику, серийному номеру и чертежамИсторический опубликованный пример

До расчета цены и изготовления подтверждают данные шильдика, серийный номер, диаметр и длину корпуса, число опор, размеры бандажей и роликов, тип привода, параметры зацепления, уплотнения, номера и редакции чертежей.

Изнашиваемые детали

Зоны износа: футеровка, бандажи и ролики, упор, уплотнения и подкладки

Высокотемпературная коррозия, абразивный износ, контактная усталость, фреттинг и осевые нагрузки требуют разных материалов и технологий. Каждую монтажную позицию уточняют отдельно.

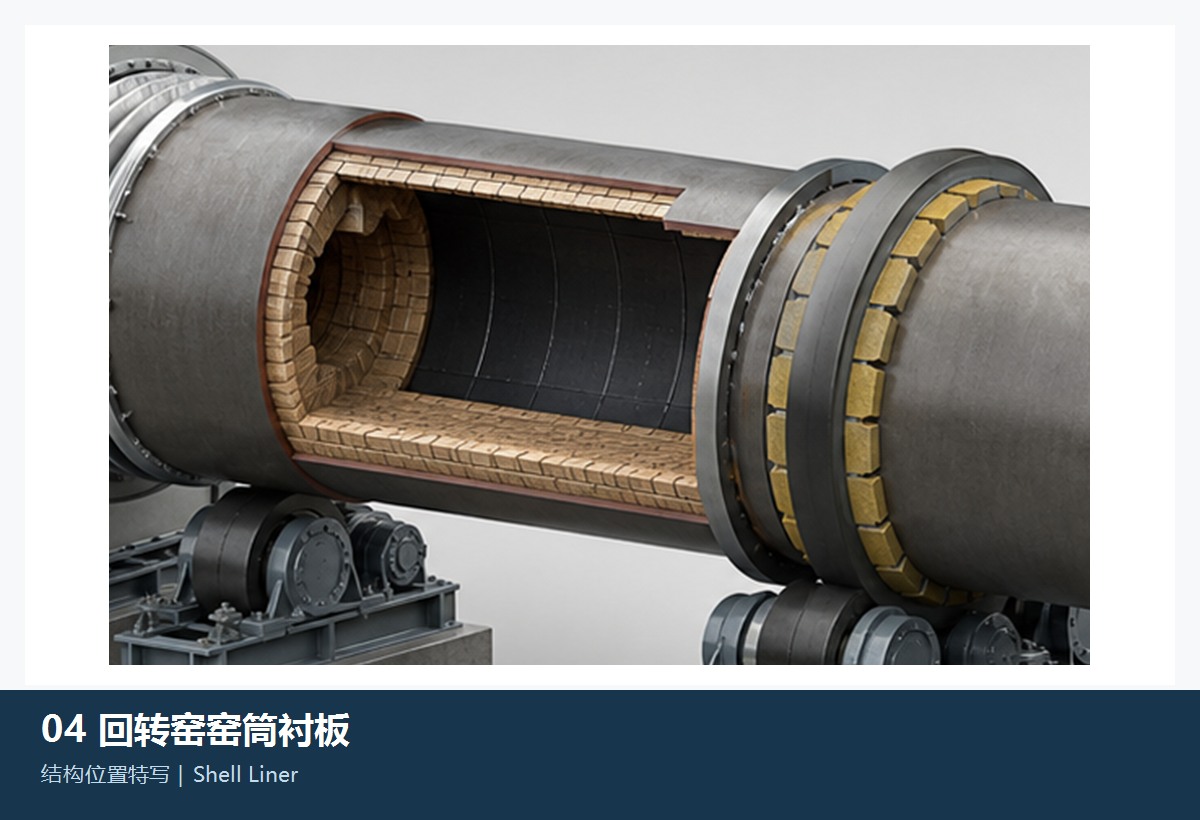
Огнеупорная футеровка и футеровка зоны обжига
01

Огнеупорная футеровка и футеровка зоны обжига

Огнеупорная футеровка и зона обжига

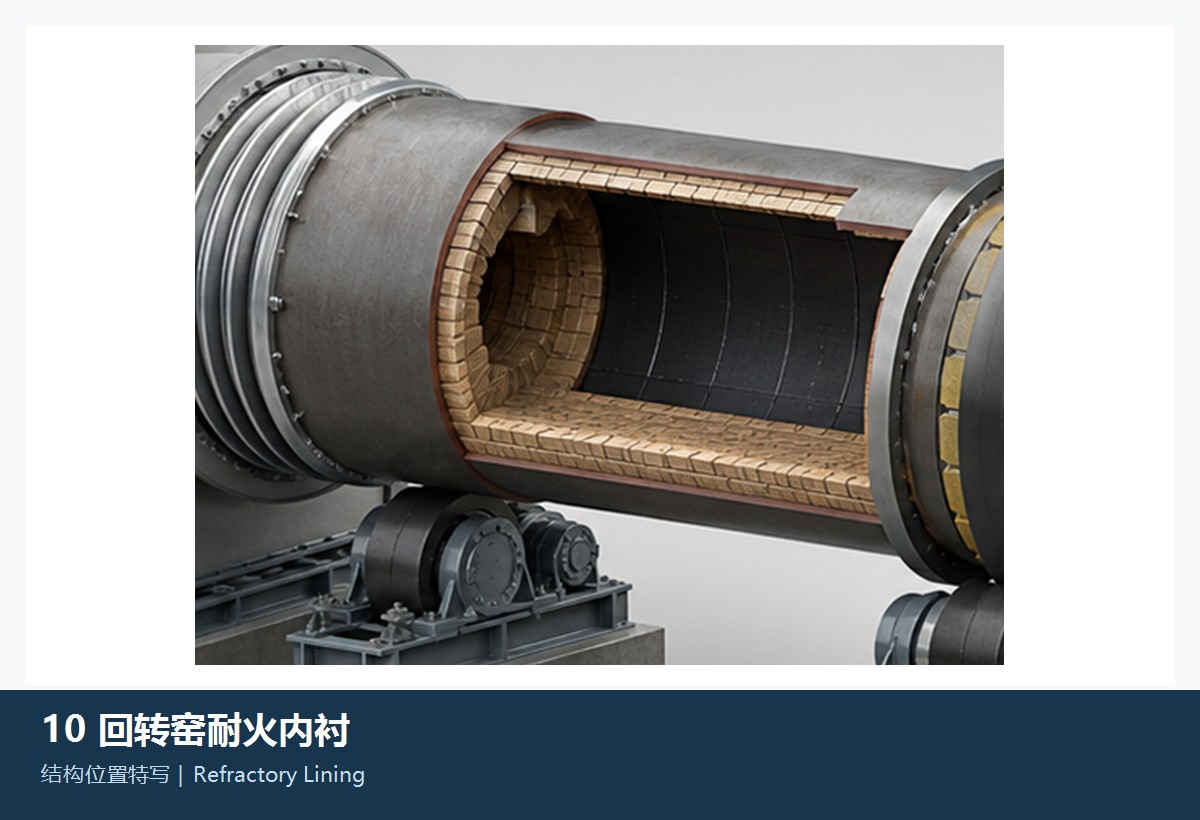
Футеровка защищает корпус и обеспечивает условия обжига. Загрузочная, переходная, обжиговая и охладительная зоны различаются температурой, химическим воздействием, обмазкой и нагрузками; зоны, толщину, форму кирпича и анкеровку уточняют по чертежам.

Выбор материала: Огнеупоры выбирают по температуре, минералам клинкера, циркуляции щелочей, серы и хлора, термоударам и ресурсу действующей футеровки; одна марка не подходит для всей печи.

Перейти на общую страницу детали →
Защитные плиты входной, выходной и переходной зон
02

Защитные плиты входной, выходной и переходной зон

Защитные плиты входной, выходной и переходной зон печи

Плиты защищают металл у подачи и выгрузки, дымовой камеры и выхода печи. Форму, секции, отверстия, перекрытия, температурные зазоры и сопряжения с огнеупорами уточняют по монтажным чертежам.

Выбор материала: Одновременно действуют нагрев, абразивный износ, термоциклы и местные удары. Жаростойкие износостойкие сплавы или композиты оценивают по фактической температуре и поврежденным деталям.

Перейти на общую страницу детали →
Рабочая поверхность бандажа печи
03

Рабочая поверхность бандажа печи

Kiln tyre running surface

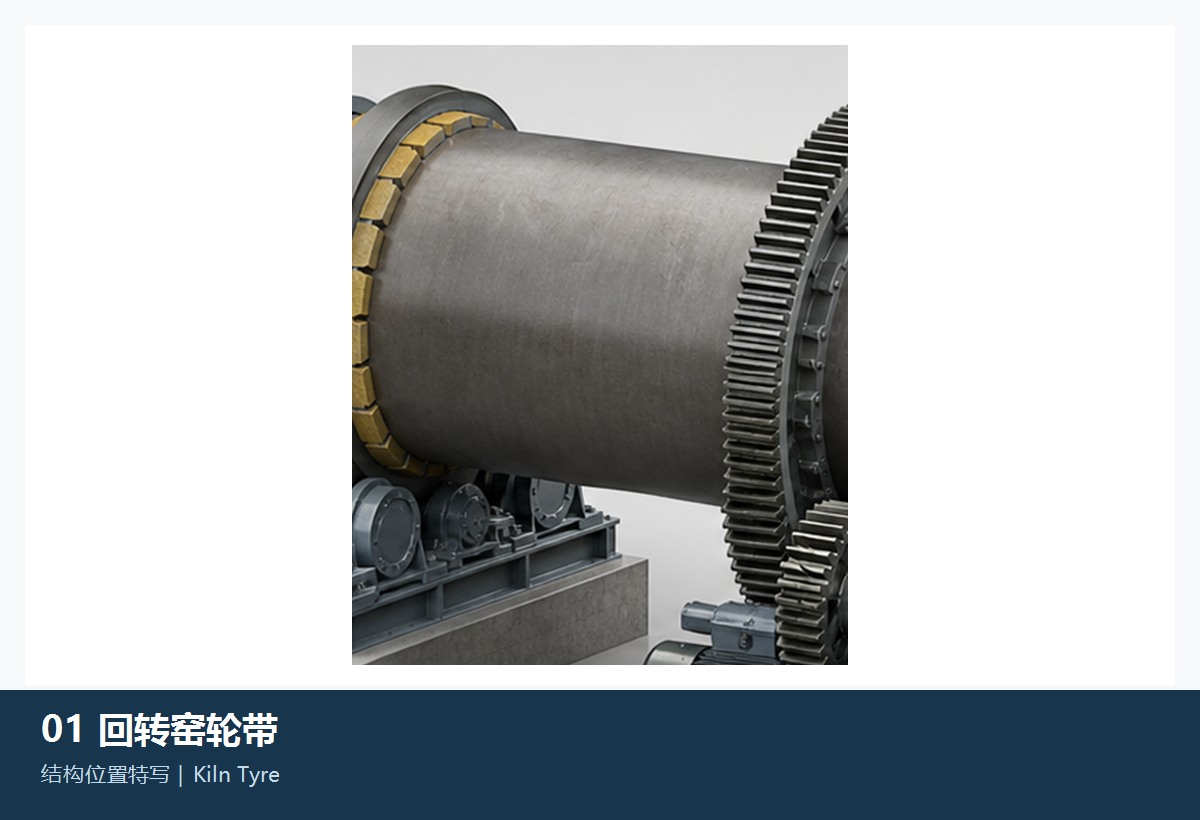
Бандаж передает нагрузку роликам. Диаметр, ширину, сечение, горячую овальность, осевое положение, полосу контакта, повреждения и распределение нагрузки проверяют совместно с роликами.

Выбор материала: Для крупных кованых или литокованых деталей важны вязкость сердцевины, контактная выносливость, качество поверхности и стабильность размеров. Припуск на шлифование назначают после проверки остаточных размеров и несущей способности.

Перейти на общую страницу детали →
Рабочая поверхность опорного ролика
04

Рабочая поверхность опорного ролика

Рабочая поверхность опорного ролика

На каждой опоре бандаж поддерживают два роликовых узла. Диаметры ролика и вала, ширину, полосу контакта, выкрашивание, конусность, оси и отметки основания проверяют как параметры пары бандаж–ролик.

Выбор материала: Текущая документация производителя указывает кованые ролики. При изготовлении или ремонте проверяют материал, качество поковки, термообработку, обработку, неразрушающий контроль и посадку нового вала.

Перейти на общую страницу детали →
Контактная поверхность упорного ролика
05

Контактная поверхность упорного ролика

Контактная поверхность упорного ролика

Упорный ролик контактирует с торцом бандажа и регулирует осевое положение. Диаметры ролика и вала, торец бандажа, положение контакта, направление усилия, ход гидравлики и горячее осевое перемещение уточняют по конструкции системы упора.

Выбор материала: Ресурс зависит от контактной усталости, краевых нагрузок, смазки и осевых ударов. Ролик, вал, подшипники и торец бандажа проверяют совместно.

Перейти на общую страницу детали →
Графитовые блоки входного / выходного уплотнения
06

Графитовые блоки входного / выходного уплотнения

Графитовые блоки уплотнений печи

Графитовые блоки охватывают корпус; тросы и противовесы поддерживают контакт при осевых, радиальных перемещениях и биении. Форму, количество, зазоры, натяжение и корпус с воздушным охлаждением уточняют по чертежу уплотнения.

Выбор материала: Блоки должны выдерживать нагрев и износ, обеспечивать самосмазывание и компенсировать биение корпуса. Марку и плотность графита, секционирование и опоры нельзя выбирать только по внешнему виду.

Перейти на общую страницу детали →
Подкладки, прокладки и осевые упоры бандажа
07

Подкладки, прокладки и осевые упоры бандажа

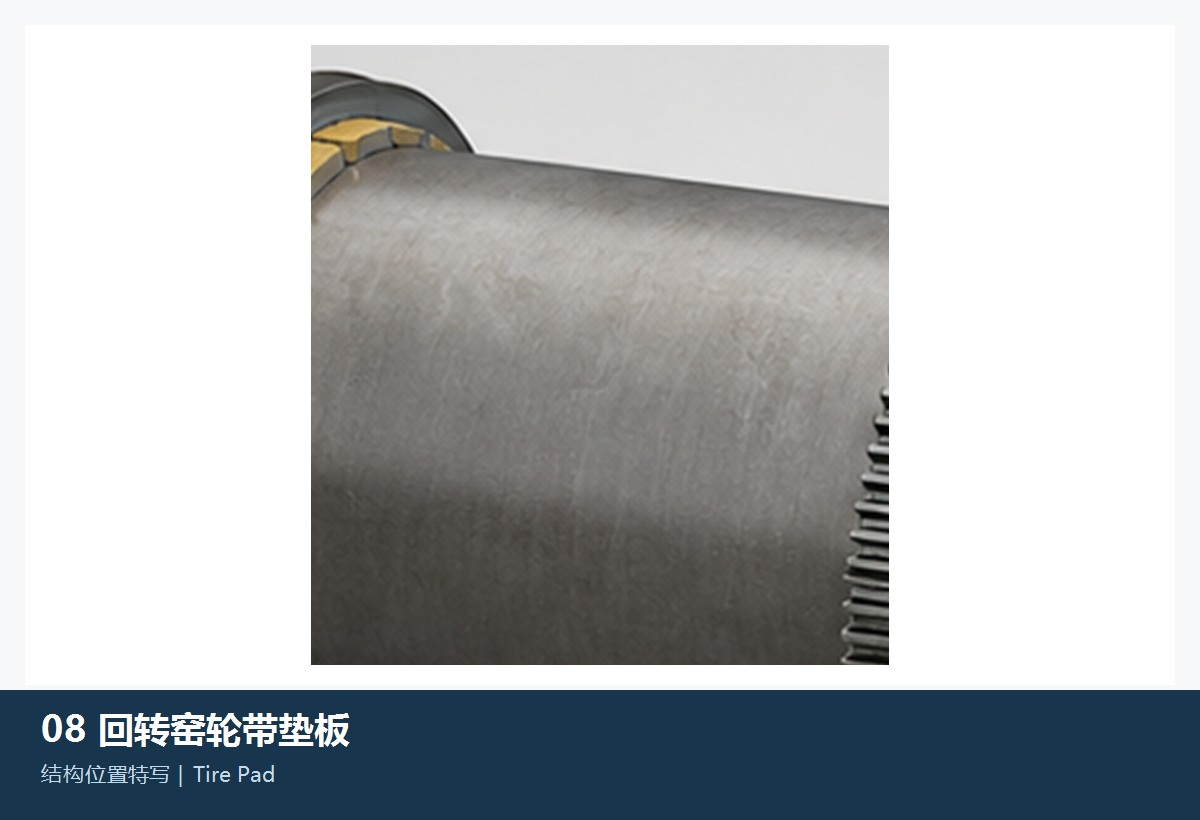
Подкладки, прокладки и осевые упоры бандажа

Детали поддерживают свободно посаженный бандаж, задают зазоры и ограничивают осевой ход. Кривизну, толщину, количество, места сварки, зазоры упоров и тепловое расширение уточняют по монтажным чертежам и измерениям.

Выбор материала: Подкладки испытывают контактное сжатие, фреттинг, термоциклирование и влияние сварки. Материал, твердость и свариваемость согласуют с защитой корпуса.

Перейти на общую страницу детали →
Запасные части

Запчасти опор, бандажей, передач, гидравлического упора и уплотнений

Приводные и несущие детали проверяют в сборе по сопряжениям, нагрузкам, материалам, термообработке, неразрушающему контролю, точности, смазке и центровке в горячем состоянии.

Кованый ролик, вал и основание
01

Кованый ролик, вал и основание

Кованый опорный ролик, вал и основание

Ролик и вал образуют неразъемный несущий узел; подшипники с обеих сторон и основание формируют опору. До изготовления или ремонта уточняют диаметры, ширину, расстояние между подшипниками, базы, нагрузку и горячую центровку.

Выбор материала: Для ролика, вала, ремонтной сварки или замены вала отдельно проверяют качество поковки, материал, термообработку, неразрушающий контроль, посадки, припуски и условия монтажа.

Перейти на общую страницу детали →
Подшипники, вкладыши и корпуса ролика
02

Подшипники, вкладыши и корпуса ролика

Подшипники, вкладыши и корпуса опорного ролика

Каждый роликовый узел имеет подшипники с обеих сторон и основание. Шейки, отверстия вкладышей, масляные зазоры, несущую площадь, высоту оси корпуса, подвод масла и охлаждения уточняют по чертежам и измерениям.

Выбор материала: Надежность зависит от антифрикционного сплава, стальной основы, сцепления заливки, шабрения, масляной пленки и поверхности шейки. Замену согласуют с шейкой и системой смазки.

Перейти на общую страницу подшипников и втулок →
Бандаж со шлицевым соединением / свободной посадкой в сборе
03

Бандаж со шлицевым соединением / свободной посадкой в сборе

Бандаж со шлицевым соединением / свободной посадкой в сборе

Узел включает бандаж со шлицевым соединением либо подкладки, прокладки, упоры и ограничительные кольца. Сечение, диаметр, ширину, отверстия, зазоры, осевую фиксацию и горячую овальность уточняют по комплекту чертежей.

Выбор материала: Бандажи, соединения и подкладки несут разные нагрузки; для них отдельно задают материал, термообработку, неразрушающий контроль, размеры и требования к сварке.

Перейти на общую страницу детали →
Зубчатый венец, шестерня и валы polguide®
04

Зубчатый венец, шестерня и валы polguide®

Зубчатый венец, шестерня и валы polguide®

Самоустанавливающийся вал шестерни допускает продольное перемещение; направляющие кольца поддерживают боковой и радиальный зазоры. Передачу, валы, подшипники, муфты, основание и смазку проверяют совместно.

Выбор материала: Совместимость определяется модулем, числом зубьев, углом давления, направлением зуба, шириной венца, межосевым расстоянием, свойствами зубьев и сердцевины, точностью и пятном контакта.

Перейти на общую страницу передач и шестерен →
Гидравлическая система осевого упора
05

Гидравлическая система осевого упора

Гидравлическая система осевого упора

Гидравлический упор со стороны уклона регулирует осевое положение печи. Производитель указывает периодическое перемещение ±15 mm и исполнения с коротким либо комбинированным коротким и длинным ходом.

Выбор материала: Упорный ролик, вал, подшипники, цилиндр, датчики, клапанный блок и уплотнения согласуют по нагрузке, ходу, давлению, обратной связи положения и защитным блокировкам.

Перейти на общую страницу детали →
Пневматическое / графитовое уплотнение входа и выхода в сборе
06

Пневматическое / графитовое уплотнение входа и выхода в сборе

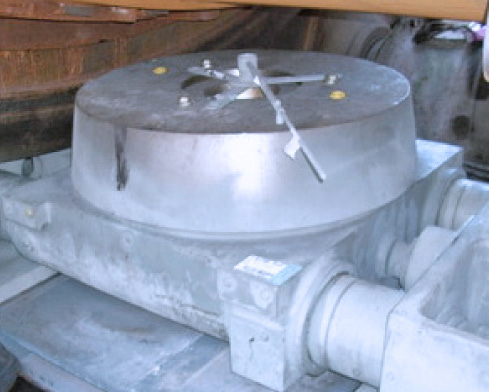
Пневматическое / графитовое уплотнение печи в сборе

Блоки или пластины уплотнения, опорные кольца, натяжители, противовесы, корпус с воздушным охлаждением и соединения компенсируют осевые, радиальные перемещения и биение печи.

Выбор материала: Материалы уплотнения, металлоконструкции, крепеж и воздушное охлаждение согласуют с температурой, разрежением, запыленностью, биением корпуса и доступом для ремонта.

Перейти на общую страницу детали →
Редуктор, муфта и компоненты смазки привода
07

Редуктор, муфта и компоненты смазки привода

Редуктор, муфта и компоненты смазки привода

Планетарный электромеханический привод трехопорной печи и передача polguide® требуют редукторов, муфт, подшипников, тормозов, смазки и контроля. Шильдик, передаточное отношение, момент, концы валов, основание и блокировки сверяют с чертежами привода.

Выбор материала: Шестерни, валы, муфты, подшипники и уплотнения отдельно согласуют по спектру нагрузок, точности, термообработке, балансировке, смазке и температуре.

Перейти на общую страницу тяжелонагруженных приводов →
Специальная оснастка

Оснащение для шлифования и контроля печей на месте по документации производителя

Здесь представлена только мобильная система шлифования и измерений polgrind®, прямо указанная Polysius для бандажей, роликов и контактных колец печей.

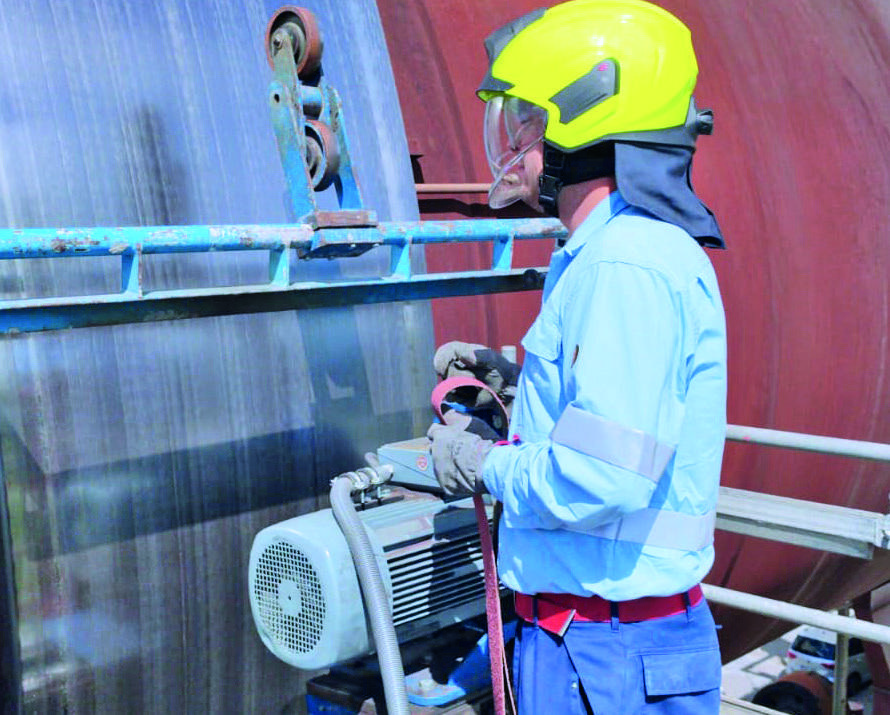
Мобильное оснащение polgrind® для шлифования бандажей и роликов
01

Мобильное оснащение polgrind® для шлифования бандажей и роликов

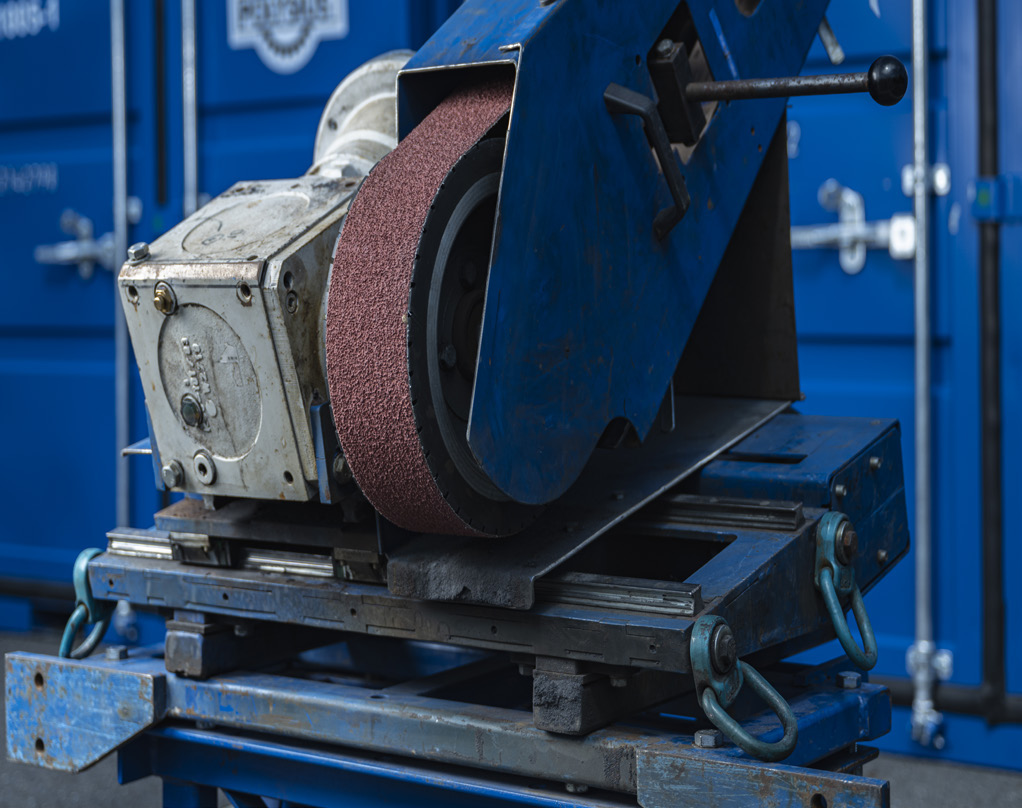
Мобильное оснащение polgrind® для шлифования бандажей и роликов

Мобильная ленточно-шлифовальная система производителя ремонтирует бандажи, ролики и контактные кольца на месте, устраняя отклонения от круглости, волнистость, конусность и повреждения поверхности при меньшем объеме демонтажа.

Выбор материала: Для специального оснащения печей монтажные базы, допустимый съем, ленты, привод, ограждения и траекторию определяют по размерам и повреждениям деталей.

Передать размеры и сведения о повреждениях бандажа или ролика →
Измерение круглости бандажей / роликов и документация работ
02

Измерение круглости бандажей / роликов и документация работ

Измерение круглости бандажей / роликов и документация

До и после шлифования фиксируют диаметр, круглость и состояние поверхности для задания баз, контроля съема и оформления приемки ремонта.

Выбор материала: Точки измерений, базы, допуски, горячее или холодное состояние и форму отчета задают для конкретной печи. Показания универсального прибора не заменяют оценку установленного оборудования.

Передать объем обследования и ремонта на месте →

Почему близкого диаметра недостаточно для замены деталей печи?

Бандажи, ролики, упоры, передачи и уплотнения зависят от числа опор, нагрузок, горячей овальности, осевого хода, межосевых расстояний и сопряжений. Сверяют шильдик, серийный номер, сборочные и рабочие чертежи и измерения.

Можно ли ремонтировать только бандаж или только ролик?

Сначала измеряют диаметры, круглость, конусность, полосы контакта и оси обеих деталей. При систематически неравномерной нагрузке ремонт одной детали может не устранить волнистость, краевые нагрузки или осевое смещение.

Можно ли организовать обследование печи на месте и поставку готовых деталей?

Да. В рамках проекта ANRANST организует консультации, взаимодействие с изготовителями, проверку материалов и чертежей, Контроль качества, координацию обследования на месте и поставку готовых деталей.

Передайте шильдик печи, размеры бандажей и роликов, чертежи или сведения об изношенных деталях

Укажите диаметр и длину корпуса, число опор, тип привода, размеры бандажей и роликов, осевое перемещение, номера чертежей, фотографии, материалы и характер отказов. Мы организуем идентификацию, оценку материалов, изготовление, Контроль качества и поставку.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос