图纸与工程评审
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
水平轴反击破转子核心消耗件:按冲击/磨蚀/杂铁选型;材料到族/商品名,不写死标准牌号与硬度测点。
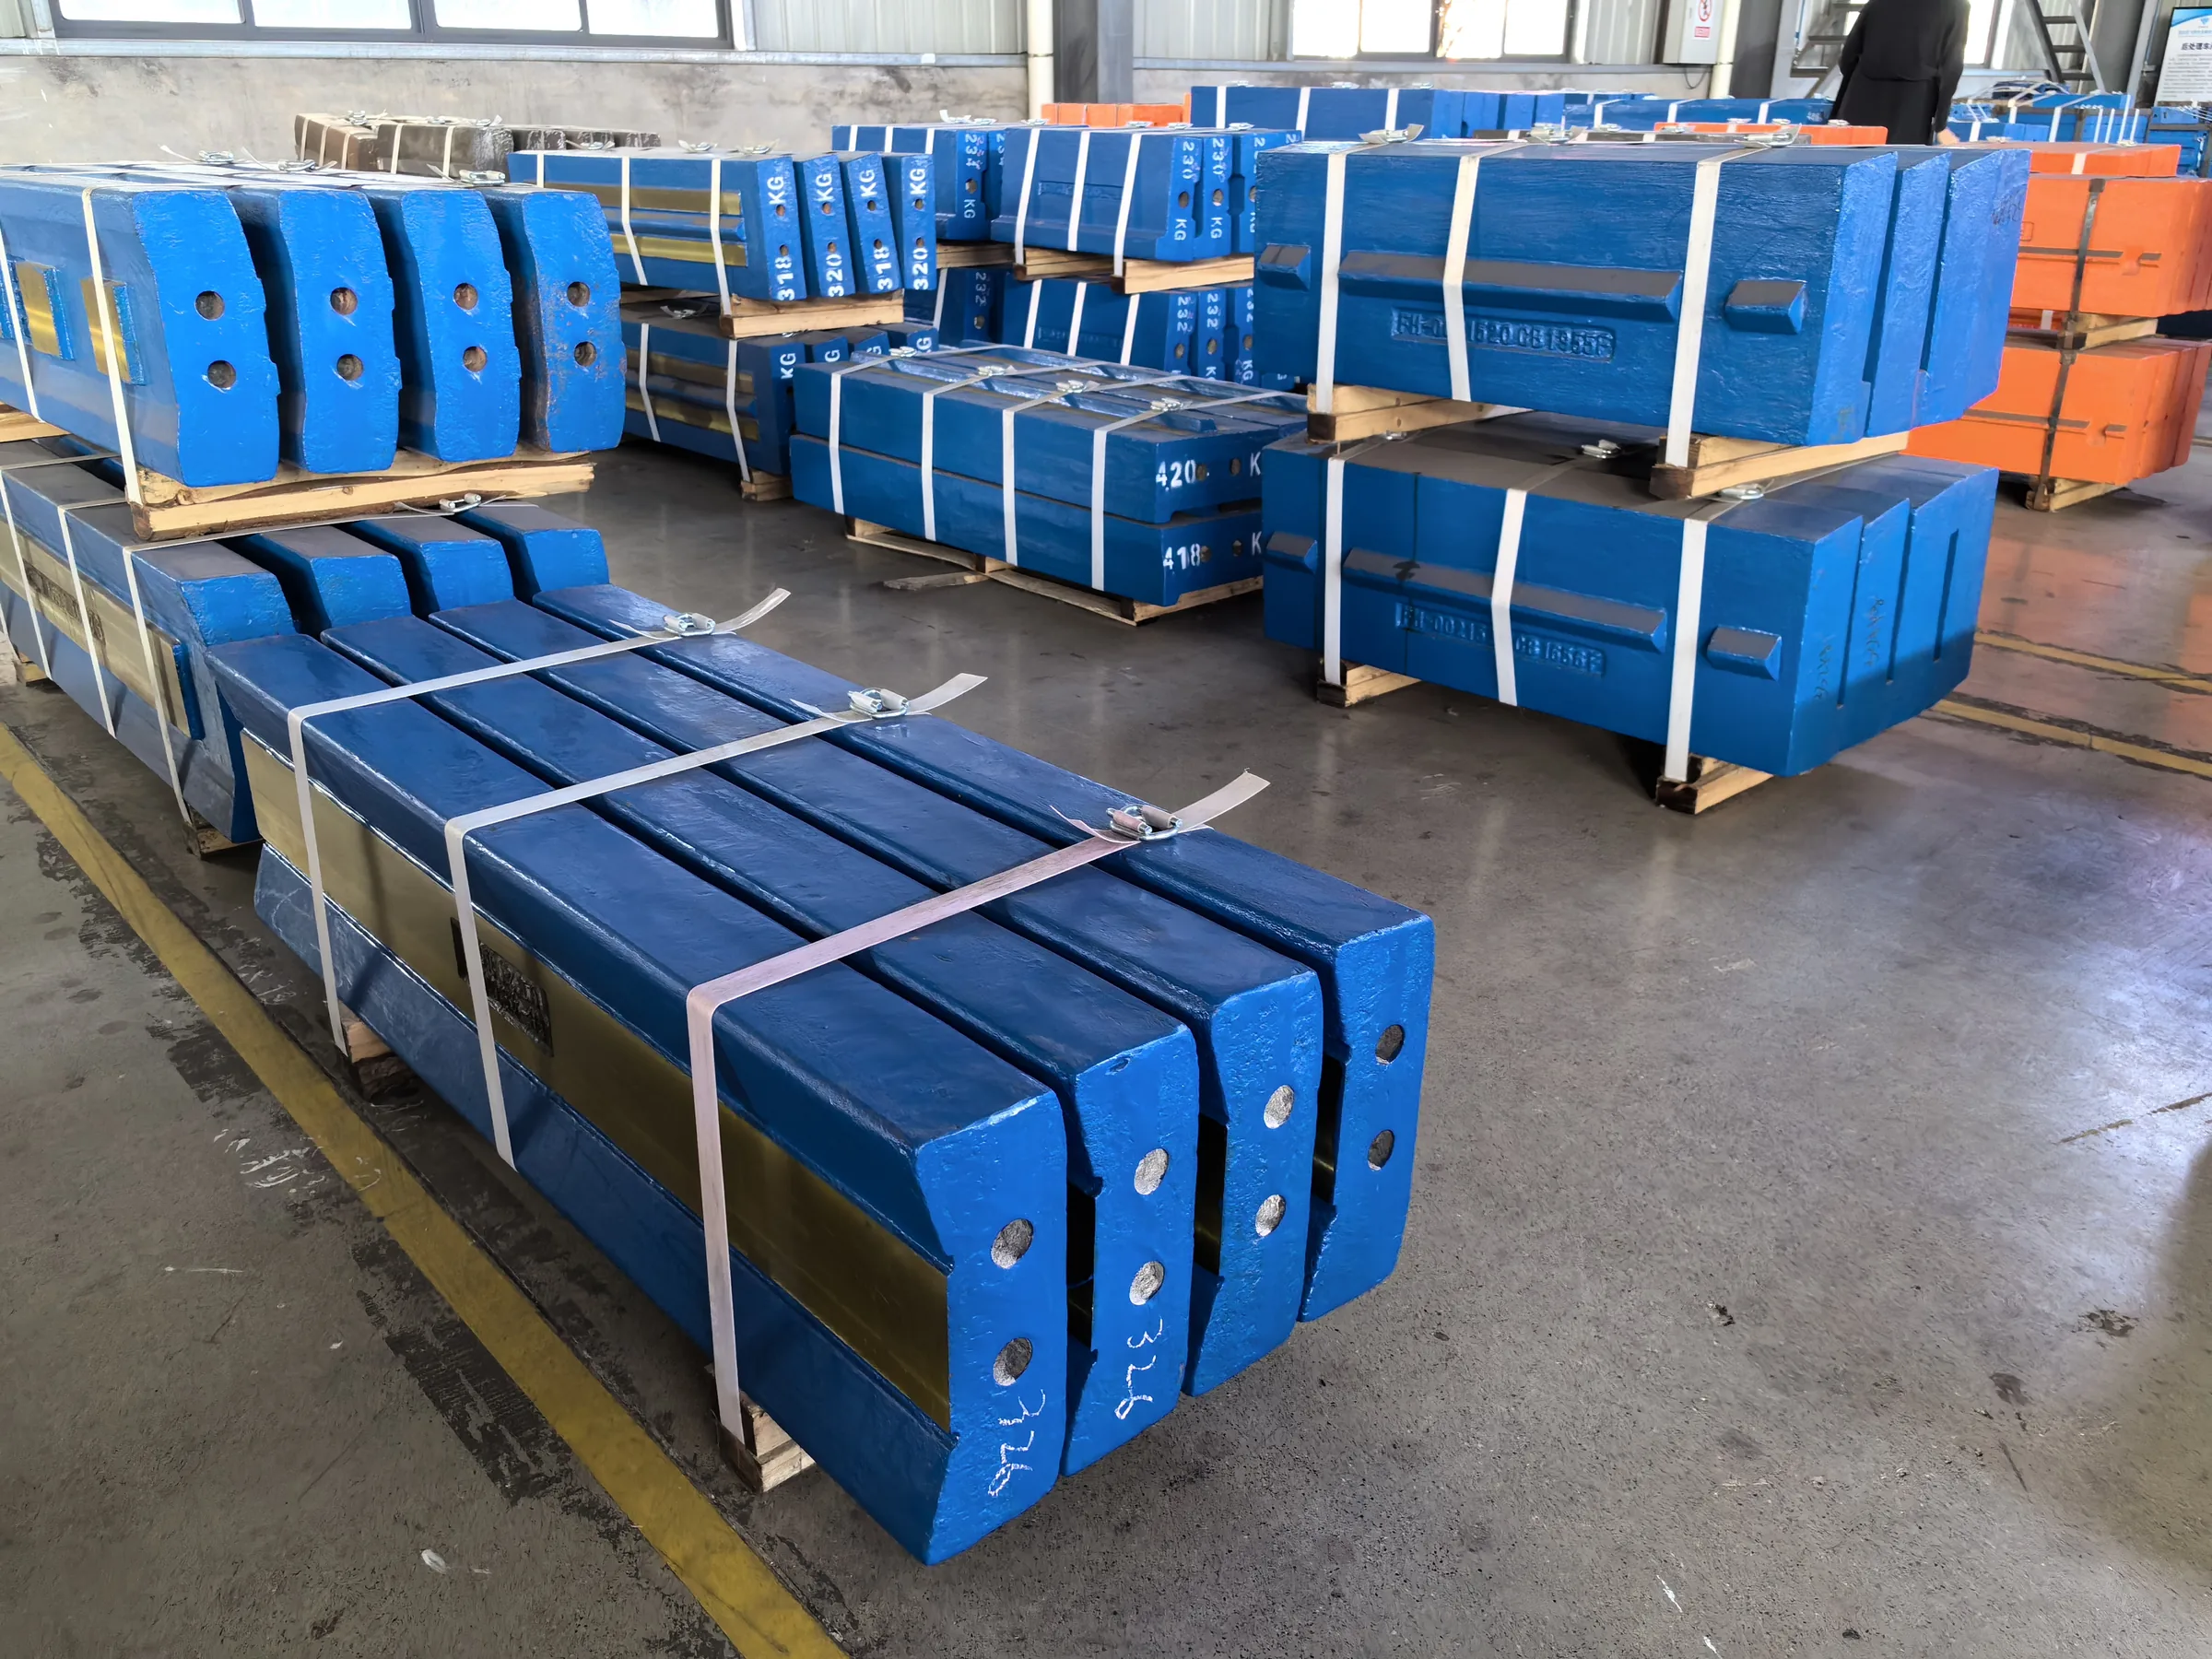
板锤(Blow Bar)是反击式破碎机转子上的核心耐磨消耗件,工作面直接冲击物料并抛向反击板区域。本页说明安装位置、工况选型逻辑、材料类别边界、磨损判断与询价资料清单;不把孤立“位置编号”或未受控图号写成全系列适配承诺。
与配套件的区分:板锤 ≠ 反击板衬板 ≠ 楔块/支承条;也不应与摆动安装的锤头混称。哈斯马克(HAZEMAG)等原厂公开资料可用于理解材料家族与维护原则,不冒充本公司实物或授权。
磨损外观参考图: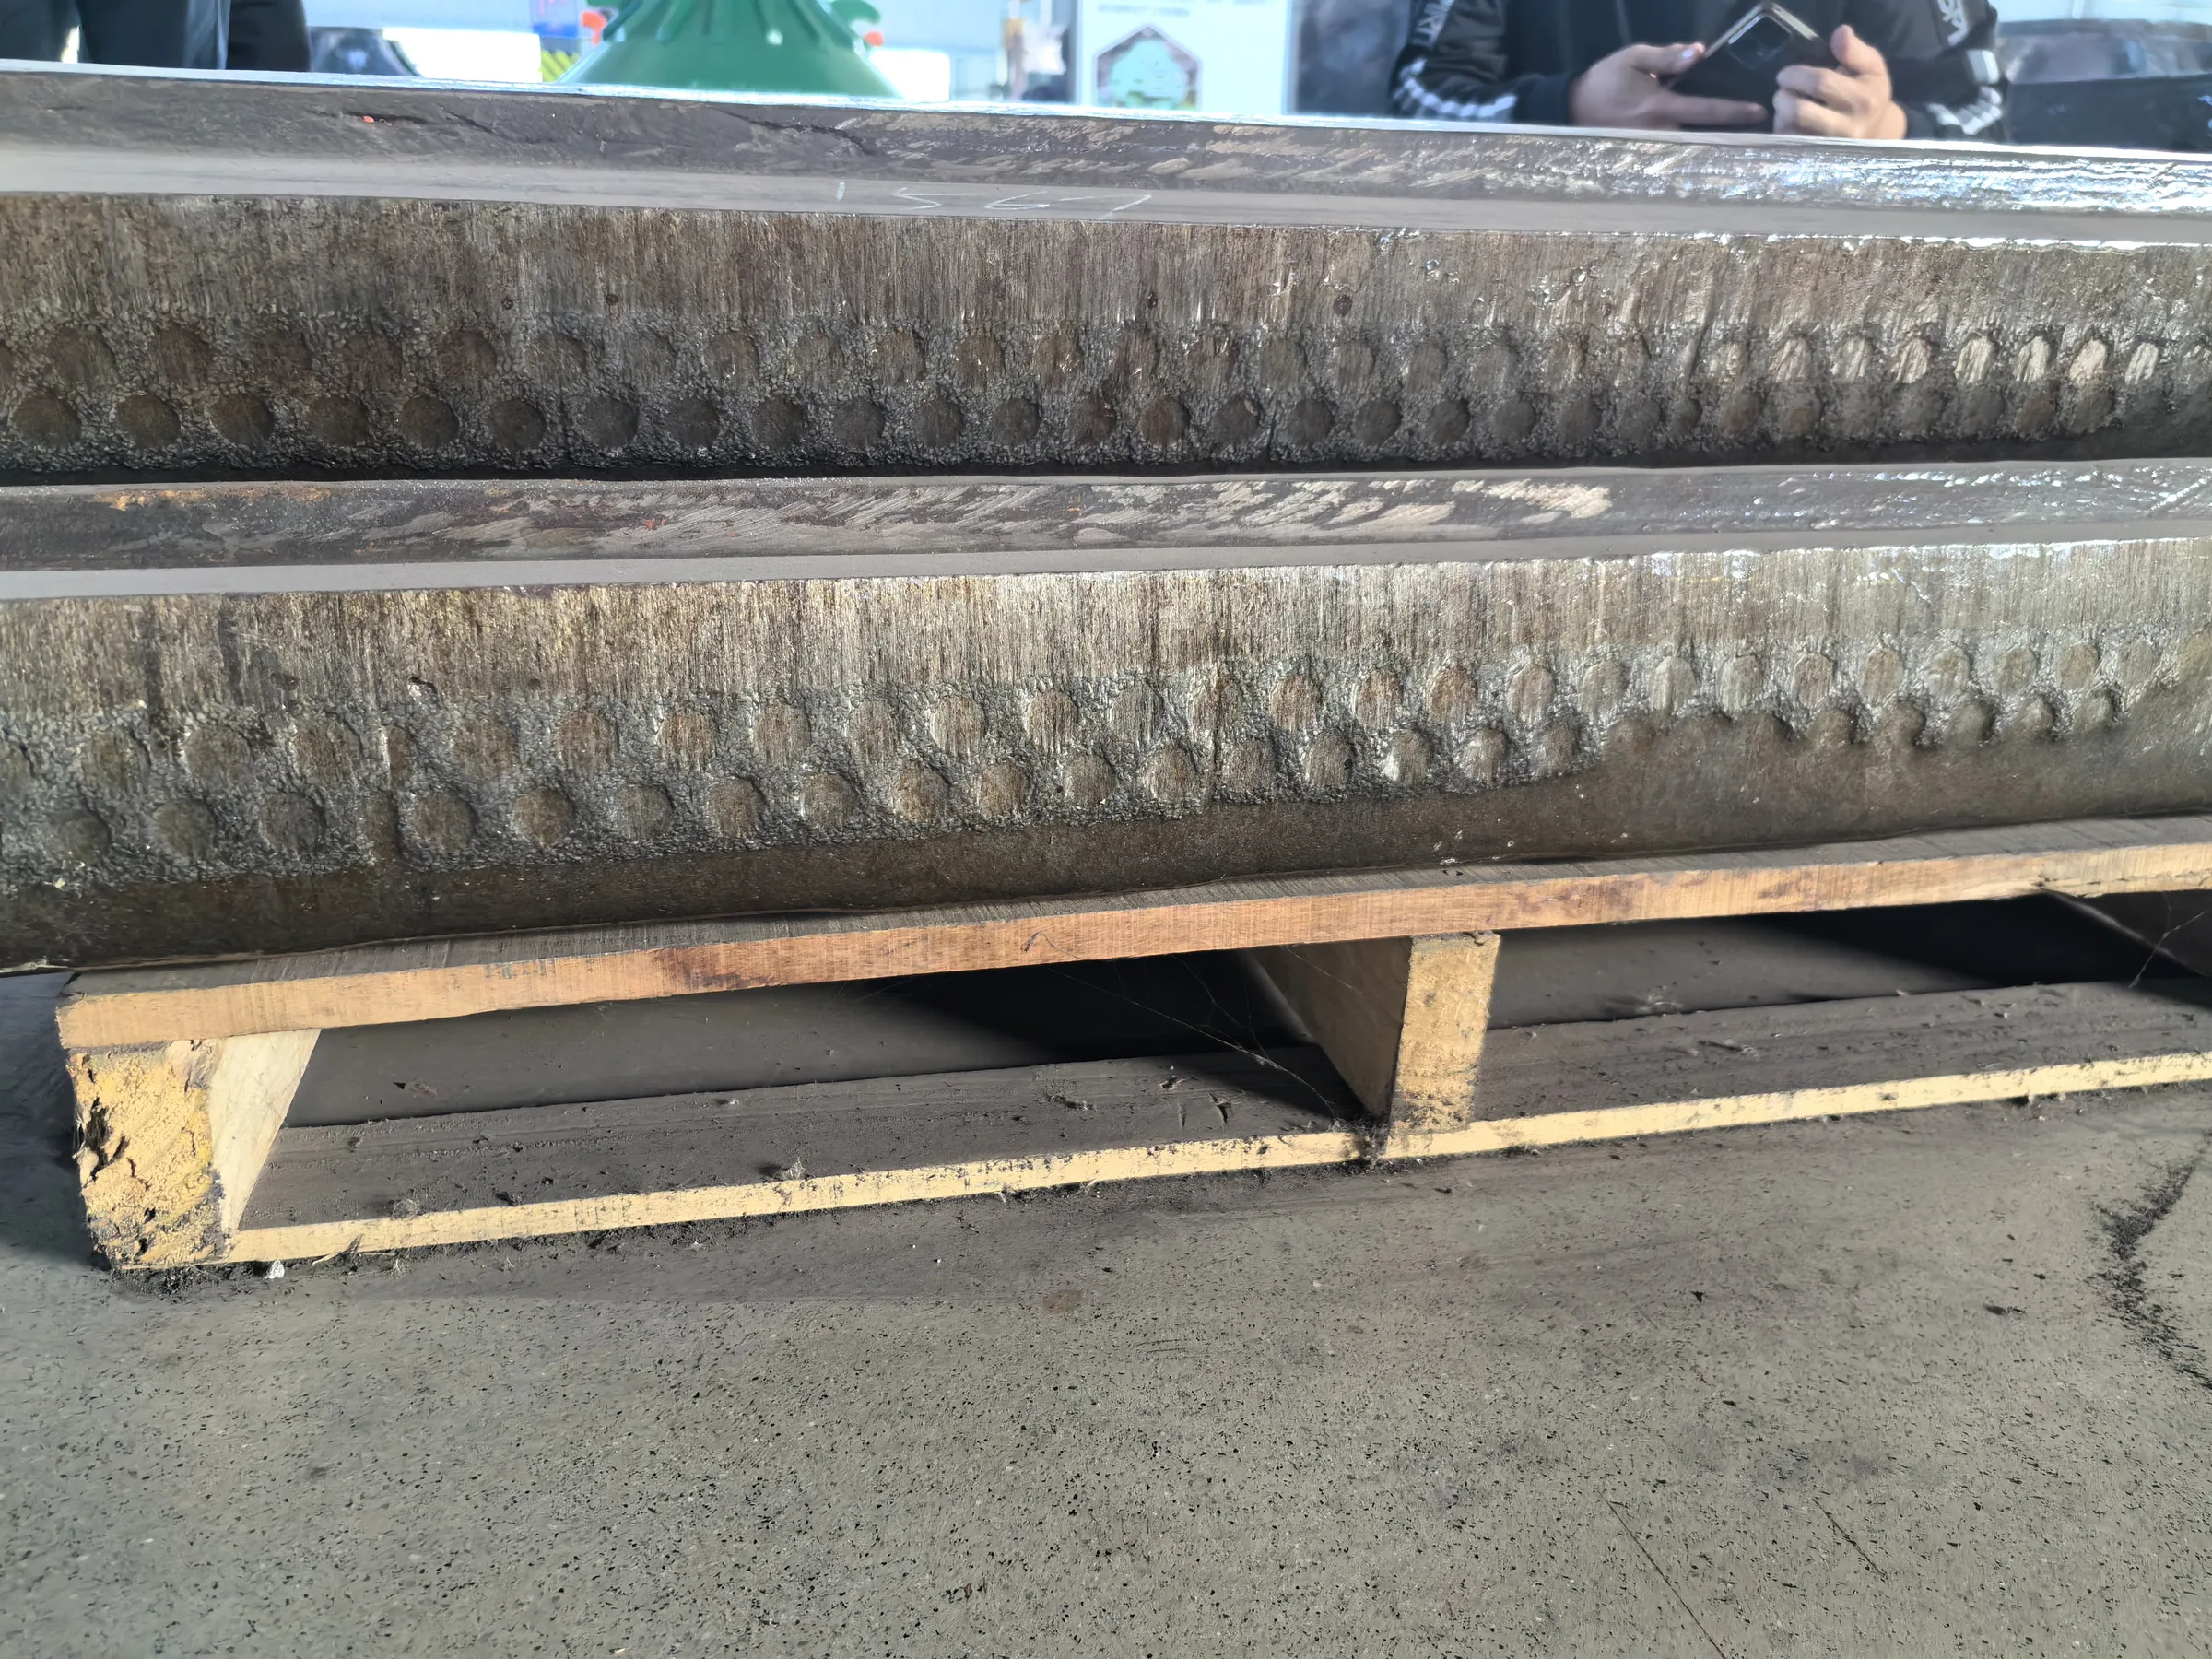 (外观参考,不据此判定材质或寿命)
| 安装与配套 | 板锤装在转子外周槽位;工作面受冲击/磨蚀,支承面与固定面配合楔块、螺栓。询价时请区分板锤、反击板衬板与紧固件,勿混用摆动式锤头照片。 |
| 工艺段与工况 | 常见于水平轴反击破的初碎或二/三级破碎及回收工况。选型应同时看给料粒度与分布、磨蚀性、杂铁/不可破物、转速与反击间隙;不能仅凭“矿山初碎”承诺某一种材料。哈斯马克等原厂材料家族(如 HMN/HMA/HCR)是选型参考,不是本公司自有牌号,也不是全系列适配证明。 |
| 材料与验收逻辑 | 在抗冲击、耐磨与杂铁风险之间做工程选择。高锰钢依赖冲击加工硬化;马氏体兼顾硬度与韧性;高铬白口适合较细、稳定、低至中冲击的高磨蚀给料;复合件须确认基体、增强相布置与支承。验收按技术协议:成分、热处理、硬度分布、适用无损检测、单重与成套配重。下列硬度区间仅为行业常见范围,不作统一交付保证。高锰钢初硬约 180–240 HB;马氏体约 45–55 HRC;高铬工作层约 58–65 HRC。 |
| 磨损与更换判断 | 关注工作面磨损形貌、裂纹/松动、紧固孔周围损伤及成组不平衡。翻面、最小剩余截面、配组与起吊以该机型手册及合格人员程序为准;不在营销页给出通用扭矩或固定更换周期。 |
| 图号识别样例(非适配承诺) | 历史图面可读样例:图框 NP1520/NP1620 出现图号 77062255004(修订 00);图框 NP1315 SR/NP1415 出现图号 77062252760(修订 05)。仅供识别字段参考,不能视为现行订货号或本公司全系列兼容清单;订货须回客户受控图/零件目录核对序列号与版次。 |
以下链接用于工程预选。最终适配必须核对完整型号、序列号、图纸版本、尺寸和实际工况。
独立后市场信息参考。OEM 名称和商标归各自权利人所有,不代表授权、隶属或认可。制造前必须核对系列、完整型号、序列号、图纸和工况。
请提供机型/序列号、图号版次或旧件照片、转子固定结构、给料与杂铁情况及目标寿命,工程师将按技术协议给出材料路线与报价。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求