Валковые прессы высокого давления

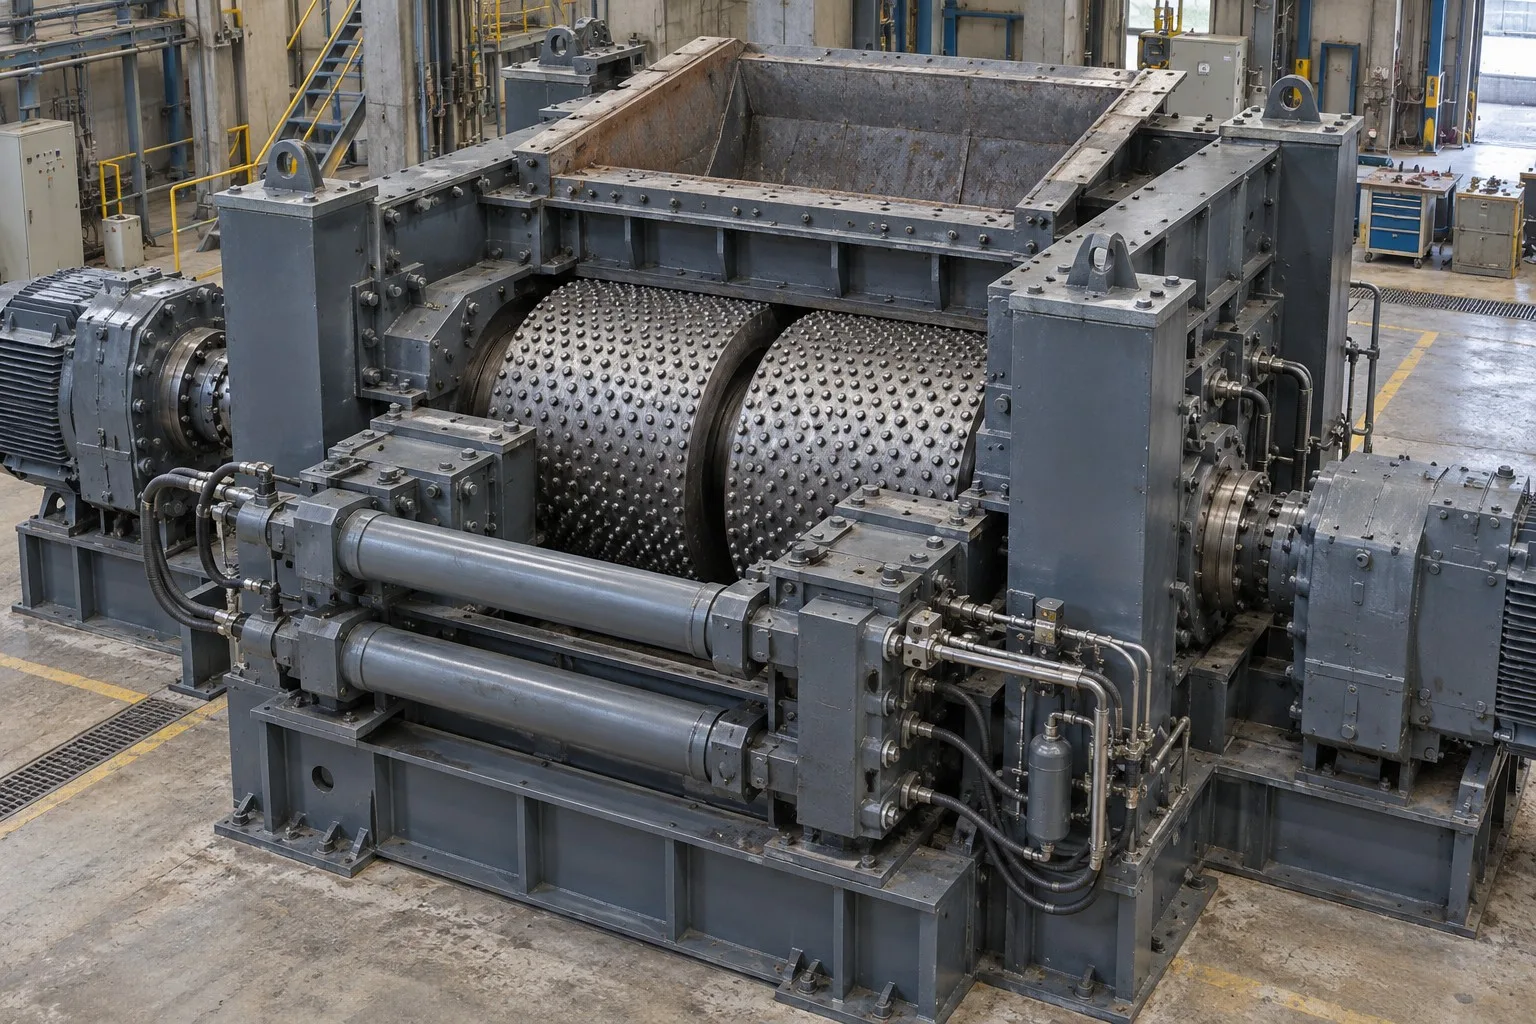
Измельчение в слое частиц под высоким давлением. Шипы и бандажи валков воспринимают чрезвычайно высокие сжимающие нагрузки; твердосплавные шипы существенно влияют на износостойкость.

Валковые прессы высокого давления

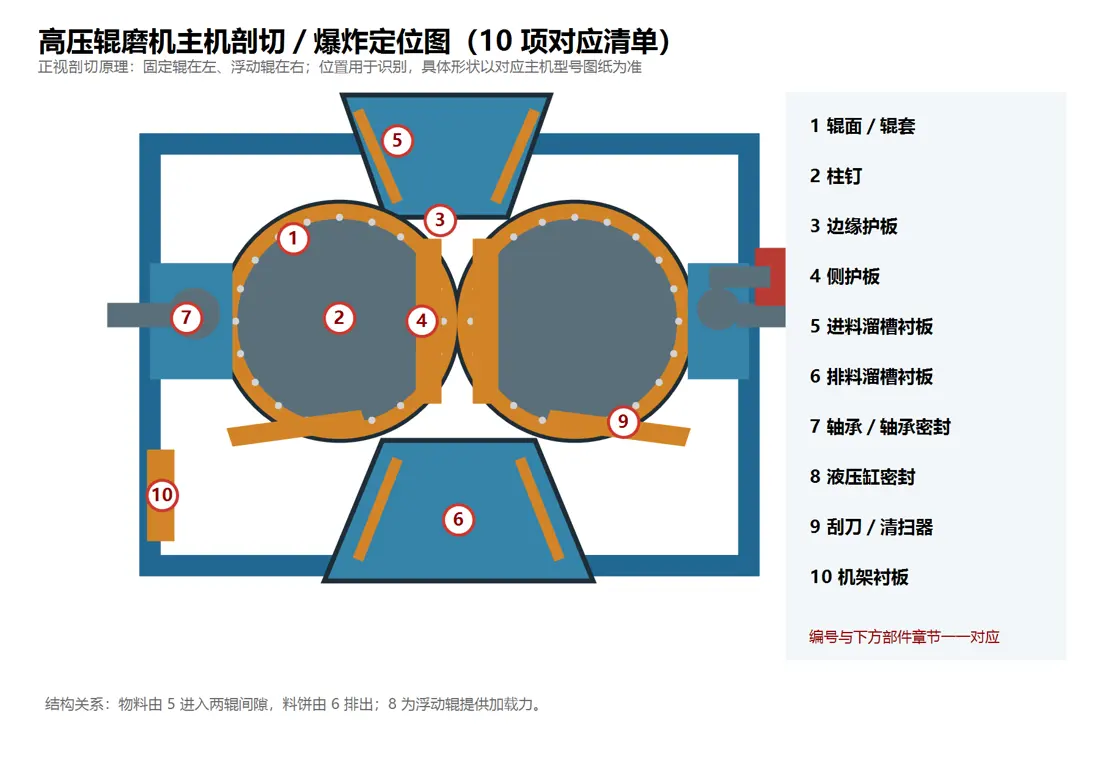
Вид в разрезе оборудования

Схема расположения деталей в разрезе измельчающих валков высокого давления

Валки для измельчения под высоким давлением состоят из неподвижного валка, плавающего валка, коренных подшипников, гидравлической системы загрузки, опорной рамы и устройств подачи и разгрузки. Материал сжимается в слое частиц между вращающимися в противоположных направлениях валками. Сверьте диаметр, ширину, производительность и рабочее давление валка для модели, свойств руды и условий подачи.

Части оборудования

Часть Идентификация и технические подробности

Изучите названия деталей, изображения, варианты материалов и технические требования. Выберите карту, чтобы открыть соответствующую страницу запасных частей.

Отдельные детали

Отдельные детали и расходные элементы

Поверхности валков HPGR, бандажи и валки с фланцами
01

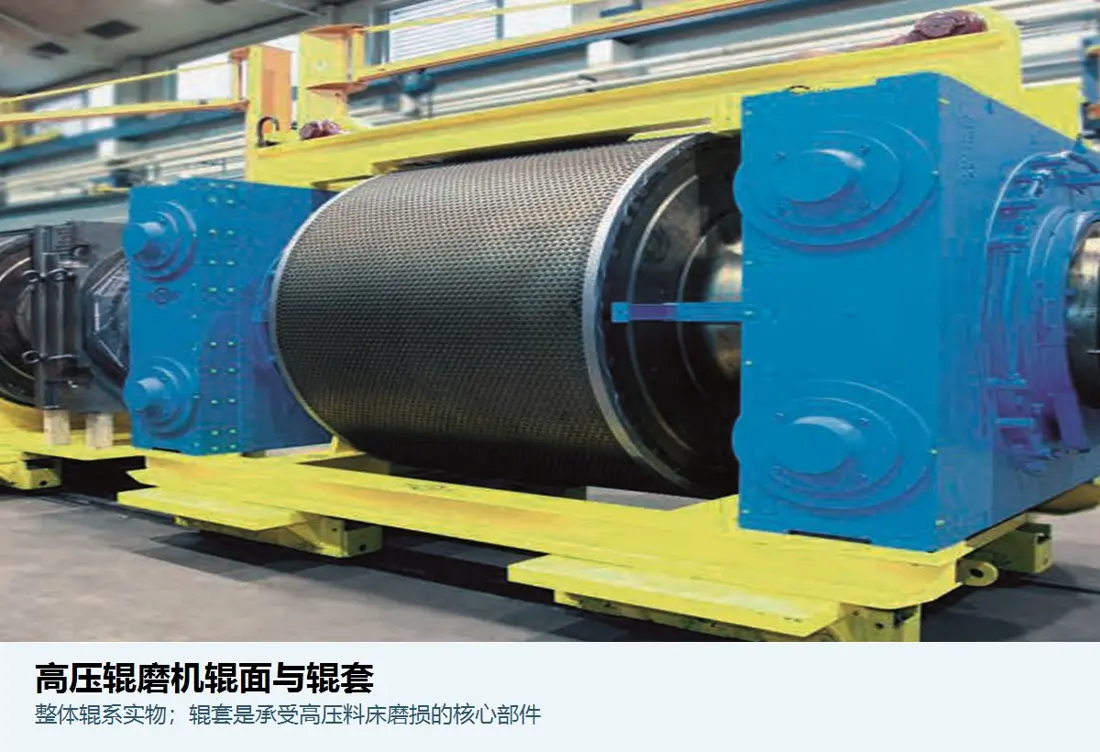
Поверхность валка / бандаж

Поверхность валка / бандаж валка

Параметры материалов
Корпус ролика из легированной стали со шпильками из карбида вольфрама или износостойким наплавочным слоем.
Технические требования
Наплавленный рабочий слой: обычно примерно 58—65 HRC. Отдавайте приоритет устойчивости к растрескиванию и ударам, а также ремонтопригодности.
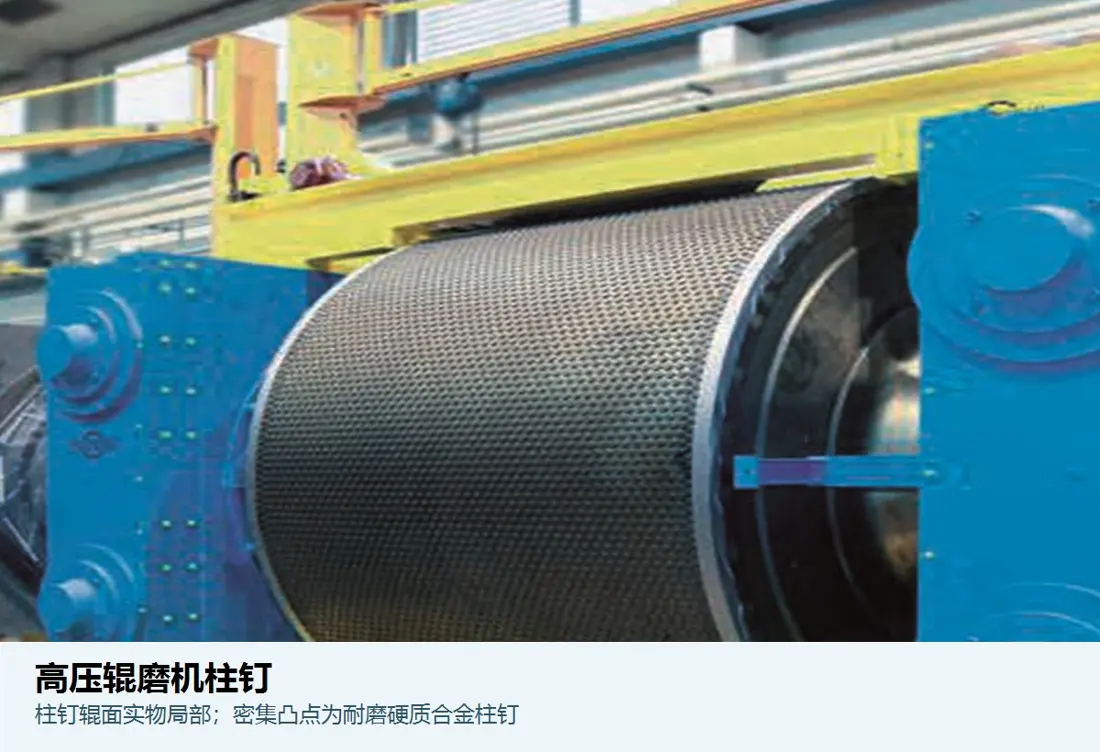
HPGR Роликовые шпильки
02

Штифты / штифты валка

Шпилька / роликовая шпилька

Параметры материалов
Твёрдый сплав WC-Co
Технические требования
Обычно примерно 88—92 HRA. Учитывайте прочность на поперечный разрыв; выберите содержание и сорт кобальта с учетом ударной нагрузки, создаваемой рудой.
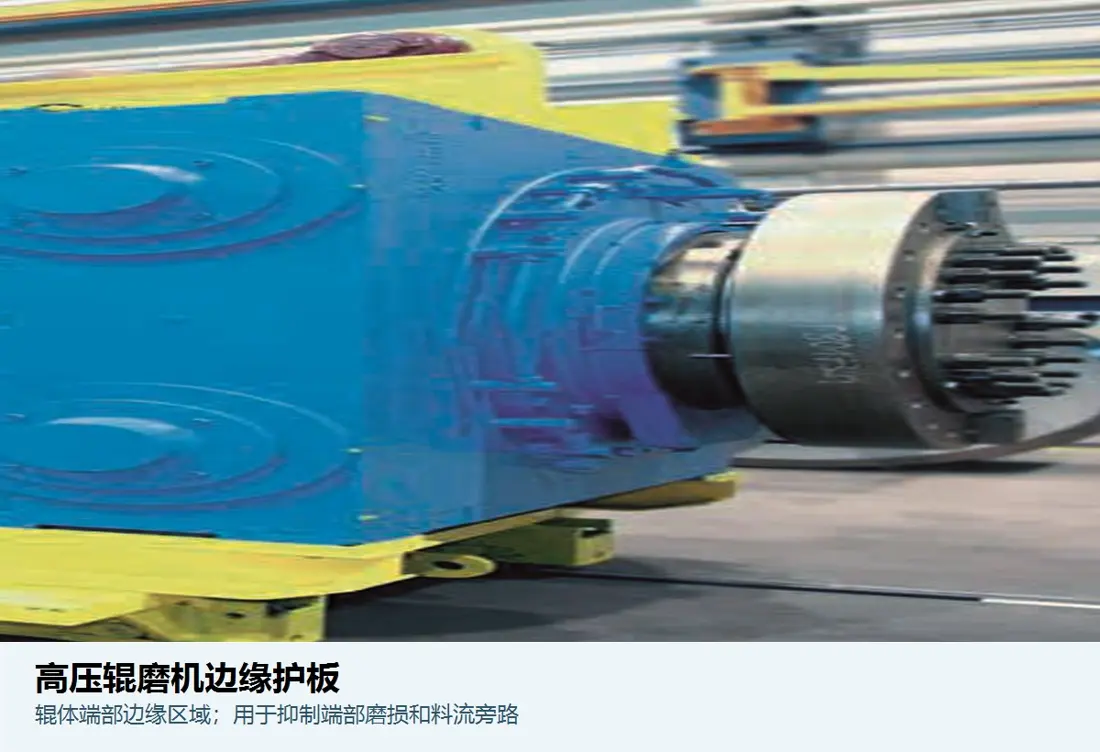
HPGR Защита кромок рулона
03

Защита края

Защита / футеровка края

Параметры материалов
Белый чугун с высоким содержанием хрома, композиты из цементированного карбида или сталь с твердым покрытием.
Технические требования
Высокохромистый чугун: обычно примерно 58—65 HRC. Контролируйте сколы и износ кромок из-за обхода материала.
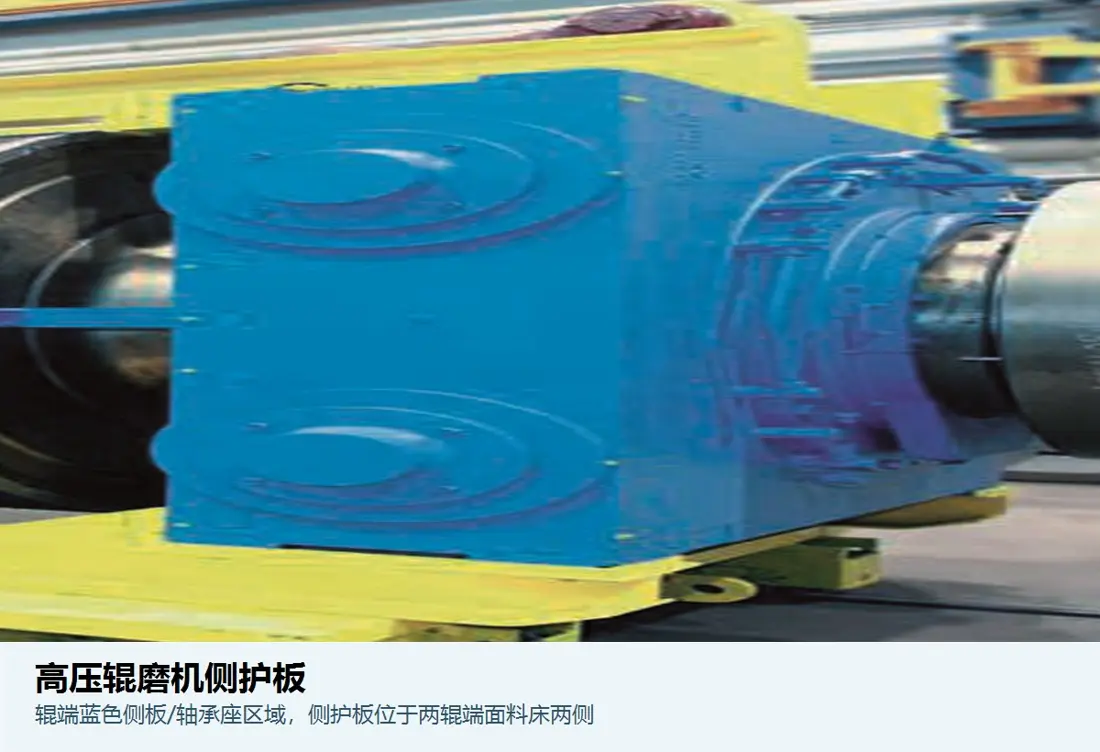
HPGR Боковые накладки и щеки
04

Боковая защита

боковая плита / боковая футеровка

Параметры материалов
Белое железо с высоким содержанием хрома, биметаллическая композитная пластина или NM450/NM500
Технические требования
Износостойкая сталь: типичный предполагаемый диапазон твердости примерно 450—540 HBW. Учитывайте ударопрочность и простоту замены.
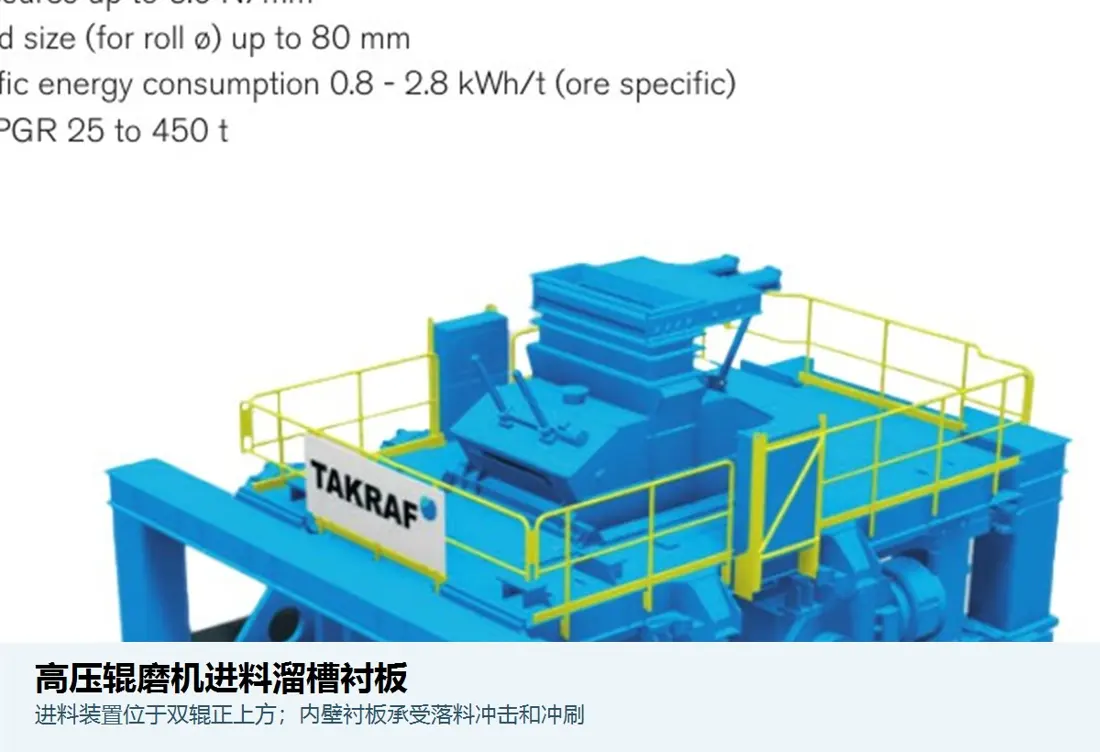
HPGR Футеровка загрузочного желоба
05

Футеровка подающего желоба

футеровочный элемент подающего желоба

Параметры материалов
NM450/NM500, биметаллические композитные футеровки или чугун с высоким содержанием хрома.
Технические требования
Рассмотрите возможность использования прочной износостойкой стали для тяжелых ударных нагрузок при подаче и композитных футеровок с высоким содержанием хрома, где преобладает эрозия.
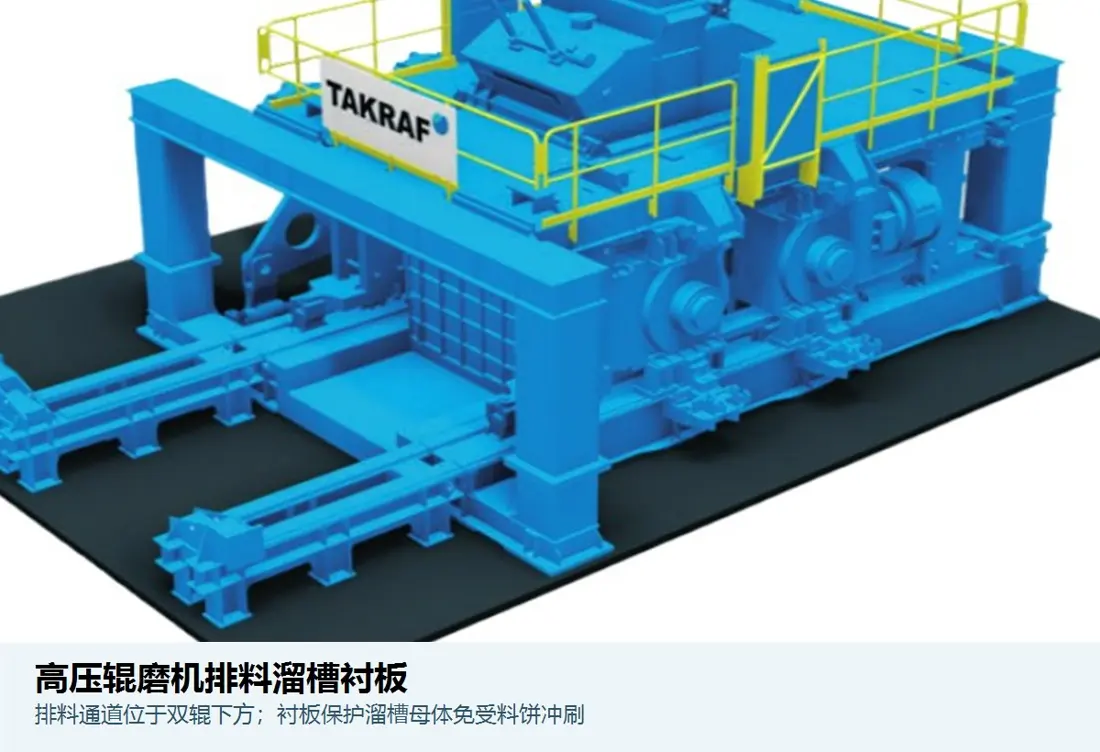
HPGR Футеровки разгрузочного желоба
06

Футеровка разгрузочного жёлоба

футеровка разгрузочного жёлоба

Параметры материалов
NM400—NM500, керамико-резиновые композитные панели или биметаллические футеровки.
Технические требования
Устраните эрозию из-за уплотненного материала и наростов и предусмотрите частичную замену.
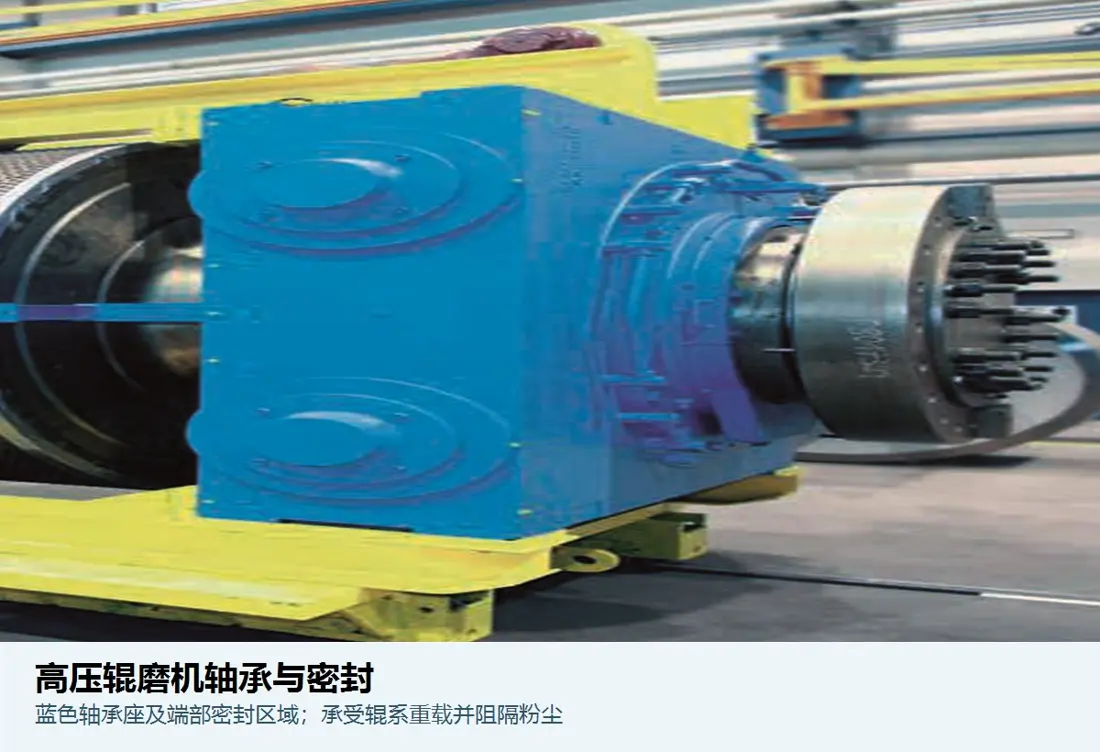
HPGR Роликовые подшипники и уплотнения подшипников
07

Подшипник / уплотнение подшипника

Подшипник / уплотнение подшипника

Параметры материалов
подшипниковая сталь GCr15/100Cr6; Уплотнения NBR, HNBR или FKM
Технические требования
Raceway: обычно примерно 60—64 HRC. Выбирайте материалы уплотнений с учетом температуры, совместимости со смазкой и воздействия пыли.
HPGR Комплекты уплотнений гидравлического цилиндра
08

Уплотнение гидроцилиндра

Уплотнение гидроцилиндра

Параметры материалов
Полиуретановые первичные уплотнения с вторичными уплотнениями NBR/FKM
Технические требования
PU: обычно примерно 90—95 Shore A. Контролируйте устойчивость к давлению, экструзионные зазоры, износостойкость и утечку.
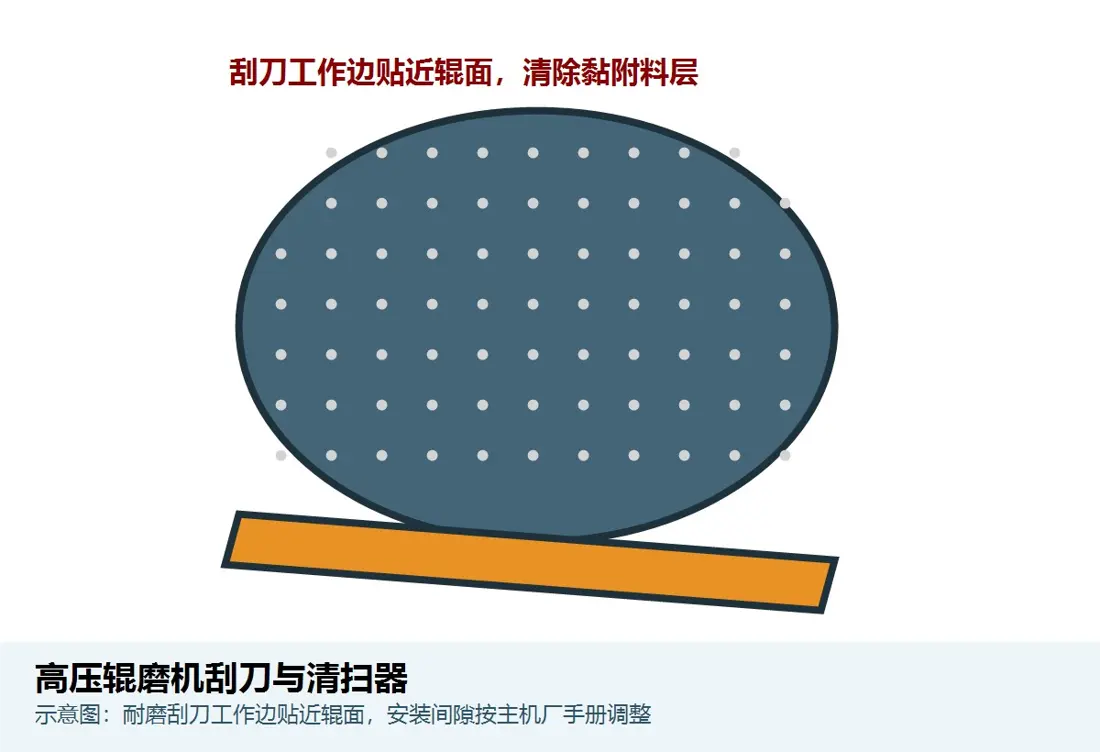
HPGR Скребки и очистители
09

Скребок / очиститель

скребок / очиститель

Параметры материалов
Скребки из износостойкого полиуретана, износостойкой резины или стали с твердым покрытием.
Технические требования
Лезвия скребка из эластомера: обычно примерно 85—95 Shore A. Отрегулируйте установочный зазор в соответствии с руководством по эксплуатации оборудования.
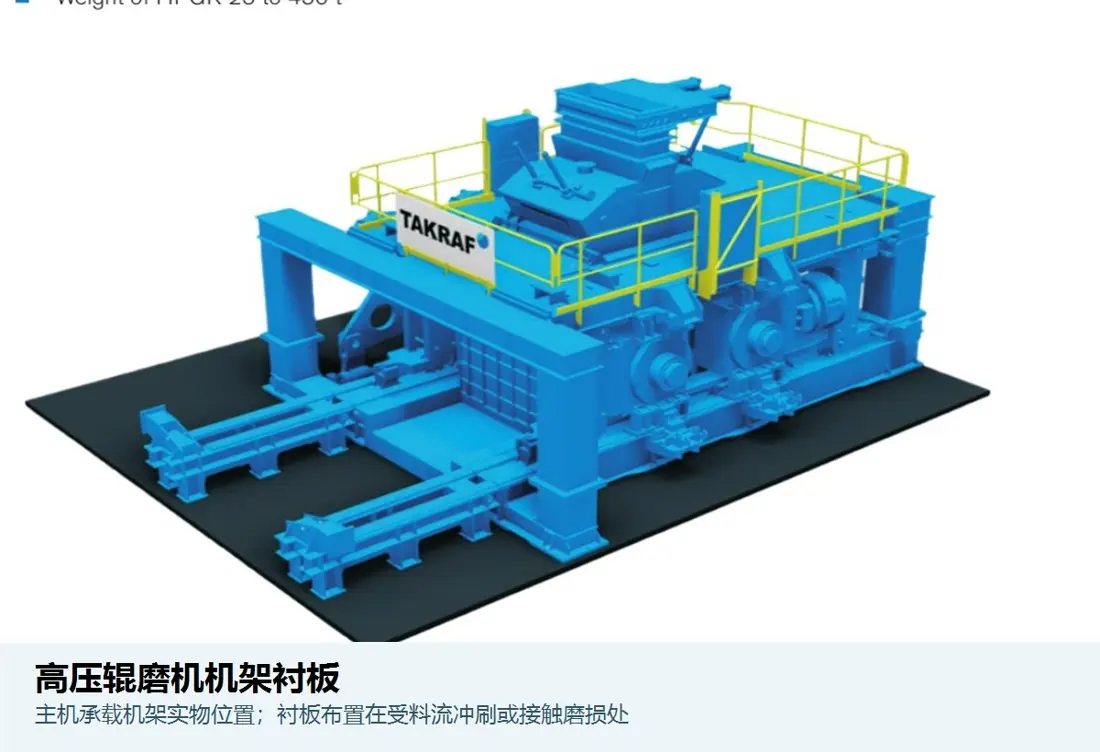
HPGR Защитные футеровки рамы
10

Футеровка рамы

Футеровка рамы пресса

Параметры материалов
NM400/NM450/NM500 или биметаллическая износостойкая пластина
Технические требования
Типичный кандидат на твердость: примерно 400—540 HBW. Используйте съемные секции для защиты основной рамы.

Материалы деталей с одинаковыми названиями могут отличаться в зависимости от OEM, модели машины и условий эксплуатации. Перед заказом или изготовлением сверьте модель машины, чертеж и измеренные размеры.

Материалы деталей с одинаковыми названиями могут отличаться в зависимости от OEM, модели машины и условий эксплуатации. Перед заказом или изготовлением сверьте модель машины, чертеж и измеренные размеры.

Запросить предложение по изнашиваемым деталям для измельчающих валков высокого давления

Предоставьте машинную модель, условия эксплуатации и цель срок службы, чтобы наши инженеры могли рекомендовать материалы и подготовить коммерческое предложение.

Маркировка и модель оборудованияЧертёжЧертеж или размерыТекущий материалФотографии неисправных частейЦелевой показатель срок службыусловия эксплуатации
Запросить предложение

Или свяжитесь с нами напрямую: +86 156 3797 3199
zzx@anranst.com

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST предоставляет заказчикам по всему миру инженерную оценку, подбор производства в Китае, Контроль качества и поставку готовых деталей для износостойких и промышленных запчастей по техническим требованиям заказчика; возможна поддержка и других нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Проверяем посадочные поверхности и размеры сопряжения, оцениваем материал, термообработку и технологичность.

02

Назначение материала и термообработки

Material grades and heat-treatment processes are specified order by order, stated in the technical agreement and tracked through production.

03

Контроль качества

Проверка чертежей, контроль материалов и процессов, сопровождение производства, инспекция и координация приёмки.

04

Поставка готовых деталей

Организуем изготовление, подтверждение качества, упаковку и поставку готовых деталей в рамках единого исполнимого цикла поставки.

Сообщите модель оборудования, чертежи, материалы или условия эксплуатации — мы определим необходимую техническую оценку и порядок поставки.

Отправить запрос