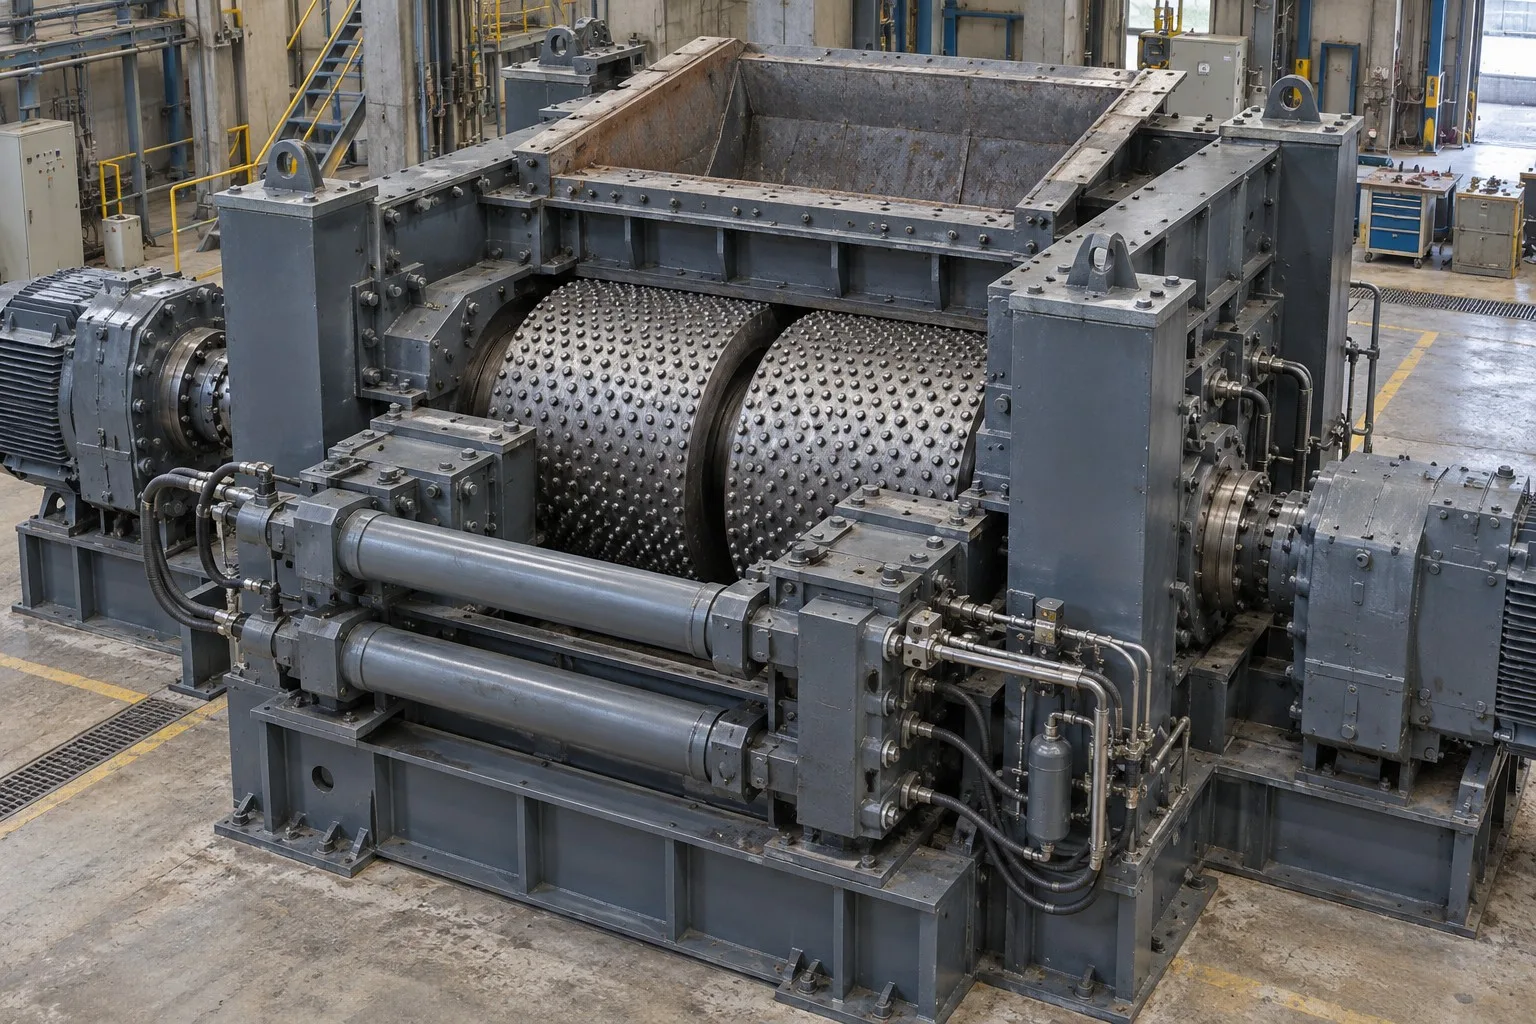
高压辊磨机

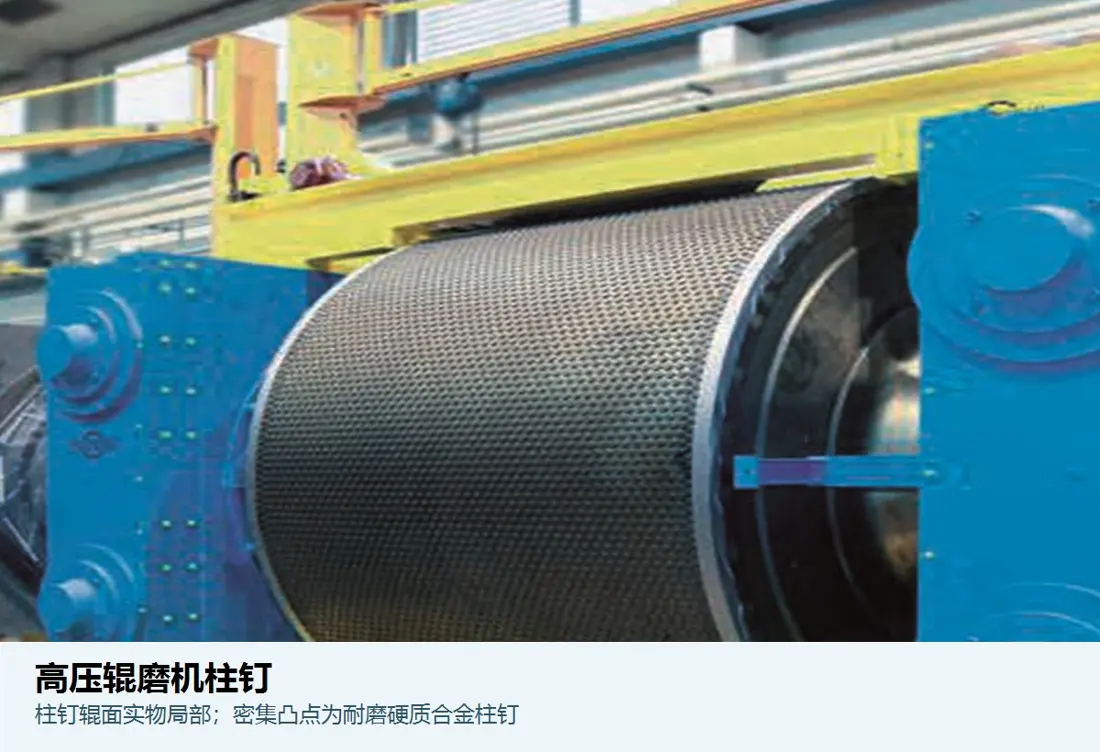
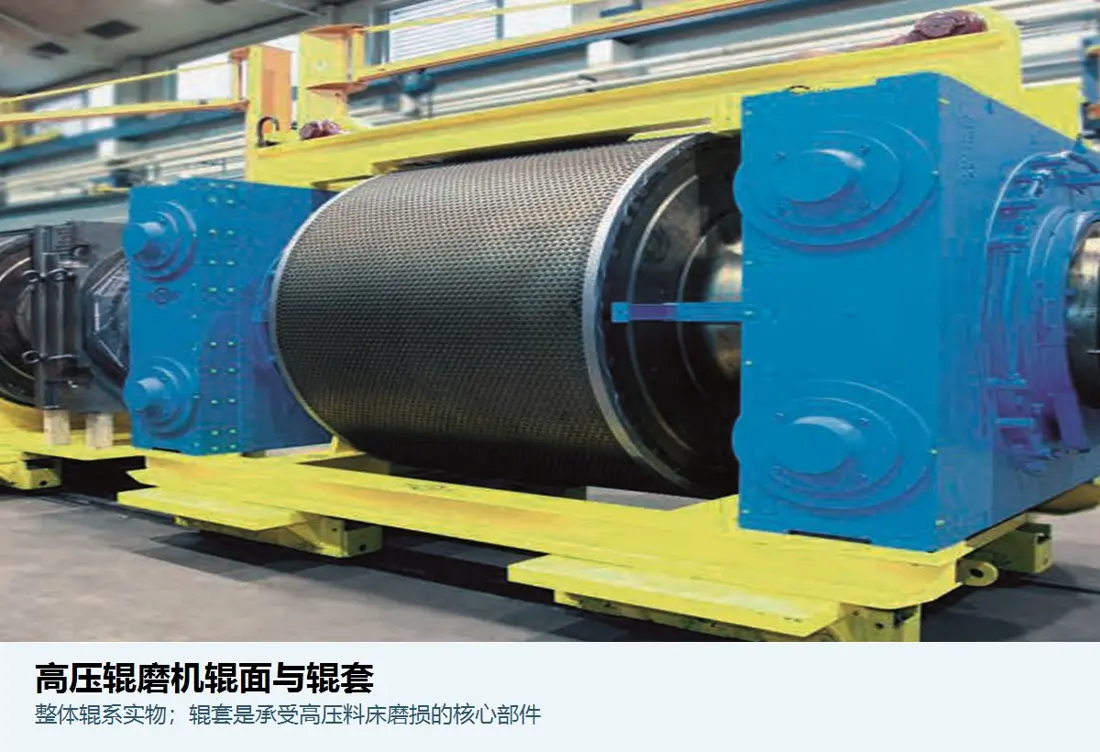
高压料床粉碎。辊面柱钉与辊套承受极高挤压力,硬质合金柱钉是寿命关键。

高压辊磨机

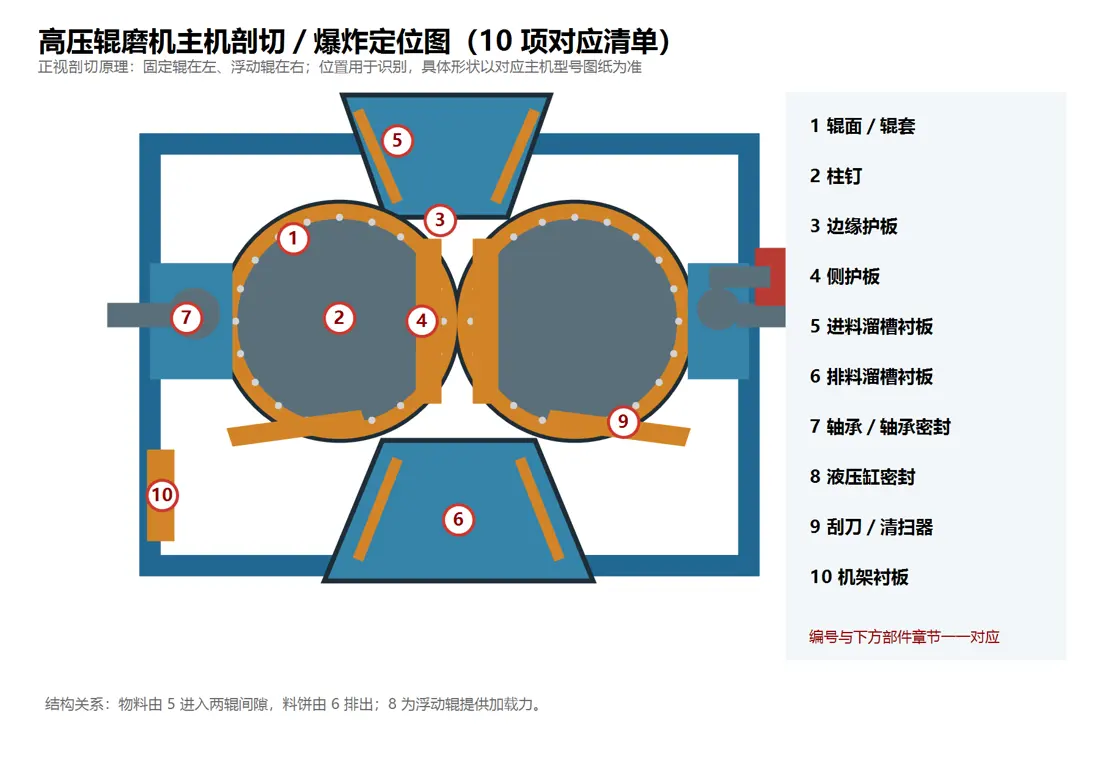
主机剖切定位图

高压辊磨机主机剖切定位图
高压辊磨机主机剖切定位图

高压辊磨机由固定辊、浮动辊、主轴承、液压加载、机架及进排料组成;物料在两辊间形成高压料床。耐磨叙事以辊胎—柱钉—边缘—侧墙结构为主,遵守 HYBRIDUR≠WC 牌号等硬禁。

设备零件清单

零件识别与技术清单

辊胎/辊面、柱钉、边缘保护、侧护板/颊板、进出料衬板为主干;只写结构与材料族,硬数停追。
单一零件

单一零件与维护件

HPGR 辊面、辊套与法兰辊
01

辊面/辊套

Roll Surface / Roller Tyre

候选材料族
锰钢辊胎 / 合金钢辊体+WC族柱钉 / 锻辊硬面 / 复合铸造胎(按OEM方案分层,非统一牌号)
技术要求
区分辊胎与可复用辊芯;柱钉、边缘件、侧墙分件建档。余厚、缺钉、报废直径、寿命、扭矩保持停追,不上参数表。
HPGR 辊面柱钉
02

柱钉/辊钉

Stud / Roller Stud

候选材料族
WC-Co 硬质合金(族级;具体商业牌号按装机/制造商资料另索)
技术要求
核柱钉尺寸/端形/孔系与过盈;硬度、Co含量、粒度、抗弯与寿命保持停追,不上参数表。
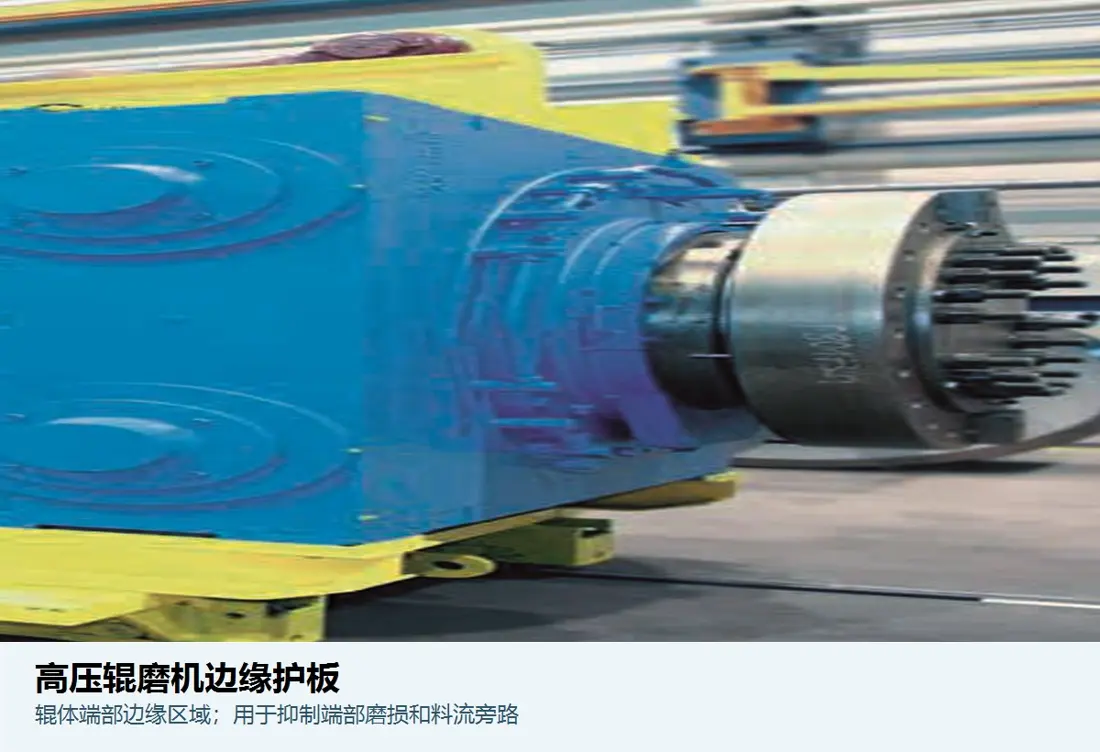
HPGR 辊面边缘保护件
03

边缘护板

Edge Protection / Edge Liner

候选材料
高铬白口铸铁、硬质合金复合件或耐磨堆焊钢
技术要求
高铬铸铁常用约 58、重点控制端部崩裂和旁路磨损。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。
HPGR 侧护板与颊板
04

侧护板

Cheek Plate / Side Liner

候选材料
高铬白口铸铁、双金属复合板或 NM450/NM500
技术要求
耐磨钢、兼顾抗冲击和可更换性。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。
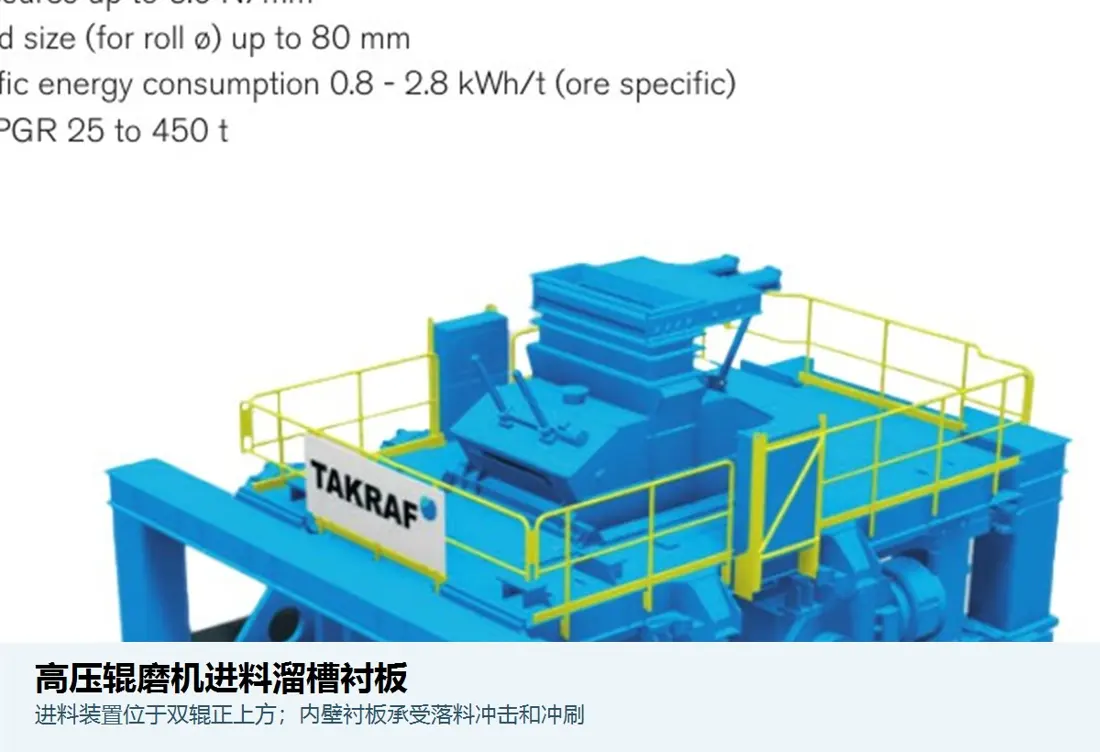
HPGR 进料溜槽衬板
05

进料溜槽衬板

Feed Chute Liner

候选材料
NM450/NM500、双金属复合衬板或高铬铸铁
技术要求
落料冲击大时优先高韧耐磨钢;冲刷为主时可选高铬复合衬板
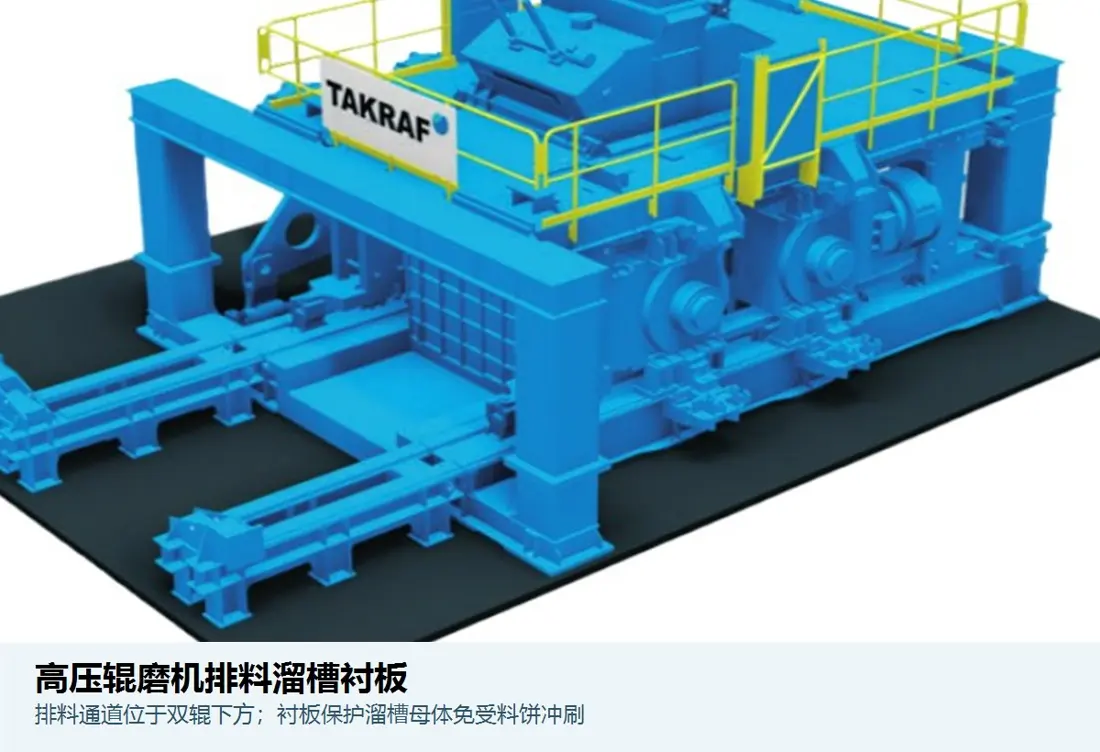
HPGR 排料溜槽衬板
06

排料溜槽衬板

Discharge Chute Liner

候选材料
NM400—NM500、陶瓷橡胶复合板或双金属衬板
技术要求
重点控制料饼冲刷、黏料及便于分块更换
HPGR 辊系轴承与轴承密封
07

轴承/轴承密封

Bearing / Bearing Seal

候选材料
GCr15/100Cr6 轴承钢;NBR、HNBR 或 FKM 密封
技术要求
密封材料按温度、润滑脂及粉尘条件选择。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。
HPGR 液压缸密封套件
08

液压缸密封

Hydraulic Cylinder Seal

候选材料
聚氨酯主密封+NBR/FKM 辅助密封
技术要求
重点控制耐压、挤出间隙、耐磨和低泄漏。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。
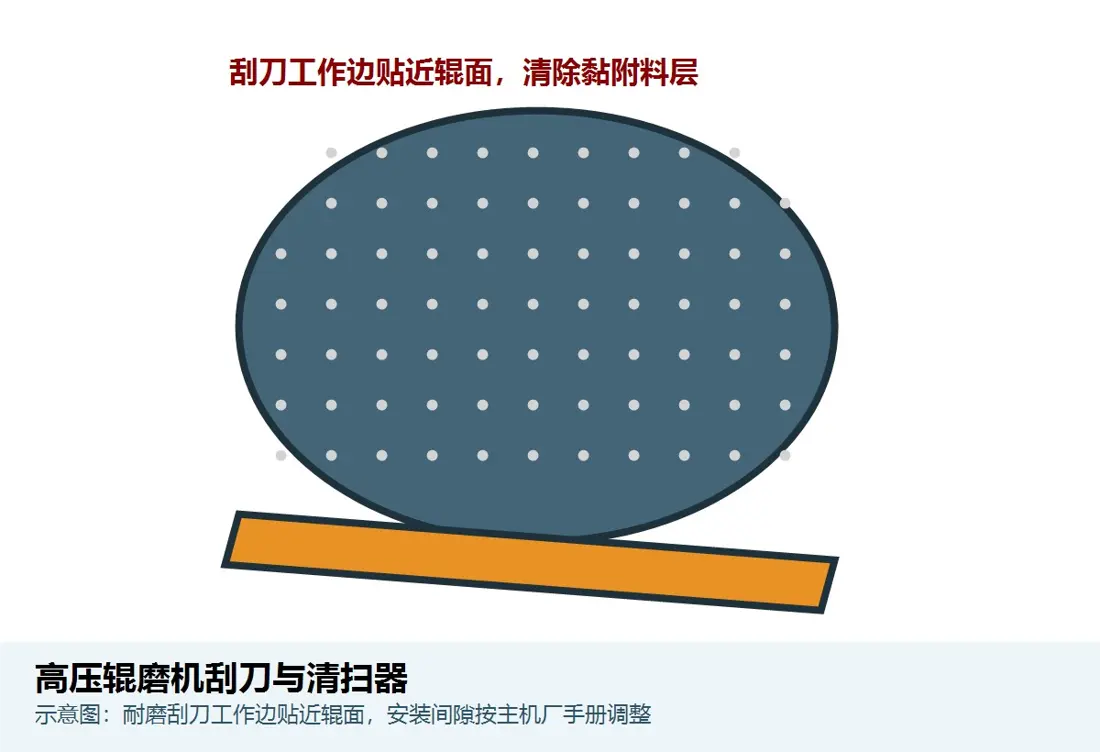
HPGR 刮料器与清扫器
09

刮刀/清扫器

Scraper / Cleaner

候选材料
耐磨聚氨酯、耐磨橡胶或堆焊钢刮板
技术要求
安装间隙必须按主机手册调整。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。
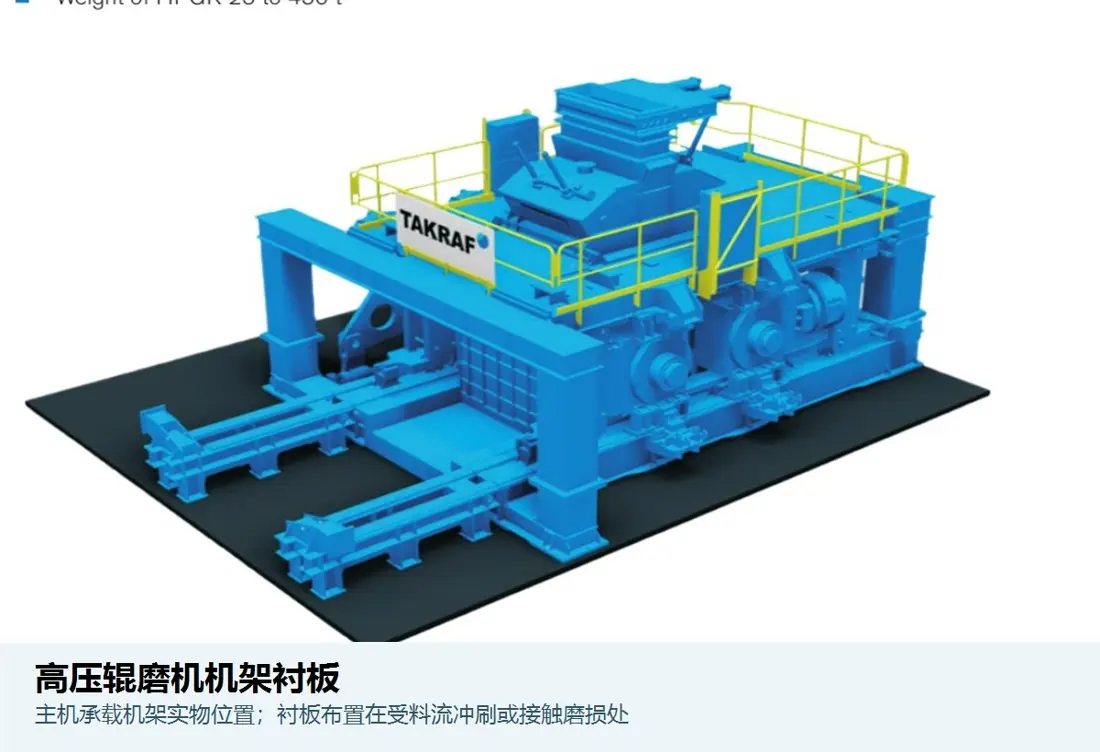
HPGR 机架保护衬板
10

机架衬板

Press Frame Liner

候选材料
NM400/NM450/NM500 或双金属耐磨板
技术要求
采用可拆分结构保护机架母体。具体硬度、抗拉强度等数值按材料规范、制造商数据或已批准项目记录确认后再写入。

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。

辊胎 / 柱钉 / 边缘件结构(2026-10-31 · 硬禁已执行)

  • 辊芯与热套辊胎可分体;胎面插入 WC族柱钉后,矿料填充柱间形成自生保护层(Köppern 公开层)。
  • 锰钢辊胎(如 HRC8/800 语境)只核到锰钢族,禁自写 Mn13/Mn18。
  • 边缘:WC 燕尾嵌件 ≠ HYBRIDUR;HYBRIDUR 为 HIP 粉末冶金边缘系统名,禁止登记成 WC 商业牌号。
  • Polysius:锻辊硬面 / 复合铸造胎 / 柱钉辊三类分层,不可互推工艺。
  • 硬禁:WC 商业牌号/Co/粒度/硬度/抗弯、余厚、缺钉数、报废直径、寿命、扭矩一律不上参数表。

HPGR / HRC 型号对照口径(2026-11-01 · B3)

  • HPGR:技术类别名,不能据此钉死辊面材质或柱钉结构。
  • HRC™ 8 / HRC™ 800:公开层为锰钢辊套及便于换套的剖分轴叙事;二者数字型号不可当作空格变体;本批未证明辊套通用。
  • HRC™ Series:系列级可出现硬质合金柱钉辊面叙述——不得覆盖上两行专用锰钢说明,也不得逐型号映射。
  • HRC™ 3000:公开装机案例语境;不等于当前全配置在售证明。
  • HRC™e:产品族强调可更换边缘块/螺栓/法兰;不能把旧数值型号自行加 e。
  • 硬禁:禁止全家族统一成一种材料;锰钢辊套、柱钉、边缘块与给料耐磨件分对象;牌号/硬度/寿命不上参数表;HYBRIDUR ≠ WC 商业牌号。

获取高压辊磨机耐磨件方案

发送图纸或型号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。

主机品牌与型号型号图纸或尺寸现用材料失效照片目标寿命工况描述
申请工程评审

或直接联系:+86 156 3797 3199
zzx@anranst.com

中国制造服务

从技术判断到完整成品交付

ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。

01

图纸与工程评审

审核配合面与接口尺寸,评估材质、热处理与制造可行性。

02

材质与热处理指定

按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。

03

驻厂检验与文件

关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。

04

成品交付

组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。

请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。

提交需求