
валковый пресс высокого давления ИЗУЧЕНИЕ РОЛЕРА / карбид вольфрама ИССЛЕДОВАНИЕ
HPGR Роликовые шпильки
Твердосплавные элементы шипованных поверхностей валков · Идентификация по размерам, профилю торцов и отверстиям
Шипы нельзя задавать только по диаметру. ANRANST проверяет твердосплавные материалы, размеры и геометрию торцов, отверстия в основе, способы удержания, выпадение и разрушение шипов при рассмотрении чертежей, контроле качества и поставке готовой продукции. Требования к посадке с натягом и запрессовке относятся только к соответствующей конструкции, заданной чертежом.
Функция детали Идентификация по размерам Диаметр, полная длина, рабочая длина, профиль торцов, радиусы и фаски Идентификация материала Твёрдая фаза, связующая фаза, микроструктура, плотность и прочность при поперечном изгибе Идентификация сборки Диаметр отверстия в основе, состояние поверхности, посадка с натягом, запрессовка и выступание Идентификация позиции Центральная, переходная и краевая зоны, чертёж расположения шипов
Формирование износостойкого рабочего слоя совместно с основой валка
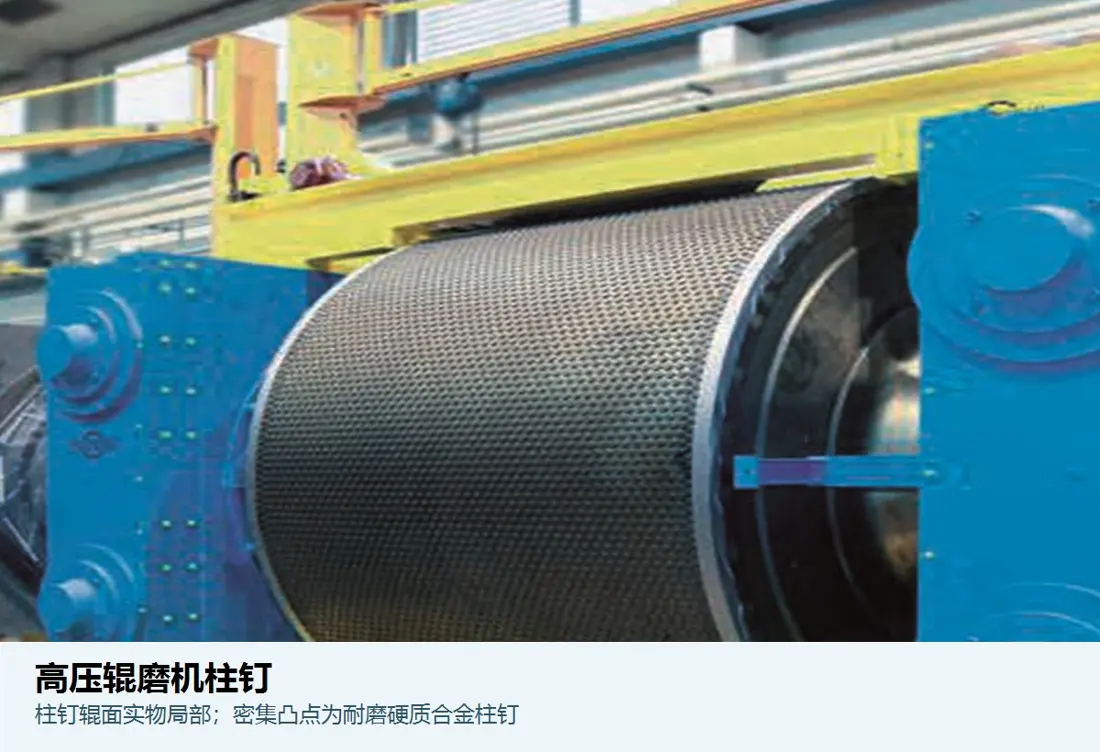
Шипы установлены в отверстиях основы валка и воспринимают абразивный износ, контактные напряжения и циклические удары в слое материала под высоким давлением. Материал, удерживаемый между шипами, может защищать основу; эффективность зависит от расположения и выступания шипов, питания, давления и стабильности работы.
Сходный внешний вид не означает взаимозаменяемости. Диаметр, рабочая длина, радиусы или конусность торцов, фаски, состояние поверхности, отверстия и натяг совместно определяют надёжность сборки и работы.
Положение и рабочие характеристики
Проверка шипов, отверстий основы и слоя материала как единой системы
Одно лишь повышение твёрдости шипов не устраняет их выпадение, разрушение или растрескивание основы.
Центральная зона высокого давления
При относительно стабильных контактном давлении и абразивном износе фиксируйте износ и выступание шипов, удерживаемый материал и оголение основы.
Краевая переходная зона
На эту зону влияют градиенты давления, неравномерный поток и конструкция краёв. Отдельно для каждого торца фиксируйте выпадение шипов, неравномерный износ и местные разрушения.
Посадка шипа в отверстие
Диаметр, круглость и шероховатость отверстия, натяг и процедура запрессовки определяют удержание. Повреждённое отверстие необходимо оценить перед установкой другого шипа того же размера.
Геометрия торцов
Радиусы, конусность, фаски и рабочие длины рабочего и посадочного концов влияют на концентрацию напряжений и расположение.
Микроструктура твёрдого сплава
Размер зёрен твёрдой фазы, содержание связки и однородность микроструктуры влияют на износостойкость, вязкость и характер разрушения. Сопоставляйте их с условиями работы и чертежами.
Состав комплекта замены
Формируйте комплекты по схеме поверхности валка, зонам и количеству. Записывайте данные партии, позиции и монтажа для последующего сравнения срока службы.
Материалы и технологии изготовления
Карбид вольфрама и металлическая связка совместно определяют рабочие характеристики
Сопоставляйте состав, твёрдость и оценку срока службы с чертежами, результатами контроля материала и записями эксплуатационного износа.
Последовательность выбора: руда и давление → нагрузки и износ шипов → система твёрдого сплава → отверстия основы и сборка → контроль партии → записи срока службы по позициям.
Диагностика отказов
Сначала различайте нормальный износ, выпадение шипов, разрушение и повреждение основы
Каждое состояние может иметь разные причины, связанные с размерами, материалом и сборкой.
| Наблюдаемое состояние | Проверка приоритетов | Варианты улучшения |
|---|---|---|
| Равномерное уменьшение длины шипов | Абразивность руды, давление, скорость, выступание, удерживаемый материал и система твёрдого сплава | Сравнение износа по зонам с последующей оптимизацией материалов и интервалов замены |
| Полное выпадение шипа | Диаметр и круглость отверстия, натяг, повреждение стенок отверстия, записи запрессовки, температура и эксплуатационные удары | Ремонт или восстановление отверстий, контроль посадок с натягом и сборки |
| Разрушение или сколы рабочего конца | Профиль торца, концентрация напряжений, вязкость, включения, удары посторонних предметов и местная неравномерная нагрузка | Проверка геометрии торцов и вязкости материала, улучшение контроля посторонних предметов и неравномерных нагрузок |
| Раннее разрушение деталей всей партии | Сырьё, прессование и спекание, микроструктура, плотность, внутренние дефекты и контроль партии | Прослеживание партии и усиление приёмочного контроля микроструктуры, размеров и механических свойств |
| Растрескивание основы вокруг шипов | Расстояния между отверстиями и до кромок, натяг, усилия запрессовки, свойства основы, остаточные напряжения и тепловое воздействие наплавки | Совместная оценка шипов и основы перед повышением прочности шипов |
Чертежи и данные для запроса
Идентификация шипов по схеме поверхности валка, размерам, материалу и отверстиям
При наличии используйте надёжный чертёж. В противном случае предоставьте одобренный образец, отчёт об измерениях и соответствующую позицию на поверхности валка.
Оборудование и поверхность валка
OEM, полная модель, серийный номер, неподвижный/плавающий валок, конструкция поверхности валка и модификации.
Размеры шипов
Диаметр, полная и рабочая длина, геометрия обоих торцов, радиусы, фаски, допуски поверхности и геометрии.
Отверстия и сборка
Диаметр и глубина отверстий, круглость, шероховатость, натяг, направление запрессовки, выступание и чертёж расположения.
Чертёж или образец и партии
Чертёж, сведения о модели заказчика, редакция, номер проекта, партия и маркировка использованной детали.
Материалы и контроль
Система материала, микроструктура, плотность, свойства, размеры, внешний вид и требования к выборке из партии.
Условия эксплуатации и виды повреждений
Руда, давление, скорость, производительность, срок службы, доля выпавших шипов, места разрушений и фотографии с объекта.
Оборудование и части оборудования,
Связь шипов со сборками поверхностей валков, установками OEM и материалами
Эта страница посвящена размерам шипов, материалам, отверстиям и повреждениям. Используйте страницы оборудования OEM для определения установленной серии и конструкции поверхности валка.
Поверхности и бандажи валков HPGR Рассмотрите сборки поверхностей валков, валки с фланцами и конструкции рабочего слоя с шипами. Общая информация о валковых прессах высокого давления Рассмотрите неподвижный валок, плавающий валок и позиции контакта с материалом. Metso HRC / HRCe Проверяйте модели HRC / HRCe, диаметр и ширину валков и схемы установки. HPGR FLS Определяйте шипы и поверхности валков по серии оборудования FLS. HPGR thyssenkrupp Polysius Проверяйте конструкции поверхностей валков и чертёж по серии оборудования бренда. Твёрдый сплав на основе карбида вольфрама Рассмотрите твердосплавные материалы, свойства и требования к контролю.
ANRANST — независимая инженерная команда по изнашиваемым деталям. Названия OEM и товарные знаки принадлежат соответствующим владельцам. Перед изготовлением сопоставляйте полную модель, серийный номер, чертежи, размеры и фактические условия работы.