
валковый пресс высокого давления ПОВЕРХНОСТЬ / РЫЖНЯЯ ТРУБКА / ЛЕГКОВОСПЛАМЕНЯЮЩАЯСЯ РОЛЬ
Поверхности валков HPGR, бандажи и валки с фланцами
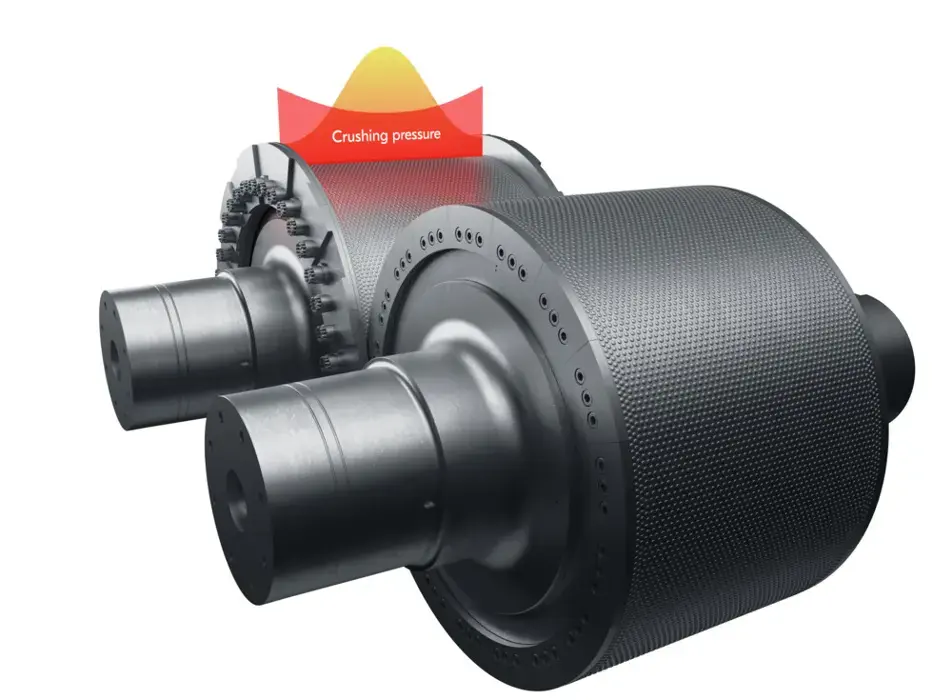
Основные узлы неплавающего и плавающего валков · Определение по конструкции, размерам и режиму работы
Охватывает сменные втулки и бандажи валков, поверхности с твердосплавными шипами, наплавленные износостойкие слои и фланцевые валки. ANRANST определяет оборудование, оценивает материалы и возможность ремонта, сверяет чертежи, контролирует качество изготовления и поставляет готовые детали.
Функция детали Определение конструкции Цельный валок, отдельная втулка, бандаж или фланцевый валок Износостойкий слой Твердосплавные шипы, защитный слой из самого материала, наплавка или комбинированная конструкция Сопряжения системы валов Диаметр вала, посадка, шпонка или зажимной узел, фланец и конструкция торцов Объём поставки узла Корпус валка, вал, краевые детали, крепёж и сопряжения для обслуживания
Создание слоя материала под высоким давлением и передача нагрузок на валы и подшипники валков
Неплавающий и плавающий валки вращаются навстречу друг другу, втягивая непрерывный слой материала в межвалковый зазор. Износостойкий слой испытывает абразивный износ, контактную усталость и удары посторонних включений. Валы, подшипники и гидросистема совместно поддерживают зазор, давление и соосность.
Рабочие поверхности, втулки, бандажи и фланцевые валки нельзя считать взаимозаменяемыми только по названию. Поколение оборудования, диаметр, ширина, соединение с валом, фланцы, системы шипов или наплавки и защита краёв влияют на определение детали.
Конструкция и рабочие характеристики
Конструкции рабочих поверхностей валков для разных условий износа и работы краёв
Перед выбором материалов или ремонта определите установленную конструкцию. Одна конструкция рабочей поверхности подходит не для всех HPGR.
Бандажи и сменные втулки валков
Изнашиваемая деталь отделена от узла вала. Сверяйте отверстие, посадку, заплечик вала, фиксацию, направление снятия и инструмент для замены. В Metso HRC 8 / HRC 800 применяются сменные бандажи.
Рабочие поверхности валков с твердосплавными шипами
Шипы и несущий корпус образуют рабочую поверхность. Сверяйте диаметр и длину шипов, форму наконечника, сборочную посадку по чертежу, шаг, схему отверстий и историю выпадения шипов.
Наплавка и восстановление поверхности
Восстановите профиль после оценки основного материала, обработки трещин и нанесения буферных и износостойких слоёв. Возможность ремонта зависит от основного материала, деформации, остаточных размеров и первоначальной технологии изготовления.
Фланцевые валки и краевые сегменты
Фланцы улучшают распределение давления по ширине валка и ограничивают краевые эффекты. Оценивайте фланцы, болтовые краевые сегменты, зазоры и регулирование перекоса как единую систему.
Центральная зона высокой нагрузки
Постоянно подвергается воздействию слоя материала под давлением и абразивному износу. Фиксируйте потерю износостойкого слоя, микротрещины, ослабление шипов, местное выкрашивание и изменения профиля.
Края и переходные зоны
Распределение давления, обходной поток и конструкция краёв могут вызывать неравномерный износ, сколы и местную эрозию. Отдельно фиксируйте левый и правый торцы неплавающего и плавающего валков.
Материалы и технологии изготовления
Согласование несущего корпуса, износостойкого слоя и твердосплавных элементов
Группы материалов служат для предварительного инженерного выбора. Сверяйте конкретные марки, свойства, термообработку, технологию наплавки и критерии приёмки с чертежами, результатами анализа существующих деталей и техническим соглашением.
Последовательность выбора: оборудование и конструкция рабочей поверхности валка → место установки и нагрузки → текущий вид повреждения → возможные материалы и технология изготовления → чертежи, контроль и приёмка.
Диагностика отказов
Различение поверхностного износа, повреждения конструкции и отклонений режима работы
Наработка и твёрдость поверхности сами по себе не определяют причину. Сопоставляйте неплавающий и плавающий валки, левый и правый торцы, давление, перекос и записи о подаче.
| Наблюдаемое состояние | Проверка приоритетов | Варианты улучшения |
|---|---|---|
| Быстрая потеря износостойкого слоя или разрушение профиля | Абразивность руды, давление, скорость, распределение подачи, конструкция и толщина износостойкого слоя | Восстановите условия подачи и давления; уточните конструкцию износостойкого слоя и интервалы ремонта по местам установки |
| Ослабление, поломка или массовое выпадение шипов | Размеры шипов, форма наконечника, посадка в отверстие, сборка, трещины корпуса, посторонние включения и местные удары | Сверяйте посадку шипов в отверстия и контролируйте сборку и качество основного материала |
| Отслоение наплавки или аномальный рост трещин | Основной материал, удаление старых слоёв, подогрев, буферный слой, межслойная температура, разбавление наплавленного металла и остаточные напряжения | Оцените возможность ремонта, затем установите технологию сварки и критерии приёмки для каждой зоны |
| Неравномерный износ между торцами или валками | Неравномерная подача, механический перекос, зазор у фланца или боковой плиты, синхронизация гидросистемы и состояние подшипников | Устраните отклонения системы; повышение твёрдости только на изношенном торце не устраняет причину |
| Ослабление или осевое смещение бандажей и повреждение сопряжений | Посадка отверстия на вал, фиксация, торцевой контакт, крутящий момент, технология горячей посадки и записи о сборке или снятии | Восстановите размеры сопряжений и технологию сборки; повторно сопоставьте бандаж и вал как единый узел |
Чертежи и данные для запроса
Определение деталей по оборудованию, узлу валка, износостойкому слою и редакции чертежа
Предоставьте чертёж, сведения о модели заказчика или ссылку на проект и сопоставьте их с установленной конфигурацией, сопряжениями и редакцией чертежа.
Определение оборудования
OEM, серия, полная модель, серийный номер, год ввода в эксплуатацию, неплавающий или плавающий валок и записи о модификациях.
Ключевые параметры
Диаметр и ширина валка, диаметр вала, шейка, отверстие, фланец, заплечик вала, шпонка или зажимной узел и масса узла.
Конструкция износостойкого слоя
Конструкция валка с шипами, наплавкой, бандажом или фланцами; расположение шипов, толщина износостойкого слоя, краевые сегменты и изношенный профиль.
Чертёж и редакция
OEM и чертёж, сведения о модели заказчика, редакция чертежа, номер проекта и маркировка использованной детали.
Материалы и контроль
Материалы корпуса, износостойкого слоя, шипов или краевых деталей; термообработка, твёрдость, механические свойства, NDT и требования к контролю размеров.
Условия эксплуатации и срок службы
Руда, абразивность, максимальный размер питания, давление, скорость, производительность, текущий ресурс износа, фотографии повреждений и целевой срок службы.
Оборудование и части оборудования,
Детали, установки OEM, материалы и запросы
Общие сведения о деталях поясняют конструкцию, повреждения и материалы. Страницы оборудования OEM определяют серии, размеры и связи узлов. Чертежи и данные запроса служат для технического сопоставления.
Общие сведения о валковых прессах высокого давления Изучите компоновку машины, рабочие позиции и связанные типовые детали. Metso HRC / HRCe Сверяйте размеры моделей HRC 8, HRC 800, HRCe и прежних моделей HRC. FLS валковый пресс высокого давления Определите установленное оборудование и чертёж по линейке оборудования FLS. thyssenkrupp Polysius валковый пресс высокого давления Определите рабочие поверхности валков и узлы валов по линейке оборудования OEM. Твердосплавные материалы Изучите материалы шипов, их конструкцию и ограничения по ударным нагрузкам. Наплавка и ремонт рабочих поверхностей валков Изучите оценку основного материала, контроль технологии и требования к приёмке.
ANRANST — независимая инженерная команда по изнашиваемым деталям. Названия OEM и товарные знаки принадлежат их владельцам. Перед изготовлением сопоставьте полную модель, серийный номер, чертёж, размеры и фактический режим работы.