
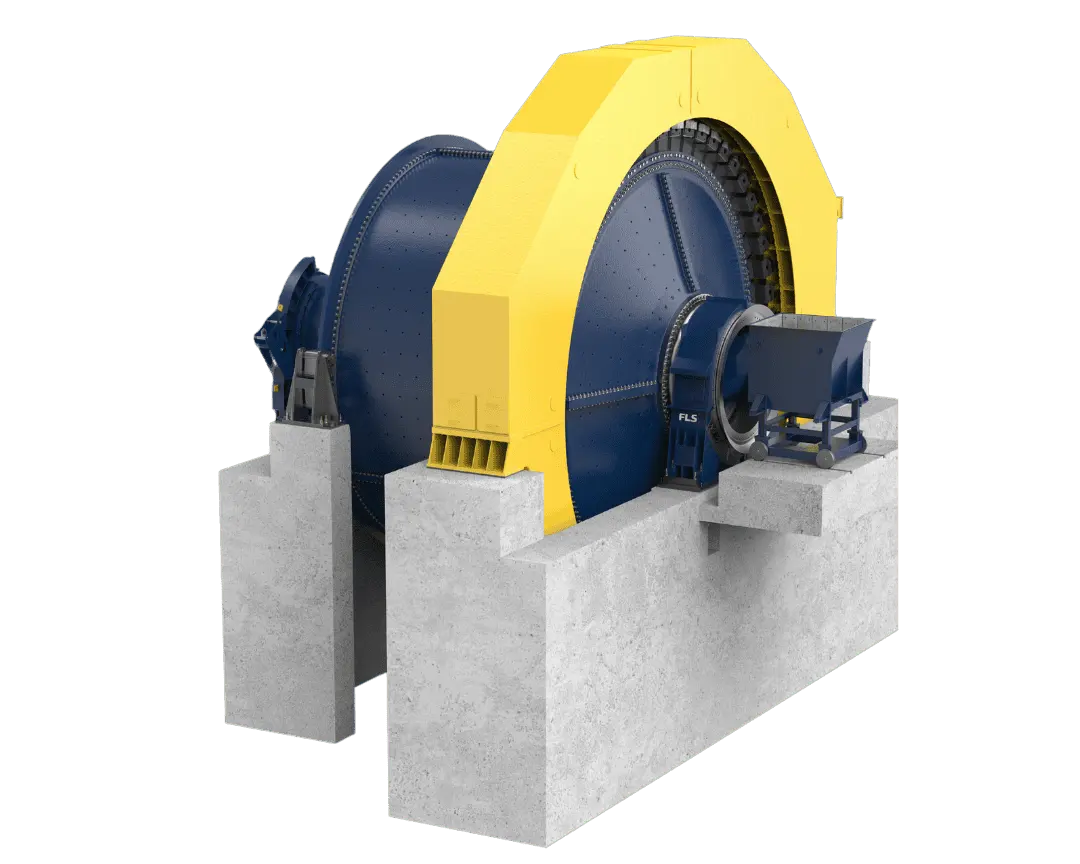
FLS Fuller-Traylor SAG / AG 磨机
按装机尺寸、支承和驱动配置识别耐磨件与备件,并把零件位置、材料、图纸核对和询价集中在一个页面。
OEM 单一设备页
尺寸识别、零件和材料在一页完成
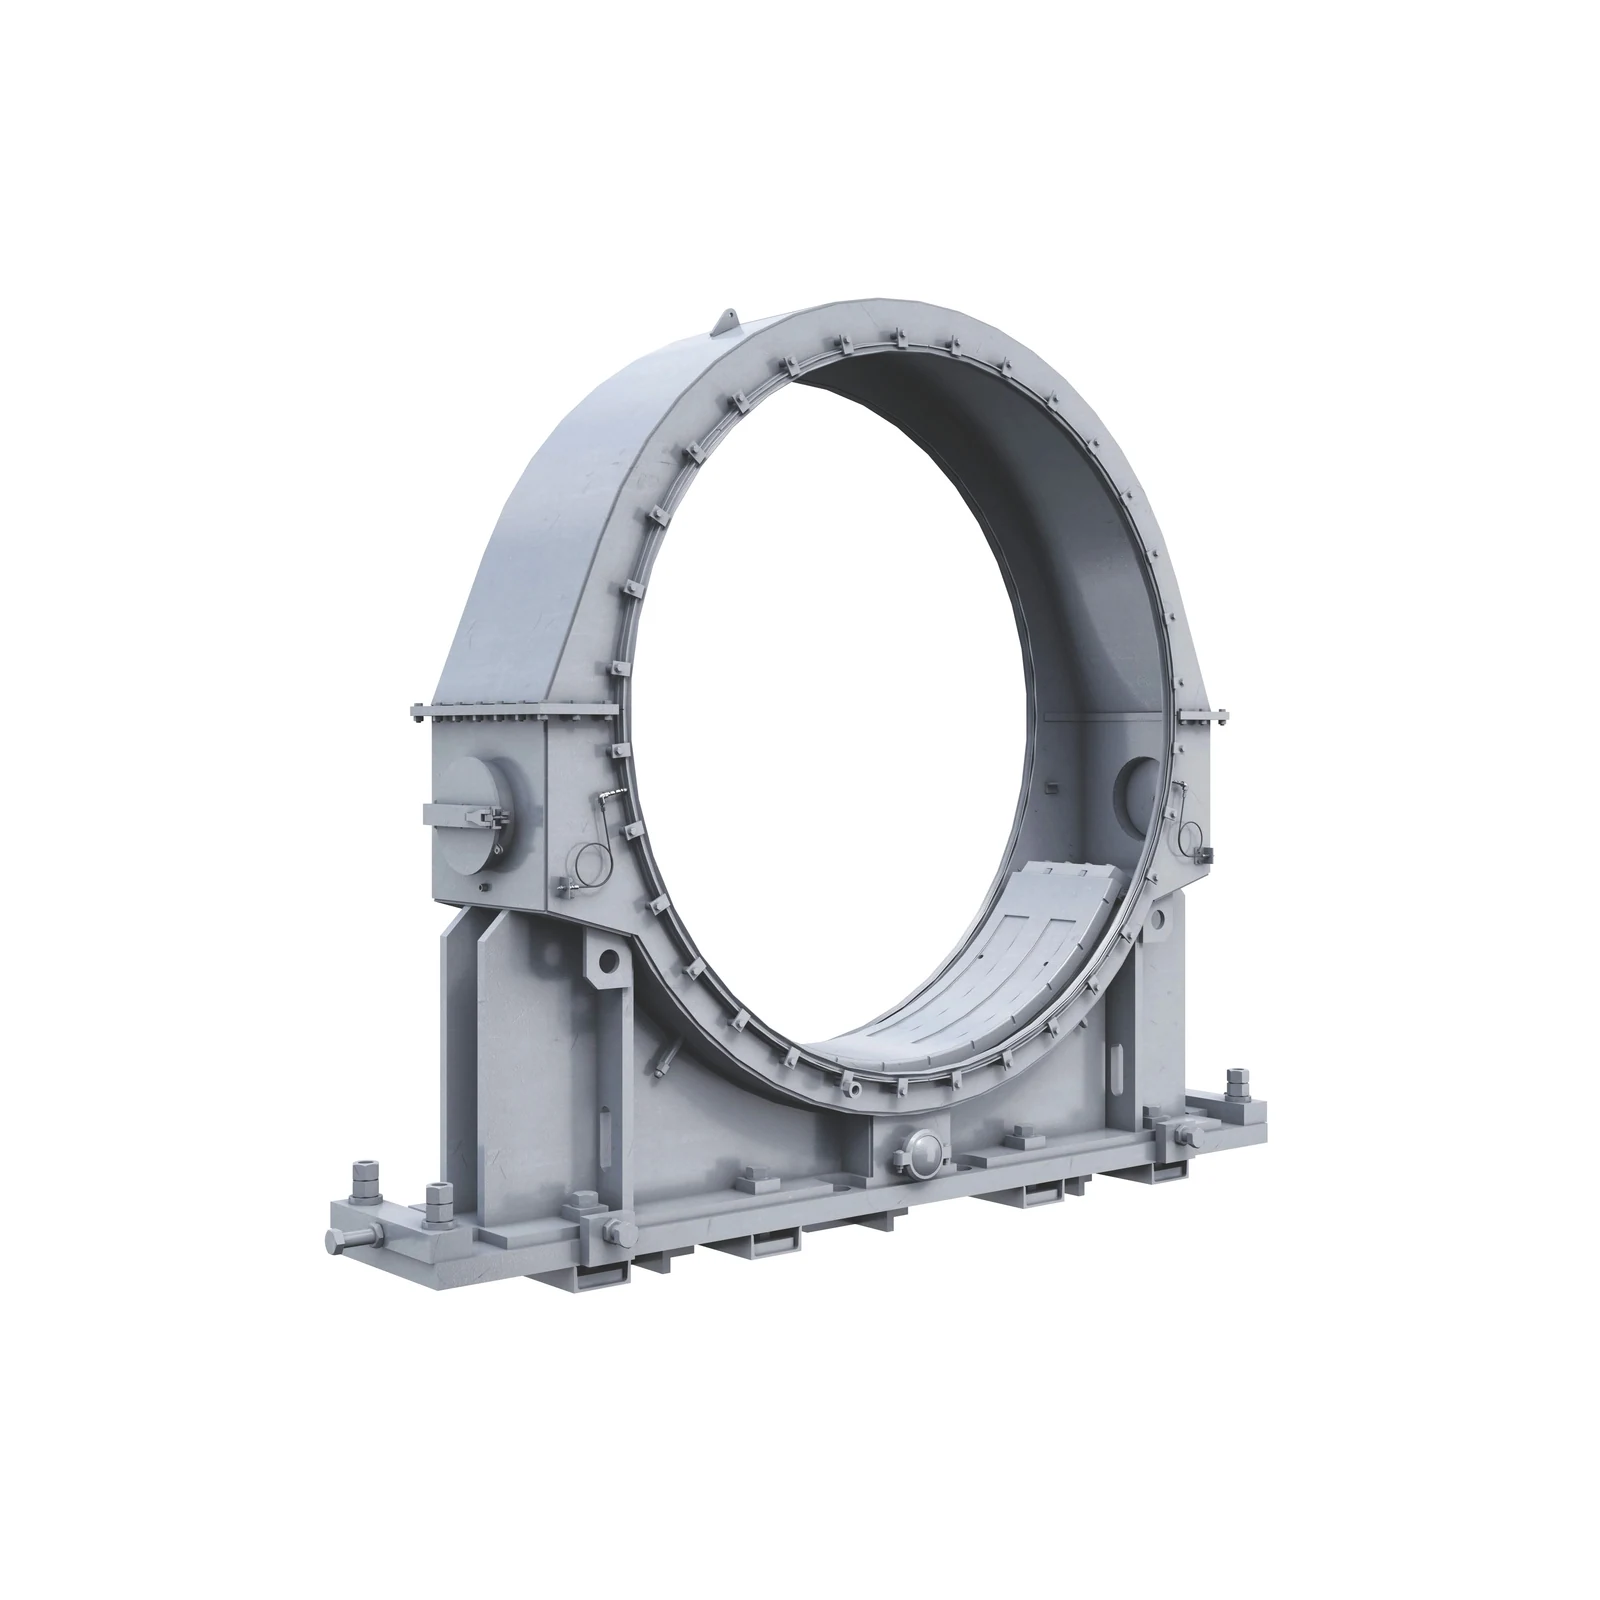
FLS 当前公开的 Fuller-Traylor SAG/AG 磨机直径范围为 4.3–12.2 m,装机功率最高 28,000 kW。备件确认还必须结合有效长度、序列号、总图、支承方式和驱动配置。
4.3–12.2 m公开直径范围
28,000 kW公开最高功率
10核心耐磨件位置
6普通备件类别
系列与核心尺寸
FLS SAG/AG 装机识别范围
FLS 该系列按项目尺寸和配置识别。本页只列官方公开范围,不编造独立型号代码。
| 系列 / 配置 | 官方公开尺寸或参数 | 备件核对重点 |
|---|---|---|
| Fuller-Traylor SAG Mill | 直径 4.3–12.2 m;装机功率最高 28,000 kW;钢球装载比例 6–15% | 直径 × 有效长度、序列号、进排料方向、衬板分块与驱动配置 |
| Fuller-Traylor AG Mill | 同属 4.3–12.2 m 公开直径范围;采用矿石自磨,不使用钢球介质 | 直径 × 有效长度、序列号、排料方式、衬板系统与支承结构 |
| 支承方式 | 耳轴支承(trunnion-supported)或壳体支承(shell-supported) | 总图、基础接口、轴承形式、轴颈或壳体承载结构 |
| 驱动方式 | 高速减速器、低速直联或无齿轮驱动;齿轮方案可为单/双小齿轮,单小齿轮公开业绩最高 10,000 kW | 大齿圈、小齿轮、传动轴、联轴器、减速器或环形电机接口 |
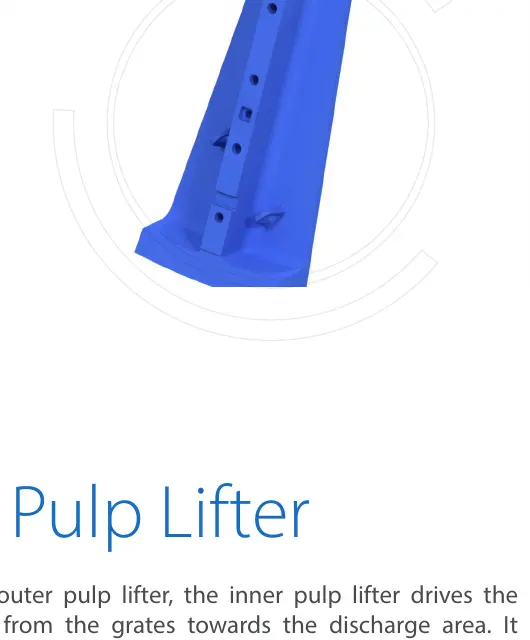
| 排料配置 | 滚筒筛或振动筛;FLS 公布的 AG/SAG 滚筒筛直径可达 6.0 m | 排料格子板、出浆提升器、排料锥、筛筒接口与旋向 |
FLS
零部件位置图
图上编号与下表一一对应。
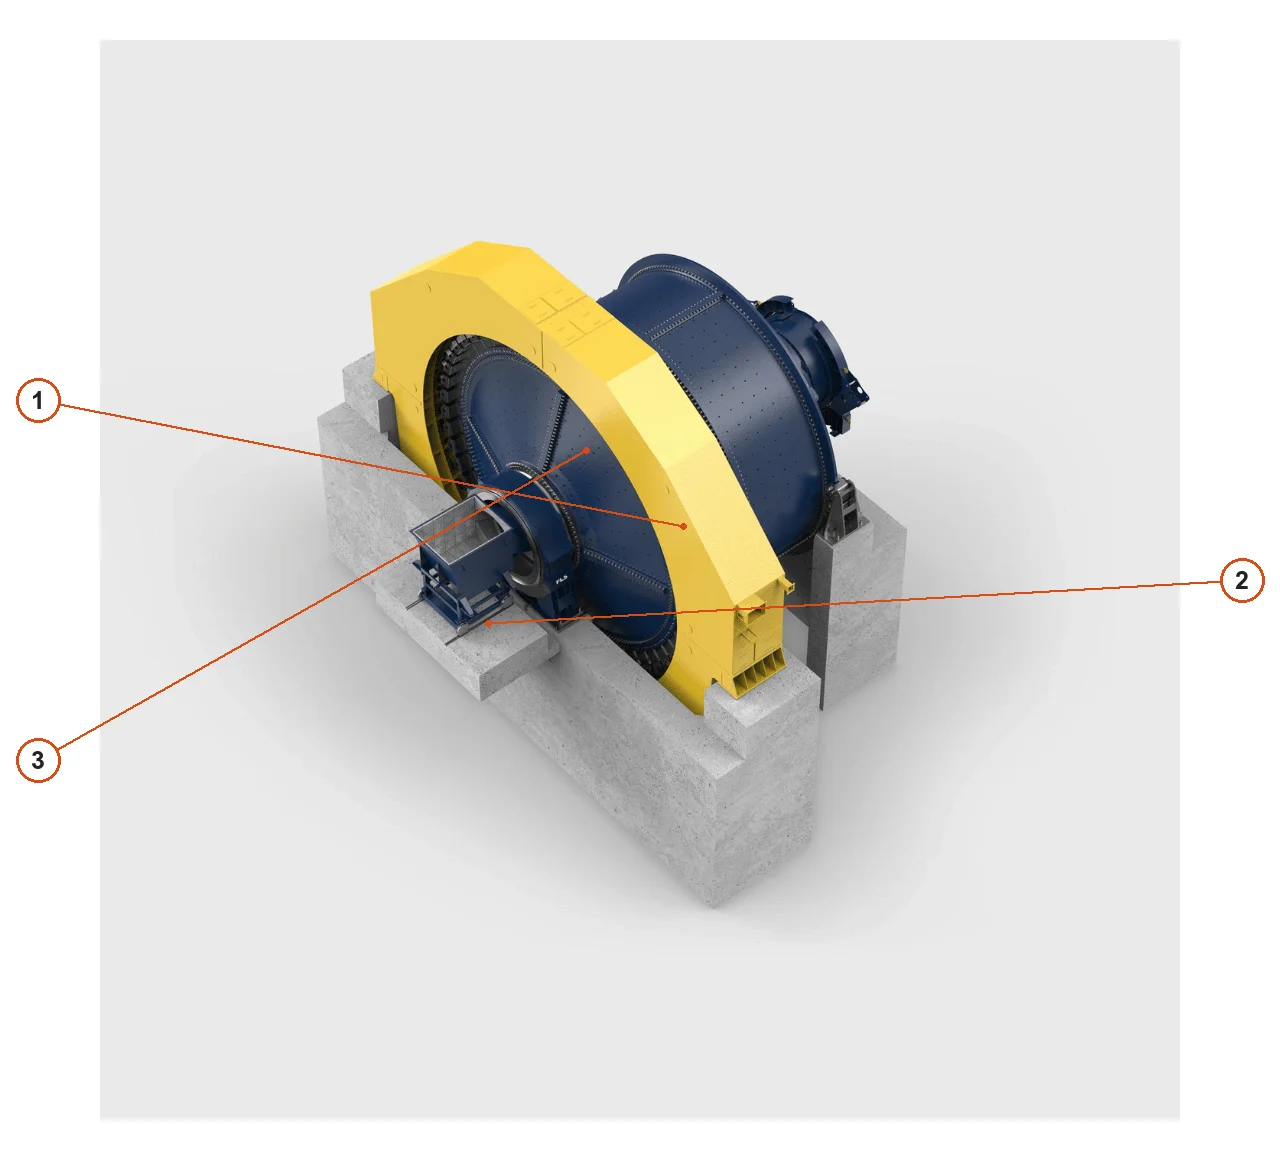
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 磨机筒体 | 磨机中部旋转筒体 | 原厂所示结构版本;其它装机按图纸确认 |
| 2 | 给料溜槽 | 主图前端进料口 | 原厂所示结构版本;其它装机按图纸确认 |
| 3 | 驱动防护罩 | 筒体外周黄色防护罩 | 原厂所示结构版本;其它装机按图纸确认 |
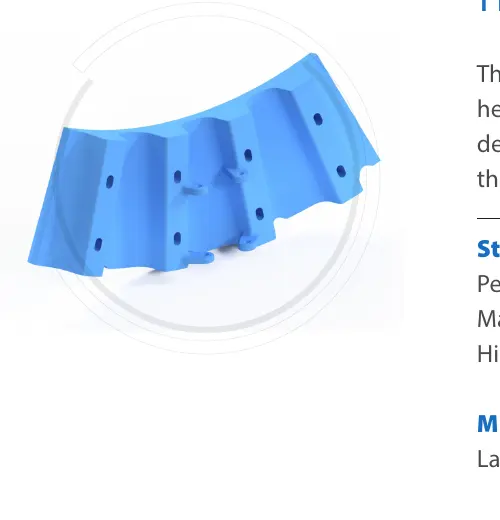
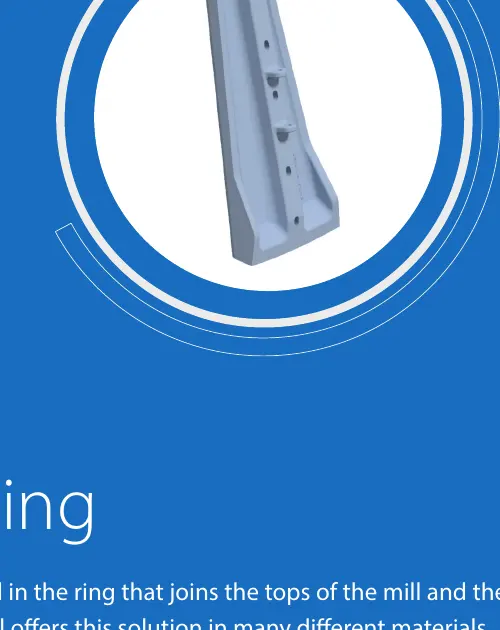
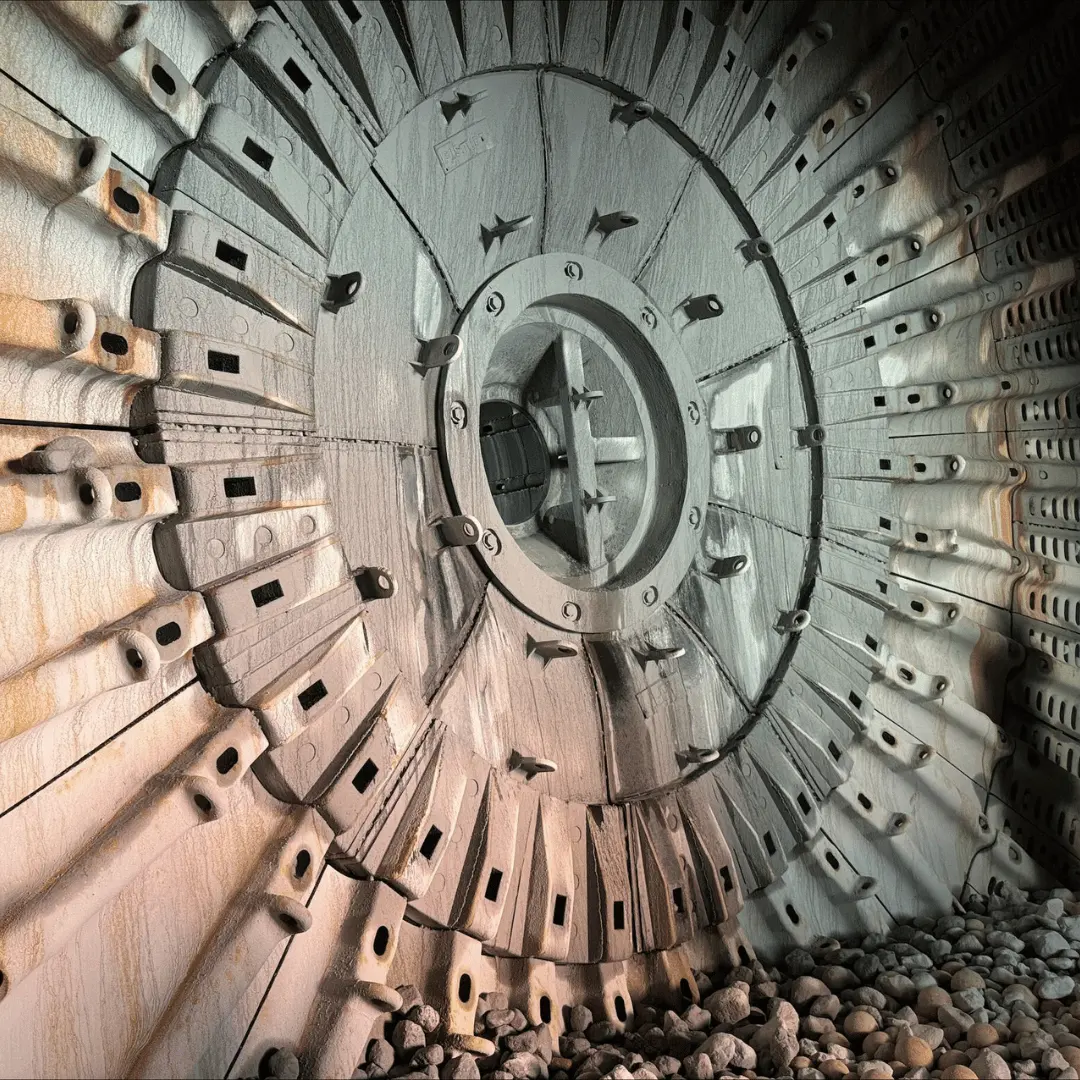
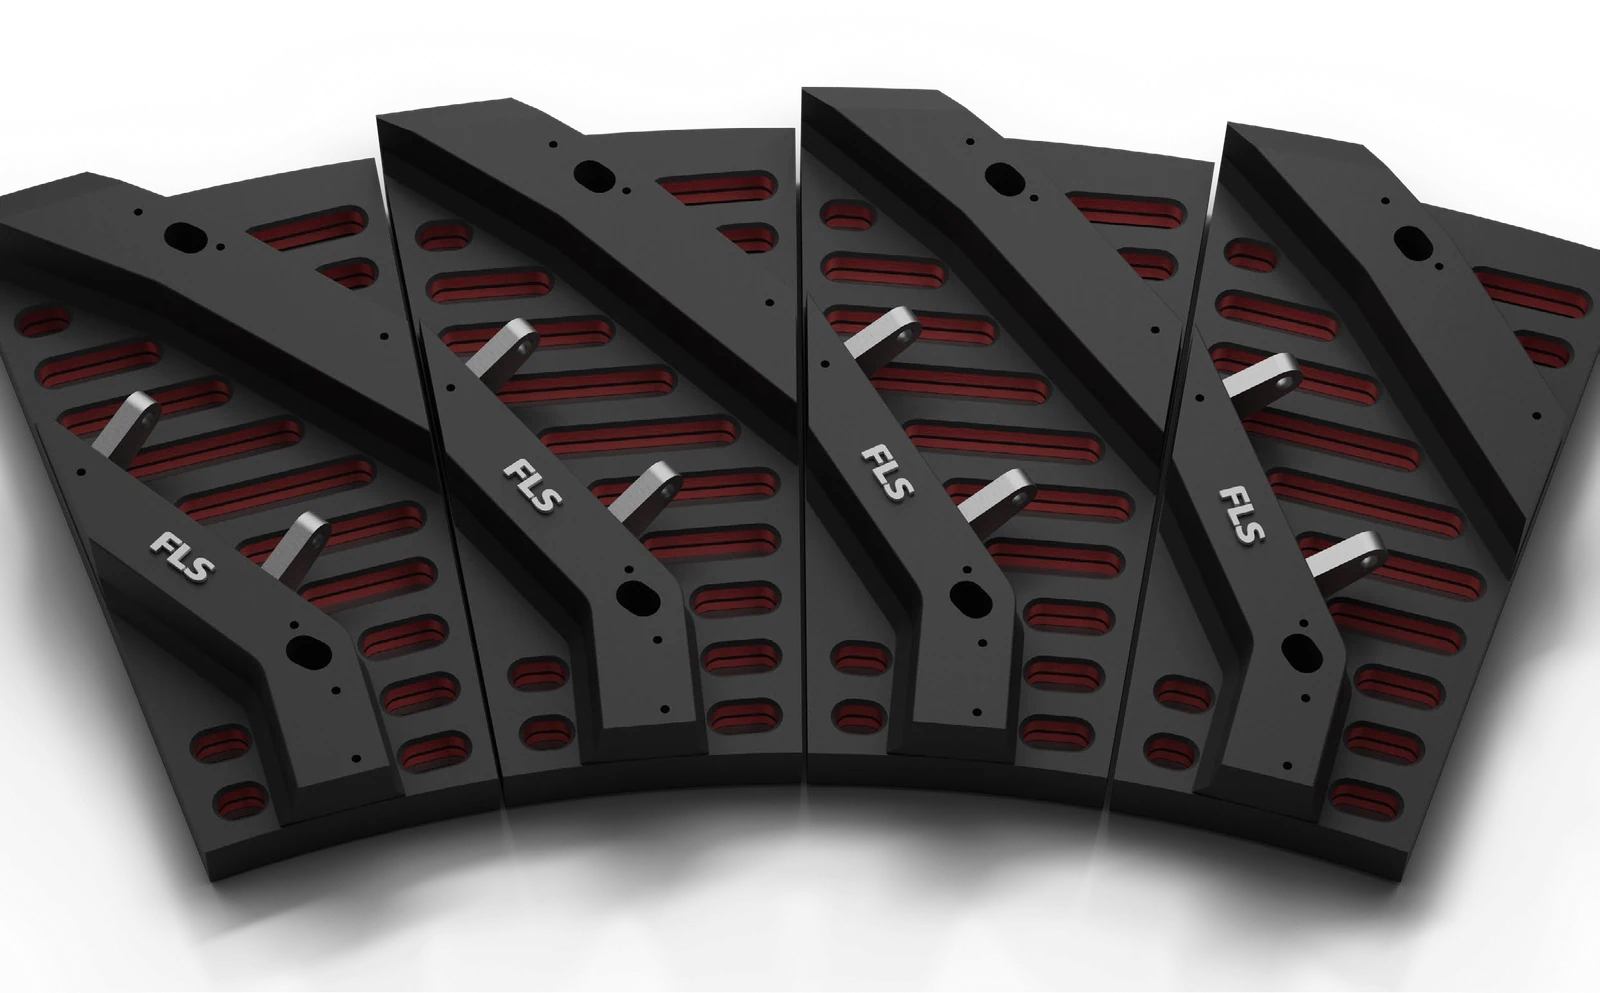
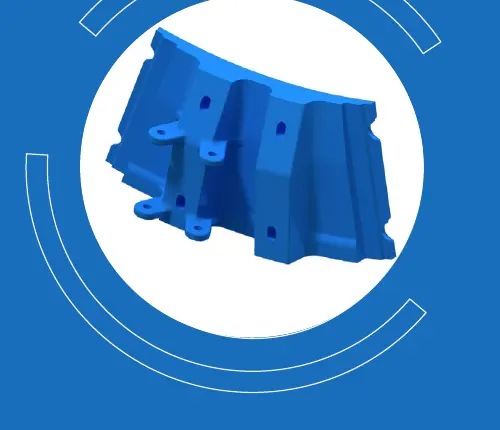
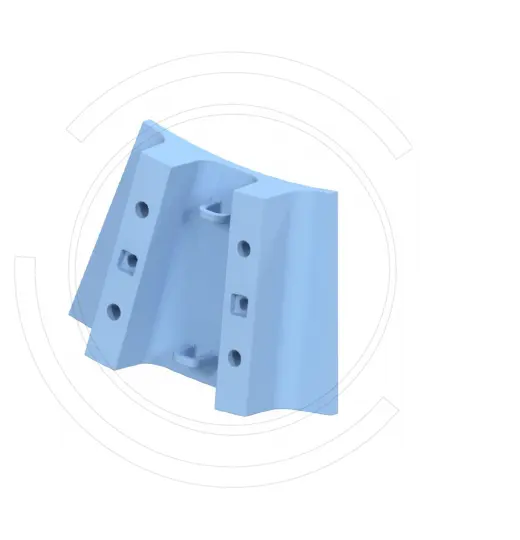
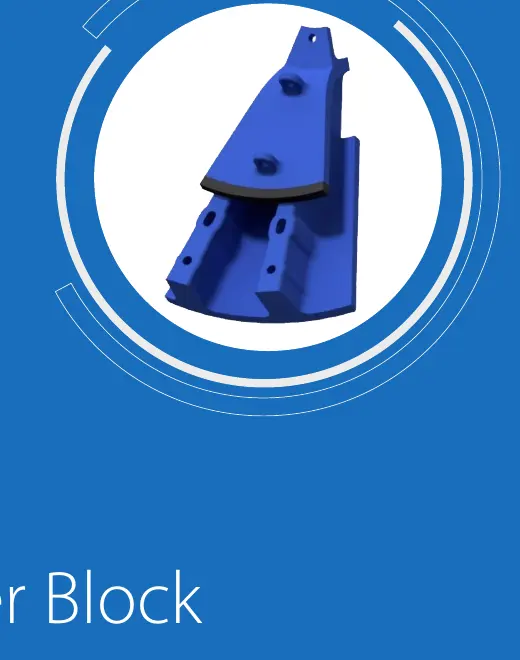
耐磨件区
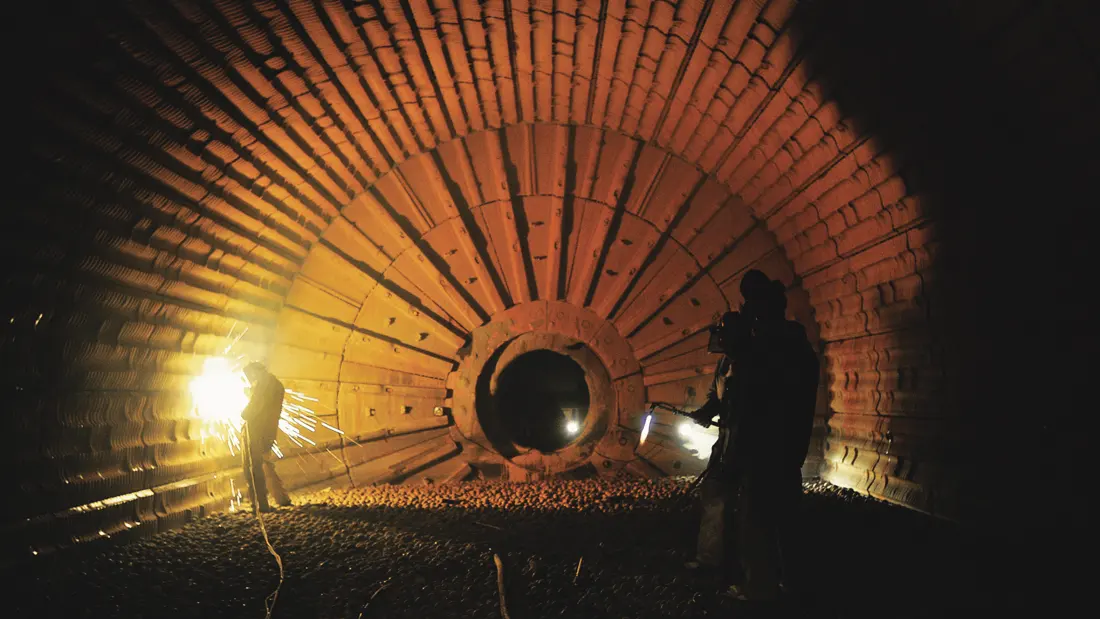
给料端、筒体和排料端耐磨系统
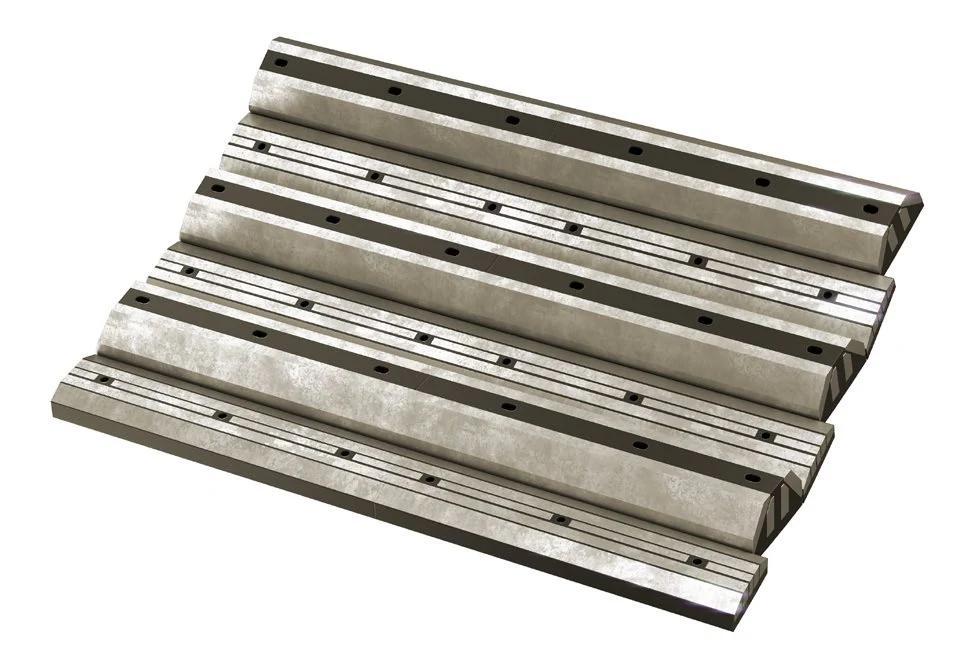
同一台磨机不同位置的冲击、磨粒磨损与矿浆冲刷并不相同。卡片先说明位置和材料路径,最终以装机图、孔系和工况确认。
备件区
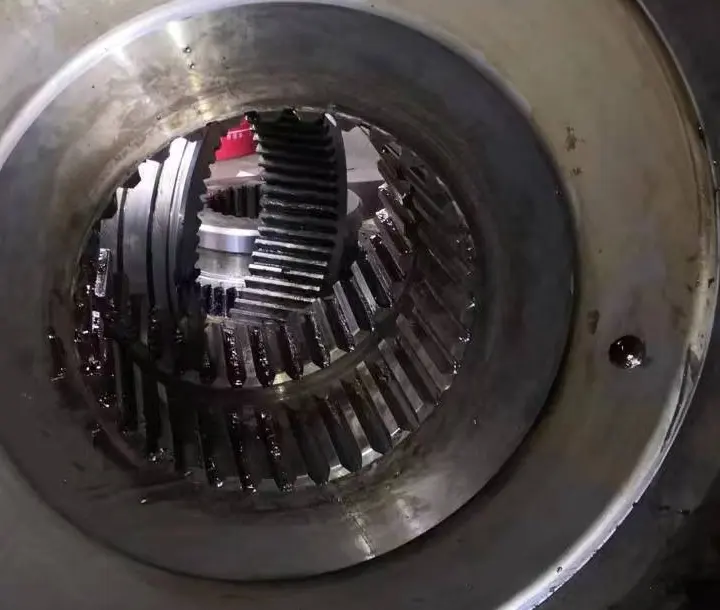
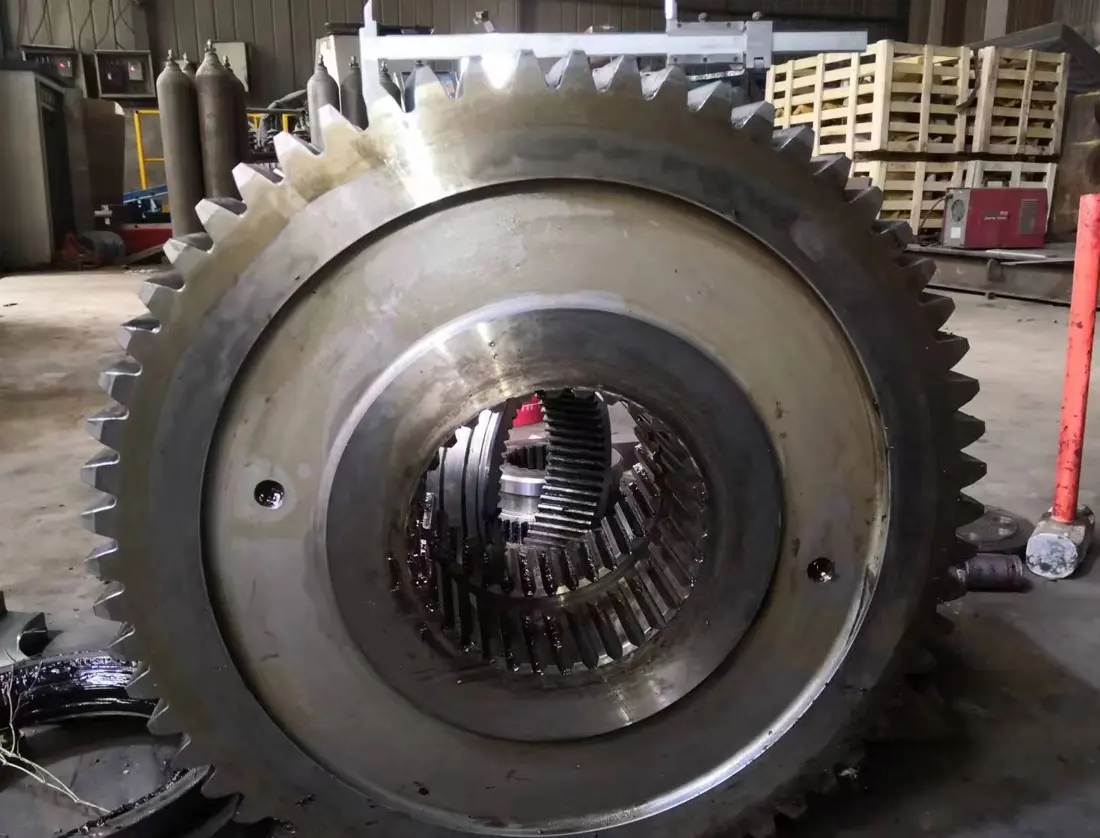
齿轮副、耳轴、轴承与重载传动组件
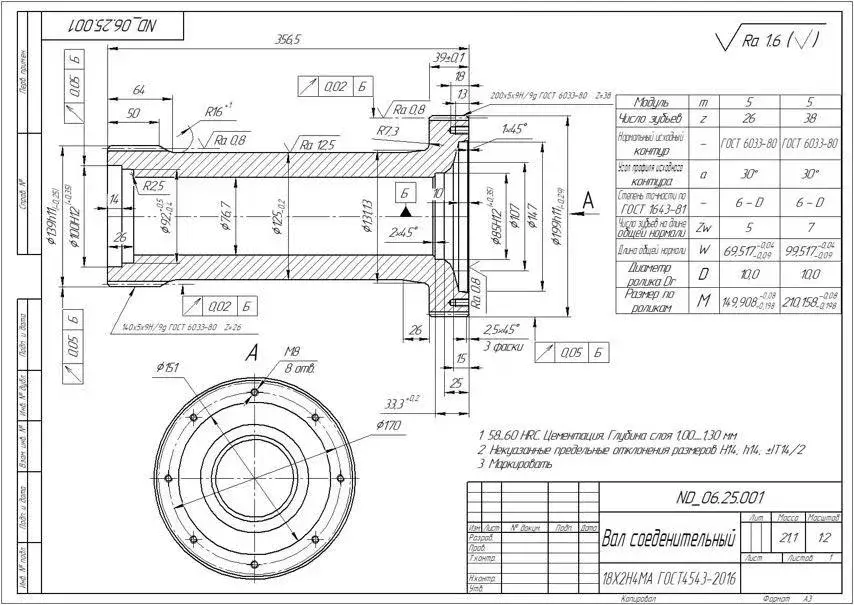
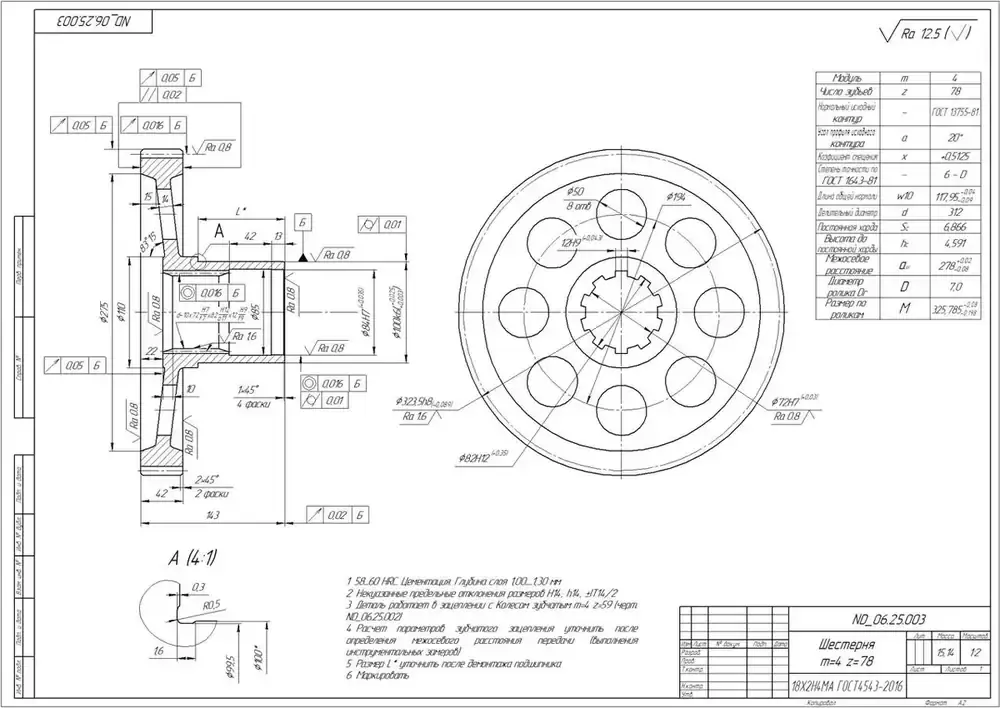
齿轮传动、耳轴支承和壳体支承所需备件不同。提交完整装机型号、序列号、总图、OEM图纸或第三方图纸后再建立一对一对应。
公开依据
设备尺寸与配置来源
尺寸、功率、支承、驱动和排料配置采用 FLS 当前官方产品资料;制造仍以具体设备图纸和合同技术文件为准。
FAQ
常见问题
只有第三方图纸或旧件照片可以询价吗?
可以先提交第三方图纸对应设备型号、安装位置、旧件照片和关键尺寸,再核对其与 OEM图纸BOM 和装机图纸的对应关系。
同一台磨机的衬板是否只能采用一种材料?
不一定。给料端、筒体、排料端和出浆系统的工况不同,材料与结构应按位置、失效方式及原设计分别确认。