
SAG MILL GIRTH GEAR / RING GEAR
大齿圈(齿圈)
与传动小齿轮成对核对的重载分瓣齿轮 · 安装精度决定接触与寿命
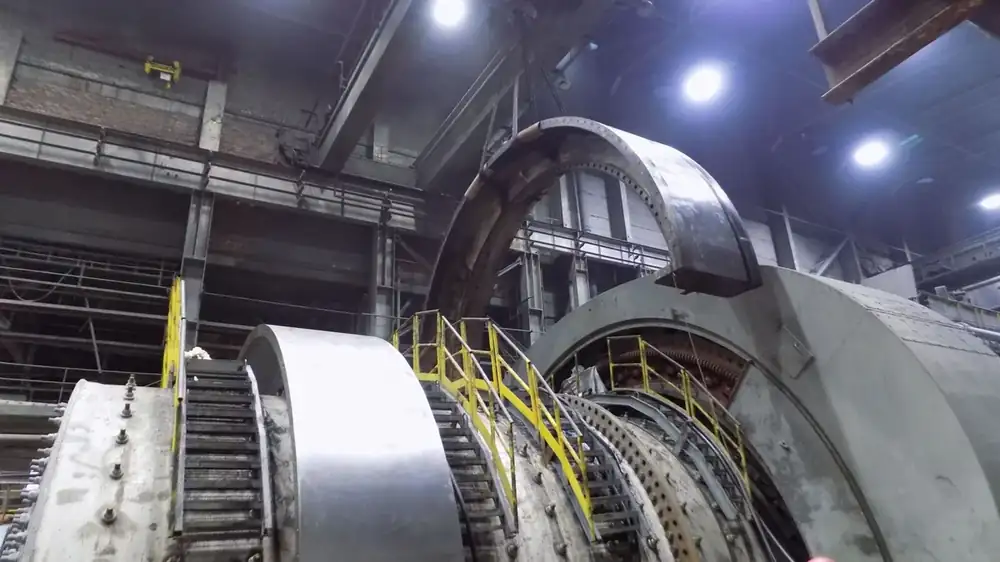
承接小齿轮扭矩并驱动磨机筒体旋转。ANRANST 提供齿轮参数核对、材料与热处理评估、组织认证工厂生产、质量管控和成品交付。
传动作用
齿轮参数模数或径节、齿数、压力角、螺旋角、旋向、变位和齿宽
分瓣接口分瓣数量、结合面、定位、连接螺栓、销和预装要求
安装法兰止口、螺栓孔、节圆、轴向位置、壳体接口和调整垫
配对关系小齿轮图号、中心距、侧隙、接触斑点和修形要求
把小齿轮输入扭矩传递到磨机筒体
大型齿圈通常采用两瓣或多瓣结构,制造、运输和现场装配共同决定最终齿面接触。分瓣接口与安装法兰是齿轮本体之外的关键边界。
齿圈不能只凭外径、齿数或照片生产。必须用配对小齿轮数据、安装法兰、中心距、跳动和图纸共同确认。
齿圈性能
齿面、齿根、分瓣接口和安装跳动分别控制
重载开式齿轮必须把制造精度、现场装配、壳体状态和润滑放在同一闭环。
齿面接触
核对齿形、齿向、修形、粗糙度、接触斑点、点蚀和胶合。
齿根与轮缘
核对齿根圆角、材料缺陷、轮缘截面、疲劳裂纹和残余应力。
分瓣结合
核对结合面贴合、错牙、定位、螺栓预紧和预装后的齿距连续性。
安装跳动
核对径向与端面跳动、壳体变形、法兰贴合、中心距和侧隙。
材料与制造工艺
按原设计、尺寸、载荷和制造路线确定铸钢或锻钢方案
不在缺少图纸和标准的情况下公开承诺固定牌号、硬度或精度等级。
材料与热处理必须与小齿轮硬度关系、齿面接触、润滑和运行载荷一起确认。 Metso Grinding Mill Parts
失效诊断
点蚀、偏载、齿根裂纹、分瓣错位和紧固异常分别处理
提交齿面照片、接触斑点、跳动、振动、温度、润滑和分瓣接口记录。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 齿面点蚀或剥落 | 接触应力、硬度关系、偏载、粗糙度、润滑和污染 | 恢复接触和润滑,复核材料热处理 |
| 单侧或周期性偏磨 | 径向与端面跳动、中心距、轴线、壳体变形、法兰和小齿轮轴承 | 重新测量并校正整圈安装 |
| 齿根或轮缘裂纹 | 过载、齿根圆角、铸造缺陷、残余应力、热处理和轮缘截面 | 开展无损与断口分析,复核制造和载荷 |
| 分瓣处错牙或接触异常 | 结合面、定位、螺栓预紧、销、预装和现场安装顺序 | 恢复分瓣接口和齿距连续性 |
| 安装螺栓松动 | 法兰贴合、孔系、螺栓等级、预紧、壳体变形和复检周期 | 恢复连接系统并按程序复检 |
图号与询价资料
按完整齿轮副、分瓣和安装法兰锁定大齿圈
已确认的 OEM 图号、第三方图号和备件号与设备、齿轮副和图纸版本对应。
设备与驱动
OEM、完整型号、序列号、驱动型式、功率、转速、工况和改造记录。
图号与分瓣
齿圈图号、分瓣图、总成号、第三方号、备件号、分瓣数量和运输边界。
齿轮数据
齿数、模数或径节、压力角、螺旋角、旋向、变位、齿宽和精度。
安装接口
安装直径、止口、法兰、孔数、孔径、节圆、结合面和轴向位置。
配对与现场
小齿轮图号、中心距、侧隙、接触斑点、径向和端面跳动。
材料与检验
材料标准、铸锻路线、热处理、硬度、力学性能、无损、齿形和预装报告。
双圈链接
大齿圈、小齿轮、材料和 OEM 装机闭环
大齿圈不能按设备大类直接通用,必须回到完整齿轮副和安装数据。
获取 SAG 大齿圈方案与报价
提交型号、图号、齿轮和分瓣参数、安装法兰、配对小齿轮、材料热处理及现场检测资料。
中国制造服务
从技术判断到完整成品交付
ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。
图纸与工程评审
核对齿制、分瓣、法兰、配对关系和失效。
材质与热处理指定
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
质量管控
跟踪材料、热处理、无损、齿面精度、分瓣和预装。
成品交付
组织分瓣包装、配套紧固、检验和安装文件交付。