
SAG MILL DRIVE PINION
传动小齿轮
与大齿圈成对核对的重载传动件 · 可按小齿轮、齿轮轴或总成边界询价
把驱动装置扭矩传递到磨机大齿圈。ANRANST 提供齿轮参数核对、材料与热处理评估、组织认证工厂生产、质量管控和成品交付。
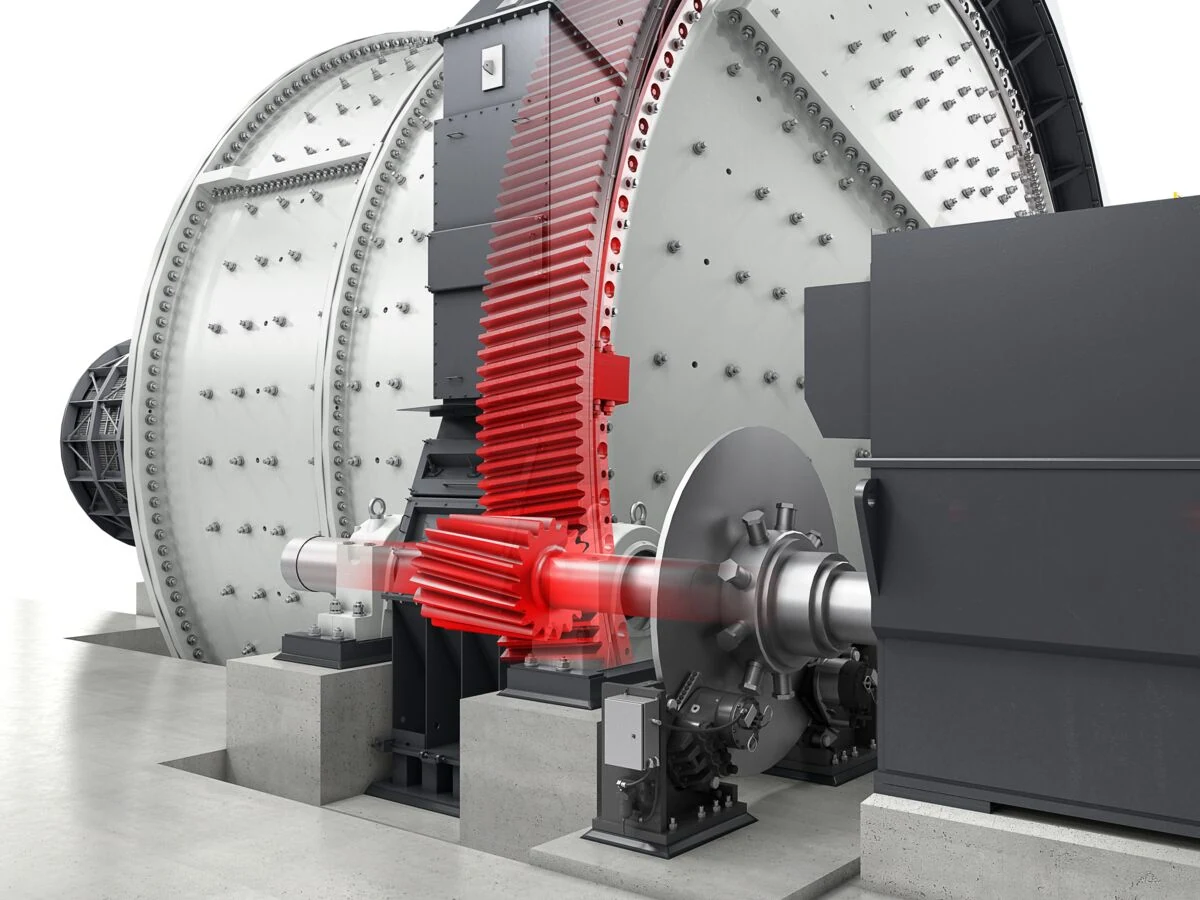
传动作用 齿轮参数模数或径节、齿数、压力角、螺旋角、旋向、变位和齿宽 轴系接口轴径、轴肩、键或花键、联轴器、轴承和密封位置 配对关系大齿圈中心距、侧隙、接触斑点和修形要求 供货边界齿轮、齿轮轴、轴承、轴承座、紧固件或完整总成
把驱动扭矩稳定传递到大齿圈
小齿轮可能是独立齿轮、与轴一体的齿轮轴,或包含轴承座、联轴器与润滑接口的总成。询价前必须明确供货边界。
齿轮参数不能只凭外径或齿数反推。必须用配对大齿圈图、中心距、齿制、旋向、轴与轴承接口共同确认。
齿轮与轴系性能
齿面、齿根、轴颈和配对接触分别控制
重载开式齿轮必须把制造精度、安装精度、润滑和基础状态放在同一闭环。
齿面接触
核对齿形、齿向、修形、粗糙度、接触斑点、点蚀和胶合风险。
齿根承载
核对齿根圆角、表面质量、材料洁净度、热处理和疲劳裂纹。
轴与轴承
核对轴颈、同轴度、圆跳动、配合、轴承游隙、密封和联轴器。
安装啮合
核对中心距、侧隙、径向和端面跳动、接触印痕、基础与润滑喷射。
材料与热处理
根据尺寸、载荷、齿制和原设计确定传动合金钢路线
不在缺少图纸和标准的情况下公开承诺固定牌号、硬度层或精度等级。
材料和热处理必须与配对大齿圈、齿面硬度关系、润滑和运行载荷一起确认。 Metso Grinding Mill Parts
失效诊断
点蚀、胶合、偏载、齿根裂纹和轴承异常分别处理
提交齿面照片、接触斑点、振动、温度、润滑和对中记录。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 齿面点蚀或剥落 | 接触应力、硬度、粗糙度、偏载、润滑和污染 | 恢复接触和润滑条件,核对材料热处理 |
| 胶合或异常擦伤 | 喷油位置、油品、温度、滑动速度、侧隙和齿面状态 | 修正润滑与啮合,控制表面质量 |
| 单侧偏磨 | 齿向、中心距、轴线平行度、基础、轴承和大齿圈跳动 | 重新对中并校核配对齿圈 |
| 齿根裂纹或断齿 | 过载、冲击、圆角、加工缺陷、材料洁净度和热处理 | 开展无损与断口分析,复核载荷和制造路线 |
| 轴承温升或振动 | 轴颈、配合、游隙、润滑、同轴度、联轴器和基础 | 恢复轴系精度与支承状态 |
图纸与询价资料
按配对大齿圈和完整轴系锁定小齿轮
的 OEM图纸第三方图纸和型号信息与设备、齿轮副和图纸版本对应。
设备与驱动
OEM、完整型号、序列号、驱动型式、功率、转速、工况和改造记录。
图纸与边界
小齿轮轴总成号、样品、型号信息和供货范围。
齿轮数据
齿数、模数或径节、压力角、螺旋角、旋向、变位、齿宽和精度。
配对与安装
大齿圈中心距、侧隙、接触斑点、跳动、轴线和基础。
轴系接口
轴径、轴肩、键槽或花键、轴承、密封、联轴器和润滑。
材料与检验
材料标准、锻件、热处理、硬度、层深、力学性能、超声和齿面报告。
双圈链接
小齿轮、大齿圈、材料和 OEM 装机闭环
传动齿轮不能按设备大类直接通用,必须回到完整齿轮副数据。