
01
Throat Liner
进料喉部衬板
- 候选材料
- 进料端喉部
磨矿工段高冲击核心。筒体衬板、提升条与格子板按区域分区选材,金属—橡胶复合是主流方向。
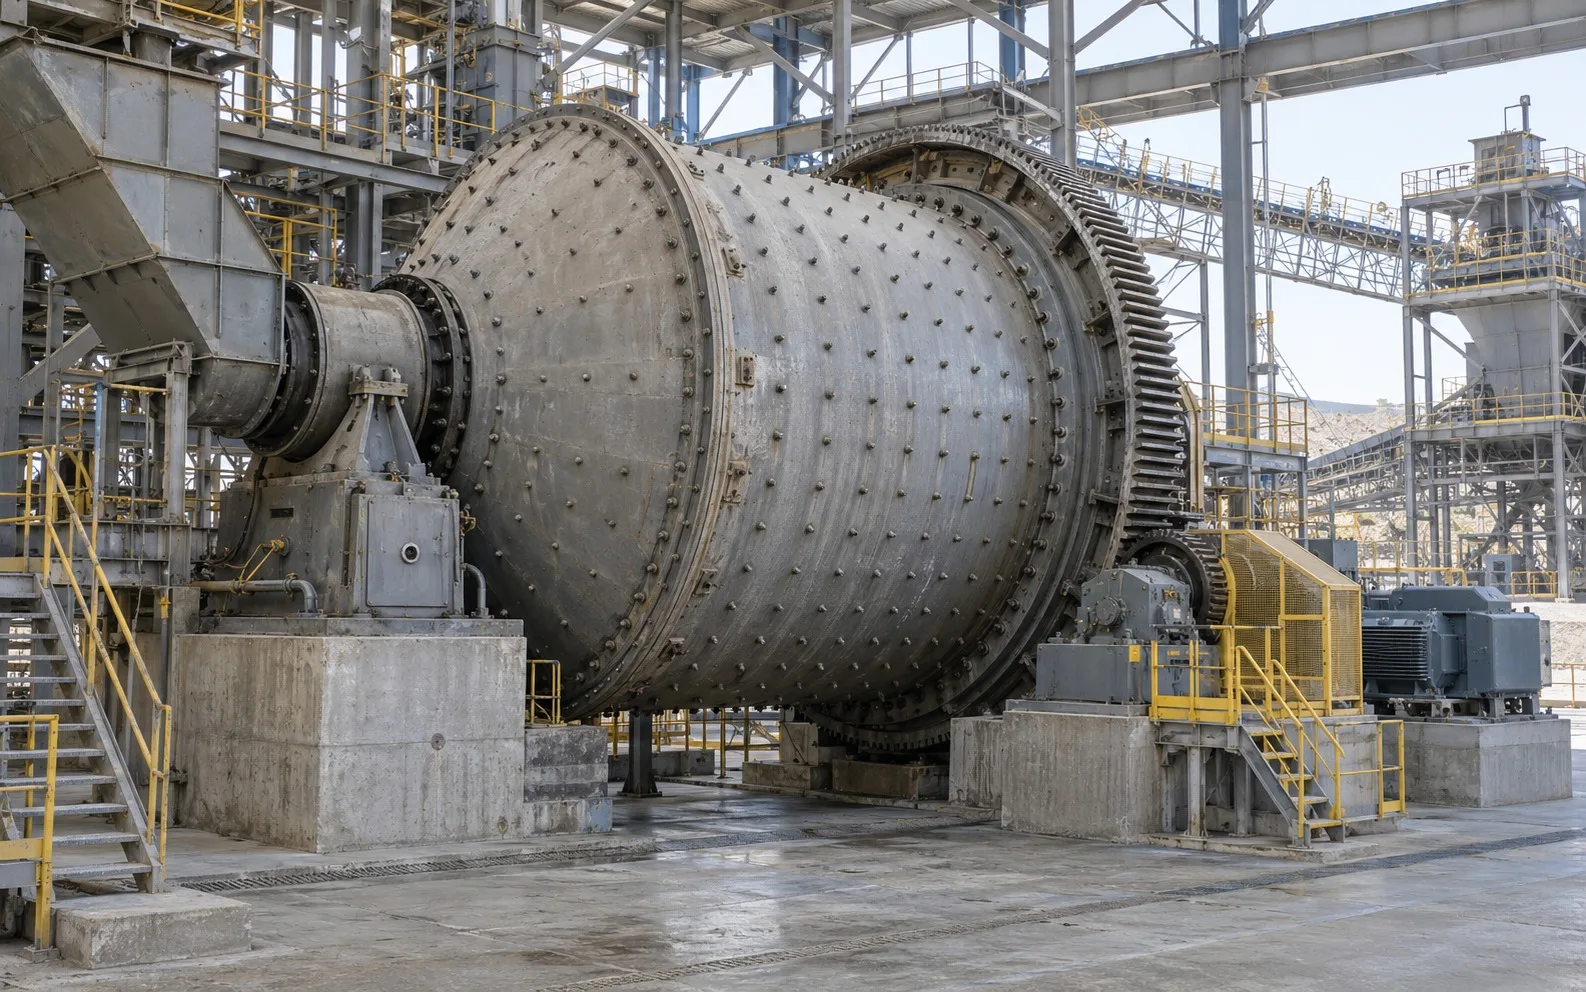
筒体、进料端与排料端组件——筒体衬板、端衬板、格子板、矿浆提升器与排料衬板——先按 OEM 系列、磨机规格、衬板断面与图纸识别,再按配合面、材料与热处理逐工况核对。
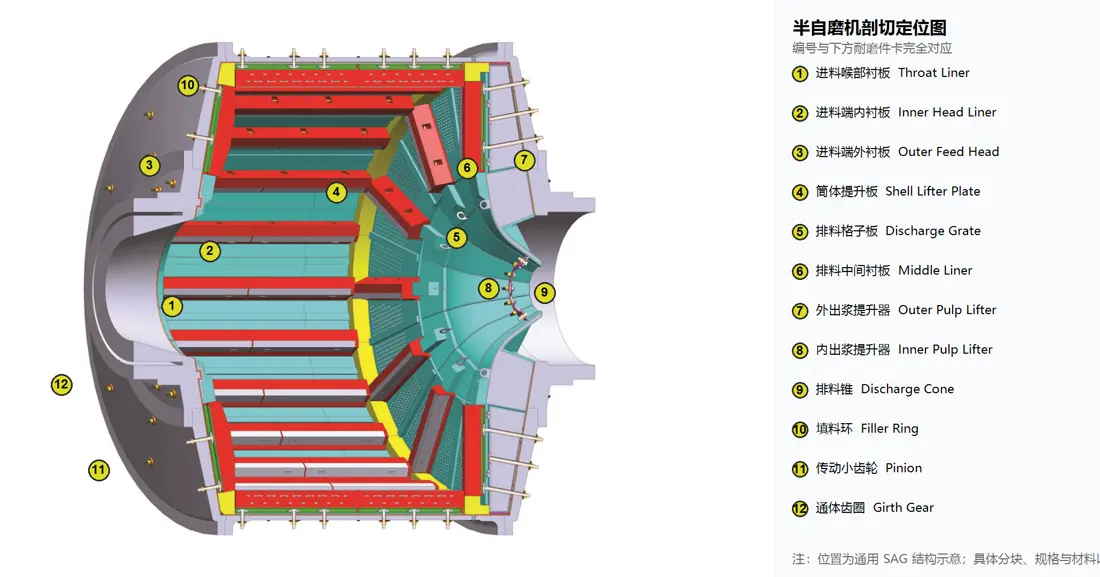
半自磨机(Semi-Autogenous Grinding Mill,SAG Mill)利用矿石自身和少量钢球作为研磨介质,通过筒体旋转完成矿石粗磨。主要消耗件集中在进料端、筒体衬板系统和排料系统;齿轮驱动机型还包括传动小齿轮及环抱筒体的通体齿圈。
每个零件保留原设备页面中的名称、图片、材料和技术要求;点击卡片进入行业通用备品备件页面。
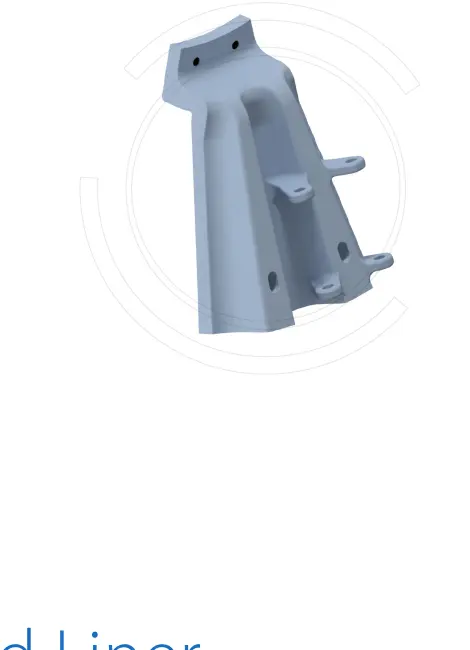
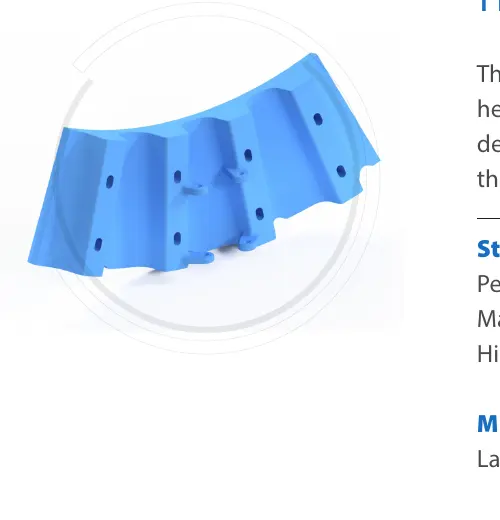
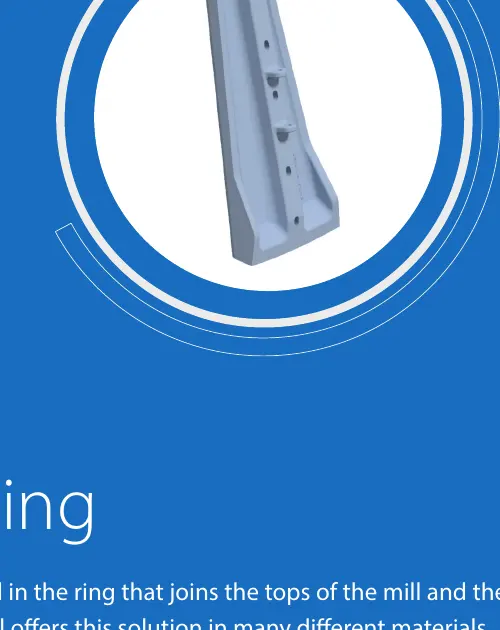
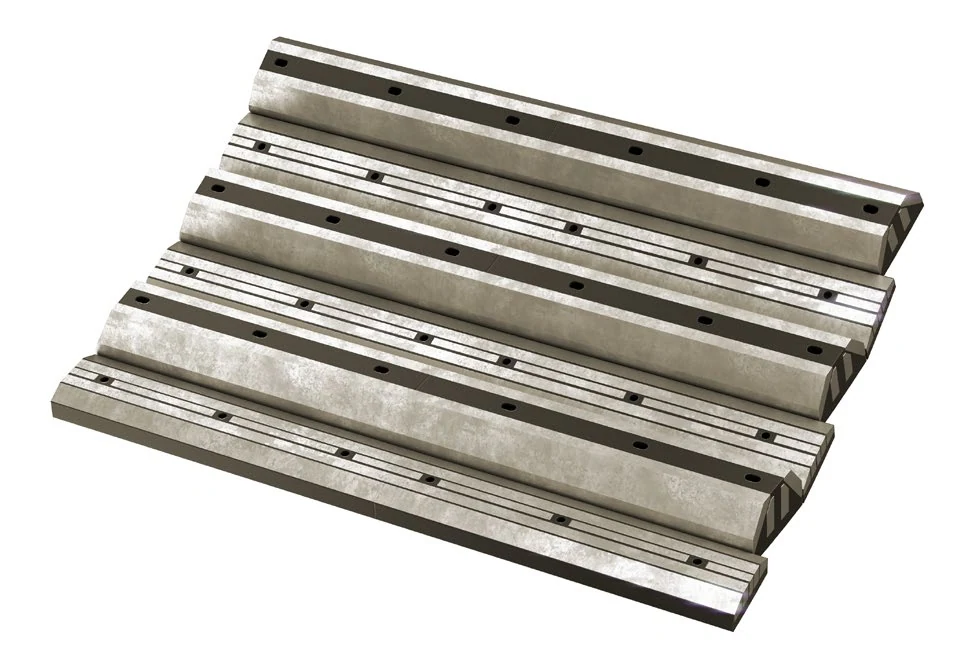
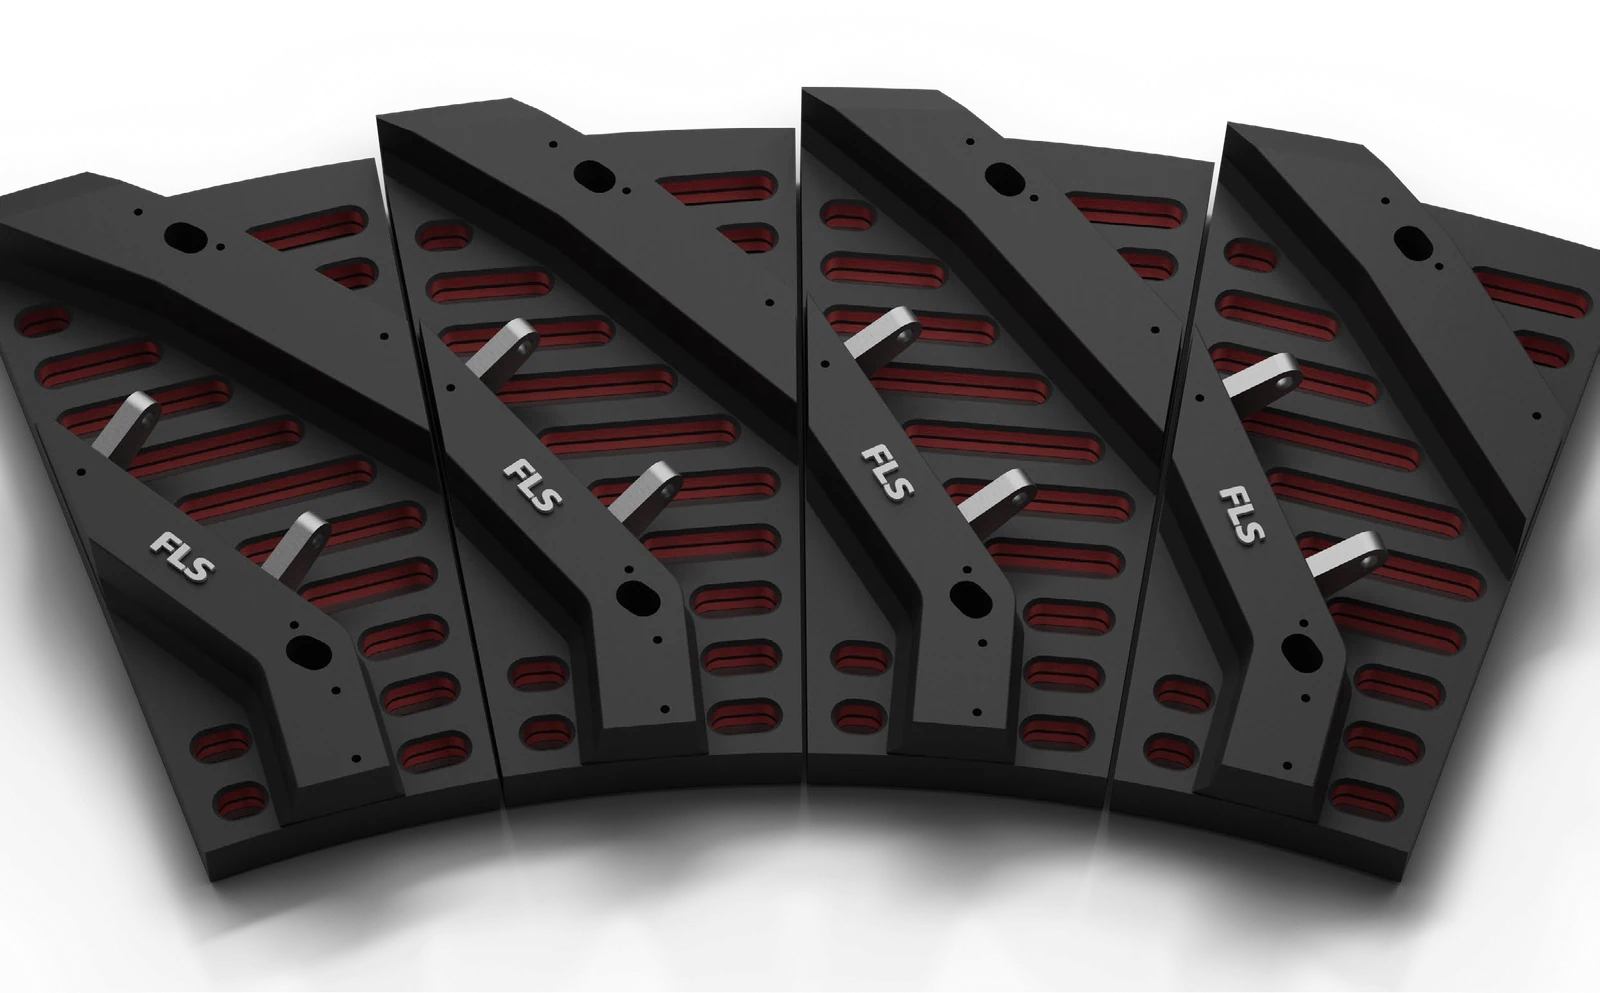
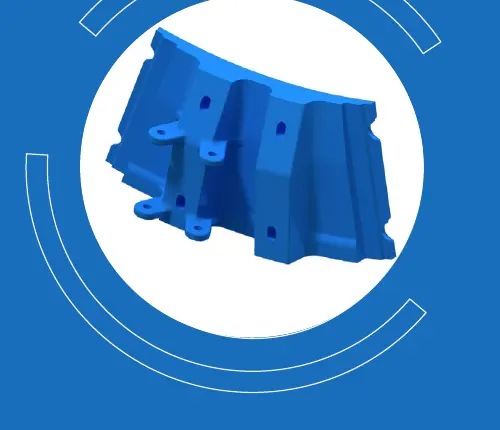
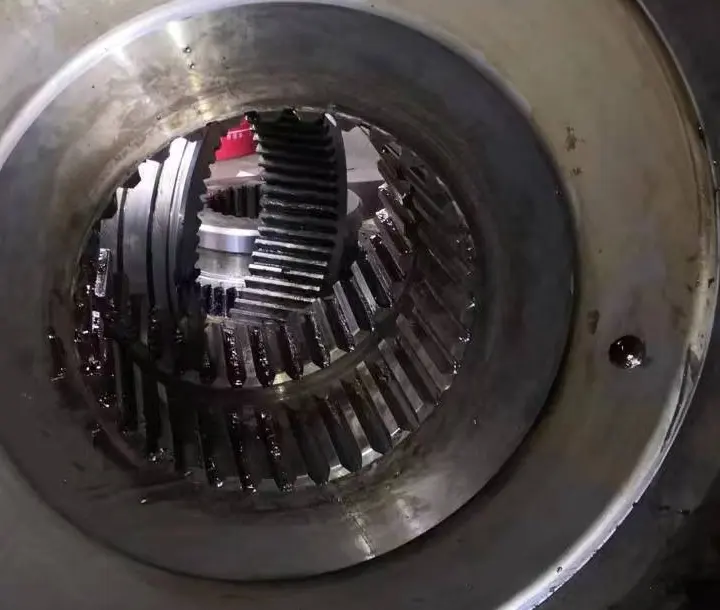
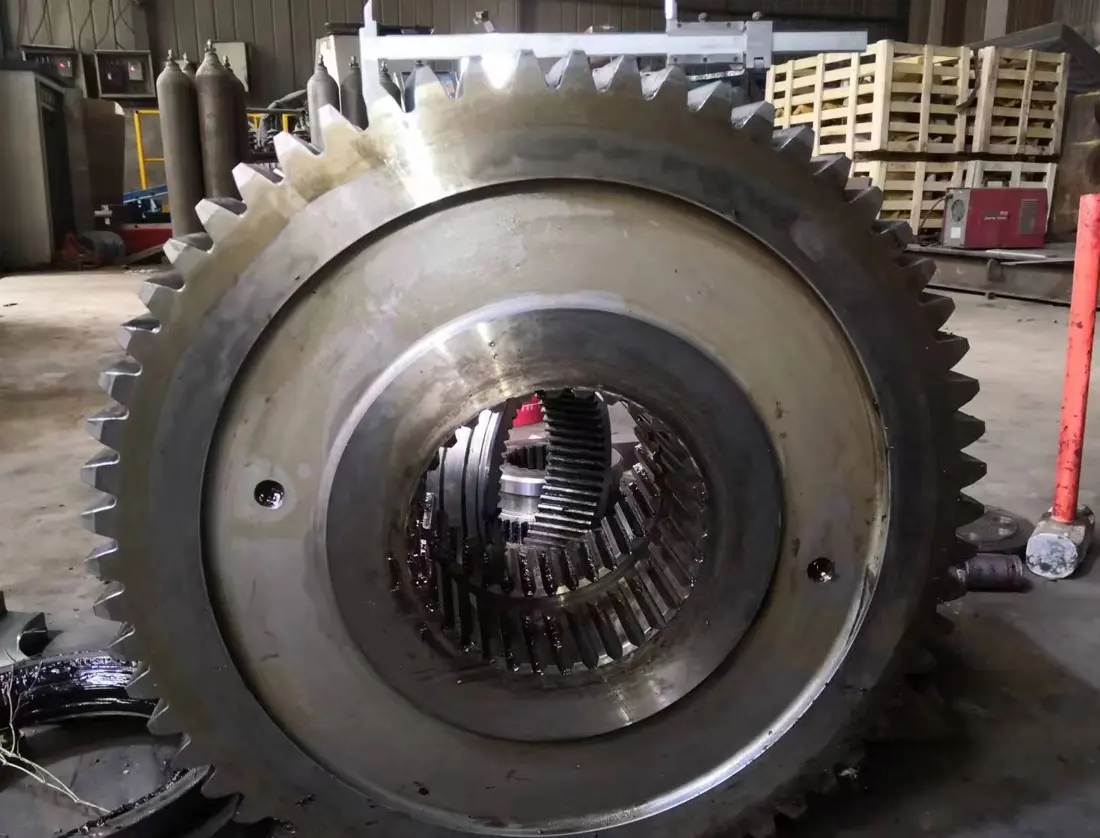
同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。
| 材料体系 | 主要特点 | 适用工况 |
|---|---|---|
| 珠光体铬钼钢 | 韧性和耐磨性平衡,能承受较高冲击 | 进料端、筒体和排料端多数衬板 |
| 马氏体钢 | 硬度与抗磨粒磨损性能较高 | 中高磨损、冲击强度可控的区域 |
| 高硬度白口铁 | 抗滑动和磨粒磨损能力突出,但冲击韧性相对较低 | 高磨蚀、冲击相对较小的部位 |
| 层压板+橡胶复合结构 | 重量较低、吸振降噪、耐腐蚀 | 适合允许采用复合衬板的机型和区域 |
| 渗碳/调质合金钢 | 齿面耐磨、芯部有韧性,抗接触疲劳 | 小齿轮、通体齿圈等重载传动件 |
半自磨机零件应以在用主机和零件接口为依据,不能只凭通用零件名称判断。Metso、FLS、中信重工及其他在用设备均需遵守这一原则。
发送图纸或型号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求