
SAG MILL OUTER FEED HEAD LINER
给料端外衬板
端盖外圈耐磨件 · 与内圈端衬板和筒体第一圈成组核对
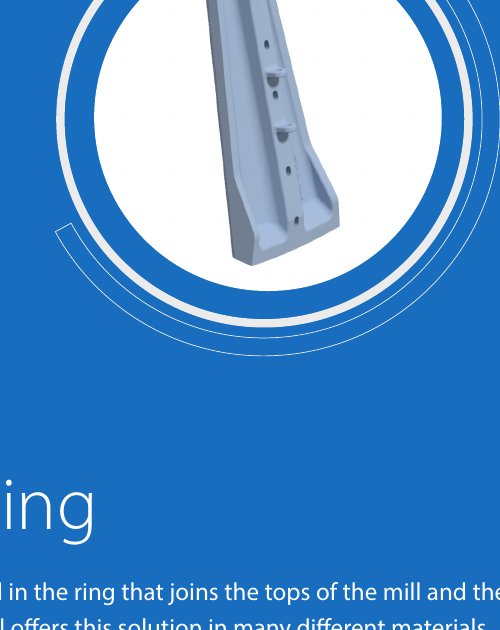
保护 SAG 半自磨机给料端盖外圈,并连接给料端内衬板与筒体衬板系统。ANRANST 提供装机识别、材料评估、图纸核对、质量管控和成品交付。
零件作用
环带几何内外半径、角度、径向宽度与板厚
筒体过渡轴向轮廓、搭接、高差和相邻间隙
固定系统孔位、沉孔、座面、螺栓与背部贴合
成组标识块数、位置号、旋向、方向与配套编号
完成端盖外圈保护和筒体衬板过渡
外衬板位于给料端大半径区域,通常以扇形分块围成环带。它需要与内圈端衬板、筒体第一圈衬板和紧固系统形成连续工作面。
替换时应成组核对分块数量、弧度、径向宽度、轴向型面、孔位、筋形、位置号和相邻件高差。
位置与性能
端盖外圈的重点是过渡、支承和型面保持
局部材料升级不能替代相邻衬板和紧固系统的整体核对。
内圈连接边
与给料端内衬板衔接,关注周向错台、间隙、冲击集中和偏磨。
外圈工作面
承担矿石和介质循环载荷,关注型面保持、板厚、背部支承和孔周应力。
筒体过渡边
与筒体第一圈衬板相接,关注轴向高差、搭接、端部冲击和磨损后轮廓。
材料与制造工艺
按冲击、磨损、支承和重量选择材料体系
最终牌号、化学成分、热处理、硬度和验收指标按确认图纸与技术协议执行。
磨机头部、筒体和排料系统具有不同冲击、磨粒与结构边界,材料应按安装区域选取。 Metso Mill Liners
失效诊断
外圈断裂、接口偏磨和单块松动需分开分析
按位置号记录磨损轮廓,可区分材料问题、排列问题和紧固问题。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 外圈或孔周开裂 | 板厚、圆角、孔位、背部贴合、预紧、硬度和铸造缺陷 | 提高断裂安全、优化过渡与支承并强化无损检验 |
| 与筒体接口偏磨 | 轴向高差、搭接、第一圈筒体衬板、转向和磨损后轮廓 | 成组调整型面与排列,消除冲击台阶 |
| 单块松动或漏浆 | 夹紧长度、座面、垫圈、密封、螺栓伸长和贴合 | 恢复紧固与密封系统,按位置记录安装参数 |
| 同一环带寿命差异大 | 给料偏流、位置号、材料批次、热处理、相邻间隙和支承 | 建立周向磨损图,分区优化材料和型面 |
图号与询价资料
按装机、位置号和筒体接口锁定单一外衬板
已确认的 OEM 图号、第三方图号和备件号按设备型号、安装位置和图纸版本建立对应关系。
设备身份
OEM、系列、完整型号、序列号、年份、给料端版本和改造记录。
位置与编号
位置号、分块数量、OEM 图号、第三方图号、备件号和图纸版本。
核心尺寸
内外半径、角度、径向宽度、板厚、型面、孔位、重量和方向。
相邻接口
内圈端衬板、筒体第一圈衬板、搭接、高差、间隙和紧固件。
材料与寿命
现用材质、硬度、热处理、复合结构、安装日期、寿命和剩余厚度。
工况与失效
矿石、给料粒度、钢球、处理量、偏磨、裂纹、松动和现场照片。
双圈链接
设备、OEM、衬板系统与材料闭环
从通用结构或 OEM 装机进入,最终在本页确认单件。
获取 SAG 给料端外衬板方案与报价
发送图纸或零件号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。
中国制造服务
从技术判断到完整成品交付
ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。
图纸与工程评审
核对装机、位置、接口、材料、工况和失效。
材质与热处理指定
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
质量管控
跟踪材料、热处理、尺寸、孔位、无损、重量和试装。
成品交付
按位置号、紧固件、标识、检验和安装文件成套交货。