
01
可更换破碎齿 / 齿镐
Replaceable Crushing Tooth / Tooth Pick
安装在破碎辊的齿环或轴槽上,抓取并剪切物料。核对 CenterSizer / SideSizer、辊径、齿位、齿形、安装角、齿座、固定结构、旋向和目标产品粒度。
进入统一零部件页 →从 RollSizer 500–1500 的标准机号和辊长进入破碎齿、齿环、侧梳、破碎梁、衬板、辊轴、轴承、齿轮、驱动和材料确认。
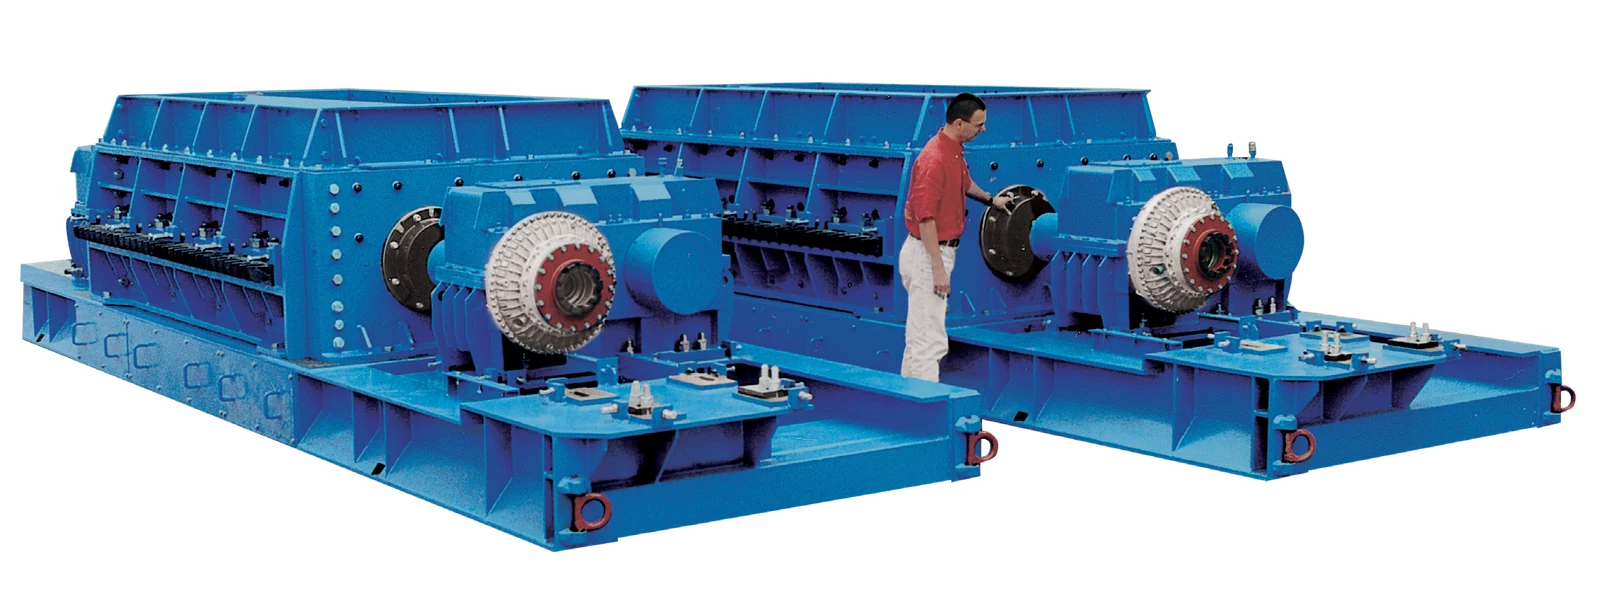
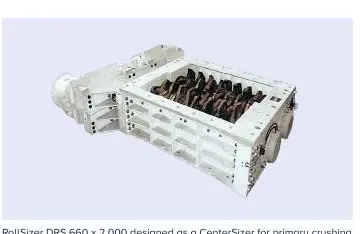
CenterSizer 在双辊中部破碎,SideSizer 在齿辊与侧梳之间破碎。同一机号还可配置不同辊长和驱动形式,备件必须按完整 DRS 型号、序列号、齿辊布置和图纸确认。
数值来自 FLS 官方 RollSizers 手册。进料、能力、功率和重量为中硬石灰石示例/指导值,实际项目随齿形、物料、粒度、密度、辊长和产品粒度变化。
| 机号 | 标准辊长 | 齿尖直径 | 最大进料 Center / Side | 示例能力 | 装机功率 | 不含驱动重量 |
|---|---|---|---|---|---|---|
| RollSizer 500 | 1,000 / 1,500 / 2,000 mm | 约 590 mm | 480–650 mm(SideSizer 约 200 mm) | 最高约 1,500 t/h | 55–220 kW | 约 4 / 5 / 7 t |
| RollSizer 660 | 1,500 / 2,000 / 3,000 mm | 约 750 mm | 650–850 mm(SideSizer 约 300 mm) | 最高约 2,500 t/h | 160–500 kW | 约 17 / 20 / 25 t |
| RollSizer 800 | 1,500 / 2,000 / 3,000 mm | 约 920 mm | 750–1,050 mm | 最高约 3,500 t/h | 200–630 kW | 约 27 / 32 / 40 t |
| RollSizer 1,000 | 2,000 / 3,000 mm | 约 1,020 mm | 950–1,300 mm | 最高约 5,000 t/h | 250–700 kW | 约 42 / 51 t |
| RollSizer 1,250 | 2,000 / 3,000 mm | 约 1,450 mm | 1,200–1,600 mm | 最高约 7,500 t/h | 450–800 kW | 约 81 / 100 t |
| RollSizer 1,500 | 3,000 / 4,000 mm | 约 1,800 mm | 1,400–2,000 mm | 最高约 10,000 t/h | 750–1,200 kW | 约 125 / 150 t |
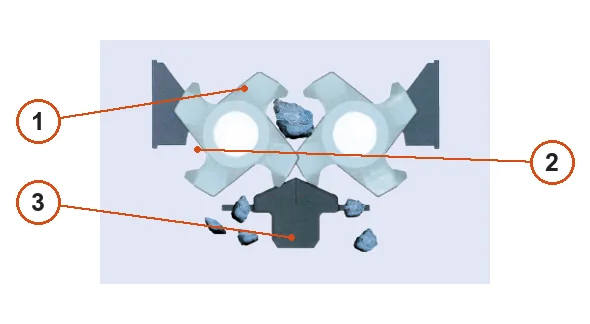
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 破碎齿 | 两辊外周齿形工作面 | CenterSizer |
| 1 | 齿段 | 破碎辊外周 | SideSizer原理结构;不是特定尺寸总装 |
| 2 | 破碎辊 | 破碎腔中央双辊 | CenterSizer |
| 2 | 侧梳齿 | 破碎辊侧面固定梳齿 | SideSizer原理结构;不是特定尺寸总装 |
| 3 | 中央破碎梁 | 两辊下方中央 | CenterSizer |
| 3 | 破碎辊 | 圆形辊体 | SideSizer原理结构;不是特定尺寸总装 |
按物料进入破碎腔、被齿辊抓取、在中部或侧部破碎并排出的路径展开;每项连接统一零部件页和材料页。
Replaceable Crushing Tooth / Tooth Pick
安装在破碎辊的齿环或轴槽上,抓取并剪切物料。核对 CenterSizer / SideSizer、辊径、齿位、齿形、安装角、齿座、固定结构、旋向和目标产品粒度。
进入统一零部件页 →Tooth Ring / Tooth Segment and Roll Shell
整套齿环或齿段形成破碎辊工作轮廓。核对辊径、辊长、分段数量、齿形排布、轴孔/花键、法兰、隔套、键、紧固与装配顺序。
进入统一零部件页 →Side Crushing Comb / Side Liner
SideSizer 在齿辊与两侧可调破碎梳之间破碎物料;侧梳同时决定产品粒度。核对左右侧、梳齿轮廓、间隙、调节范围、孔系、支承和排料方向。
进入统一零部件页 →Breaker Bar / Anvil
CenterSizer 的部分初级破碎配置在双辊下方设置破碎梁,控制大块物料二次破碎。核对辊距、梁体轮廓、齿面、安装高度、支承、可更换耐磨块和排料间隙。
进入统一零部件页 →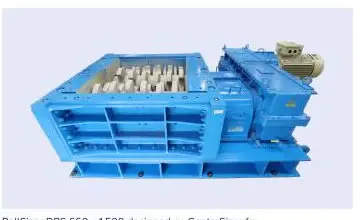
Housing Liners, End Plates and Scrapers
保护破碎腔侧壁、端部和辊下积料区域,并维持齿辊周围间隙。核对分区编号、左右方向、弧度、板厚、孔系、搭接、刮料间隙和磨损位置。
进入统一零部件页 →高扭矩低速传动件按单/双驱动、轴距、辊长、旋向和完整图纸确认,不能只按设备外形或机号互换。
Bearing and Bearing Housing
支承左右破碎辊并维持轴距与齿面间隙。核对轴承代号、游隙、轴/座配合、端盖、密封、润滑、温度监测、定位方式和左右侧别。
进入统一零部件页 →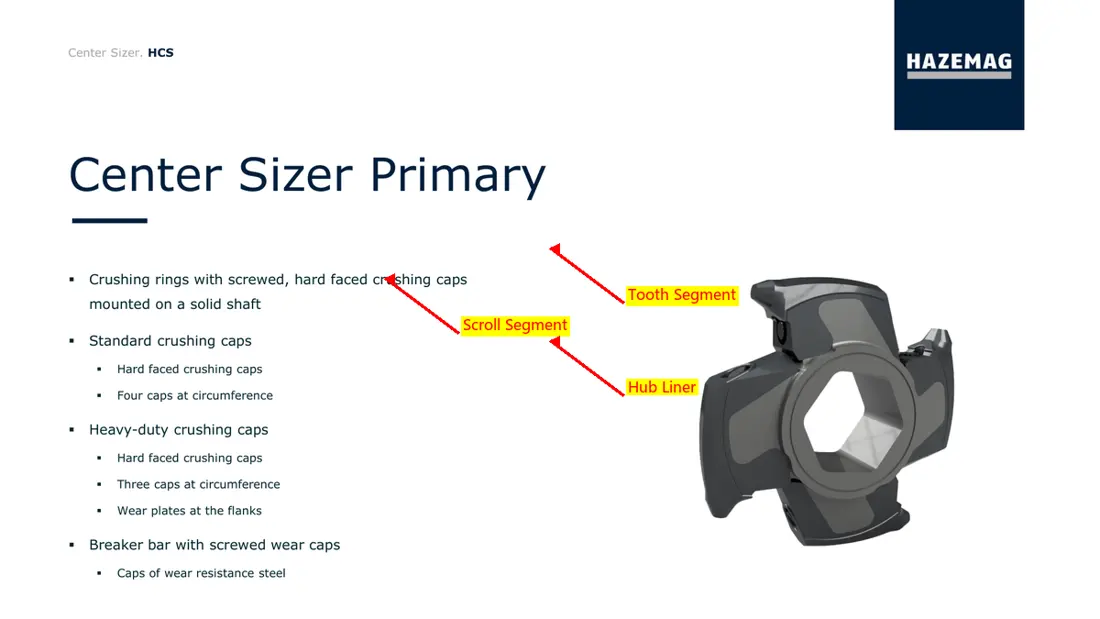
Synchronisation Stage, Gears and Gearbox
单驱动配置通过同步级协调双辊,双驱动配置则分别驱动两根辊轴。核对驱动形式、传动比、齿数、模数、螺旋方向、安装距、轴孔、联轴器、润滑和齿面接触。
进入统一零部件页 →Fluid Coupling and Drive Connection
连接电机、减速机与破碎辊并吸收启动或过载冲击。核对功率、转速、轴孔、键、联轴器尺寸、充液、护罩、制动与电气/液压驱动配置。
进入统一零部件页 →Tooth Fasteners, Spacers and Shims
定位破碎齿、齿环、侧梳和辊系间隙。核对位置编号、螺纹、等级、长度、头型、防松、隔套厚度、垫片组合和现场装配顺序。
进入统一零部件页 →FLS 官方资料明确材料按应用选择,而不是统一牌号。先用物料硬度、磨蚀性、湿粘、最大块度、齿形、冲击和旧件失效筛选材料族,再用图纸、材料检测、热处理和验收要求完成确认。
不能按机号直接判断。两者破碎位置、侧梳、齿形和排料间隙不同,必须核对完整结构、辊长、齿位、驱动、序列号和图纸。
官方型号表为同一机号列出多个标准辊长,重量、齿段数量、轴系和壳体随之变化;机号只是装机识别的第一层。
提供完整型号、序列号、CenterSizer/SideSizer、辊长、齿辊布置、齿位、图纸或样品、旧件、材料和物料工况,我们据此完成识别、材料评估、制造匹配、质量管控和成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求