
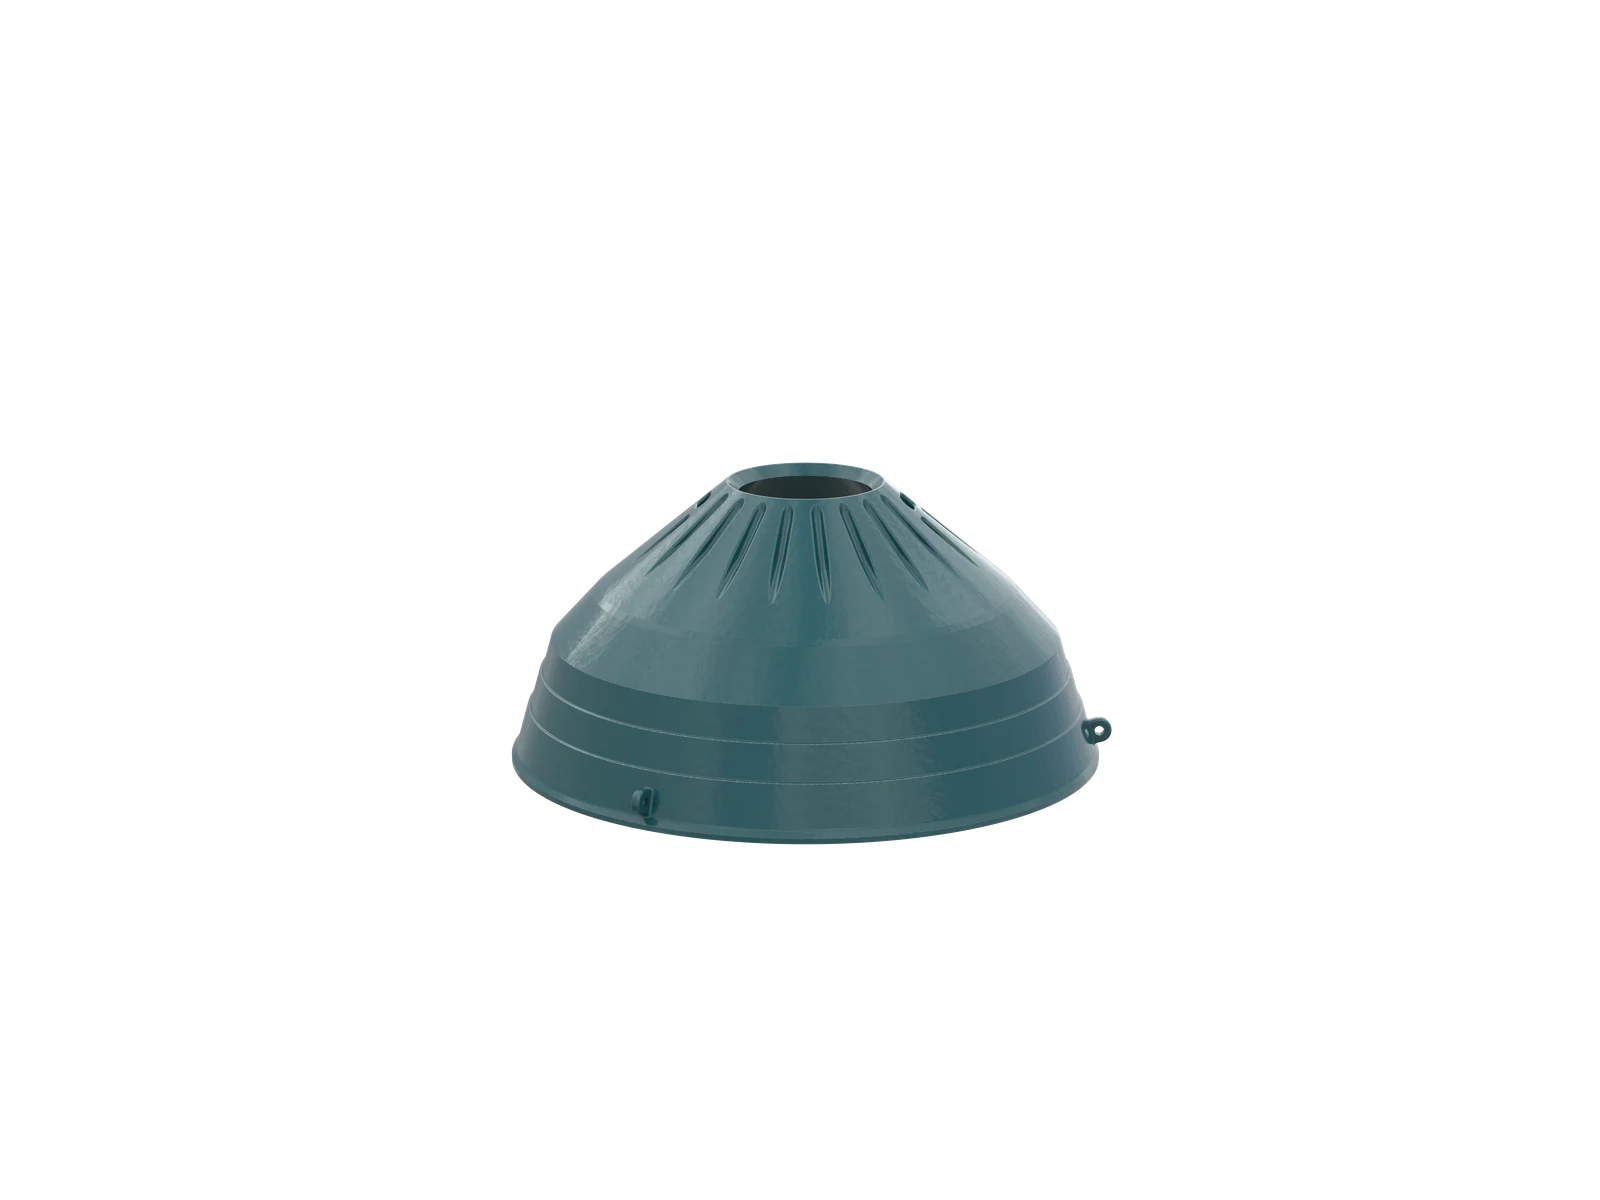
FLS Raptor 与 kubria 圆锥破碎机
从标准型号和核心尺寸进入动锥、定锥、机架耐磨系统,铜套、齿轮、液压与密封备件,材料核对、专用工装、图纸确认和询价。
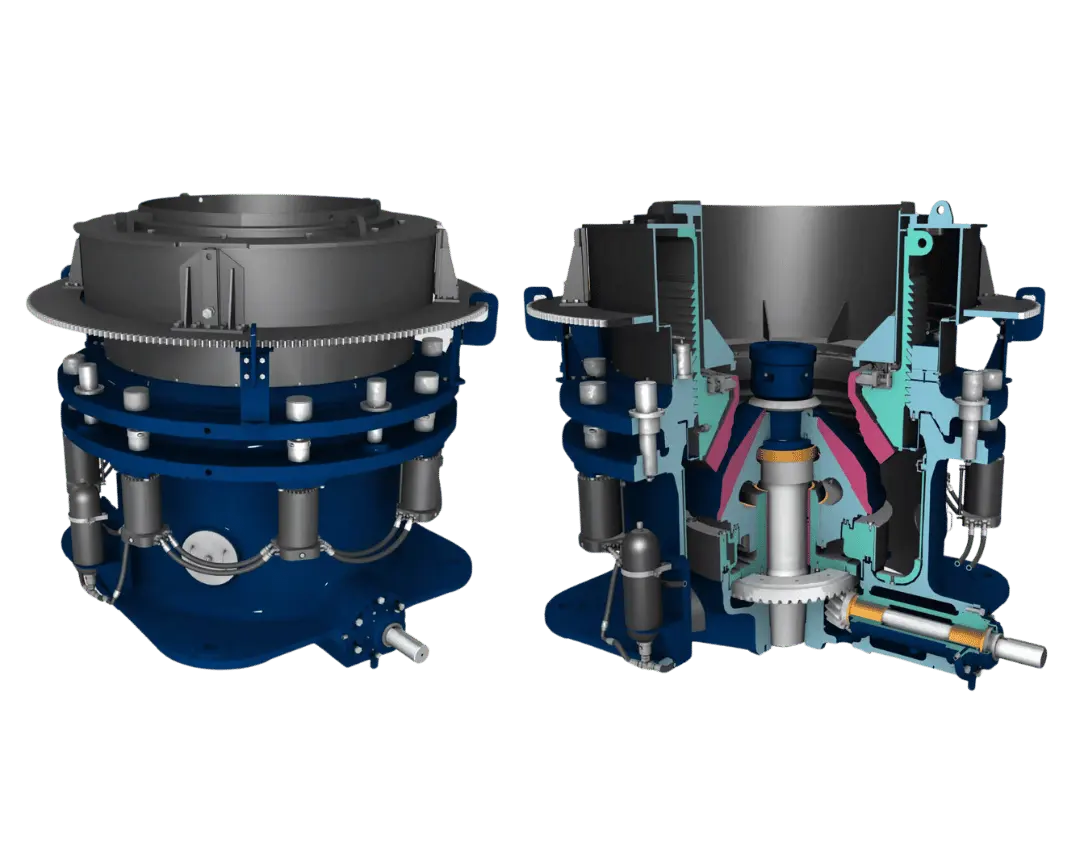
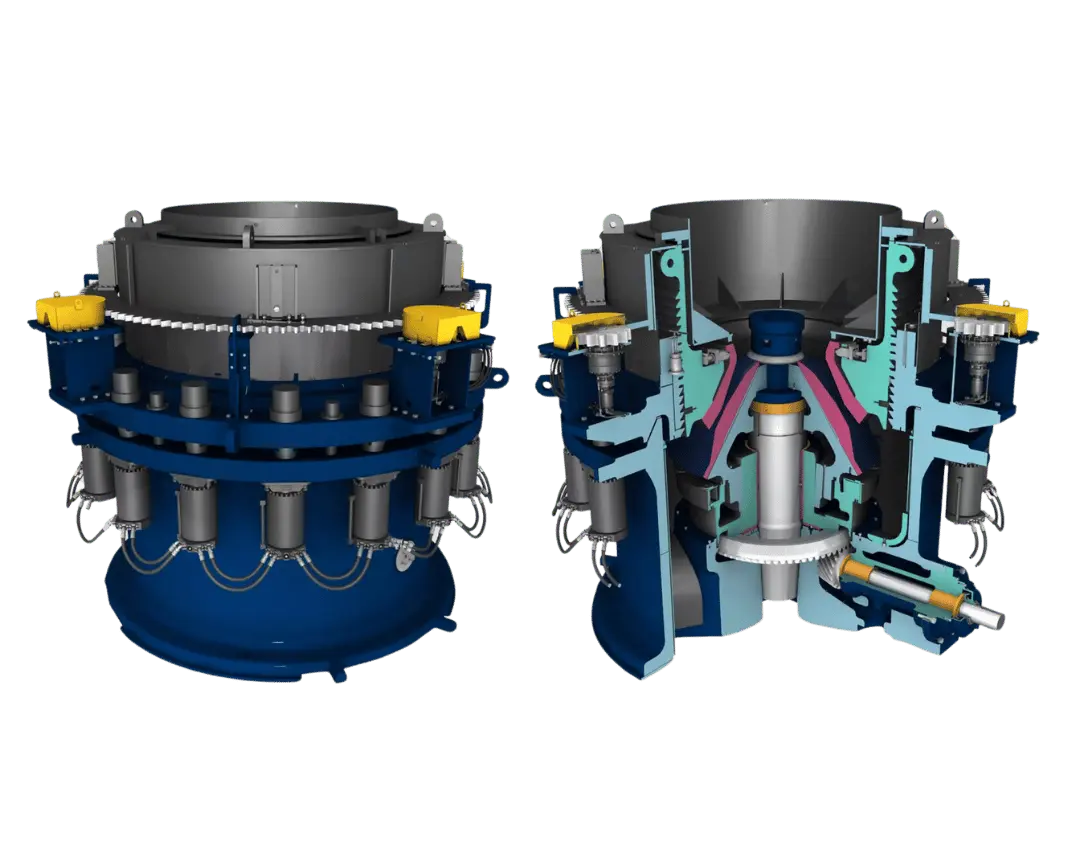
OEM 单一设备页
两条产品线,型号、零件、材料与工装在一页完成
FLS 当前圆锥破产品线包括 Raptor 和 kubria。本页只保留备件识别与制造确认直接需要的型号、尺寸、安装位置、材料和检修工装信息。
9Raptor 规格行
4kubria 规格行
18耐磨件与备件入口
3原厂专用工装
标准型号与核心尺寸
Raptor 250–2500 型号表
以下最大进料口按官方手册各腔型中最大公开值列示;设备重量与调整环最大直径用于装机识别,不用于替代项目总图。
| 型号 | 最大进料口 | 电机功率 | 破碎机重量 | 调整环最大直径 A |
|---|---|---|---|---|
| Raptor 250 | 235 mm | 190 kW / 250 hp | 8,917 kg | 2,020 mm |
| Raptor 350 | 240 mm | 260 kW / 350 hp | 16,089 kg | 2,460 mm |
| Raptor 450 | 335 mm | 340 kW / 450 hp | 24,470 kg | 2,750 mm |
| Raptor 500 | 330 mm | 370 kW / 500 hp | 51,113 kg | 3,757 mm |
| Raptor 650 | 380 mm | 450 kW / 600 hp | 65,522 kg | 3,484 mm |
| Raptor 900 | 345 mm | 670 kW / 900 hp | 71,648 kg | 3,484 mm |
| Raptor 1100 | 415 mm | 820 kW / 1,100 hp | 151,848 kg | 5,464 mm |
| Raptor 1300 | 415 mm | 970 kW / 1,300 hp | 151,955 kg | 5,464 mm |
| Raptor 2500 | 450 mm | 1,860 kW / 2,500 hp | 401,089 kg | 6,785 mm |
最终备件仍按完整型号、序列号、腔型、图纸版本和配合尺寸确认。
kubria 标准型号
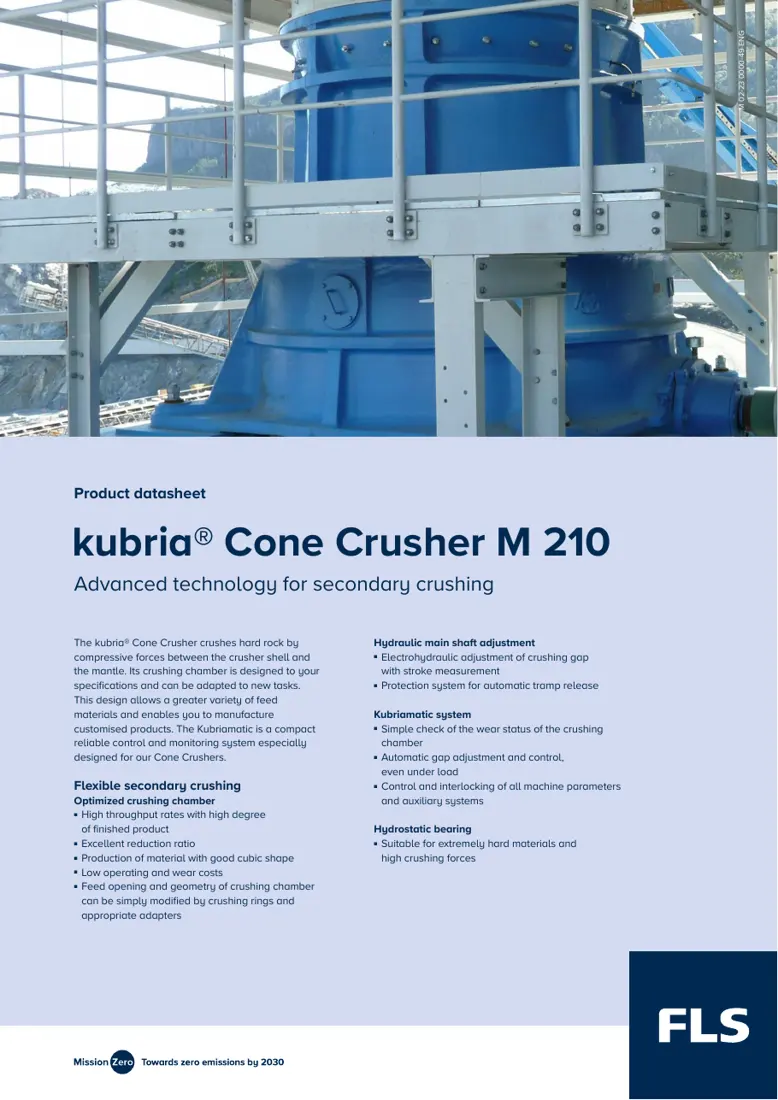
F 210、F/M 150、G 150 与 M 210 核心规格
下锥直径、进料口、闭边排料口、最大进料粒度、最大能力和功率均来自对应型号的 FLS 官方数据表。
| 型号 | 下锥直径 | 进料口 | CSS 范围 | 最大进料粒度 | 最大能力 | 驱动功率 |
|---|---|---|---|---|---|---|
| kubria F 210 | 2,100 mm | 250 mm | 10–25 mm | 200 mm | 360 tph | 600 kW |
| kubria F/M 150 | 1,500 mm | 300 mm | 13–45 mm | 240 mm | 260 tph | 315 kW |
| kubria G 150 | 1,500 mm | 500 mm | 30–50 mm | 400 mm | 750 tph | 315 kW |
| kubria M 210 | 2,100 mm | 450 mm | 25–50 mm | 360 mm | 1,250 tph | 600 kW |
公开最大能力对应数据表规定的破碎腔和物料条件;实际产能随物料、腔型、偏心距、CSS 和给料状态变化。
FLS
零部件位置图
图上编号与下表一一对应。
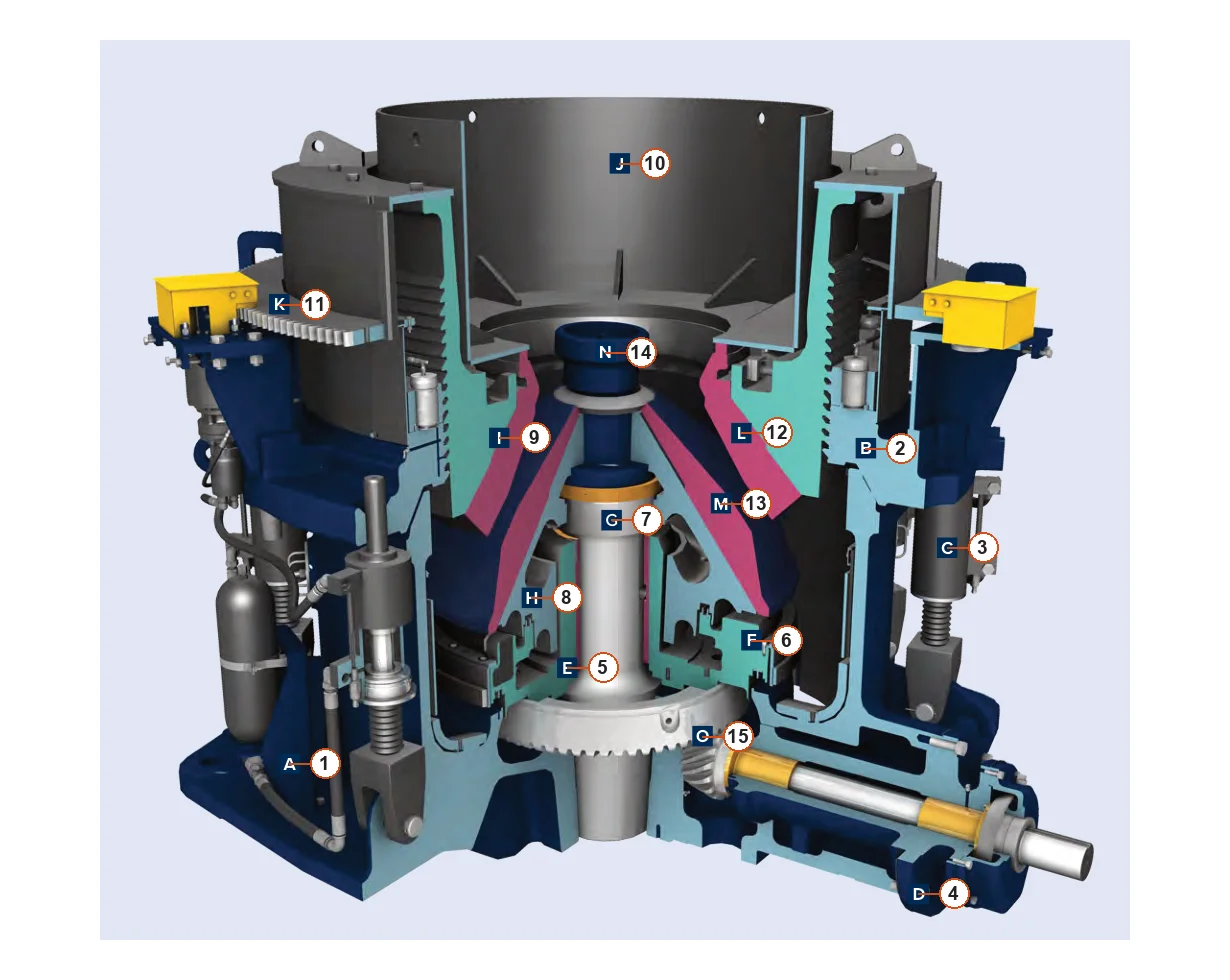
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 主机架总成 | 下部承载机架 | R500;R650;R900 |
| 1 | 主机架总成 | 下部承载机架 | R250;R350;R450 |
| 1 | 主机架总成 | 下部承载机架 | R1100;R1300;R2500 |
| 2 | 调整环总成 | 定锥外侧调整环 | R500;R650;R900 |
| 2 | 调整环总成 | 定锥外侧调整环 | R250;R350;R450 |
| 2 | 调整环总成 | 定锥外侧调整环 | R1100;R1300;R2500 |
| 3 | 过铁释放总成 | 机体外侧液压释放装置 | R500;R650;R900 |
| 3 | 过铁释放总成 | 机体外侧液压释放装置 | R250;R350;R450 |
| 3 | 过铁释放总成 | 机体外侧液压释放装置 | R1100;R1300;R2500 |
| 4 | 横轴箱总成 | 侧部传动轴箱 | R500;R650;R900 |
| 4 | 横轴箱总成 | 侧部传动轴箱 | R250;R350;R450 |
| 4 | 横轴箱总成 | 侧部传动轴箱 | R1100;R1300;R2500 |
| 5 | 偏心套组件 | 主轴下部 | R500;R650;R900 |
| 5 | 偏心套组件 | 主轴下部 | R250;R350;R450 |
| 5 | 偏心套组件 | 主轴下部 | R1100;R1300;R2500 |
| 6 | 配重组件 | 偏心机构周围 | R500;R650;R900 |
| 6 | 配重组件 | 偏心机构周围 | R250;R350;R450 |
| 6 | 配重组件 | 偏心机构周围 | R1100;R1300;R2500 |
| 7 | 碗形轴承座总成 | 动锥下方支承 | R500;R650;R900 |
| 7 | 碗形轴承座总成 | 动锥下方支承 | R250;R350;R450 |
| 7 | 碗形轴承座总成 | 动锥下方支承 | R1100;R1300;R2500 |
| 8 | 动锥总成 | 中央动锥 | R500;R650;R900 |
| 8 | 动锥总成 | 中央动锥 | R250;R350;R450 |
| 8 | 动锥总成 | 中央动锥 | R1100;R1300;R2500 |
| 9 | 定锥总成 | 动锥外侧固定锥体 | R500;R650;R900 |
| 9 | 定锥总成 | 动锥外侧固定锥体 | R250;R350;R450 |
| 9 | 定锥总成 | 动锥外侧固定锥体 | R1100;R1300;R2500 |
| 10 | 给料斗总成 | 顶部给料区 | R500;R650;R900 |
| 10 | 给料斗总成 | 顶部给料区 | R250;R350;R450 |
| 10 | 给料斗总成 | 顶部给料区 | R1100;R1300;R2500 |
| 11 | 调整机构总成 | 定锥外侧调整驱动 | R500;R650;R900 |
| 11 | 调整机构总成 | 定锥外侧调整驱动 | R250;R350;R450 |
| 11 | 调整机构总成 | 定锥外侧调整驱动 | R1100;R1300;R2500 |
| 12 | 定锥衬板 | 固定破碎腔内表面 | R500;R650;R900 |
| 12 | 定锥衬板 | 固定破碎腔内表面 | R250;R350;R450 |
| 12 | 定锥衬板 | 固定破碎腔内表面 | R1100;R1300;R2500 |
| 13 | 动锥衬板 | 动锥外表面 | R500;R650;R900 |
| 13 | 动锥衬板 | 动锥外表面 | R250;R350;R450 |
| 13 | 动锥衬板 | 动锥外表面 | R1100;R1300;R2500 |
| 14 | 给料盘总成 | 动锥上端 | R500;R650;R900 |
| 14 | 给料盘总成 | 动锥上端 | R250;R350;R450 |
| 14 | 给料盘总成 | 动锥上端 | R1100;R1300;R2500 |
| 15 | 大齿轮与小齿轮 | 下部传动啮合位置 | R500;R650;R900 |
| 15 | 大齿轮与小齿轮 | 下部传动啮合位置 | R250;R350;R450 |
| 15 | 大齿轮与小齿轮 | 下部传动啮合位置 | R1100;R1300;R2500 |
耐磨件区
破碎腔、进料与机架防护
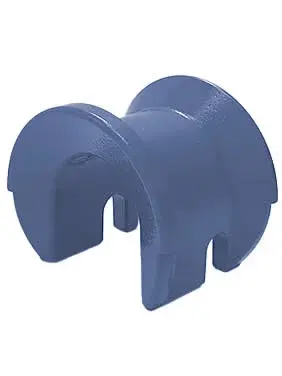
动锥和定锥放在最前面,再按进料、主机架、机架臂和配重防护位置展开。每个入口连接统一零部件页及材料页。
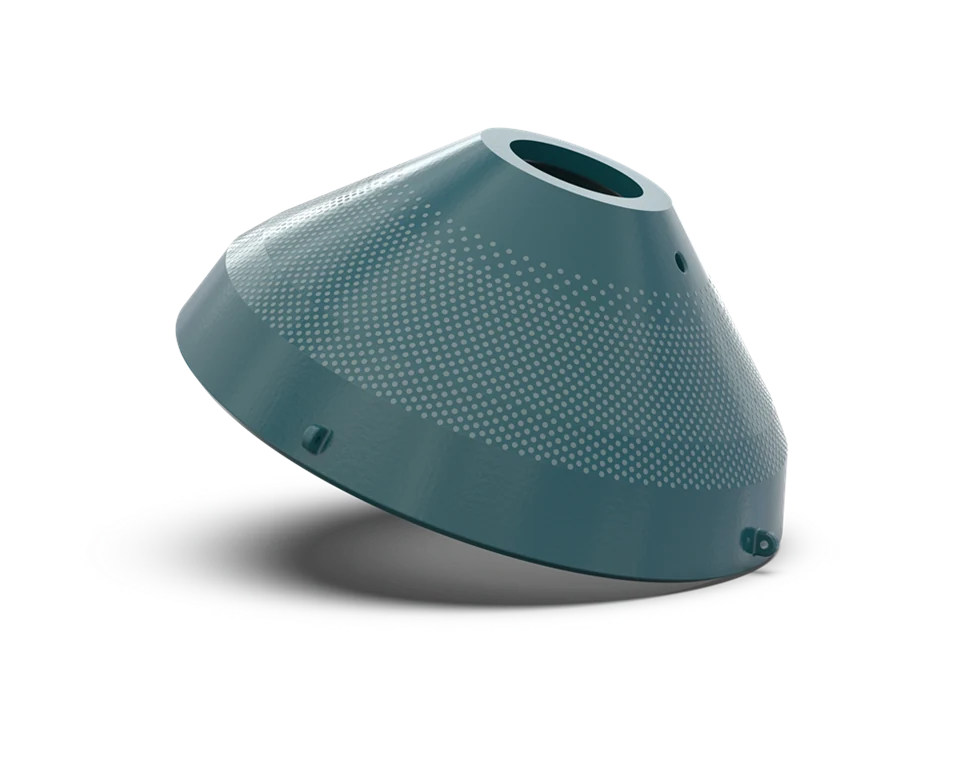
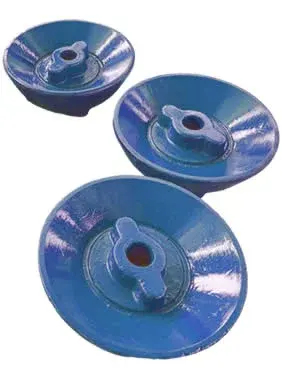
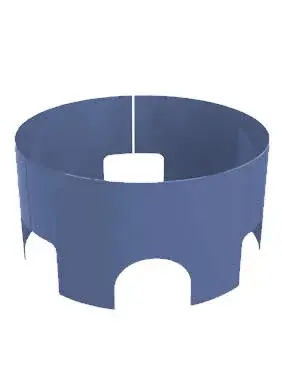
备件区
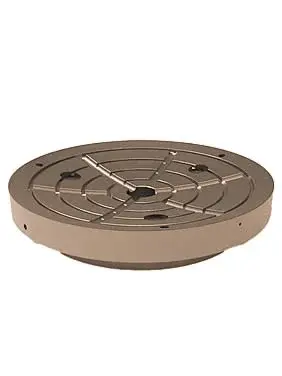
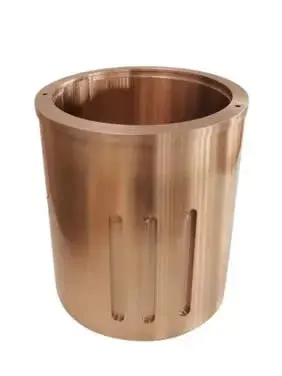
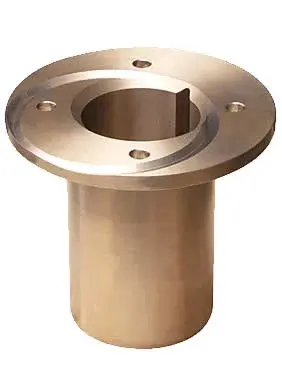
铜套、齿轮、轴承、液压、紧固与密封
同名零件在 Raptor 与 kubria、不同规格和不同腔型之间不能仅凭外观互换;必须核对配合、旋向、材料和热处理。
公开依据
设备系列、核心规格、工装和目录号来源
产品线、Raptor 与 kubria 尺寸和专用工装采用 FLS 官方资料;Raptor 1100 目录号单独标注为第三方公开目录。
FAQ
常见问题
FLS 圆锥破当前有哪些主要型号?
当前官方资料包含 Raptor 250、350、450、500、650、900、1100、1300、2500,以及 kubria F 210、F/M 150、G 150、M 210。
零件仅凭型号能否直接制造?
不能。制造前还需核对序列号、腔型、图纸版本、安装位置、配合尺寸、材料和旧件磨损记录。
原厂工装可以直接按名称采购吗?
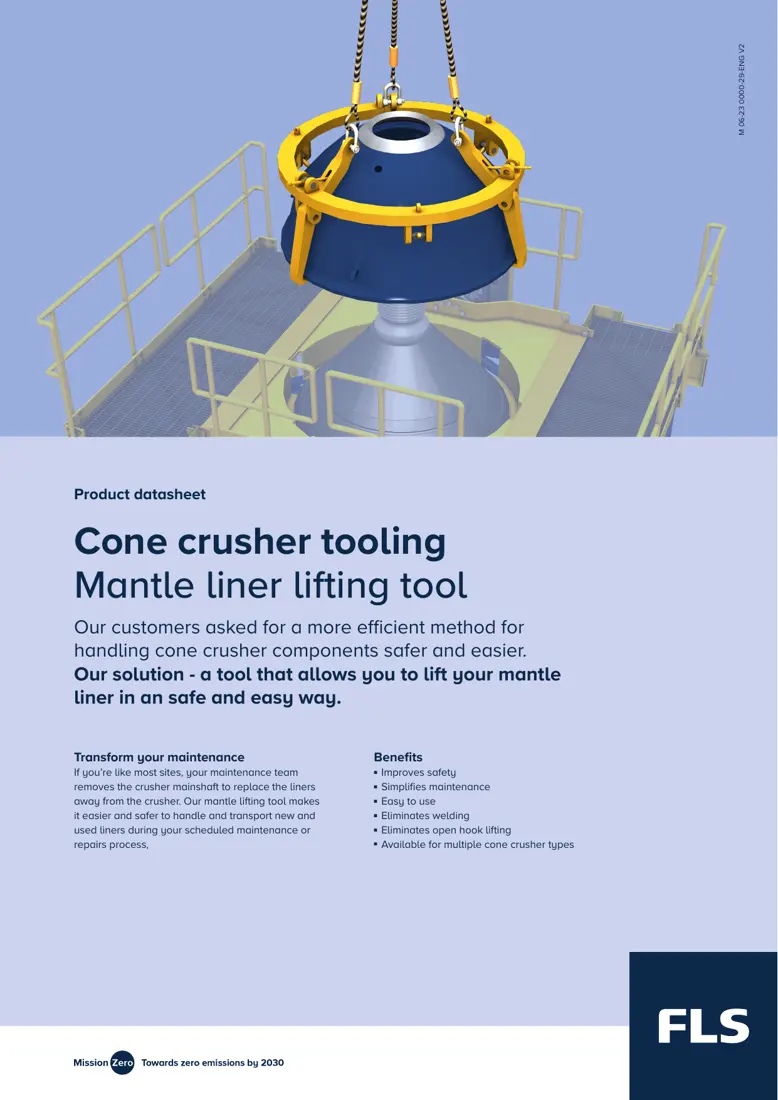
不能只按名称确认。还需核对具体机型、头部结构、额定载荷、吊点、接口和现场操作空间。