FLS Raptor / kubria — Конусная дробилка

От стандартной модели и основных размеров — к броне конусов, защите рамы, втулкам, зубчатым передачам, гидравлике и уплотнениям, проверке материалов, ремонтной оснастки и номеров чертежей перед запросом предложения.

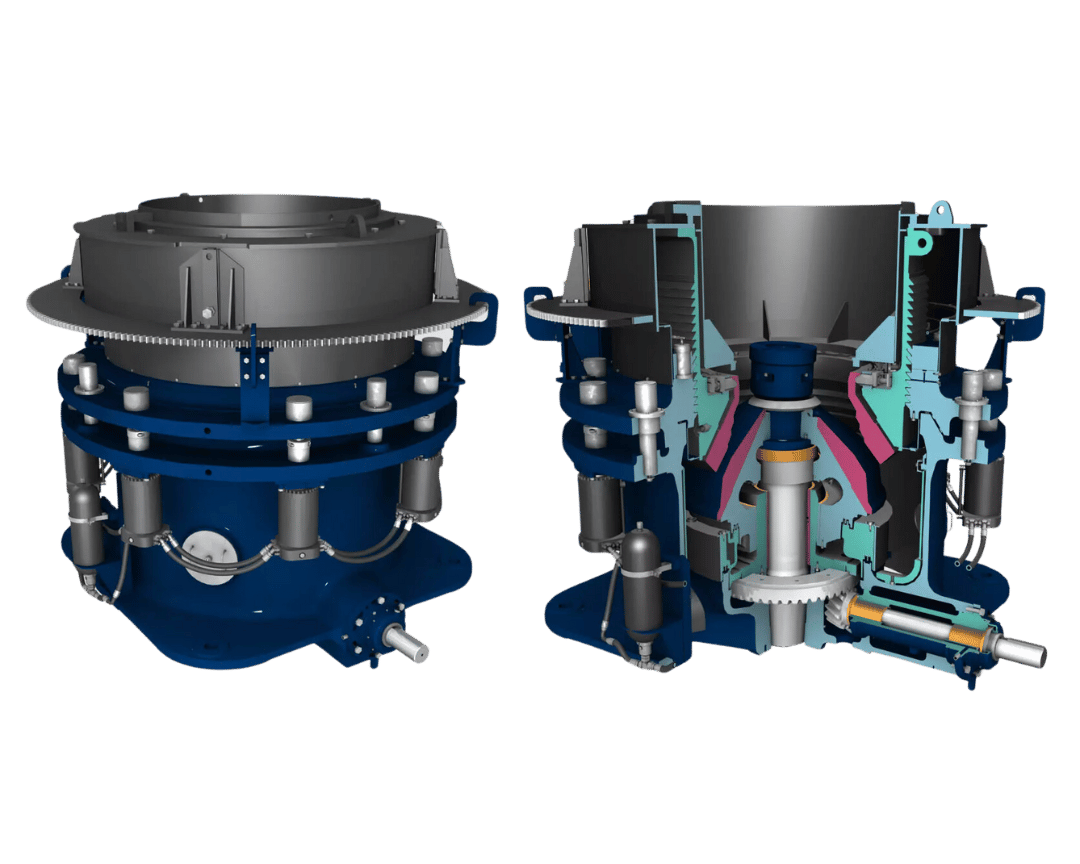
Общий вид и разрез конусной дробилки FLS Raptor 500
Официальные общий вид и разрез FLS Raptor 500 помогают определить расположение камеры дробления, подвижного конуса, эксцентрика и нижнего привода.
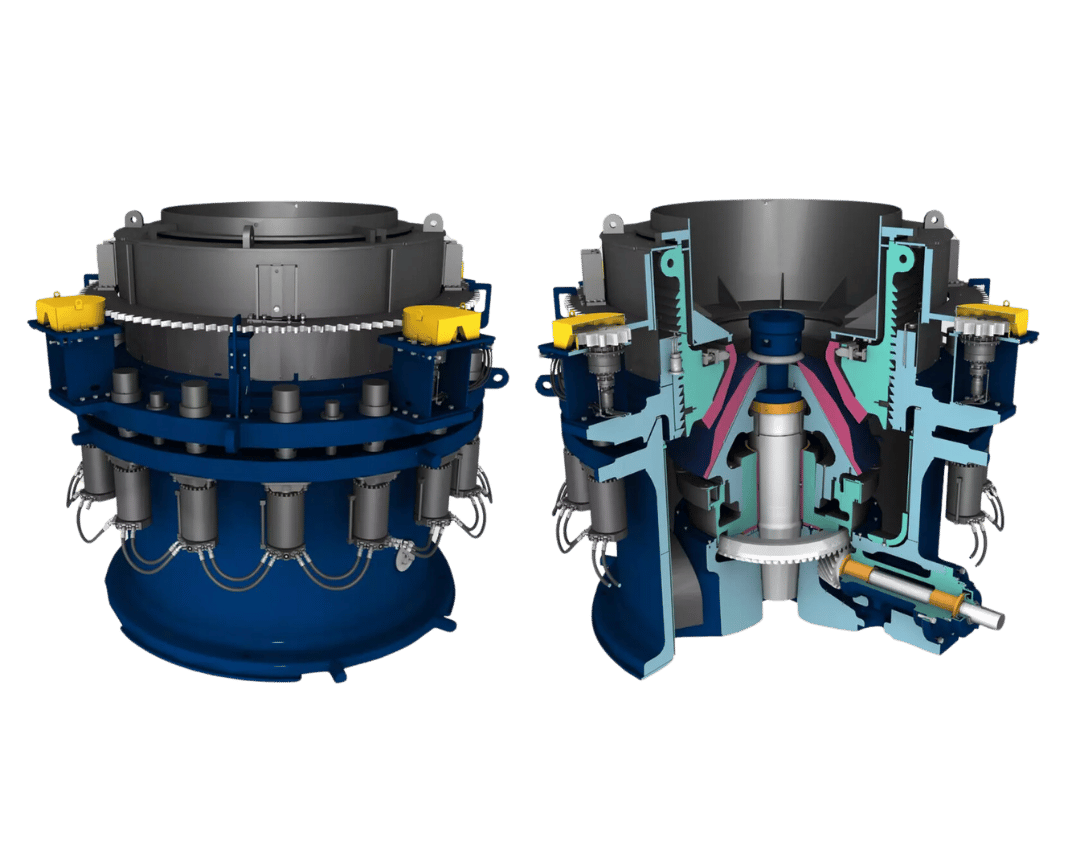
Общий вид и разрез конусной дробилки FLS Raptor 2500
Официальные общий вид и разрез FLS Raptor 2500 помогают сопоставить конструкцию конуса, втулок, эксцентрика и привода крупной горной дробилки.
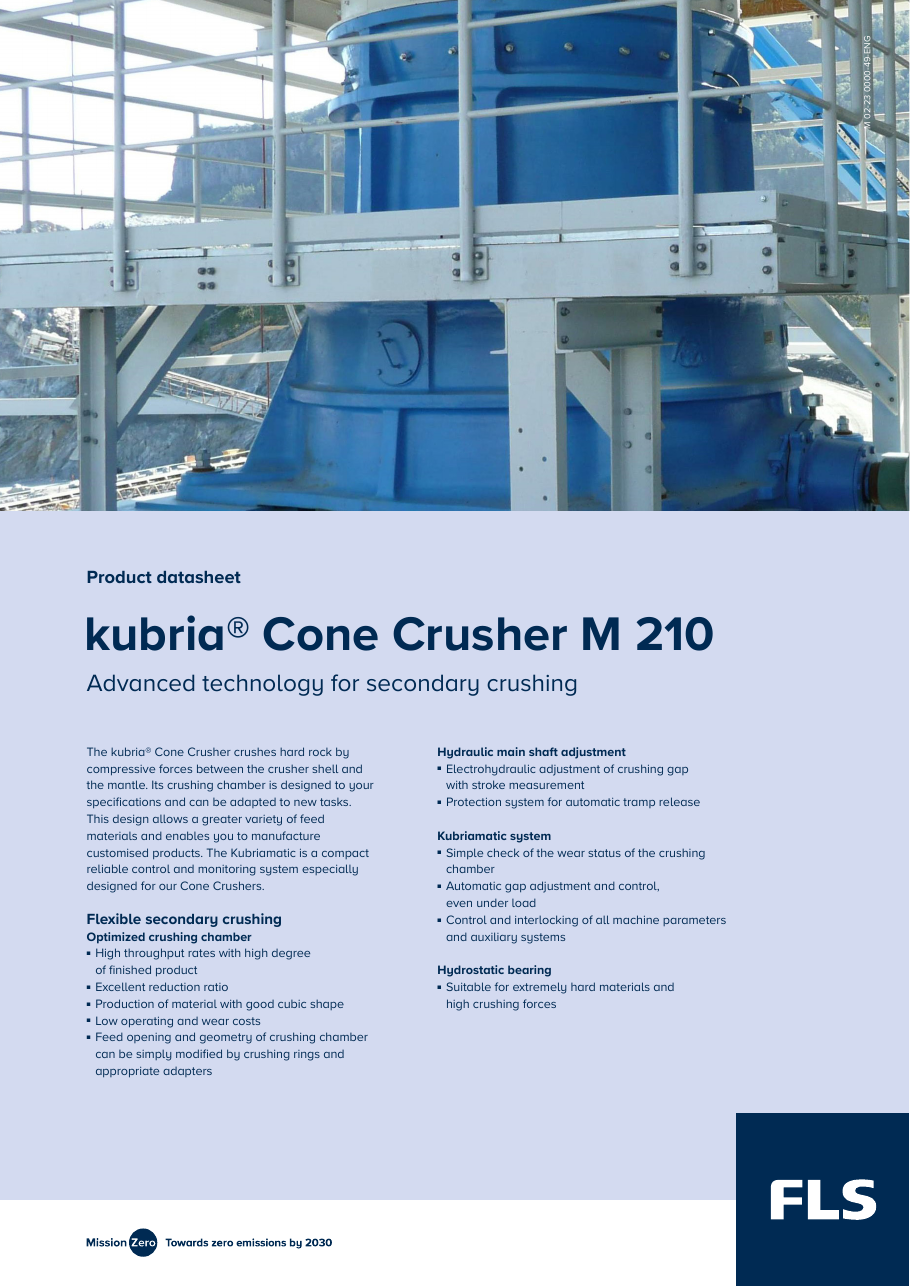
Первая страница официального технического листа конусной дробилки FLS kubria M 210
Первая страница официального технического листа FLS kubria M 210. Для серии kubria отдельно приведены основные характеристики F 210, F/M 150 и G 150.
Оборудование OEM

Две футеровки: модели, детали, материалы и оснастка на одной странице

Текущая футеровка конусных дробилок FLS включает Raptor и kubria. Здесь собраны модели, размеры, места установки, материалы и ремонтная оснастка, необходимые для идентификации и согласования изготовления запчастей.

9 типоразмеров Raptor
4 типоразмера kubria
18 разделов изнашиваемых деталей и запчастей
3 вида фирменной оснастки
Стандартные модели и основные размеры

Модельный ряд Raptor 250–2500

Для каждой модели указан наибольший опубликованный размер приёмного отверстия среди камер дробления в официальном руководстве. Масса дробилки и максимальный диаметр регулировочного кольца помогают идентифицировать оборудование, но не заменяют проектный общий вид.

МодельМаксимальное приёмное отверстиеМощность двигателяМасса дробилкиМаксимальный диаметр регулировочного кольца A
Raptor 250235 mm190 kW / 250 hp8,917 kg2,020 mm
Raptor 350240 mm260 kW / 350 hp16,089 kg2,460 mm
Raptor 450335 mm340 kW / 450 hp24,470 kg2,750 mm
Raptor 500330 mm370 kW / 500 hp51,113 kg3,757 mm
Raptor 650380 mm450 kW / 600 hp65,522 kg3,484 mm
Raptor 900345 mm670 kW / 900 hp71,648 kg3,484 mm
Raptor 1100415 mm820 kW / 1,100 hp151,848 kg5,464 mm
Raptor 1300415 mm970 kW / 1,300 hp151,955 kg5,464 mm
Raptor 2500450 mm1,860 kW / 2,500 hp401,089 kg6,785 mm

Окончательный подбор запчастей выполняют по полному обозначению модели, серийному номеру, камере дробления, номеру и редакции чертежа, а также сопрягаемым размерам.

Стандартные модели kubria

Основные характеристики F 210, F/M 150, G 150 и M 210

Нижний диаметр конуса, приёмное отверстие, разгрузочная щель в закрытом положении, максимальная крупность питания, производительность и мощность взяты из официальных технических листов соответствующих моделей FLS.

МодельНижний диаметр конусаПриёмное отверстиеДиапазон CSSМаксимальная крупность питанияМаксимальная производительностьМощность привода
kubria F 2102,100 mm250 mm10–25 mm200 mm360 tph600 kW
kubria F/M 1501,500 mm300 mm13–45 mm240 mm260 tph315 kW
kubria G 1501,500 mm500 mm30–50 mm400 mm750 tph315 kW
kubria M 2102,100 mm450 mm25–50 mm360 mm1,250 tph600 kW

Опубликованная максимальная производительность относится к камере дробления и материалу, указанным в техническом листе. Фактическая производительность зависит от материала, камеры, эксцентриситета, CSS и условий подачи.

Изнашиваемые детали

Камера дробления, подача и защита рамы

Сначала приведена броня подвижного и неподвижного конусов, затем детали подачи и защиты основной рамы, её рёбер и противовеса. Каждый раздел связан с общей страницей детали и страницами материалов.

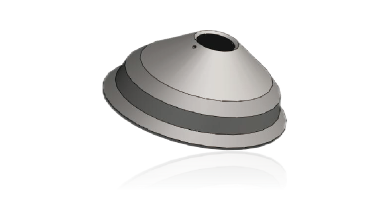
Броня подвижного конуса: идентификация и место установки
01

Броня подвижного конуса

Mantle / Head Liner

Устанавливается на подвижный конус и вместе с неподвижной бронёй образует камеру дробления. Проверяют профиль камеры, верхний и нижний контуры, высоту установки, крепление, разгрузочную щель в закрытом положении и фактический профиль износа.

Проверка материала и изготовления:Высокомарганцовистую сталь или проверенный в данных условиях специальный износостойкий сплав подбирают по чертежу и ударным нагрузкам от руды; согласуют состав, термообработку и припуски на обработку.

Перейти к общей странице детали →
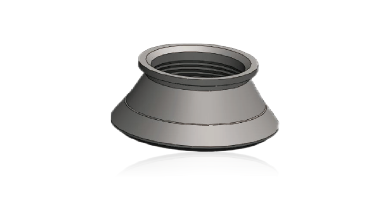
Броня неподвижного конуса: идентификация и место установки
02

Броня неподвижного конуса

Bowl Liner / Concave

Закрепляется внутри чаши или регулировочного кольца и образует неподвижную изнашиваемую поверхность камеры. Проверяют профиль, верхний размер, разгрузочную щель, опорные поверхности, зазор под заливочную подкладку и зоны износа.

Проверка материала и изготовления: Высокомарганцовистую сталь или специальный износостойкий сплав выбирают с учётом твёрдости и крупности материала, ударной и абразивной нагрузки, а также требуемого ресурса.

Перейти к общей странице детали →
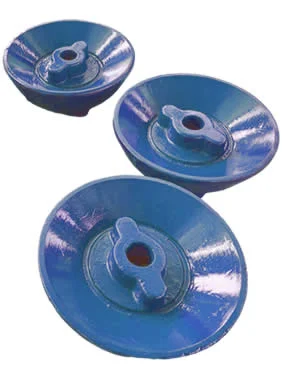
Питающая плита и распределительный конусный конус: идентификация и место установки
03

Питающая плита / распределительный конусный конус

Feed Plate / Feed Cone

Располагается над подвижным конусом или в центре подачи, воспринимает удары падающего материала и направляет его в камеру дробления. Проверяют наружный диаметр, центральное отверстие, конусную поверхность, крепёжные отверстия, направление вращения и зазоры до соседних деталей.

Проверка материала и изготовления: Высокомарганцовистую сталь, износостойкую легированную сталь или композитную конструкцию выбирают по соотношению ударного и скользящего износа.

Перейти к общей странице детали →
Футеровка основной рамы: идентификация и место установки
04

Футеровка основной рамы

Mainframe Liner

Защищает внутренние поверхности основной рамы от износа при разгрузке, отскоке и скоплении материала. Проверяют сторону установки, кривизну, номера секций, толщину, расположение отверстий и разгрузочный канал.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, биметаллический лист или износостойкую стальную отливку выбирают по толщине, ударным нагрузкам и способу крепления.

Перейти к общей странице детали →
Защита рёбер рамы: идентификация и место установки
05

Защита рёбер рамы

Arm Guard / Arm Liner

Защищает рёбра рамы и соседнюю зону разгрузки. Проверяют число рёбер, левое или правое исполнение, форму, отверстия, перекрытие секций и зазоры со стороны привода.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, высокомарганцовистую сталь или биметаллическую конструкцию выбирают по ударной нагрузке от падающего материала и абразивному износу.

Перейти к общей странице детали →
Защита противовеса: идентификация и место установки
06

Защита противовеса

Counterweight Guard / Liner

Заводской разрез показывает противовес и зону его защиты; это не фотография отдельной детали. Проверяют модель, ориентацию, габаритный контур, крепление и требования к динамической балансировке.

Проверка материала и изготовления: Используют износостойкий лист или защитную деталь из легированной стали по исходному чертежу. При изменении материала необходимо также проверить массу и балансировку.

Перейти к общей странице детали →
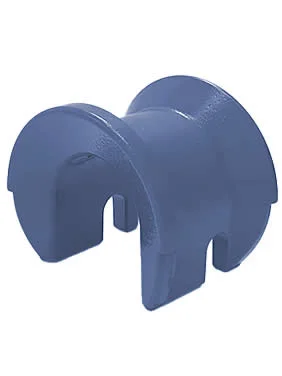
Запчасти

Бронзовые втулки, зубчатые передачи, подшипники, гидравлика, крепёж и уплотнения

Одноимённые детали Raptor и kubria, а также разных типоразмеров и камер дробления нельзя считать взаимозаменяемыми по внешнему виду. Необходима проверка номера чертежа, посадок, направления вращения, материала и термообработки.

Вкладыш сферической опоры: идентификация и место установки
01

Вкладыш сферической опоры

Socket Liner

Воспринимает нагрузку от подвижного конуса и образует сферическую опору скольжения. Проверяют радиус сферы, внутренний и наружный диаметры, масляные канавки, центрирующий поясок, толщину, пятно контакта и условия смазки.

Проверка материала и изготовления: Марку подшипникового медного сплава, качество отливки, точность обработки и масляные канавки согласуют по контактному давлению, нагреву и исходному чертежу.

Перейти к общей странице детали →
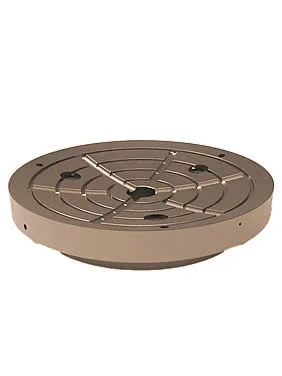
Верхняя втулка подвижного конуса: идентификация и место установки
02

Верхняя втулка подвижного конуса

Upper Head Bushing

Заводской разрез показывает верхнюю опору подвижного конуса. Проверяют диаметр вала, внутренний и наружный диаметры втулки, длину, натяг, масляные канавки и ориентацию при установке.

Проверка материала и изготовления: Подшипниковый медный сплав выбирают по нагрузке, скорости скольжения, смазке и монтажному натягу.

Перейти к общей странице детали →
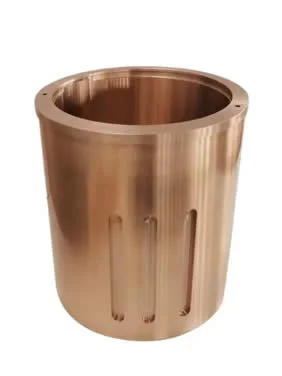
Нижняя втулка подвижного конуса: идентификация и место установки
03

Нижняя втулка подвижного конуса

Lower Head Bushing

Заводской разрез показывает нижнюю опору подвижного конуса. Её проверяют отдельно от верхней втулки; сходство внешнего вида не подтверждает взаимозаменяемость.

Проверка материала и изготовления: Подшипниковый медный сплав согласуют по посадке на шейку вала, условиям образования масляной плёнки, нагреву и исходному чертежу.

Перейти к общей странице детали →
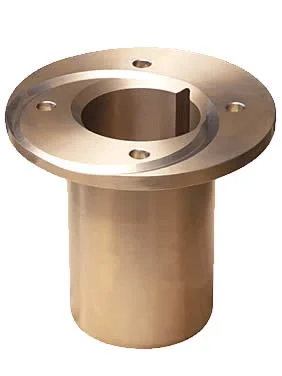
Эксцентриковая втулка: идентификация и место установки
04

Эксцентриковая втулка

Eccentric Bushing

Находится внутри эксцентрикового узла и определяет опору качающегося главного вала. Проверяют эксцентриситет, направление вращения, диаметры, длину, масляные канавки, фланец и ориентацию при сборке.

Проверка материала и изготовления: Материалы подшипниковой втулки и сопряжённых стальных деталей эксцентрика, зазоры и смазку согласуют по исходной конструкции.

Перейти к общей странице детали →
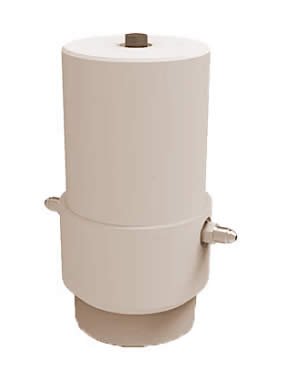
Втулка приводного вала: идентификация и место установки
05

Втулка приводного вала

Countershaft Bushing

Поддерживает приводной вал или вал малой шестерни. Проверяют сторону привода, диаметр вала, длину втулки, фланец, масляные отверстия, расположение уплотнений и осевую фиксацию.

Проверка материала и изготовления: Подшипниковый медный сплав выбирают по частоте вращения, удельному давлению, смазке и допускам посадки.

Перейти к общей странице детали →
Большое зубчатое колесо: идентификация и место установки
06

Большое зубчатое колесо

Drive Gear

Заводской разрез показывает расположение нижнего приводного колеса. Проверяют модуль, число зубьев, угол профиля, направление спирали, монтажное расстояние, отверстия, боковой зазор и пятно контакта.

Проверка материала и изготовления: Для цементируемой или закалённой и отпущенной легированной стали согласуют по чертежу твёрдость зубьев, вязкость сердцевины, точность обработки и неразрушающий контроль.

Перейти к общей странице детали →
Малая шестерня: идентификация и место установки
07

Малая шестерня

Pinion

Работает в паре с большим колесом. Проверяют модуль, число зубьев, направление спирали, отверстие или конструкцию вала, монтажное расстояние и контакт в паре. Внешнего сходства одной шестерни для замены недостаточно.

Проверка материала и изготовления: Цементируемую или закалённую и отпущенную легированную сталь, термообработку и точность шлифования зубьев согласуют совместно с парным большим колесом.

Перейти к общей странице детали →
Упорный подшипник и упорная плита: идентификация и место установки
08

Упорный подшипник / упорная плита

Thrust Bearing

Заводской разрез показывает эксцентрик и нижнюю упорную опору. Проверяют порядок верхних, средних и нижних элементов, диаметр контакта, масляные канавки, толщину и плоскостность.

Проверка материала и изготовления: Подшипниковый медный сплав, износостойкую легированную сталь или предусмотренную проектом комбинированную опору выбирают по контактному давлению и условиям смазки.

Перейти к общей странице детали →
Зажимной гидроцилиндр в сборе: идентификация и место установки
09

Зажимной гидроцилиндр в сборе

Clamping Cylinder Assembly

Обеспечивает зажим регулировочного кольца или другую функцию гидравлического удержания. Проверяют диаметр цилиндра, ход, давление, монтажные цапфы, присоединения трубопроводов, шток и канавки уплотнений.

Проверка материала и изготовления: Легированную сталь цилиндра, обработку поверхности и уплотнения из NBR, HNBR, FKM или полиуретана выбирают по давлению, рабочей среде и температуре.

Перейти к общей странице детали →
Уплотнение пылезащитного кожуха: идентификация и место установки
10

Уплотнение пылезащитного кожуха

Dust Shell Seal

Располагается возле пылезащитных элементов конуса, эксцентрика или рамы. Проверяют тип уплотнения, диаметр, канавки, контактные поверхности, условия продувки, смазочный материал и характер движения.

Проверка материала и изготовления: NBR, HNBR, FKM, полиуретан или конструкционный пластин выбирают по температуре, пылевой нагрузке и смазочной среде.

Перейти к общей странице детали →
Стопорная гайка: идентификация и место установки
11

Стопорная гайка

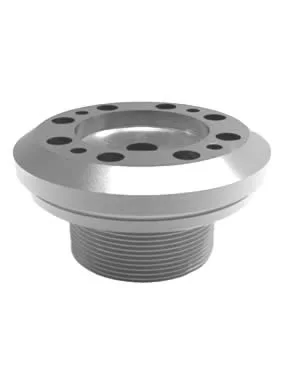
Locking Nut

Крепит броню подвижного конуса или связанные элементы его головки. Проверяют диаметр, шаг и направление резьбы, торец, захват для инструмента, а также сопряжение с выжигаемым кольцом или системой крепления.

Проверка материала и изготовления: Высокопрочную легированную сталь, обработку резьбы и термообработку согласуют по усилию затяжки и способу монтажа и демонтажа.

Перейти к общей странице детали →
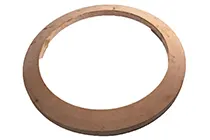
Выжигаемое кольцо: справочная иллюстрация монтажной зоны
12

Выжигаемое кольцо

Torch Ring / Burning Ring

Заводская иллюстрация оснастки поясняет монтаж и демонтаж брони подвижного конуса в этой зоне; это не фотография кольца. Проверяют диаметр, сечение, материал, монтажный зазор и технологию снятия.

Проверка материала и изготовления: Материал и размеры определяют по конкретной конструкции конуса и технологии разборки; общие типоразмеры не служат основанием для замены.

Перейти к общей странице детали →
Специальная оснастка

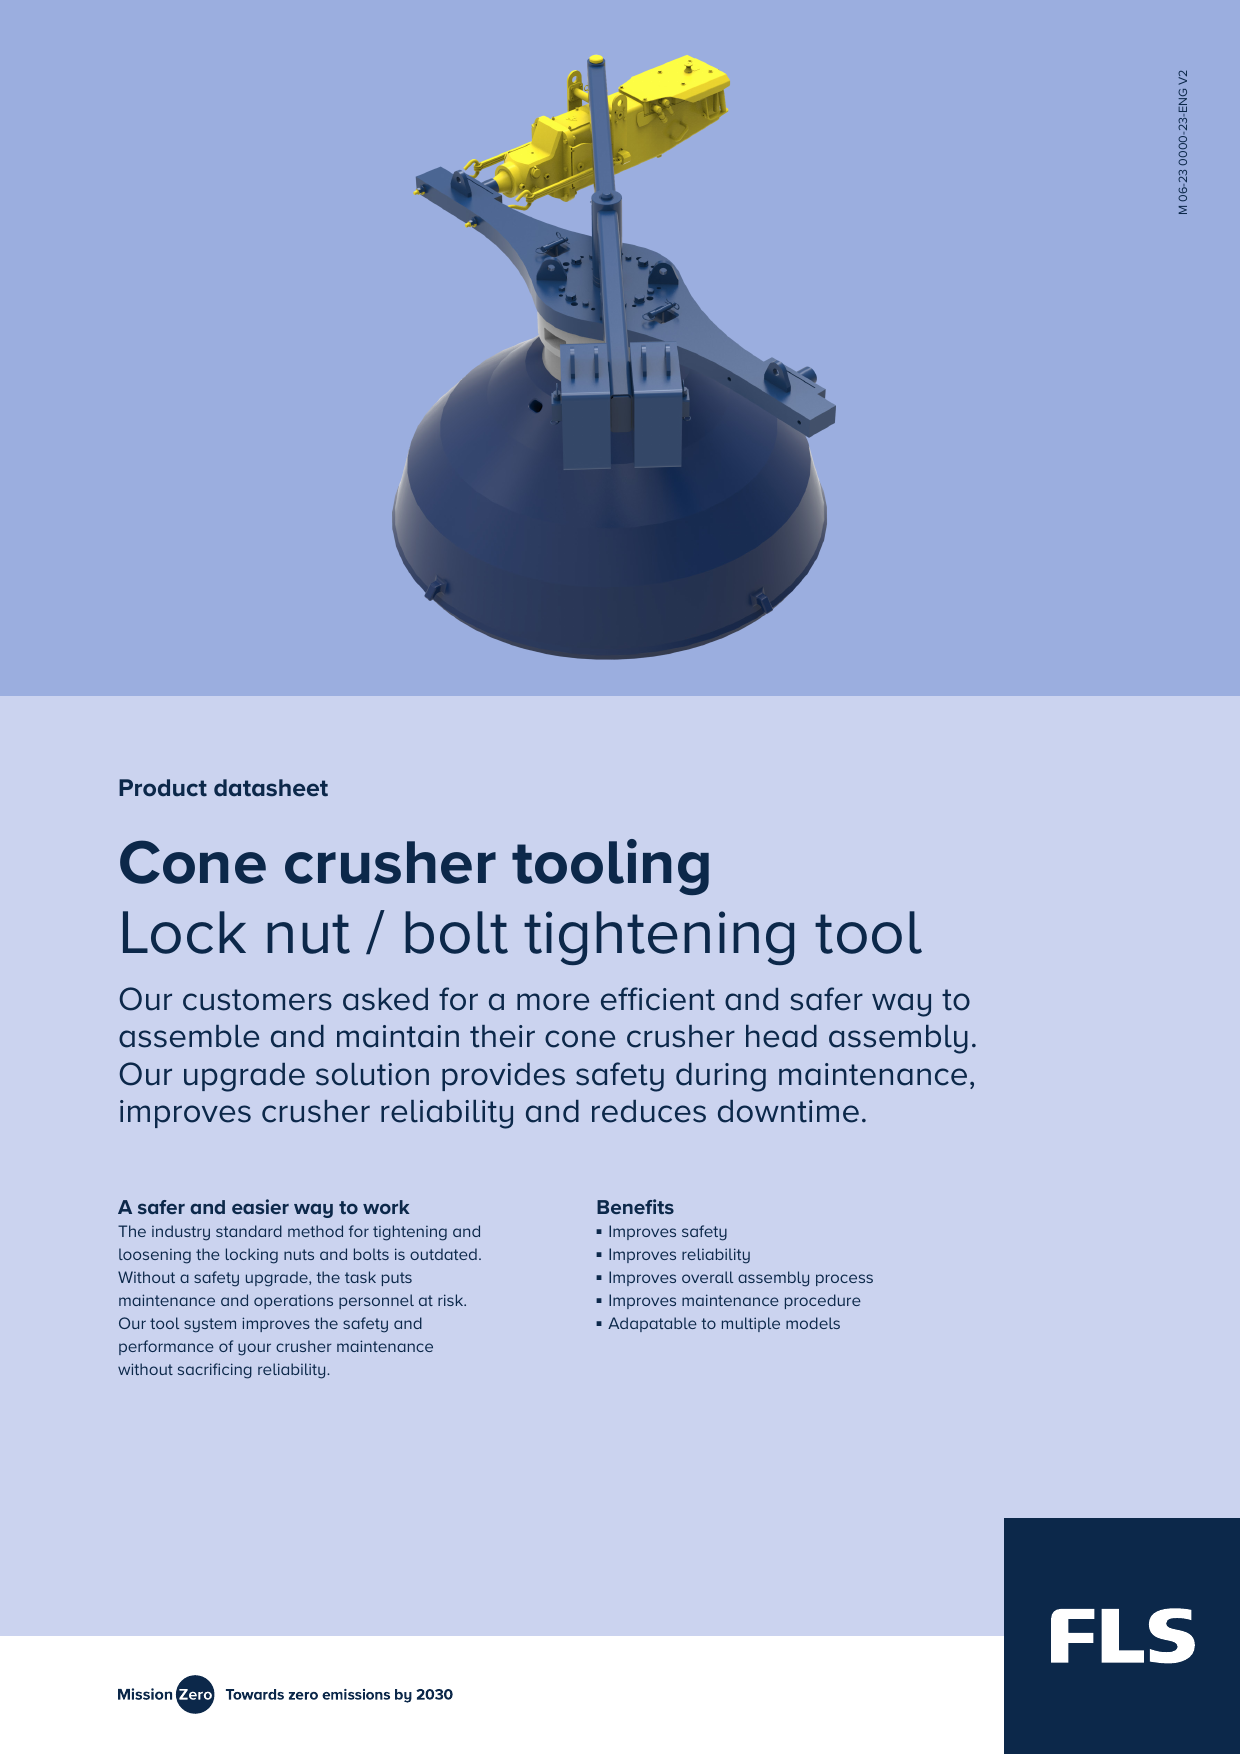
Фирменная оснастка FLS для ремонта конусных дробилок

Для каждого из трёх приспособлений имеются официальный технический лист FLS и иллюстрации применения на конусной дробилке. Грузоподъёмность, точки подъёма, сопряжения и рабочее пространство согласуют по модели и плану ремонта на площадке.

Платформа для обслуживания конуса: официальная иллюстрация FLS
01

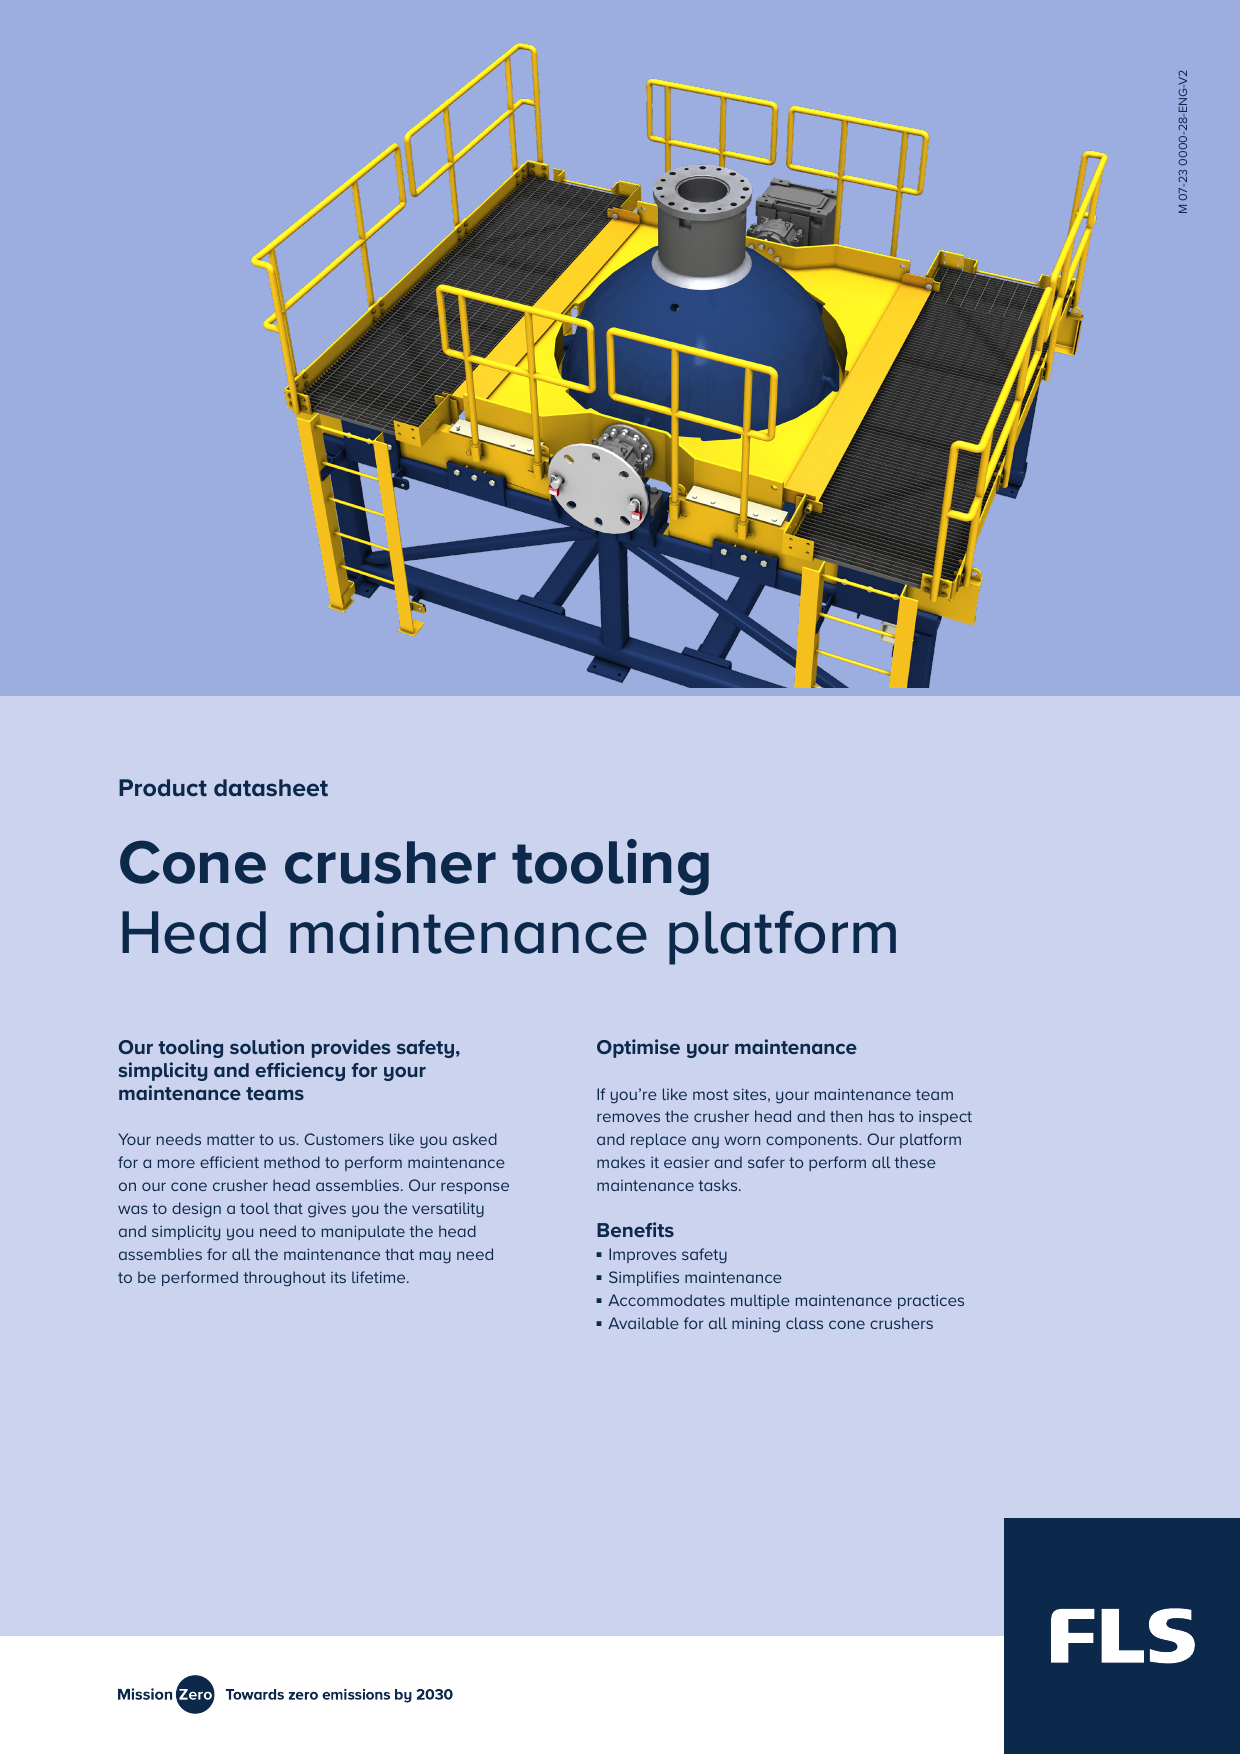
Платформа для обслуживания конуса

Head Maintenance Platform

Фирменная оснастка FLS устойчиво поддерживает снятый конус в сборе для осмотра и замены изношенных деталей. Несущую способность, сопряжения и опорную конструкцию платформы проверяют по конкретной модели.

Отправить модель и требования к оснастке →
Приспособление подъёма брони подвижного конуса: официальная иллюстрация FLS
03

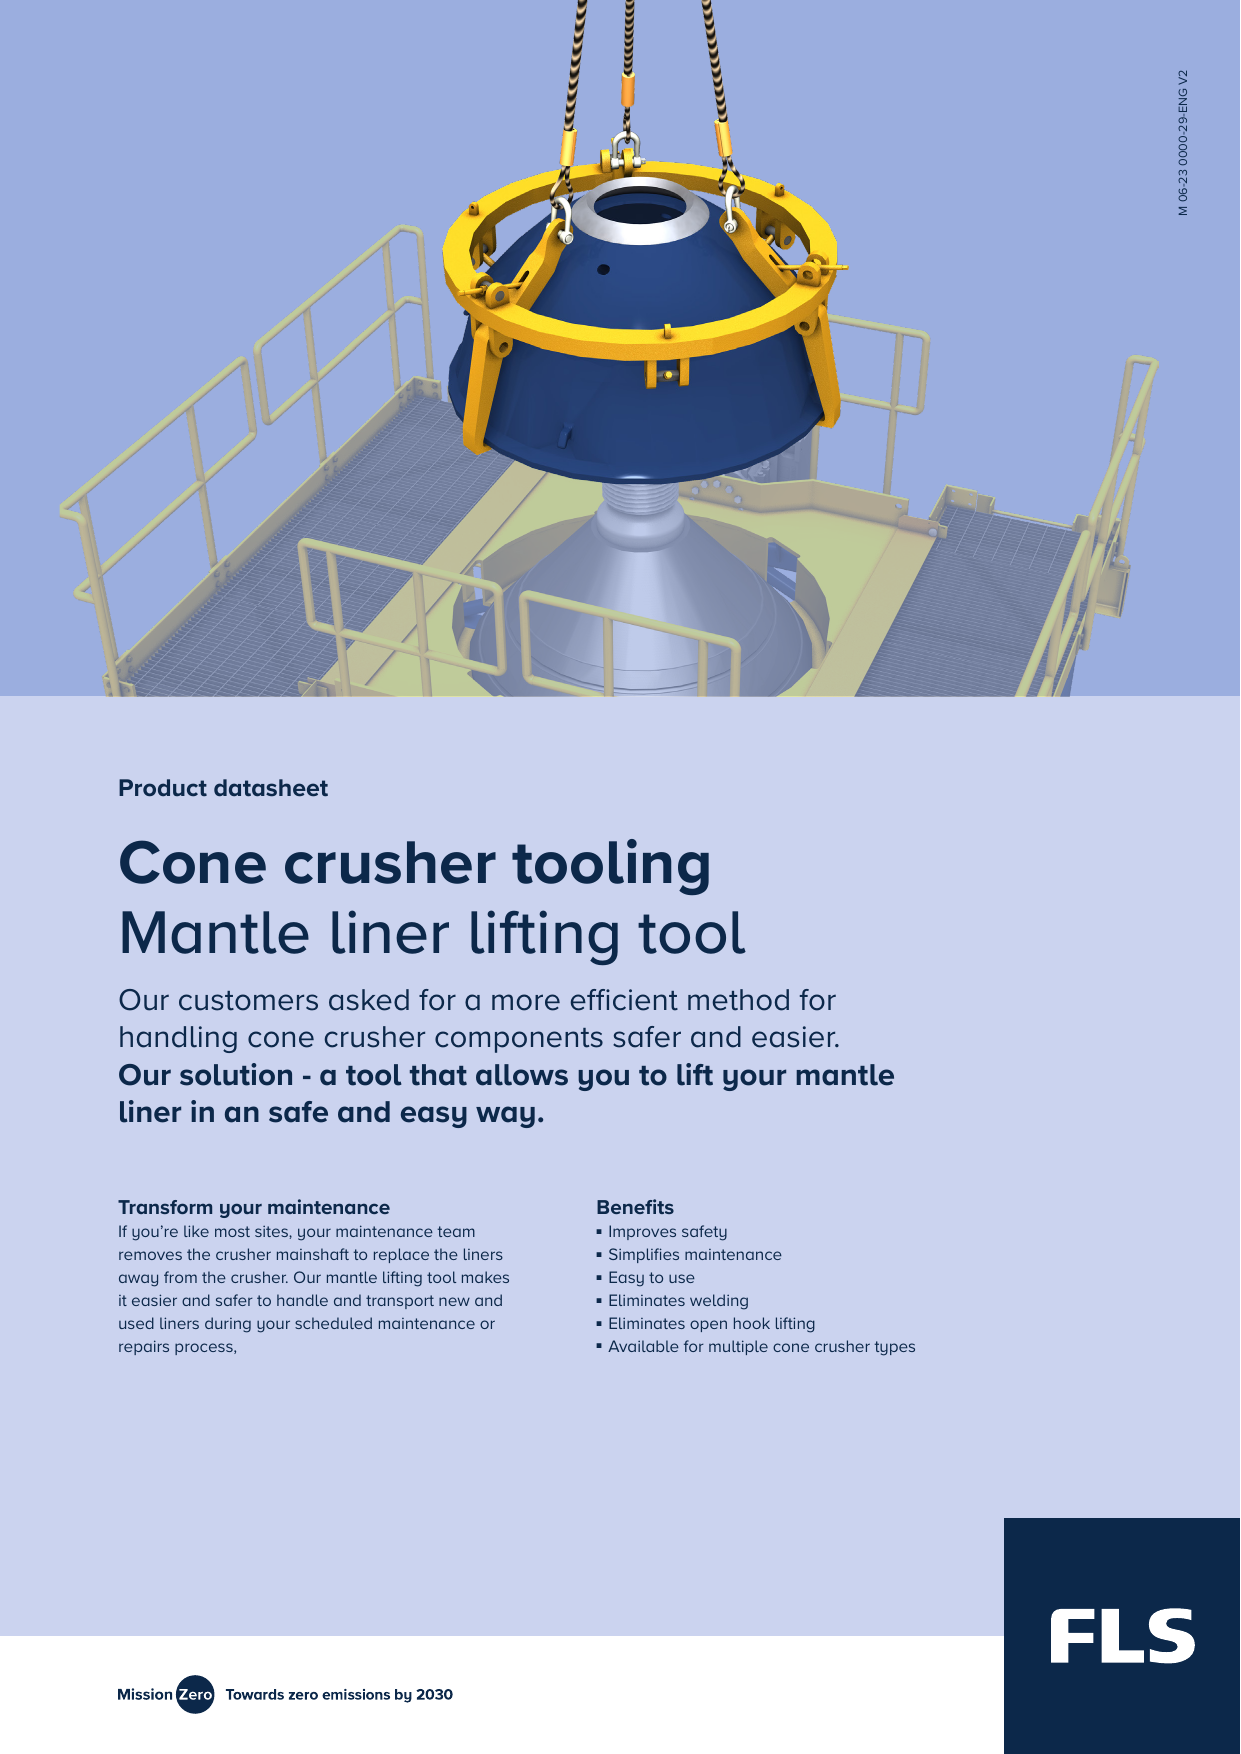
Приспособление для подъёма брони подвижного конуса

Mantle Liner Lifting Tool

Фирменная оснастка FLS для подъёма, перемещения и замены брони сокращает необходимость в приварных проушинах или открытых крюках. Точки подъёма и номинальную грузоподъёмность проверяют по модели.

Отправить модель и требования к оснастке →
Номера чертежей и запчастей

Известные номера Raptor 1100 из открытого стороннего каталога

Номера взяты из прослеживаемого открытого стороннего каталога. Они служат только для поиска документации и подготовки запроса, а не подтверждают взаимозаменяемость со стороны FLS.

Модель оборудованияДетальКаталожный номерХарактер источника
Raptor 1100Броня неподвижного конуса / ConcaveRXL1010-B003Открытый сторонний каталог; Mn18Cr2; перед изготовлением проверить чертёж
Raptor 1100Броня неподвижного конуса / ConcaveRXL1010-B011Открытый сторонний каталог; Mn18CrMo; перед изготовлением проверить чертёж
Raptor 1100Броня подвижного конуса / MantleRXL1010-M004Открытый сторонний каталог; Mn18Cr2; перед изготовлением проверить чертёж
Raptor 1100Броня подвижного конуса / MantleRXL1010-M006Открытый сторонний каталог; Mn18CrMo; перед изготовлением проверить чертёж
Raptor 1100Клин / WedgeRXL1010-0001Открытый сторонний каталог; перед изготовлением проверить сборочный чертёж
Raptor 1100Сферическая гайка / Spherical NutRXL1010-0003Открытый сторонний каталог; перед изготовлением проверить сборочный чертёж
Raptor 1100Выжигаемое кольцо / Torch RingRXL1010-0004Открытый сторонний каталог; перед изготовлением проверить сборочный чертёж
Raptor 1100Стопорная пластина / Lock PlateRXL1010-0006Открытый сторонний каталог; перед изготовлением проверить сборочный чертёж
Raptor 1100Стопорное кольцо / RetainerRXL1010-0007Открытый сторонний каталог; перед изготовлением проверить сборочный чертёж
Raptor 1100Подкладка клина / Wedge ShimRXL1010-0008 / 0009Открытый сторонний каталог; 3 mm / 6 mm; перед изготовлением проверить сборочный чертёж

Правила использования:Необходимо сопоставить полное обозначение модели, серийный номер, камеру дробления, редакцию чертежа, основные размеры, массу, материал и монтажные сопряжения. Без согласованного чертежа нельзя начинать изготовление или заявлять взаимозаменяемость.

Какие основные модели конусных дробилок FLS представлены сейчас?

В текущих официальных материалах представлены Raptor 250, 350, 450, 500, 650, 900, 1100, 1300, 2500, а также kubria F 210, F/M 150, G 150 и M 210.

Достаточно ли модели для изготовления запчасти?

Нет. До изготовления необходимо также проверить серийный номер: Материал и термообработку выбирают с учётом условий эксплуатации с учётом условий эксплуатации. Контроль проводит инспектор на заводе; документы о качестве по каждой плавке прилагаются к поставке. Направьте чертежи или номера деталей — инженер предоставит предварительный диапазон стоимости в течение 24 часов.

Можно ли заказать фирменную оснастку только по названию?

Одного названия недостаточно. Необходимо также проверить модель машины, конструкцию конуса, номинальную грузоподъёмность, точки подъёма, сопряжения и рабочее пространство на площадке.

Отправьте модель конусной дробилки FLS, номер чертежа, тип камеры или требования к оснастке

Укажите полную модель Raptor или kubria, серийный номер, OEM- или сторонний номер, приложите чертежи, фотографии старой детали и данные о материале и условиях работы. На этой основе мы выполняем идентификацию, оценку материала, подбор производства, Контроль качества и поставку готового изделия.

Производственные услуги в Китае

От технической оценки до поставки готовых изделий

ANRANST предоставляет заказчикам по всему миру комплексные услуги по закупке нестандартных, износостойких и запасных промышленных деталей в Китае: проверку чертежей, производство на сертифицированных заводах, Контроль качества и поставку готовых изделий. Возможна работа и с другими видами нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, выбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация проверок и приёмки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых изделий в рамках согласованной схемы снабжения.

Передайте модель, чертежи, номера чертежей или деталей, материал и условия работы. На их основе определим порядок технической проверки и поставки.

Отправить запрос