FLS DRC — Двухвалковая дробилка

От четырёх стандартных моделей и основных размеров — к дробящим зубьям, бандажам, боковой и нижней футеровке, валам, подшипникам, гидравлике и приводу, проверке материалов и номеров чертежей перед запросом предложения.

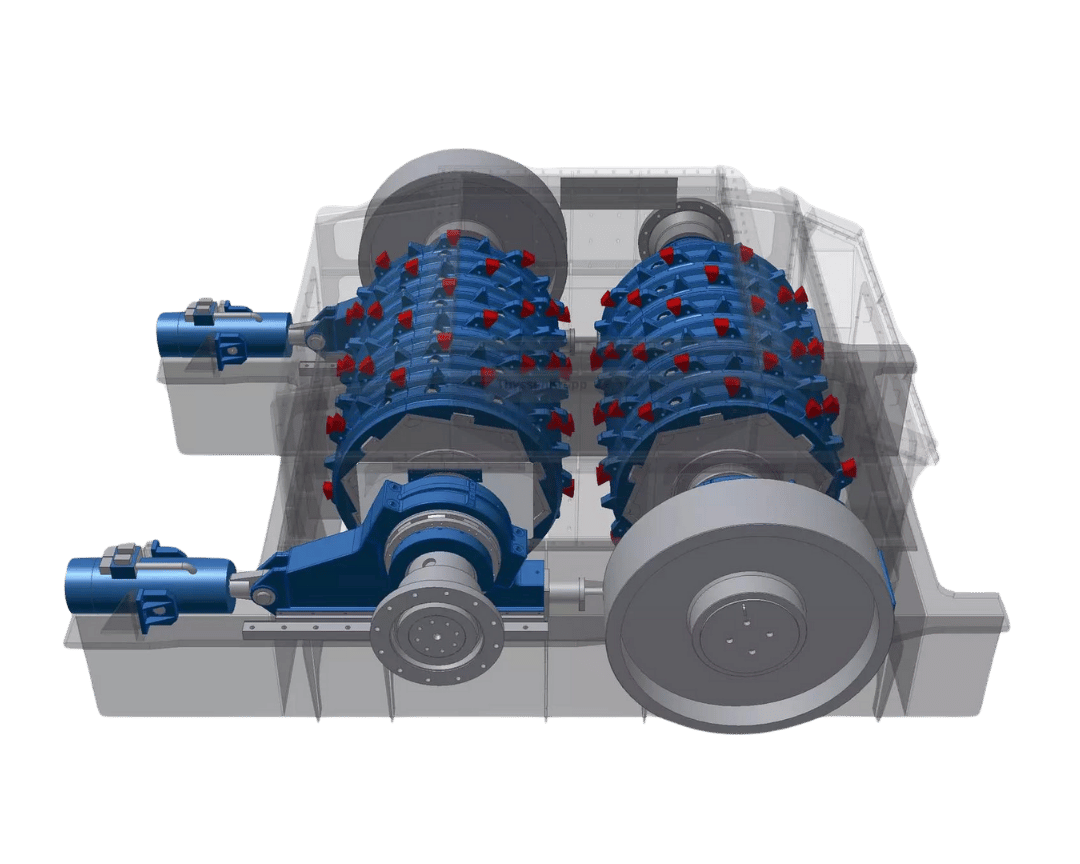
Внутренняя конструкция двухвалковой дробилки FLS DRC: официальная схема
Официальная схема FLS DRC показывает неподвижный и подвижный валки, дробящие зубья, маховик, гидравлическую защиту от перегрузки и раму.
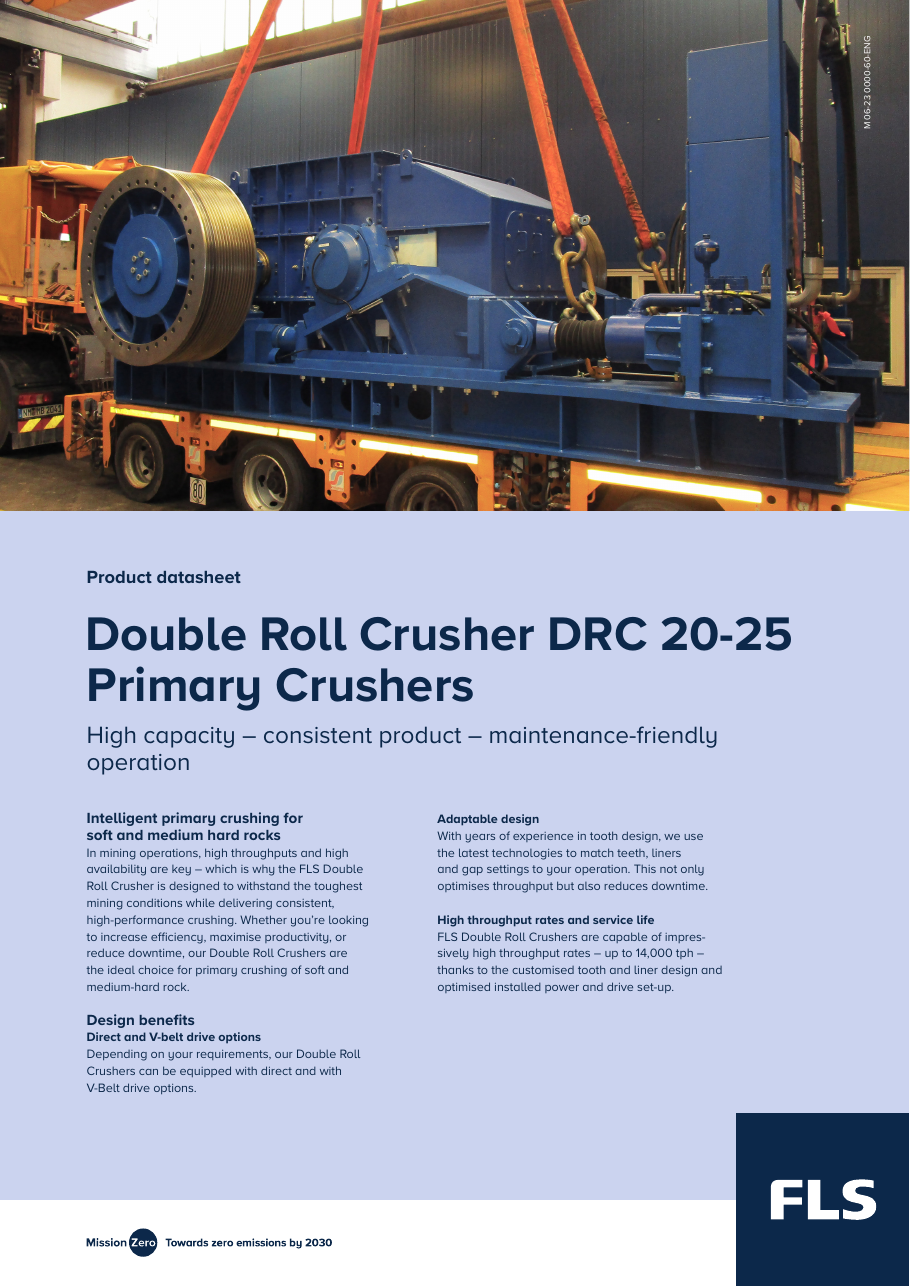
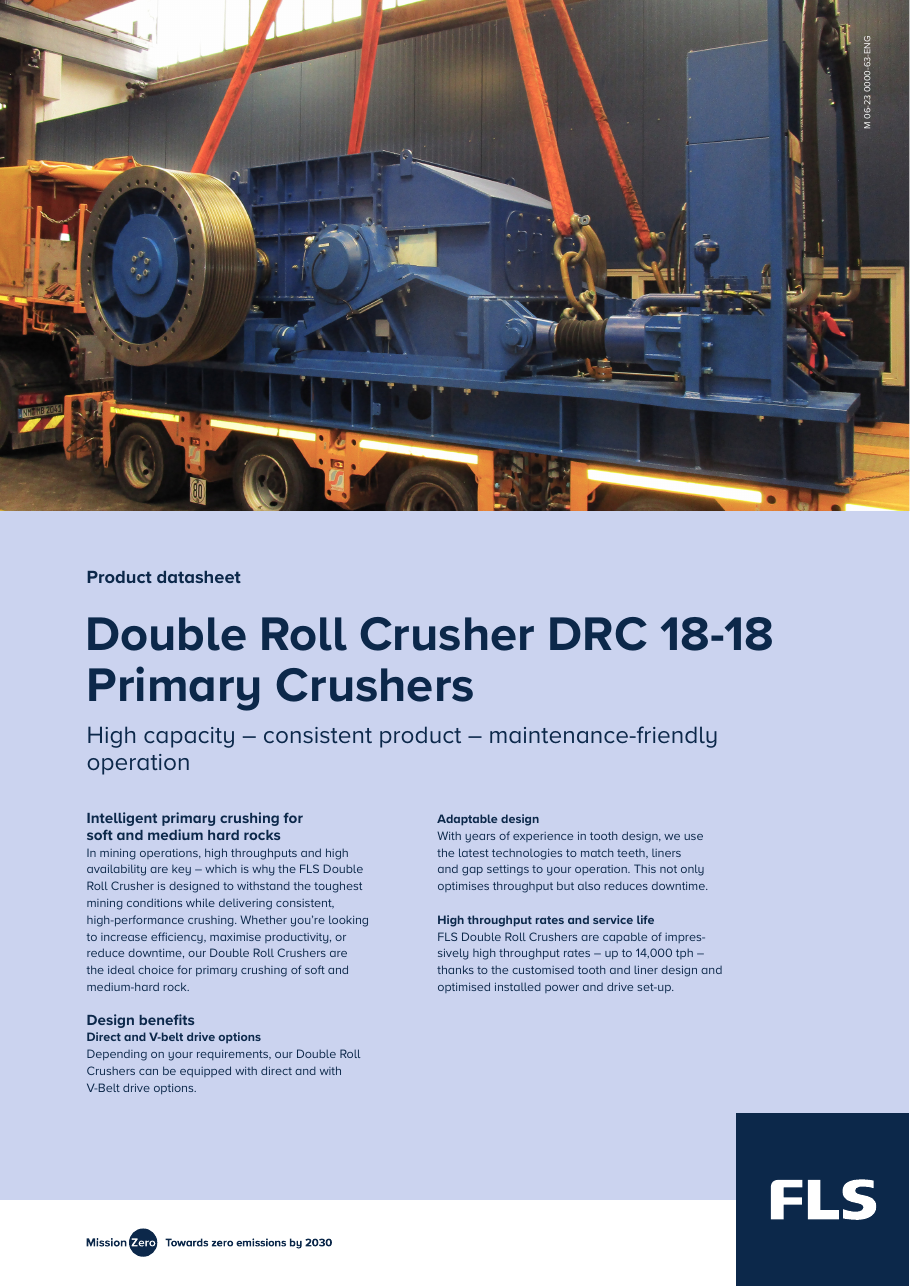
Первая страница официального технического листа FLS DRC 20-25
Первая страница официального технического листа FLS DRC 20-25. Таблица моделей содержит крупность продукта, производительность, диаметр и длину валков, приёмное отверстие, зазор и мощность.
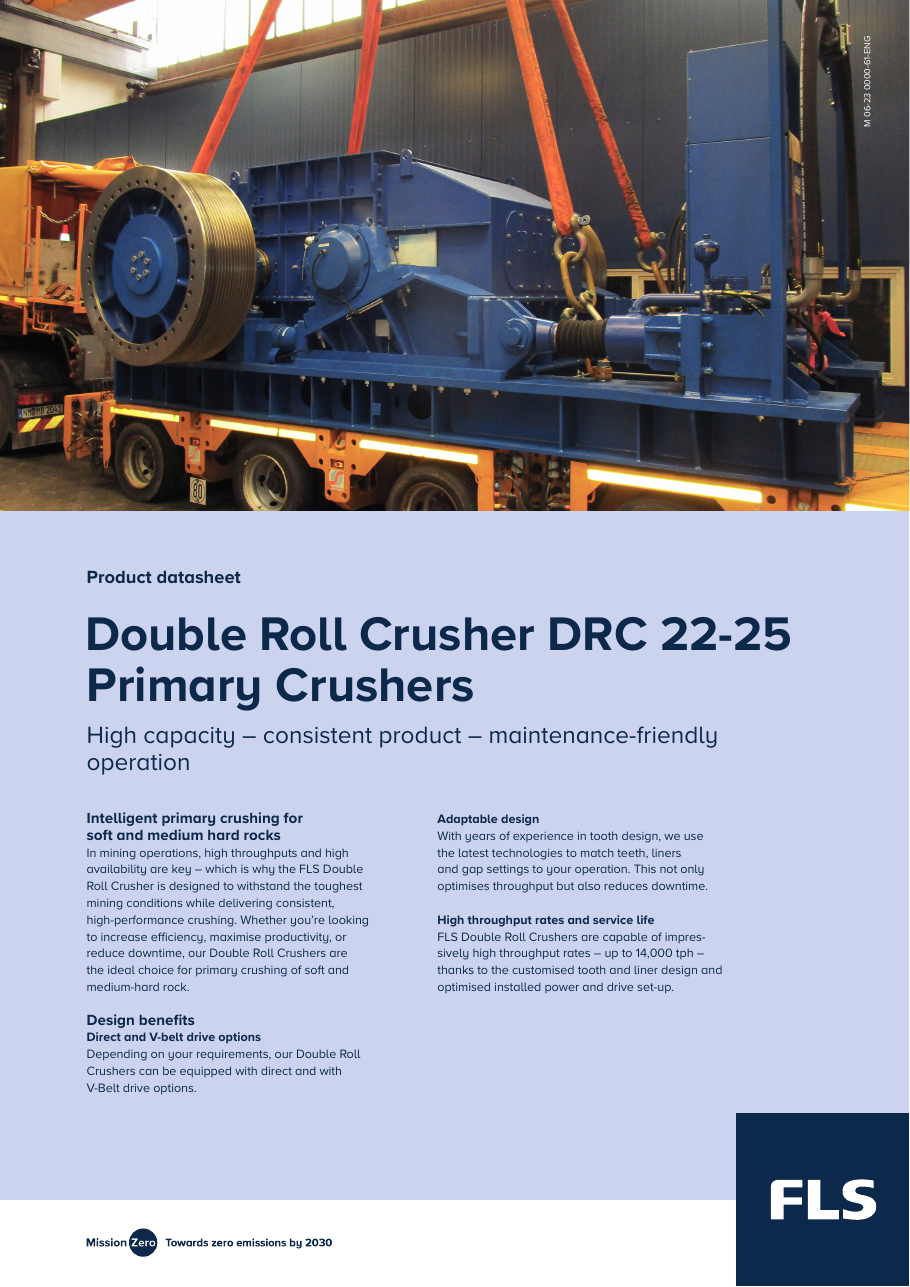
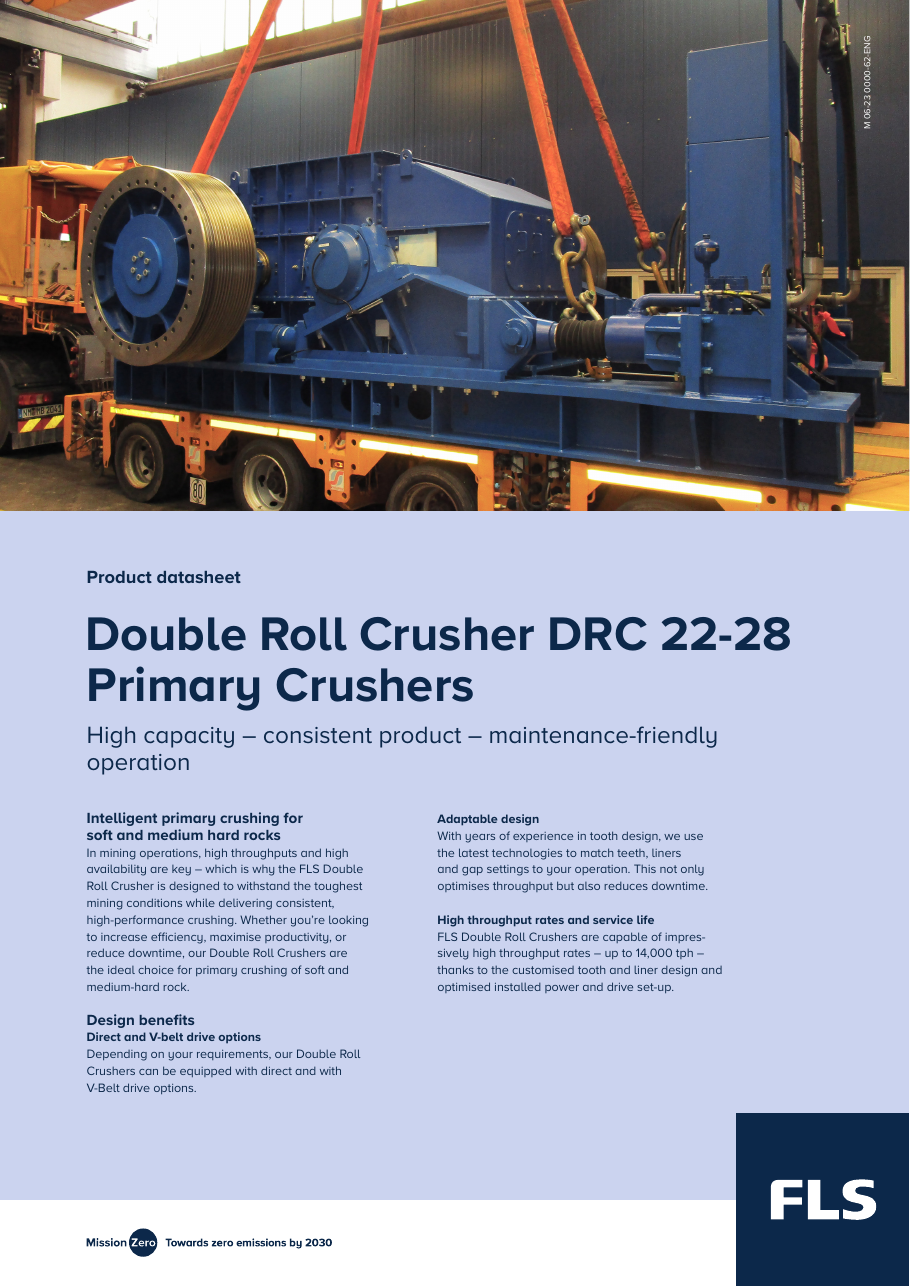
Первая страница официального технического листа FLS DRC 22-28
Первая страница официального технического листа FLS DRC 22-28; в той же серии отдельно представлены 18-18, 20-25 и 22-25.
Оборудование OEM

Модели, изнашиваемые детали, запчасти и материалы на одной странице

DRC выполняет первичное дробление неподвижным и подвижным валками; гидравлика позволяет подвижному валку отойти при перегрузке. Здесь собраны модели, размеры, места установки, материалы, проверка номеров чертежей и форма запроса для идентификации запчастей.

4 опубликованные стандартные модели
5 разделов изнашиваемых деталей
5 разделов основных запчастей
5 официальных источников
Стандартные модели и основные размеры

От DRC 18-18 до DRC 22-28

Крупность продукта, производительность, диаметр валка по зубьям, длина валка, приёмное отверстие, регулируемый зазор и мощность привода взяты из официальных технических листов FLS соответствующих моделей.

МодельКрупность продуктаПроизводительностьДиаметр валка по зубьямДлина валкаПриёмное отверстиеРегулируемый дробящий зазорМощность двигателя
DRC 18-180–300 mm2,500–4,000 t/hоколо 1,800 mmоколо 1,800 mmоколо 1,700 × 1,850 mmоколо 200–350 mm2 × 250 kW
DRC 20-250–400 mm4,000–6,000 t/hоколо 2,000 mmоколо 2,500 mmоколо 2,500 × 2,200 mmоколо 200–400 mm2 × 450 kW
DRC 22-250–400 mm5,000–7,000 t/hоколо 2,300 mmоколо 2,500 mmоколо 2,500 × 2,600 mmоколо 250–450 mm2 × 650 kW
DRC 22-280–500 mm6,000–8,000 t/hоколо 2,300 mmоколо 2,800 mmоколо 2,900 × 3,100 mmоколо 250–450 mm2 × 650 kW

Производительность зависит от насыпной плотности, прочности, гранулометрического состава и влажности материала, требуемой крупности продукта и фактического зазора. Запчасти окончательно подбирают по полной модели, серийному номеру, номеру и редакции чертежа и установочным размерам.

Износостойкие детали

Дробящие зубья, бандажи, боковая и нижняя футеровка, скребки

Сначала приведены дробящие зубья и бандажи, затем защита боковых стенок, нижней части и элементы очистки. Каждый раздел связан с общей страницей детали и подходящих материалов.

Дробящие зубья и наконечники: расположение и конструкция в FLS DRC
01

Дробящие зубья / зубчатые наконечники

Crushing Teeth / Tooth Caps

Расположены на наружной поверхности обоих валков и непосредственно контактируют с материалом. Проверяют принадлежность к неподвижному или подвижному валку, профиль и высоту зуба, шаг, расположение, направление вращения, соединение, фактический зазор и профиль износа старой детали.

Проверка материала и изготовления: Высокомарганцовистую или износостойкую легированную сталь, усиление твёрдым сплавом либо композитное решение выбирают по прочности материала, ударной и абразивной нагрузке и требуемому ресурсу.

Перейти к общей странице детали →
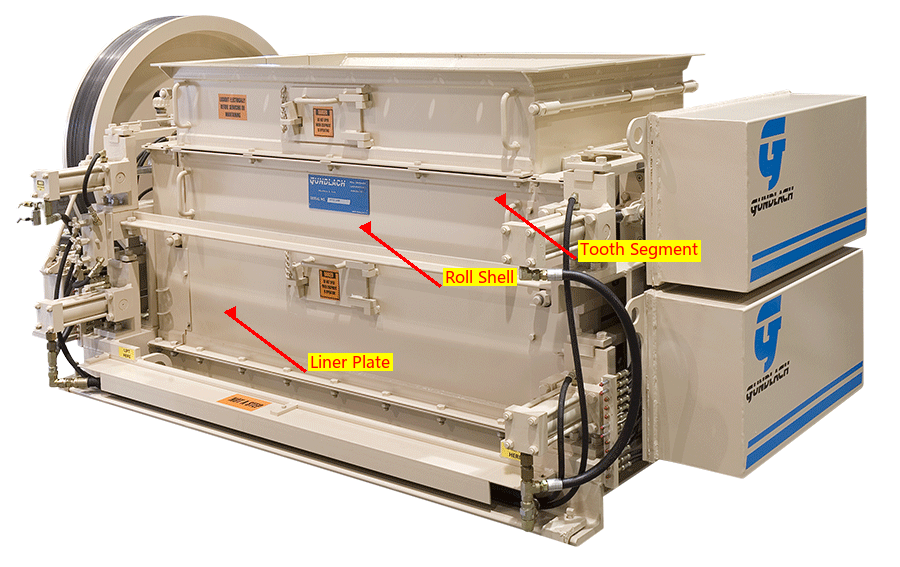
Бандаж валка: расположение и конструкция в FLS DRC
02

Бандаж / оболочка валка

Roll Shell / Roller Sleeve

Образует износостойкую наружную поверхность неподвижного и подвижного валков и основание для зубьев. Проверяют диаметр и длину валка, отверстие под вал или соединение с зажимной втулкой, секционное исполнение, фиксацию, массу и динамическую балансировку.

Проверка материала и изготовления: Износостойкую легированную сталь или составную конструкцию выбирают по исходному проекту. Материал, термообработку, соосность, радиальное биение и допуски посадок согласуют по чертежу.

Перейти к общей странице детали →
Боковая футеровка и торцевая защита: расположение и конструкция в FLS DRC
03

Боковая футеровка / торцевая защита

Side Liner / Side Plate

Защищает торцы валков и боковые стенки камеры, ограничивает обходной поток материала и поддерживает рабочий зазор. Проверяют сторону установки, форму, толщину, отверстия, торцевой зазор и перекрытие соседних плит.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, износостойкую стальную отливку или биметаллический лист выбирают по ударной нагрузке, скользящему износу и толщине.

Перейти к общей странице детали →
Нижняя футеровка: расположение и конструкция в FLS DRC
04

Нижняя футеровка

Bottom Liner

Защищает раму и разгрузочную зону под валками. Проверяют направление разгрузки, толщину, номера секций, отверстия, перекрытие, пространство возможного скопления материала и доступ для замены.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, биметаллический лист или износостойкую стальную отливку выбирают по высоте падения материала, крупности и направлению потока.

Перейти к общей странице детали →
Очистительный скребок: расположение и конструкция в FLS DRC
05

Скребки / очистительные пластины

Scraper / Cleaner Blade

Расположен возле поверхности валка и ограничивает налипание влажного вязкого материала. Проверяют сторону установки, контур, зазор до валка, длину, кронштейн, запас на износ и диапазон регулировки.

Проверка материала и изготовления: Износостойкий лист, эластомер или составной скребок выбирают по налипанию материала, конструкции поверхности валка, температуре и ударным нагрузкам.

Перейти к общей странице детали →
Запасные части

Валы, подшипники, гидравлика, привод и регулировочные детали

Одноимённые детали разных моделей DRC, неподвижного и подвижного валков нельзя считать взаимозаменяемыми по внешнему виду. Проверяют номер чертежа, посадки, направление вращения, нагрузки, материал и термообработку.

Валы неподвижного и подвижного валков: расположение и конструкция в FLS DRC
01

Валы неподвижного и подвижного валков

Fixed and Floating Roll Shafts

Валы соединяются соответственно с неподвижным и подвижным валками, причём последний может отойти под действием гидравлической защиты. Проверяют диаметры и шейки, соединение с телом валка, шпонку или зажимную втулку, расстояние между опорами, направление вращения, соосность и динамическую балансировку.

Проверка материала и изготовления: Кованую легированную сталь для передачи нагрузки, термообработку, точность шеек и неразрушающий контроль согласуют по исходному чертежу и нагрузкам.

Перейти к общей странице детали →
Подшипники и корпуса: расположение и конструкция в FLS DRC
02

Подшипники и корпуса подшипников

Bearing and Bearing Housing

Поддерживают неподвижный и подвижный валки и воспринимают удары при дроблении. Проверяют обозначение и зазор подшипника, шейку вала, отверстие корпуса, фиксирующую и плавающую опоры, уплотнения, смазку и присоединения контроля температуры.

Проверка материала и изготовления: Подшипники качения, стальные корпуса и материалы уплотнений отдельно подбирают по радиальной и ударной нагрузке, частоте вращения, нагреву и смазке.

Перейти к общей странице детали →
Гидравлическая защита и регулировка зазора: расположение и конструкция в FLS DRC
03

Гидравлическая защита и регулировка зазора

Hydraulic Relief and Gap Setting System

При перегрузке или попадании недробимого металлического предмета гидравлика отводит подвижный валок; она также регулирует рабочий зазор. Проверяют диаметр и ход цилиндра, давление, монтажные цапфы, клапанный блок, аккумулятор, присоединения и уплотнения.

Проверка материала и изготовления: Легированную сталь цилиндра, обработку поверхности и уплотнения из NBR, HNBR, FKM или полиуретана выбирают по давлению, рабочей среде и температуре.

Перейти к общей странице детали →
Привод, редуктор и муфта: расположение и конструкция в FLS DRC
04

Привод, редуктор и муфта

Drive, Gearbox and Coupling

FLS DRC может иметь прямой или клиноремённый привод; в опубликованных технических листах указана двухдвигательная схема. Проверяют мощность двигателей, передаточное отношение, направление вращения, выходные концы валов, муфты, шкивы и кожухи.

Проверка материала и изготовления: Зубчатые колёса и валы изготавливают из легированной стали для передач. Муфты, клиновые ремни и упругие элементы согласуют по крутящему моменту, ударам, частоте вращения, температуре среды и исходной конструкции.

Перейти к общей странице детали →
Регулировочные клинья и прокладки: расположение и конструкция в FLS DRC
05

Регулировочные клинья и прокладки

Adjustment Wedge and Shim

Обеспечивают позиционирование, компенсацию зазора или регулировку при сборке. Проверяют место установки, набор толщин, уклон, отверстия, контактные поверхности и связь с механизмом гидравлической регулировки.

Проверка материала и изготовления: Используют закалённую и отпущенную легированную сталь или материал по исходному проекту. Толщину, плоскостность, твёрдость и обработку поверхности согласуют по чертежу.

Перейти к общей странице детали →
Номера чертежей и запчастей

Сопоставление OEM- или стороннего номера с моделью, валком и местом установки

Вместе с номером укажите полную модель DRC, серийный номер, неподвижный или подвижный валок, название и место установки детали, приложите чертежи, фотографии старой детали, основные размеры и данные о материале и условиях работы.

Какие стандартные модели FLS DRC опубликованы?

В текущих официальных материалах указаны DRC 18-18, 20-25, 22-25 и 22-28.

Можно ли изготовить дробящие зубья только по модели оборудования?

Нет. Необходимы также серийный номер, номер OEM-чертежа, принадлежность к неподвижному или подвижному валку, профиль, шаг и расположение зубьев, направление вращения, крепление, материал и записи об износе старой детали.

Отправьте модель FLS DRC, номер чертежа и требования к зубьям или основным запчастям

Укажите полную модель, серийный номер, неподвижный или подвижный валок, OEM- или сторонний номер; приложите чертежи, фотографии старой детали, основные размеры и данные о материале и условиях работы. Это основа для идентификации, оценки материала, подбора производства, контроля качества и поставки готового изделия.

Производственные услуги в Китае

От технической оценки до поставки готовых изделий

ANRANST предоставляет заказчикам по всему миру комплексные услуги по закупке нестандартных, износостойких и запасных промышленных деталей в Китае: проверку чертежей, производство на сертифицированных заводах, Контроль качества и поставку готовых изделий. Возможна работа и с другими видами нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, выбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация проверок и приёмки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых изделий в рамках согласованной схемы снабжения.

Передайте модель, чертежи, номера чертежей или деталей, материал и условия работы. На их основе определим порядок технической проверки и поставки.

Отправить запрос