FLS ERC — Эксцентриковая валковая дробилка

От пяти стандартных моделей и основных размеров — к футеровке щеки, валка, колосниковой решётки и кожуха, эксцентриковому валу, подшипникам и гидравлике, проверке материалов и номеров чертежей перед запросом предложения.

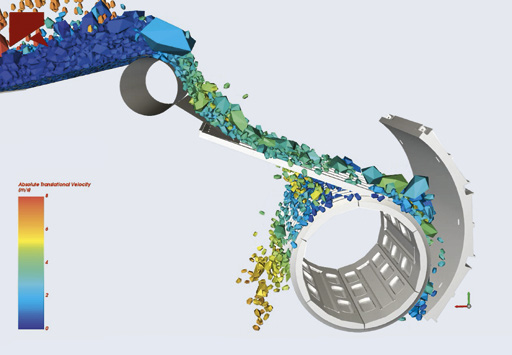
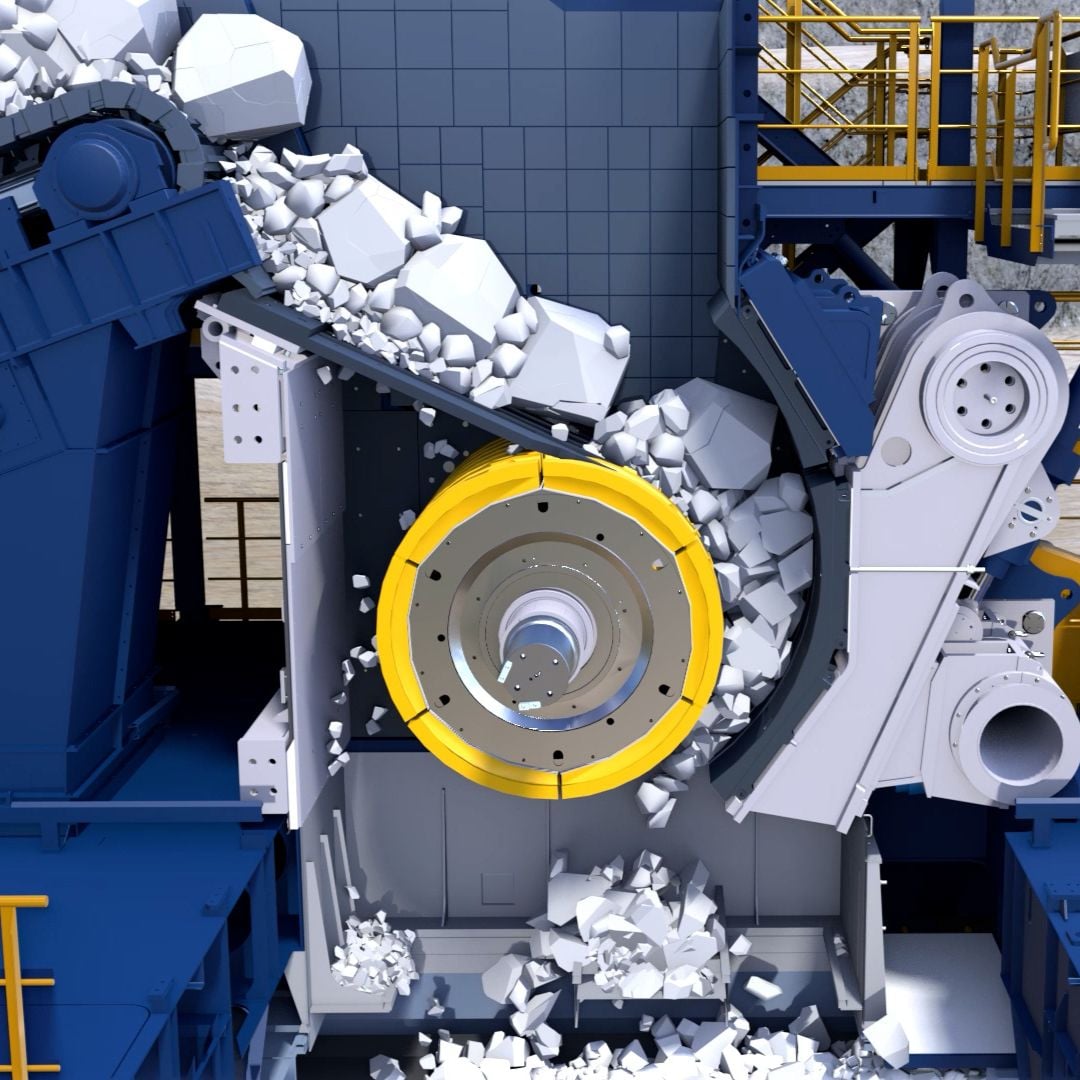
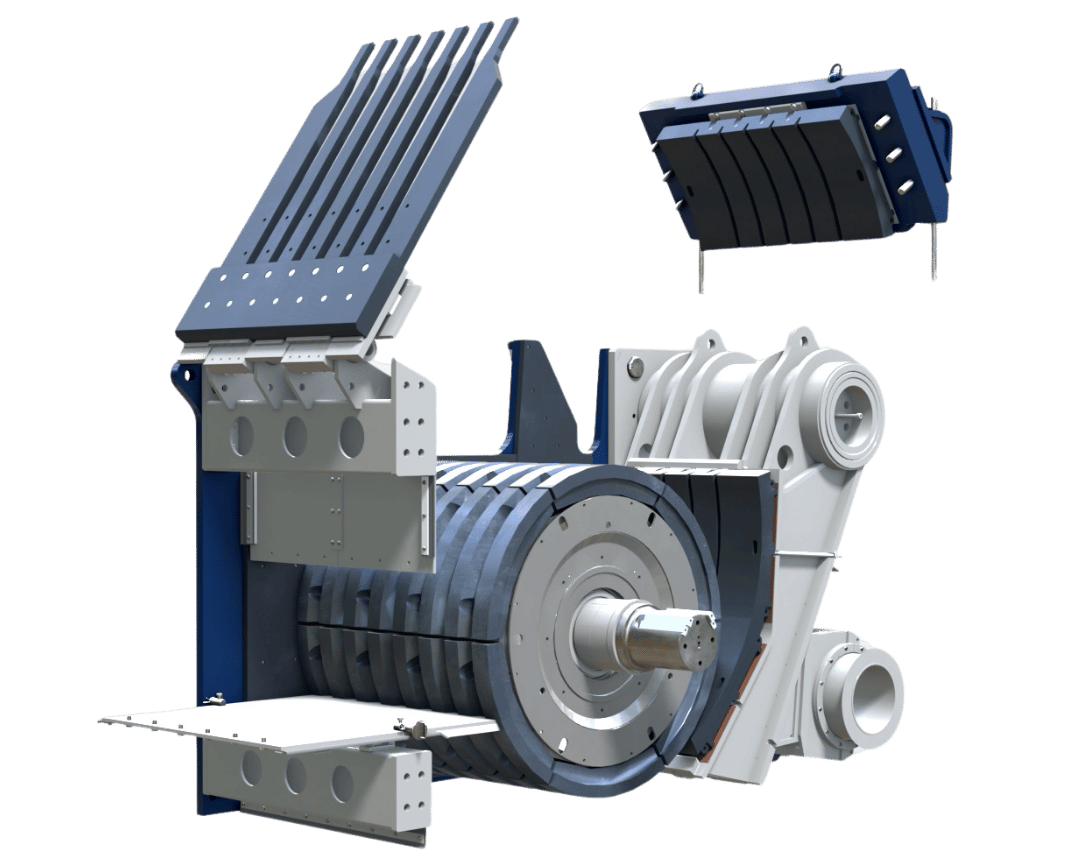
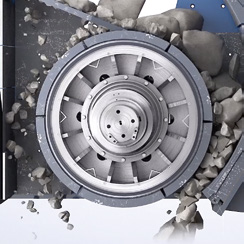
Рабочая зона эксцентриковой валковой дробилки FLS ERC: официальная иллюстрация
Официальная иллюстрация рабочей зоны FLS ERC показывает встроенную неподвижную колосниковую решётку, эксцентриковый валок, дробящую щеку и нижний путь разгрузки.
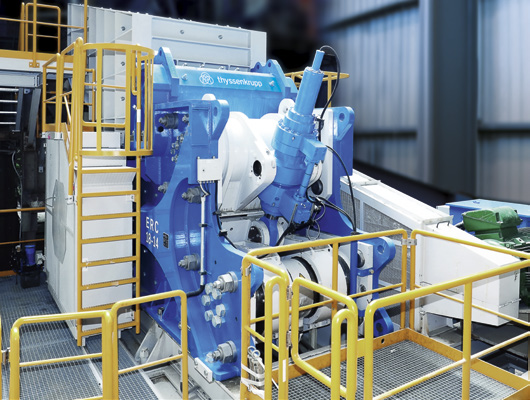
Эксцентриковая валковая дробилка FLS ERC при обслуживании: официальная иллюстрация
Официальная иллюстрация FLS ERC при обслуживании показывает взаимное расположение решётки, кожуха, эксцентрикового валка, дробящей щеки и гидравлической регулировки.
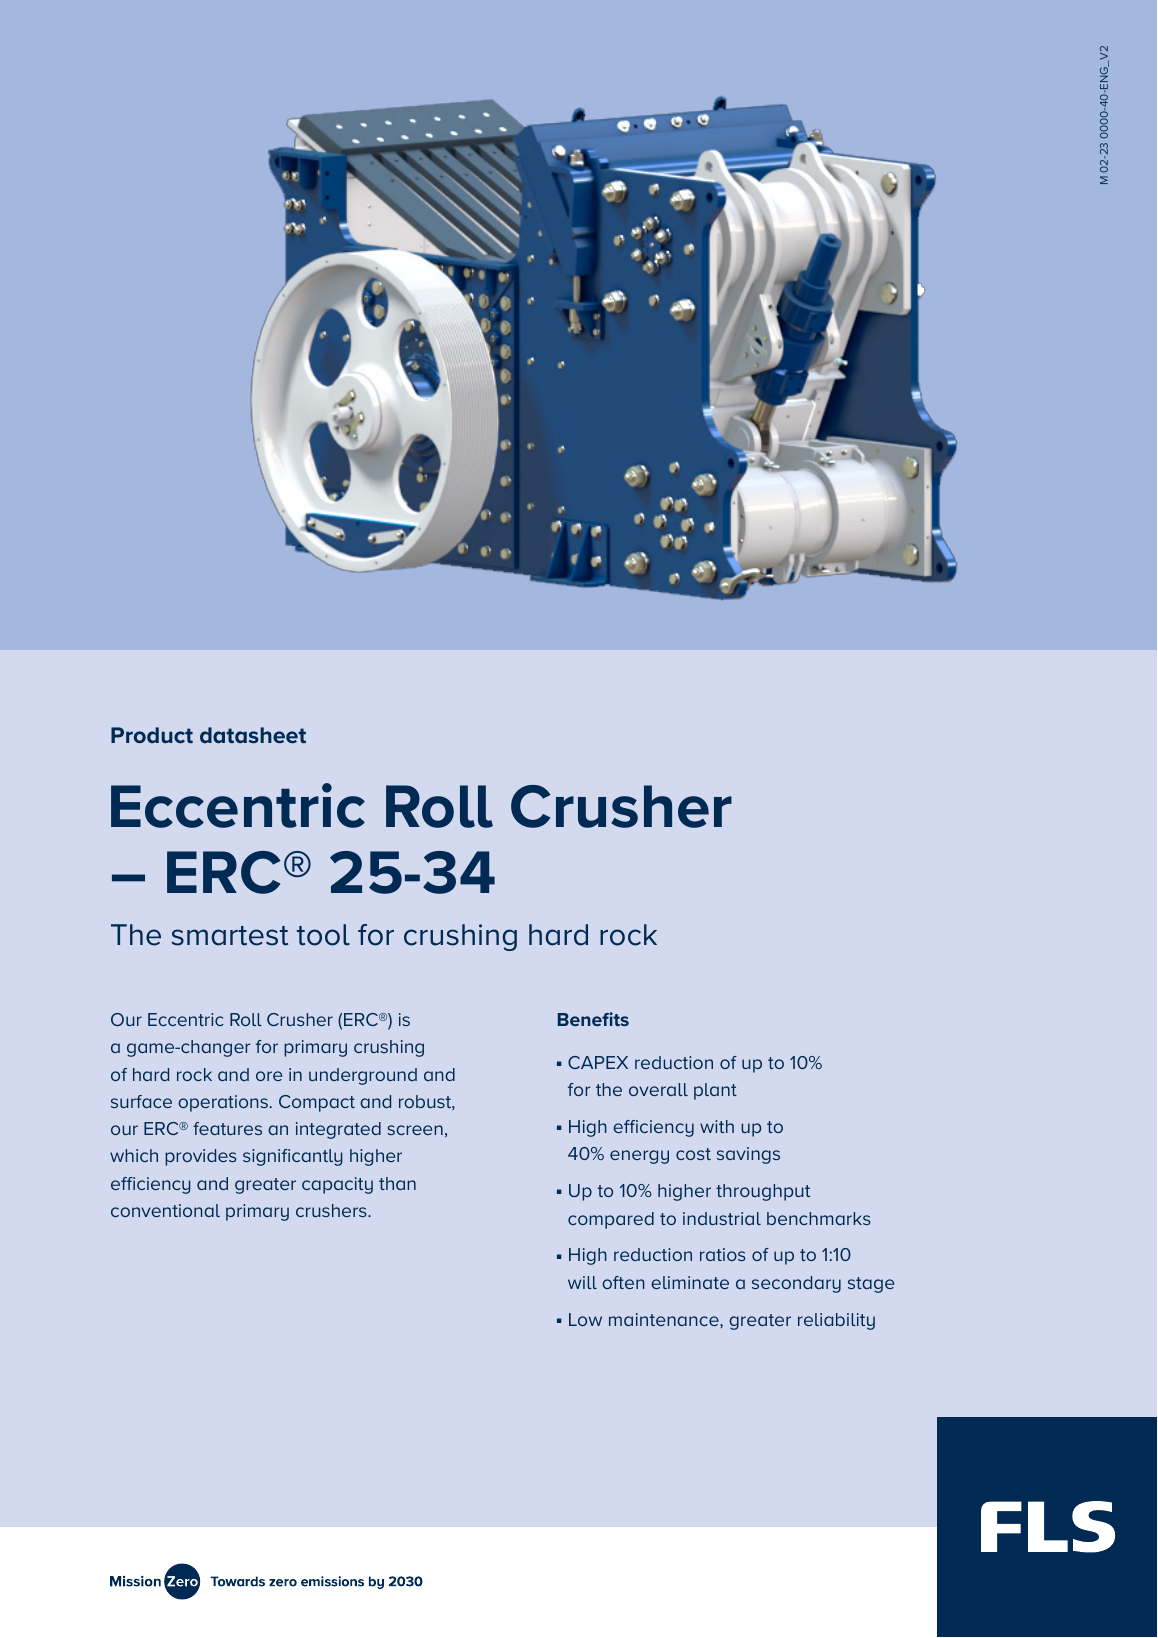
Первая страница официального технического листа FLS ERC 25-34
Первая страница официального технического листа FLS ERC 25-34; таблица также содержит 18-14, 22-20, 25-25 и 25-30.
Оборудование OEM

Модели, изнашиваемые детали, запчасти и материалы на одной странице

ERC сочетает дробление одним эксцентриковым валком с неподвижной колосниковой решёткой. Здесь собраны стандартные модели, размеры, места установки, материалы, проверка номеров чертежей и форма запроса для идентификации запчастей.

5 опубликованные стандартные модели
7 Категории износостойких деталей
3 Категории основных запчастей
6 официальных источников
Стандартные модели и основные размеры

От ERC 18-14 до ERC 25-34

Модели, производительность, приёмное отверстие, диаметр и ширина валка, CSS, мощность привода, масса и габариты взяты из официальных технических листов FLS соответствующих моделей.

МодельПроизводительностьПриёмное отверстиеДиаметр / ширина валкаДиапазон CSSМощность приводаМасса оборудованияГабариты L×W×H
ERC 18-14550–1,850 t/h1,400 × 1,000 mm1,800 / 1,400 mm70–220 mm160–300 kWоколо 83,000 kgоколо 5,200 × 3,250 × 3,200 mm
ERC 22-201,050–3,450 t/h2,000 × 1,200 mm2,200 / 2,000 mm80–260 mm300–450 kWоколо 156,000 kgоколо 6,200 × 4,250 × 3,800 mm
ERC 25-251,450–4,900 t/h2,500 × 1,300 mm2,500 / 2,500 mm100–260 mm450–600 kWоколо 185,000 kgоколо 7,100 × 4,700 × 4,300 mm
ERC 25-302,150–7,300 t/h3,000 × 1,300 mm2,500 / 3,000 mm100–300 mm500–700 kWоколо 215,000 kgоколо 7,100 × 5,200 × 4,300 mm
ERC 25-342,600–8,800 t/h3,400 × 1,300 mm2,500 / 3,400 mm100–300 mm600–800 kWоколо 240,000 kgоколо 7,100 × 5,600 × 4,300 mm

Производительность зависит от насыпной плотности, прочности на сжатие, гранулометрического состава и влажности материала, требуемой крупности продукта и фактического CSS. Запчасти окончательно подбирают по полной модели, серийному номеру, номеру и редакции чертежа и установочным размерам.

Износостойкие детали

Дробящая щека, эксцентриковый валок, решётка, кожух и защита разгрузки

Детали расположены по месту установки: сначала футеровка щеки и поверхность валка в камере дробления, затем неподвижная решётка, боковая защита, кожух и разгрузочный тракт. Каждый раздел связан с общей страницей детали и подходящих материалов.

Футеровка дробящей щеки: расположение и конструкция в FLS ERC
01

Футеровка дробящей щеки

Crushing Jaw Liner

Закреплена на стороне качающейся щеки и образует закреплённую на ней износостойкую поверхность камеры ERC. Проверяют модель, секции футеровки, профиль зубьев, толщину, отверстия, ориентацию, диапазон CSS и профиль износа старой детали.

Проверка материала и изготовления: Используют высокомарганцовистую или износостойкую легированную сталь либо композитное решение, проверенное в данных условиях. Марку, термообработку и твёрдость согласуют по исходному чертежу, ударным нагрузкам от руды и записям об износе.

Перейти к общей странице детали →
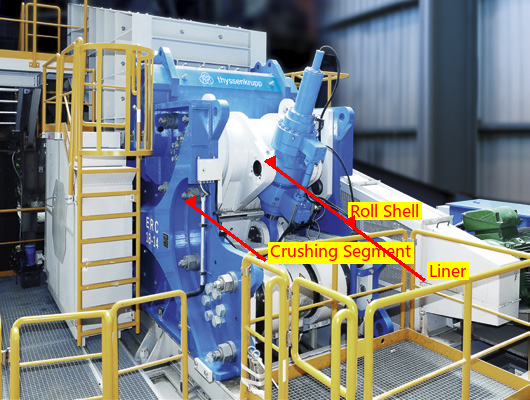
Футеровка и поверхность эксцентрикового валка: расположение и конструкция в FLS ERC
02

Футеровка / рабочая поверхность эксцентрикового валка

Roll Liner / Roll Surface

Устанавливается на наружной поверхности эксцентрикового валка и работает в паре с футеровкой щеки. Проверяют диаметр и ширину валка, число секций, угловое положение, крепление, профиль поверхности и направление вращения.

Проверка материала и изготовления: Износостойкую легированную сталь, высокомарганцовистую сталь или композитную конструкцию выбирают по соотношению ударной, сжимающей и абразивной нагрузок. Наружного диаметра для подбора замены недостаточно.

Перейти к общей странице детали →
Сегменты футеровки валка: расположение и конструкция в FLS ERC
03

Сегменты футеровки валка

Roll Shell Segment

При секционной поверхности валка каждый сегмент определяют по положению на окружности и порядку сборки. Проверяют длину дуги, ширину, стыки, крепёжные отверстия, фиксацию и перекрытие соседних сегментов.

Проверка материала и изготовления: Даже при одинаковом материале сегментов и цельной поверхности отдельно проверяют партии литья, термообработку, отклонения размеров и массы и монтажные зазоры.

Перейти к общей странице детали →
Изнашиваемые детали встроенной неподвижной решётки: расположение и конструкция в FLS ERC
04

Изнашиваемые детали встроенной неподвижной решётки

Integrated Static Grizzly Wear Parts

Встроенная неподвижная колосниковая решётка на стороне подачи пропускает мелочь в обход камеры дробления. Проверяют длину, отверстия, сечение и шаг колосников, опоры, направление износа и пространство для замены.

Проверка материала и изготовления: Износостойкую легированную сталь или закалённый и отпущенный износостойкий лист выбирают по ударам крупных кусков, абразивному износу, толщине сечения и сварному либо механическому креплению.

Перейти к общей странице детали →
Боковая защита и футеровка камеры: расположение и конструкция в FLS ERC
05

Боковая защита / футеровка камеры

Side Liner / Cheek Plate

Защищает боковые стенки камеры и зону возле торцов валка. Проверяют сторону, форму, толщину, отверстия, зазоры до щеки и валка, разгрузочный канал и зоны износа.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, износостойкую стальную отливку или биметаллический лист выбирают по соотношению ударной нагрузки и скользящего износа.

Перейти к общей странице детали →
Футеровка кожуха: расположение и конструкция в FLS ERC
06

Футеровка кожуха

Hood Liner

В технических листах FLS кожух с футеровкой указан среди наиболее крупных узлов, снимаемых при обычном обслуживании. Проверяют модель, контур кожуха, секции футеровки, точки подъёма, крепёжные отверстия и направление открытия при ремонте.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист или износостойкую стальную отливку выбирают по толщине, ударной нагрузке, возможности замены и массе при подъёме.

Перейти к общей странице детали →
Футеровка разгрузочного желоба: расположение и конструкция в FLS ERC
07

Футеровка разгрузочного желоба

Discharge Chute Liner

Находится в разгрузочном тракте под камерой дробления и воспринимает износ от быстрого потока материала и местные удары. Проверяют направление разгрузки, толщину, номера секций, отверстия, перекрытие и пространство возможного скопления материала.

Проверка материала и изготовления: Закалённый и отпущенный износостойкий лист, биметаллическую или резинокомпозитную футеровку выбирают по высоте падения, крупности, ударам и требованиям к шуму.

Перейти к общей странице детали →
Запасные части

Эксцентриковый вал, подшипниковые опоры и гидравлическая регулировка

Три категории основных запчастей связаны с общими страницами деталей. Одноимённые детали разных моделей ERC нельзя считать взаимозаменяемыми по внешнему виду: проверяют конструкцию, размеры, нагрузки, посадки, материал и номер чертежа.

Эксцентриковый вал и валок в сборе: расположение и конструкция в FLS ERC
01

Эксцентриковый вал и валок в сборе

Eccentric Roll Shaft and Roll Assembly

В технических листах FLS валок с подшипниками и футеровкой указан как наиболее крупный транспортируемый узел. Проверяют эксцентриситет, шейки, диаметр и ширину валка, расстояние между опорами, шпонку или зажимную втулку, направление вращения и динамическую балансировку.

Проверка материала и изготовления: Кованую легированную сталь для передачи нагрузки, конструкцию валка и обработку поверхности согласуют по исходному чертежу. В план контроля включают ультразвуковую проверку, размерные цепи и точность шеек.

Перейти к общей странице детали →
Подшипники, втулки и корпуса: расположение и конструкция в FLS ERC
02

Подшипники, втулки и корпуса

Bearings, Bushings and Housings

Поддерживают эксцентриковый валок и воспринимают циклические нагрузки дробления. Проверяют обозначение и зазор подшипника, шейку вала, отверстие корпуса, фиксирующую и плавающую опоры, уплотнения, смазку и присоединения контроля температуры.

Проверка материала и изготовления: Подшипники, втулки из медных сплавов, стальные корпуса и материалы уплотнений отдельно подбирают по нагрузке, частоте вращения, нагреву и условиям смазки.

Перейти к общей странице детали →
Гидравлическая регулировка и пропуск недробимых предметов: расположение и конструкция в FLS ERC
03

Гидравлическая регулировка зазора и пропуск недробимых предметов

Hydraulic Gap Setting and Tramp Release System

Обеспечивает регулировку CSS, компенсацию износа футеровки и пропуск недробимых предметов. Проверяют диаметр и ход цилиндра, рабочее давление, монтажные цапфы, клапанный блок, аккумулятор, присоединения и канавки уплотнений.

Проверка материала и изготовления: Легированную сталь цилиндра, обработку поверхности и уплотнения из NBR, HNBR, FKM или полиуретана выбирают по давлению, рабочей среде и температуре.

Перейти к общей странице детали →
Номера чертежей и запчастей

Сопоставление OEM- или стороннего номера с моделью, местом установки и основными размерами

Вместе с номером укажите полную модель ERC, серийный номер, название и место установки детали; приложите общий вид или сборочный чертёж, фотографии старой детали, основные размеры и данные о материале и условиях работы.

Какие стандартные модели FLS ERC опубликованы?

В текущих официальных материалах указаны ERC 18-14, 22-20, 25-25, 25-30 и 25-34.

Можно ли изготовить футеровку только по модели оборудования?

Нет. Необходимы также серийный номер: Материал и термообработку выбирают с учётом условий эксплуатации с учётом условий эксплуатации. Контроль проводит инспектор на заводе; документы о качестве по каждой плавке прилагаются к поставке. Направьте чертежи или номера деталей — инженер предоставит предварительный диапазон стоимости в течение 24 часов.

Отправьте модель FLS ERC, номер чертежа и требования к футеровке или основным запчастям

Укажите полную модель, серийный номер, OEM- или сторонний номер; приложите чертежи, фотографии старой детали, основные размеры и данные о материале и условиях работы. Это основа для идентификации, оценки материала, подбора производства, контроля качества и поставки готового изделия.

Производственные услуги в Китае

От технической оценки до поставки готовых изделий

ANRANST предоставляет заказчикам по всему миру комплексные услуги по закупке нестандартных, износостойких и запасных промышленных деталей в Китае: проверку чертежей, производство на сертифицированных заводах, Контроль качества и поставку готовых изделий. Возможна работа и с другими видами нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, выбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация проверок и приёмки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых изделий в рамках согласованной схемы снабжения.

Передайте модель, чертежи, номера чертежей или деталей, материал и условия работы. На их основе определим порядок технической проверки и поставки.

Отправить запрос