圆锥破碎机

中细碎工段主力。破碎壁与轧臼壁承受高应力磨粒磨损与疲劳,材料等级与腔型必须匹配给料特性。
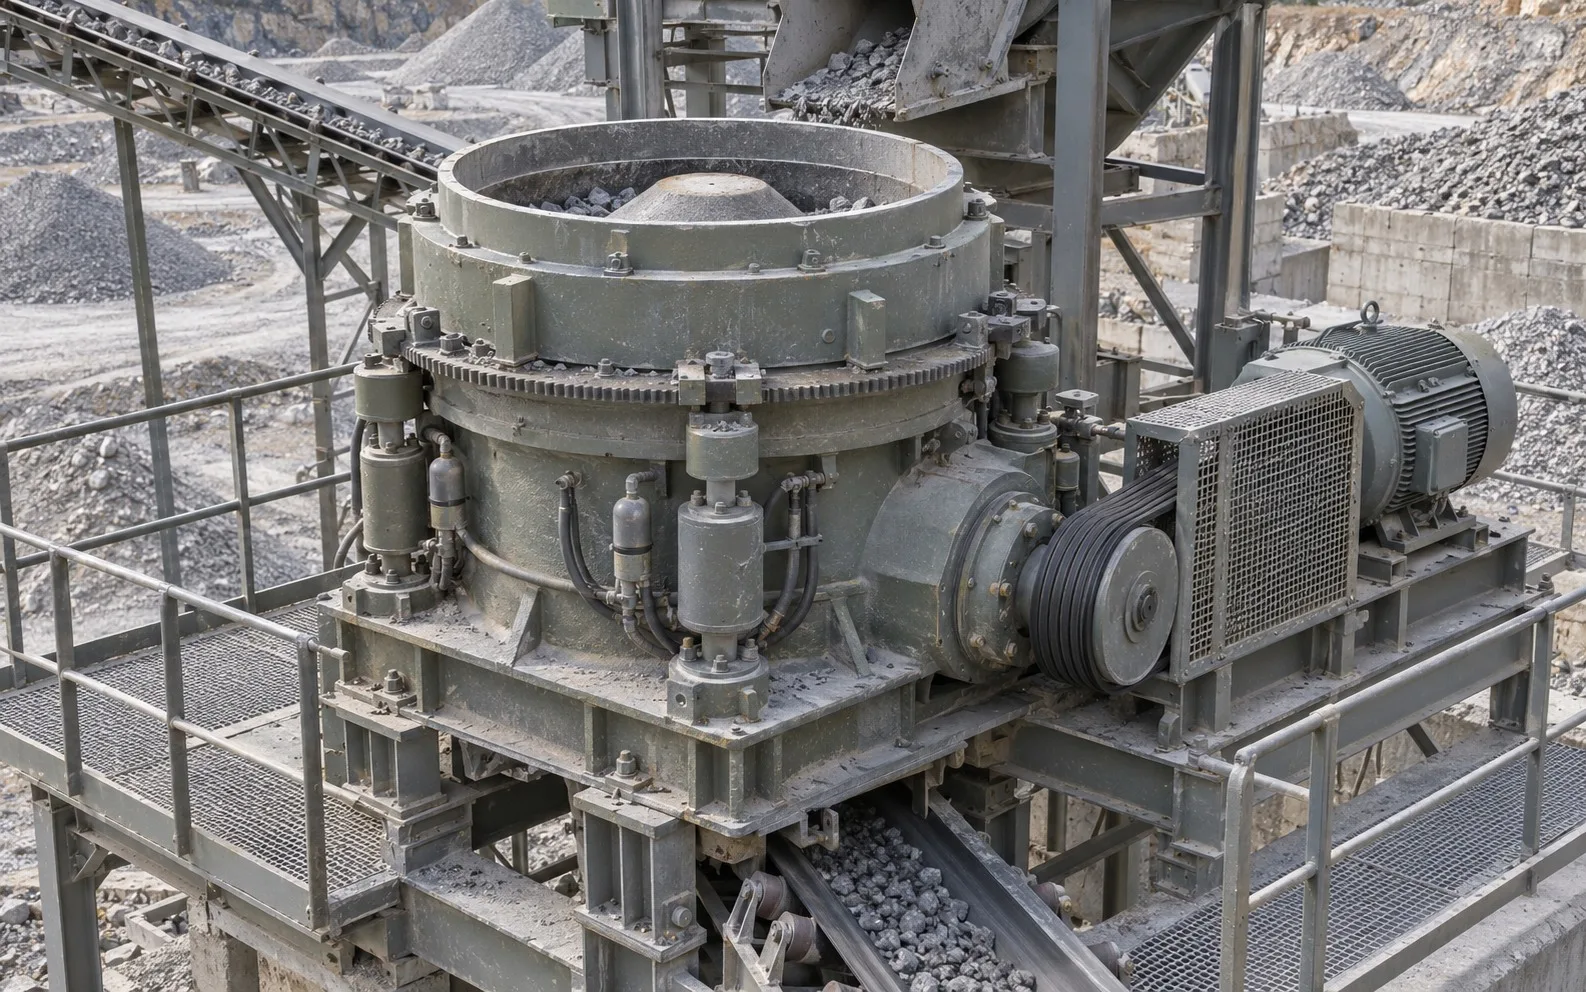
圆锥破碎机

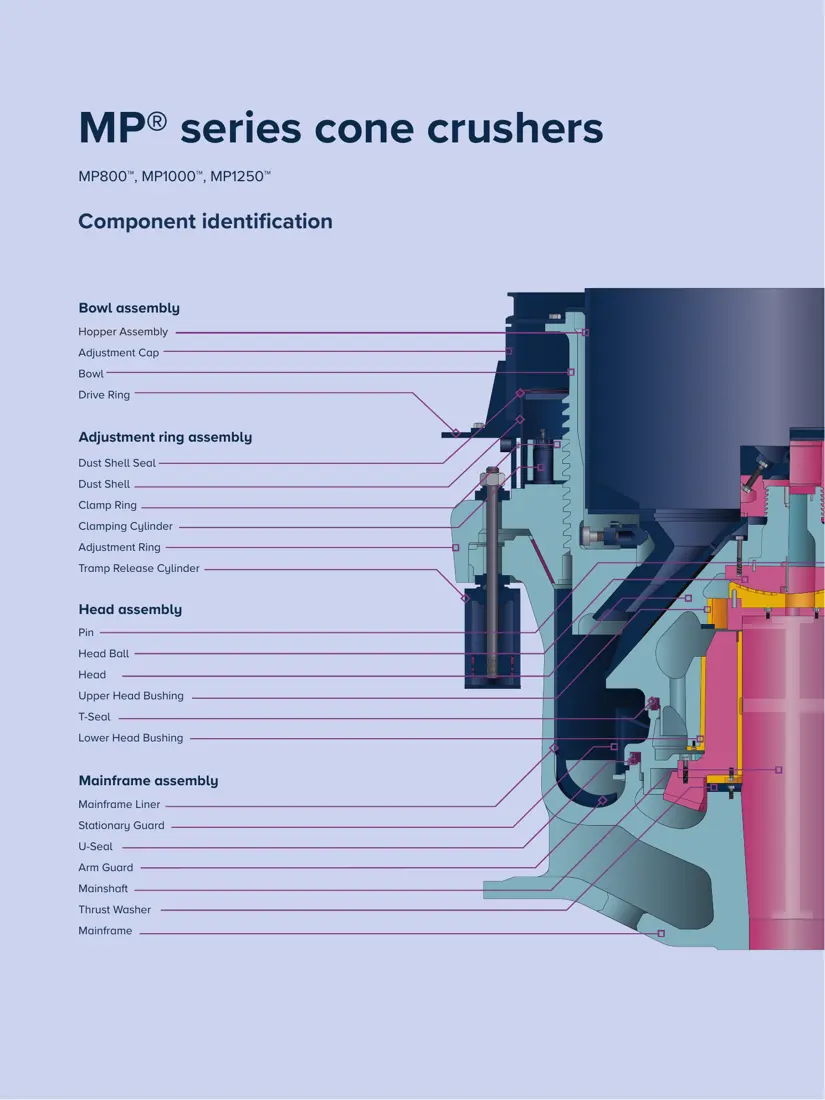
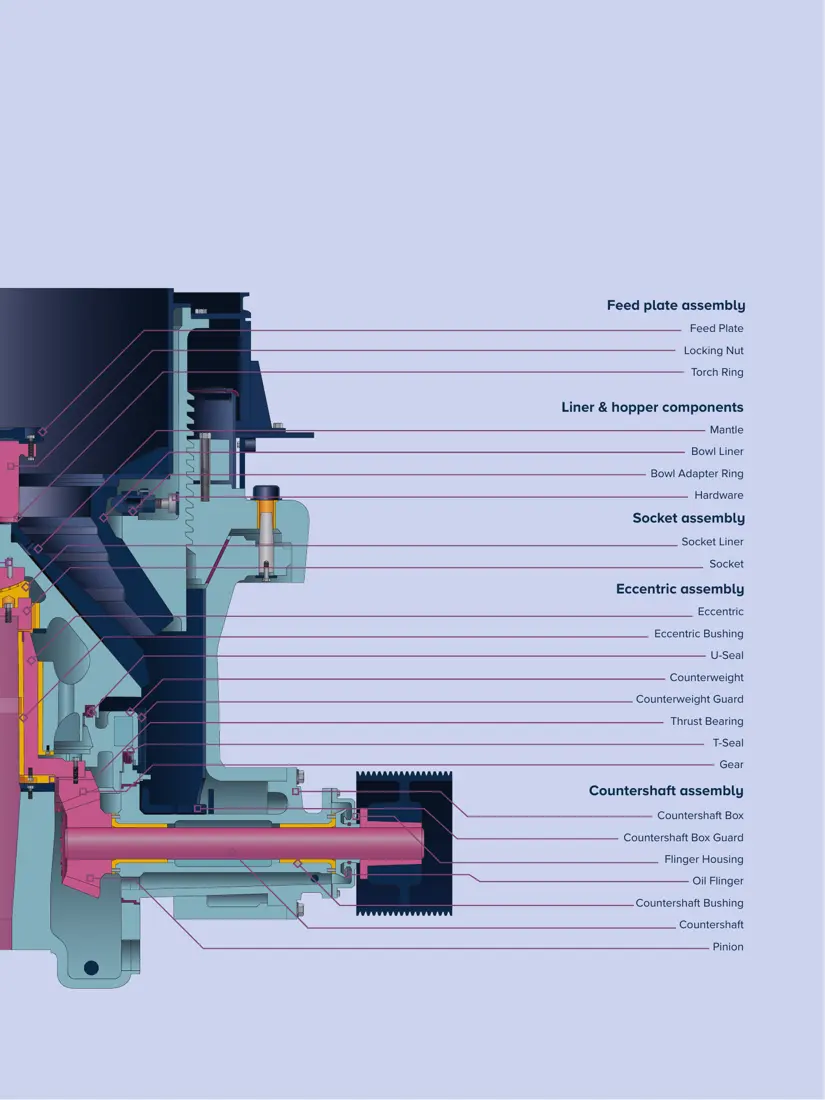
主机剖切定位图

圆锥破碎机主机剖面与零件位置图A
圆锥破碎机主机剖面与零件位置图A
圆锥破碎机主机剖面与零件位置图B
圆锥破碎机主机剖面与零件位置图B

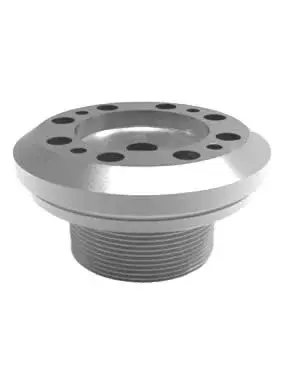
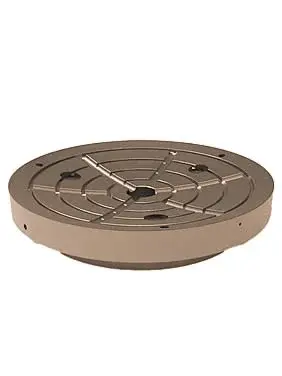
圆锥破碎机通过破碎头的偏心摆动,使动锥衬板(Mantle)与定锥衬板(Bowl Liner / Concave)之间的破碎腔周期性变化,对物料进行层压挤压破碎。动锥、定锥是主要消耗件;给料盘、机架保护件、铜合金滑动轴承、密封件以及齿轮副则直接影响连续运行。本页将原清单中的组合名称拆分为 20 个可独立识别、独立采购和独立展示的零件。

设备零件清单

零件识别与技术清单

每个零件保留原设备页面中的名称、图片、材料和技术要求;点击卡片进入行业通用备品备件页面。

单一零件

单一零件与维护件

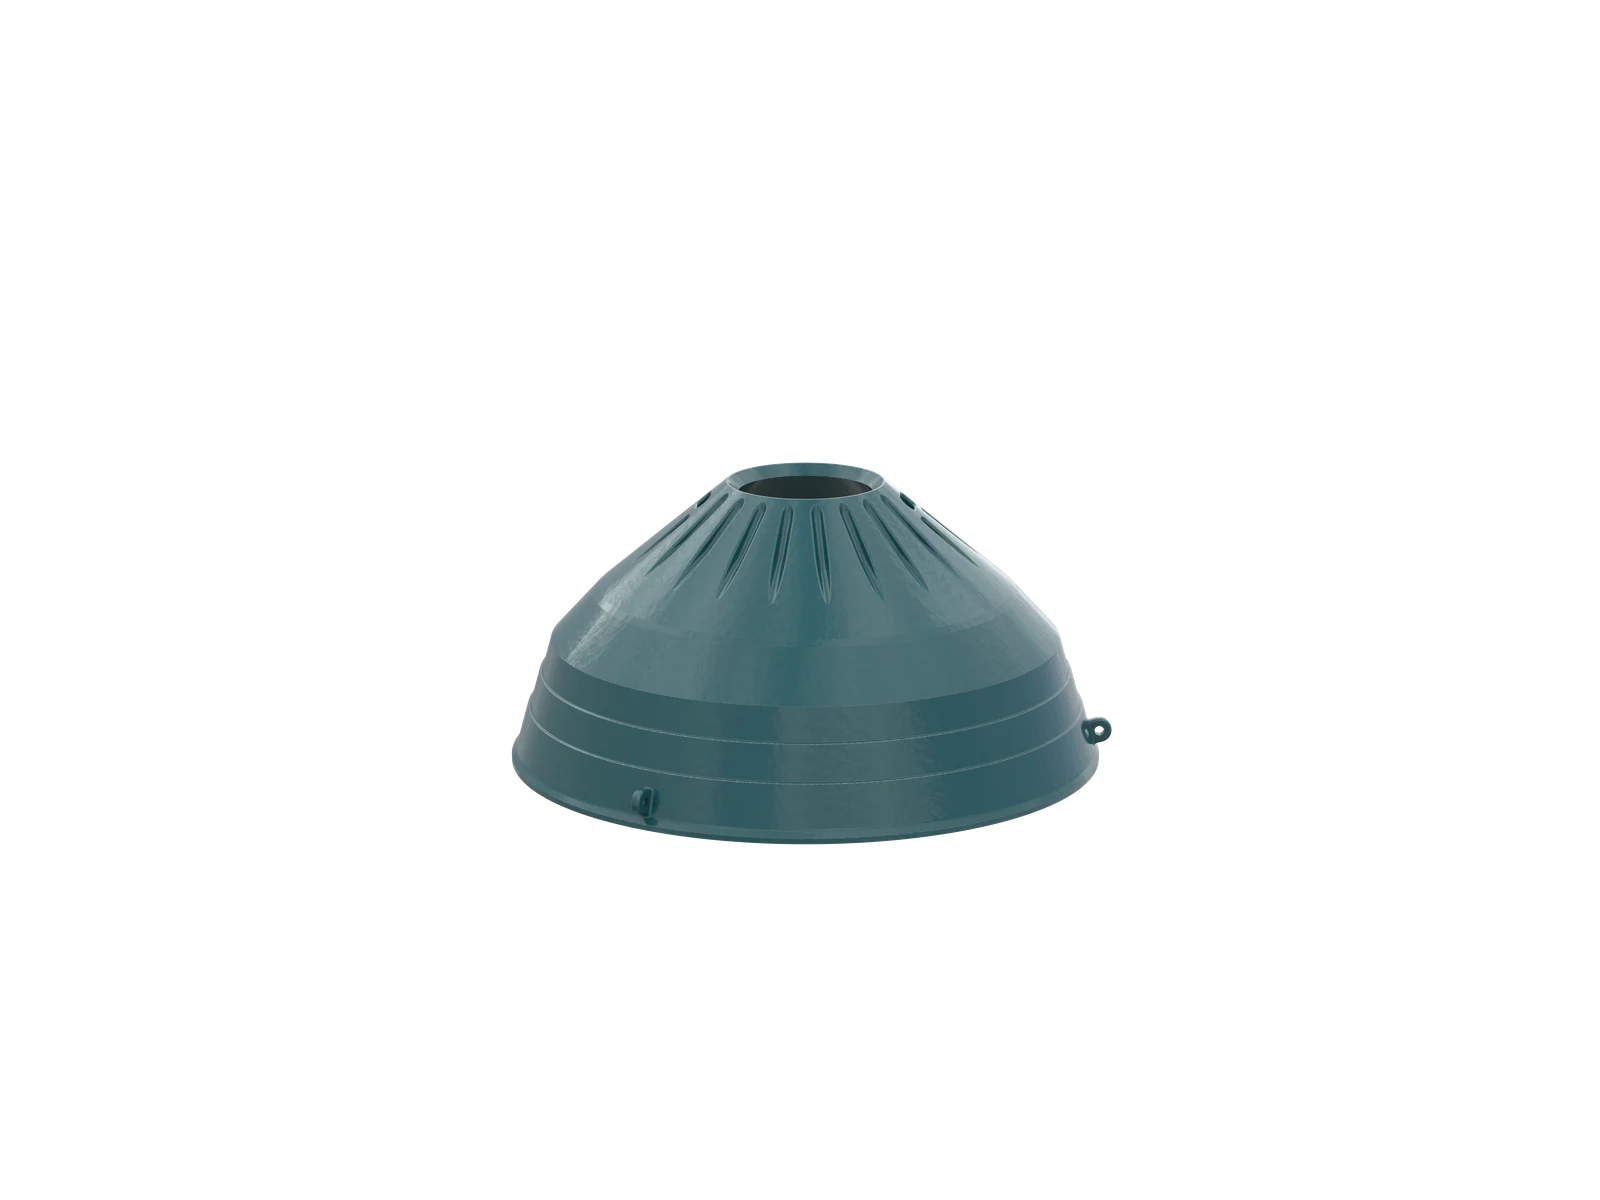
动锥衬板 / 破碎壁
01

动锥衬板 / 破碎壁

Mantle / Head Liner

候选材料
高锰奥氏体钢;特定工况可采用 OEM 认可的复合增强方案
安装位置与作用
安装在破碎头上的内侧工作衬板
定锥衬板 / 轧臼壁
02

定锥衬板 / 轧臼壁

Bowl Liner / Concave

候选材料
高锰奥氏体钢;特定工况可采用 OEM 认可的复合增强方案
安装位置与作用
安装在碗形架内,形成外侧破碎工作面
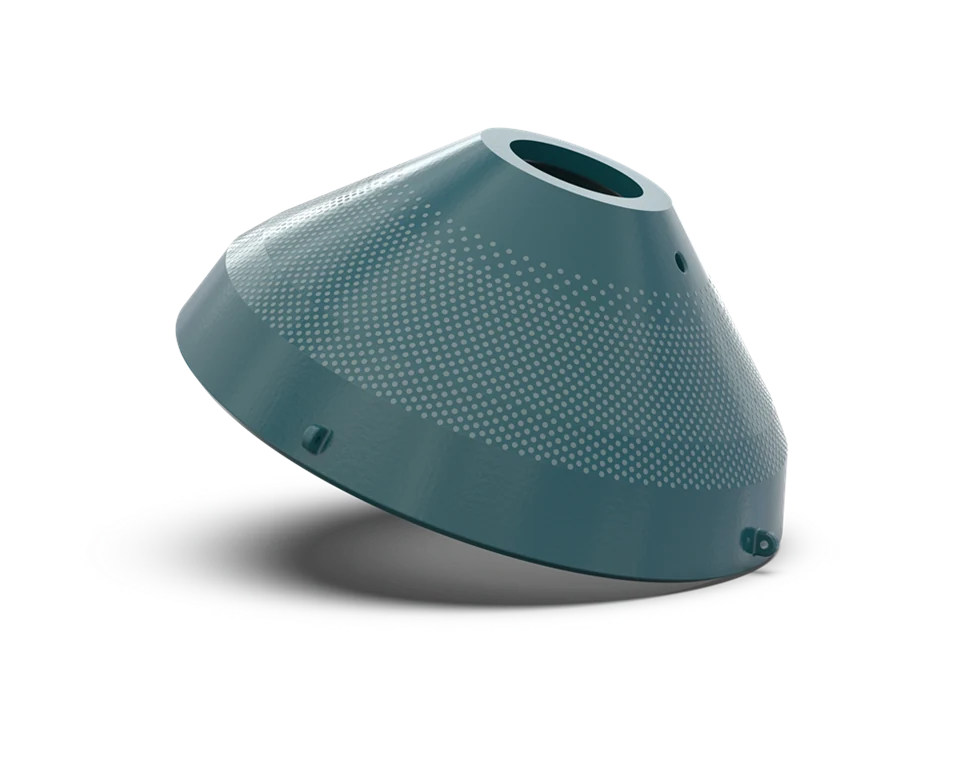
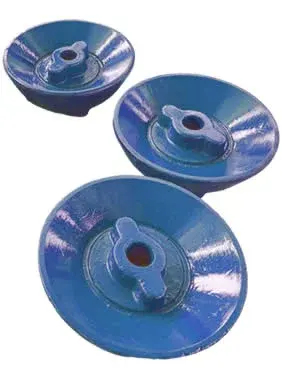
给料盘 / 分料锥
03

给料盘 / 分料锥

Feed Plate / Feed Cone

候选材料
高锰钢、耐磨铸钢或调质耐磨钢
安装位置与作用
分散入料并保护破碎头顶部
维护属性
中—高
04

火炬环 / 燃烧环

Torch Ring / Burning Ring

候选材料
OEM 指定低碳钢或易切割钢
安装位置与作用
压紧动锥并在拆卸时作为可切割牺牲件
维护属性
每次或按检修方案
锁紧螺母 / 头螺母
05

锁紧螺母 / 头螺母

Locking Nut

候选材料
铸钢或调质合金钢
安装位置与作用
对动锥和火炬环施加轴向锁紧
主机架衬板
06

主机架衬板

Mainframe Liner

候选材料
高锰钢或调质耐磨钢板
安装位置与作用
保护主机架内壁和排料区
臂护板
07

臂护板

Arm Guard / Arm Liner

候选材料
高锰钢、耐磨铸钢或调质耐磨板
安装位置与作用
保护主机架臂及传动轴邻近区域
08

配重护板

Counterweight Guard / Liner

候选材料
耐磨铸钢或调质耐磨板
安装位置与作用
保护配重及偏心总成外侧
球面座衬套
09

球面座衬套

Socket Liner

候选材料
OEM 指定锡青铜、铅锡青铜或其他轴承铜合金
安装位置与作用
支承破碎头球面并形成低摩擦滑动副
10

上动锥衬套

Upper Head Bushing

候选材料
OEM 指定轴承铜合金
安装位置与作用
约束破碎头上部并承受摆动滑动载荷
维护属性
低—中
11

下动锥衬套

Lower Head Bushing

候选材料
OEM 指定轴承铜合金
安装位置与作用
破碎头与偏心总成之间的主要径向滑动支承
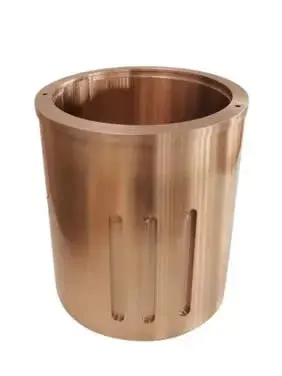
偏心衬套
12

偏心衬套

Eccentric Bushing

候选材料
OEM 指定离心铸造轴承铜合金
安装位置与作用
形成偏心运动并承受高面压滑动载荷
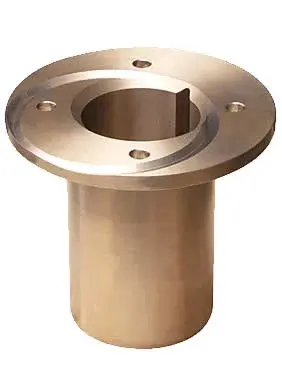
传动轴衬套
13

传动轴衬套

Countershaft Bushing

候选材料
OEM 指定轴承铜合金
安装位置与作用
支承小齿轮轴高速旋转
维护属性
低—中
14

止推轴承 / 止推板

Thrust Bearing

候选材料
铜合金、钢背轴承材料或 OEM 复合结构
安装位置与作用
支承偏心总成的轴向载荷
维护属性
低—中
15

防尘壳密封 / 防尘密封环

Dust Shell Seal

候选材料
NBR、HNBR、聚氨酯或 OEM 指定弹性体
安装位置与作用
阻止粉尘进入调整和润滑区域
锁紧缸总成
16

锁紧缸总成

Clamping Cylinder Assembly

候选材料
调质钢缸体/活塞与配套密封件
安装位置与作用
周向锁紧调整环或碗形架
维护属性
低;密封件较高
17

小齿轮

Pinion

候选材料
渗碳或调质合金钢,按 OEM 齿轮材料和热处理
安装位置与作用
从传动轴向大齿轮输入扭矩
18

大齿轮 / 锥齿圈

Drive Gear

候选材料
渗碳或调质合金钢,按 OEM 成对制造
安装位置与作用
驱动偏心总成旋转
19

U 形密封

U-Seal

候选材料
模压弹性体或 OEM 指定非金属材料
安装位置与作用
与 T 形密封共同隔离粉尘和润滑腔
20

T 形密封

T-Seal

候选材料
模压弹性体、聚合物分段环或 OEM 指定材料
安装位置与作用
与 U 形密封形成非金属密封界面

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。

材料说明

  • 动锥与定锥:高锰钢的价值来自冲击和挤压条件下的加工硬化。Mn18、Mn22 或复合增强方案应由物料磨蚀性、抗压强度、给料级配、腔型、功率利用率和实际硬化层共同决定;不能用未经验证的高铬白口铸铁直接替代高冲击破碎衬板。
  • 给料盘与保护板:采用高锰钢时关注固溶组织和韧性;采用 400–500 级调质耐磨板时关注冲击边界、焊接/切割热影响、沉孔和紧固面。
  • 铜合金滑动件:材料必须与轴颈、润滑油、间隙和载荷匹配。除化学成分外,应控制离心铸造致密度、铅/锡分布、硬度、同轴度、油槽、表面粗糙度和配合间隙;不能笼统以“巴氏合金”替代 OEM 铜合金。
  • 齿轮副:大齿轮和小齿轮应作为匹配副控制齿形、螺旋角、热处理、硬化层、齿面粗糙度、接触斑点和侧隙。FLS 资料明确把接触斑点列为可靠性的关键条件。
  • 密封件:NBR、HNBR、聚氨酯等材料需根据油品、温度、粉尘、线速度和压缩变形选择;几何、预压、接头和配合件磨损往往比单一硬度更重要。
  • 火炬环:属于检修牺牲件,材料应满足可安全切割和拆卸的原设计意图,不能随意改用难切割的高合金钢。

典型品牌兼容性

HP系列(Metso)、GP系列(Metso)、Symons系列、CH系列(Sandvik)、H系列(Telsmith)、F系列(FLSmidth Raptor)

行业应用

矿山中细碎(金矿、铜矿、铁矿)、采石场骨料生产、砂石骨料、建筑骨料、工业矿物加工

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。

可生产该类设备的 OEM 与设备系列

获取圆锥破碎机耐磨件方案

发送图纸或型号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。

主机品牌与型号型号图纸或尺寸现用材料失效照片目标寿命工况描述
申请工程评审

或直接联系:+86 156 3797 3199
zzx@anranst.com

中国制造服务

从技术判断到完整成品交付

ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。

01

图纸与工程评审

审核配合面与接口尺寸,评估材质、热处理与制造可行性。

02

材质与热处理指定

按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。

03

驻厂检验与文件

关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。

04

成品交付

组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。

发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。

提交需求