
01
移动颚破颚板系统
Mobile Jaw Crusher Jaw Dies
用于 QJ/UJ 移动颚破内置破碎腔。先核对移动主机型号,再确认内置颚破型号、固定/活动侧、齿形、腔型和图纸。
进入统一零部件页 →先确认移动机组,再识别内置颚破、圆锥破、HSI、VSI 或筛箱,进入相应耐磨件、备件、材料和询价。
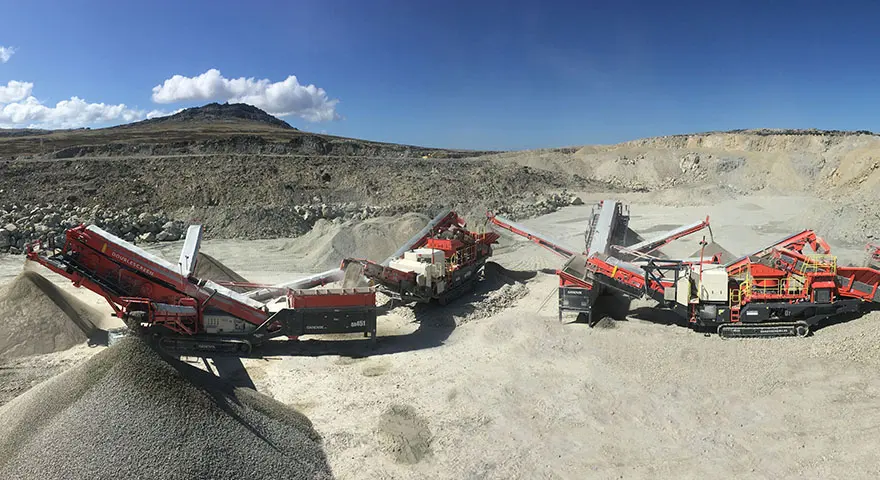
移动设备不是单一破碎机系列。页面先完整列出当前移动型号,再按内置颚破、圆锥破、HSI、VSI 或筛箱把零部件导向统一技术页面。
型号按 Sandvik 当前移动产品导航整理;同一系列可能在不同年份更换内置主机或配置,零部件不能只按移动机组外观判断。
| 设备类别 | 当前型号 | 零部件确认路径 |
|---|---|---|
| 移动颚式破碎设备 | QJ241、QJ341、QJ341+;UJ210、UJ300、UJ310、UJ313、UJ440i、UJ443E、UJ516E、UJ640E | 先确认内置颚式破碎机型号与破碎腔 |
| 移动圆锥破碎设备 | QS332;QH332、QH441、QH443E;US316、US373、US440i、US440E、US640E;UH311、UH312、UH316、UH320E、UH373、UH412、UH440i、UH440E、UH640E;UK373;UD211 | 先确认内置圆锥破型号、腔型与筛分模块 |
| 移动 HSI 反击破 | QI341、QI353、QI442;UI310、UI310+ | 先确认内置 HSI 型号、转子和反击段配置 |
| 移动 VSI 设备 | UV210、UV312、UV320E | 先确认内置 VSI 型号、转子规格与传动 |
| 移动筛分设备 | QA335、QA442、QA442e、QA452、QA452e;UF320E、UF373、UF473 | 核对筛箱型号、层数、筛面尺寸与筛孔 |
| 移动粗筛设备 | QE141、QE241、QE342、QE342e、QE442、QE442e、QE442 Free Flow、QE442e Free Flow | 核对格筛/筛箱、给料区、筛面和输送配置 |
图上编号与下表一一对应。
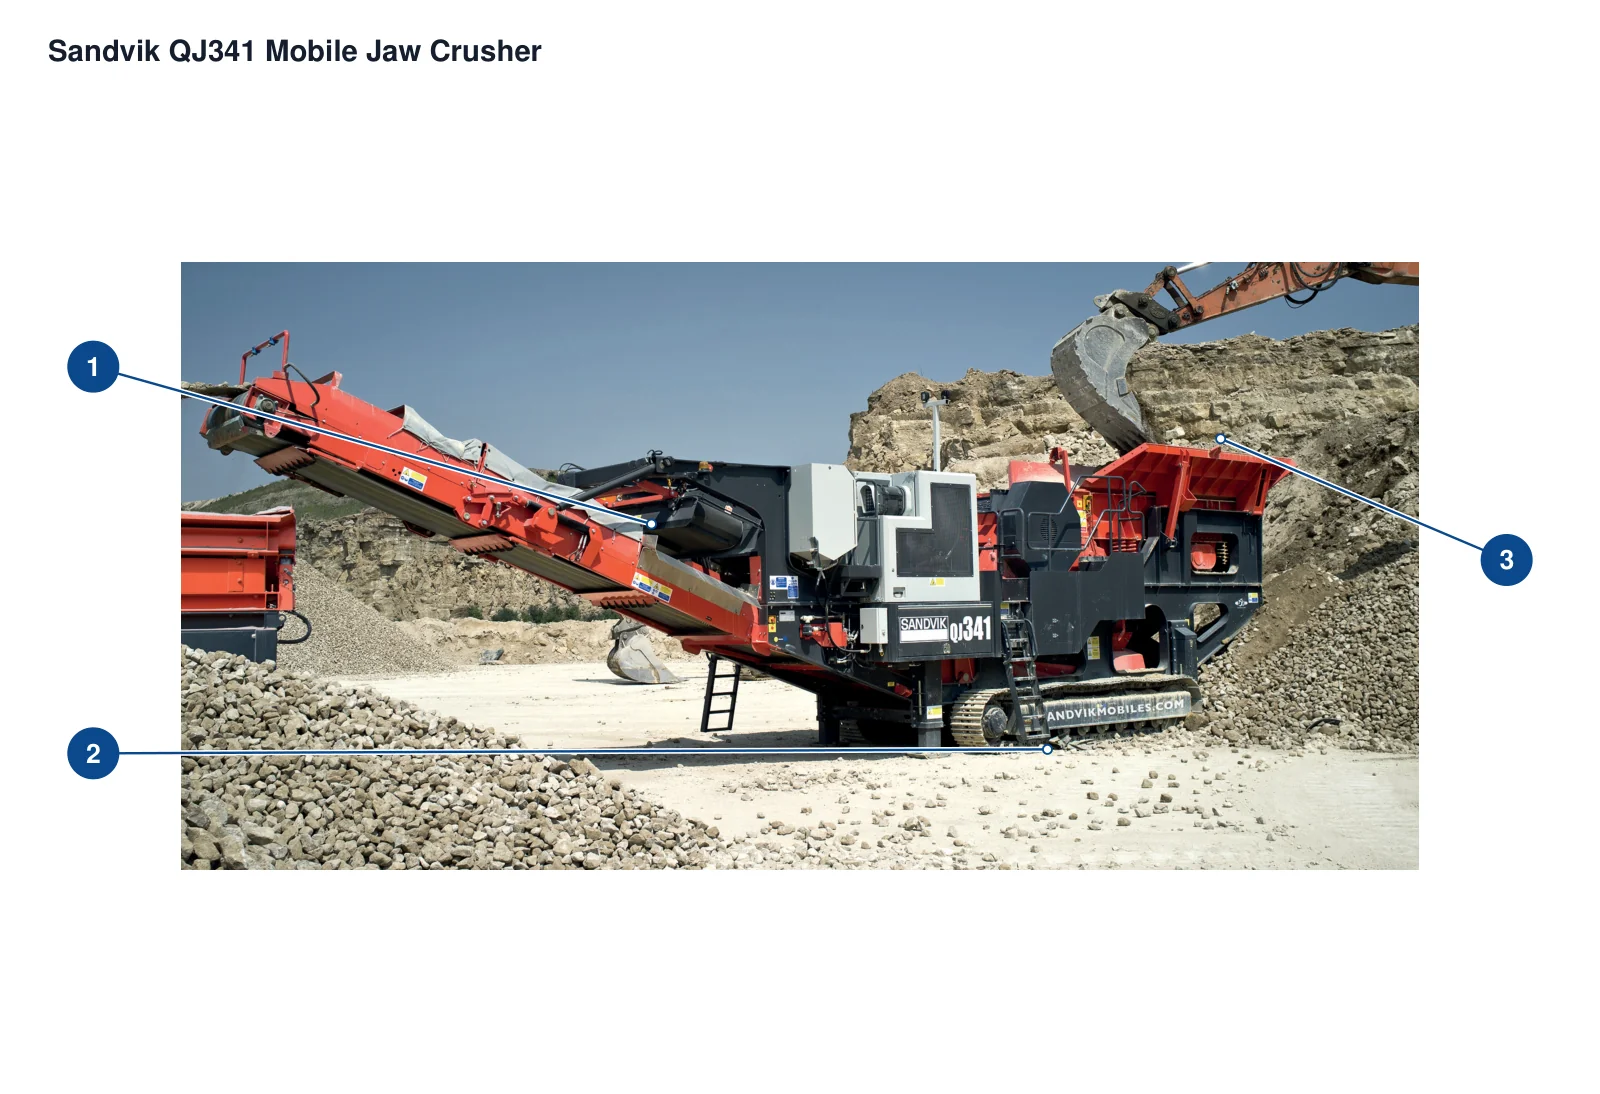
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 主输送带 | 整机左侧出料输送段 | QJ341技术规格原册实机照片 |
| 2 | 履带总成 | 主机下方行走机构 | QJ341技术规格原册实机照片 |
| 3 | 给料斗 | 后部高位进料区 | QJ341技术规格原册实机照片 |
移动机组负责装机定位;耐磨件最终回到内置颚破、圆锥破、HSI、VSI 或筛箱的统一零部件页面。
Mobile Jaw Crusher Jaw Dies
用于 QJ/UJ 移动颚破内置破碎腔。先核对移动主机型号,再确认内置颚破型号、固定/活动侧、齿形、腔型和图纸。
进入统一零部件页 →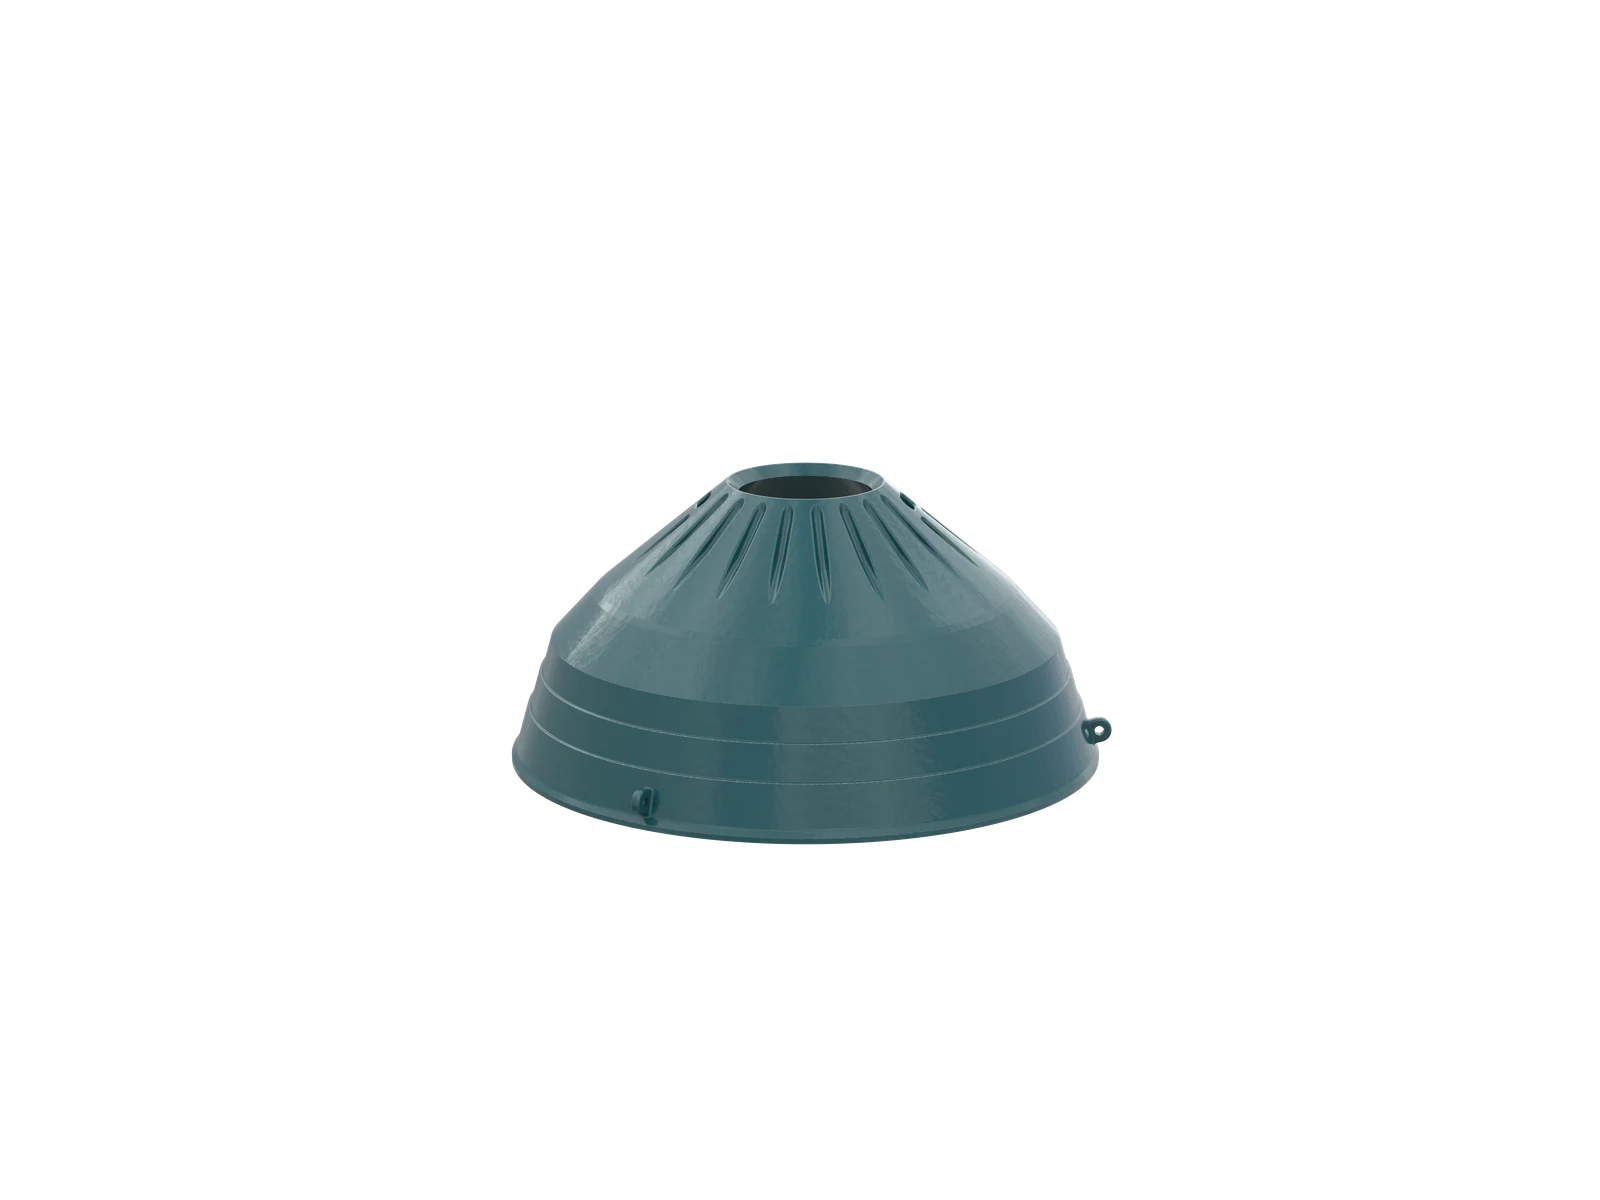
Mobile Cone Crusher Mantle
用于 QH/UH/US/QS 等移动圆锥破内置破碎腔。核对移动主机、内置圆锥破型号、腔型、动锥图纸和衬板组合。
进入统一零部件页 →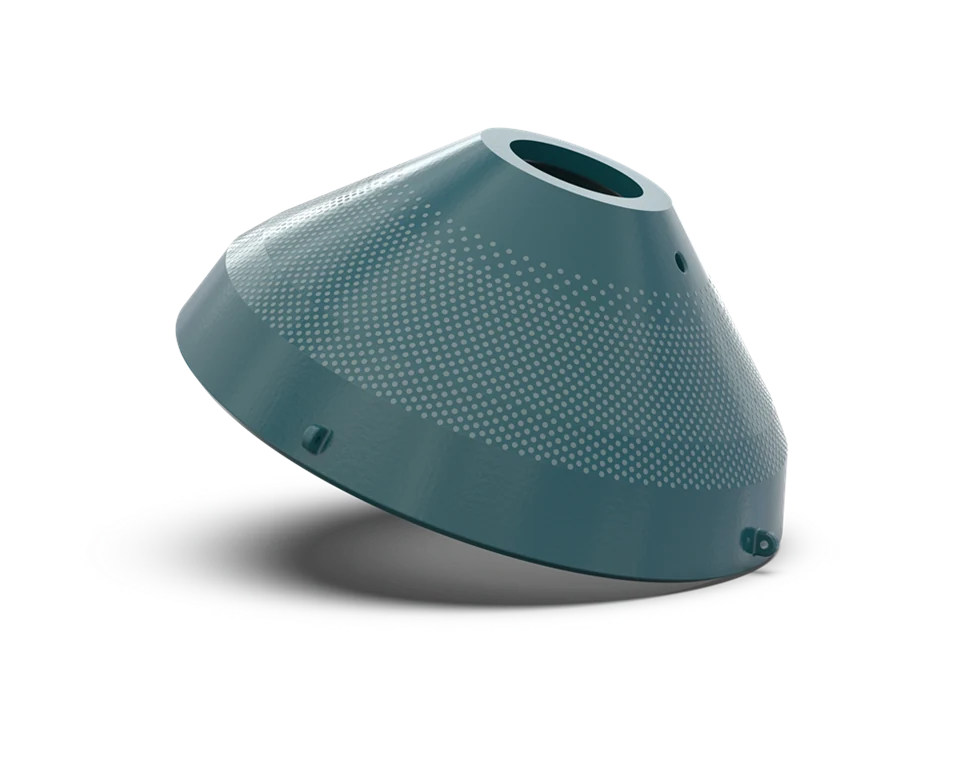
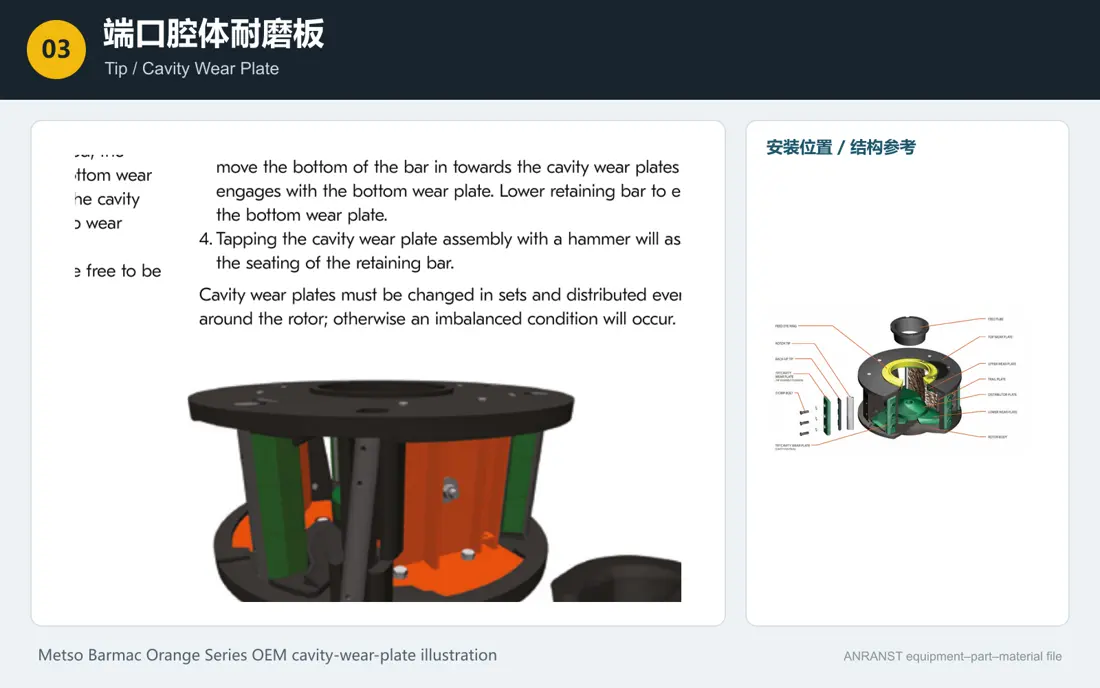
Mobile VSI Rotor Wear System
用于 UV 系列移动 VSI。核对移动主机、内置 VSI 型号、转子规格、端口、抛料系统、安装位置和方向。
进入统一零部件页 →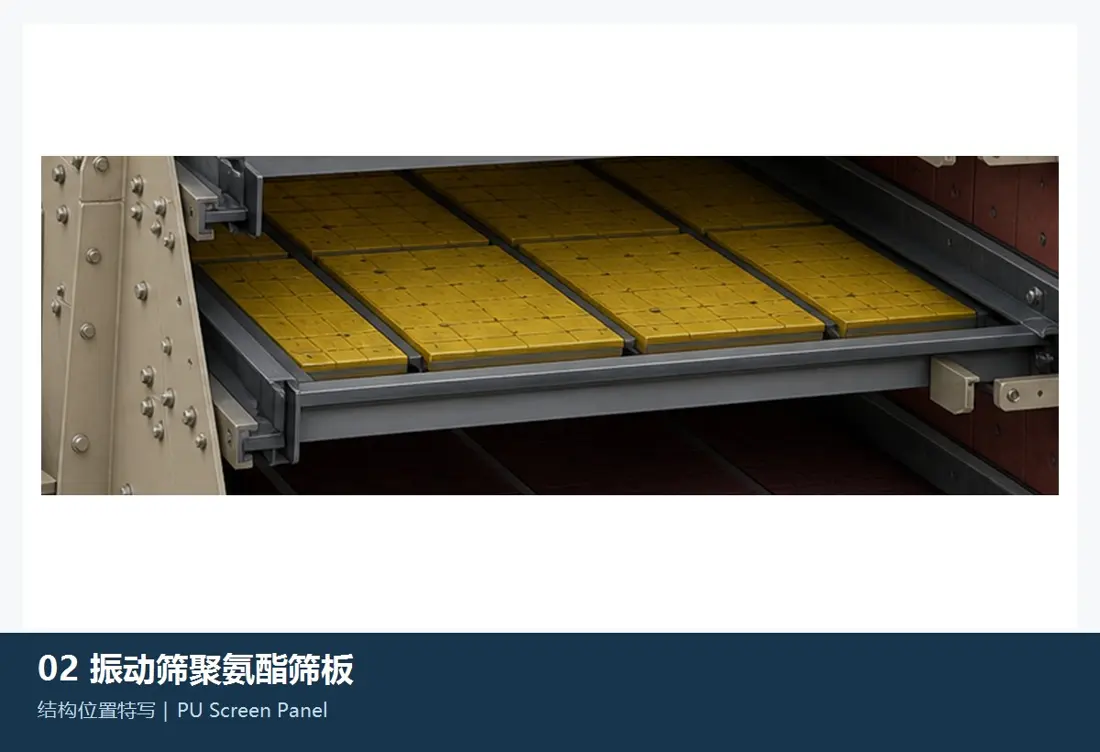
普通备件同样按移动主机和内置设备双重识别,并核对方向、接口、配合、润滑与版本。
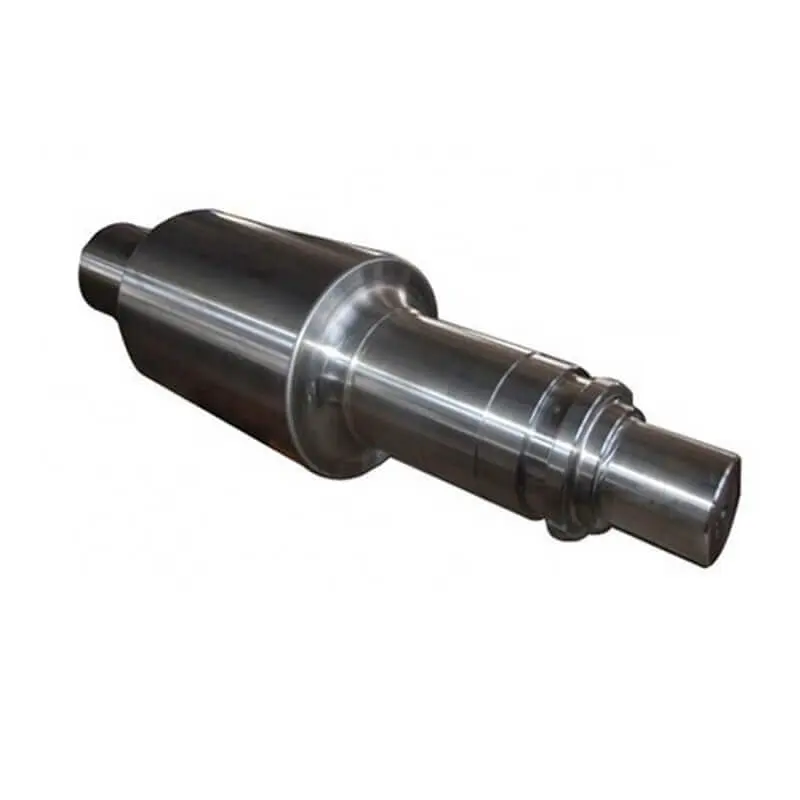
Jaw Crusher Eccentric Shaft & Bearings
先识别移动机组内置颚破,再核对轴径、偏心距、轴承位、键槽、旋向、轴承型号、游隙和润滑。
进入统一零部件页 →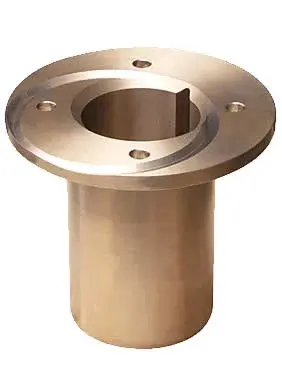
Cone Crusher Countershaft Bushing
用于内置圆锥破传动轴支承。核对移动主机、内置破碎机、安装位置、内外径、长度、油槽、配合和润滑。
进入统一零部件页 →
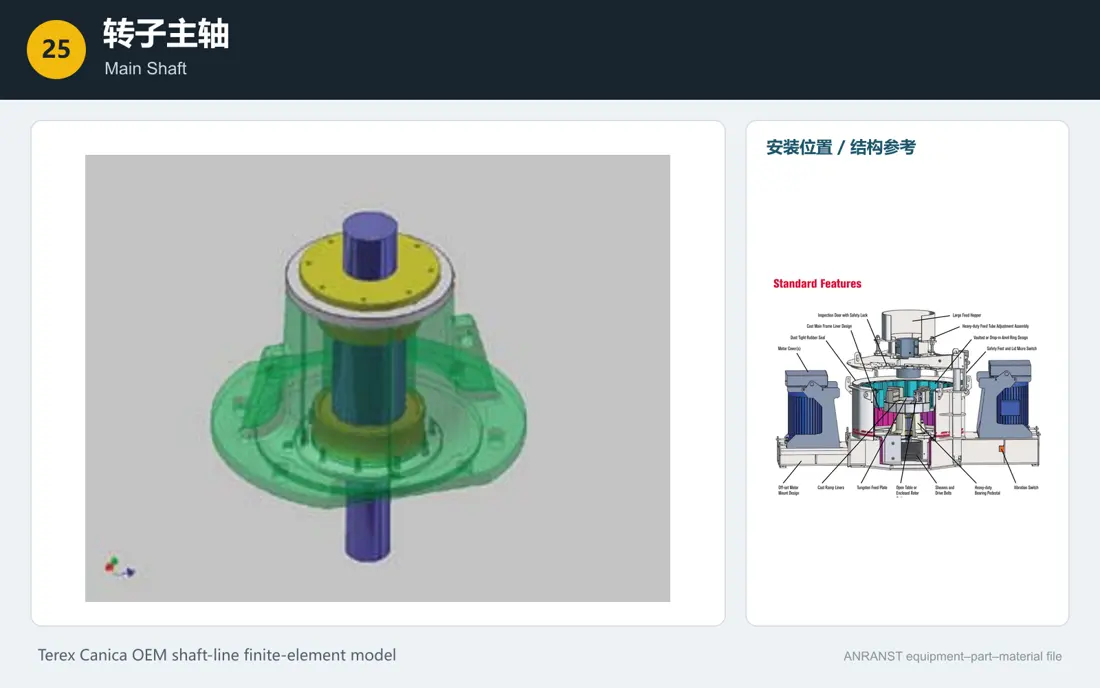
型号来自 Sandvik Rock Processing 当前移动颚破、圆锥破、反击破、筛分和粗筛产品导航。
不重复建立。移动路径确认装机后,直接进入相应颚破、圆锥破、HSI、VSI 或筛箱的统一零部件页。
可以。提交移动主机和内置设备铭牌、零件位置、旧件照片、核心尺寸或图纸,我们先完成技术识别。
提供移动主机完整型号和序列号、内置破碎机或筛箱铭牌、零件位置、编号、照片、图纸、材料和工况,我们据此完成识别和供应。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求