
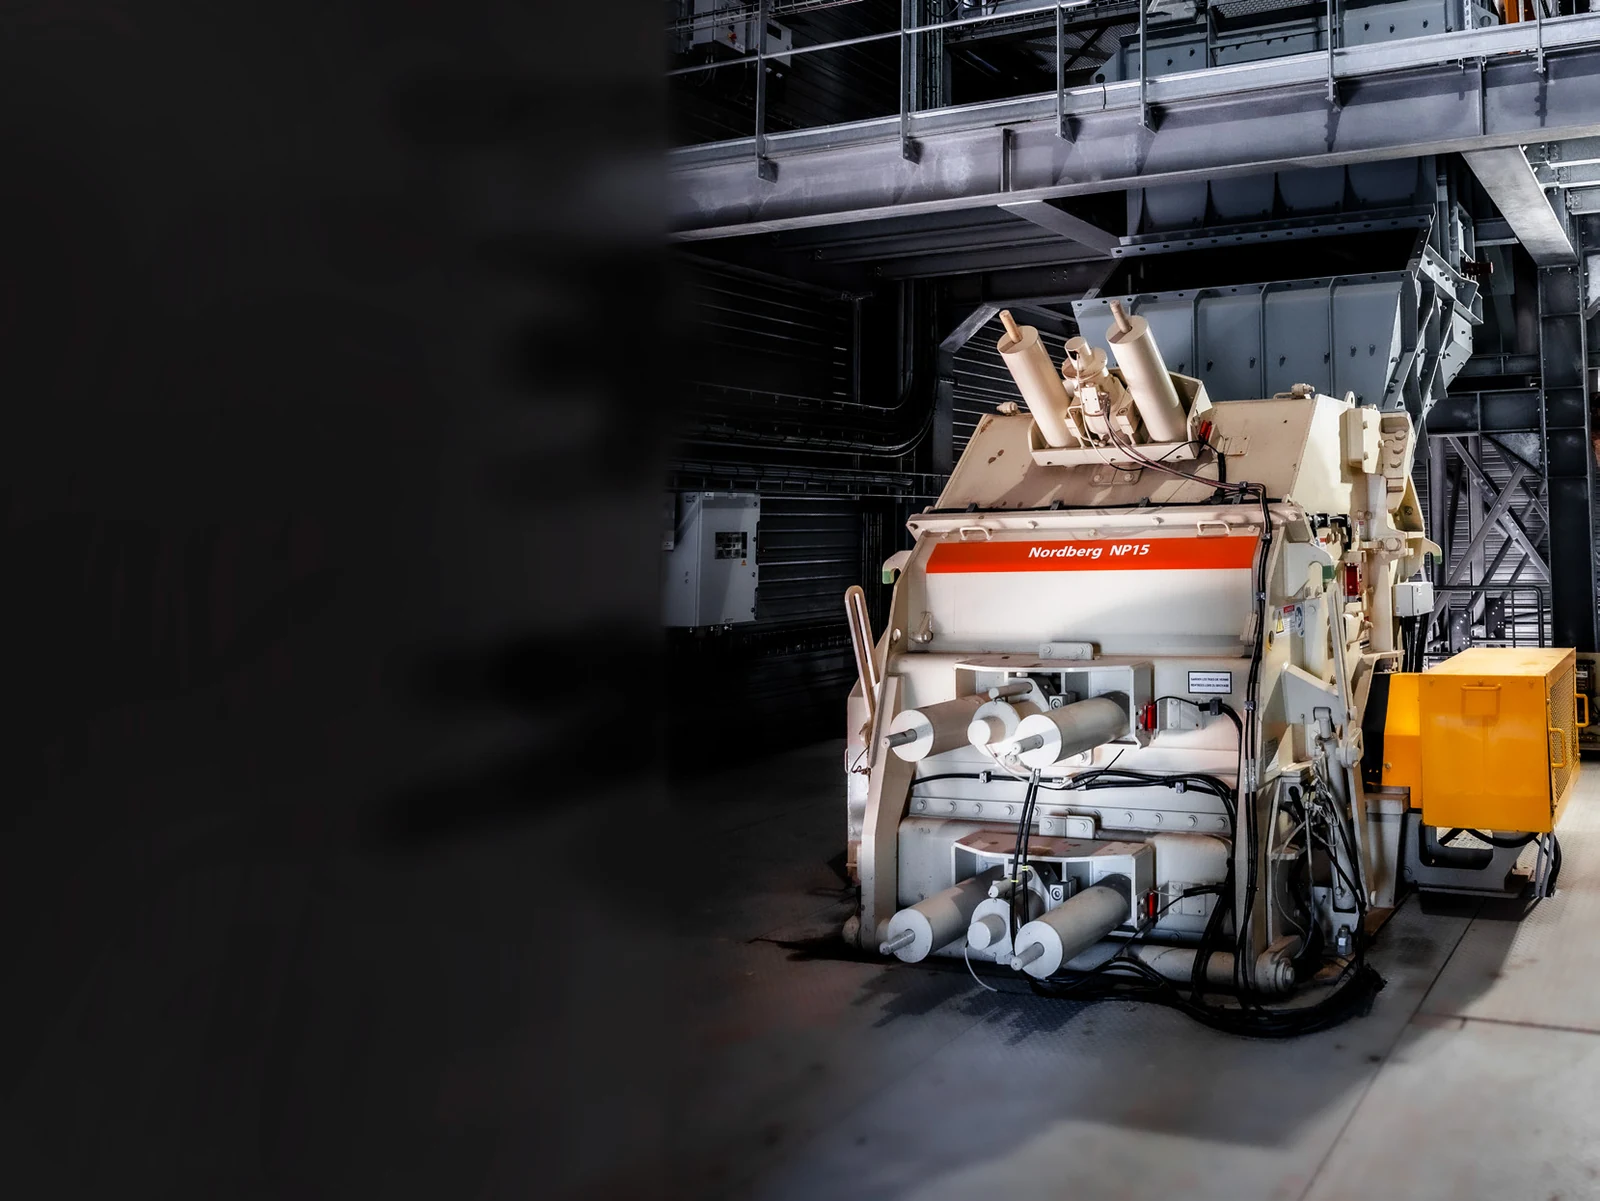
Sandvik CI700 HSI 反击破碎机
从 CI711–CI732 当前型号进入板锤、反击板、转子、轴承、反击架、液压调整件、材料和询价。
OEM 单一设备页
型号、破碎腔耐磨件和转子备件在一页完成
型号与核心参数用于锁定装机;下方按耐磨件和普通备件分区,直接连接统一零部件与材料页面。没有可靠对应关系的图纸保持为空。
6当前标准型号
300–1,000 mm最大给料尺寸
≤150–700 t/h官网能力范围
185–440 kW电机功率
标准型号与核心尺寸
CI711 至 CI732 当前型号与核心规格
重量、最大给料、能力和电机功率来自 Sandvik 当前固定式 HSI 产品页;用于装机初步识别。
| 型号 | 重量 | 最大给料 | 能力 | 电机功率 |
|---|---|---|---|---|
| CI732 | 29,650 kg | 350 mm | 250–575 t/h | 440 kW |
| CI731 | 27,750 kg | 1,000 mm | 400–700 t/h | 440 kW |
| CI722 | 16,256 kg | 350 mm | 150–250 t/h | 250 kW |
| CI721 | 16,000 kg | 900 mm | 200–400 t/h | 250 kW |
| CI712 | 11,184 kg | 300 mm | ≤150 t/h | 185 kW |
| CI711 | 11,005 kg | 600 mm | ≤200 t/h | 185 kW |
实际处理能力随物料、给料级配、转子速度、板锤与反击板配置、破碎间隙和运行条件变化。
Sandvik
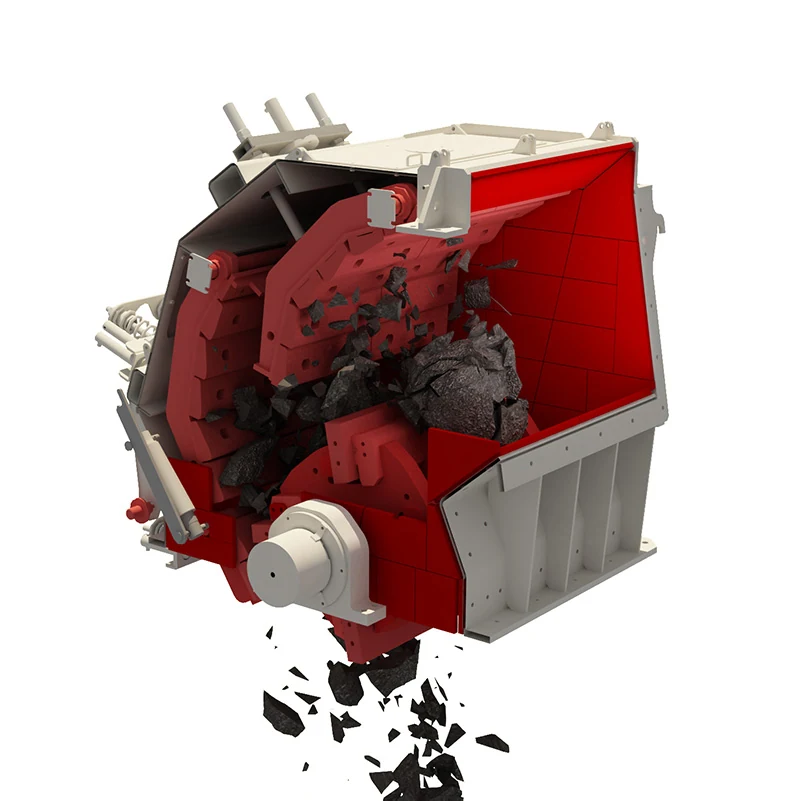
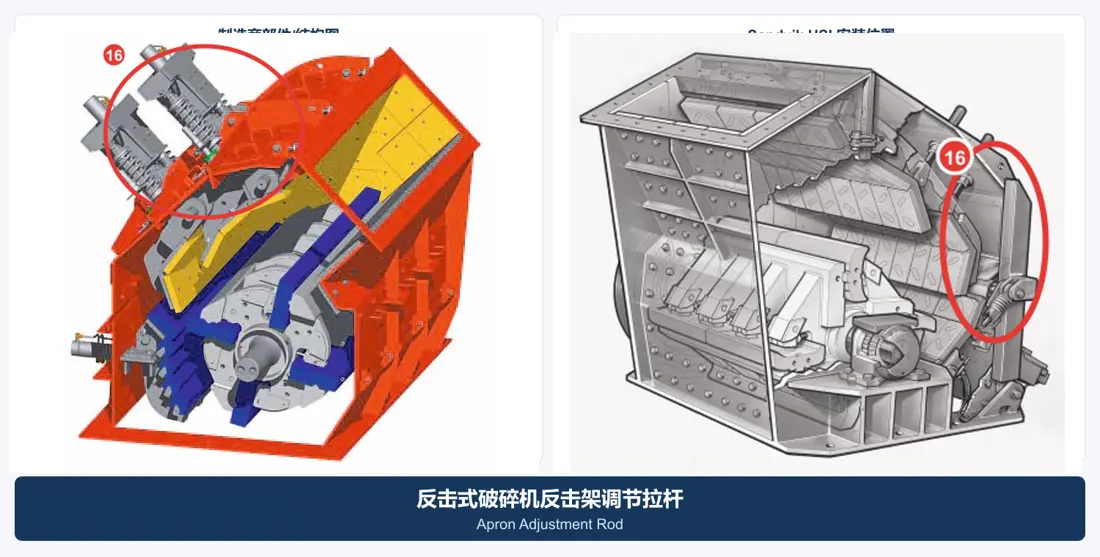
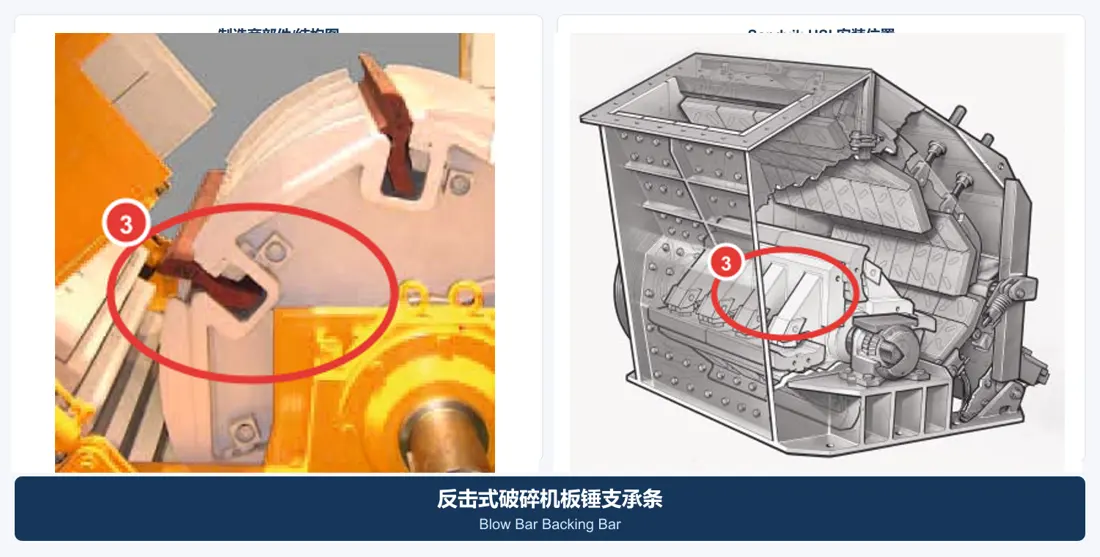
零部件位置图
图上编号与下表一一对应。
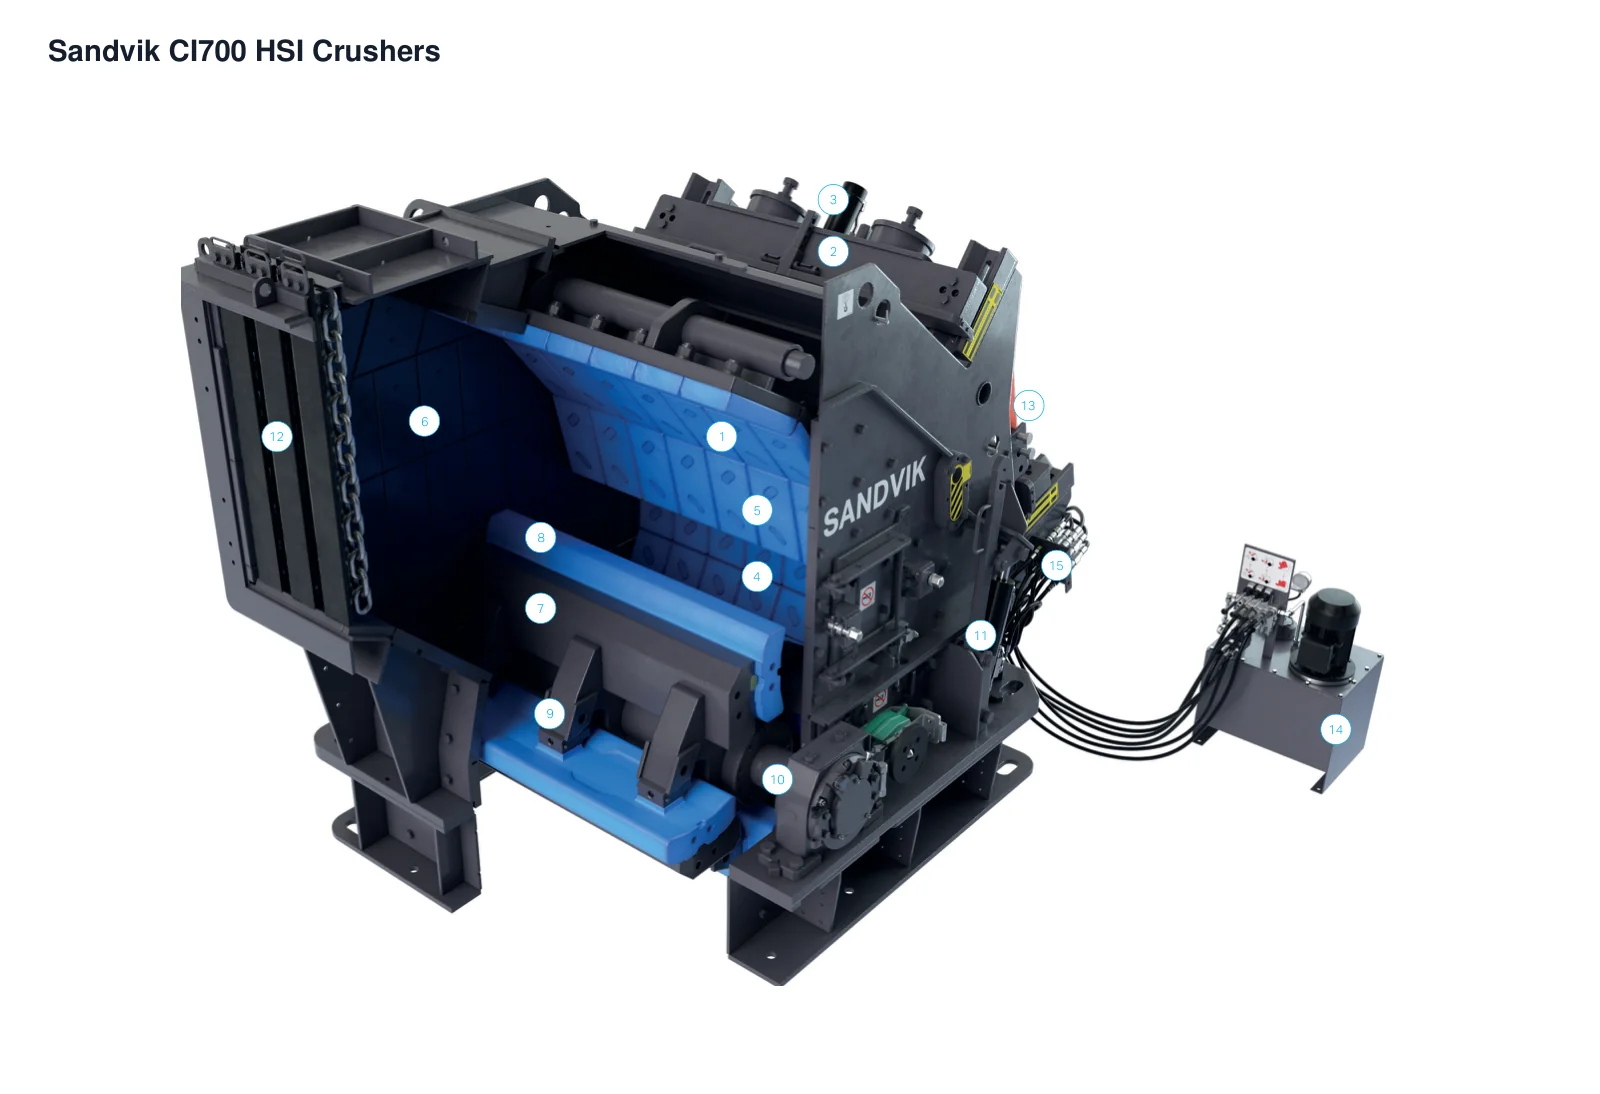
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 第一反击架 | 第一破碎区的反击架 | CI700原厂族图;未载具体型号尺寸 |
| 2 | 第一反击架横梁 | 第一反击架上部横梁 | CI700原厂族图;未载具体型号尺寸 |
| 3 | 第一反击架调整缸 | 第一反击架顶部调整 | CI700原厂族图;未载具体型号尺寸 |
| 4 | 第二反击架 | 二级反击区 | CI700原厂族图;未载具体型号尺寸 |
| 5 | 反击衬板 | 反击架工作面 | CI700原厂族图;未载具体型号尺寸 |
| 6 | 机架衬板 | 破碎腔机架内壁 | CI700原厂族图;未载具体型号尺寸 |
| 7 | 转子 | 破碎腔下部 | CI700原厂族图;未载具体型号尺寸 |
| 8 | 板锤 | 转子周缘 | CI700原厂族图;未载具体型号尺寸 |
| 9 | 板锤锁紧楔 | 板锤与转子接合处 | CI700原厂族图;未载具体型号尺寸 |
| 10 | 轴承座 | 转子轴外端 | CI700原厂族图;未载具体型号尺寸 |
| 11 | 机架开启缸 | 后机架开启连接 | CI700原厂族图;未载具体型号尺寸 |
| 12 | 主级给料斗 | 顶部入口 | CI700原厂族图;未载具体型号尺寸 |
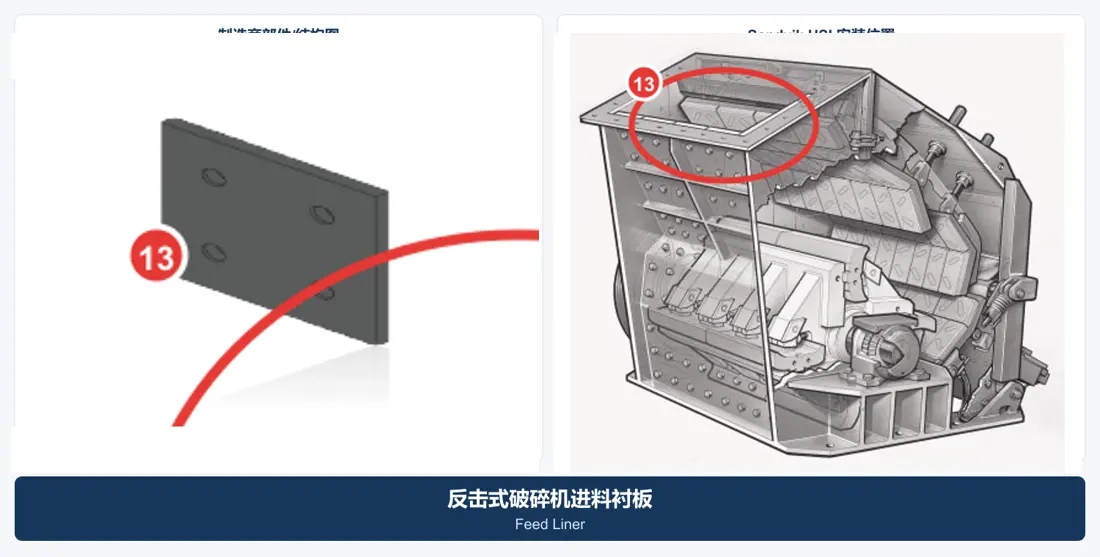
| 13 | 板锤吊臂 | 机架顶部吊装处 | CI700原厂族图;未载具体型号尺寸 |
| 14 | 电动液压站 | 整机右侧独立模块 | CI700原厂族图;未载具体型号尺寸 |
| 15 | 液压快接件 | 液压站外接接口 | CI700原厂族图;未载具体型号尺寸 |
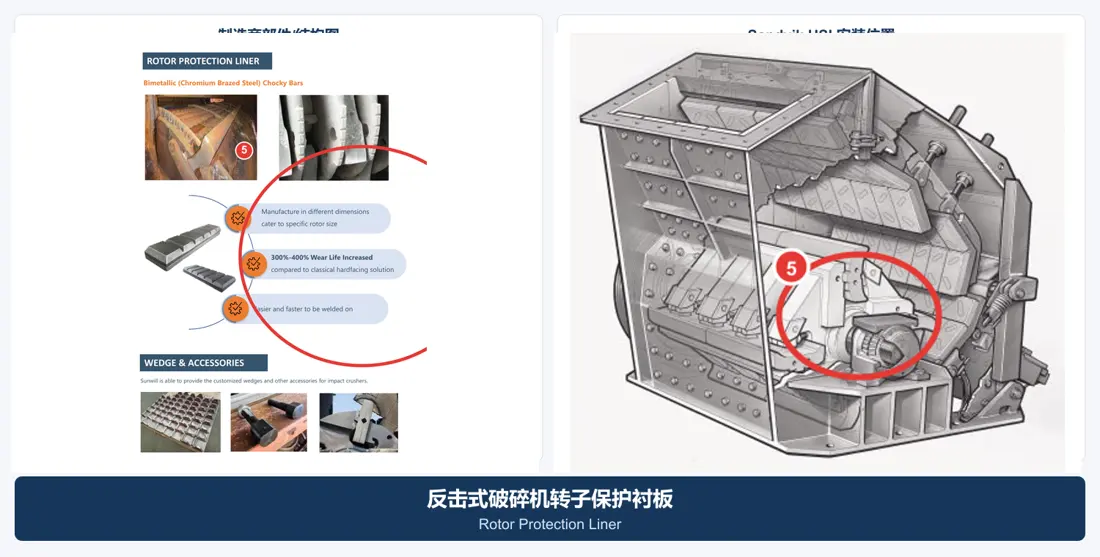
耐磨件区
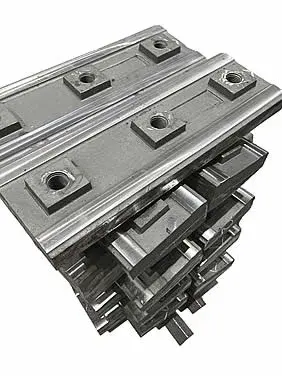
板锤、反击板与破碎腔防护件
各安装位置分开识别;材料选择必须同时考虑冲击、磨蚀、给料金属夹杂、目标粒形、可更换性和现用件失效方式。
备件区
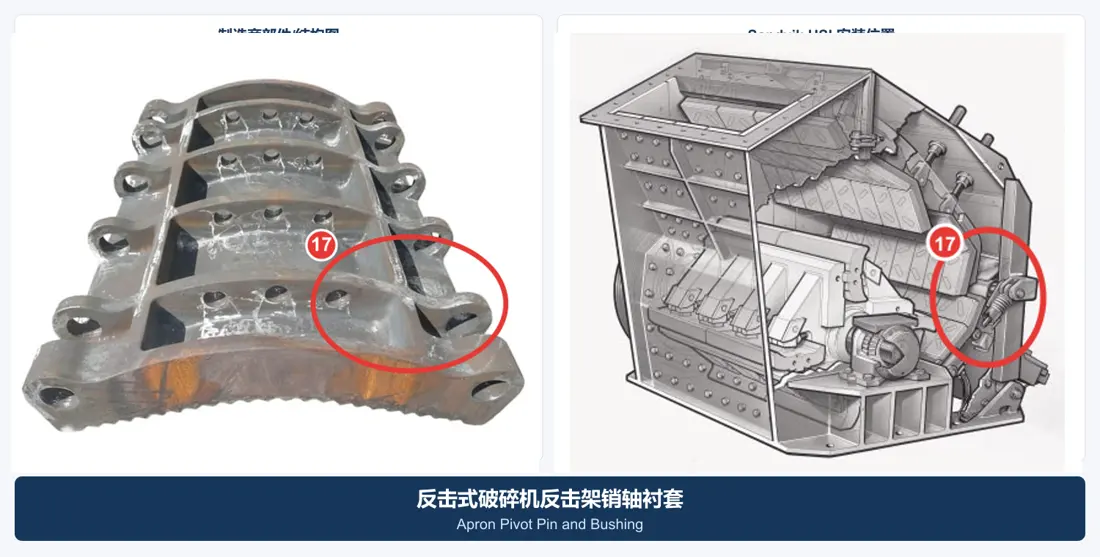
转子、轴系、反击架与调整机构备件
普通传动、支承、锁紧和液压件按完整型号、方向、核心尺寸、配合、公差、压力和装配关系确认。
公开依据
当前型号与核心规格依据
当前六个 CI700 型号及重量、最大给料、能力和电机功率来自 Sandvik Rock Processing 官方固定式 HSI 产品页。
FAQ
常见问题
一级和二级应用的耐磨件配置是否相同?
不一定。给料尺寸、冲击能量、物料磨蚀性、转子速度、反击段配置和破碎间隙都会影响板锤与衬板方案。
没有公开型号还能询价吗?
可以。提交完整型号、序列号、安装位置、旧件照片、核心尺寸或图纸,我们先完成技术识别再确认供应路径。