
01
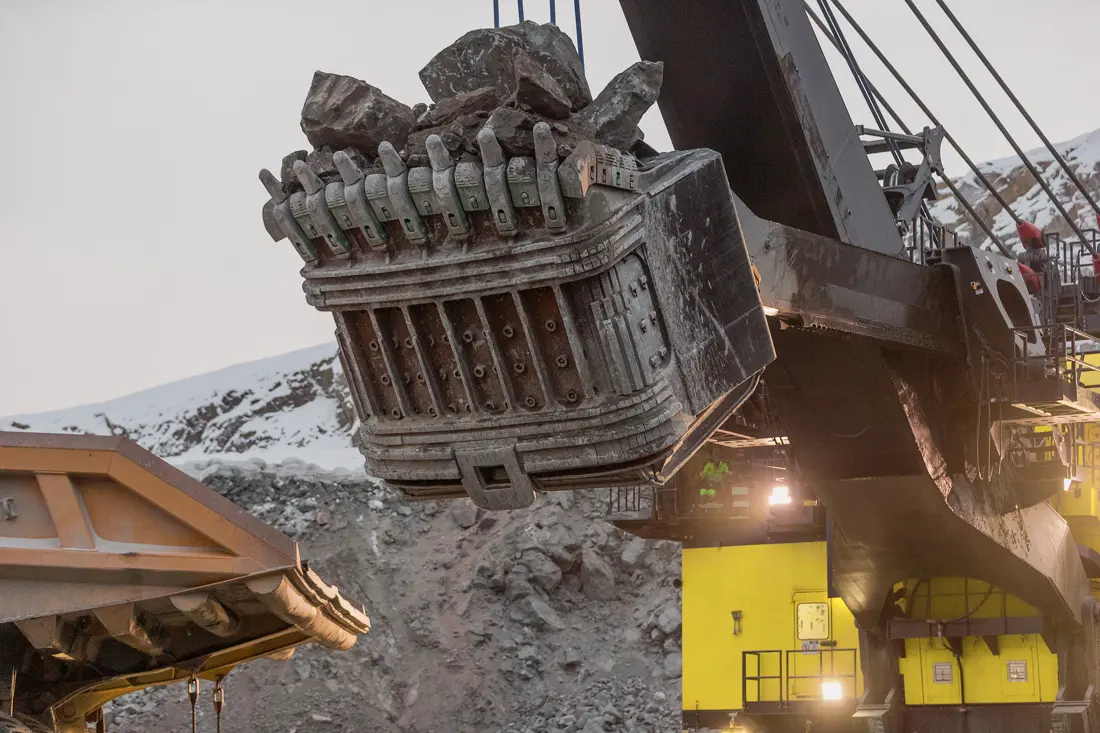
铲斗斗齿与齿座
Dipper Teeth & Adapters
位于铲斗最前端,承担切入矿堆时的高冲击、挤压和磨粒磨损。询价需核对电铲型号、铲斗规格、齿系、安装方向、锁紧结构和旧件磨损形貌。
进入斗齿统一零部件页 →由 1900XPC、2300XPC、2800XPC、4100C、4100XPC 和 4800XPC 标准型号进入铲斗耐磨件、履带底盘以及提升、推压、回转和行走传动系统的技术确认。
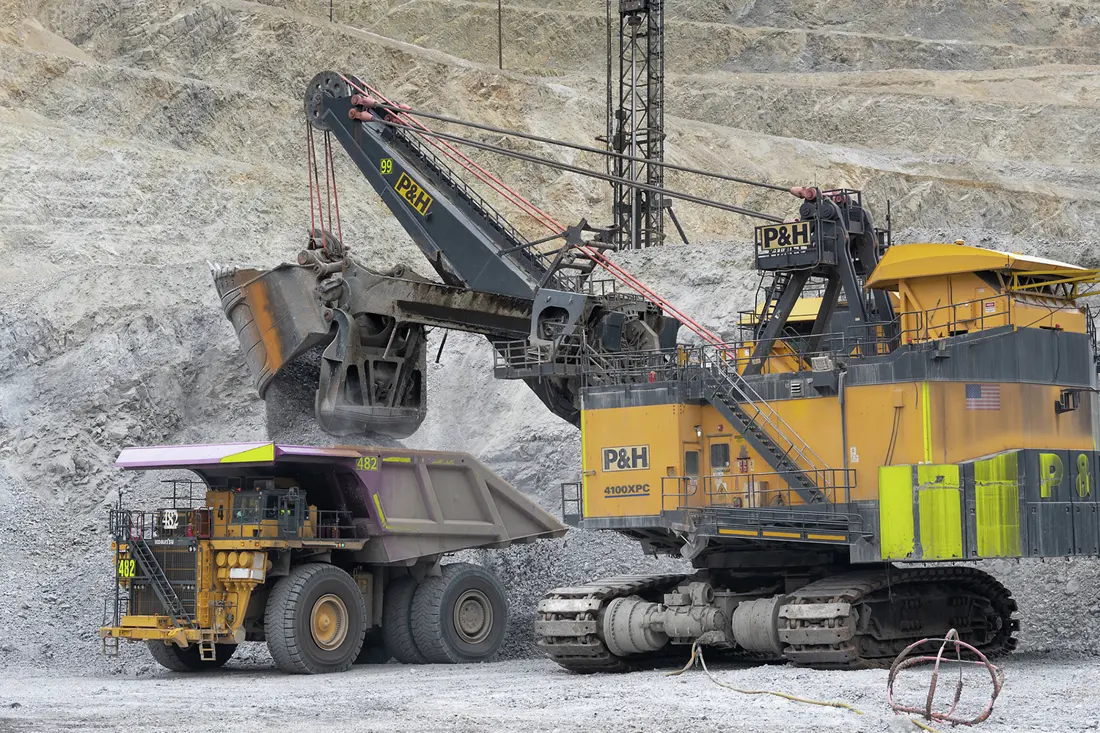
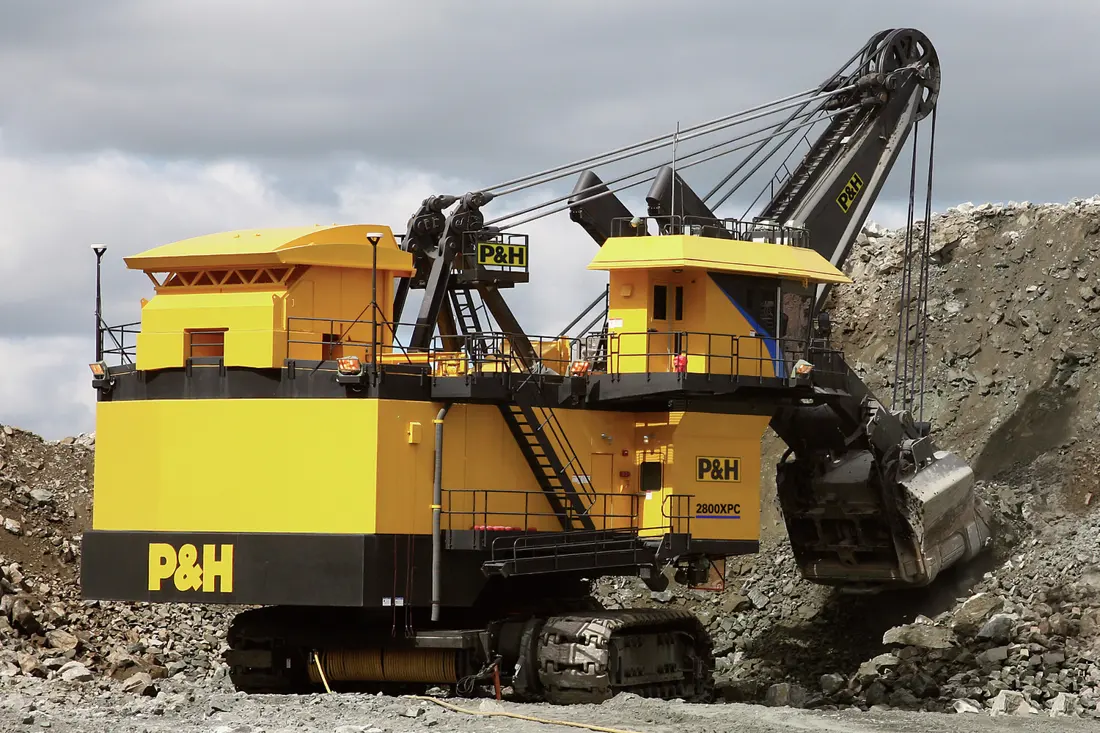
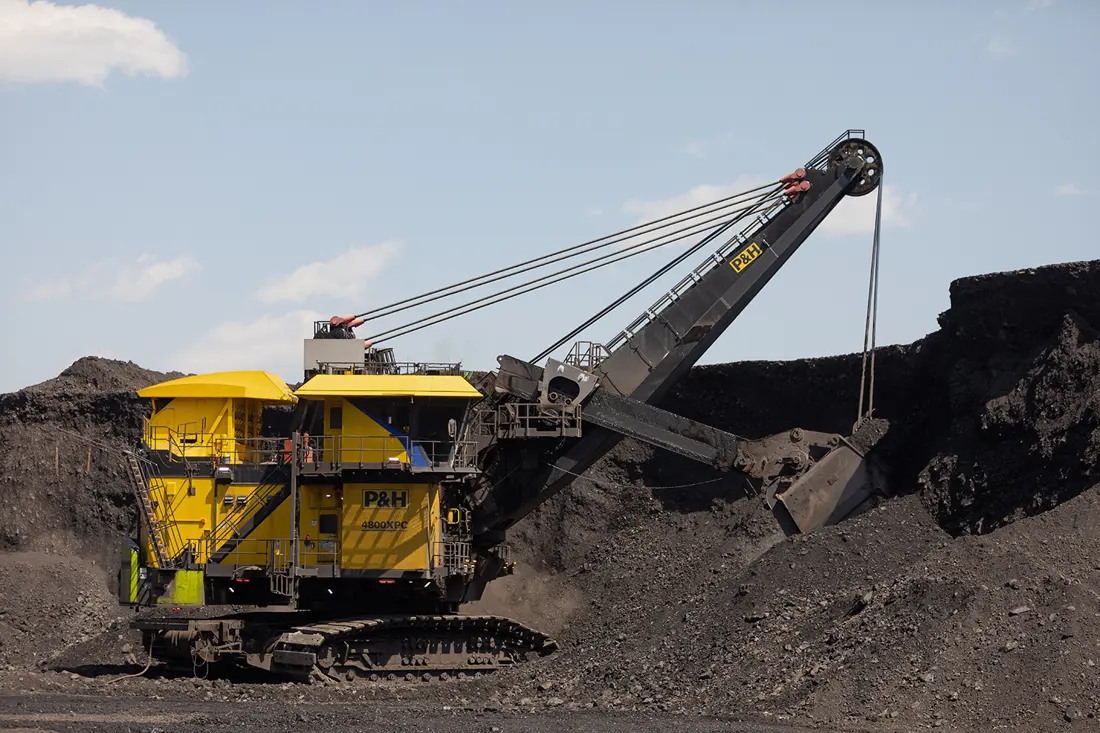
P&H 电铲依靠电机、齿轮减速、卷筒和钢丝绳完成提升、推压、回转与行走。相同名称的齿轮、轴、衬套、履带板和铲斗件会随型号及装机版本变化;制造前必须以铭牌、完整型号、总成位置、图纸或旧件和关键尺寸确认。
表中型号和参数来自 Komatsu 当前各型号官方页面;这些数值用于装机识别和备件范围初筛,不替代铭牌、序列号和配置清单。
| 标准型号 | 额定载荷 | 铲斗容量 | 公开参考生产能力 |
|---|---|---|---|
| P&H 1900XPC | 18 t | 11 m³ | 1,348–1,797 t/h |
| P&H 2300XPC AC | 45 t | 18–25 m³ | 3,365–4,488 t/h |
| P&H 2800XPC | 59 t | 26.8–33.6 m³ | 5,702–7,603 t/h |
| P&H 4100C AC | 72.5–82 t | 41–49 m³ | 7,184–9,579 t/h |
| P&H 4100XPC AC-90 | 73–82 t | 42–49 m³ | 7,183–9,578 t/h |
| P&H 4100C BOSS | 90.7 t | 49 m³ | 6,830–8,707 t/h |
| P&H 4100XPC | 99.8–108.9 t | 52.8–61.2 m³ | 7,834–10,444 t/h |
| P&H 4800XPC | 123 t | 65.7–70.3 m³ | 8,810–11,748 t/h |
图上编号与下表一一对应。
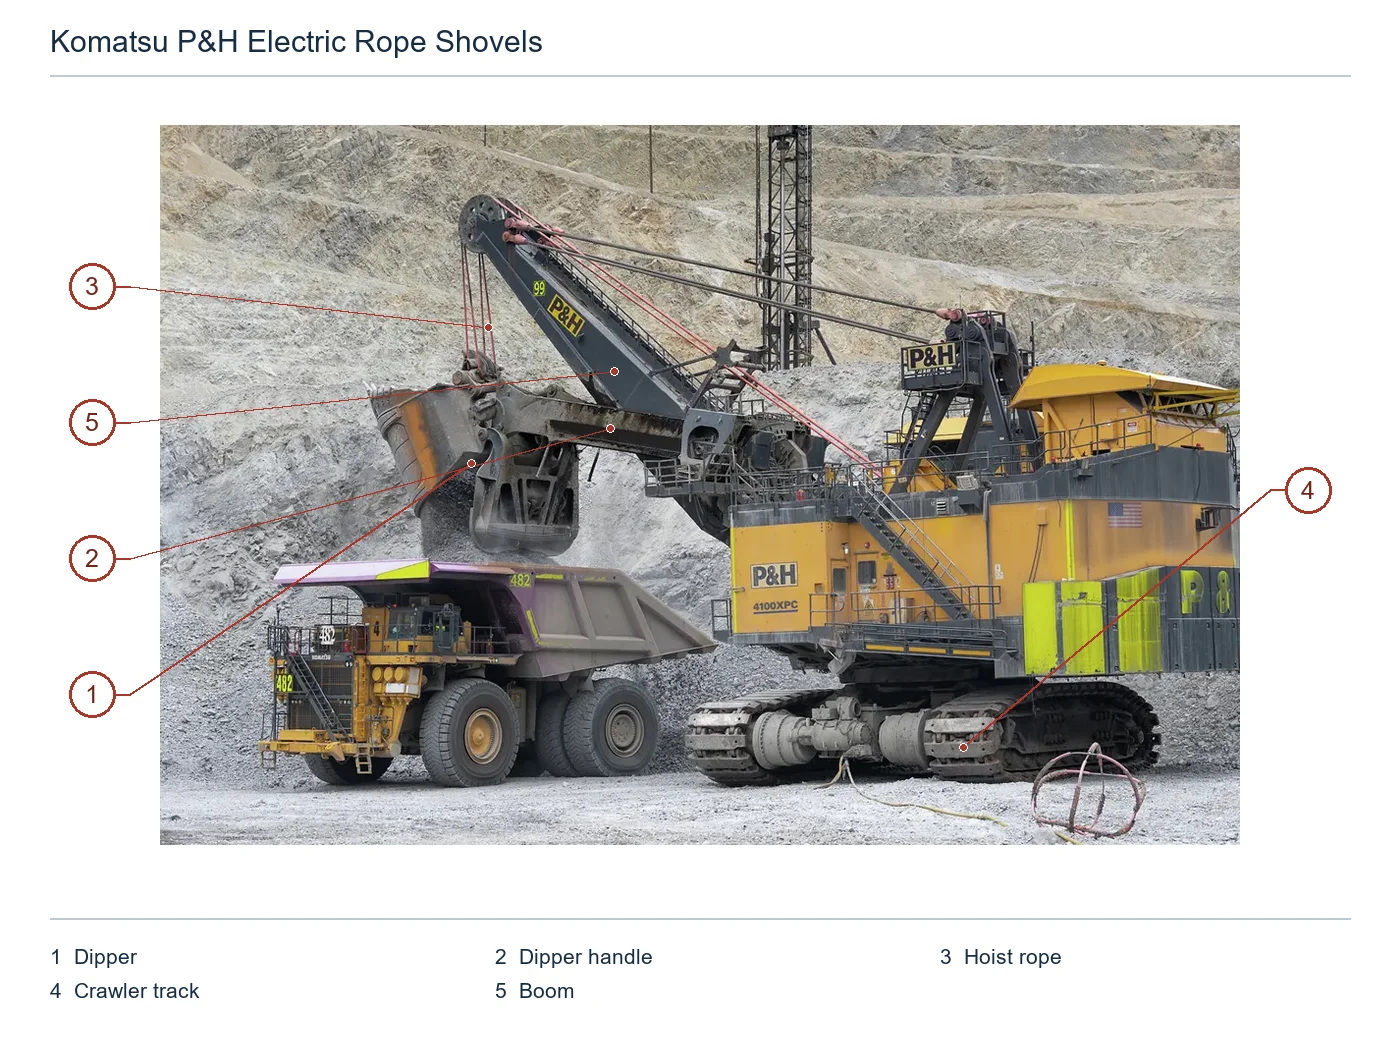
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 铲斗 | 钢丝绳铲左上方的矿用铲斗 | P&H 4100XPC(原厂现场图配置) |
| 2 | 斗杆 | 铲斗与主机之间的横向斗杆 | P&H 4100XPC(原厂现场图配置) |
| 3 | 提升钢丝绳 | 主起重臂头至铲斗的提升钢丝绳 | P&H 4100XPC(原厂现场图配置) |
| 4 | 履带总成 | 钢丝绳铲下部履带底盘 | P&H 4100XPC(原厂现场图配置) |
| 5 | 起重臂 | 斜向伸至左上部的主起重臂 | P&H 4100XPC(原厂现场图配置) |
耐磨件按实际安装位置和失效方式分组,不把所有零件简单归为同一种材料。每张卡片进入统一零部件页,材料页用于工况初选;最终材料、热处理和连接工艺仍按图纸、旧件和现场磨损确认。
Dipper Teeth & Adapters
位于铲斗最前端,承担切入矿堆时的高冲击、挤压和磨粒磨损。询价需核对电铲型号、铲斗规格、齿系、安装方向、锁紧结构和旧件磨损形貌。
进入斗齿统一零部件页 →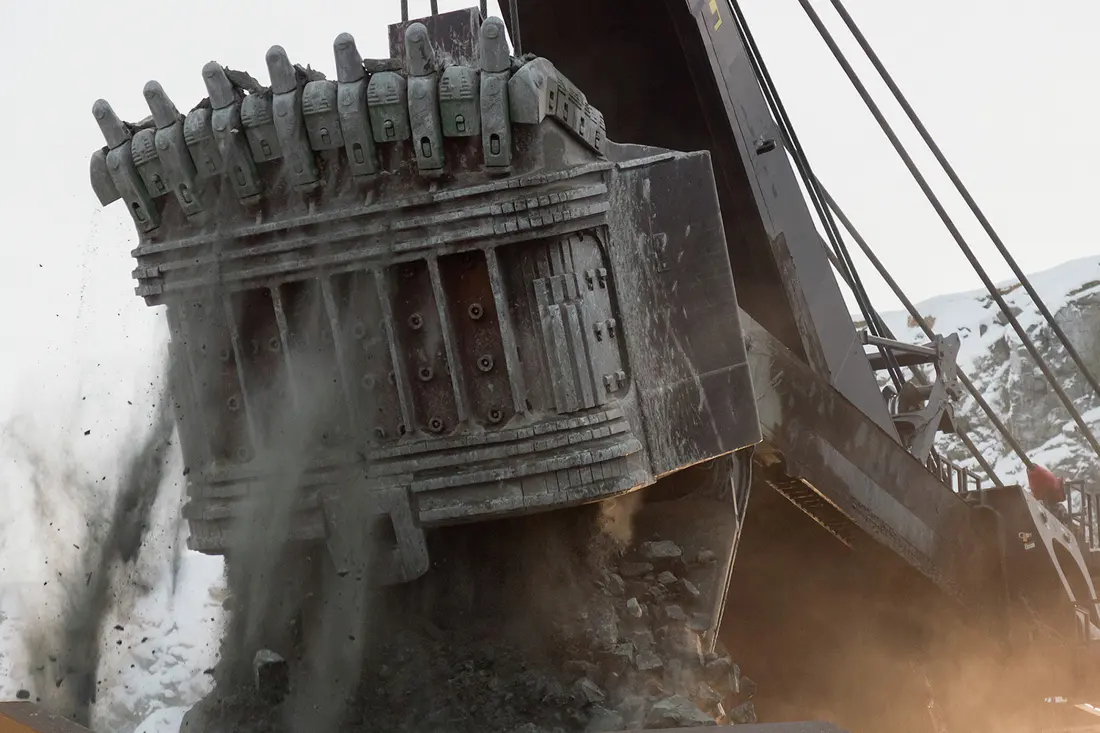
Dipper Lip & Shrouds
保护铲斗前缘和两侧高磨损区,并支承斗齿系统。需按铲斗结构核对唇板轮廓、护块数量、孔位或锁紧接口以及相邻齿座关系。
进入斗唇护块统一零部件页 →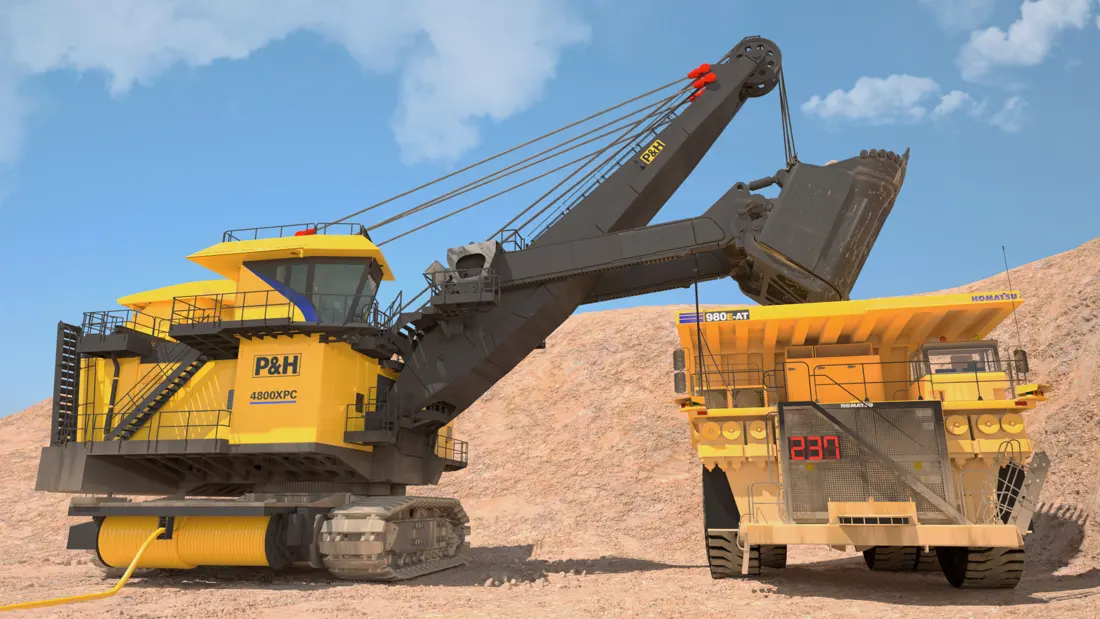
Dipper Liners & Wear Plates
覆盖铲斗底板、侧板、背板及高流量冲刷区,按实际磨损地图分区更换。制造前需提供铲斗型号、板块位置、厚度、孔位、焊接边界和旧件样板。
进入铲斗衬板统一零部件页 →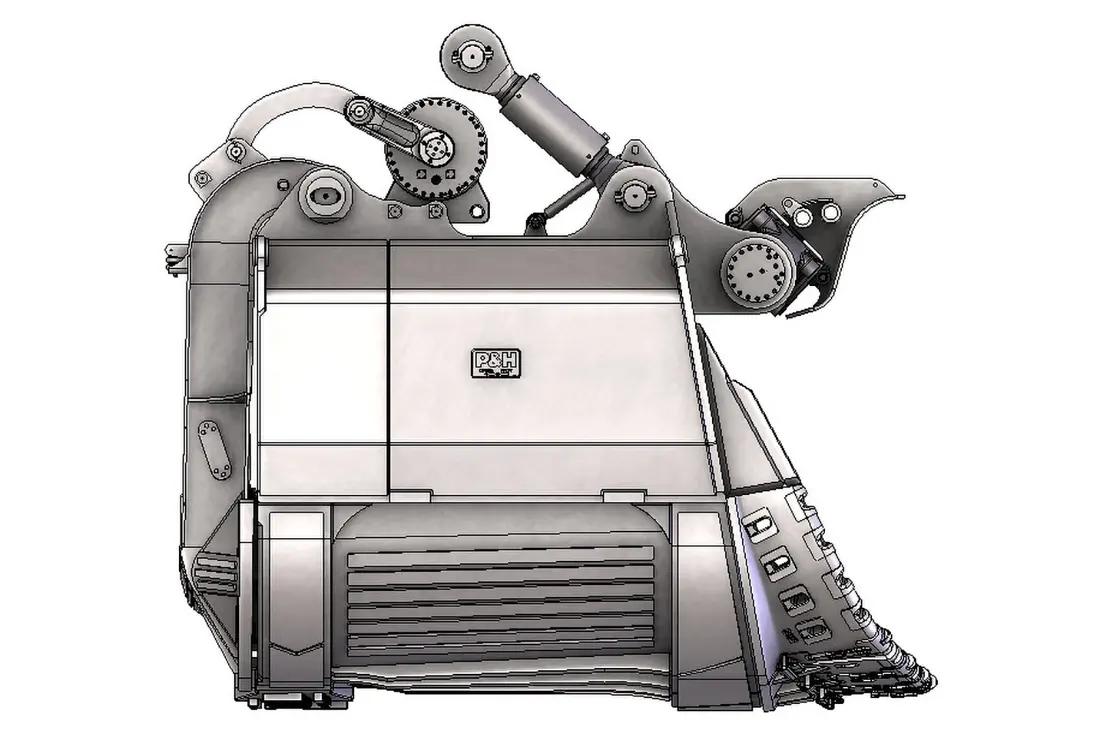
Dipper Heel Wear Band
位于铲斗后下方与物料接近的跟部区域。原厂 TRC 资料特别强调抬高跟部以减少跟部耐磨带与矿料接触;现有结构仍需按磨损轮廓恢复。
进入底部/跟部护块页 →Dipper Door & Roller Latch Wear Interfaces
铲斗门、滚轮锁扣、销轴和接触面承受循环冲击与启闭磨损。确认时需区分门体结构件、滚轮、销轴、衬套和液压缓冲器,不可合并为一个通用件。
进入销轴统一零部件页 →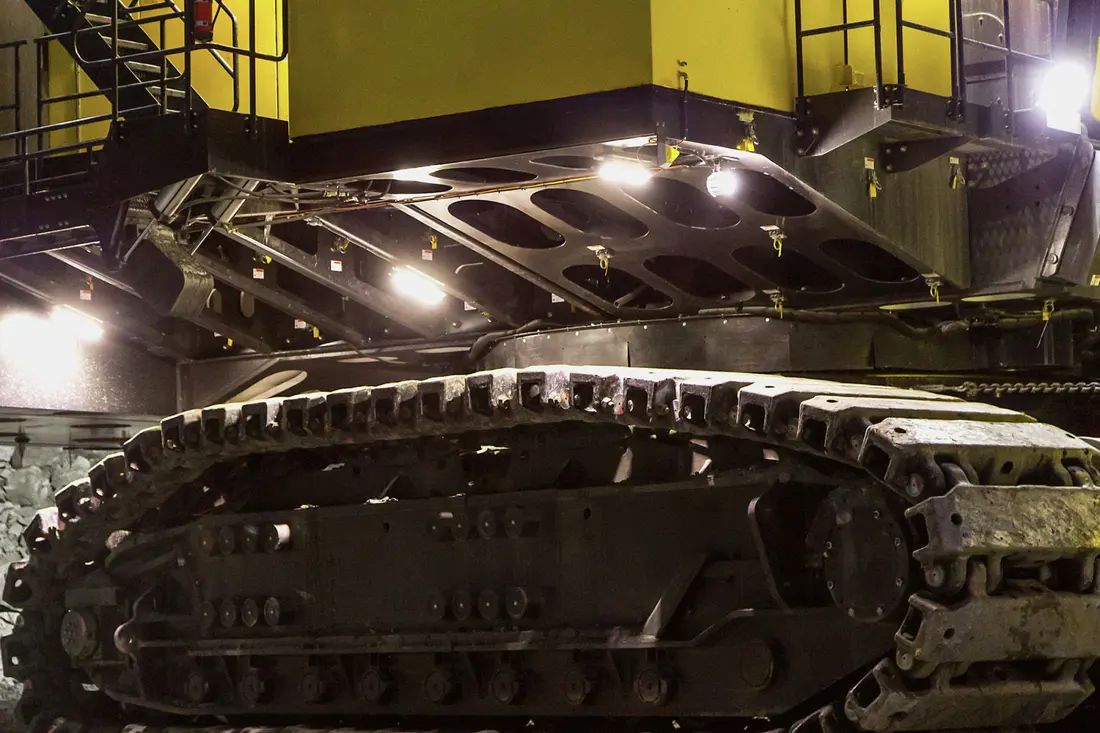
Crawler Shoes & Undercarriage Wear Parts
重载铸造履带板承受整机载荷、地面冲击和矿石磨损,并与驱动链轮和导向轮形成配合。需按型号核对节距、宽度、销孔、接地筋和左右位置。
进入履带板统一零部件页 →四套运动机构分别核对电机、齿轮箱、齿轮、轴、卷筒、钢丝绳、轴承、衬套、制动器和密封。页面只描述可识别的总成关系,不刊登未经原厂目录或图纸证实的型号。
Hoist Motors, Gearcase & Drum
提升系统由矿用电机、封闭齿轮传动、制动器、卷筒和钢丝绳共同完成铲斗提升。卷筒直径、齿轮级数和驱动配置随型号变化,必须按整机型号与总成号核对。
进入重型传动组件页 →Crowd Drive, Rack & Pinion System
推压系统驱动双腿斗杆向矿堆切入。不同机型可采用皮带缓冲齿轮箱或直接驱动方案,需核对斗杆齿条、小齿轮、轴、轴承、制动器和安装中心距。
进入齿轮与小齿轮统一页 →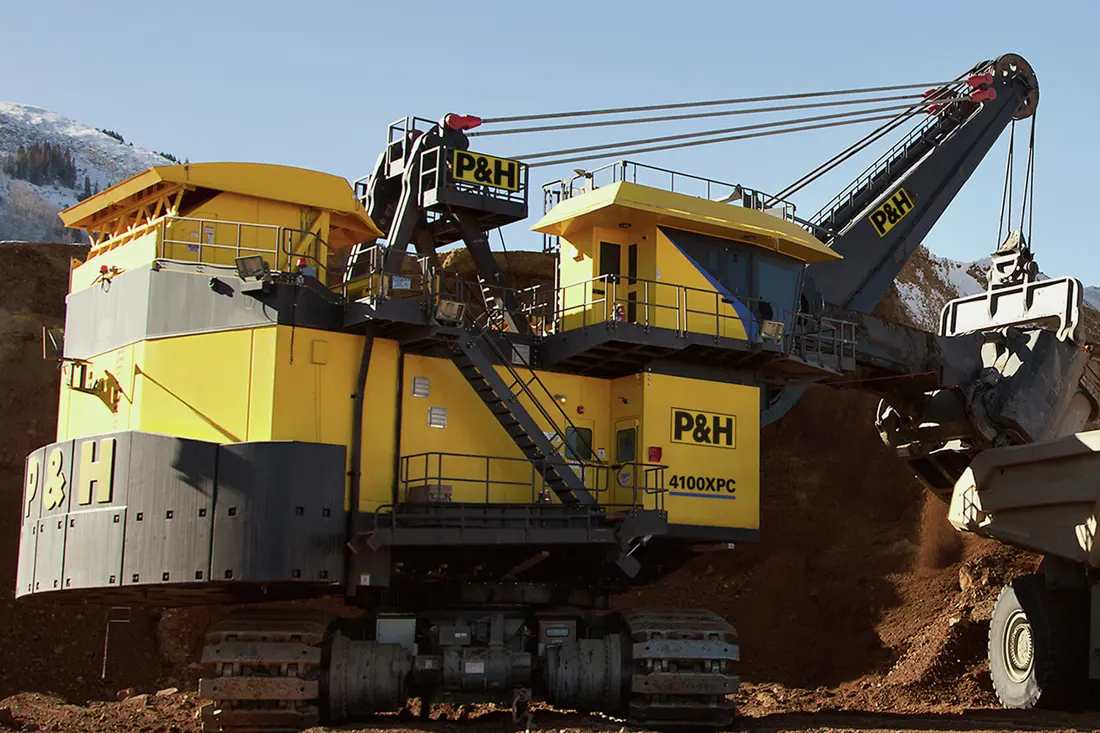
Swing Motors, Planetary Gearcases & Swing Gear
回转系统由多套电机和模块化行星齿轮箱驱动整体上车,扭矩传至整体锻造回转齿轮。需核对机型、齿数、模数、压力角、齿向、安装孔和箱体接口。
进入齿轮与小齿轮统一页 →Propel Motors, Planetary Drives & Sprockets
左右行走传动独立向驱动链轮输出扭矩,配合履带板和导向轮完成移位。需成套核对电机、制动器、行星箱、输出轴、链轮齿形、节距与密封。
进入重型传动组件页 →Shafts, Bearings, Bushings & Brakes
提升、推压、回转和行走四套运动机构均包含专用轴系、滚动轴承、滑动衬套和制动器。不能仅凭零件名称互换,需提供所在机构、型号、装配图和关键配合尺寸。
进入轴承与衬套统一页 →Ropes, Sheaves & Rope Connections
提升绳、悬挂绳、顶部滑轮、卷筒端连接和绳端固定件属于高频检修系统。需按型号、绳径、结构、长度、绕绳方式、槽型和安全标准完整核对。
进入重型传动组件页 →型号、核心参数、铲斗与提升/推压/回转/行走结构采用 Komatsu 当前 P&H 官方产品页和公开资料。材料仅作为 ANRANST 工程候选路线,未宣称为原厂固定牌号。
本页只刊登有可追溯依据的号码。取得原厂目录、装机图纸、可靠第三方图纸或现场记录后,再将的图纸和型号信息放入对应零件位置。
不是。材料页面用于根据冲击、磨粒磨损、疲劳、接触应力和配合方式筛选候选材料族;最终牌号、硬度、热处理、检测和制造公差必须结合图纸、旧件分析及现场工况确认。
请提供完整型号与序列号、零件所在机构、图纸或目录号、旧件照片、关键尺寸、装机方向、现用材料和矿石工况。ANRANST 可完成图纸评审、组织认证工厂生产、驻厂检验和成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求