
01
截齿与硬质合金齿尖
Cutting Picks & Carbide Tips
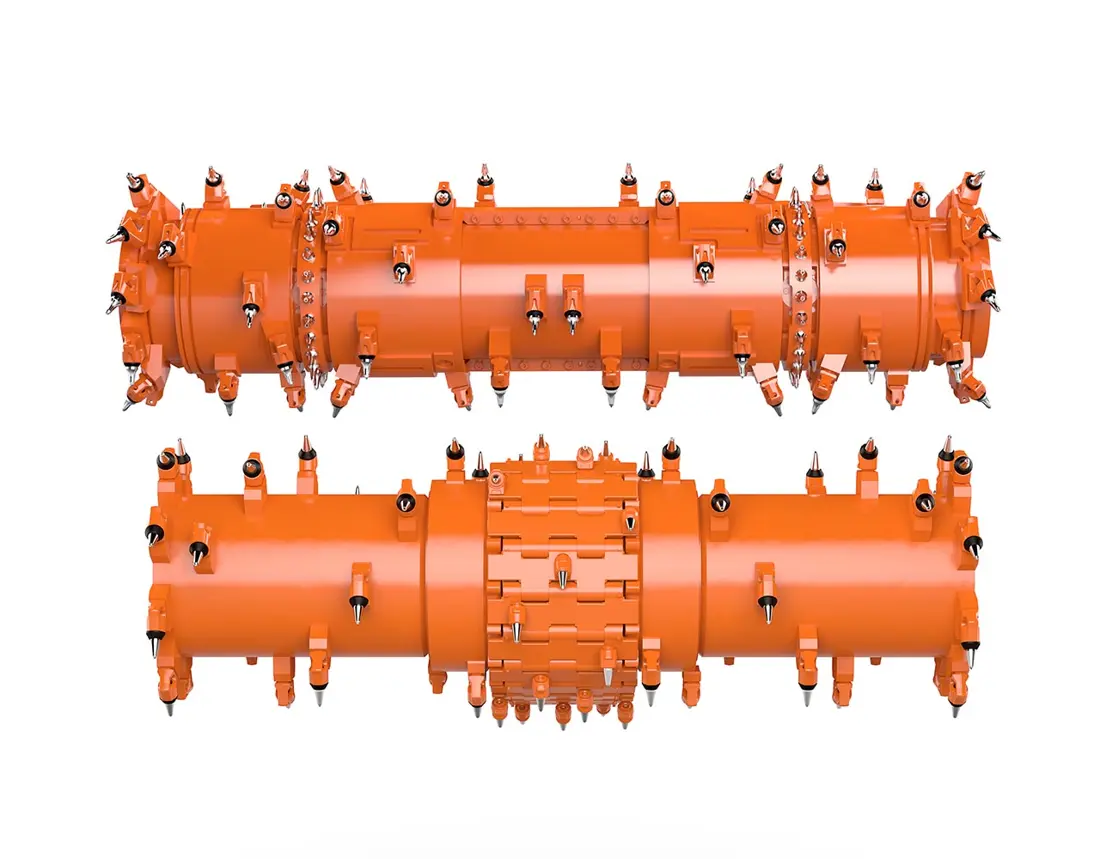
截齿直接切入煤、盐、钾盐、石膏或硬岩,磨损集中在硬质合金齿尖、钎焊区和钢质齿体。必须按截割头型式、齿座、柄径、伸出量、旋转状态和岩体强度确认。
进入切削齿统一零部件页 →覆盖 12CM、14CM、12HM 房柱式连续采矿机和 MC51 硬岩连续采矿机;从截割头、装载头、中央输送机、履带、传动与液压系统完成识别。
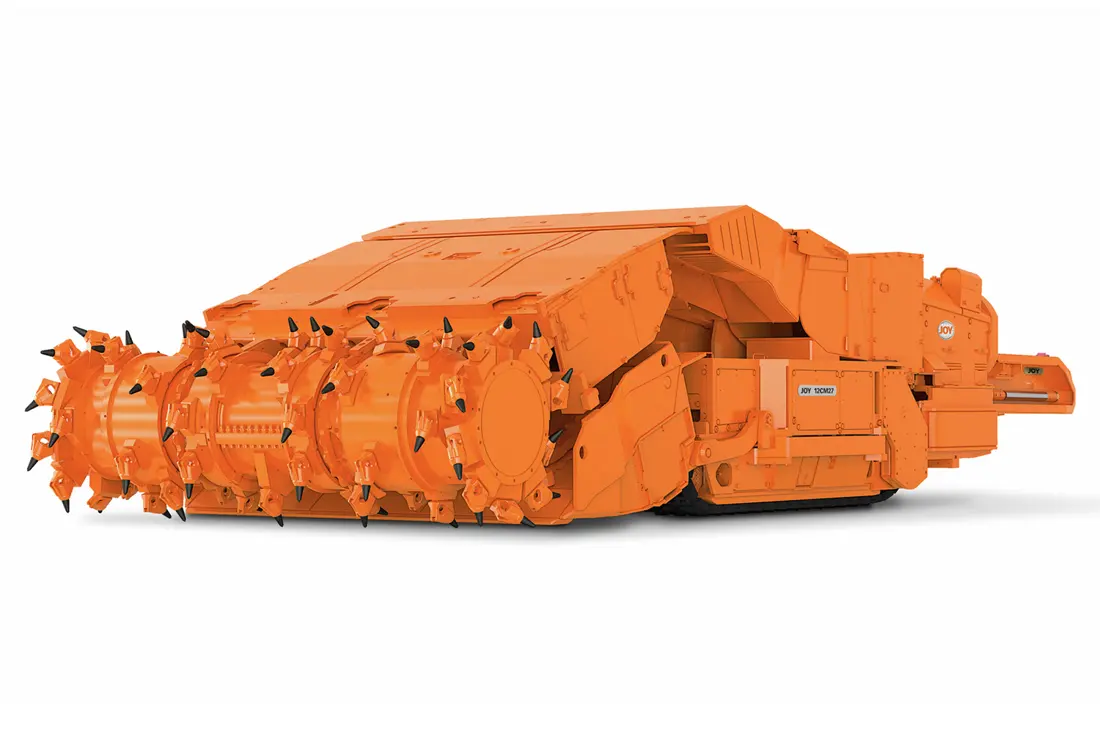
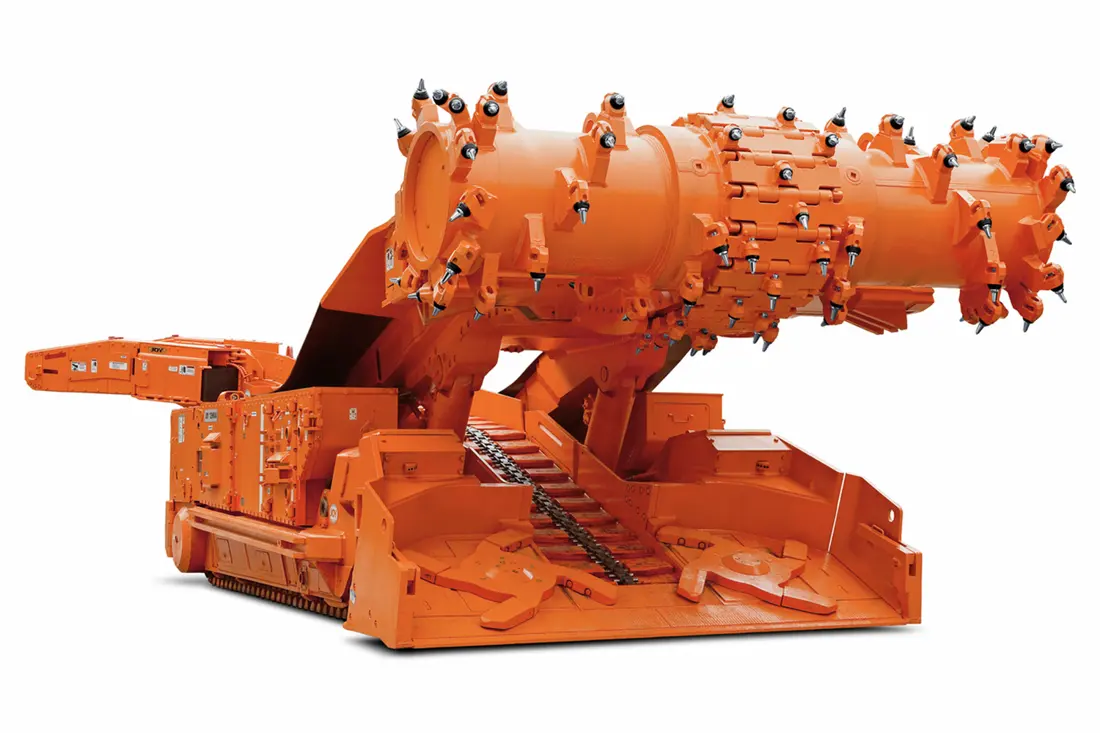
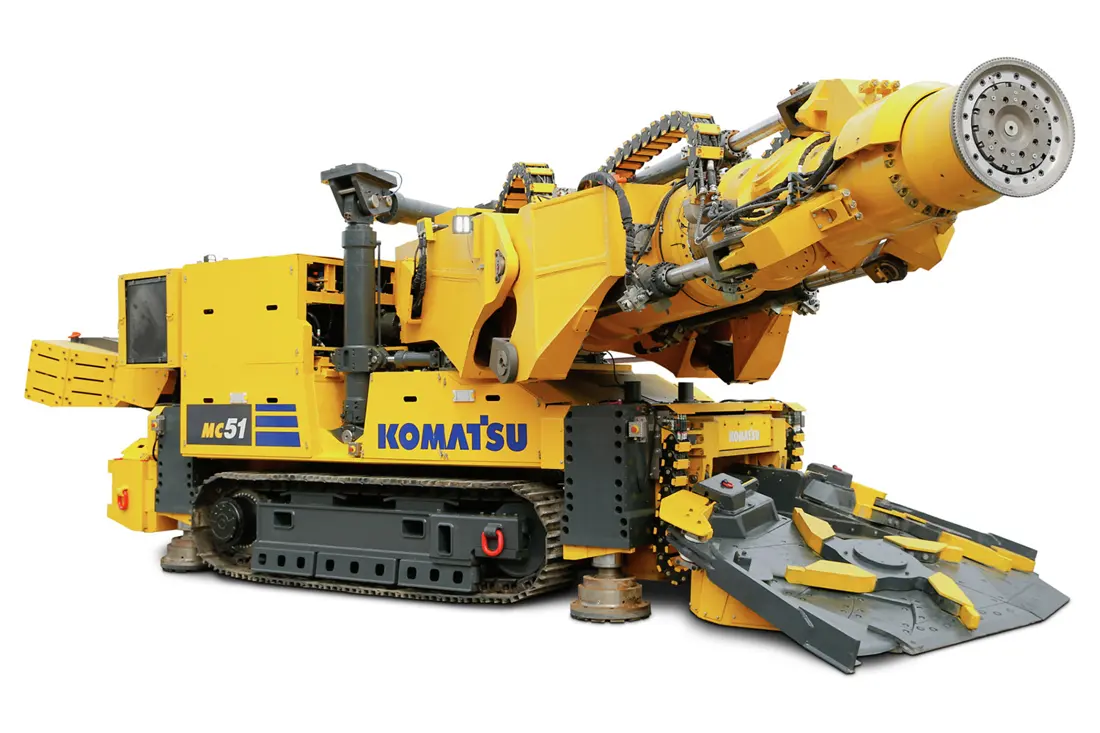
12CM 和 14CM 主要面向煤及软岩房柱式采矿,12HM 面向盐、钾盐、石膏等工业矿物,MC51 属于 DynaCut 硬岩连续采矿机。截割头、机身高度、输送机和传动系统差异明显,备件不能只按“连续采矿机”名称互换。
表中头型、直径、截割高度和 MC51 外形/巷道范围来自 Komatsu 当前官方页面与官方系列手册,用于装机入口和备件范围初筛。
| 型号 / 系列 | 截割头型式 | 截割头直径 | 截割或巷道范围 | 核心识别信息 |
|---|---|---|---|---|
| 12CM12 | Solid head | Ø1,120 mm | 1.40–4.60 m | 煤及软岩,中高煤层配置 |
| 12CM15 | Solid head | Ø1,120 mm | 1.40–4.60 m | 煤及软岩,中高煤层配置 |
| 12CM27 | Solid head | Ø1,200 / 1,310 / 1,367 mm | 1.60–5.00 m | 高产、中高煤层;965 mm 输送机 |
| 14CM10AA | Ripperveyor head | Ø762 mm | 0.76–2.29 m | 低煤层配置 |
| 14CM9A / 14CM9CC | Solid head | Ø865 / 965 mm | 0.865–2.325 m | 低煤层配置 |
| 14CM15CC / C / B / D / E | Solid head | Ø965 / 1,120 mm | 0.965–3.40 m | 低至中煤层多种机身高度 |
| 14CM27 | Solid head | Ø1,120 mm | 1.00–3.40 m | 660 kW;965 mm 输送机 |
| 12HM26 | Ripperveyor head | Ø1,475 mm | 1.82–4.60 m | 工业矿物重载截割 |
| 12HM27 | Solid head | Ø1,200 / 1,310 / 1,367 mm | 1.70–5.00 m | 工业矿物与高煤层 |
| 12HM36 | Ripperveyor head | Ø1,475 mm | 1.90–4.60 m | 工业矿物重载截割 |
| 12HM46 | Ripperveyor head | Ø1,475 / 1,588 mm | 1.86–6.00 m | 12HM 最大型;965 mm 输送机 |
| MC51 | DynaCut 动态底切头 | 按项目切削头 | 最大巷道 5.2 × 5.2 m | 硬岩;整机 13.2 × 4.2 × 3.8 m |
图上编号与下表一一对应。
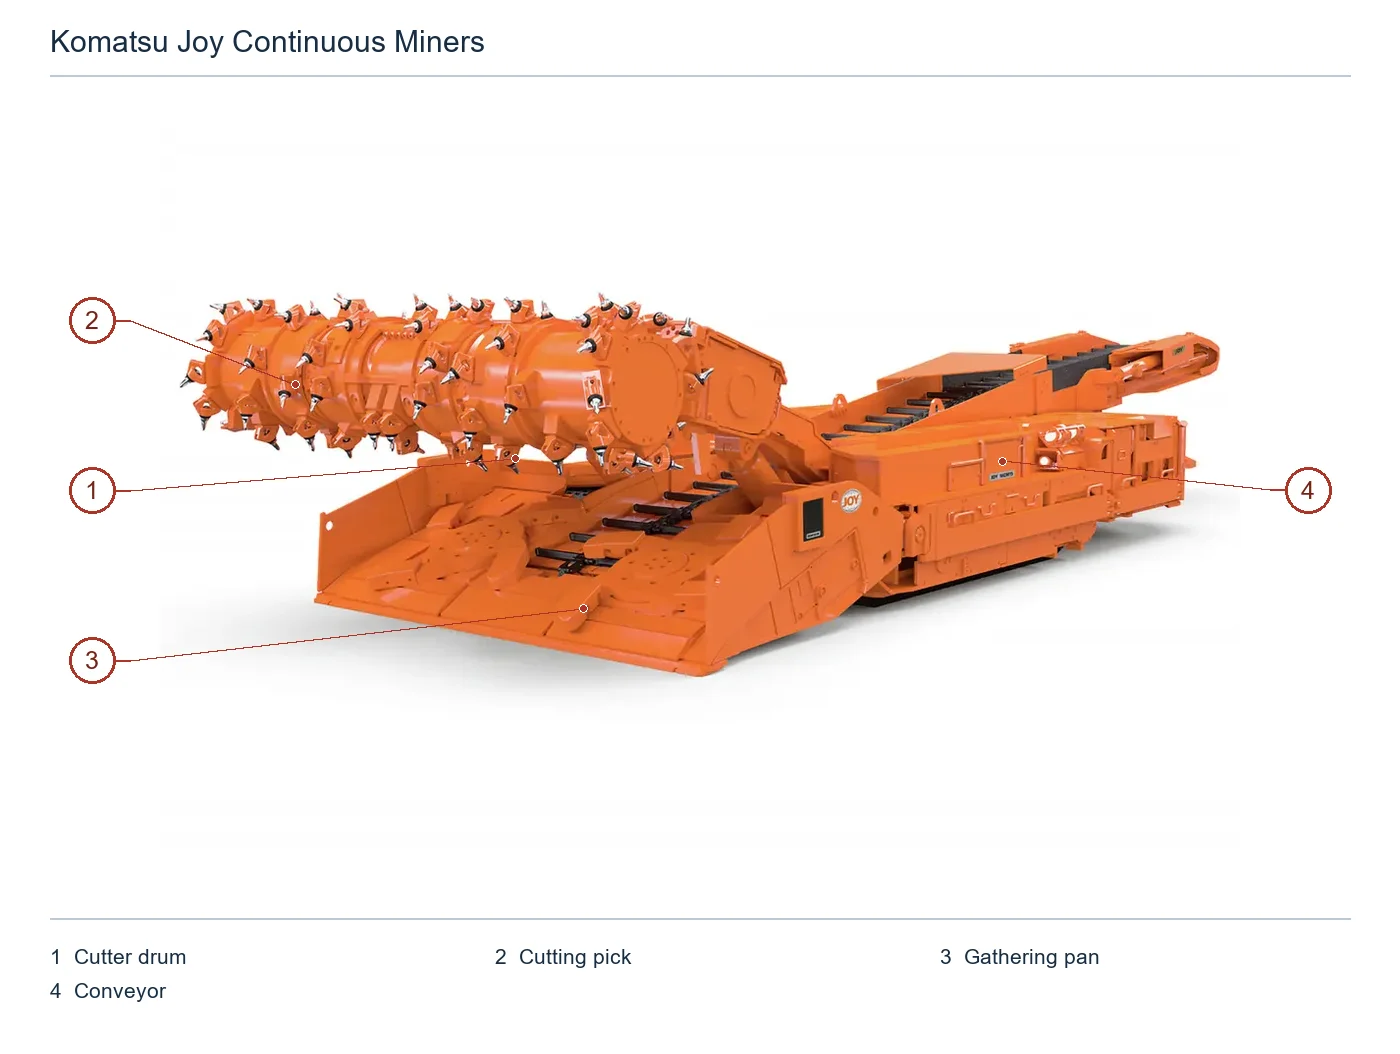
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 截割滚筒 | 设备前方横向截割滚筒 | Joy 14CM(原厂图配置) |
| 2 | 截齿 | 截割滚筒左侧可见截齿 | Joy 14CM(原厂图配置) |
| 3 | 装载铲板 | 截割滚筒下方前部装载铲板 | Joy 14CM(原厂图配置) |
| 4 | 输送机 | 机身中部向后延伸的输送通路 | Joy 14CM(原厂图配置) |
OEM 区域优先采用 Joy / Komatsu 官方截割头和整机图;通用刮板照片仅用于类别识别,不表示 Joy OEM 互换。材料按具体安装位置、冲击、磨蚀、温升和失效方式进入候选路线。
Cutting Picks & Carbide Tips
截齿直接切入煤、盐、钾盐、石膏或硬岩,磨损集中在硬质合金齿尖、钎焊区和钢质齿体。必须按截割头型式、齿座、柄径、伸出量、旋转状态和岩体强度确认。
进入切削齿统一零部件页 →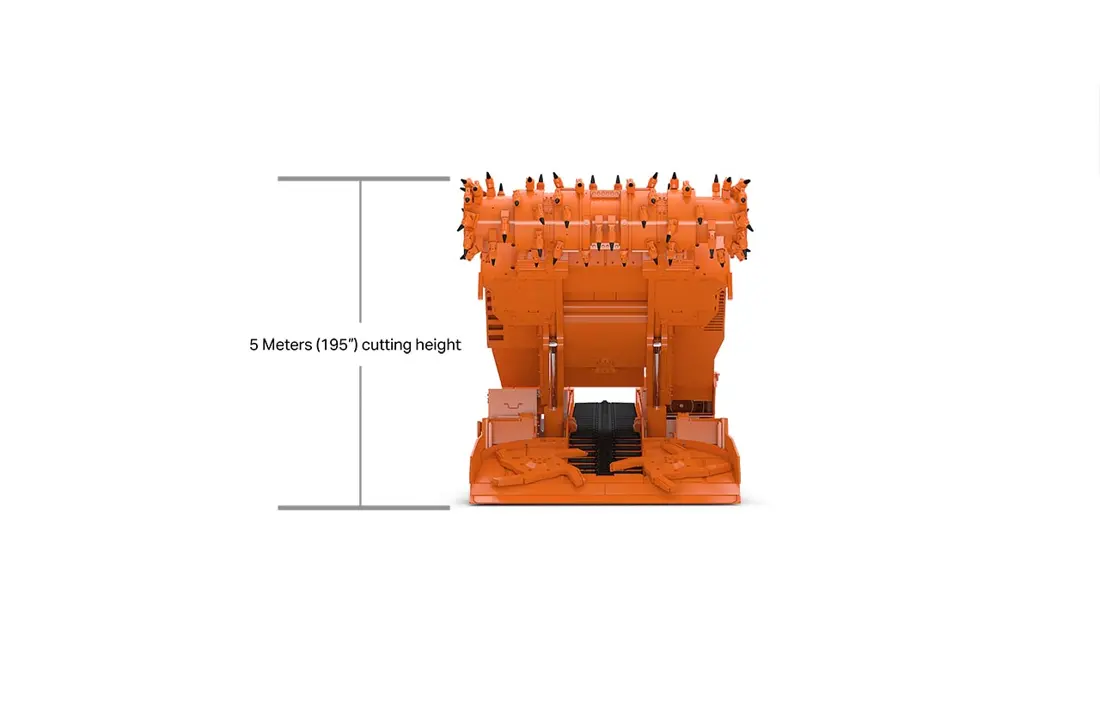
Tool Holders, Retainers & Spray Protection
齿座把截齿载荷传入滚筒,并决定切削角、齿尖轨迹和更换可靠性;邻近喷嘴及护件影响冷却和降尘。需核对齿座位置、角度、焊接边界、锁紧结构和水路。
进入齿座统一零部件页 →Cutter Drum, End Rings & Wear Plates
Solid head 与 Ripperveyor head 的滚筒筒体、端盘、螺旋/链板区和局部耐磨板结构不同。需按完整型号、头型、滚筒直径、切宽、齿座排布、旋向和驱动接口确认。
进入截割滚筒耐磨件统一页 →Gathering Head, Arms & Wear Shoes
装载头把截落物料汇入中央输送机,集料臂尖端、底板、侧缘和滑靴承受连续磨粒磨损与底板冲击。需核对左右位置、摆动轨迹、驱动接口、厚度和与输送槽的间隙。
进入装载底板耐磨件统一页 →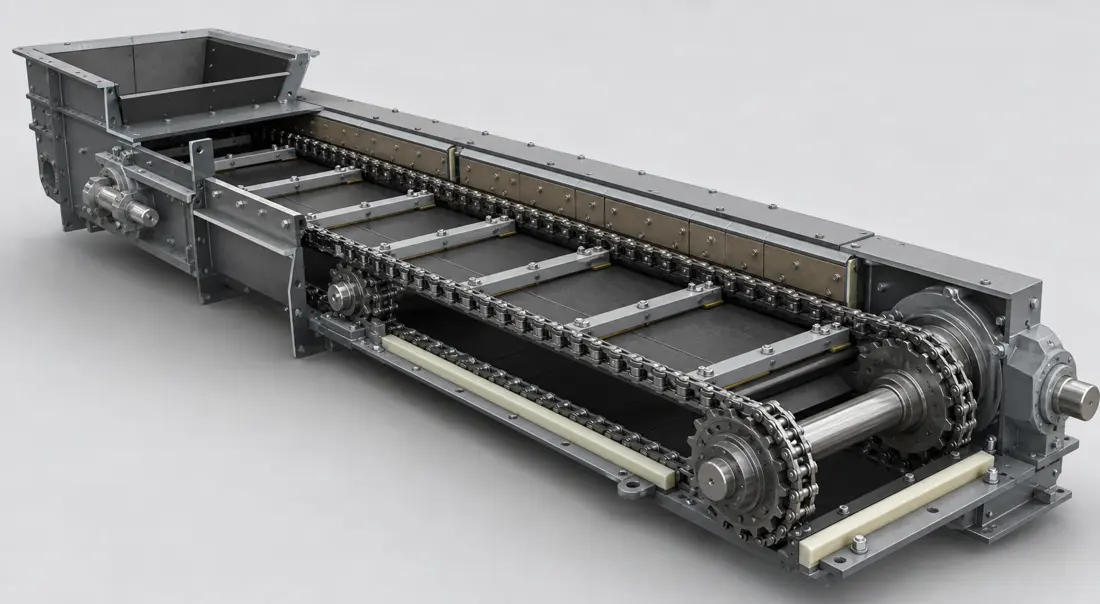
Conveyor Flights, Chains & Trough Liners
截落物料经中央刮板输送机排出,刮板、双链、连接件、链轮及槽体底板形成一套配合。配图仅作同类刮板识别;Joy 连续采矿机仍须按输送机宽度、链条规格、节距和驱动端确认。
进入刮板统一零部件页 →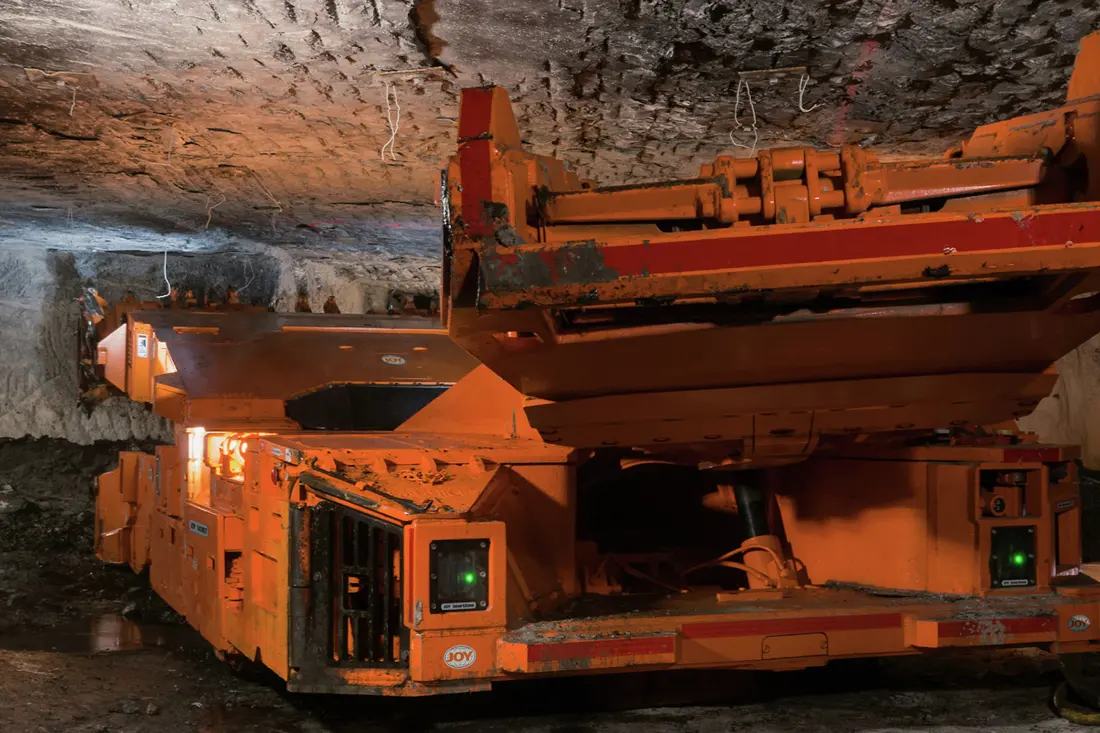
Crawler Shoes, Skids & Stabilizers
履带、底部滑板和稳定支撑件承担整机推进、截割反力和巷道底板冲击。需核对型号、左右侧、节距、宽度、销孔、支撑位置、液压接口和运动包络。
进入重载行走组件统一页 →核心备件按动力流和总成位置组织。12CM、14CM、12HM 与 MC51 的截割原理、电制、齿轮箱、液压和接口不同,必须按完整装机资料分别确认。
Cutter Motors, Boom & Gearcase
截割电机经齿轮箱向滚筒传递高扭矩,截割臂和升降铰点同时承受冲击反力。需核对完整型号、电压/频率、头型、输出轴、齿轮参数、轴承、密封和冷却润滑。
进入齿轮、小齿轮与轴统一页 →Gathering Head Drives, Shafts & Bushings
左右集料臂由电机/液压或机械传动驱动,包含齿轮、轴、曲柄、衬套、销轴和支承座。需核对左右位置、旋向、摆臂几何、轴径、键/花键和润滑。
进入轴承、销轴与衬套统一页 →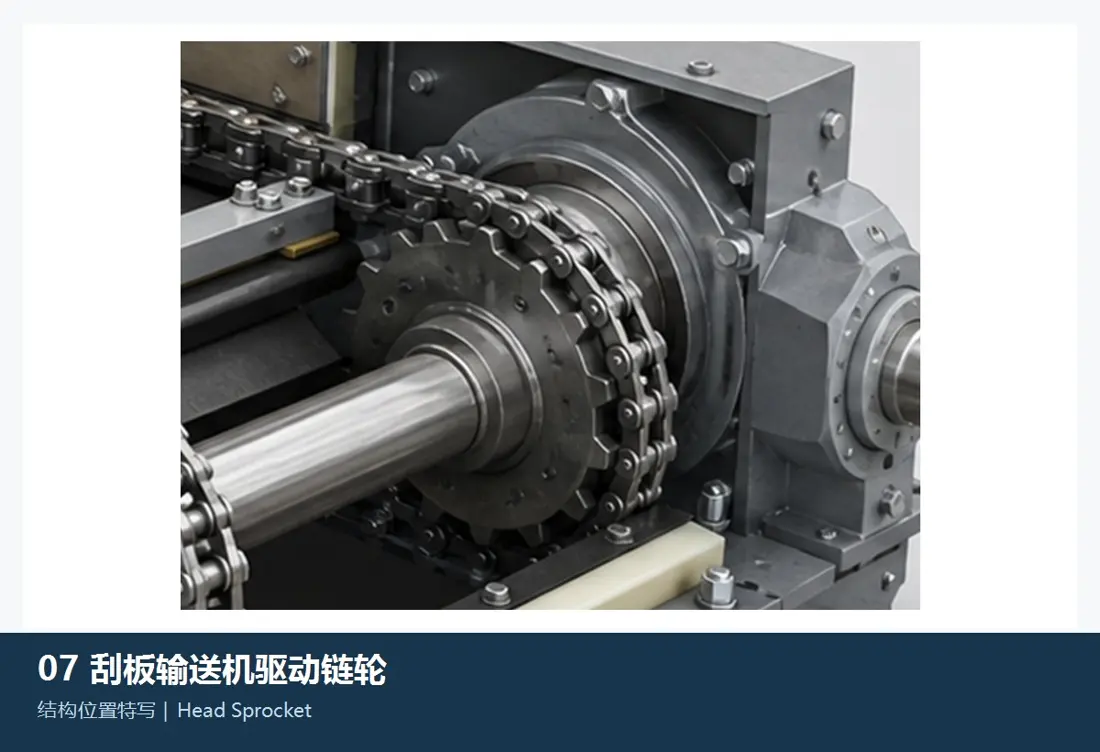
Conveyor Sprockets, Tail Shaft & Tensioning
中央输送机驱动端和回程端包含链轮、轴、轴承座、张紧机构和链条接口。配图仅作同类链轮识别;必须按 Joy 机型、输送机宽度、链条节距、齿数、轴径和安装方向确认。
进入输送机链轮统一页 →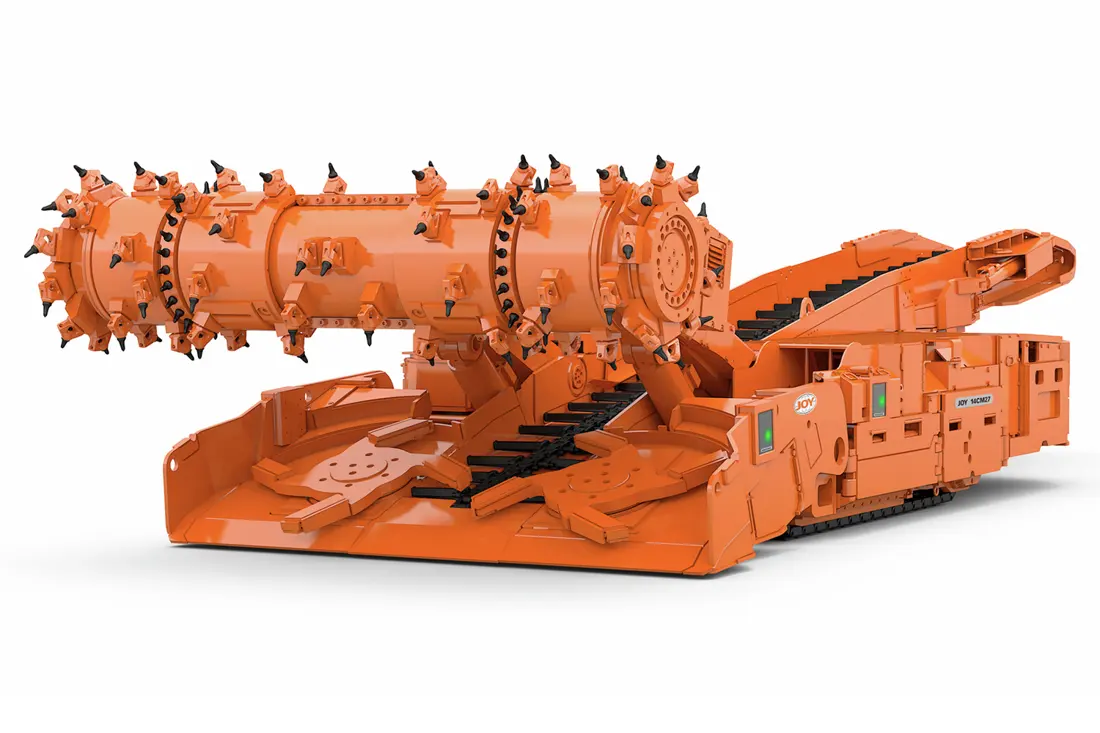
Traction Motors, Planetaries & Drive Sprockets
左右履带驱动决定机器推进和转向,包含牵引电机、制动、行星减速、输出轴和驱动链轮。需核对电制、左右侧、速比、链轮节距、轴承与密封。
进入重载传动组件统一页 →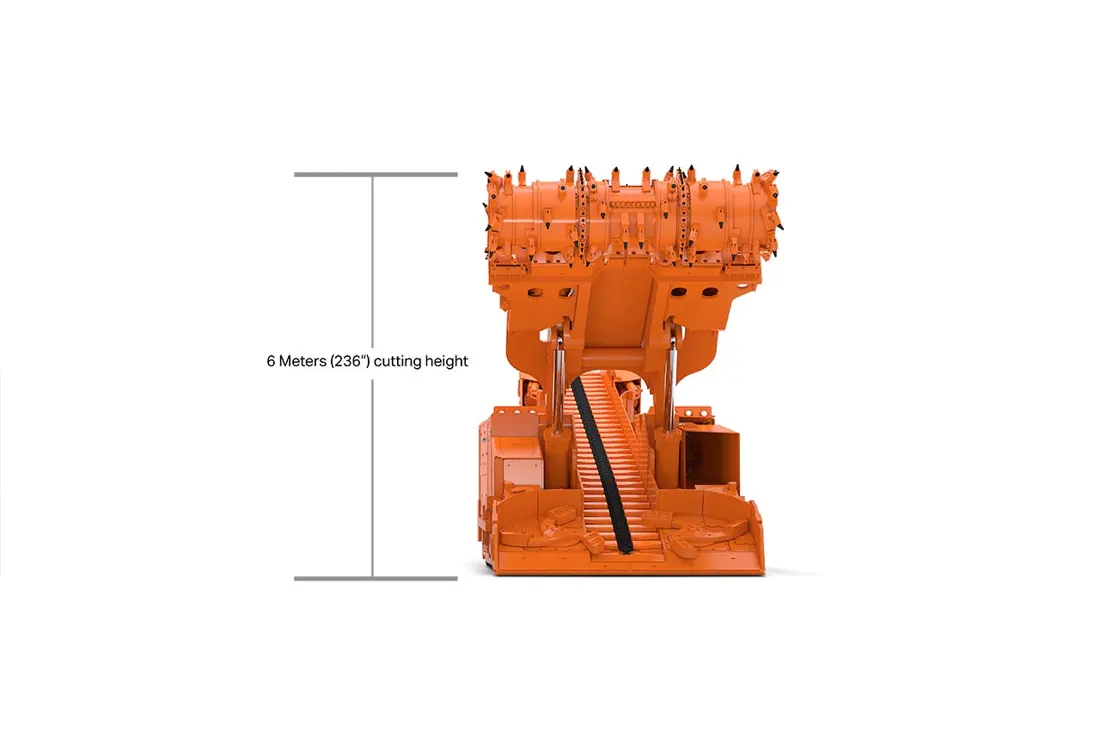
Hydraulic Pumps, Cylinders, Valves & Seals
截割臂升降、装载头、稳定支撑和辅助机构依靠液压系统动作。需按安装位置提供泵/阀铭牌、缸径、杆径、行程、接口、压力与泄漏或拉伤记录。
进入密封与液压件统一页 →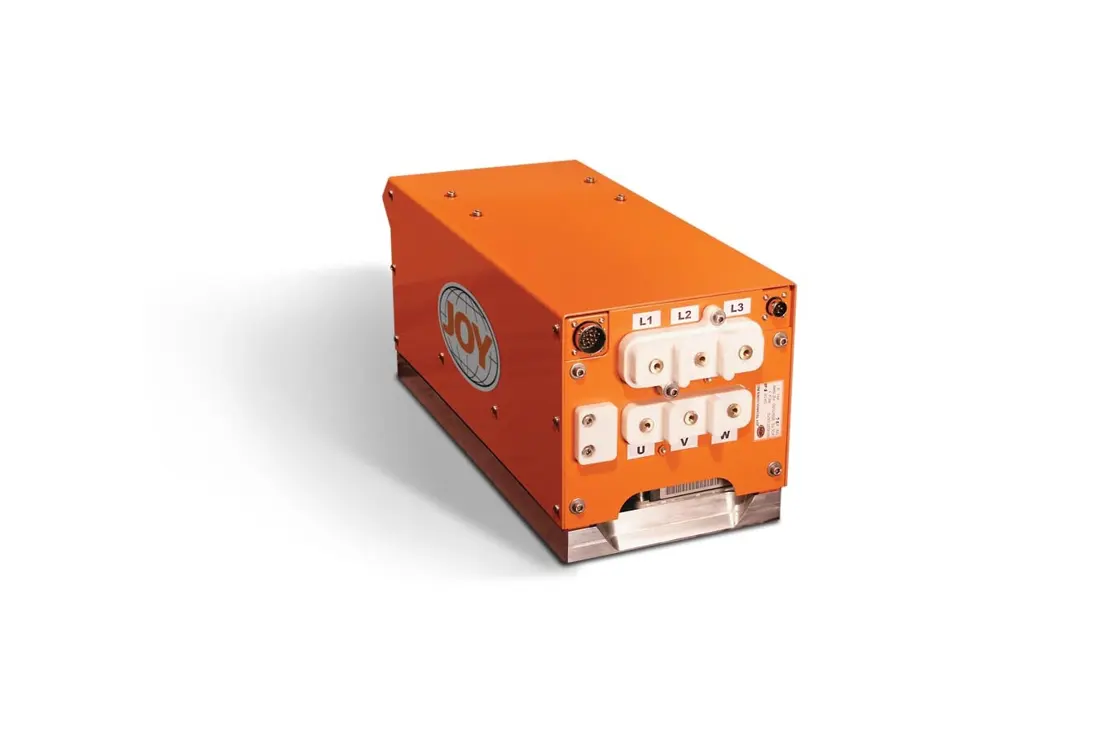
OptiDrive VFD, Controls & Motor Interfaces
Joy OptiDrive 把软件、电气与机械系统协调起来,不同电压、频率和区域电制会影响变频器、接触器、电机、冷却及接口。必须凭铭牌、原理图和具体机型确认。
进入重载机电组件确认入口 →设备系列、尺寸和结构采用 Komatsu 当前官方产品页及官方 12CM、14CM、12HM 手册;材料内容是 ANRANST 面向替换件的工程候选路线,不宣称为原厂固定牌号。
不能。不同系列使用 Solid head 或 Ripperveyor head,并存在多种滚筒直径、切宽、齿座排布、机身高度、电压和输送机配置;必须按完整型号、序列号、头型和图纸确认。
不能直接套用。MC51 面向硬岩动态底切,其切削头、工具轨迹、载荷、材料和输送结构与 12CM、14CM、12HM 不同,必须建立独立装机资料。
请提供整机铭牌、完整型号和序列号、截割头型式和直径、电压频率、零件安装位置、旧件照片、关键尺寸、材料检测及煤岩或矿物工况,再判断目录核对或实物测绘路径。
请提供完整型号与序列号、截割头型式和直径、切宽、电压/频率、输送机规格、零件安装位置、图纸或样品、旧件尺寸、材料和工况。ANRANST 可完成图纸评审、组织认证工厂生产、驻厂检验和成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求