thyssenkrupp RollSizer DRS

ANRANST manufactures and supplies RollSizer tooth plates (segments) through a complete process control chain; this page also keeps legacy model, dimension and spare identification. The former Mining Technologies business became part of FLS in 2022.

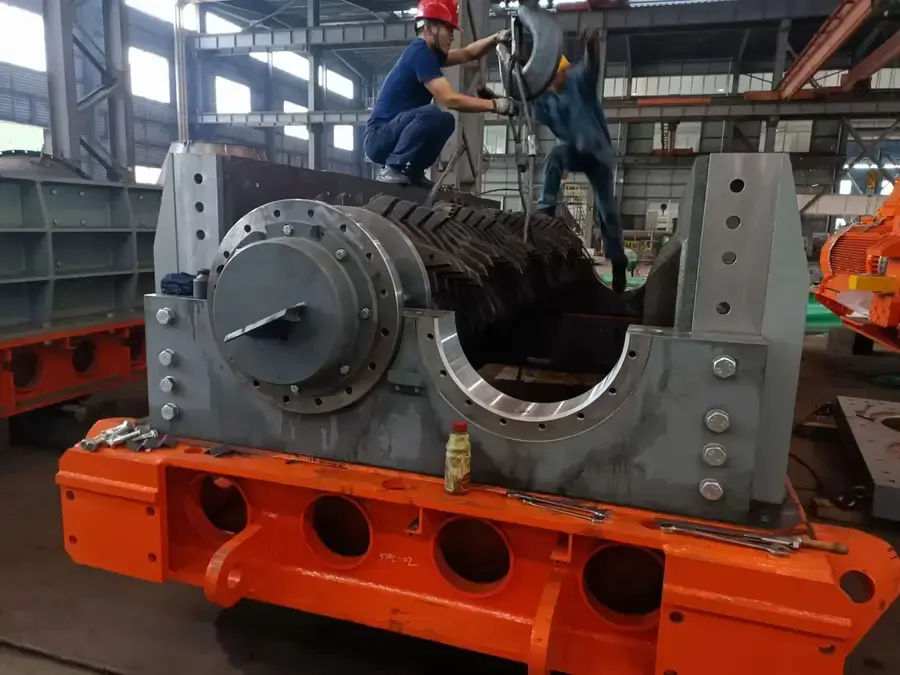
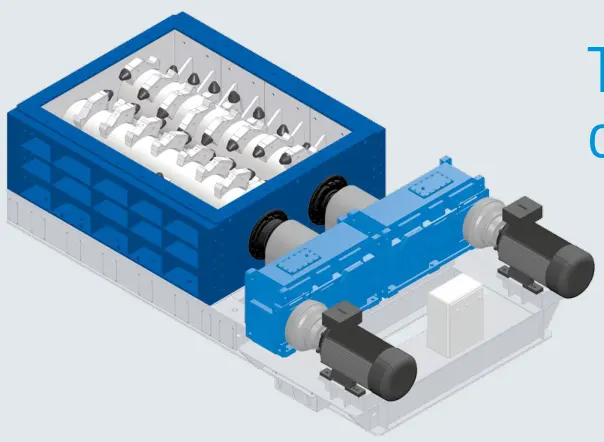
DRS 1000 × 3000 C (B) CenterSizer de una ficha técnica OEM archivada, con dos accionamientos, carcasa y rodillos dentados.
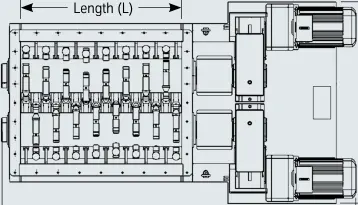
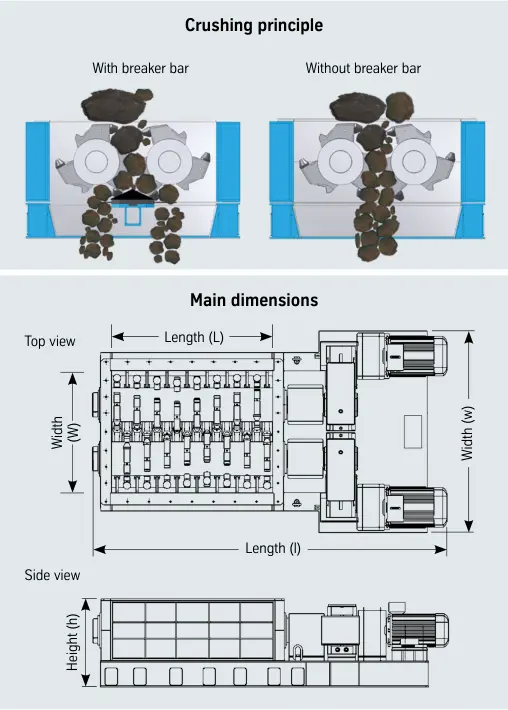
Principios de funcionamiento OEM archivados, con y sin barra rompedora, y vistas de dimensiones principales.
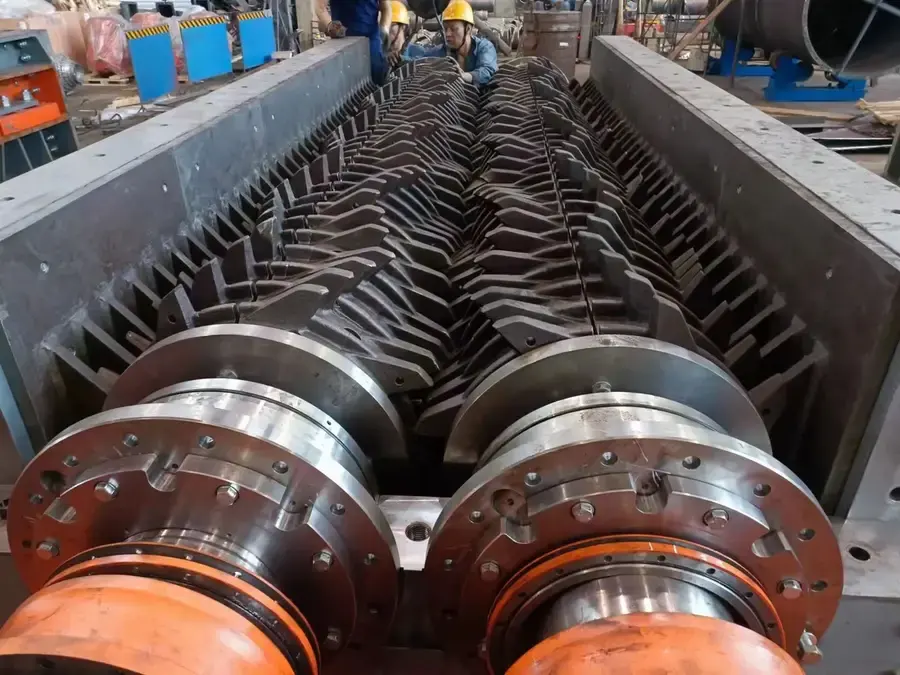
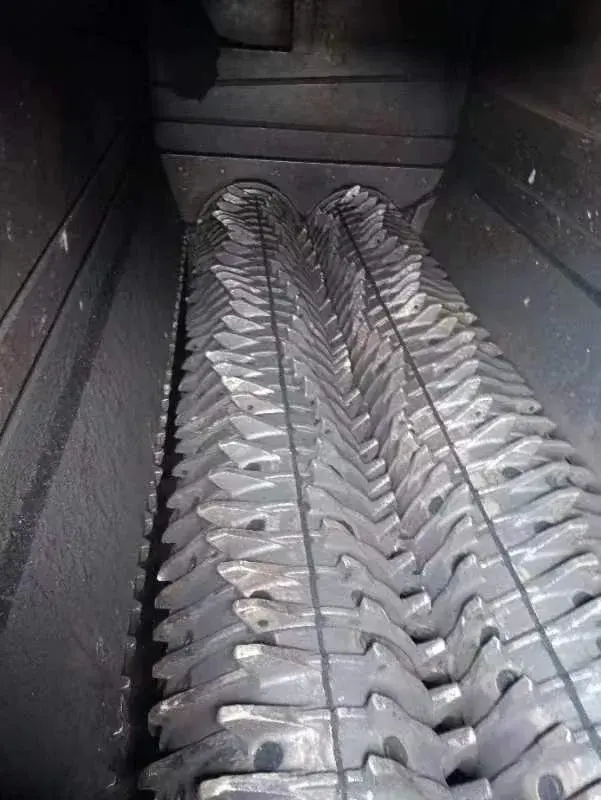
Fotografía de archivo de ANRANST de segmentos dentados montados en una trituradora de rodillos dentados similar de dos rodillos, que ilustra secuencia y posición de dientes. El montaje real sigue los planos originales.
Referencia del equipo OEM

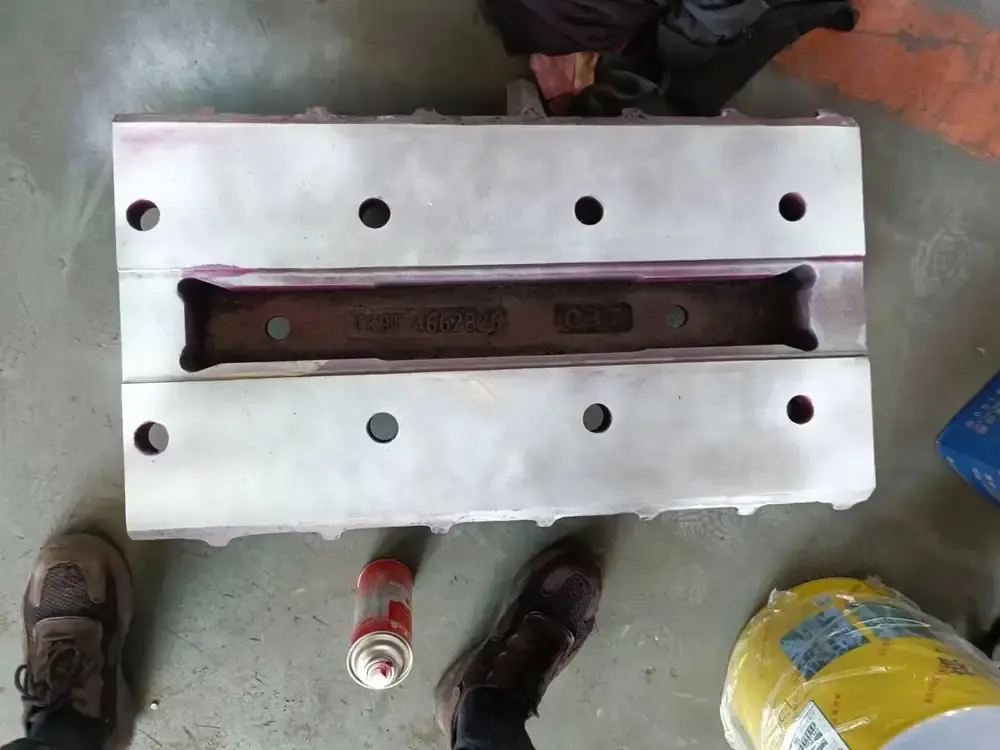
Tooth plates made to process, with legacy install identification retained

ANRANST manufactures RollSizer tooth plates (segments) through the full process from proofing to finished acceptance, with process gates and complete documentation—not a model catalogue alone. RollSizer applies shear and tension at low speed and high torque; CenterSizer crushes between the rolls; SideSizer crushes between roll teeth and side combs. This page also identifies legacy wear parts and spares; project configurations do not establish universal interchangeability.

DRS 500–1500Gama histórica de series estándar
2Disposiciones CenterSizer / SideSizer
≤ 10,000 t/hMayor capacidad de ejemplo en el folleto histórico
2022Mining Technologies pasó a formar parte de FLS
Manufacturing process

Tooth plate manufacturing process

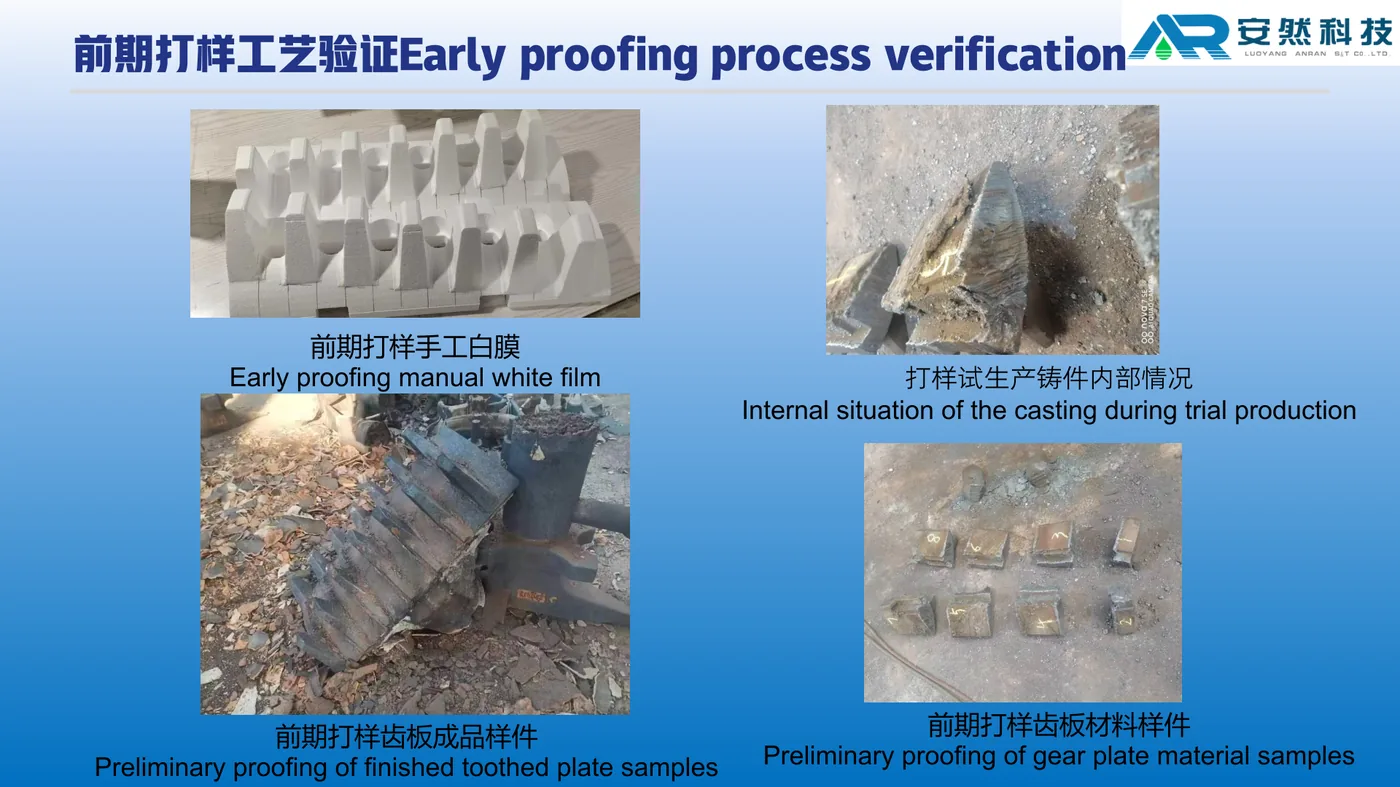
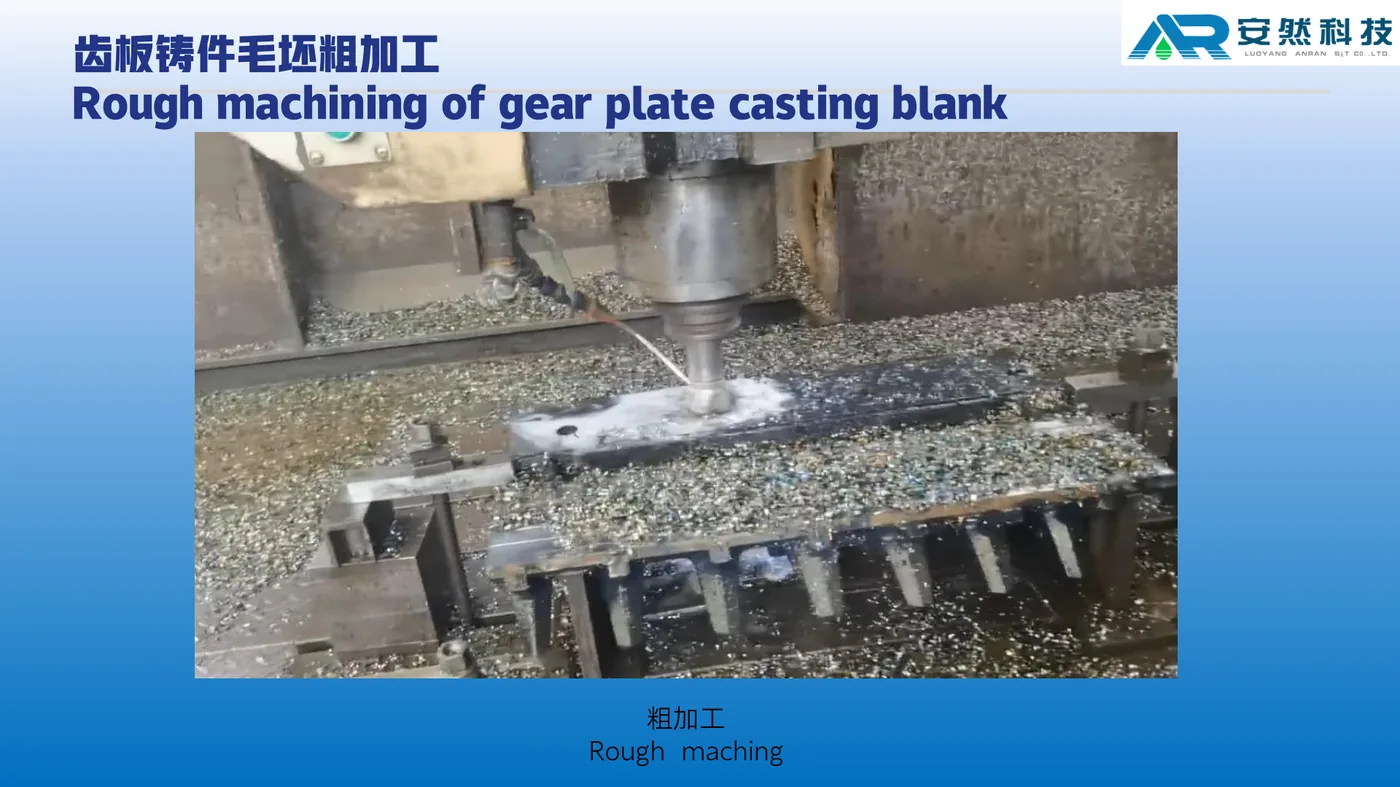
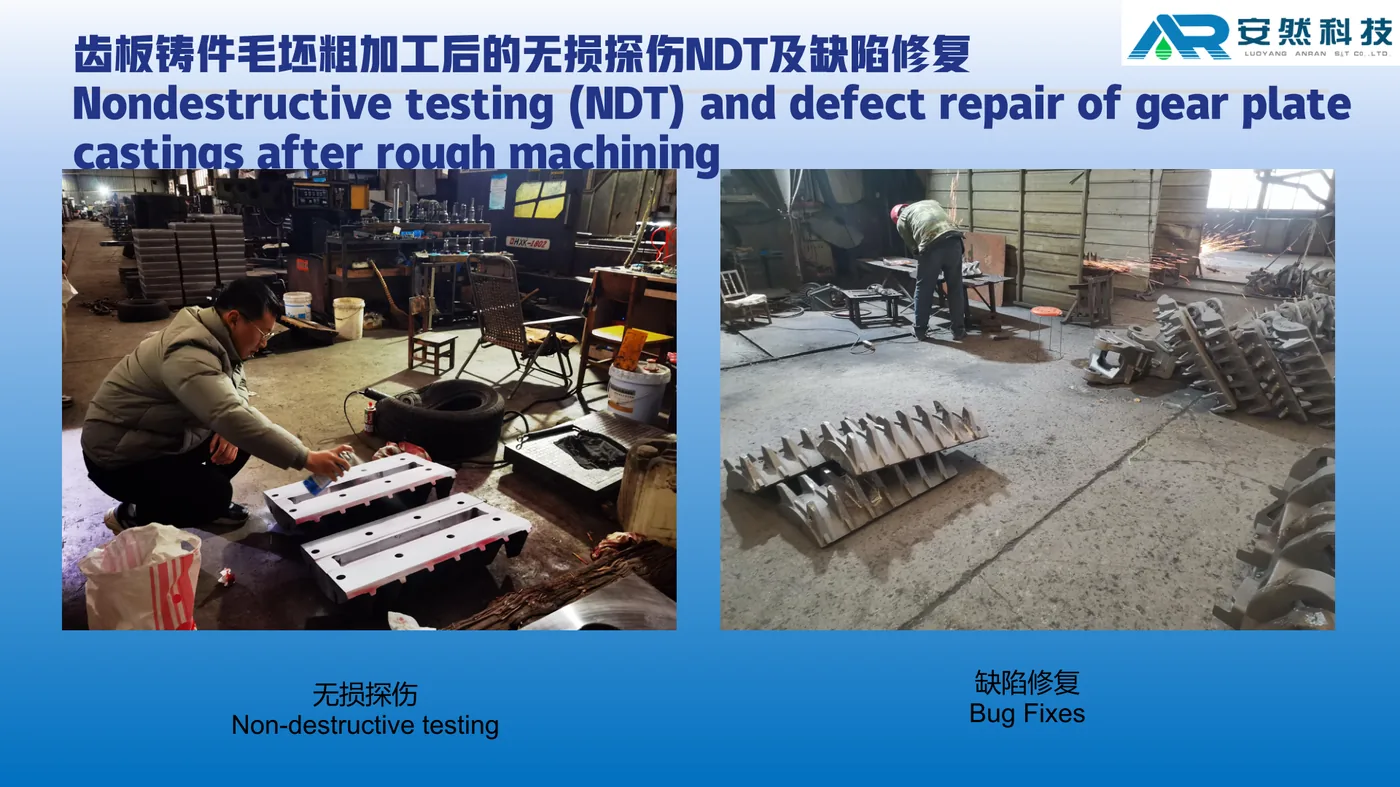
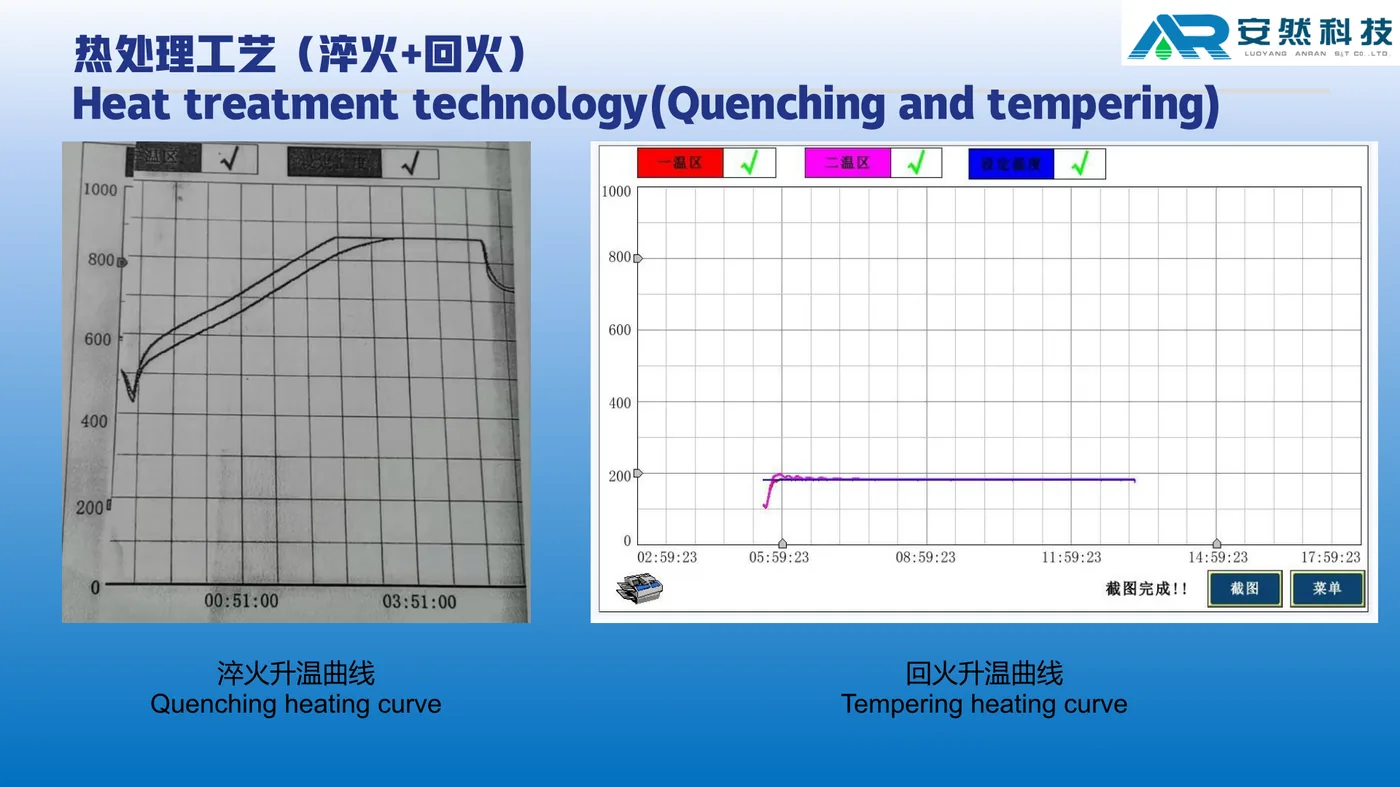
ANRANST manufactures and accepts RollSizer tooth plates (segments) through the full process below: early proofing and metal tooling, lost-foam shell making and firing, casting, cleaning and annealing, rough and finish machining, material-appropriate NDT and approved repair, heat treatment with hardness and toughness checks, then finished inspection, gauge fit and trial assembly. Steps are verifiable, inspection is traceable, and documents are kept complete; supply still follows the installed drawing, serial identity and duty conditions. Standard work, process records and open results are how process control is practiced—not empty management slogans.

  1. Tooth plate process step 01: Early proofing process verification
    01Early proofing process verification前期打样工艺验证
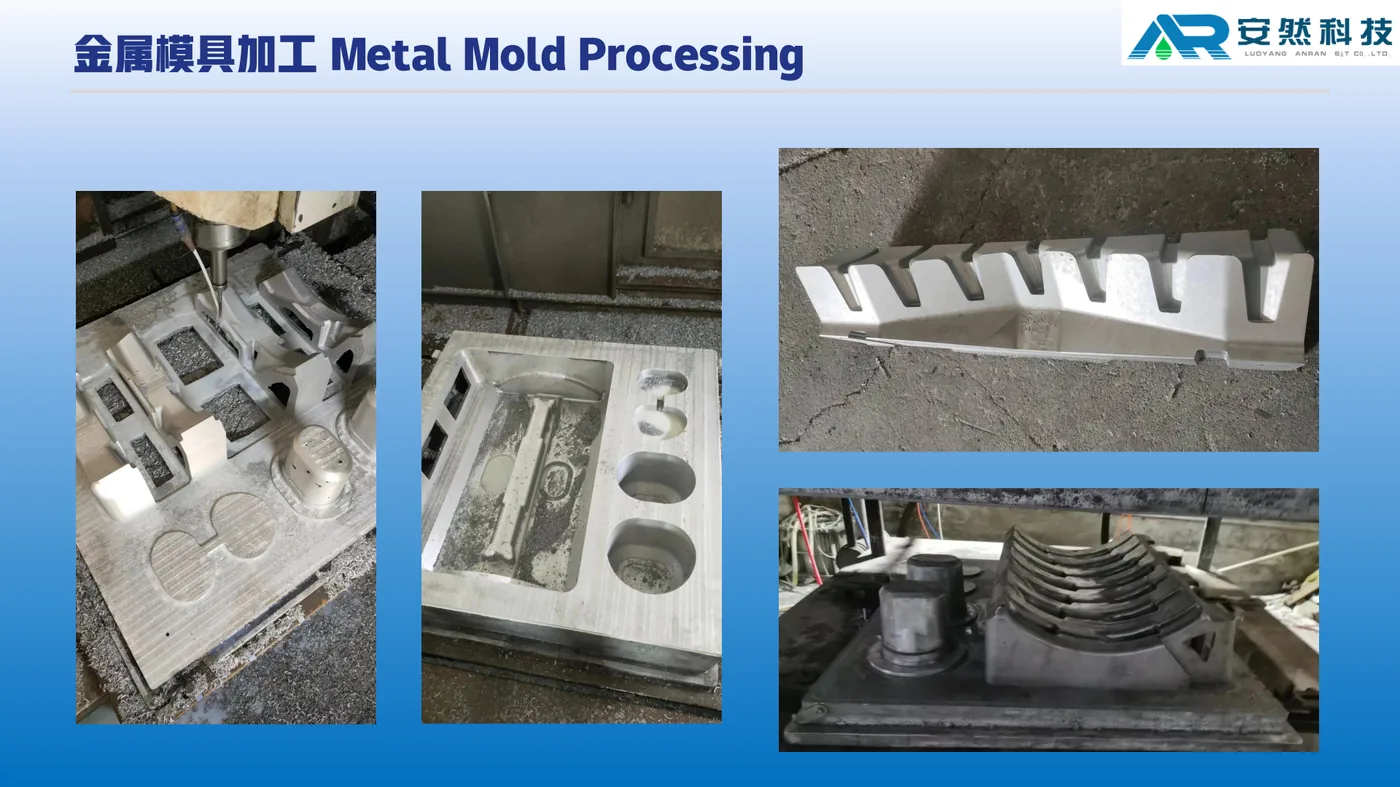
  2. Tooth plate process step 02: Metal mold processing
    02Metal mold processing金属模具加工
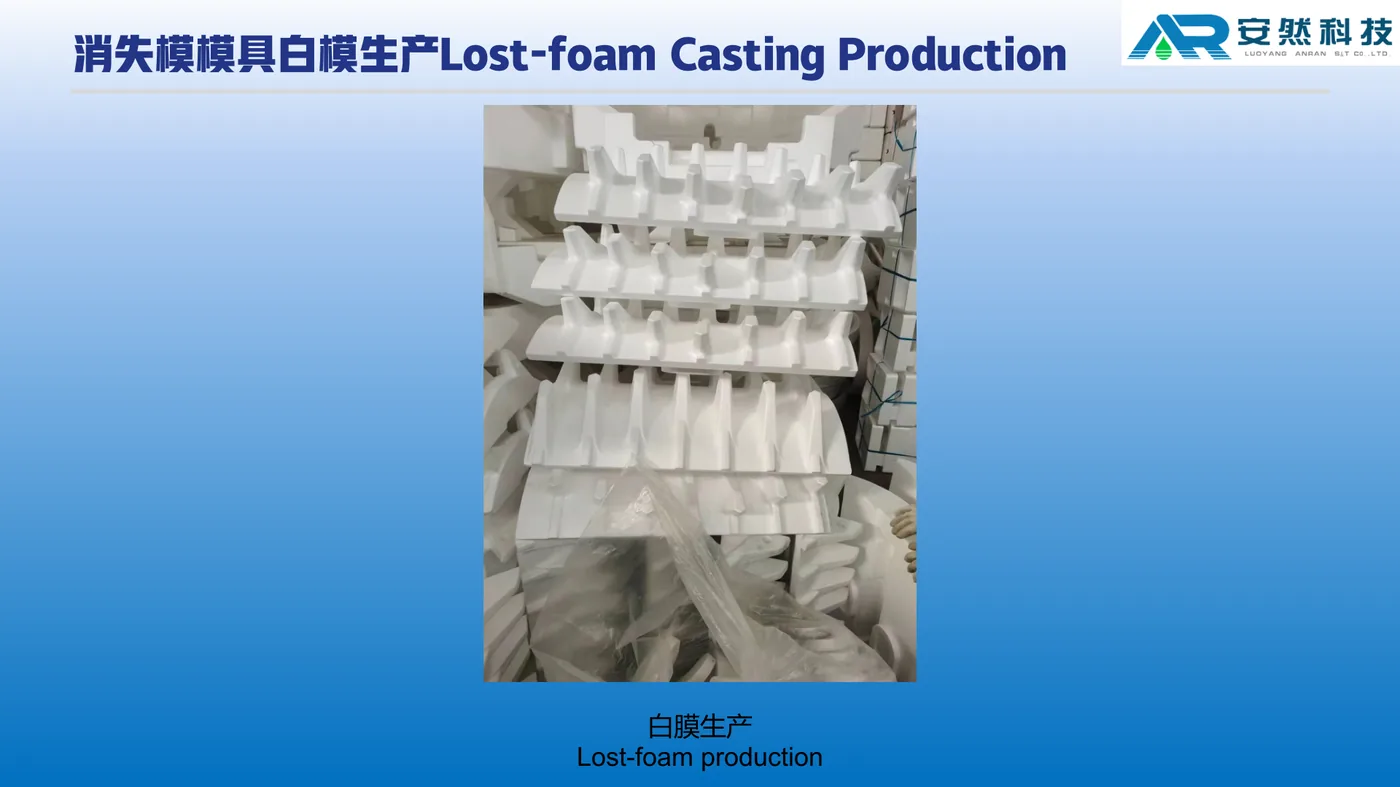
  3. Tooth plate process step 03: Lost-foam white pattern production
    03Lost-foam white pattern production白模生产
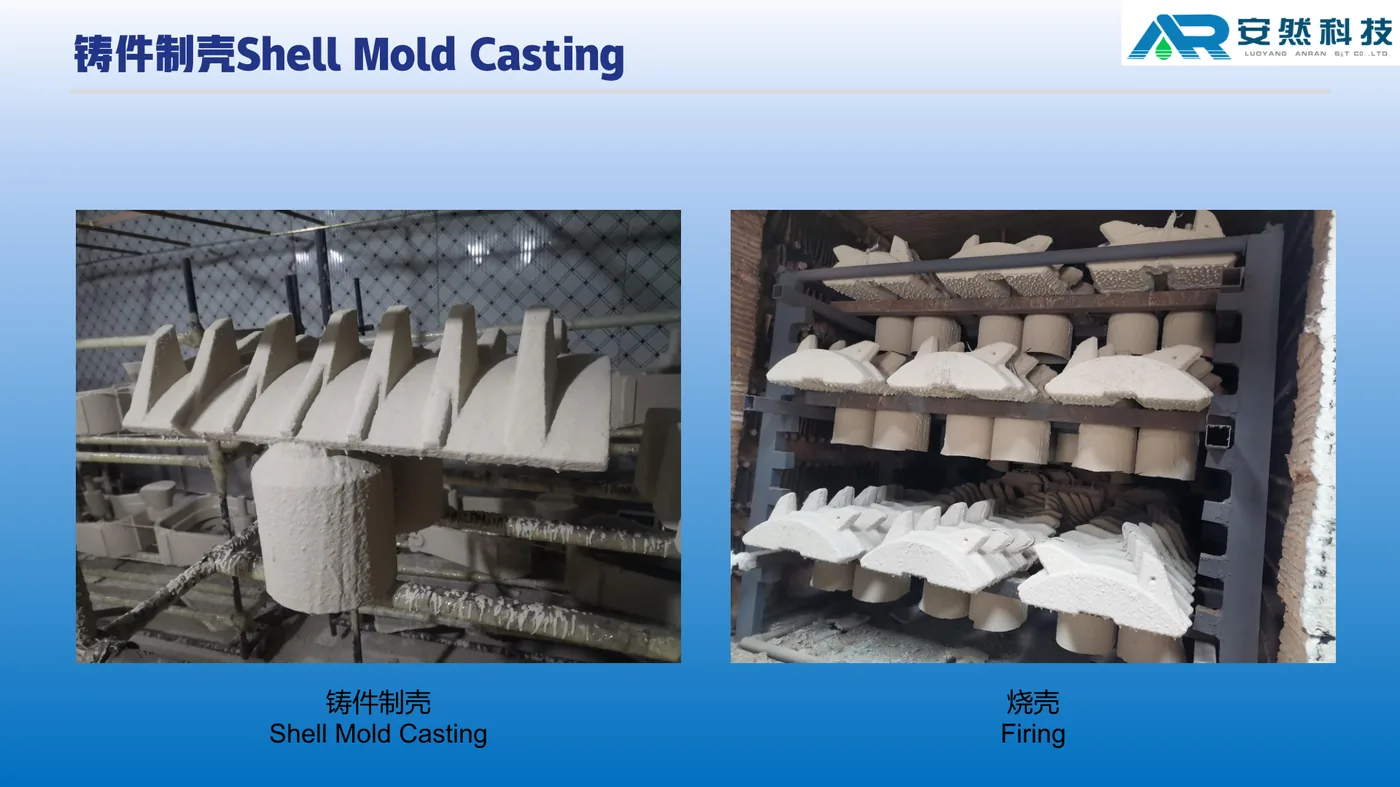
  4. Tooth plate process step 04: Shell mold casting and firing
    04Shell mold casting and firing消失模壳生产 / 制壳烧壳
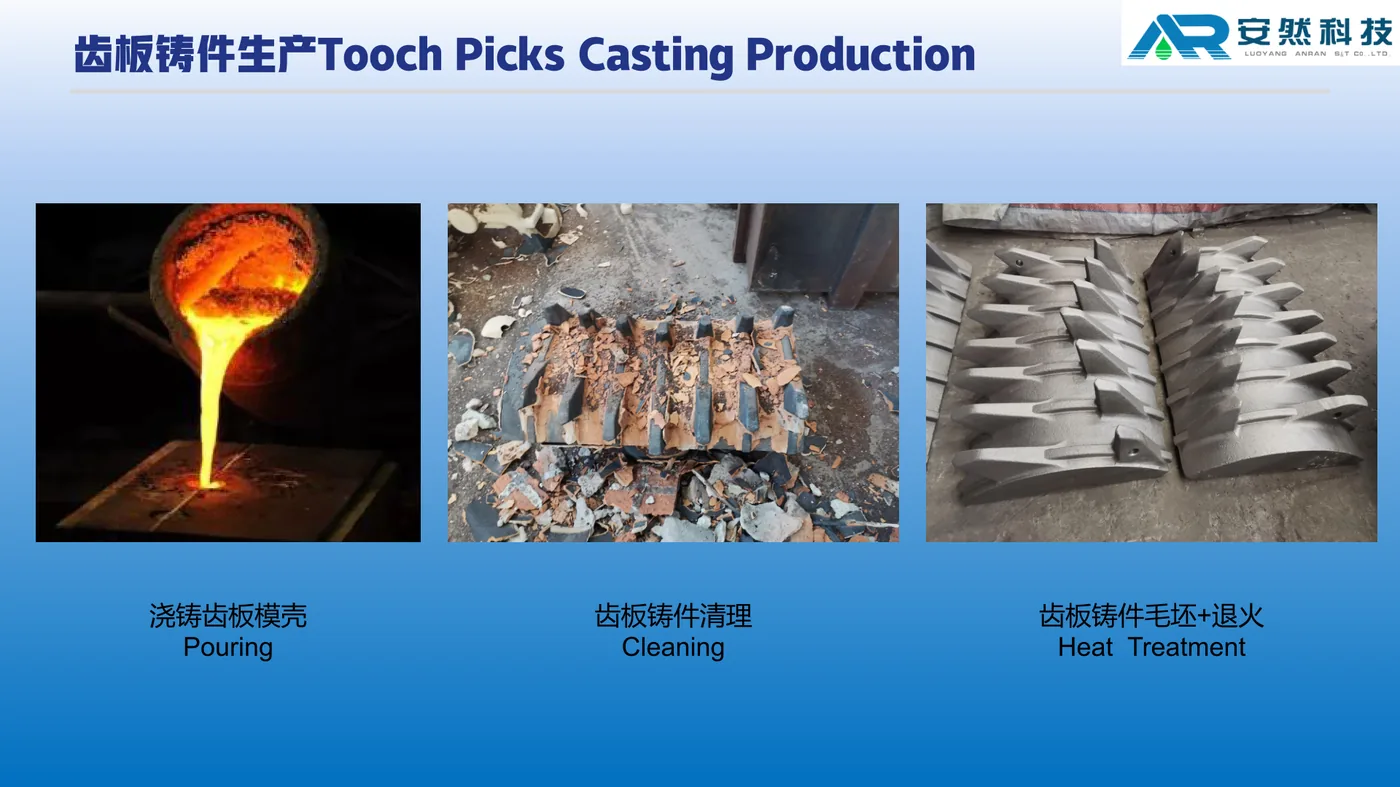
  5. Tooth plate process step 05: Tooth plate casting, cleaning and annealing
    05Tooth plate casting, cleaning and annealing齿板铸件生产 (浇铸, 清理, 毛坯+退火)
  6. Tooth plate process step 06: Rough machining
    06Rough machining铸件毛坯粗加工
  7. Tooth plate process step 07: Material-appropriate NDT and approved defect repair
    07Material-appropriate NDT and approved defect repair无损探伤 NDT 及缺陷修复
  8. Tooth plate process step 08: Heat treatment (quench and temper)
    08Heat treatment (quench and temper)热处理工艺 (淬火+回火)
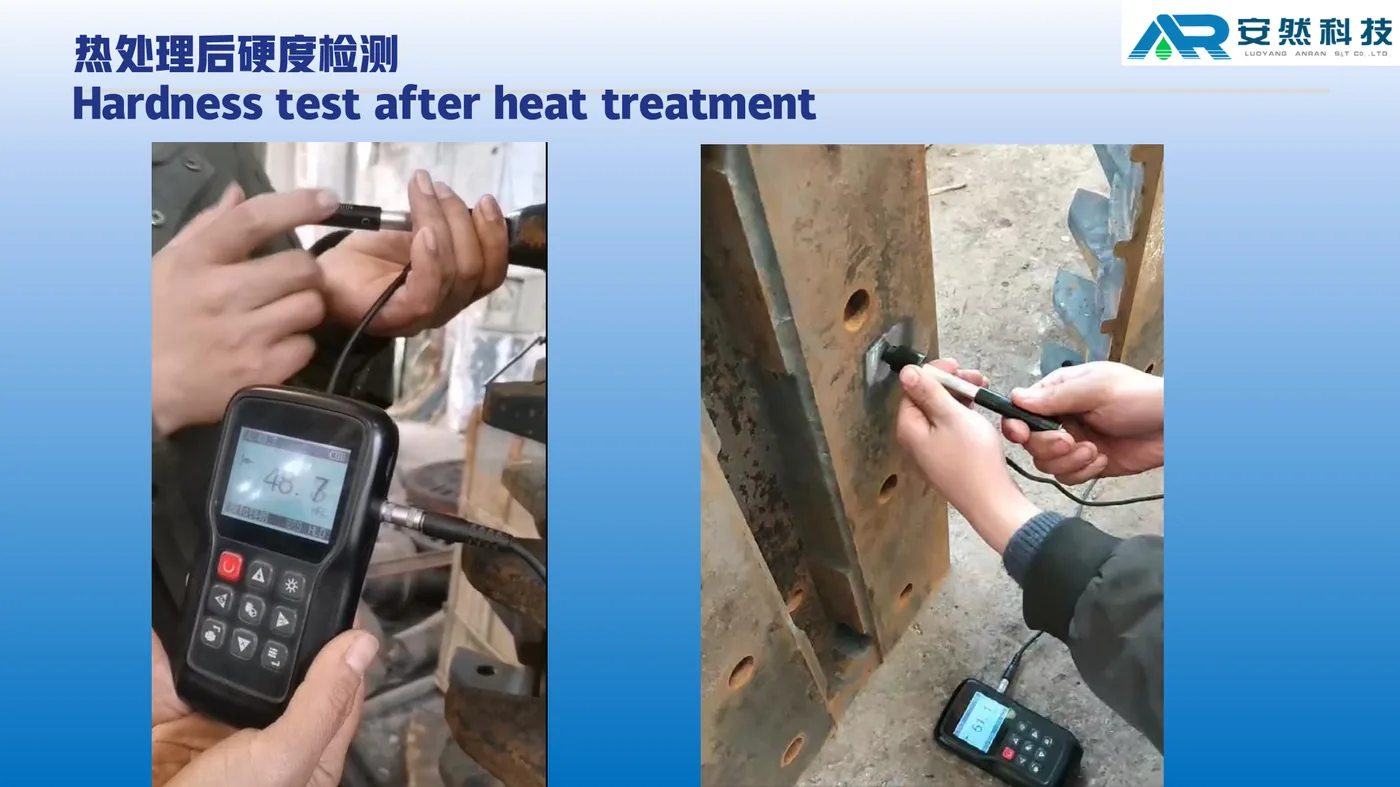
  9. Tooth plate process step 09: Hardness test after heat treatment
    09Hardness test after heat treatment热处理后硬度检测
  10. Tooth plate process step 10: Finish machining
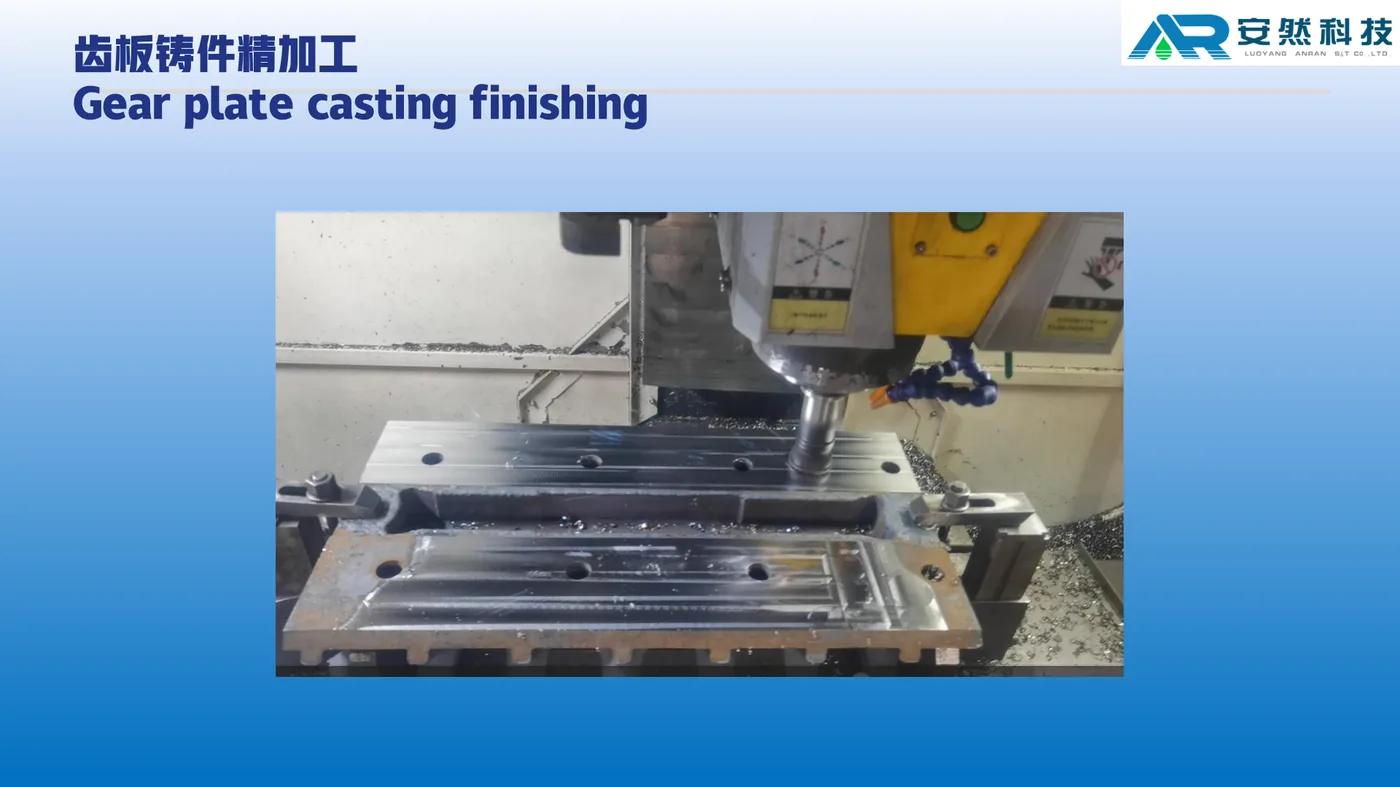
    10Finish machining齿板精加工
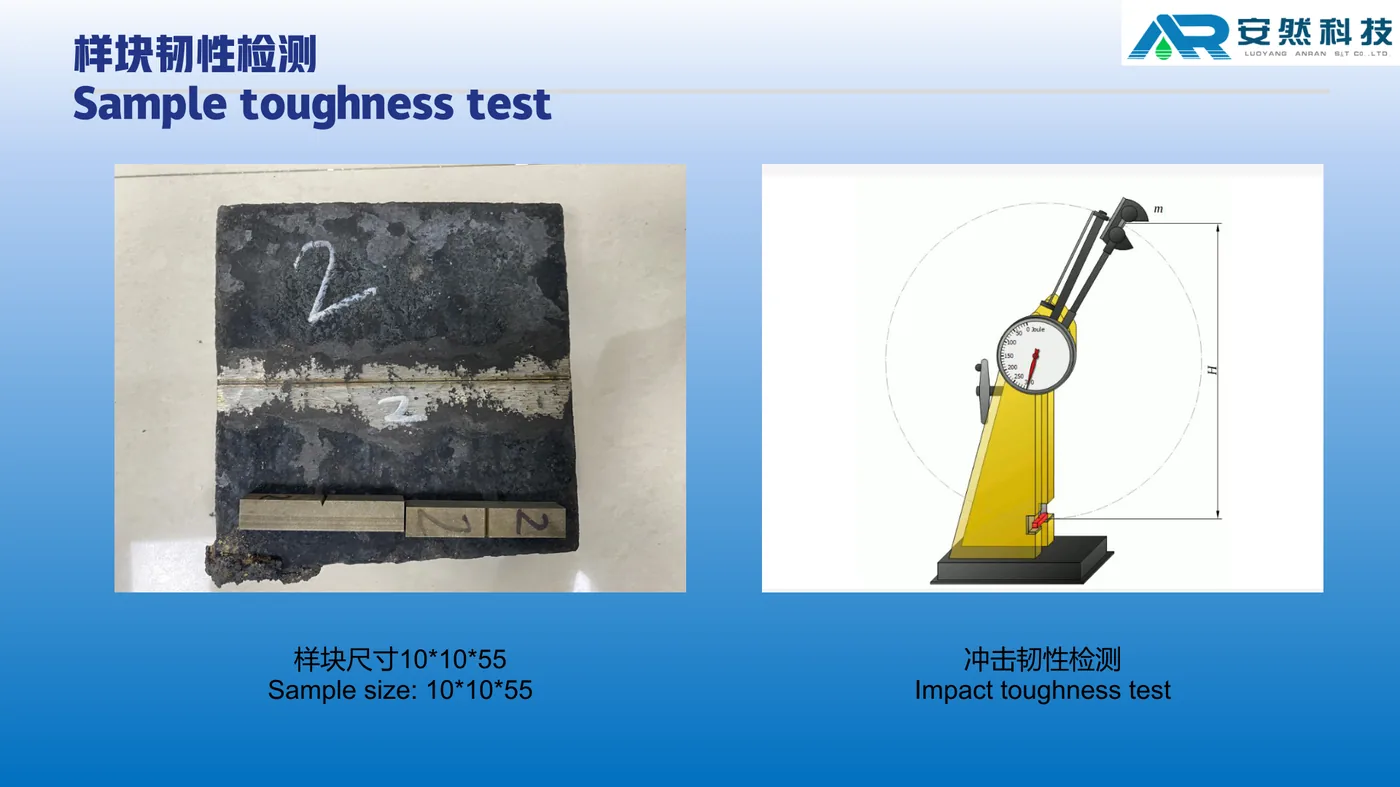
  11. Tooth plate process step 11: Sample toughness test (10×10×55 impact)
    11Sample toughness test (10×10×55 impact)样块韧性检测 (样块 10×10×55, 冲击韧性)
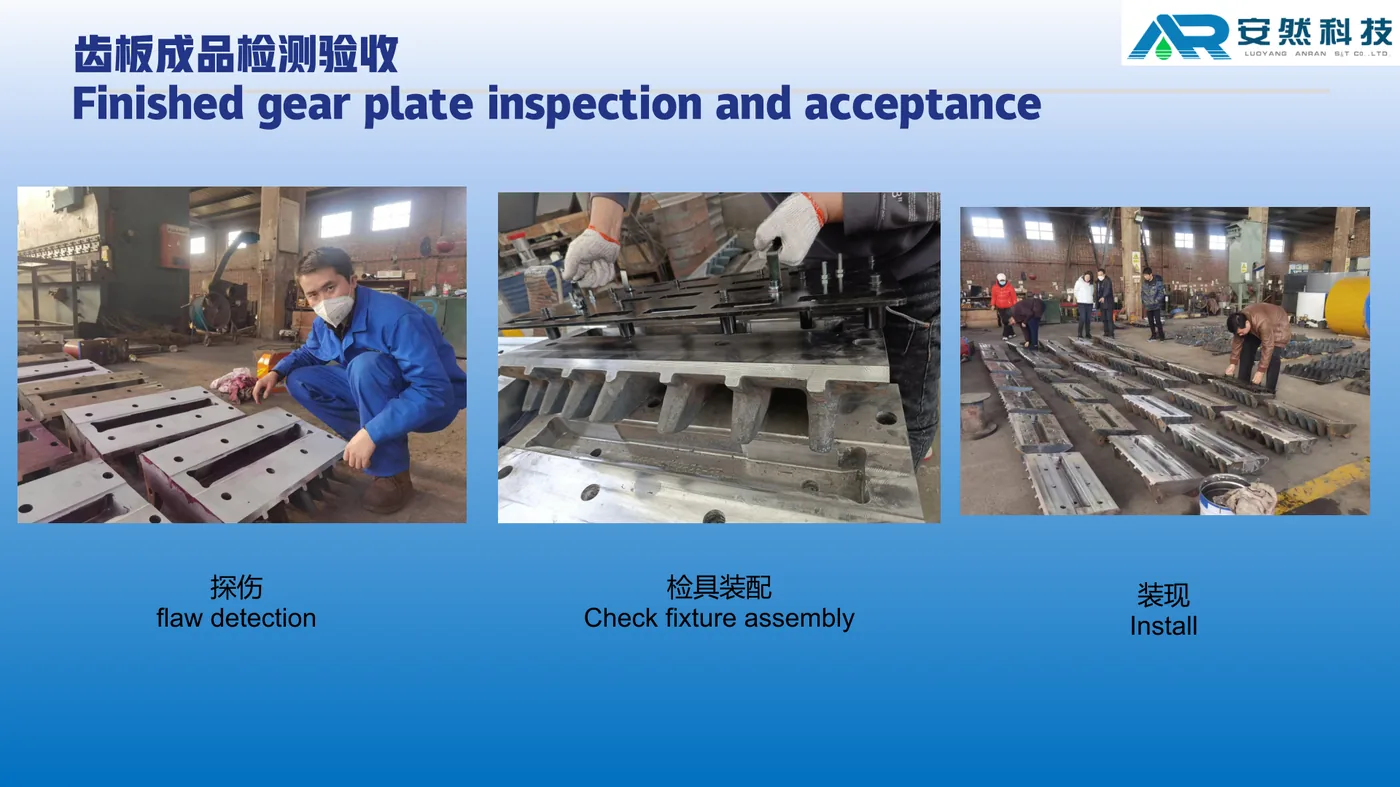
  12. Tooth plate process step 12: Finished inspection with applicable NDT, gauge fit and trial assembly
    12Finished inspection with applicable NDT, gauge fit and trial assembly齿板成品检测验收 (探伤, 检具装配, 装现)
  13. Tooth plate process step 13: Finished tooth plate
    13Finished tooth plate齿板成品

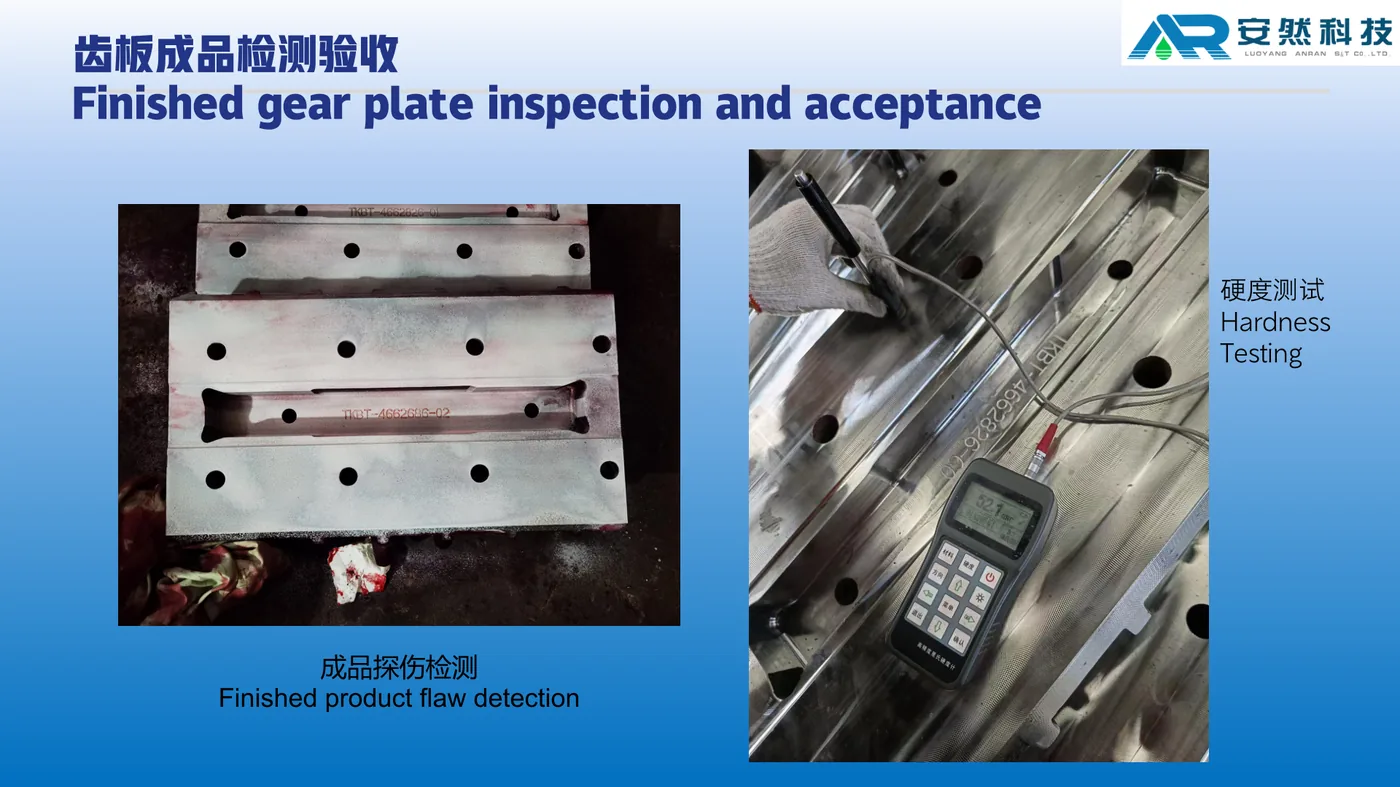
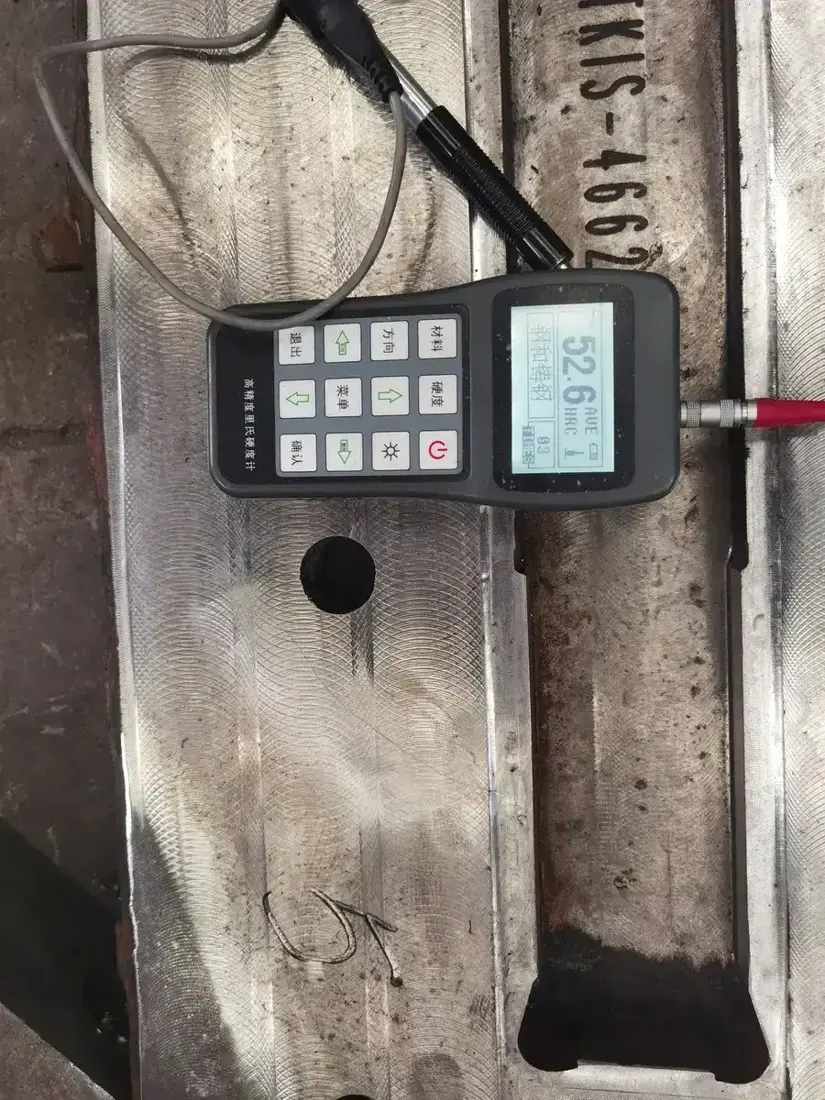
NDT methods follow material, microstructure, thickness, surface condition and discontinuity type: MT for suitable ferromagnetic materials; PT for applicable surface-breaking discontinuities; UT/RT to approved procedures, reference standards, coverage and acceptance levels. Photos below are from ANRANST tooth-plate production. Workshop hardness checks and segment machining archives can be reviewed together with heat-treatment hardness sampling and installed-base identification.

ANRANST workshop hardness check on tooth plate
Post heat-treatment hardness check (workshop archive)
ANRANST workshop tooth-segment machining
Segment / tooth-plate machining floor (workshop archive)
Modelos estándar y dimensiones clave

Series estándar RollSizer DRS y dimensiones principales

The table follows the historical thyssenkrupp RollSizers brochure and DRS 1000 × 3000 C data sheet. Capacity, power, feed and weight depend on material, tooth profile, Center/Side arrangement and project configuration; the note states the historical example conditions and is not a performance guarantee.

Serie / modeloSeparación nominal de rodillos / longitudes habituales de rodillosEjemplos históricos de tamaño máximo de alimentaciónEjemplos de capacidad / potencia instalada
DRS 500500 mm / 1000–2000 mmAprox. 480–650 mm (SideSizer aprox. 200 mm)Hasta aprox. 1500 t/h / 55–220 kW
DRS 660660 mm / 1500–3000 mmAprox. 650–850 mm (SideSizer aprox. 300 mm)Hasta aprox. 2500 t/h / 160–500 kW
DRS 800800 mm / 1500–3000 mmAprox. 750–1050 mmHasta aprox. 3500 t/h / 200–630 kW
DRS 10001000 mm / 2000–3000 mmAprox. 950–1300 mmHasta aprox. 5000 t/h / 250–700 kW
DRS 12501250 mm / 2000–3000 mmAprox. 1200–1600 mmHasta aprox. 7500 t/h / 450–800 kW
DRS 15001500 mm / 3000–4000 mmAprox. 1400–2000 mmHasta aprox. 10000 t/h / 750–1200 kW
DRS 1000 × 3000 C (B)1000 mm / 3000 mmFeed opening 3000 × 2280 mm (project example)Coal/lignite; up to approx. 3000 t/h; 2 × 200 or 2 × 250 kW; machine envelope 6600 × 3740 × 1625 mm

Historical brochure examples use medium-hard limestone, about 50% fines in the feed, a 5:1 reduction ratio and an example bulk density of 1.6 t/m³. Maximum feed depends on tooth configuration. Do not treat the table as a performance guarantee for other duties.

The DRS 1000×3000 C(B) row is a project data-sheet example: keep feed opening, machine envelope and capacity/power as separate fields, and do not read them as the brochure maximum-feed column used above.

Series numbers and roll length support preliminary identification only. Before manufacture confirm the full model suffix, serial number, tooth profile and rows, breaker-bar option, drive arrangement and drawing revision.

thyssenkrupp

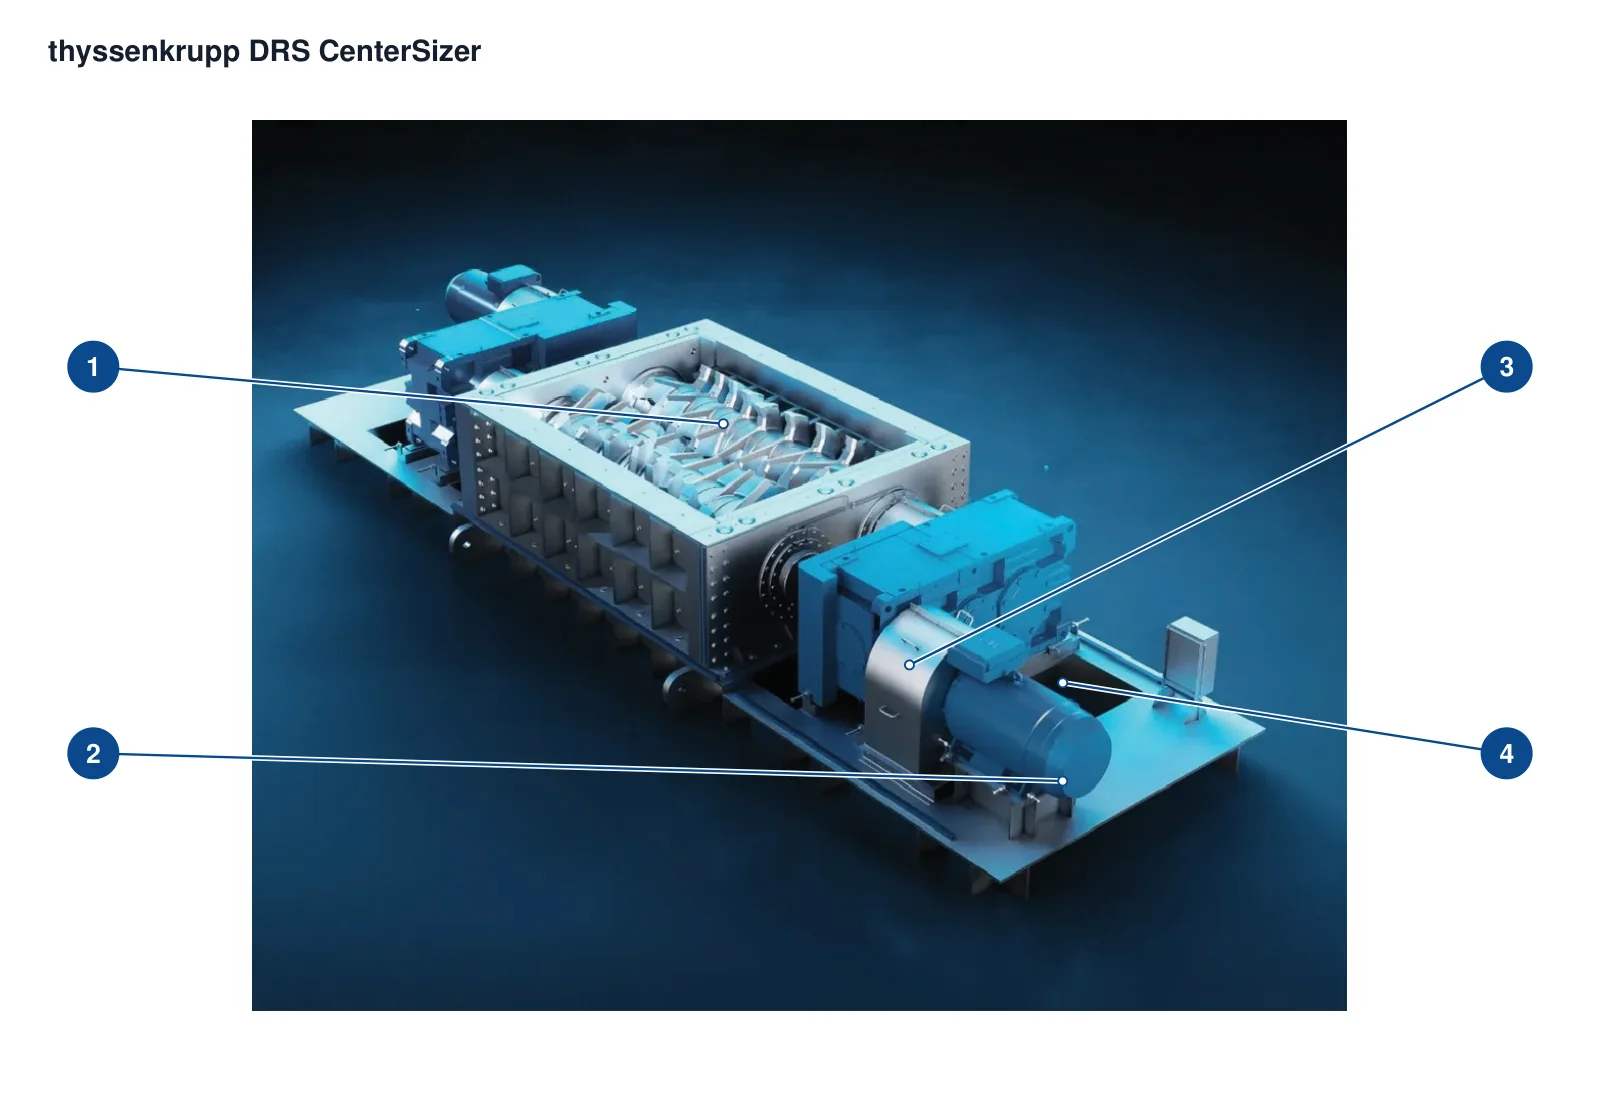
Esquema de ubicación de componentes

Los números del esquema se corresponden con las filas siguientes.

thyssenkrupp RollSizer DRS – Esquema de ubicación de componentes
Modelo en la imagen: DRS CenterSizer - vista de la familia OEM (dimensiones no especificadas)
N.ºComponenteUbicaciónAplica a
1Rodillos dentadosFilas centrales de dientes de los dos rodillosDRS CenterSizer
2Motor de accionamientoMódulo de accionamiento delanteroDRS CenterSizer
3ReductorEntre el motor y el eje del rodilloDRS CenterSizer
4CouplingConexión entre el motor y el reductorDRS CenterSizer
Piezas de desgaste

Piezas de desgaste de la cámara, posiciones y materiales

Identifique por separado segmentos dentados, anillos, barras rompedoras, peines laterales, revestimientos y fijaciones. Cada ficha enlaza con las páginas correspondientes de componentes y materiales.

Repuestos

Ejes de rodillos, soportes y repuestos del accionamiento

Los componentes del accionamiento se tratan por separado de las piezas de desgaste. Compare ejes, alojamientos de rodamientos, cajas de engranajes y sistemas de sincronización con interfaces instaladas, cargas y planos.

Caja de engranajes para servicio pesado
03

Caja de engranajes para servicio pesado

Caja de engranajes para servicio pesado

La documentación OEM de DRS utiliza cajas de engranajes a medida para servicio pesado con disposiciones sincronizadas de uno o dos accionamientos. Compruebe relación, interfaces de entrada/salida, lado y lubricación antes de cotizar.

Ver la página de la parte común →
Preguntas frecuentes

Preguntas frecuentes

¿Basta DRS 1000 para identificar un segmento dentado?

No. Compruebe longitud de rodillos, disposición C/S, número de filas, perfil, barra rompedora, posición del eje, número de serie y revisión del plano.

¿Usan CenterSizer y SideSizer las mismas piezas de desgaste?

No completamente. CenterSizer tritura principalmente entre rodillos; SideSizer forma la abertura de trabajo entre dientes y peines laterales. Compruebe por separado segmentos, revestimientos laterales y fijaciones.

¿Por qué se enlaza tanto a thyssenkrupp como a FLS?

Esta página recoge instalaciones de thyssenkrupp Mining Technologies anteriores a 2022. La división se incorporó a FLS en 2022, por lo que deben conservarse tanto la identidad histórica de la placa como la sucesión actual.

Can ANRANST manufacture RollSizer tooth plates / segments to this process?

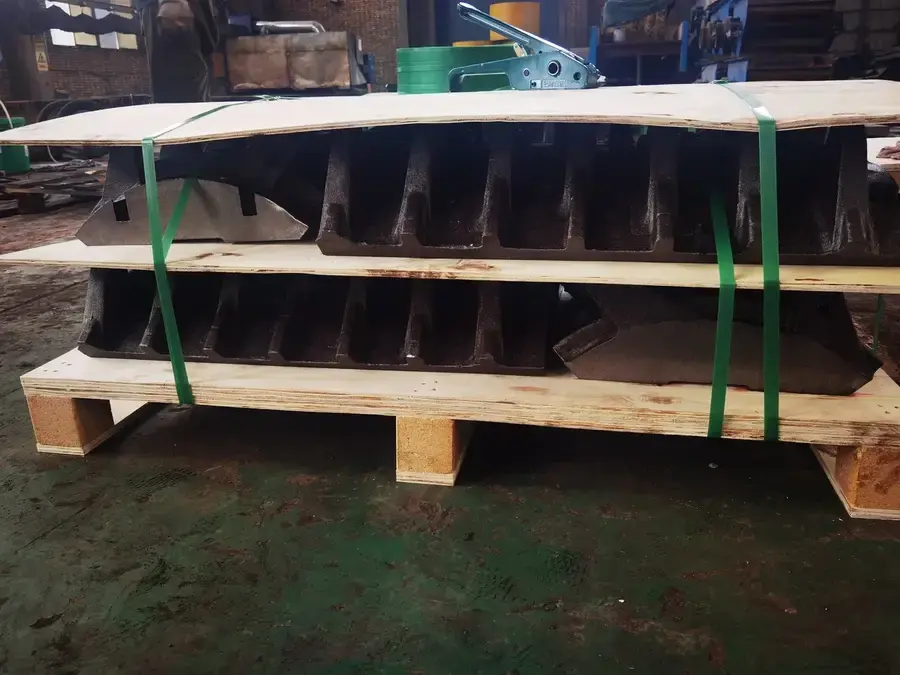
Yes. ANRANST manufactures and accepts tooth plates (segments) through early proofing, metal tooling and lost-foam work, casting/cleaning/annealing, rough and finish machining, material-appropriate NDT and approved repair, heat treatment with hardness/toughness checks, and finished inspection with applicable NDT, gauge fit and trial assembly. Supply still follows the installed drawing, serial identity, duty conditions and single-point responsibility.

Envíe el modelo DRS completo, la placa de identificación, la secuencia de dientes o la pieza desgastada

Indique sufijo del modelo, número de serie, disposición Center/Side, filas de dientes, opción de barra rompedora, planos, fotos, materiales y servicio. Coordinamos identificación, evaluación de materiales, fabricación, control de calidad y entrega.

Marca y modelo del equipoPlanoPlano o dimensionesMaterial actualFotografías de las piezas dañadasVida útil objetivoCondiciones de operación
Solicitar presupuesto

O contáctenos directamente: +86 156 3797 3199
zzx@anranst.com

Servicios de fabricación en China

De la evaluación técnica a la entrega de la pieza terminada

ANRANST ofrece a clientes de todo el mundo evaluación de ingeniería, producción en fundiciones certificadas según los requisitos técnicos del cliente, control de calidad y entrega de la pieza terminada para piezas de desgaste a medida y repuestos industriales, con capacidad para atender otras piezas industriales a medida.

01

Revisión de planos e ingeniería

Revisamos las superficies de acoplamiento y las dimensiones de interfaz, y evaluamos la viabilidad de material, tratamiento térmico y fabricación.

02

Especificación de material y tratamiento térmico

Material grades and heat-treatment processes are specified order by order, stated in the technical agreement and tracked through production.

03

Control de calidad

Confirmación del plano, control de material y de proceso, seguimiento de producción, inspección y coordinación de la aceptación.

04

Entrega de la pieza terminada

Coordinamos la fabricación, la confirmación de calidad, el embalaje y la entrega de piezas completas en un proceso de suministro cerrado y viable.

Provide the equipment brand, complete model and serial number, part name, part number or drawing number, drawing revision, quantity, material requirements and duty. If identifiers are unavailable, send photographs and key dimensions.

Enviar una consulta