01
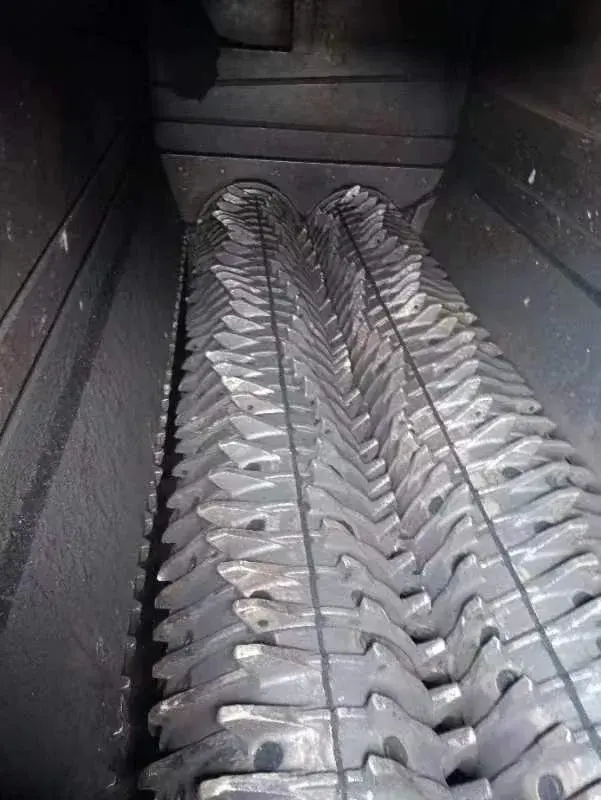
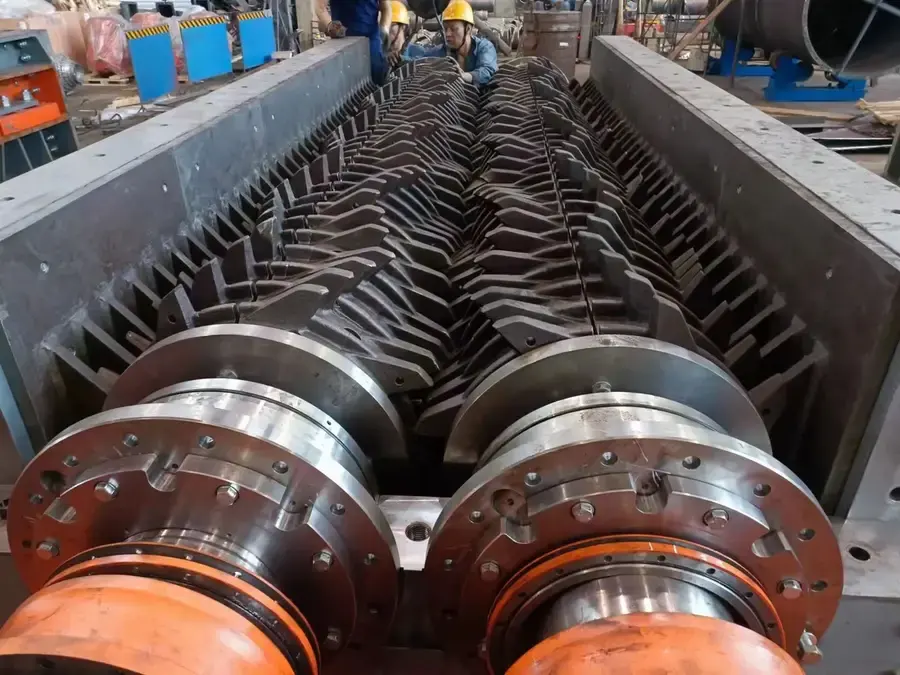
可更换破碎齿 / 齿段
Replaceable Tooth Pick / Tooth Segment
安装在两根破碎辊外周,齿形、排数、轴向位置和辊间距共同决定咬入与出料。须按 CenterSizer / SideSizer、完整型号、齿序和装机图确认。
进入统一零部件页 →安然按完整工艺流程制造并供应 RollSizer 齿板(齿段)耐磨件;本页同时保留历史装机的型号、核心尺寸与备件识别。原 Mining Technologies 业务已于 2022 年并入 FLS。
安然按从打样验证到成品验收的完整工艺制造 RollSizer 齿板(齿段)耐磨件,工艺把关与文件齐套,而不只是型号目录。RollSizer 以低速大扭矩产生剪切和拉伸;CenterSizer 在两辊中间破碎,SideSizer 在辊齿与侧向破碎梳之间破碎。本页同时服务于旧装机耐磨件与备件识别;项目配置不作为通用互换规格。
安然按下列完整工艺流程制造并验收 RollSizer 齿板(齿段)耐磨件:从前期打样与模具、消失模制壳烧壳、浇铸清理与退火,到粗精加工、按材质选定的无损检测、热处理及硬度/韧性检测,直至成品适用探伤、检具装配与装现。工艺步骤可核、检验可追溯、文件齐套;具体供货仍以装机图纸、序列号与工况核对为准。标准化作业、过程记录与结果透明是工艺把关的日常要求,不是空泛管理体系口号。
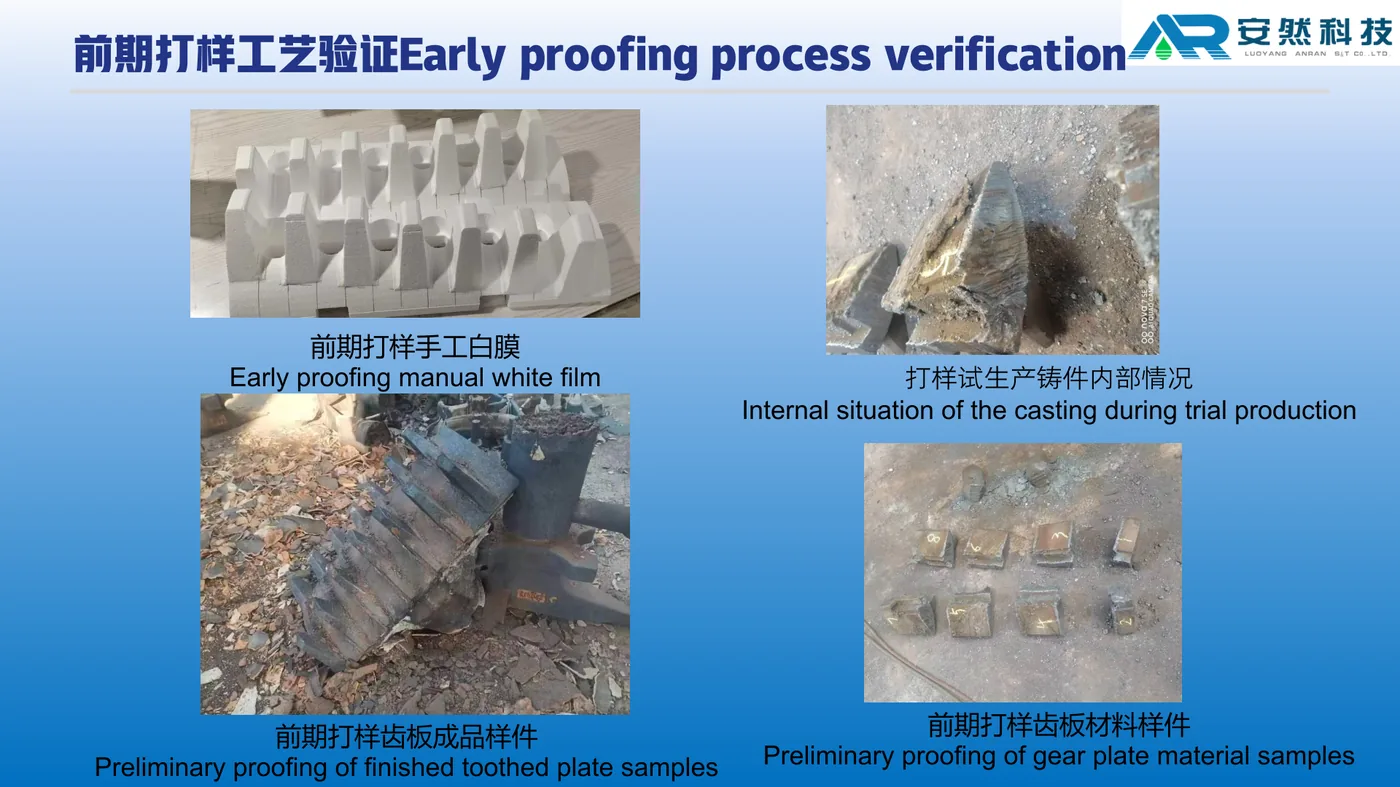
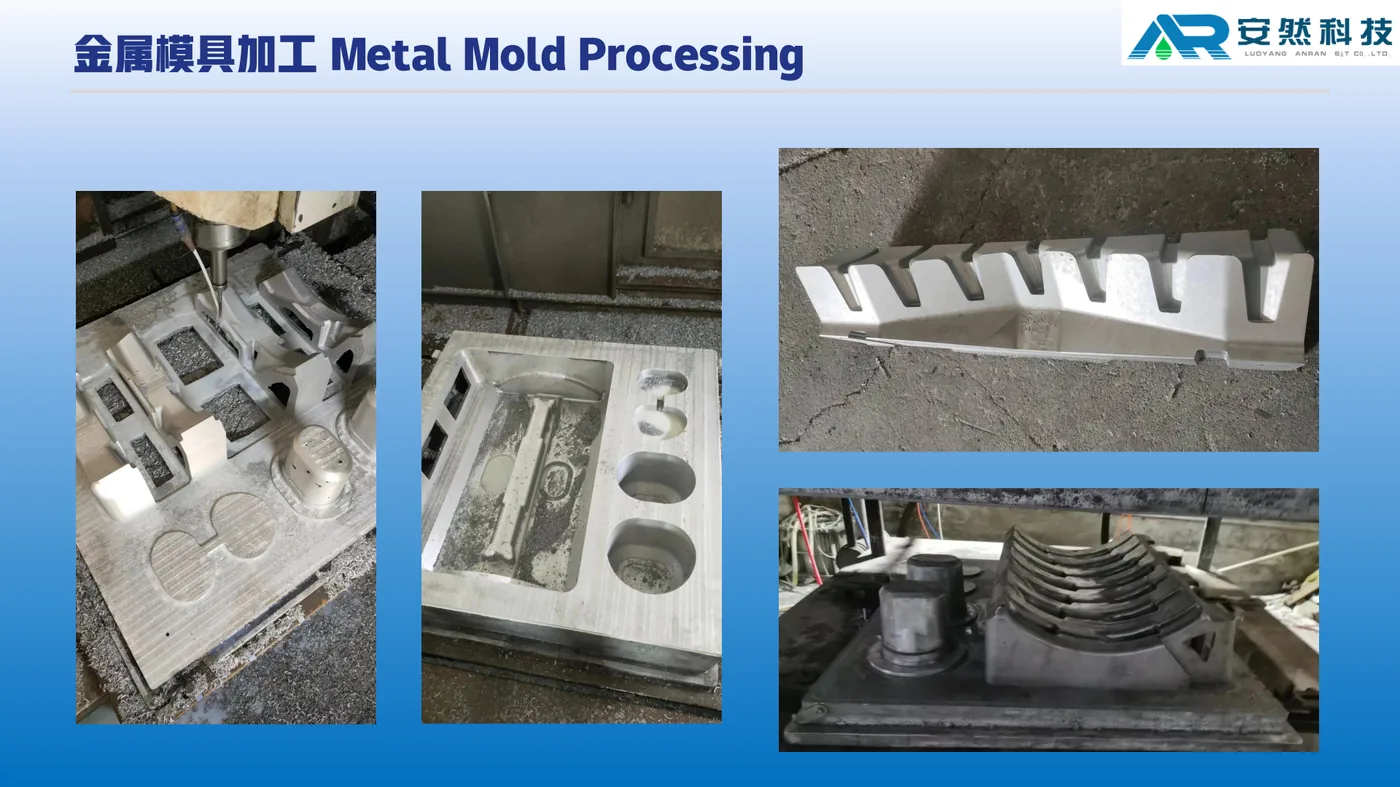
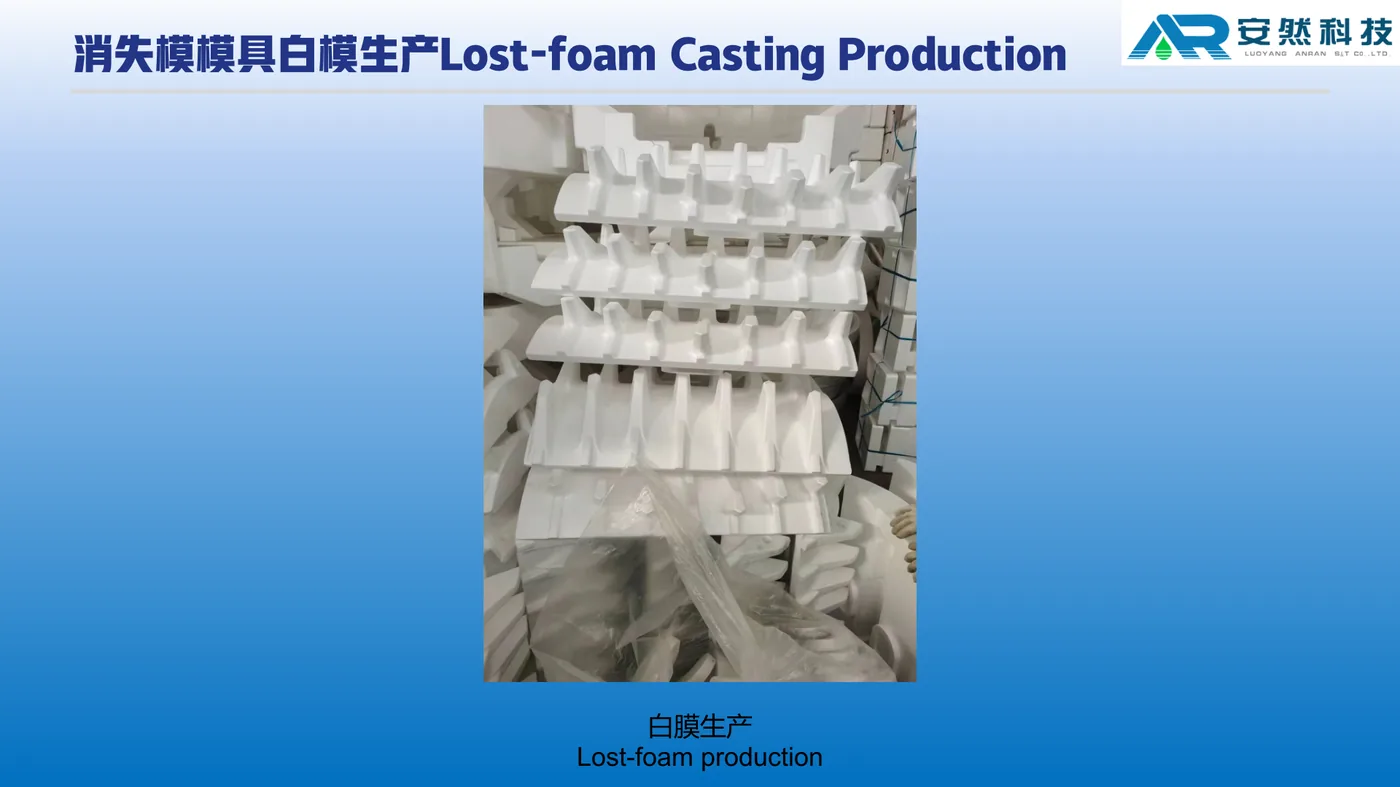
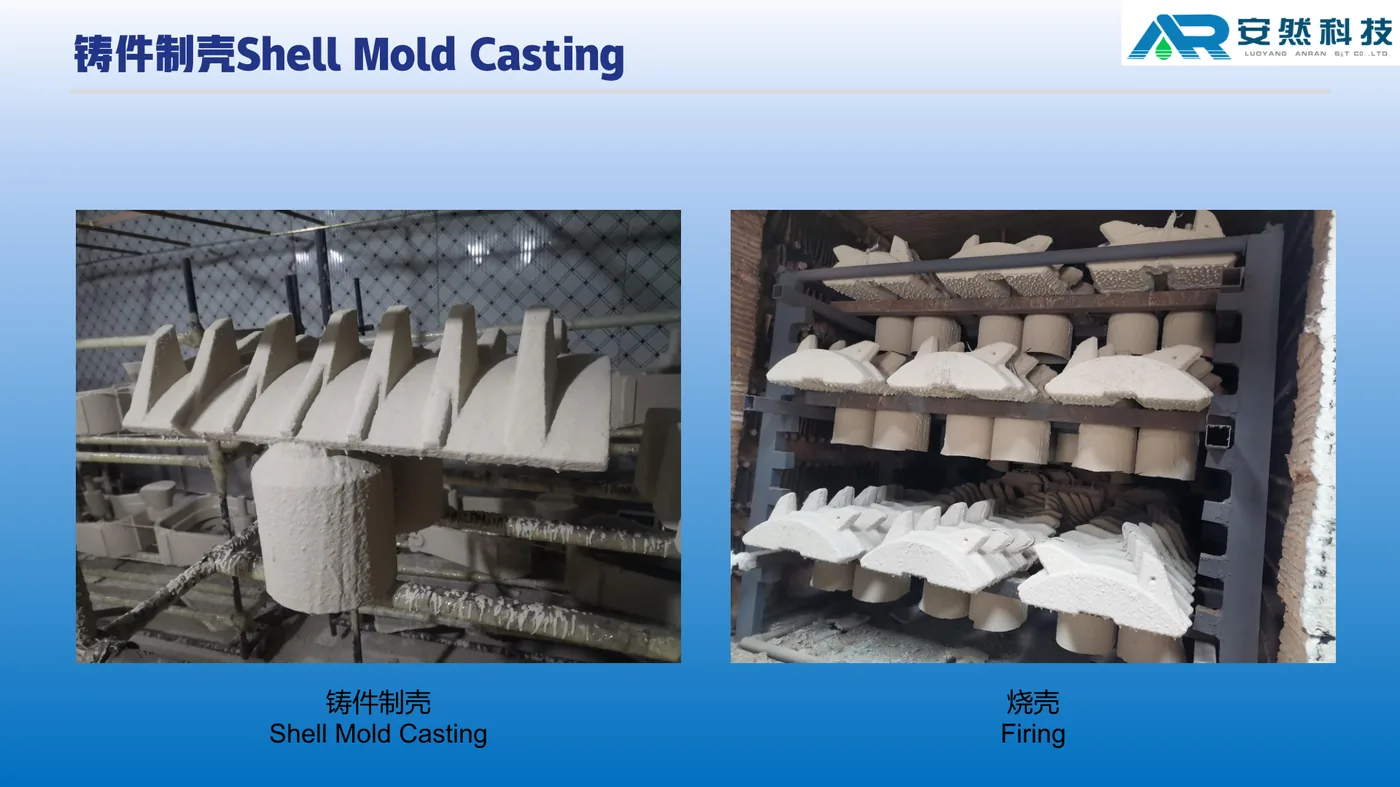
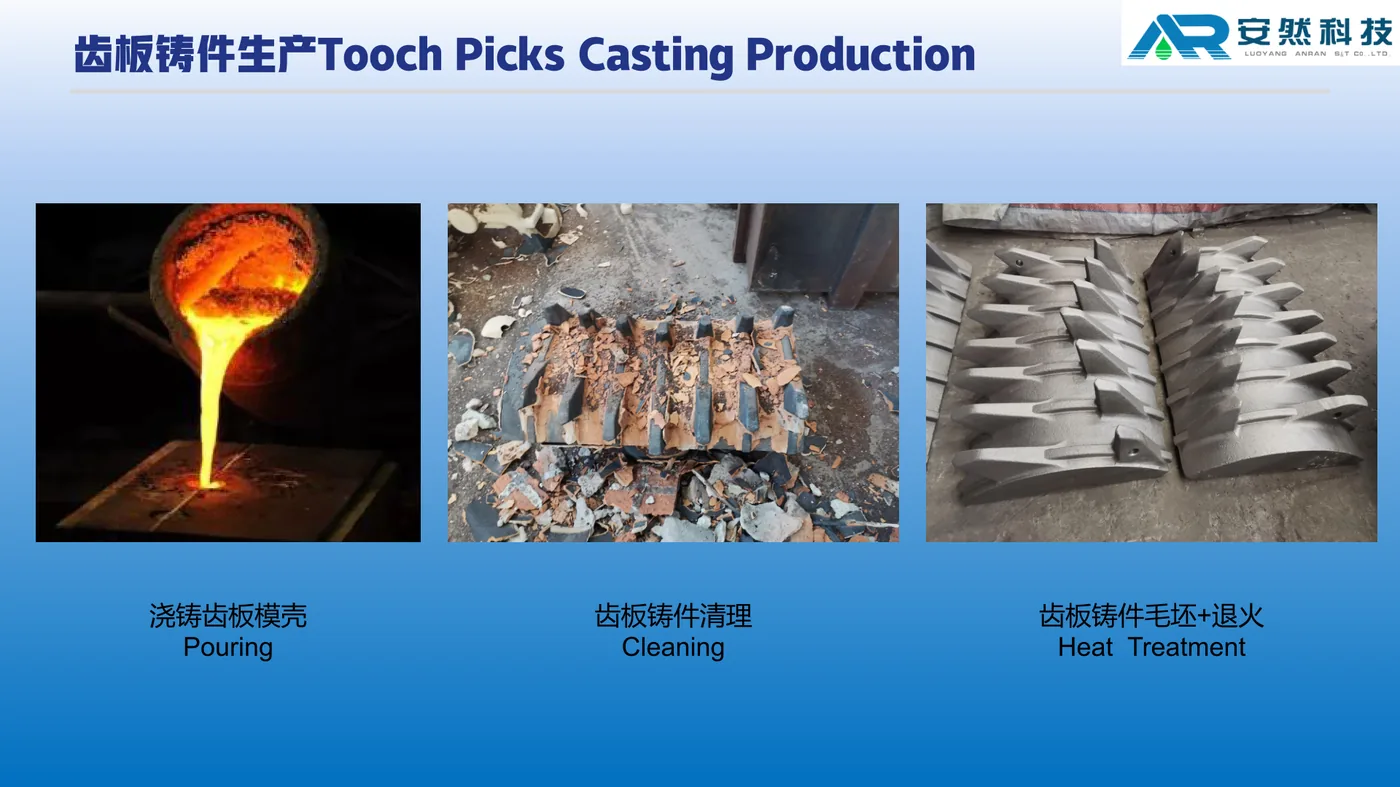
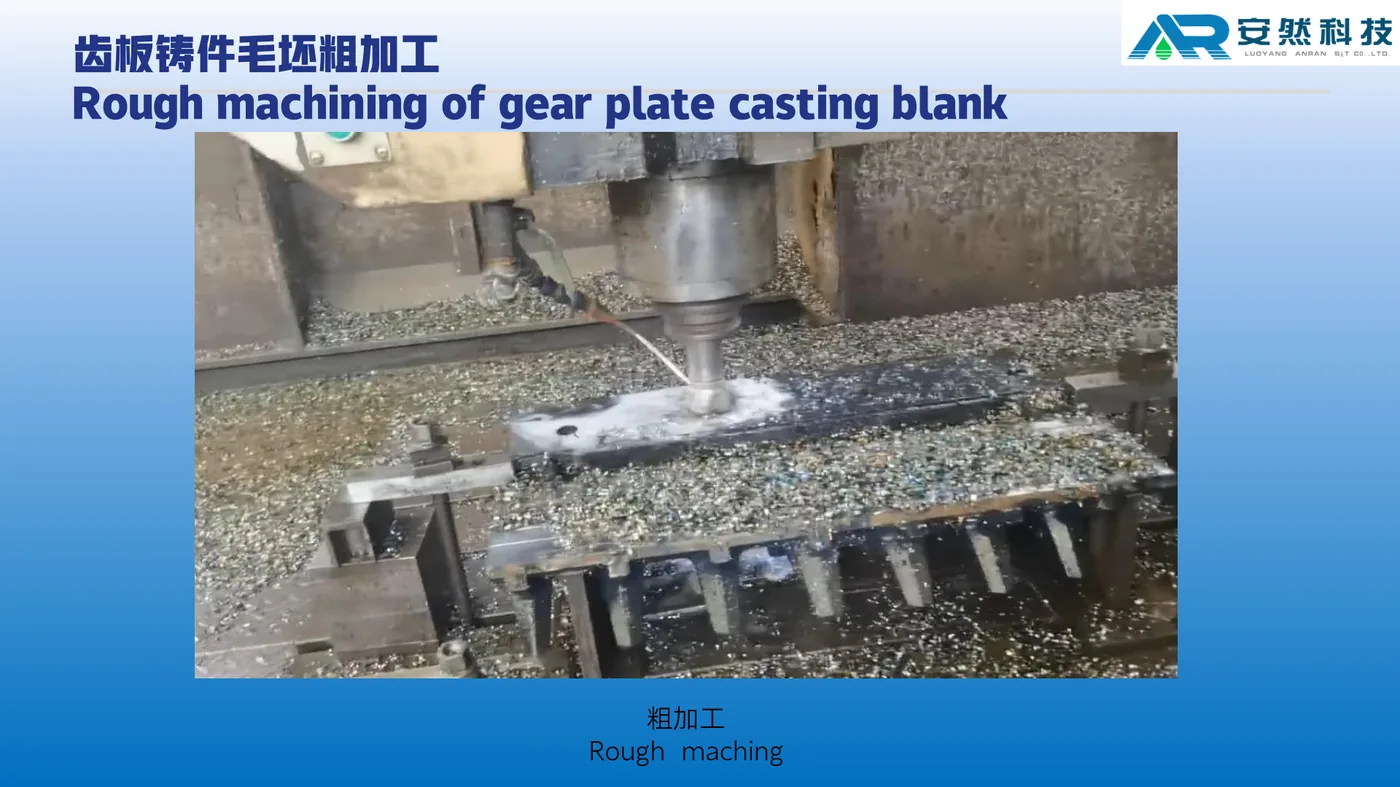
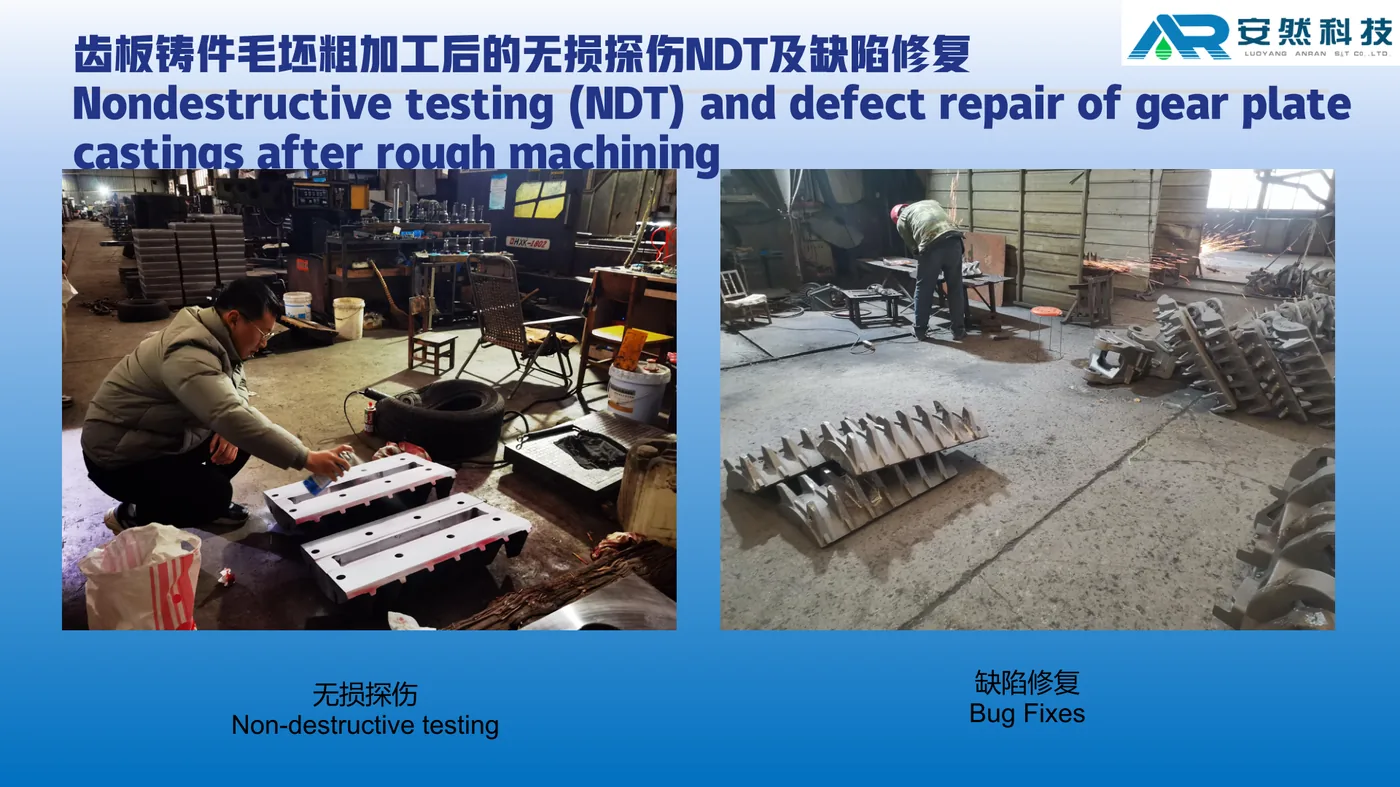
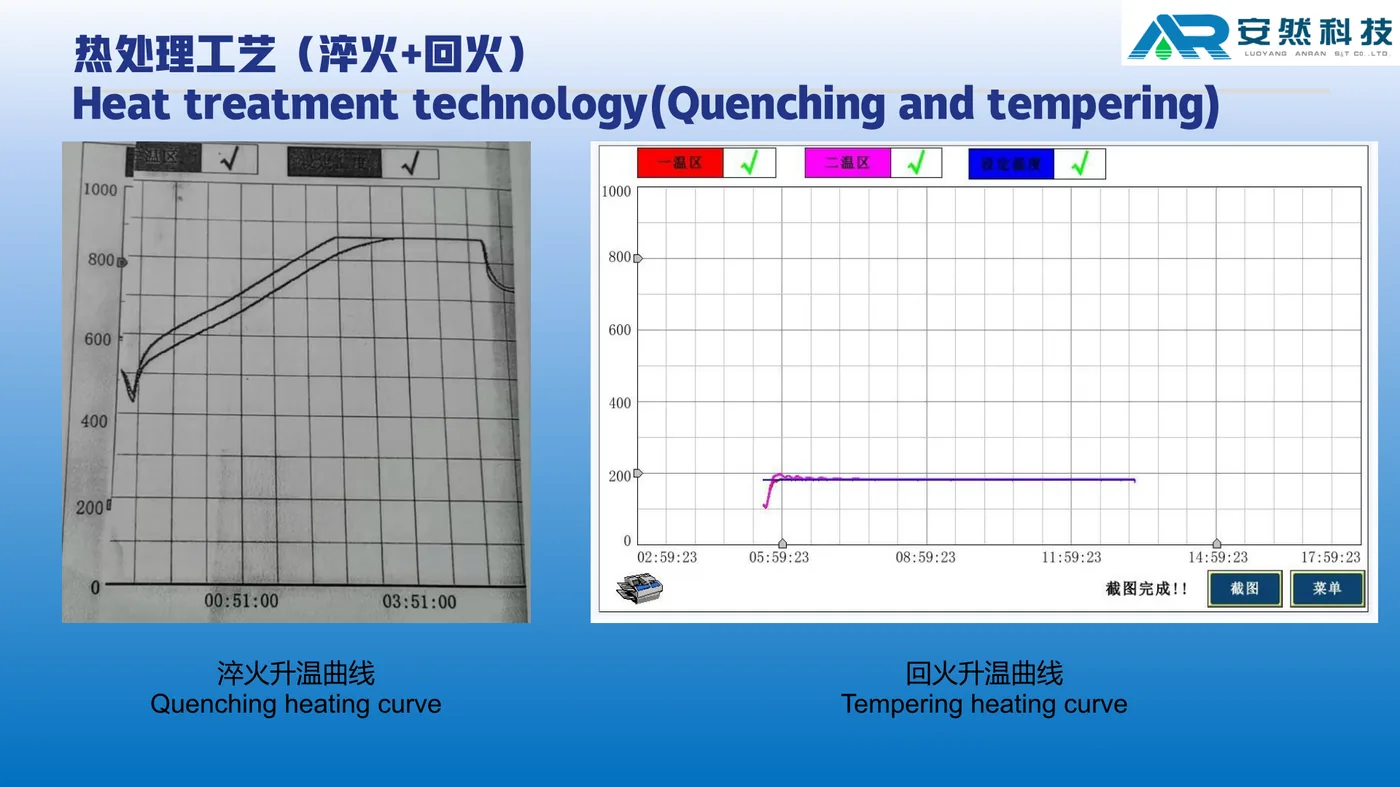
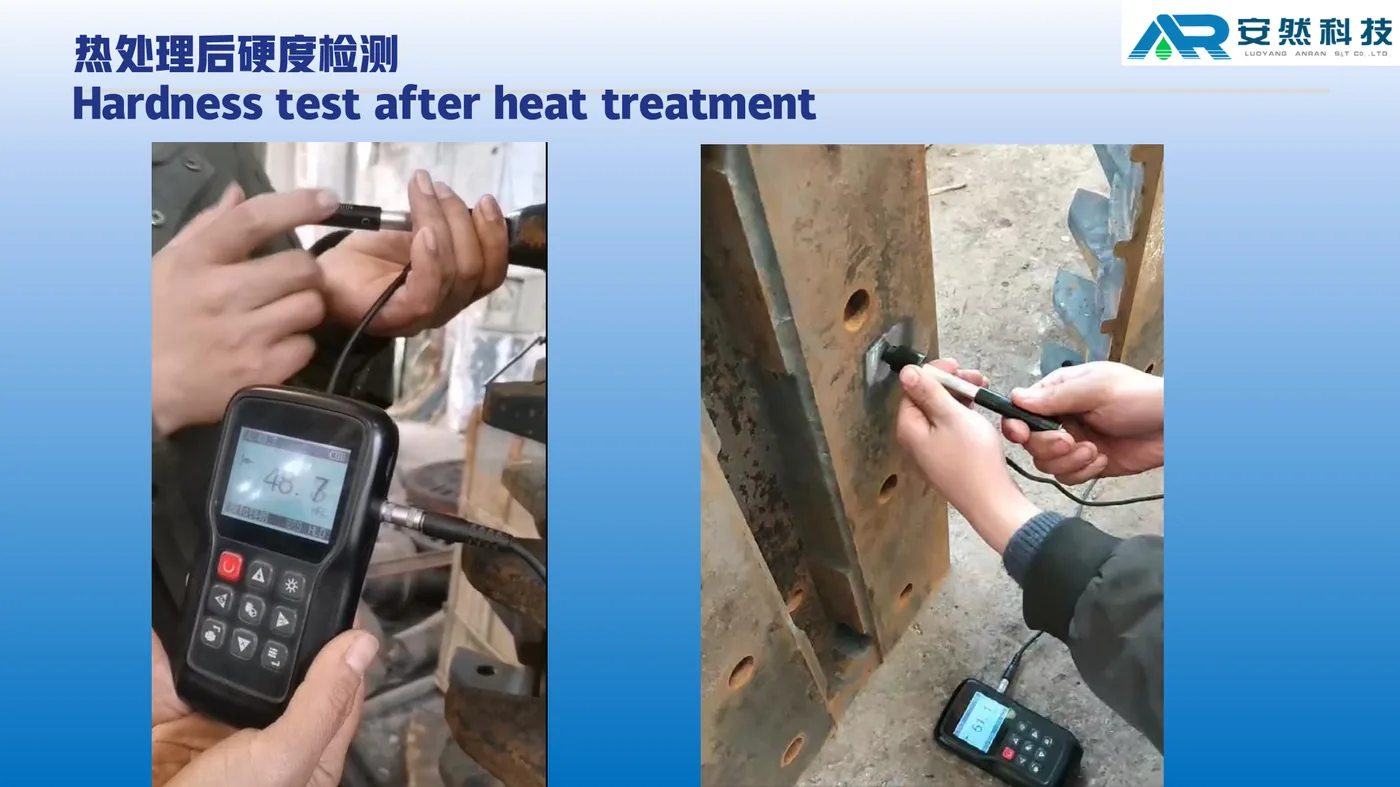
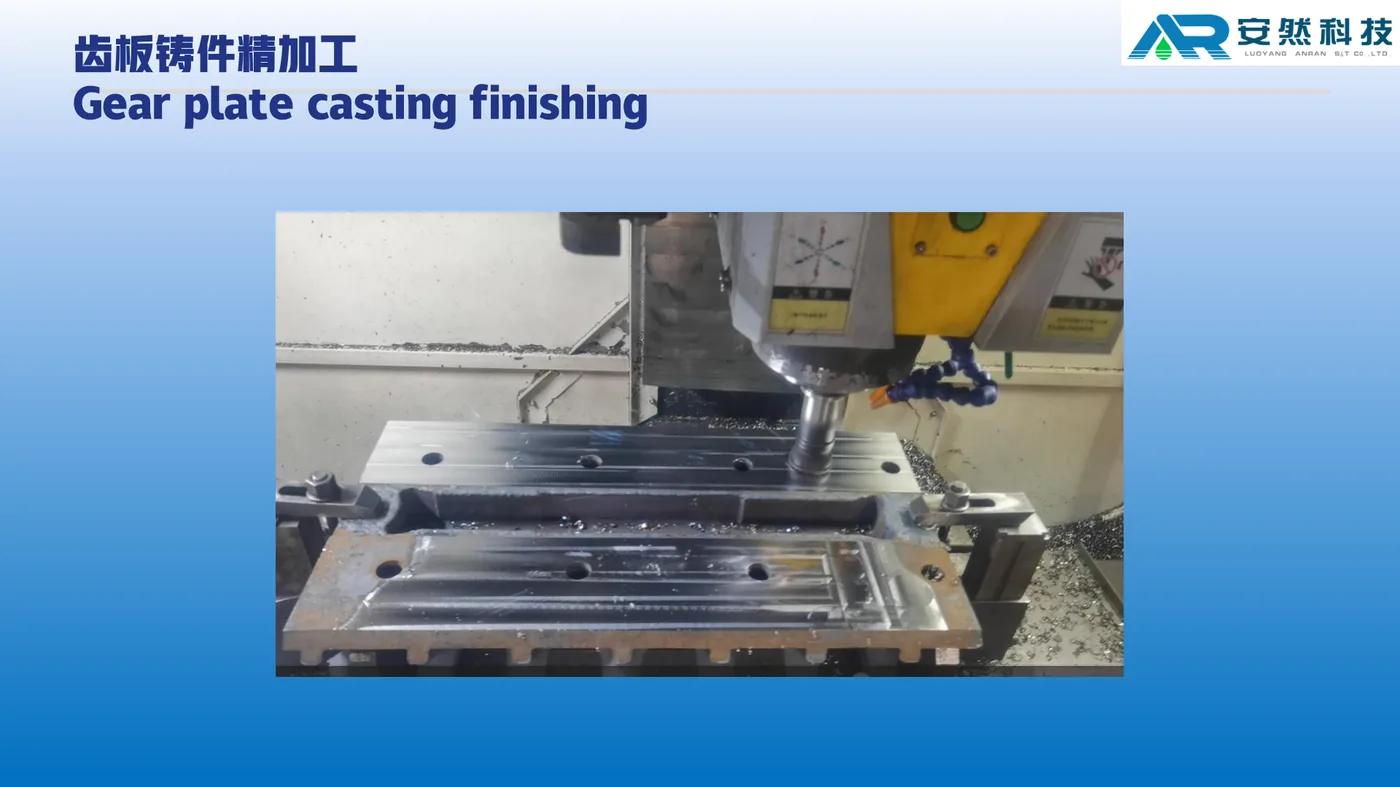
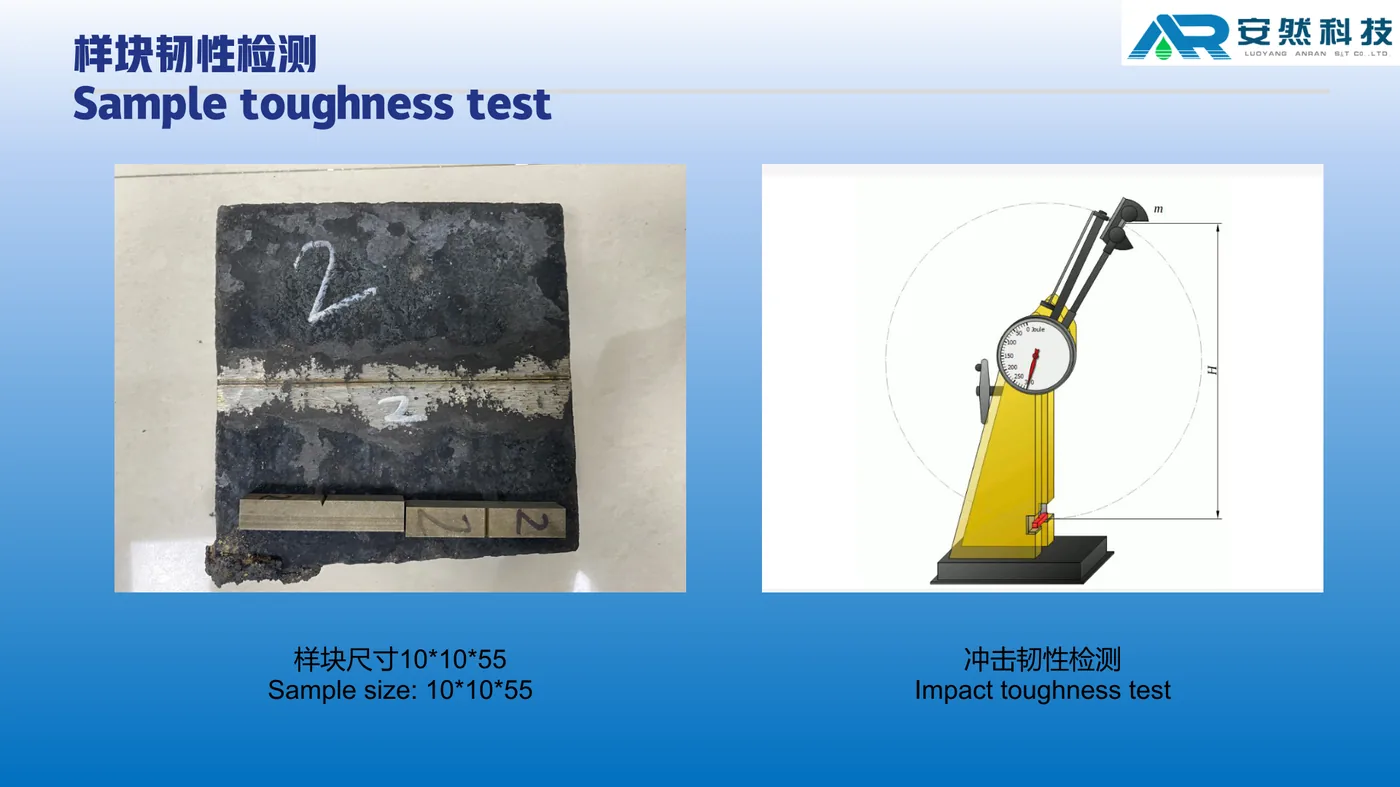
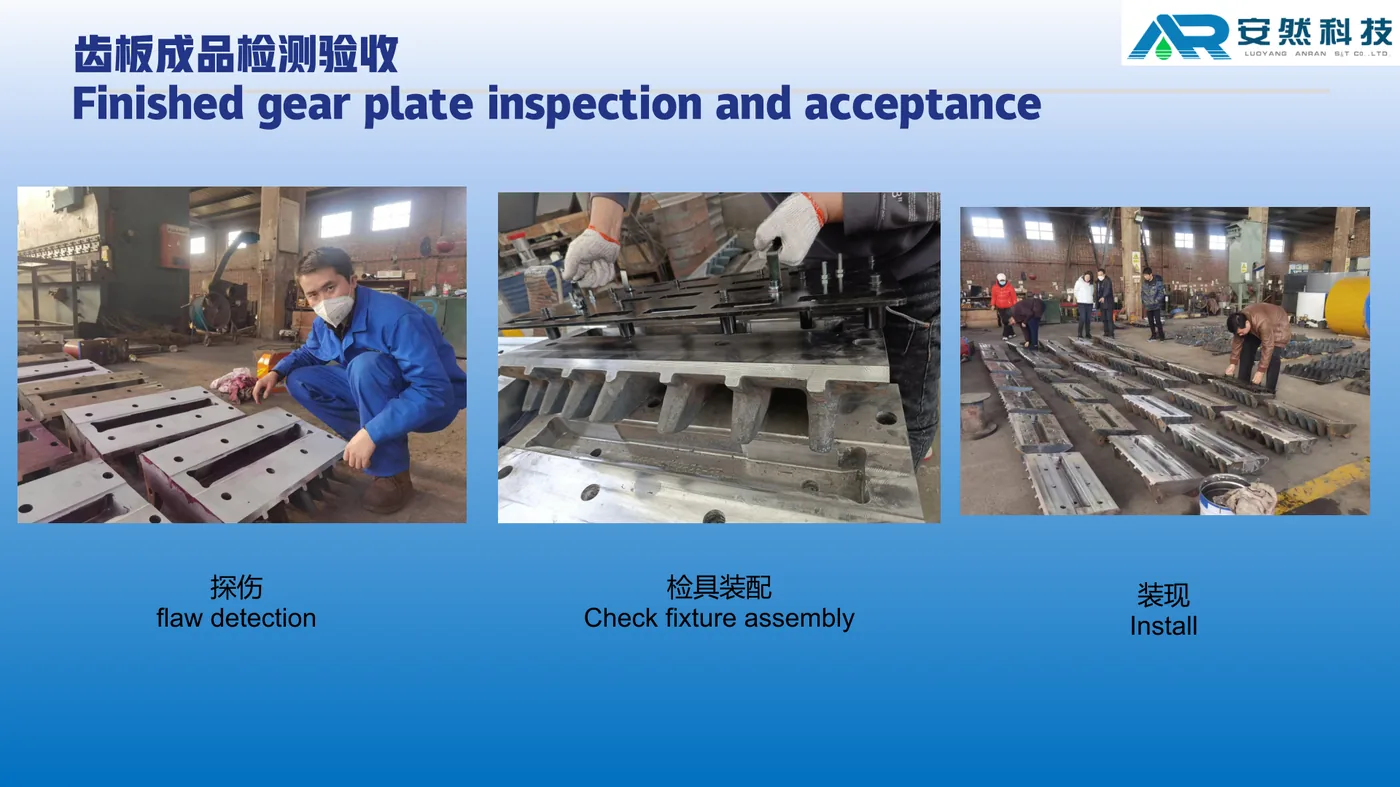
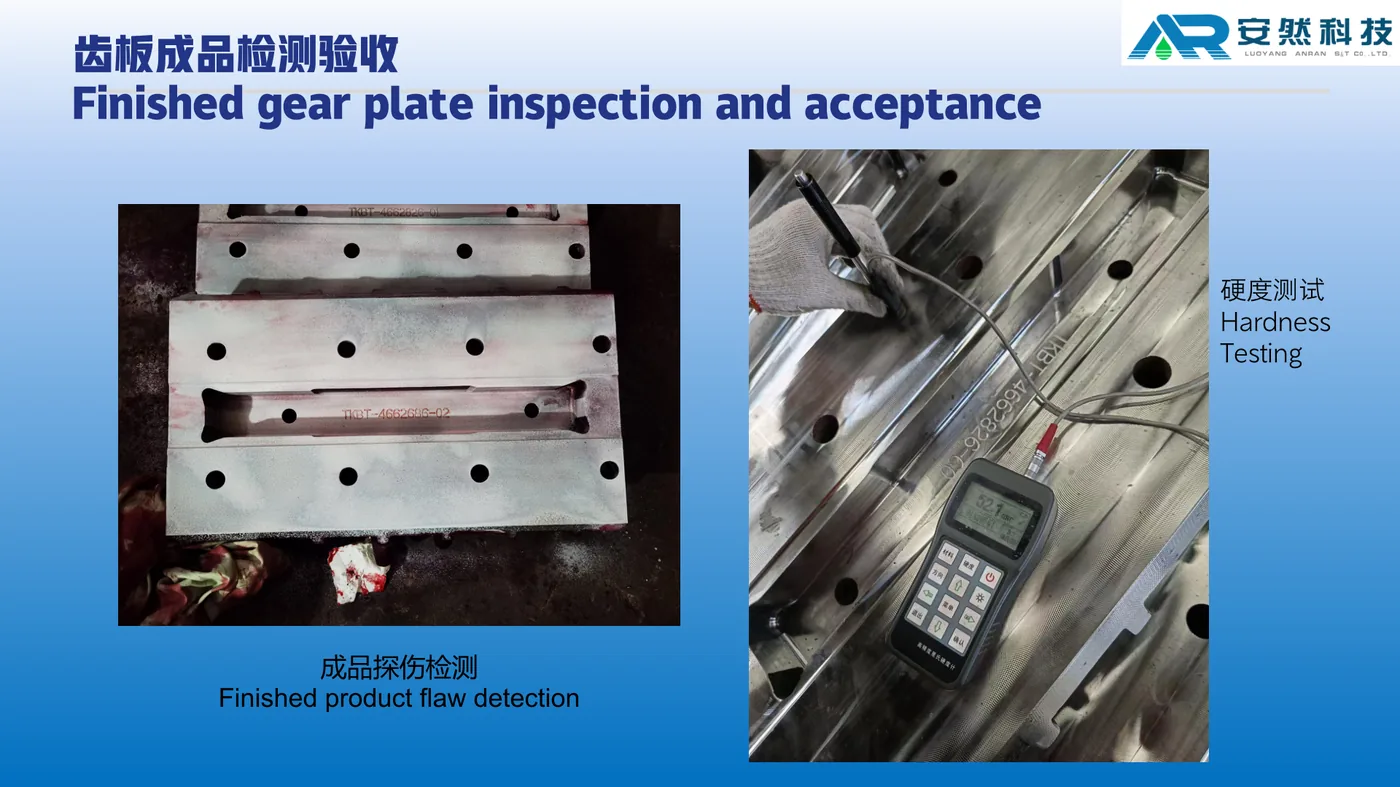
NDT 由材料、组织、厚度、表面和缺陷类型确定:MT 用于适用的铁磁性材料;PT 用于适用的表面开口缺陷;UT/RT 按经批准规程、参考试块、检测区域与验收等级实施并记录。下列实拍对应安然齿板生产现场工序。车间硬度检测与齿段加工现场亦可对照:热处理后硬度抽检、齿段精加工与装机识别应一并核对。
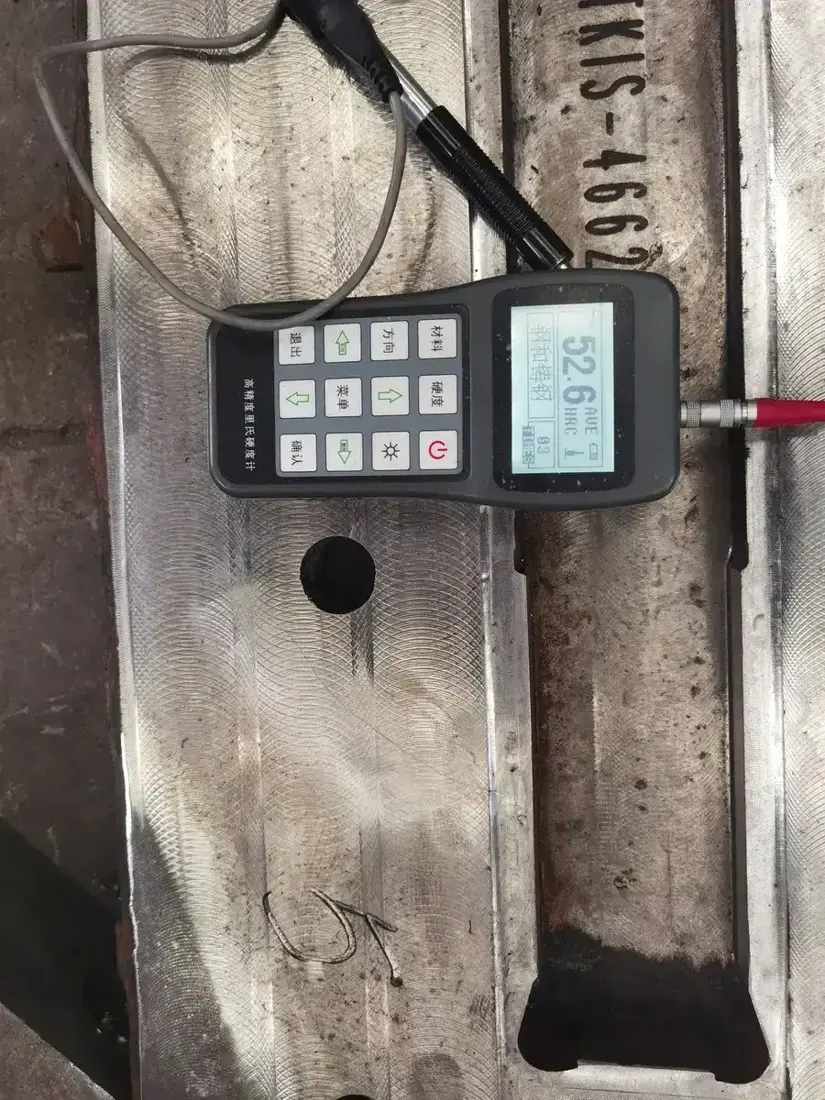
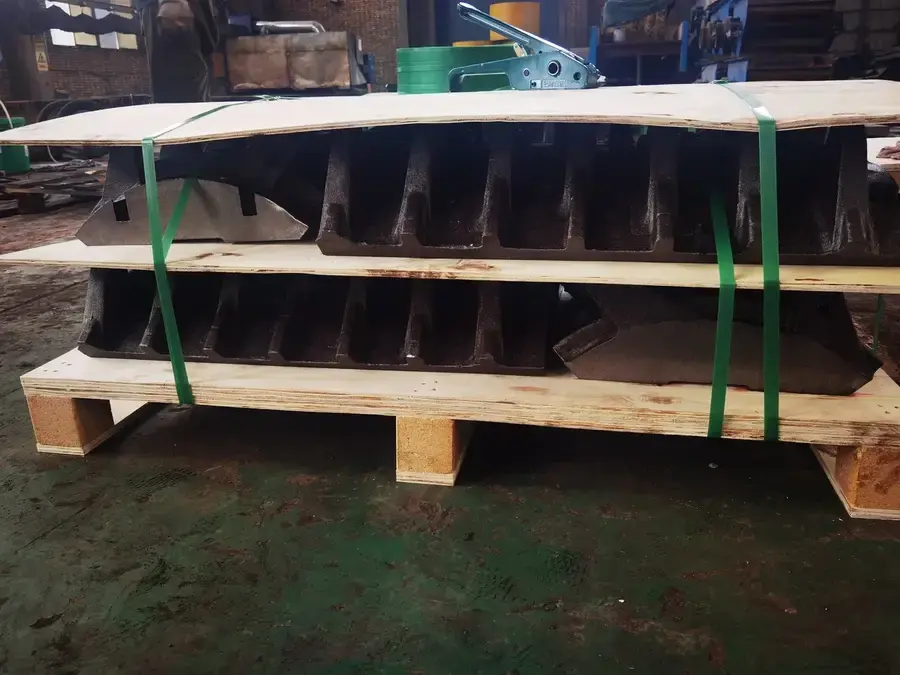
下表采用 thyssenkrupp 历史 RollSizers 手册和 DRS 1000 × 3000 C 数据表。处理量、功率、入料和重量随物料、齿形、Center / Side 结构与项目配置变化;表注给出历史示例条件,不得直接保证产能。
| 系列 / 型号 | 名义辊距 / 常见辊长 | 历史手册最大入料示例 | 处理量 / 装机功率示例 |
|---|---|---|---|
| DRS 500 | 500 mm / 1000–2000 mm | 约 480–650 mm(SideSizer 约 200 mm) | 最高约 1500 t/h / 55–220 kW |
| DRS 660 | 660 mm / 1500–3000 mm | 约 650–850 mm(SideSizer 约 300 mm) | 最高约 2500 t/h / 160–500 kW |
| DRS 800 | 800 mm / 1500–3000 mm | 约 750–1050 mm | 最高约 3500 t/h / 200–630 kW |
| DRS 1000 | 1000 mm / 2000–3000 mm | 约 950–1300 mm | 最高约 5000 t/h / 250–700 kW |
| DRS 1250 | 1250 mm / 2000–3000 mm | 约 1200–1600 mm | 最高约 7500 t/h / 450–800 kW |
| DRS 1500 | 1500 mm / 3000–4000 mm | 约 1400–2000 mm | 最高约 10000 t/h / 750–1200 kW |
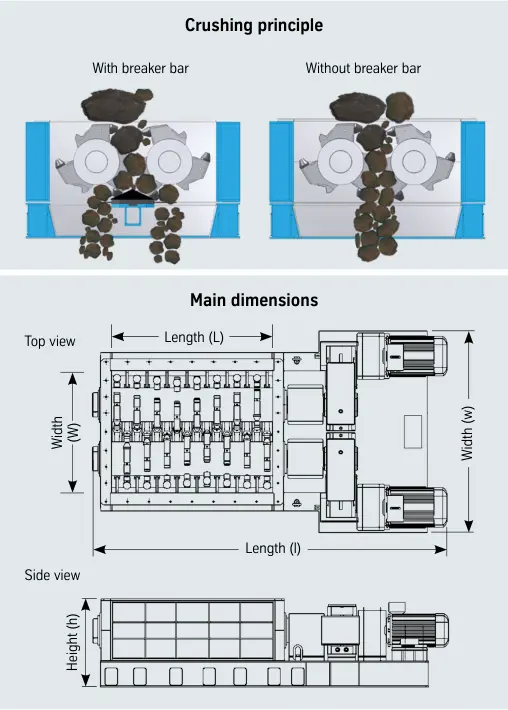
| DRS 1000 × 3000 C (B) | 1000 mm / 3000 mm | 进料口 3000 × 2280 mm(项目示例) | 煤/褐煤;最高约 3000 t/h;2 × 200 或 2 × 250 kW;整机外形 6600 × 3740 × 1625 mm |
历史原厂表示例条件:中硬石灰石、给料细料比例约50%、破碎比5:1、处理量示例堆积密度1.6 t/m³;最大给料取决于齿形。不同物料与配置不得按表直接保证产能。
DRS 1000×3000 C(B) 为项目数据表示例:进料口、整机外形与处理量/功率分项列出,勿与上列系列“历史手册最大入料示例”口径混读。
系列数字和辊长仅作初步识别;制造前仍须确认完整型号后缀、序列号、齿形、齿排、破碎梁配置、驱动布置和图纸版本。
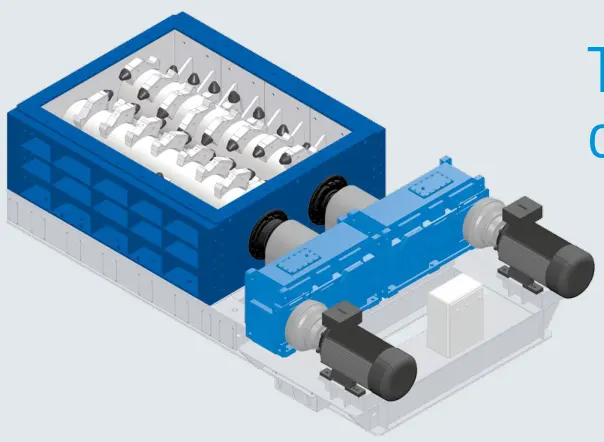
图上编号与下表一一对应。
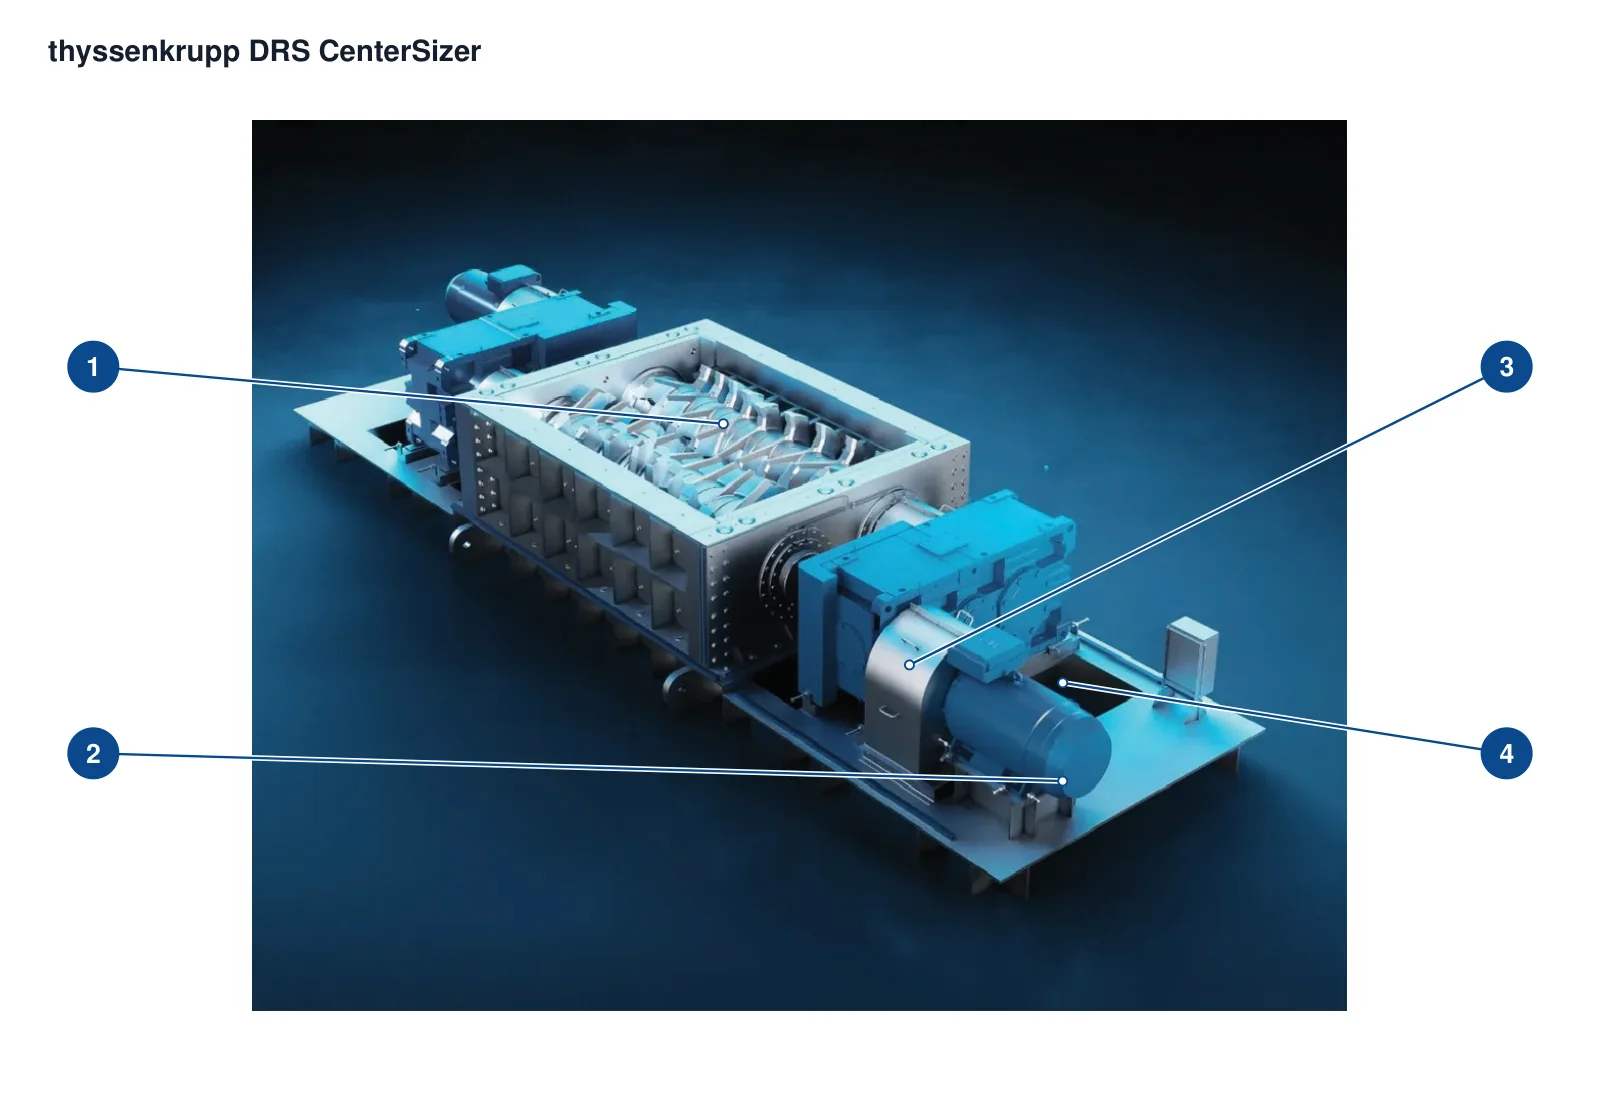
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 齿辊 | 中央双辊齿列 | DRS CenterSizer |
| 2 | 驱动电机 | 前侧驱动模块 | DRS CenterSizer |
| 3 | 减速机 | 电机与辊轴之间 | DRS CenterSizer |
| 4 | 联轴器 | 电机轴与减速机连接 | DRS CenterSizer |
耐磨件按齿段、齿圈、破碎梁、侧破碎梳、侧衬板和固定件分开识别;每张卡片进入统一零部件与材料页面。
Replaceable Tooth Pick / Tooth Segment
安装在两根破碎辊外周,齿形、排数、轴向位置和辊间距共同决定咬入与出料。须按 CenterSizer / SideSizer、完整型号、齿序和装机图确认。
进入统一零部件页 →Replaceable Tooth Ring
CenterSizer 可采用整体可换齿圈,也可采用独立可换齿块。外径、轴向宽度、安装接口、旋向和齿形排列必须成套核对。
进入统一零部件页 →Breaker Bar
DRS CenterSizer 可选配高度可调的 breaker bar,用于提高破碎比并控制产品粒度;须同时确认有无该配置及安装高度。
进入统一零部件页 →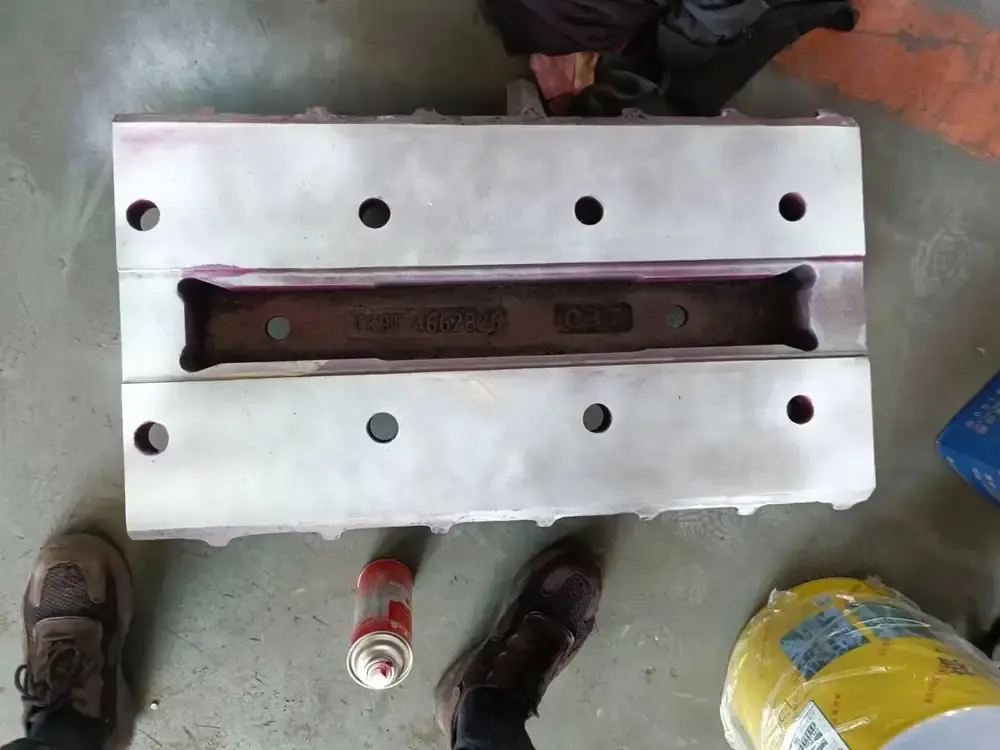
Side Crushing Comb / Cleaner
SideSizer 由破碎齿与侧向可调破碎梳共同形成出料间隙;齿形、梳齿位置、间隙和固定孔系须按装机结构确认。
进入统一零部件页 →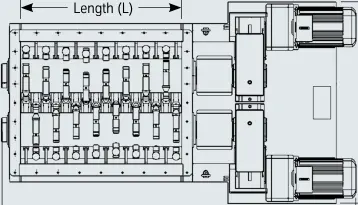
Side Liner / Wear Protection Plate
安装在壳体和破碎腔内侧,保护结构件并维持工作间隙。须按 CenterSizer / SideSizer 布置、厚度、孔系和边缘轮廓确认。
进入统一零部件页 →传动件不混入耐磨件。辊轴、轴承座、齿轮箱和同步机构分别按装机接口、载荷和图纸确认。
Drive Connection & Synchronizing Stage
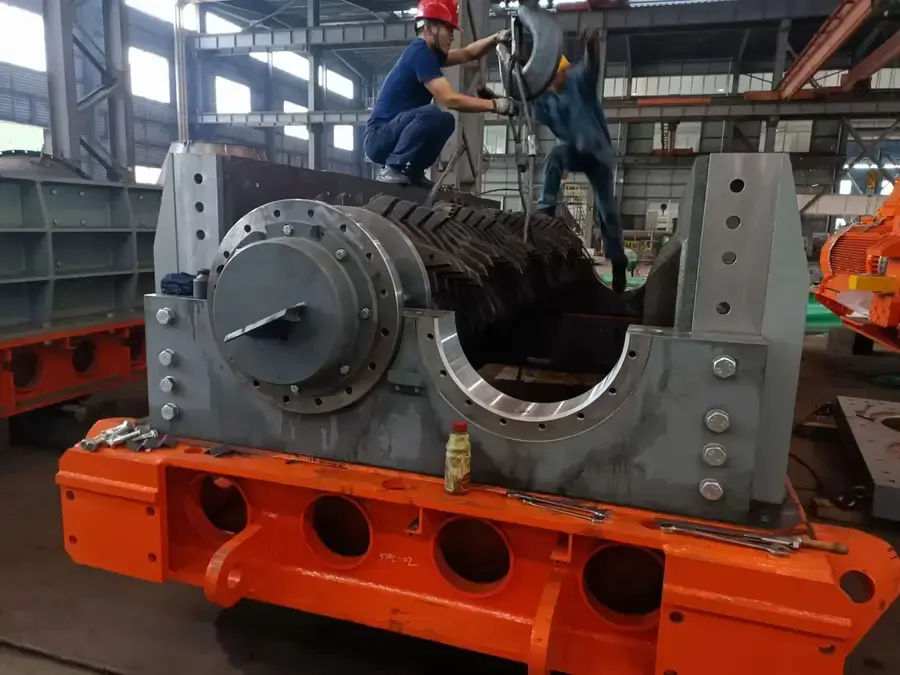
不同 DRS 配置可采用同步级单驱或两套独立驱动。连接轴、联轴器、同步齿轮和防护结构必须按实际传动布置识别。
进入统一零部件页 →历史型号和尺寸采用 thyssenkrupp 原厂 RollSizers 手册与数据表;现行承接关系采用 thyssenkrupp 和 FLS 官方公告及 FLS RollSizer 页面。
不能。还要确认辊长、C / S 结构、齿排数量、齿形、破碎梁、轴位置、序列号和图纸版本。
不完全相同。CenterSizer 主要在两辊中间破碎,SideSizer 依靠辊齿和侧向破碎梳形成工作间隙,齿段、侧衬与固定结构需要分别核对。
该页面记录 2022 年以前的 thyssenkrupp Mining Technologies 历史装机;该矿业业务于 2022 年并入 FLS,因此旧铭牌识别与现行承接关系需要同时保留。
可以。安然按前期打样、金属模具与消失模、浇铸清理与退火、粗精加工、按材质选定的无损检测与经批准的缺陷修复、热处理及硬度/韧性检测、成品适用探伤与检具装配装现的完整流程制造并验收齿板(齿段);具体供货仍以装机图纸、序列号、工况与一人担责核对为准。
提供 DRS 型号后缀、序列号、Center / Side 结构、齿排、破碎梁配置、旧件照片、材料和工况,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求