
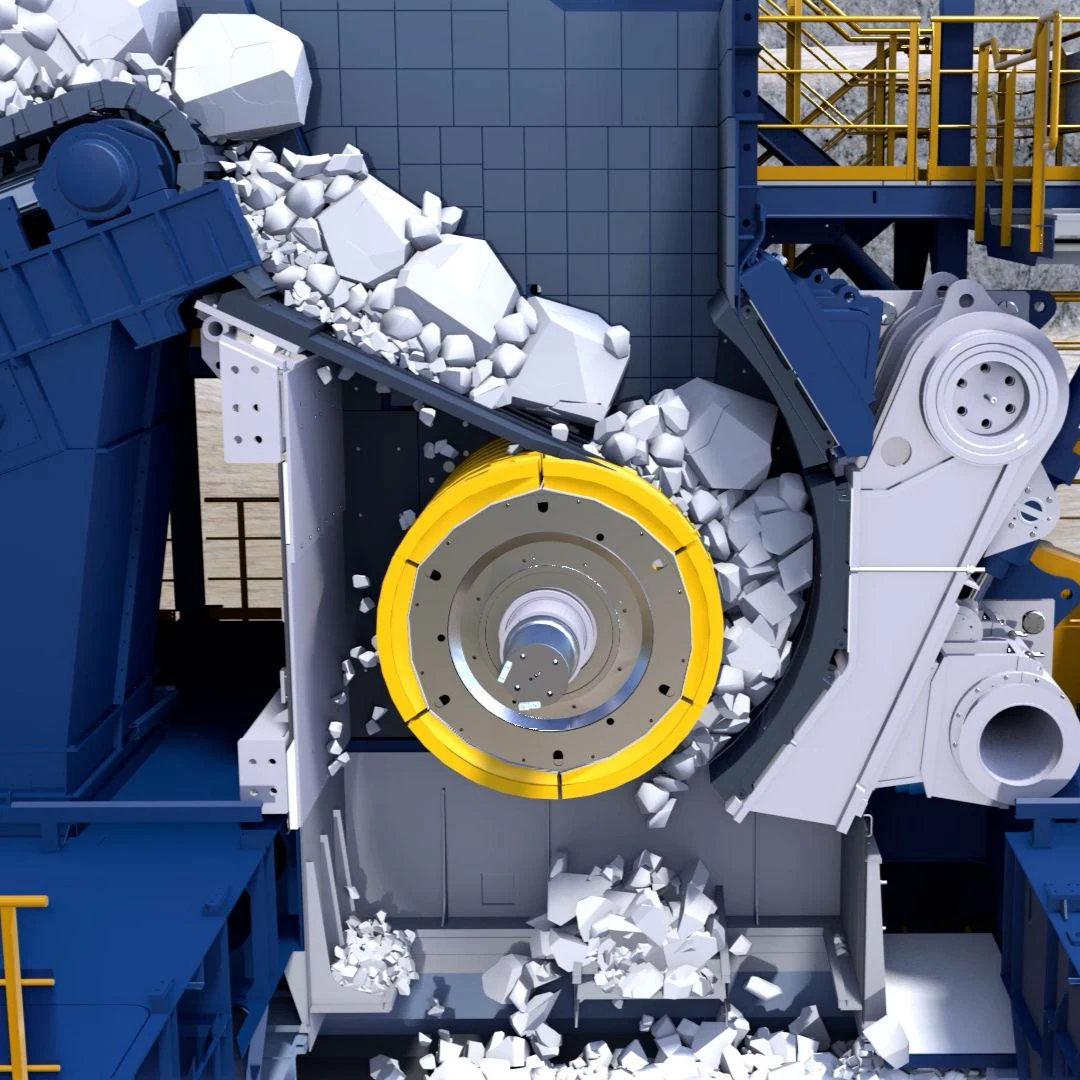
01
破碎辊衬板 / 破碎元件
Roll Liner / Crushing Element
安装在偏心破碎辊外周,与对置颚板形成破碎腔。辊径、辊宽、衬板分块、固定接口和磨损轮廓必须按完整 ERC 型号及装机图确认。
进入统一零部件页 →面向 ERC 历史及现行装机的型号、核心尺寸、耐磨件和普通传动备件识别;该矿业产品线现由 FLS 承接。
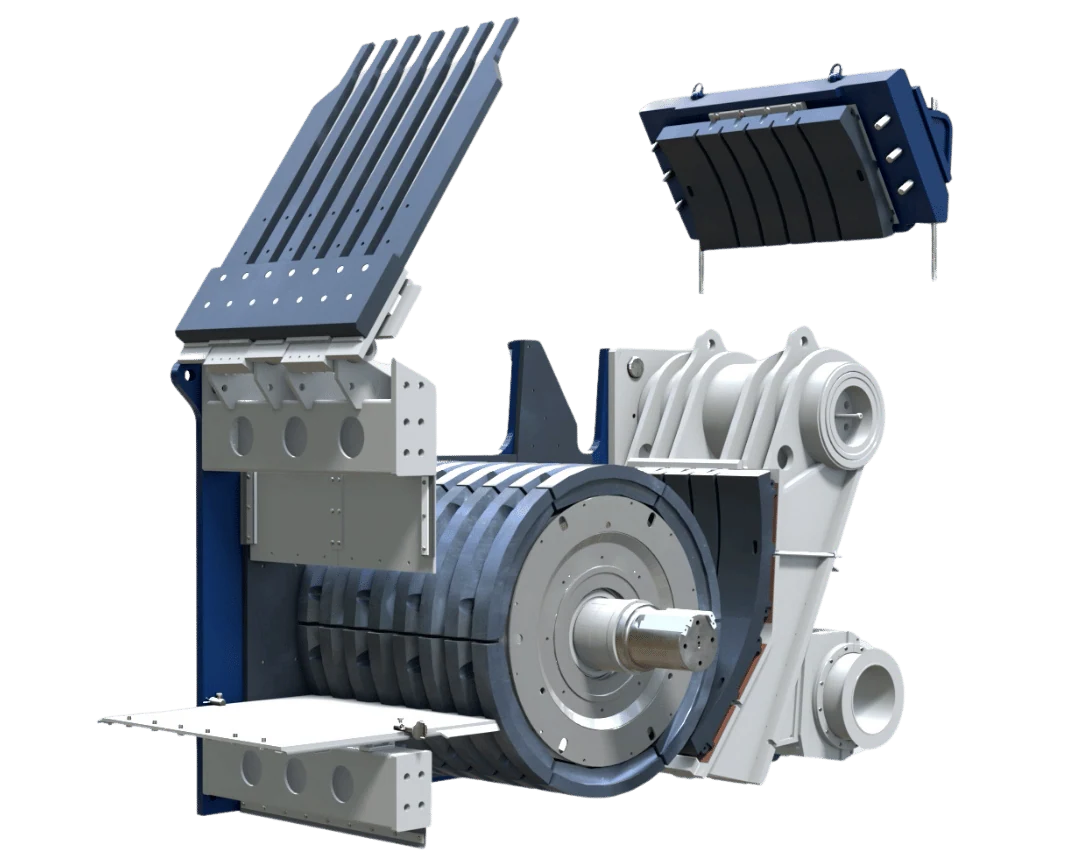
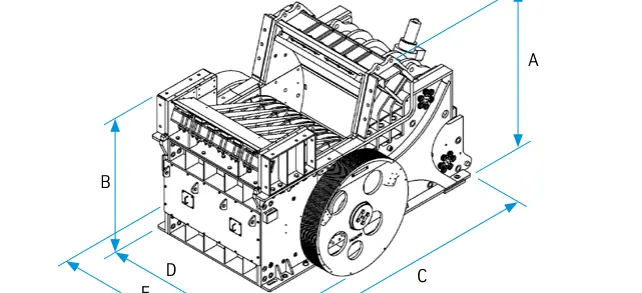
ERC 将静态格筛和偏心辊初级破碎组合在紧凑机架内。本页只保留备件识别所需的型号、核心尺寸、零件位置、材料入口和询价条件,不把项目能力参数当作通用制造规格。
下表采用 thyssenkrupp ERC 原厂手册中的五个标准型号。处理量随物料特性、给料级配和 CSS 变化,备件制造以完整型号、序列号和图纸版本为准。
| 标准型号 | 辊径 / 辊宽 | 核心开口与排料间隙 | 装机功率 / 参考重量 |
|---|---|---|---|
| ERC 18-14 | 辊径 1800 mm / 辊宽 1400 mm | 进料口 1000 mm;CSS 100–220 mm | 160–300 kW;约 83 t |
| ERC 22-20 | 辊径 2200 mm / 辊宽 2000 mm | 进料口 1200 mm;CSS 120–260 mm | 300–450 kW;约 138 t |
| ERC 25-25 | 辊径 2500 mm / 辊宽 2500 mm | 进料口 1280 mm;CSS 120–260 mm | 450–600 kW;约 185 t |
| ERC 25-30 | 辊径 2500 mm / 辊宽 3000 mm | 进料口 1280 mm;CSS 140–300 mm | 500–700 kW;约 215 t |
| ERC 25-34 | 辊径 2500 mm / 辊宽 3400 mm | 进料口 1280 mm;CSS 140–300 mm | 600–800 kW;约 240 t |
图上编号与下表一一对应。
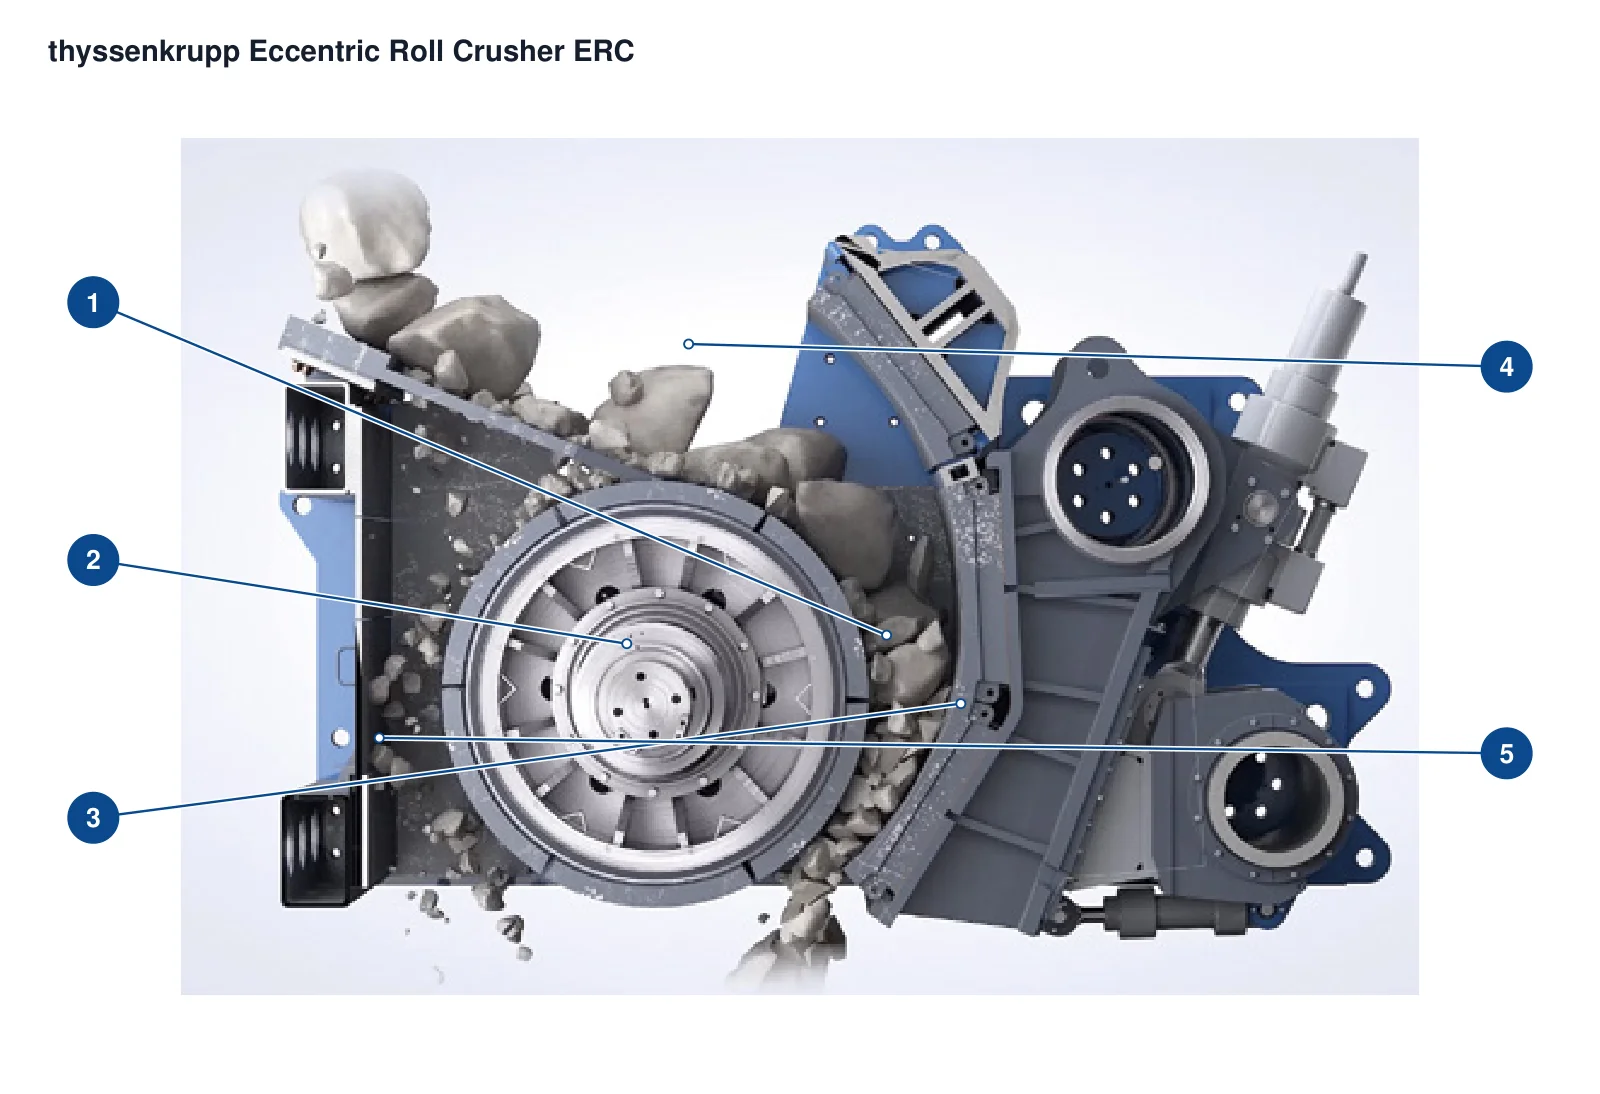
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 辊套 | 大直径圆辊工作面 | ERC原厂构型剖面;未注尺寸 |
| 2 | 颚板 | 辊左侧固定破碎面 | ERC原厂构型剖面;未注尺寸 |
| 3 | 偏心辊总成 | 中央偏心转动组件 | ERC原厂构型剖面;未注尺寸 |
| 4 | 给料筛板 | 顶部入口的预筛区 | ERC原厂构型剖面;未注尺寸 |
| 5 | 液压退让机构 | 颚侧下部退让组件 | ERC原厂构型剖面;未注尺寸 |
辊衬板、分块衬板、对置颚板、格筛条和侧衬板按不同冲击与磨损位置分别识别;卡片进入统一零部件与材料页面。
Roll Liner / Crushing Element
安装在偏心破碎辊外周,与对置颚板形成破碎腔。辊径、辊宽、衬板分块、固定接口和磨损轮廓必须按完整 ERC 型号及装机图确认。
进入统一零部件页 →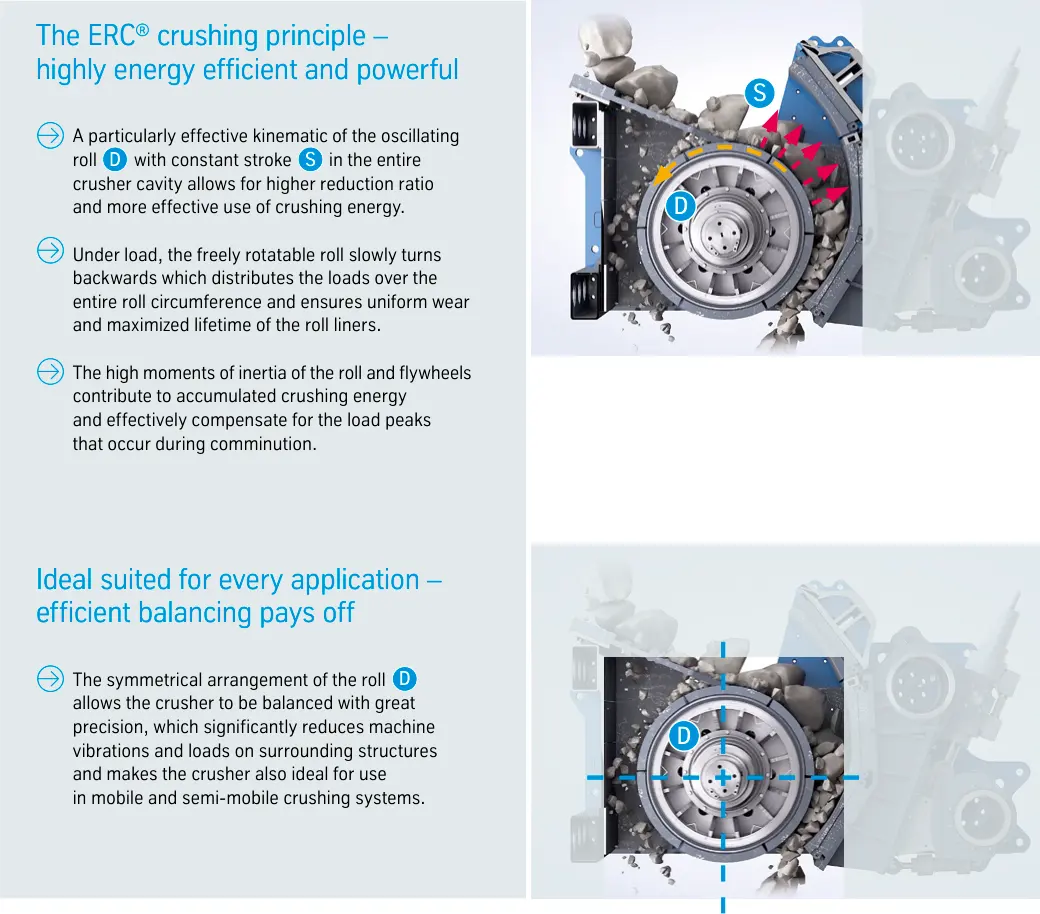
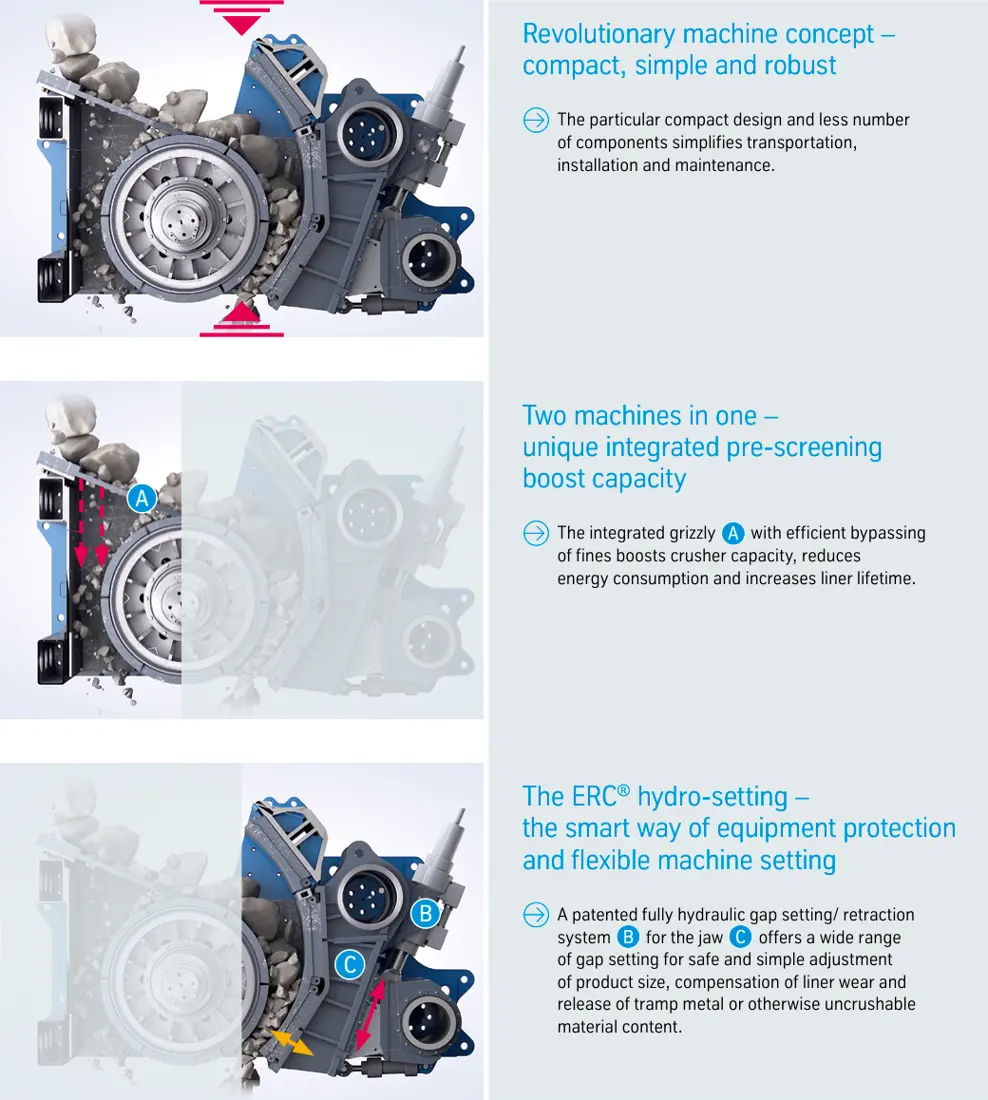
传动和支承件不混入耐磨件。偏心轴、轴承、轴套、液压调隙、皮带轮和飞轮分别按装机接口与载荷确认。
Hydraulic Gap Setting & Retraction
用于调整颚板间隙、补偿衬板磨损并在不可破碎物进入时退让。缸径、行程、安装耳轴、密封和压力等级必须按型号核对。
进入统一零部件页 →Pulley, Flywheel & V-Belt Drive
原厂结构采用电机、V 带和大惯量飞轮驱动。轮径、槽型、锥套、轴孔、键槽、平衡等级和防护结构须按装机接口确认。
进入统一零部件页 →Jaw Support & Connection Parts
连接固定颚板、液压机构和机架,影响排料间隙与退让运动。销轴、耳板、轴套、紧固件及左右安装关系须联合核对。
进入统一零部件页 →型号、尺寸和结构采用 thyssenkrupp 原厂 ERC 手册;现行型号及承接关系采用 FLS 当前产品页和双方官方交易公告。
不能。还要确认序列号、辊衬分块、固定接口、颚板配置、磨损补偿位置、图纸和图纸版本。
ERC 来源于原 thyssenkrupp Mining Technologies 产品线;该矿业业务于 2022 年并入 FLS,历史装机识别与现行承接关系需要同时保留。
可以先依据完整型号、序列号、装机图、旧件照片、实测尺寸和材料工况开展识别;制造前必须形成可追溯的图纸和技术确认。
提供 ERC 型号、序列号、CSS、衬板分块、旧件照片、尺寸、材料和工况,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求