
thyssenkrupp ERC — Эксцентриковая валковая дробилка

Идентификация моделей, основных размеров, изнашиваемых и приводных деталей ранее установленных и текущих ERC. Эту горнодобывающую футеровку продолжает FLS.

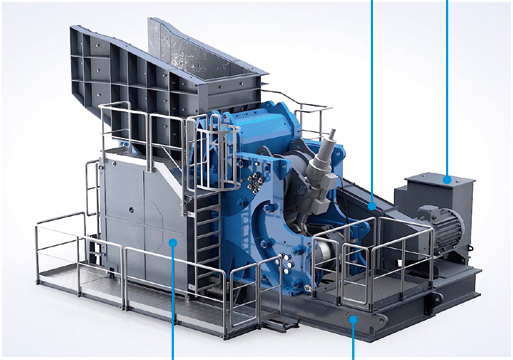
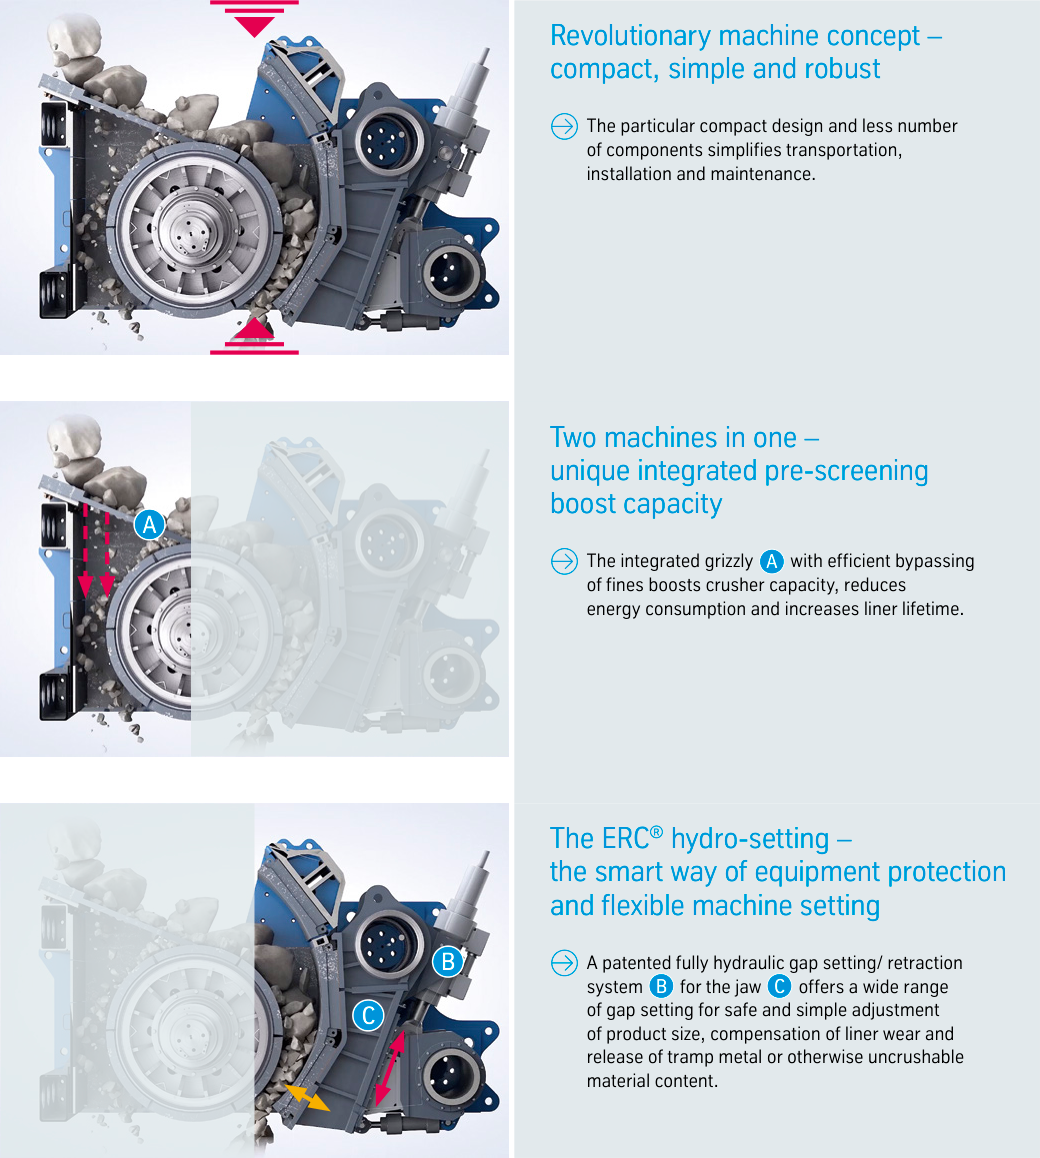
Конструкция ERC по данным производителя: встроенный колосниковый грохот, эксцентриковый валок, противолежащая щека, гидравлическая регулировка и ременно-маховиковый привод.
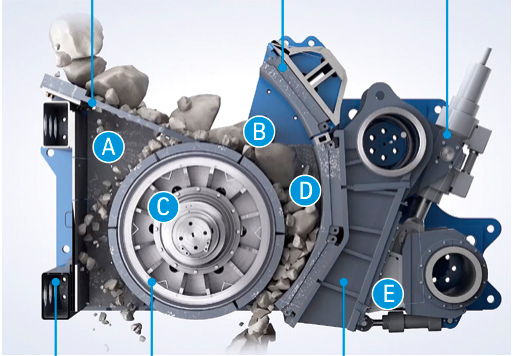
Разрез производителя показывает грохот, валок, щеку, гидравлическую опору и привод.
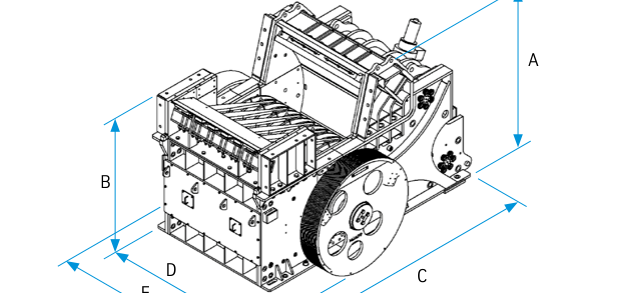
Определения основных размеров производителя; значения A–E уточняют по полной модели ERC.
Оборудование OEM

Модели, детали камеры и выбор материалов на одной странице

ERC объединяет неподвижный колосниковый грохот и эксцентриковую валковую дробилку первичного дробления в компактной раме. Страница содержит модели, размеры, позиции деталей, материалы и данные для запроса запчастей; проектная производительность не является универсальной спецификацией изготовления.

ERC 18-14–25-34 Опубликованный производителем ряд стандартных моделей
1800–2500 mm Опубликованный диапазон диаметров валка
100–300 mm Опубликованный диапазон CSS
2022 Mining Technologies вошла в FLS
Стандартные модели и основные размеры

Модели ERC и размеры для идентификации деталей

Таблица содержит пять стандартных моделей из брошюры thyssenkrupp ERC. Производительность зависит от материала, гранулометрии подачи и CSS. Для изготовления нужны полная модель, серийный номер и редакция чертежа.

Стандартная модельДиаметр / ширина валкаЗагрузочное отверстие и разгрузочная щельУстановленная мощность / справочная масса
ERC 18-14Диаметр 1800 mm / ширина 1400 mmЗагрузочное отверстие 1000 mm; CSS 100–220 mm160–300 kW; около 83 t
ERC 22-20Диаметр 2200 mm / ширина 2000 mmЗагрузочное отверстие 1200 mm; CSS 120–260 mm300–450 kW; около 138 t
ERC 25-25Диаметр 2500 mm / ширина 2500 mmЗагрузочное отверстие 1280 mm; CSS 120–260 mm450–600 kW; около 185 t
ERC 25-30Диаметр 2500 mm / ширина 3000 mmЗагрузочное отверстие 1280 mm; CSS 140–300 mm500–700 kW; около 215 t
ERC 25-34Диаметр 2500 mm / ширина 3400 mmЗагрузочное отверстие 1280 mm; CSS 140–300 mm600–800 kW; около 240 t

Первая группа цифр обозначает диаметр валка в сокращенном масштабе, вторая — ширину. Это помогает предварительной идентификации, но не заменяет шильдик, монтажные и рабочие чертежи.

Изнашиваемые детали

Изнашиваемые детали камеры, позиции и материалы

Футеровку валка, секции, противолежащую щеку, колосники и боковые плиты определяют по месту удара и износа. Карточки ведут к соответствующим деталям и материалам.

Футеровка валка / дробящий элемент
01

Футеровка валка / дробящий элемент

Футеровка валка / дробящий элемент

Элементы расположены по окружности эксцентрикового валка и образуют камеру с противолежащей щекой. Диаметр, ширину, секции, крепления и профиль износа уточняют по полной модели ERC и монтажным чертежам.

Выбор материала: Высокомарганцовистую или износостойкую легированную сталь оценивают по сильным ударам, сжатию и абразивному износу. Материал, твердость, термообработку и контроль уточняют по исходному чертежу и условиям.

Перейти на общую страницу детали →
Секция оболочки валка
02

Секция оболочки валка

Секция оболочки валка

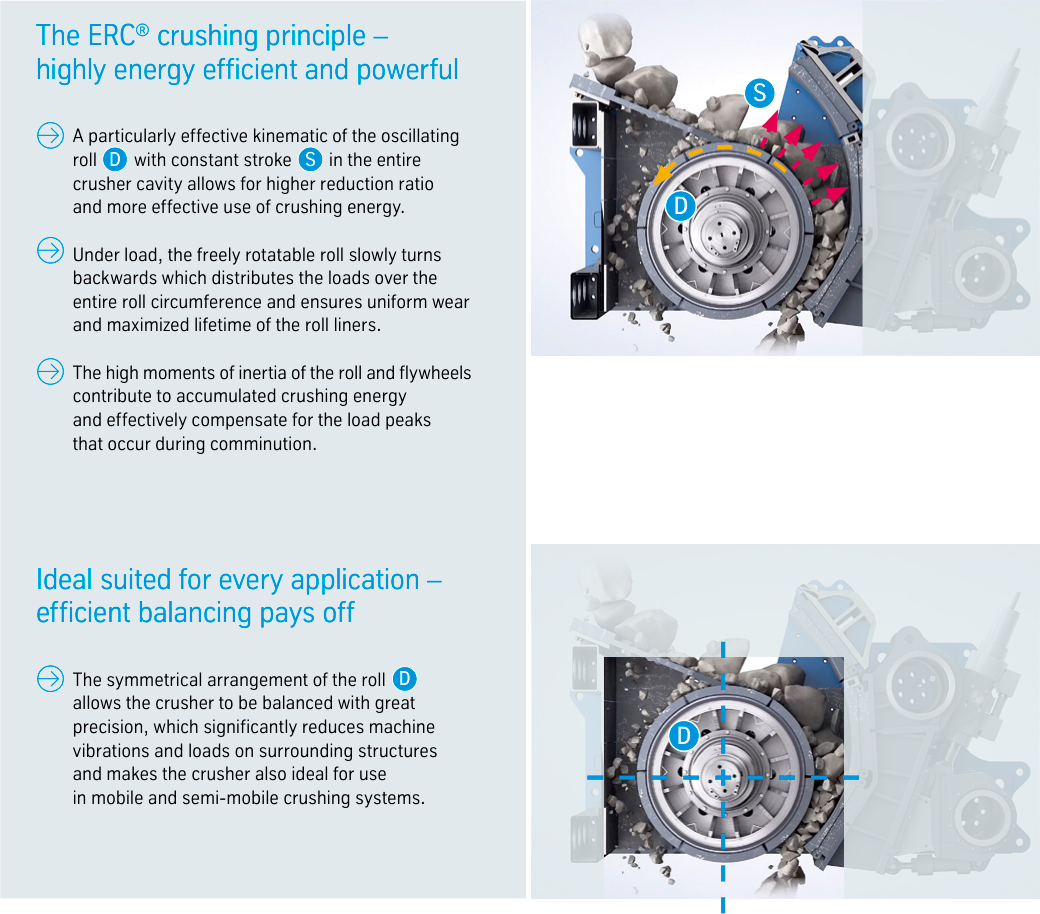
Секции охватывают валок. Эксцентриковое движение и медленное обратное вращение распределяют износ по окружности. Количество секций, положение, крепежные отверстия и соседние сопряжения проверяют совместно.

Выбор материала: Материал должен сочетать ударную вязкость, износостойкость поверхности и прочность креплений. Оценивают цельную легированную сталь или местное композитное упрочнение.

Перейти на общую страницу детали →
Неподвижная / противолежащая щека
03

Неподвижная / противолежащая щека

Неподвижная / противолежащая щека

Щека напротив валка образует непрерывный дробящий зазор. Кривизна, толщина, опоры и сопряжения гидравлической регулировки зависят от модели и положения компенсации износа.

Выбор материала: Высокомарганцовистую или износостойкую легированную сталь оценивают по ударам крупных кусков твердой породы, сжатию и скольжению, затем уточняют материал, свойства и термообработку по чертежу.

Перейти на общую страницу детали →
Колосники встроенного грохота
04

Колосники встроенного грохота

Колосник встроенного грохота

Неподвижный грохот над камерой пропускает мелочь в обход дробления. Зазоры, длину, ориентацию, опоры и сменные сопряжения уточняют по модели и гранулометрии подачи.

Выбор материала: Рабочая поверхность испытывает удар и истирание. Оценивают износостойкий лист, легированную сталь или местную наплавку; зазоры и прочность конструкции задают по исходному чертежу.

Перейти на общую страницу детали →
Боковая футеровка камеры
05

Боковая футеровка камеры

Боковая футеровка / защитная плита

Плиты защищают боковые стороны камеры и соседние участки корпуса. Внешнее сходство не подтверждает совместимость профилей, толщины, потайных отверстий, перекрытий и левых/правых деталей.

Выбор материала: Износостойкий лист или отливки выбирают по боковому сжатию, воздействию отлетающего материала и краевому износу; проверяют ограничения обработки и сварки.

Перейти на общую страницу детали →
Футеровка загрузочной и разгрузочной зон
06

Футеровка загрузочной и разгрузочной зон

Футеровка загрузки / разгрузки

Плиты закрывают точки падения, обходные каналы и переходы разгрузки. Зоны уточняют по направлению подачи, высоте падения, крупности, отверстиям футеровки и конструкции следующей течки.

Выбор материала: Одинаковый материал для ударной зоны загрузки и зоны скольжения разгрузки не предполагается. Лист, резиновые композиты или местное упрочнение оценивают по позиции.

Перейти на общую страницу детали →
Запасные части

Эксцентриковый вал, гидравлика и приводные запчасти

Приводные и опорные компоненты выделены отдельно от изнашиваемых деталей. Валы, подшипники, втулки, гидравлическую регулировку, шкивы и маховики проверяют по сопряжениям и нагрузкам.

Эксцентриковый вал в сборе
01

Эксцентриковый вал в сборе

Эксцентриковый вал в сборе

Эксцентриковый вал создает колебания валка с постоянным ходом и является основным несущим элементом привода. Диаметр, эксцентриситет, посадки, подшипниковые места и концевые соединения проверяют совместно.

Выбор материала: Материал вала, уков, термообработку, механические свойства, ультразвуковой контроль, качество поверхности и допуски сверяют с чертежом и нагрузками.

Перейти на общую страницу детали →
Подшипники и втулки валка
02

Подшипники и втулки валка

Подшипник и втулка валка

Узлы поддерживают эксцентриковый вал и вращающийся валок при больших радиальных нагрузках, ударах и медленных колебаниях. Тип, зазор, размеры втулок, смазку и уплотнения уточняют по монтажным данным.

Выбор материала: Подшипники качения закупают по исходному типу. Медные сплавы или другие предусмотренные чертежом материалы втулок выбирают по посадкам, нагрузкам, смазке и нагреву.

Перейти на общую страницу детали →
Гидравлическая регулировка зазора и отвод
03

Гидравлическая регулировка зазора и отвод

Гидравлическая регулировка зазора и отвод

Система регулирует зазор щеки, компенсирует износ и отводит щеку при попадании недробимого предмета. Диаметр цилиндра, ход, цапфы, уплотнения и давление уточняют по модели.

Выбор материала: Цилиндры, штоки, пальцы, уплотнения и трубопроводы отдельно согласуют по чертежам, давлению и среде. Внешнее сходство не доказывает взаимозаменяемость.

Перейти на общую страницу детали →
Шкивы, маховики и клиноременный привод
04

Шкивы, маховики и клиноременный привод

Шкив, маховик и клиноременный привод

Производитель применяет двигатель, клиновые ремни и маховик с большим моментом инерции. Диаметры, канавки, конические втулки, отверстия, пазы, класс балансировки и ограждения уточняют по установленным сопряжениям.

Выбор материала: Литую сталь, высокопрочный чугун или легированную сталь и контроль задают по моменту, усталости, динамической балансировке и посадкам.

Перейти на общую страницу детали →
Опоры и соединения щеки
05

Опоры и соединения щеки

Опоры и соединительные детали щеки

Детали соединяют щеку, гидравлику и раму, влияя на разгрузочный зазор и отвод. Пальцы, проушины, втулки, крепеж и сторону установки проверяют совместно.

Выбор материала: Легированную или конструкционную сталь выбирают по прочности, ударной усталости, посадкам и сварке; ответственные детали проходят неразрушающий контроль по чертежу.

Перейти на общую страницу детали →

Достаточно ли ERC 25-30 для подбора футеровки валка?

Нет. Нужны серийный номер, секции футеровки, крепления, конфигурация щеки, положение компенсации износа, номер и редакция чертежа.

Почему прежние шильдики ERC связаны и с thyssenkrupp, и с FLS?

ERC относится к прежней футеровке thyssenkrupp Mining Technologies, вошедшей в FLS в 2022 году. Необходимо сохранять идентификацию исторической установки и связь с нынешним владельцем футеровки.

Можно ли рассчитать предложение без номера детали OEM?

Идентификацию можно начать по полной модели, серийному номеру, монтажным чертежам, фотографиям, измерениям, материалу и условиям. До изготовления нужны прослеживаемые чертежи и техническое согласование.

Передайте полную модель ERC, шильдик, номер чертежа или изношенную деталь

Укажите модель, серийный номер, CSS, секции футеровки, номера чертежей, фотографии, размеры, материалы и условия. Мы организуем идентификацию, оценку материалов, изготовление, Контроль качества и поставку.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос