Валковый сайзер thyssenkrupp RollSizer DRS

ANRANST изготавливает и поставляет зубчатые плиты (сегменты) RollSizer по полной цепочке управления процессом; на странице также сохранены данные для идентификации устаревших моделей, размеров и запасных частей. Бывшее подразделение Mining Technologies вошло в состав FLS в 2022 году.

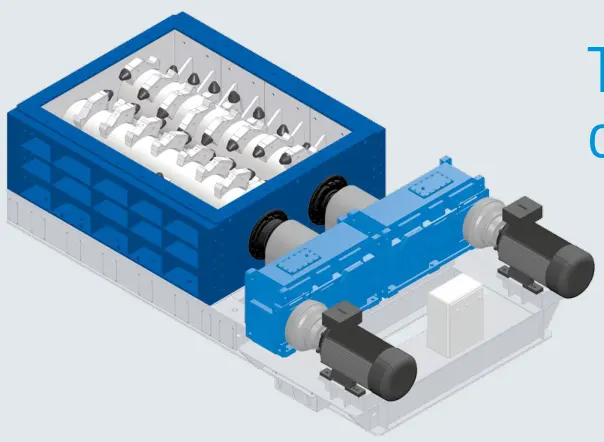
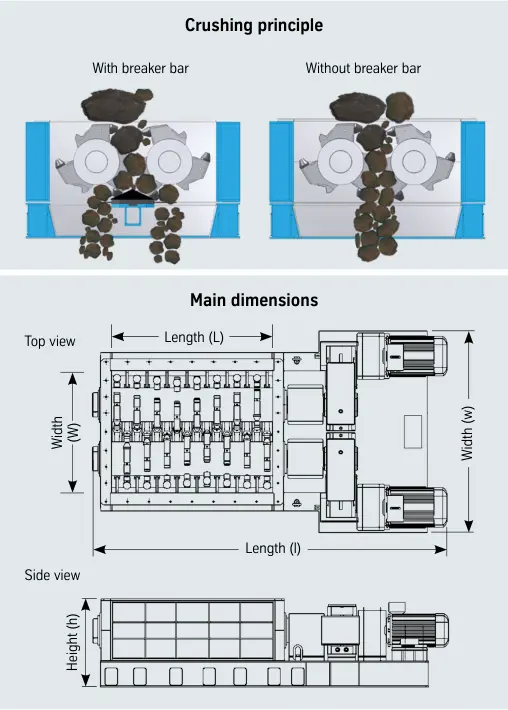
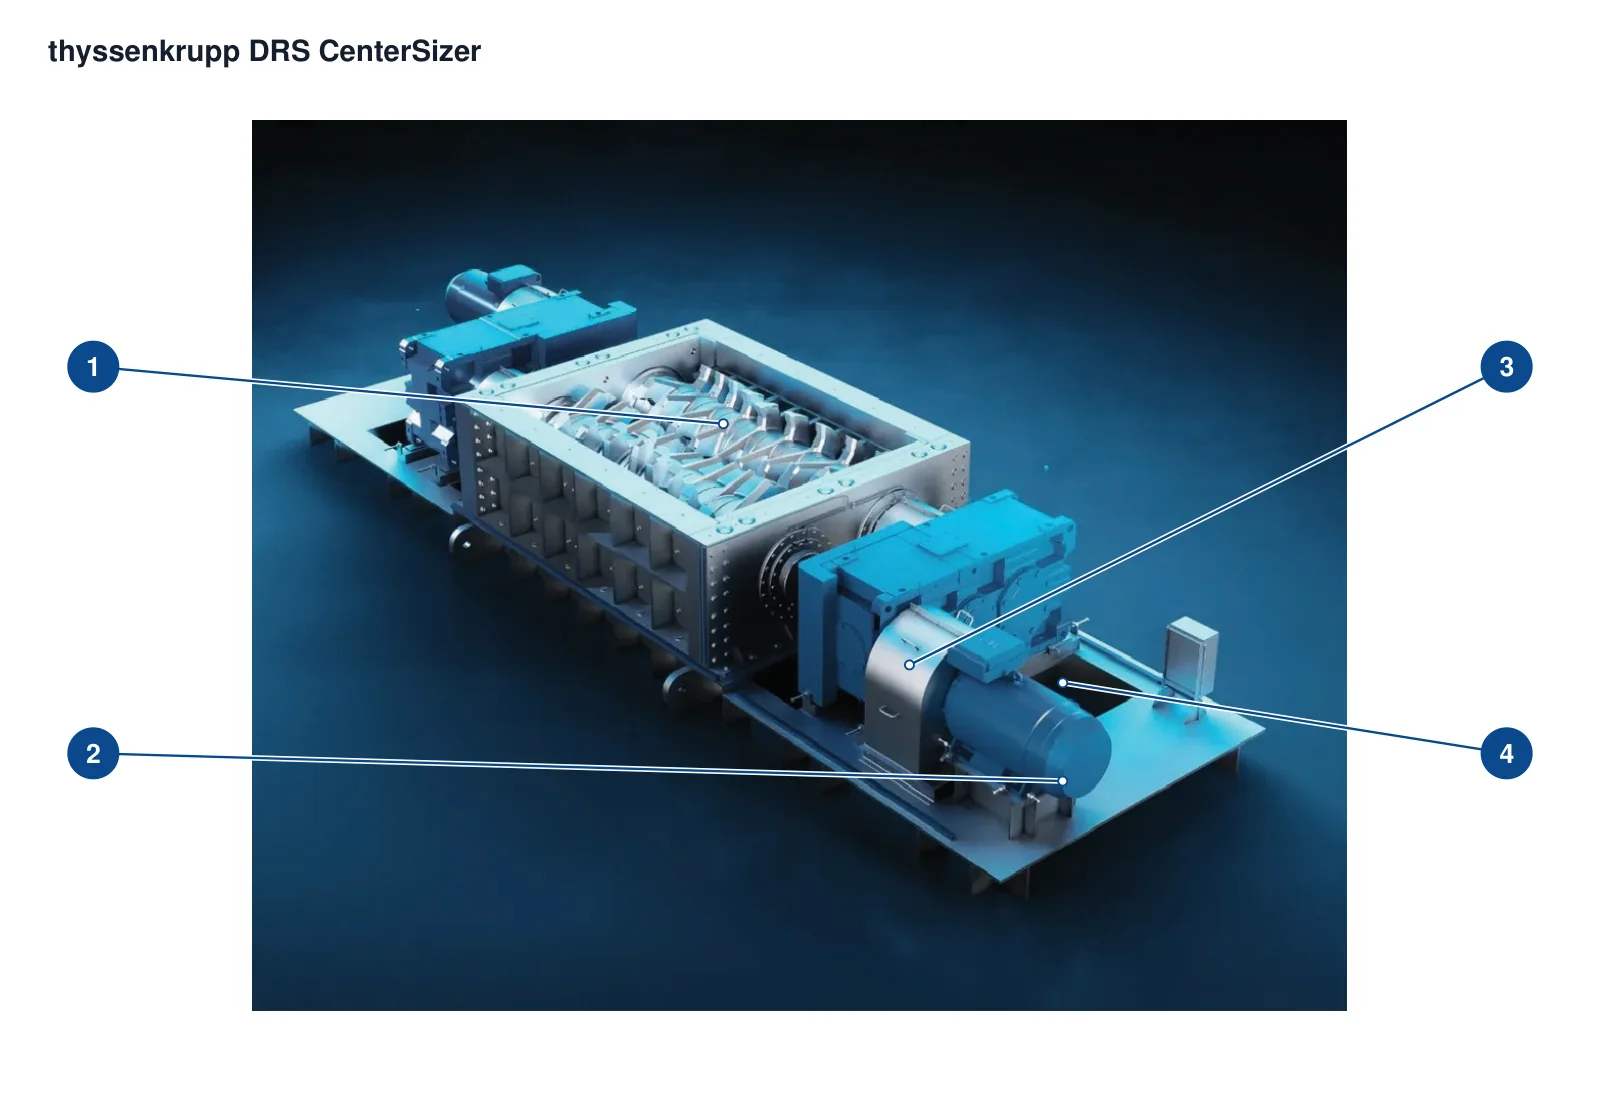
DRS 1000 × 3000 C (B) CenterSizer из архивного технического листа OEM: два привода, корпус и зубчатые валки.
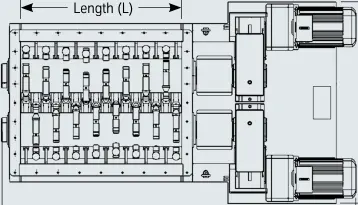
Архивные схемы принципа работы OEM с дробящей балкой и без неё, а также виды основных размеров.
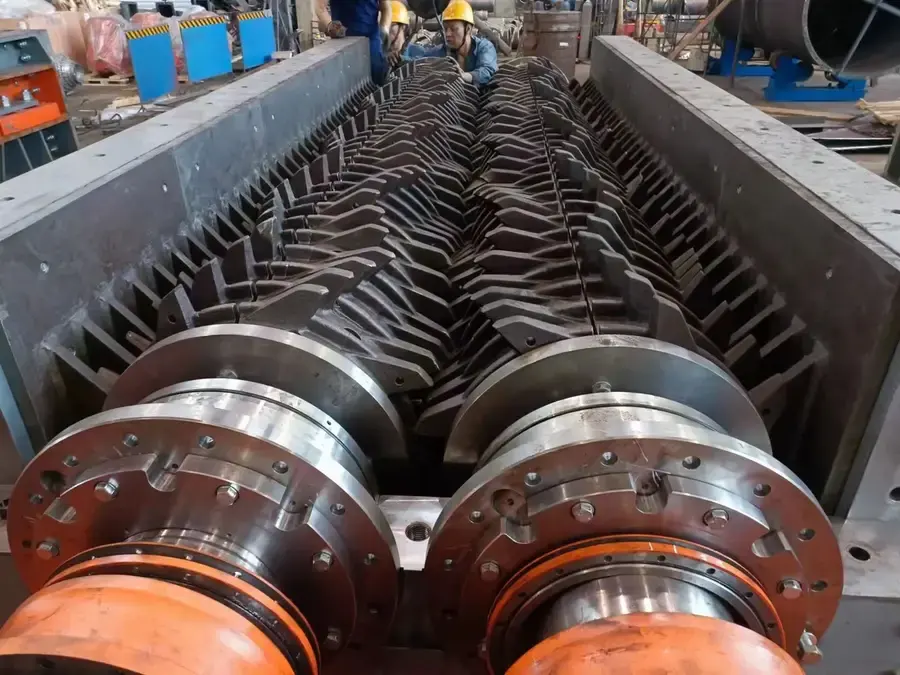
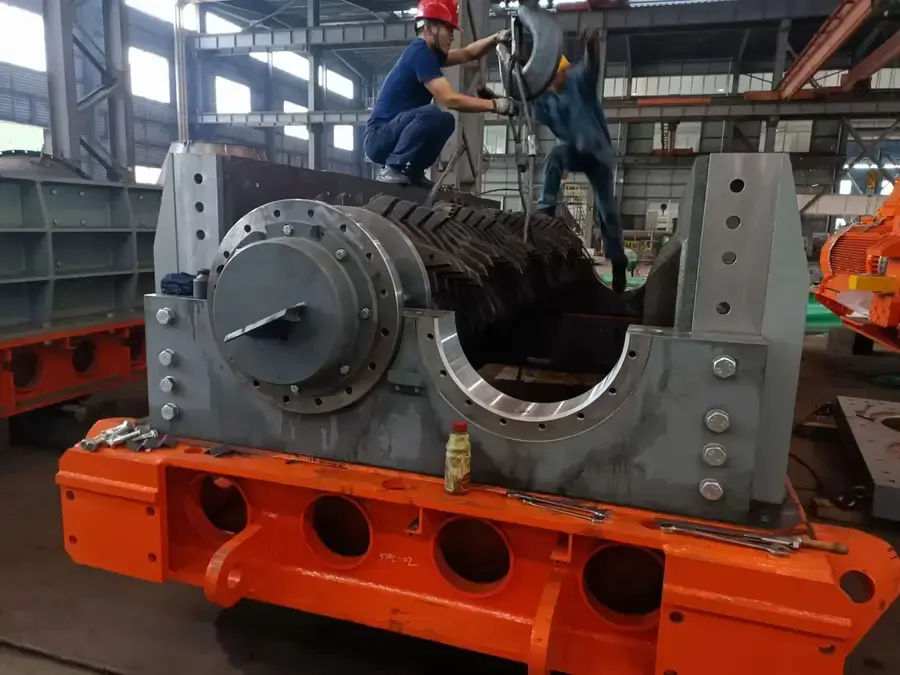
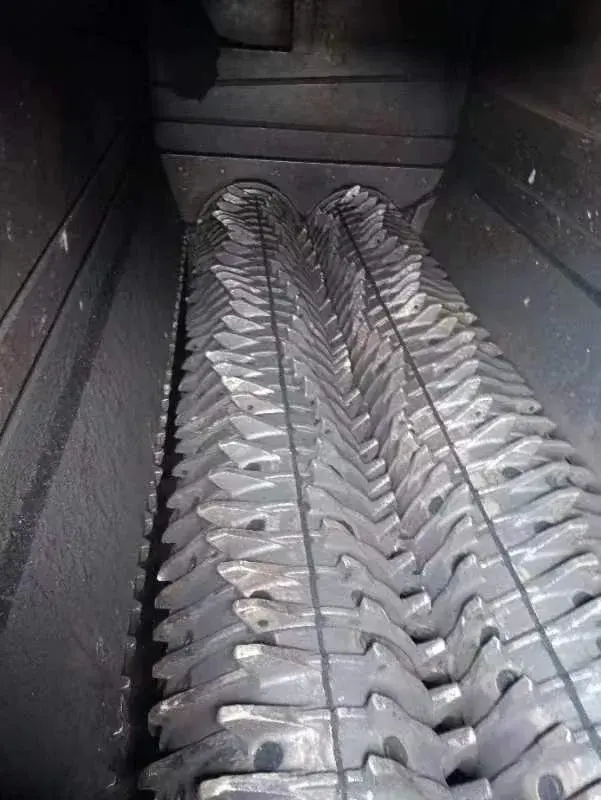
Архивная фотография ANRANST: зубчатые сегменты на сходной двухвалковой зубчатой дробилке, последовательность зубьев и их положение. Фактическая установка выполняется по исходным чертежам.
OEM Справочник по оборудованию

Зубчатые плиты по технологическому процессу с сохранением идентификации установленных машин

ANRANST изготавливает зубчатые плиты (сегменты) RollSizer по полному циклу от пробного изготовления до приёмки готовых изделий, с контрольными точками процесса и полным комплектом документов — это не просто каталог моделей. RollSizer работает на сдвиг и растяжение при низкой скорости и высоком крутящем моменте; CenterSizer дробит между валками; SideSizer — между зубьями валка и боковыми гребёнками. Страница также помогает идентифицировать изнашиваемые и запасные части прошлых поставок; проектные конфигурации не означают универсальную взаимозаменяемость.

DRS 500–1500Исторический ряд стандартных серий
2Компоновки CenterSizer / SideSizer
≤ 10,000 t/hНаибольшая производительность примера в исторической брошюре
2022Mining Technologies вошла в FLS
Технологический процесс

Технологический процесс изготовления зубчатых плит

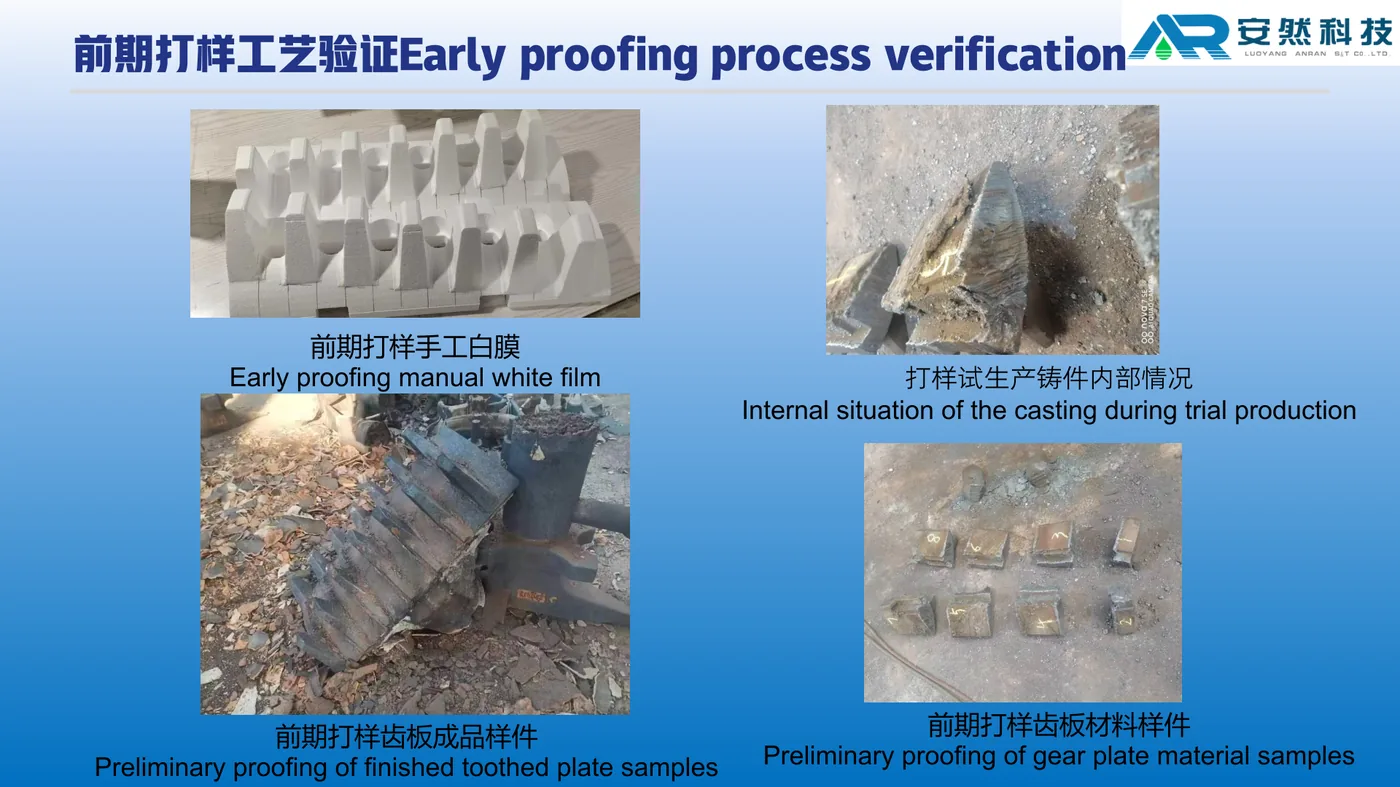
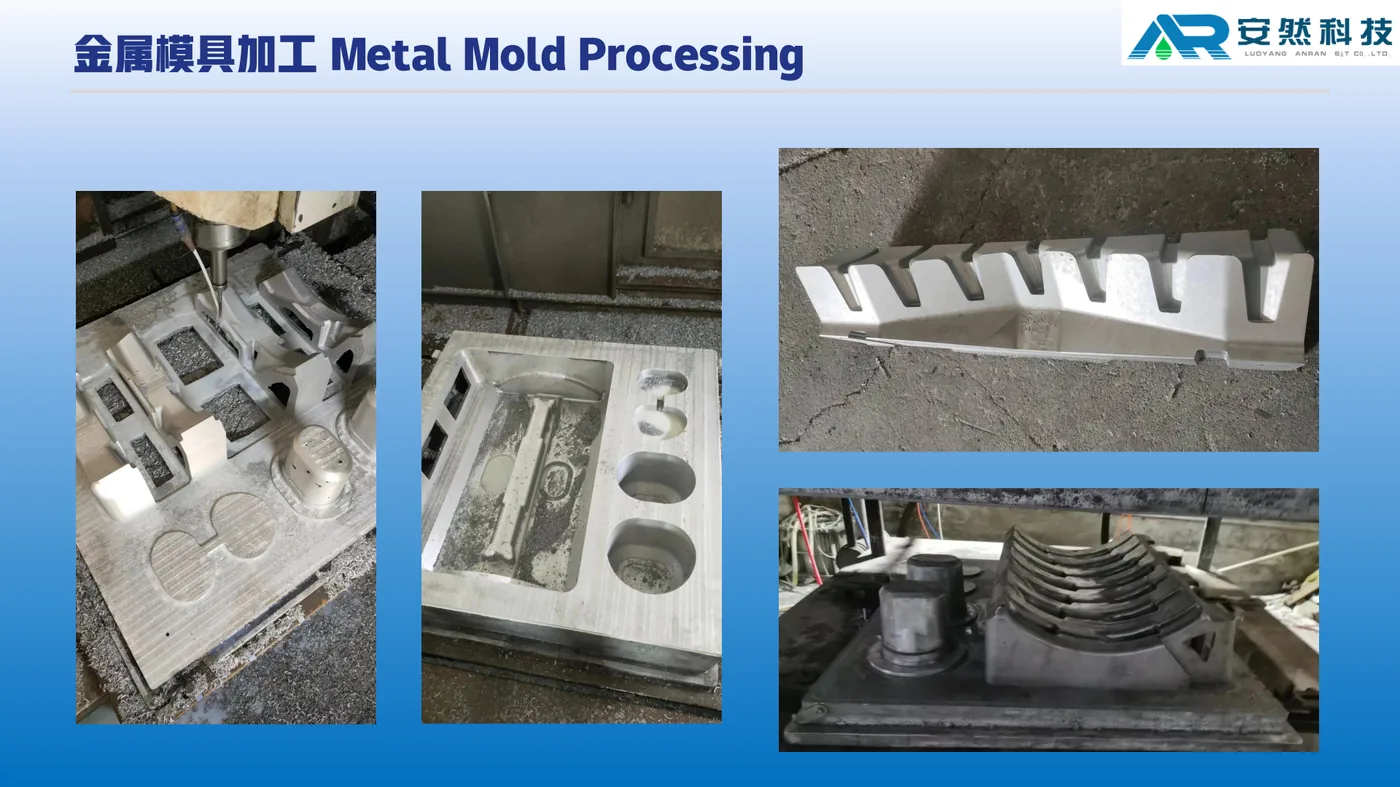
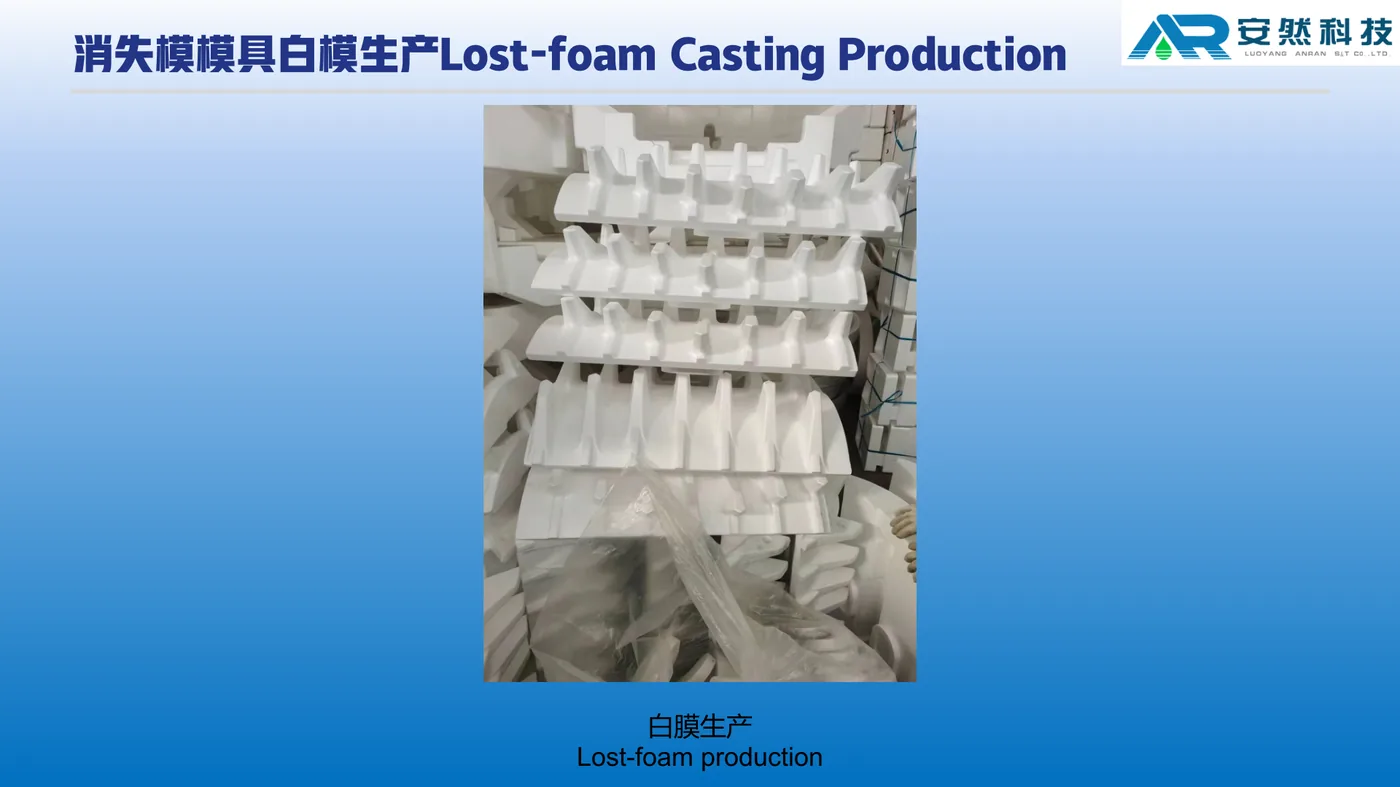
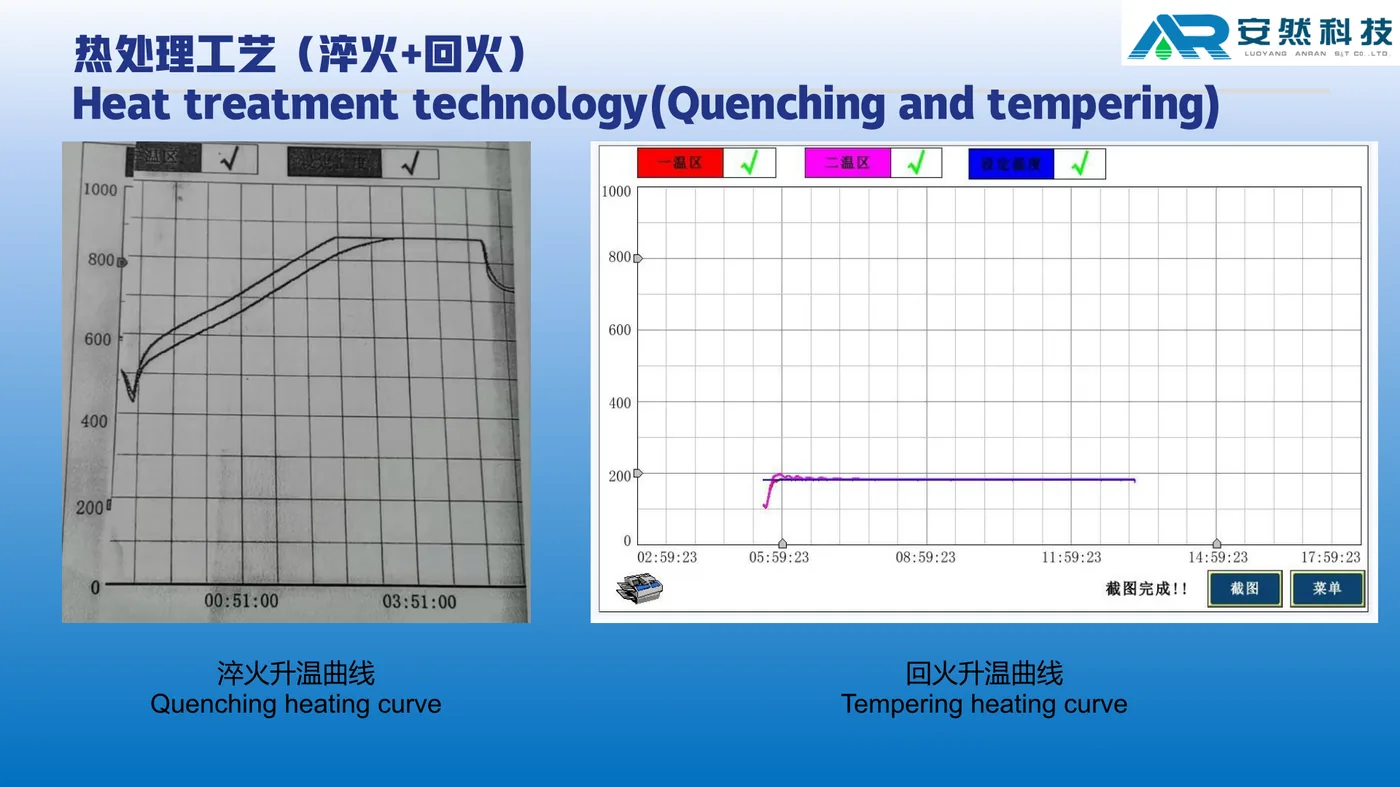
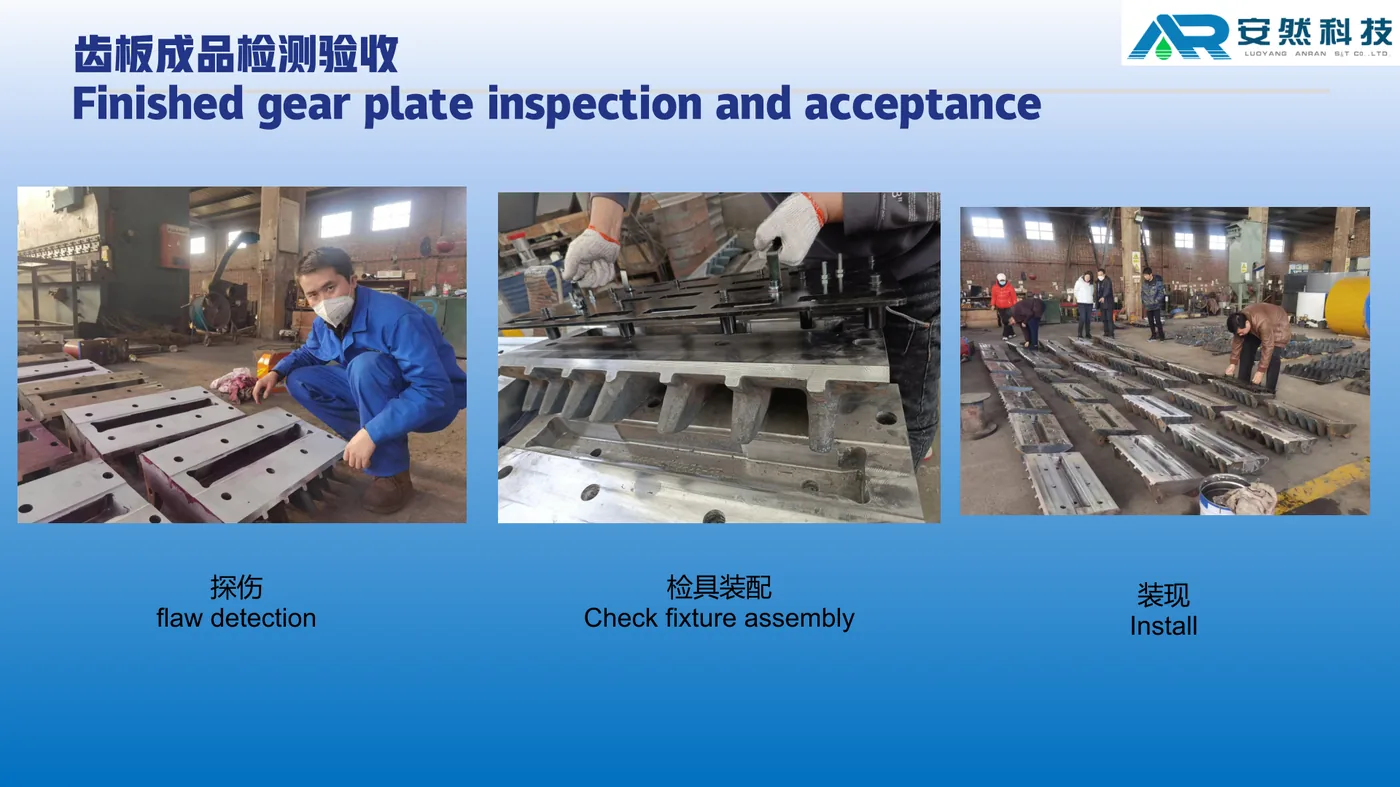
ANRANST изготавливает и принимает зубчатые плиты (сегменты) RollSizer по полному процессу ниже: раннее пробное изготовление и металлическая оснастка, изготовление и обжиг оболочковых форм по газифицируемым моделям, литьё, очистка и отжиг, черновая и чистовая обработка, неразрушающий контроль (НК) по материалу и согласованный ремонт дефектов, термообработка с проверкой твёрдости и ударной вязкости, затем окончательный контроль, проверка калибрами и пробная сборка. Шаги проверяемы, контроль прослеживаем, документы комплектуются полностью; поставка по-прежнему ведётся по чертежу установленной машины, серийной идентификации и условиям работы. Стандартные операции, записи процесса и открытые результаты — это практика управления процессом, а не пустые лозунги.

  1. Tooth plate process step 01: Early proofing process verification
    01Проверка процесса раннего пробного изготовления前期打样工艺验证
  2. Tooth plate process step 02: Metal mold processing
    02Изготовление металлической оснастки金属模具加工
  3. Tooth plate process step 03: Lost-foam white pattern production
    03Изготовление пенополистирольных (белых) моделей白模生产
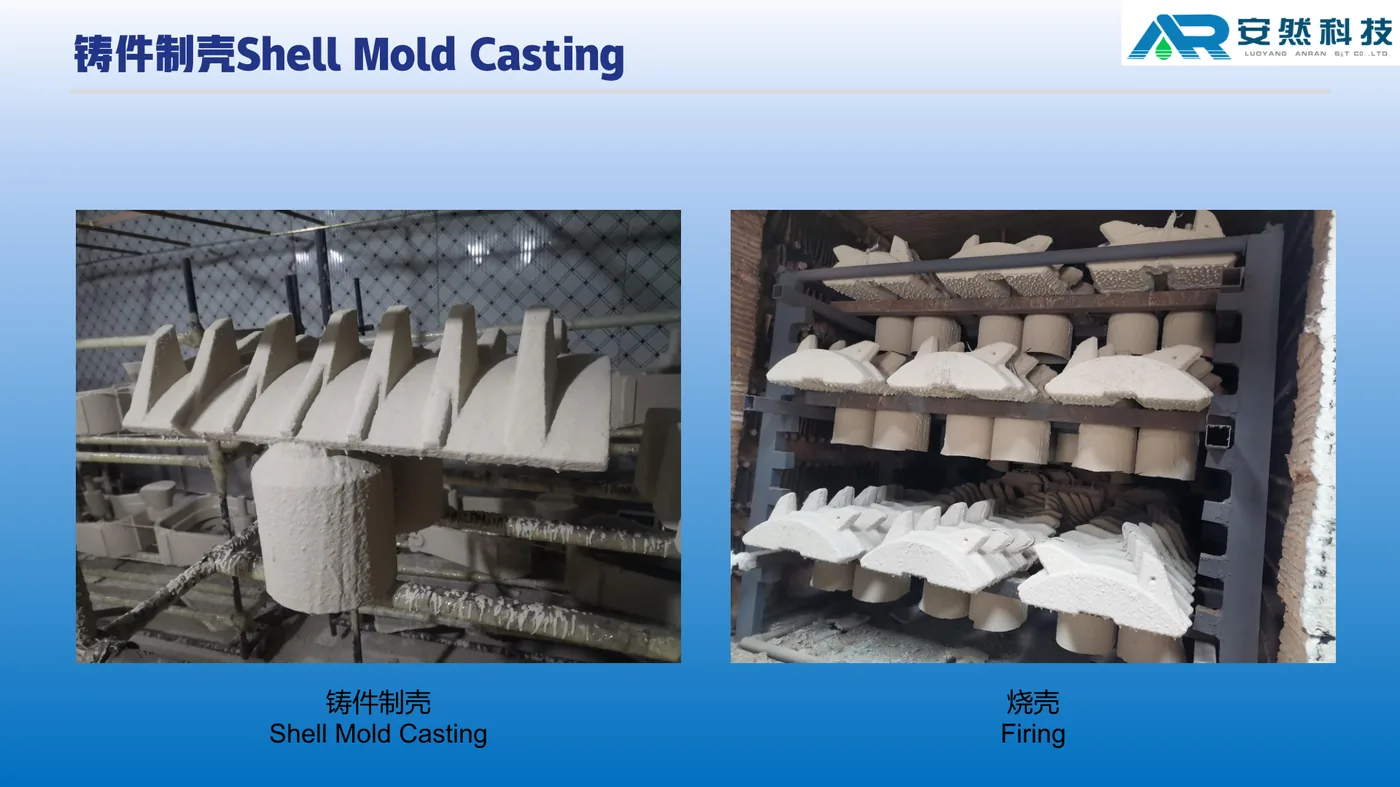
  4. Tooth plate process step 04: Shell mold casting and firing
    04Изготовление и обжиг оболочковых форм消失模壳生产 / 制壳烧壳
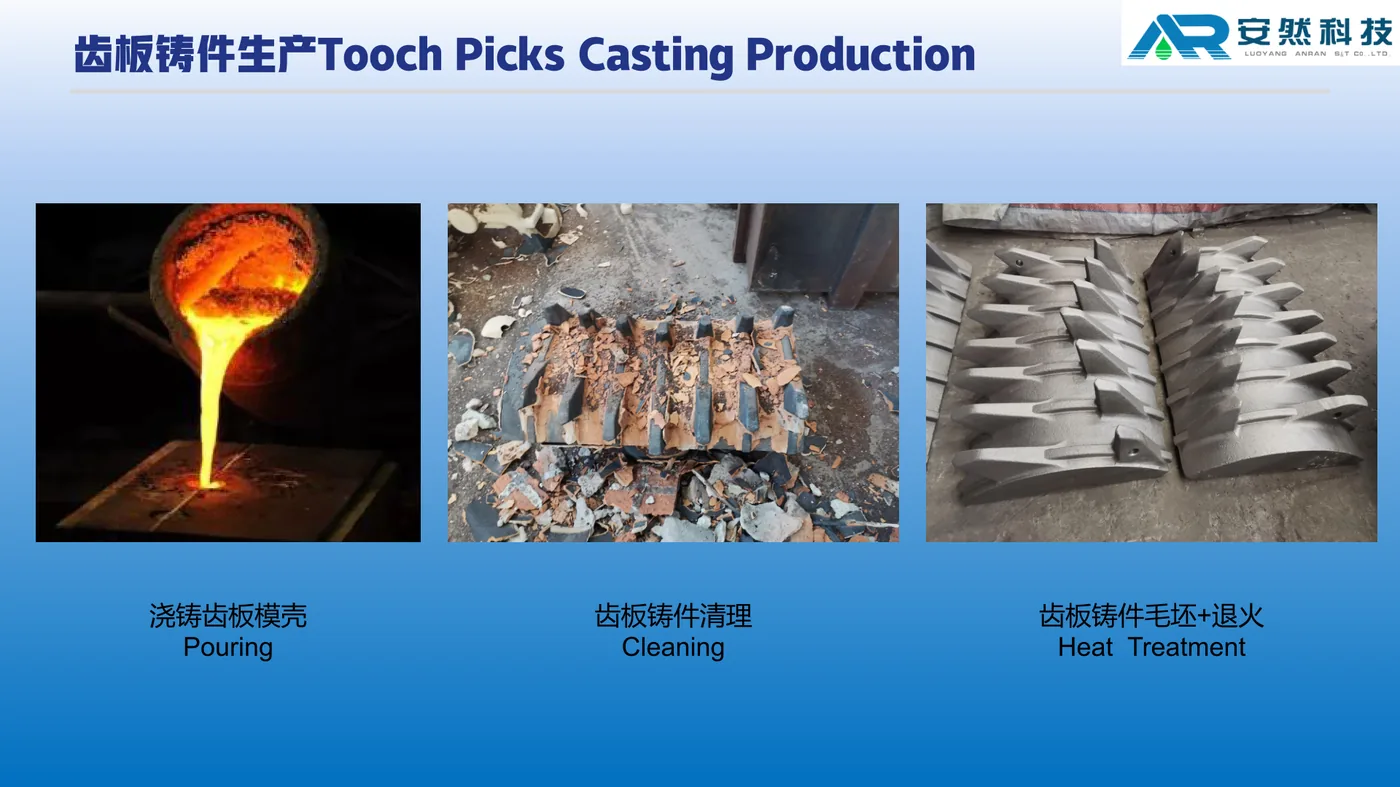
  5. Tooth plate process step 05: Tooth plate casting, cleaning and annealing
    05Литьё зубчатой плиты, очистка и отжиг齿板铸件生产 (浇铸, 清理, 毛坯+退火)
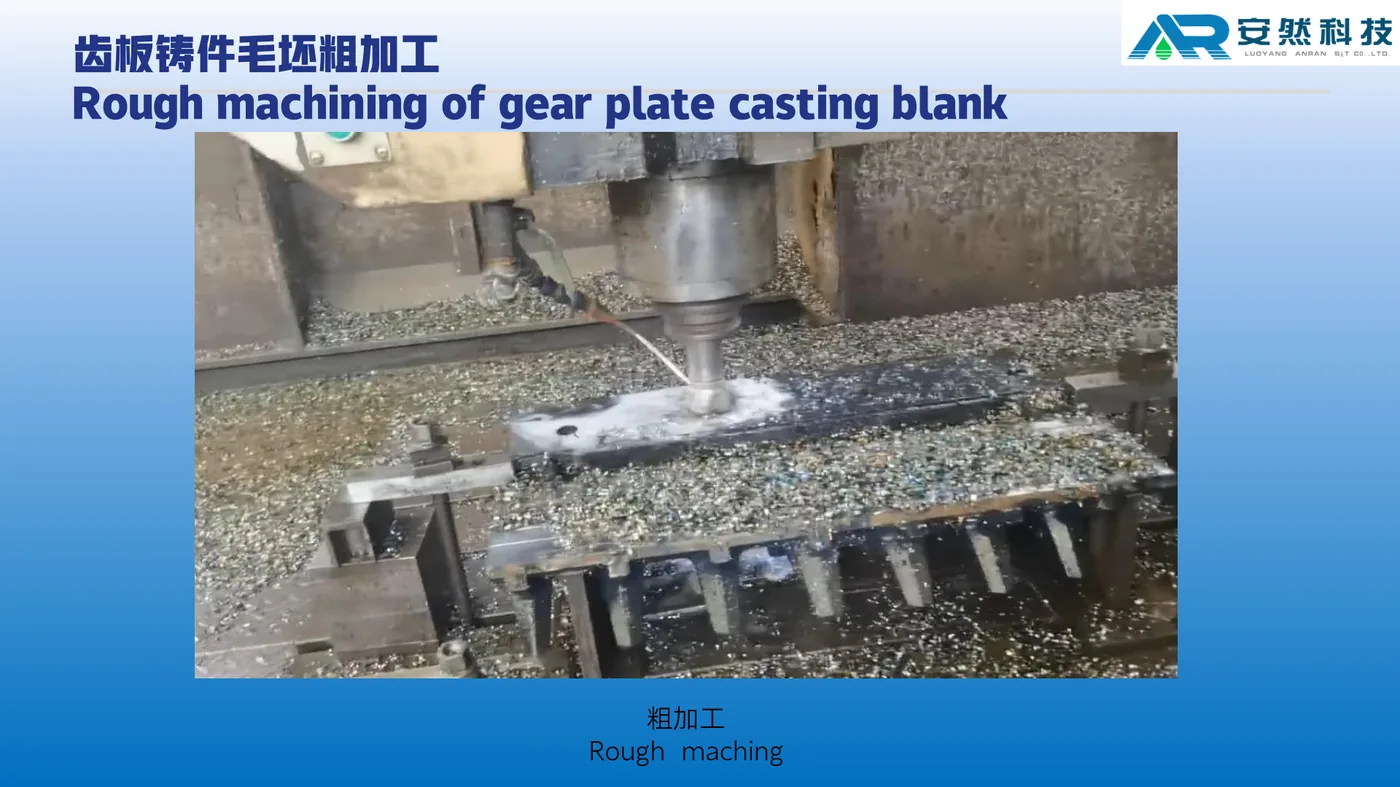
  6. Tooth plate process step 06: Rough machining
    06Черновая механическая обработка铸件毛坯粗加工
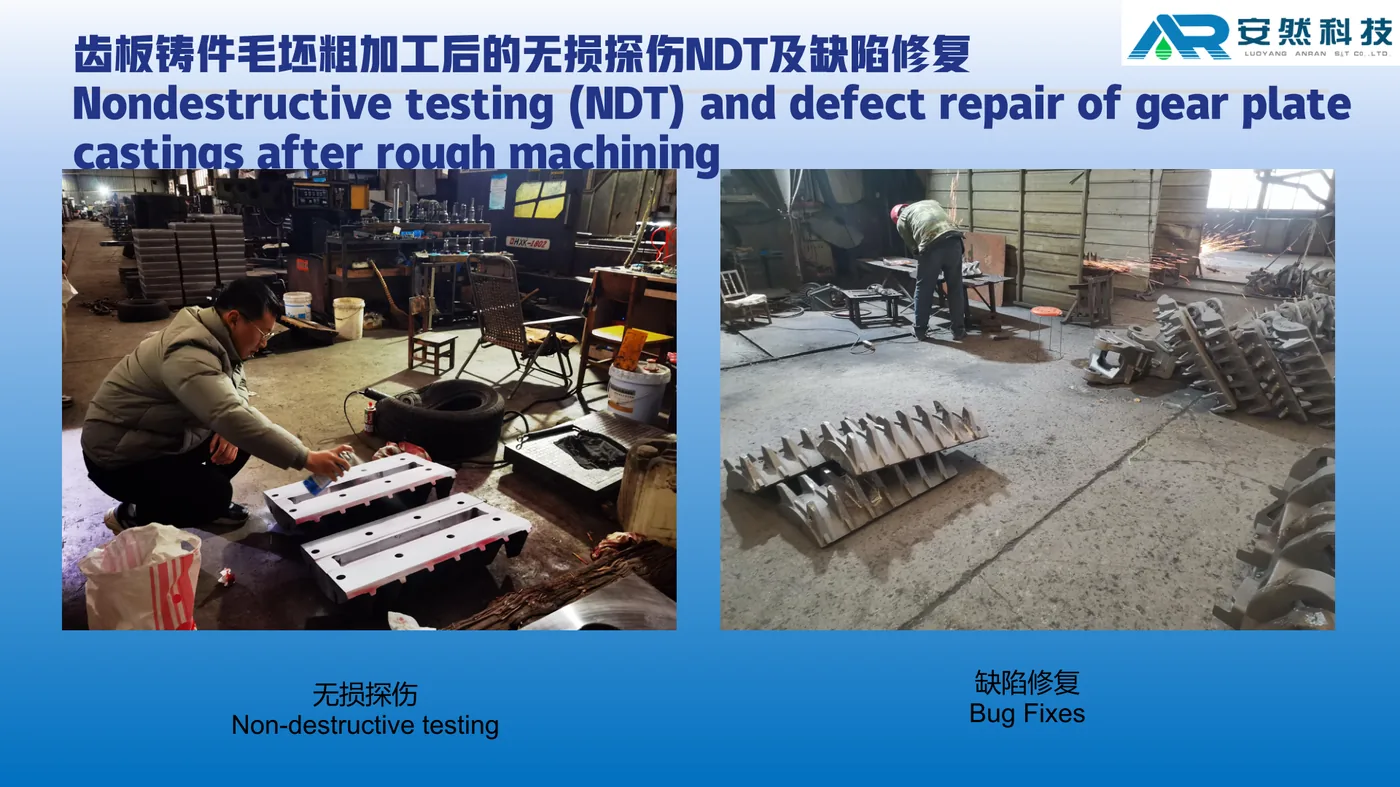
  7. Tooth plate process step 07: Material-appropriate NDT and approved defect repair
    07НК с учётом материала и согласованный ремонт дефектов无损探伤 NDT 及缺陷修复
  8. Tooth plate process step 08: Heat treatment (quench and temper)
    08Термообработка (закалка и отпуск)热处理工艺 (淬火+回火)
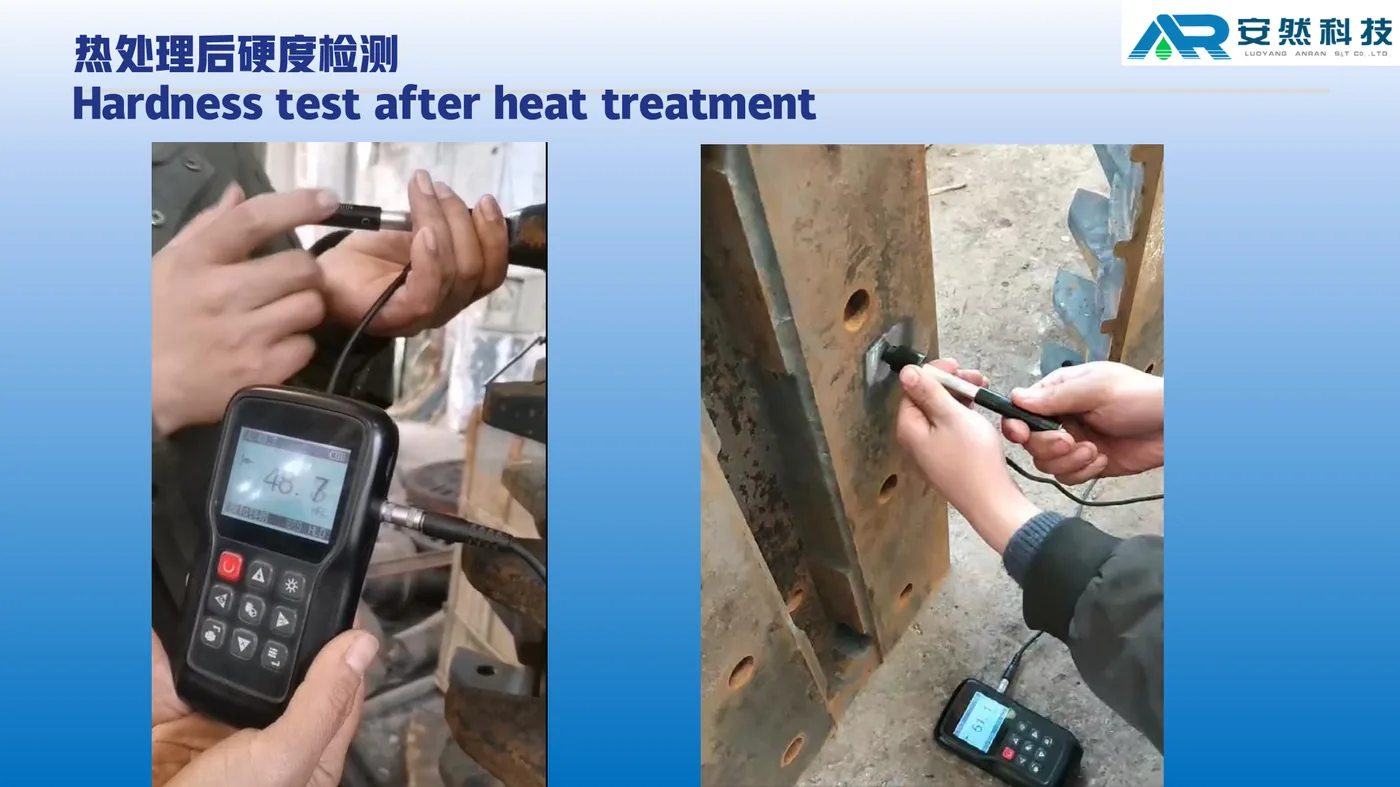
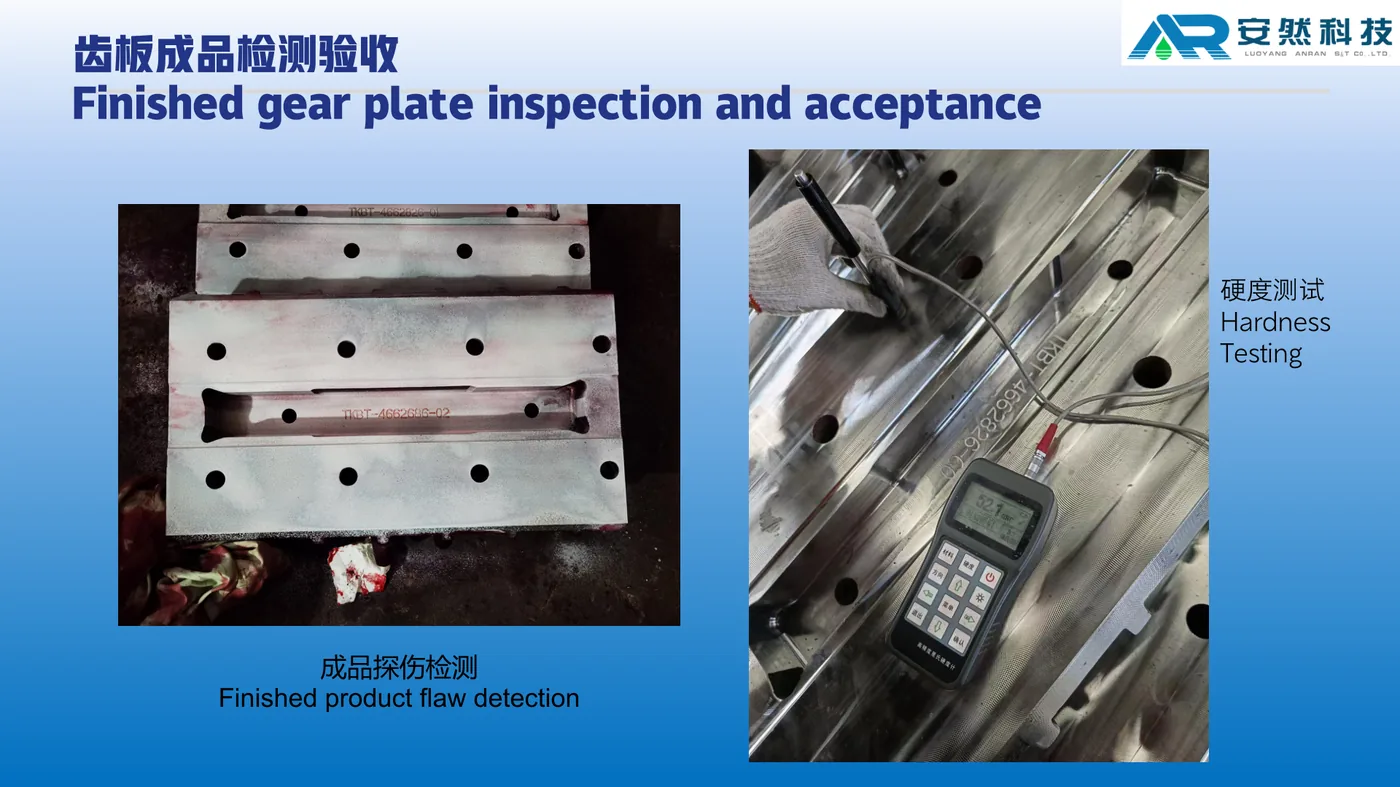
  9. Tooth plate process step 09: Hardness test after heat treatment
    09Проверка твёрдости после термообработки热处理后硬度检测
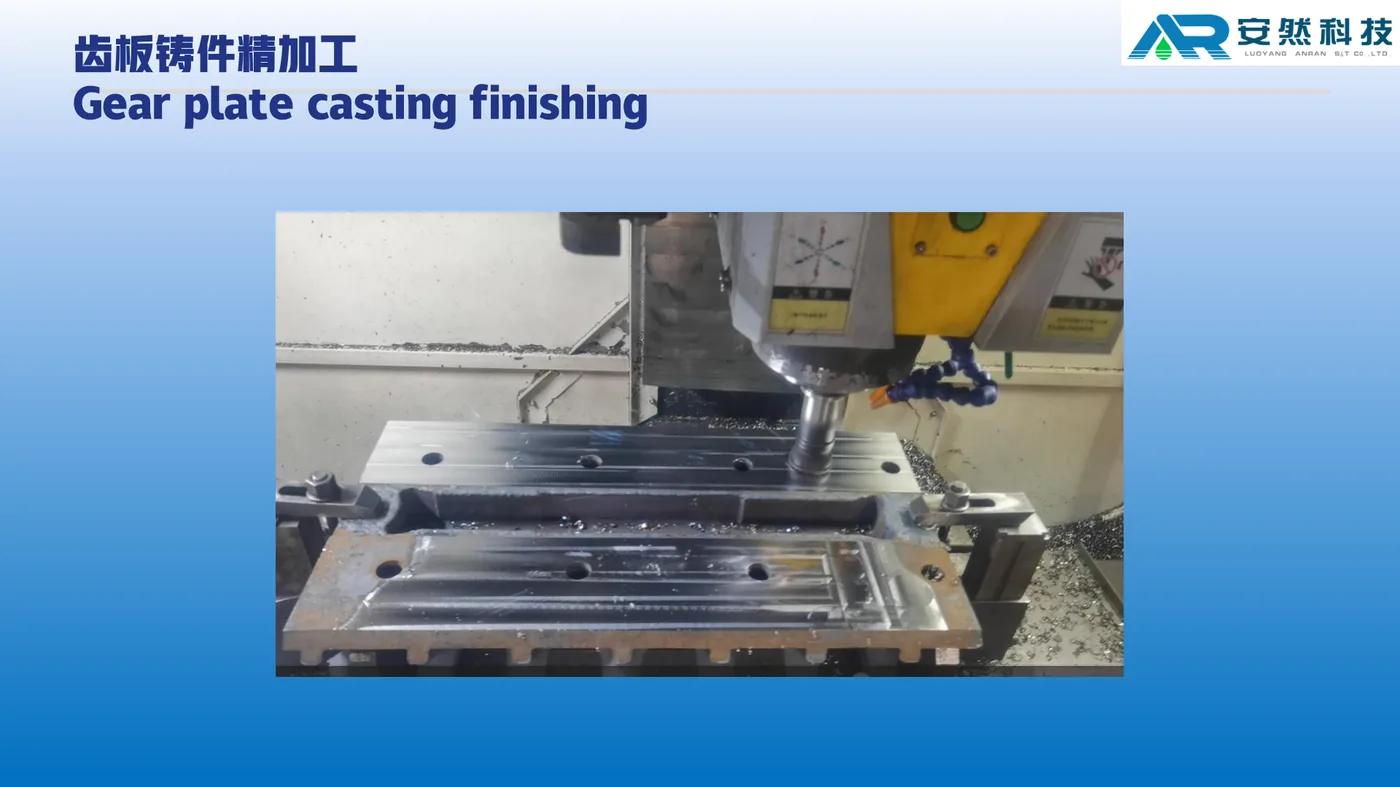
  10. Tooth plate process step 10: Finish machining
    10Чистовая механическая обработка齿板精加工
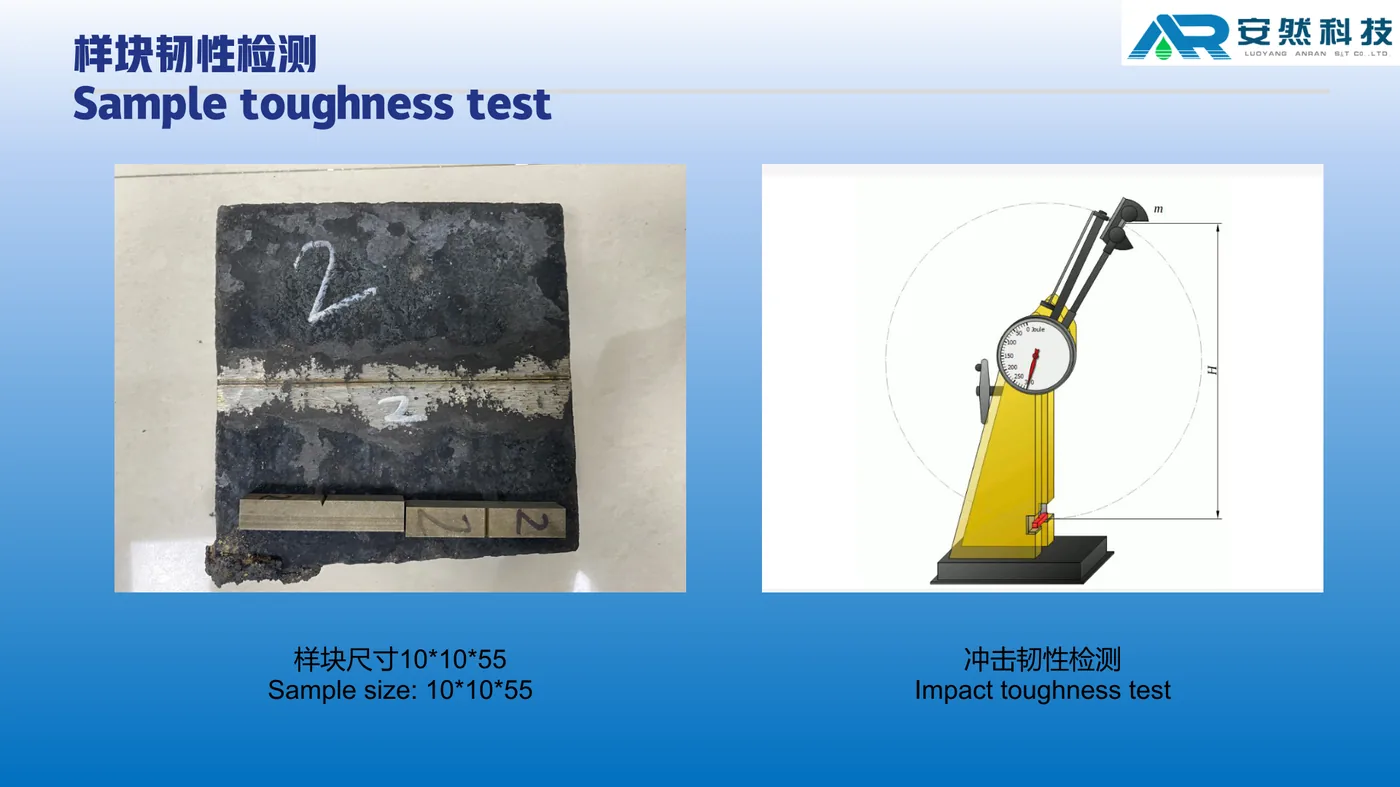
  11. Tooth plate process step 11: Sample toughness test (10×10×55 impact)
    11Испытание ударной вязкости образца (удар 10×10×55)样块韧性检测 (样块 10×10×55, 冲击韧性)
  12. Tooth plate process step 12: Finished inspection with applicable NDT, gauge fit and trial assembly
    12Окончательный контроль с применимым НК, проверка калибрами и пробная сборка齿板成品检测验收 (探伤, 检具装配, 装现)
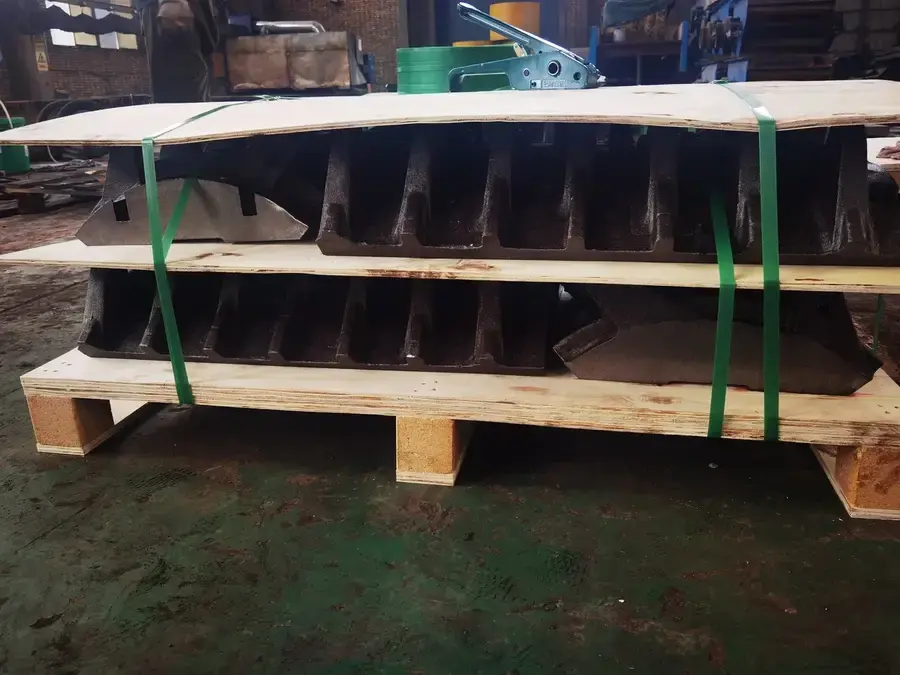
  13. Tooth plate process step 13: Finished tooth plate
    13Готовая зубчатая плита齿板成品

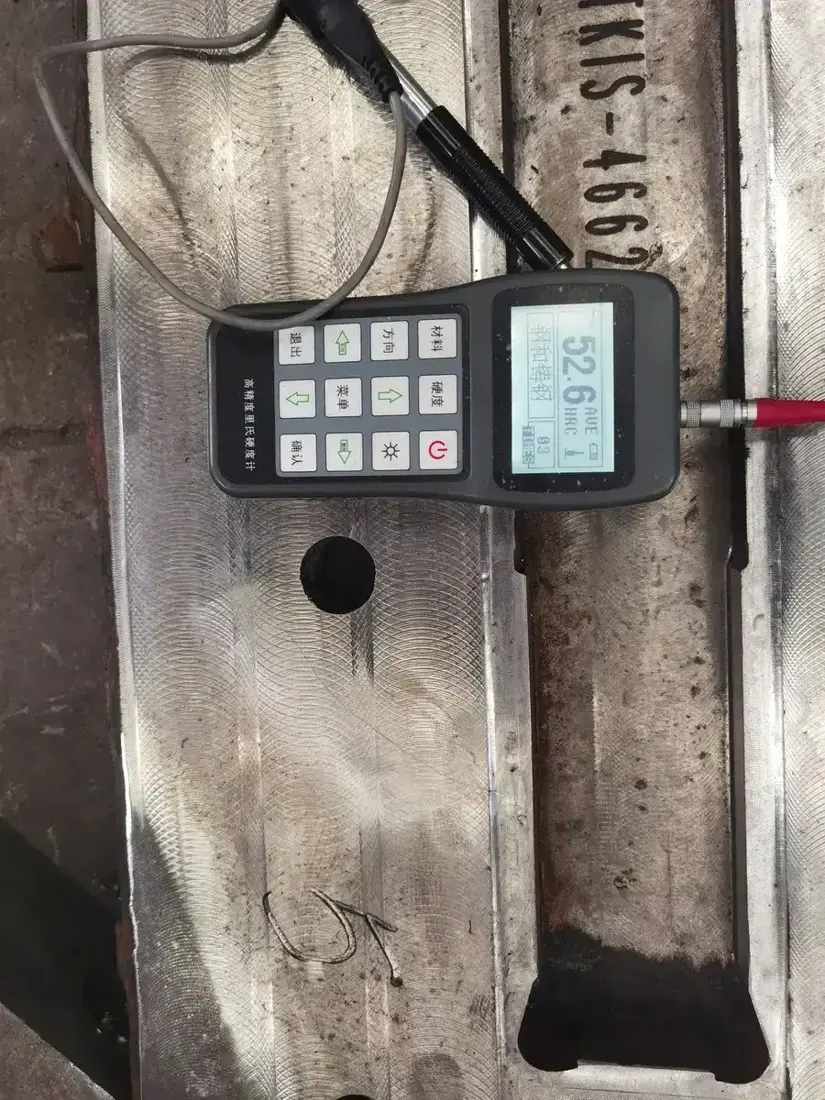
Методы НК выбирают по материалу, микроструктуре, толщине, состоянию поверхности и типу несплошности: МПД — для подходящих ферромагнитных материалов; КЦП — для соответствующих поверхностных несплошностей; УЗК/РК — по согласованным процедурам, эталонам, зоне покрытия и нормам приёмки. Фотографии ниже — с производства зубчатых плит ANRANST. Цеховые проверки твёрдости и архивы обработки сегментов можно сопоставить с выборкой твёрдости после термообработки и идентификацией установленной базы.

ANRANST workshop hardness check on tooth plate
Проверка твёрдости после термообработки (архив цеха)
ANRANST workshop tooth-segment machining
Участок обработки сегментов / зубчатых плит (архив цеха)
Стандартные модели и основные размеры

Стандартные серии RollSizer DRS и основные размеры

Таблица составлена по историческому буклету thyssenkrupp RollSizers и листу данных DRS 1000 × 3000 C. Производительность, мощность, питание и масса зависят от материала, профиля зубьев, схемы Center/Side и проектной конфигурации; примечание указывает исторические условия примера и не является гарантией производительности.

Серия / модельНоминальное расстояние между валками / типовые длины валковИсторические примеры максимальной крупности питанияПримеры производительности / установленной мощности
DRS 500500 mm / 1000–2000 mmПримерно 480–650 mm (SideSizer примерно 200 mm)До примерно 1500 t/h / 55–220 kW
DRS 660660 mm / 1500–3000 mmПримерно 650–850 mm (SideSizer примерно 300 mm)До примерно 2500 t/h / 160–500 kW
DRS 800800 mm / 1500–3000 mmПримерно 750–1050 mmДо примерно 3500 t/h / 200–630 kW
DRS 10001000 mm / 2000–3000 mmПримерно 950–1300 mmДо примерно 5000 t/h / 250–700 kW
DRS 12501250 mm / 2000–3000 mmПримерно 1200–1600 mmДо примерно 7500 t/h / 450–800 kW
DRS 15001500 mm / 3000–4000 mmПримерно 1400–2000 mmДо примерно 10000 t/h / 750–1200 kW
DRS 1000 × 3000 C (B)1000 mm / 3000 mmЗагрузочное окно 3000 × 2280 мм (проектный пример)Уголь/лигнит; до прибл. 3000 т/ч; 2 × 200 или 2 × 250 кВт; габариты машины 6600 × 3740 × 1625 мм

Исторические примеры буклета рассчитаны на среднетвёрдый известняк, около 50% мелочи в питании, степень дробления 5:1 и насыпную плотность 1,6 т/м³. Максимальный размер питания зависит от конфигурации зубьев. Не рассматривайте таблицу как гарантию производительности для других условий.

Строка DRS 1000×3000 C(B) — пример из проектного листа данных: загрузочное окно, габариты машины и производительность/мощность следует вести отдельными полями и не смешивать с колонкой максимального питания из буклета выше.

Номера серий и длина валков служат лишь для предварительной идентификации. Перед изготовлением подтвердите полный суффикс модели, серийный номер, профиль и ряды зубьев, наличие отбойной балки, схему привода и ревизию чертежа.

thyssenkrupp

Схема расположения узлов

Номера на схеме соответствуют строкам таблицы.

thyssenkrupp RollSizer DRS – Схема расположения узлов
Модель на рисунке: DRS CenterSizer - вид семейства OEM (размеры не указаны)
№Узел / детальРасположениеПрименимость
1Зубчатые валкиЦентральные ряды зубьев двух валковDRS CenterSizer
2Приводной электродвигательПередний приводной модульDRS CenterSizer
3РедукторМежду электродвигателем и валом валкаDRS CenterSizer
4МуфтаСоединение электродвигателя с редукторомDRS CenterSizer
изнашиваемые детали

Изнашиваемые детали камеры, расположение и материалы

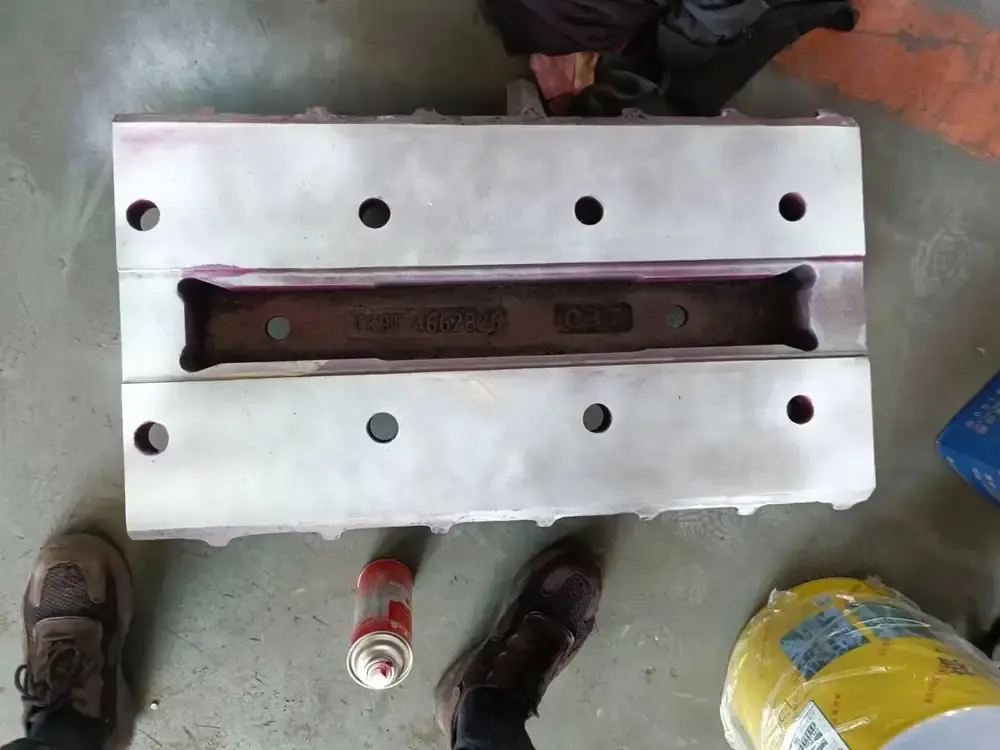
Определяйте зубчатые сегменты, кольца, дробящие балки, боковые гребёнки, футеровки и крепёж отдельно. Каждая карточка содержит ссылки на соответствующие страницы деталей и материалов.

Сменный зуб / зубчатый сегмент
01

Сменный зуб / зубчатый сегмент

Сменный зуб / зубчатый сегмент

Зубья расположены по окружности обоих валков; профиль, число рядов, осевое положение и расстояние между валками определяют захват и разгрузку. Сверьте CenterSizer/SideSizer, полное обозначение модели, последовательность зубьев и монтажные чертежи.

Посмотреть страницу общей части →
Цельное сменное зубчатое кольцо
02

Цельное сменное зубчатое кольцо

Сменное зубчатое кольцо

CenterSizer может иметь цельные зубчатые кольца или отдельные сменные блоки. Совместно проверьте диаметр, осевую ширину, сопряжения, направление вращения и расположение зубьев.

Посмотреть страницу общей части →
Дробящая балка
03

Дробящая балка

Дробящая балка

DRS CenterSizer может оснащаться регулируемой по высоте дробящей балкой для повышения степени дробления и управления крупностью продукта. Сверьте её наличие и установленную высоту.

Посмотреть страницу общей части →
Боковая дробящая гребёнка / очиститель
04

Боковая дробящая гребёнка / очиститель

Боковая дробящая гребёнка / очиститель

Зубья SideSizer и регулируемые боковые гребёнки образуют разгрузочную щель. Сверьте профиль зубьев, положение гребёнок, зазоры и крепёжные отверстия с установленной компоновкой.

Посмотреть страницу общей части →
Боковая футеровка камеры
05

Боковая футеровка камеры

Боковая футеровка / защитная износостойкая плита

Футеровки корпуса и камеры защищают конструкции и сохраняют рабочие зазоры. Сверьте компоновку CenterSizer/SideSizer, толщину, отверстия и профиль кромок.

Посмотреть страницу общей части →
Крепёж зубчатых сегментов
06

Крепёж зубчатых сегментов

Крепёж зубчатого сегмента

Крепёж зажимает и позиционирует зубчатые блоки, кольца или монтажные основания при циклических ударах и вибрации. Совместно сверьте резьбу, головку, класс прочности, предварительное натяжение и стопорение.

Посмотреть страницу общей части →
Запасные части

Валы валков, опоры и запасные части привода

Детали привода рассматриваются отдельно от изнашиваемых деталей. Сверьте валы, корпуса подшипников, редукторы и системы синхронизации с фактическими сопряжениями, нагрузками и чертежами.

Вал дробящего валка в сборе
01

Вал дробящего валка в сборе

Вал дробящего валка в сборе

Включает вал, зоны крепления сегментов, концевые соединения и посадочные места подшипников. Сверьте расстояния, длину, профиль зубьев, положение вала, направление вращения и полный комплект чертежей валовой системы.

Посмотреть страницу общей части →
Подшипники и корпуса
02

Подшипники и корпуса

подшипник & корпус подшипника

Воспринимают радиальные и осевые нагрузки от низкооборотных валов с высоким крутящим моментом. Совместно проверьте тип подшипника, зазор, отверстие корпуса, лабиринтные уплотнения, смазочные каналы и сторону монтажа.

Посмотреть страницу общей части →
Редуктор для тяжёлых условий
03

Редуктор для тяжёлых условий

Редуктор для тяжёлых условий

В документации OEM для DRS предусмотрены специальные редукторы для тяжёлых условий с синхронизированным одноприводным или двухприводным исполнением. Перед расчётом цены сверьте передаточное отношение, входные и выходные сопряжения, сторону установки и смазку.

Посмотреть страницу общей части →
Соединения привода и ступень синхронизации
04

Соединения привода и ступень синхронизации

Соединение привода & ступень синхронизации

В комплектациях DRS возможен один привод со ступенью синхронизации или два независимых привода. Определите валы, муфты, синхронизирующие шестерни и ограждения по фактической компоновке.

Посмотреть страницу общей части →
FAQ

Частые вопросы

Достаточно ли DRS 1000 для определения зубчатого сегмента?

Нет. Сверьте длину валков, компоновку C/S, число рядов, профиль, дробящую балку, положение вала, серийный номер и редакцию чертежа.

Одинаковы ли изнашиваемые детали CenterSizer и SideSizer?

Не полностью. CenterSizer дробит главным образом между валками; у SideSizer рабочая щель образована зубьями и боковыми гребёнками. Проверяйте сегменты, боковые футеровки и крепления отдельно.

Почему приведены ссылки на thyssenkrupp и FLS?

Страница описывает установки thyssenkrupp Mining Technologies до 2022 года. В 2022 году подразделение вошло в FLS, поэтому необходимо сохранять как историческое обозначение на шильдике, так и сведения о нынешней преемственности.

Может ли ANRANST изготавливать зубчатые плиты / сегменты RollSizer по этому процессу?

Да. ANRANST изготавливает и принимает зубчатые плиты (сегменты) через раннее пробное изготовление, металлическую оснастку и работу с газифицируемыми моделями, литьё/очистку/отжиг, черновую и чистовую обработку, НК с учётом материала и согласованный ремонт, термообработку с проверкой твёрдости/ударной вязкости и окончательный контроль с применимым НК, проверкой калибрами и пробной сборкой. Поставка по-прежнему ведётся по чертежу установленной машины, серийной идентификации, условиям работы и с единой точкой ответственности.

Пришлите полное обозначение модели DRS, шильдик, последовательность зубьев или изношенную деталь

Укажите суффикс модели, серийный номер, компоновку Center/Side, ряды зубьев, исполнение дробящей балки, чертежи, фотографии, материалы и режим работы. Мы координируем определение детали, оценку материала, изготовление, контроль качества и поставку.

Маркировка и модель оборудованияЧертёжЧертеж или размерыТекущий материалФотографии неисправных частейЦелевой показатель срок службыусловия эксплуатации
Запросить предложение

Или свяжитесь с нами напрямую: +86 156 3797 3199
zzx@anranst.com

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST предоставляет заказчикам по всему миру инженерную оценку, подбор производства в Китае, Контроль качества и поставку готовых деталей для износостойких и промышленных запчастей по техническим требованиям заказчика; возможна поддержка и других нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Проверяем посадочные поверхности и размеры сопряжения, оцениваем материал, термообработку и технологичность.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки задаются по каждому заказу, указываются в техническом соглашении и отслеживаются в производстве.

03

Контроль качества

Проверка чертежей, контроль материалов и процессов, сопровождение производства, инспекция и координация приёмки.

04

Поставка готовых деталей

Организуем изготовление, подтверждение качества, упаковку и поставку готовых деталей в рамках единого исполнимого цикла поставки.

Укажите бренд оборудования, полную модель и серийный номер, наименование детали, номер детали или чертежа, ревизию чертежа, количество, требования к материалу и условия работы. Если идентификаторы недоступны, пришлите фотографии и ключевые размеры.

Отправить запрос