thyssenkrupp KB / BK 旋回破碎机
面向 KB 旋回破和 BK 颚式旋回破的历史装机、现行 FLS Pro 承接、核心耐磨件、结构备件和专用检修工装识别。
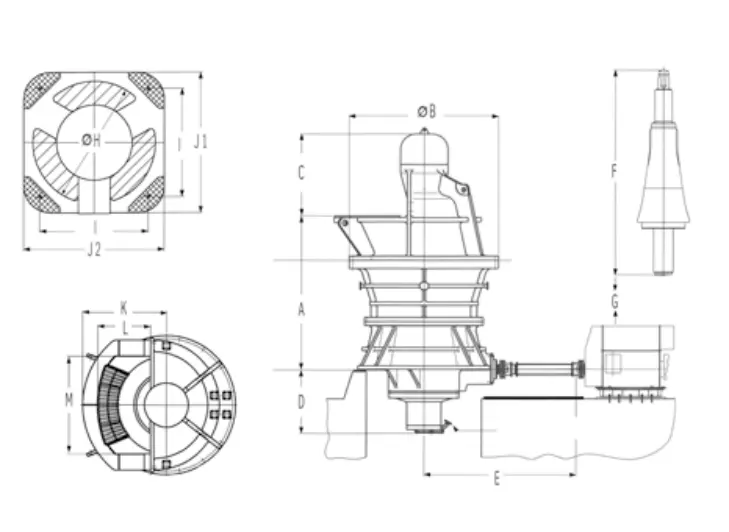
OEM 单一设备页
横梁、衬板、主轴与偏心系统按装机识别
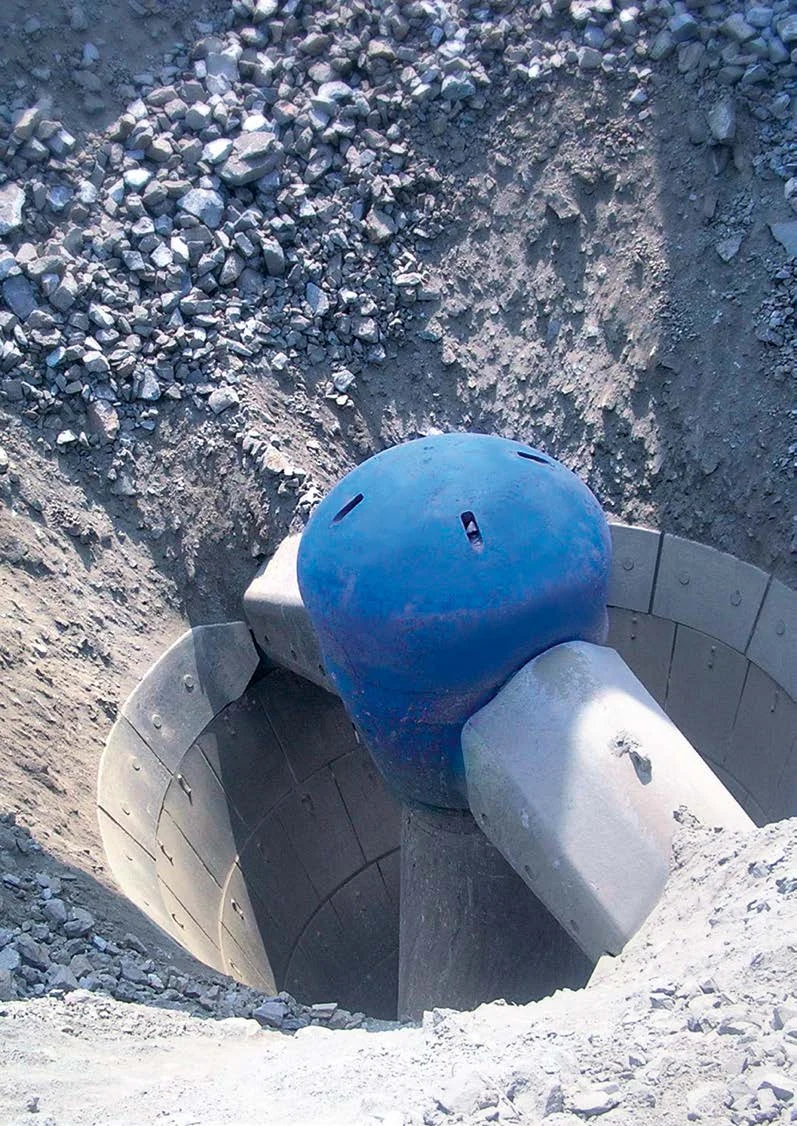
KB 为环形进料旋回破,BK 采用单侧扩大进料口的颚式旋回结构。本页把备件供应需要的型号、核心尺寸、耐磨件、传动备件、材料路径和可靠工装放在同一页。
KB / BK两类历史装机结构
8原厂手册标准型号
1600–3300 mmKB 公开进料口 / 动锥范围
2022Mining Technologies 并入 FLS
标准型号与核心尺寸
KB / BK 标准型号与核心识别尺寸
下表采用 thyssenkrupp 原厂旋回破手册;KB 63-130 Pro 同时采用 FLS 2023 数据表。重量和能力随配置变化,只用于装机识别。
| 标准型号 | 进料口 / 动锥直径 | 传动与间隙核心数据 | 整机参考重量 |
|---|---|---|---|
| KB 54-67 | 进料口 1370 mm;动锥 1700 mm | 最高 450 kW;偏心套约 137 rpm | 约 180 t |
| KB 54-75 | 进料口 1370 mm;动锥 1900 mm | 最高 650 kW;偏心套约 137 rpm | 约 215 t |
| KB 63-75 | 进料口 1600 mm;动锥 2030 mm | 最高 650 kW;偏心套约 137 rpm | 约 270 t |
| KB 63-89 | 进料口 1600 mm;动锥 2260 mm | 最高 1000 kW;偏心套约 130 rpm | 约 332 t |
| KB 63-114 | 进料口 1600 mm;动锥 2900 mm | 最高 1200 kW;偏心套约 127 rpm | 约 530 t |
| KB 63-130 / KB 63-130 Pro | 进料口 1600 mm;动锥 3300 mm | 最高 1500 kW;OSS 170–300 mm | 约 495 t |
| BK 54-67 | 单侧进料口 2640 × 1350 mm;动锥 1700 mm | 最高 450 kW;偏心套约 137 rpm | 约 175 t |
| BK 63-75 | 单侧进料口 3080 × 1680 mm;动锥 1900 mm | 最高 650 kW;偏心套约 137 rpm | 约 209 t |
KB / BK 型号不能只按外形判断;制造前须确认完整型号、Pro 配置、序列号、进料口、动锥直径、偏心行程、OSS、图纸和图纸版本。
thyssenkrupp
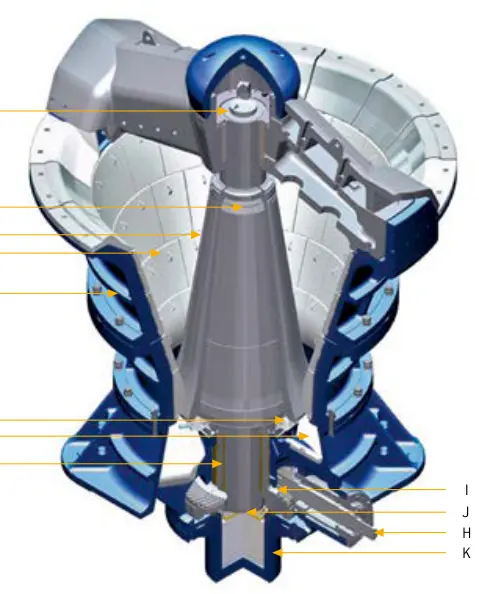
零部件位置图
图上编号与下表一一对应。
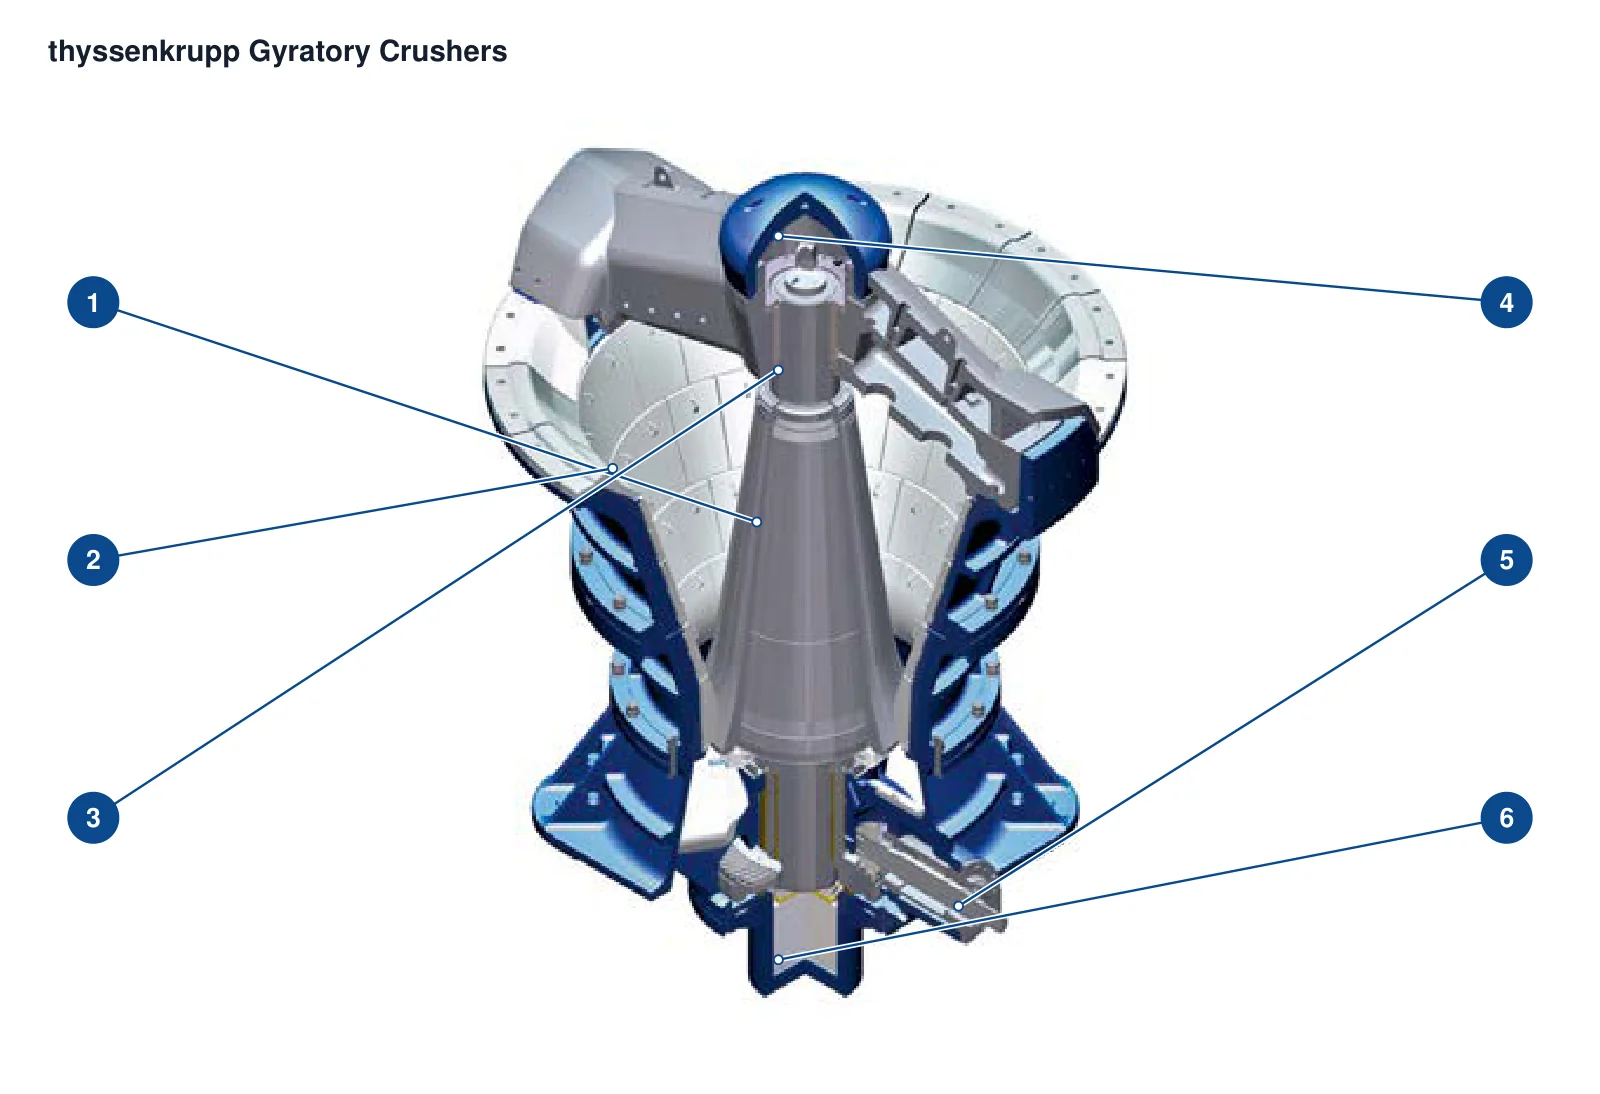
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 动锥衬板 | 中心竖轴外侧的锥面 | 原厂族剖面;未标KB/BK具体尺寸 |
| 2 | 定锥衬板 | 左壳体内侧分层工作面 | 原厂族剖面;未标KB/BK具体尺寸 |
| 3 | 主轴 | 贯穿锥体的中心竖轴 | 原厂族剖面;未标KB/BK具体尺寸 |
| 4 | 主轴悬挂支承 | 顶部横梁中心支承 | 原厂族剖面;未标KB/BK具体尺寸 |
| 5 | 传动轴 | 底部右侧水平轴 | 原厂族剖面;未标KB/BK具体尺寸 |
| 6 | 液压支承 | 中心轴下部调整支承 | 原厂族剖面;未标KB/BK具体尺寸 |
耐磨件区
动定锥、横梁和进料区耐磨件
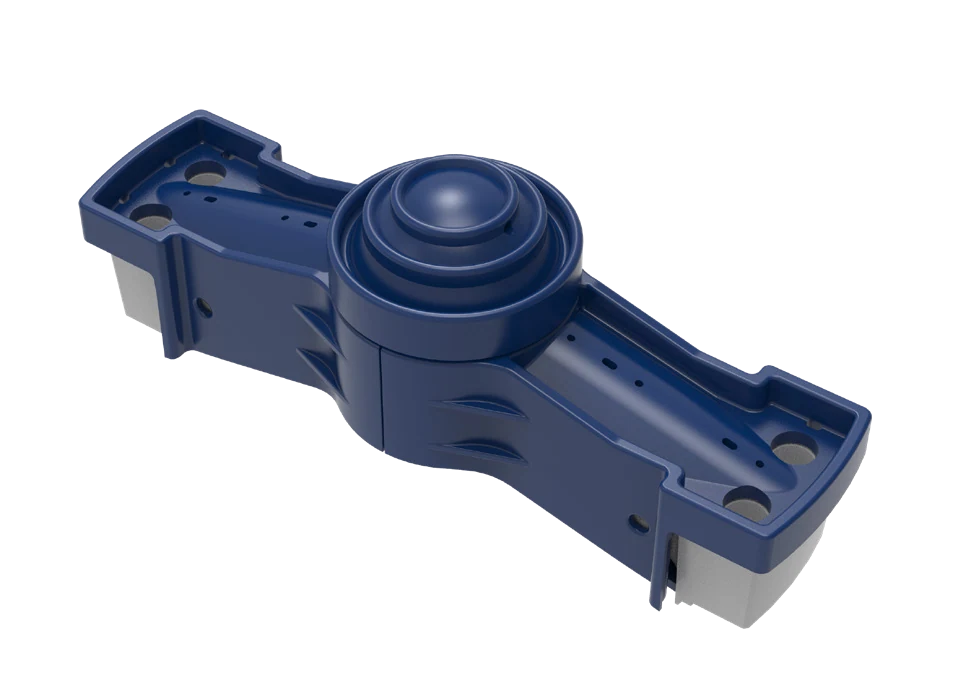
核心耐磨件按安装位置分开:动锥、定锥、主轴保护衬套、横梁臂护板、横梁下侧衬板和上壳体耐磨板分别连接统一零部件与材料页。
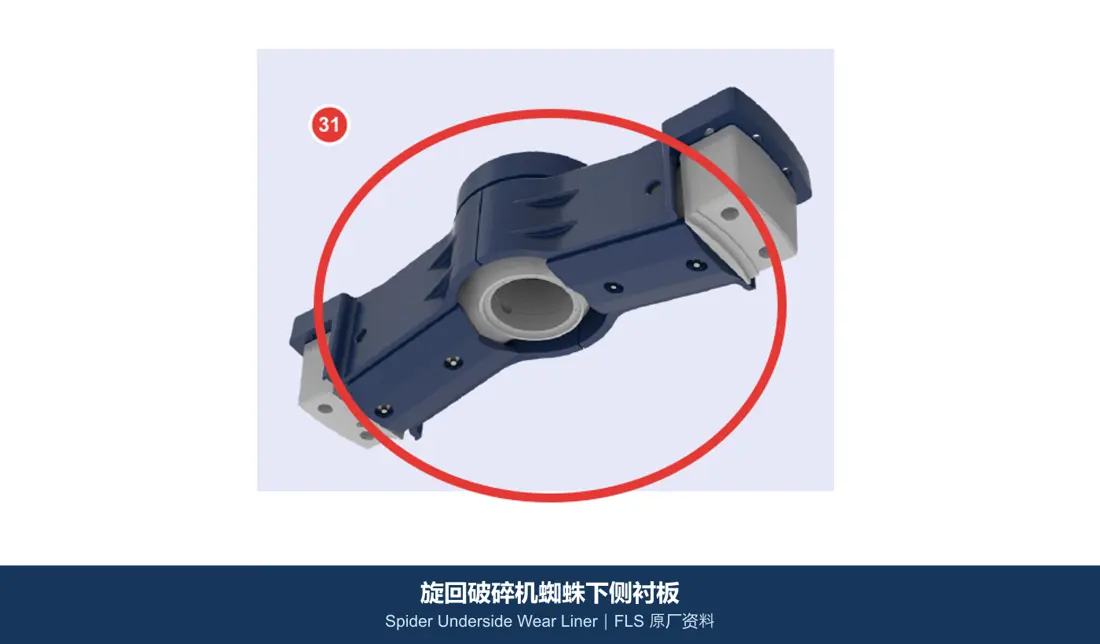
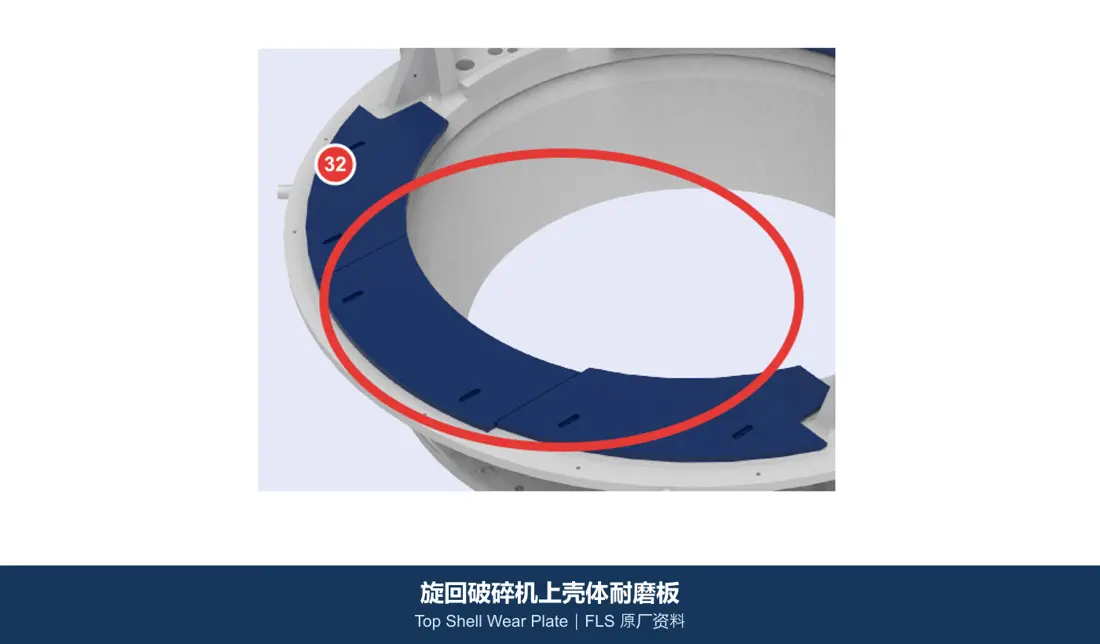
06
上壳体与进料区耐磨板
Top Shell / Feed Area Wear Plate
保护上壳体、进料斗和入料溜槽邻近区域。应按落料点、块度、衬板分区、孔系、搭接和检修空间分别识别。
进入统一零部件页 →备件区
横梁、主轴、偏心、齿轮与液压备件
主轴与主轴保护衬套明确分开;横梁总成、主轴总成、偏心总成、齿轮副、顶部衬套和液压调整系统按各自接口与材料确认。
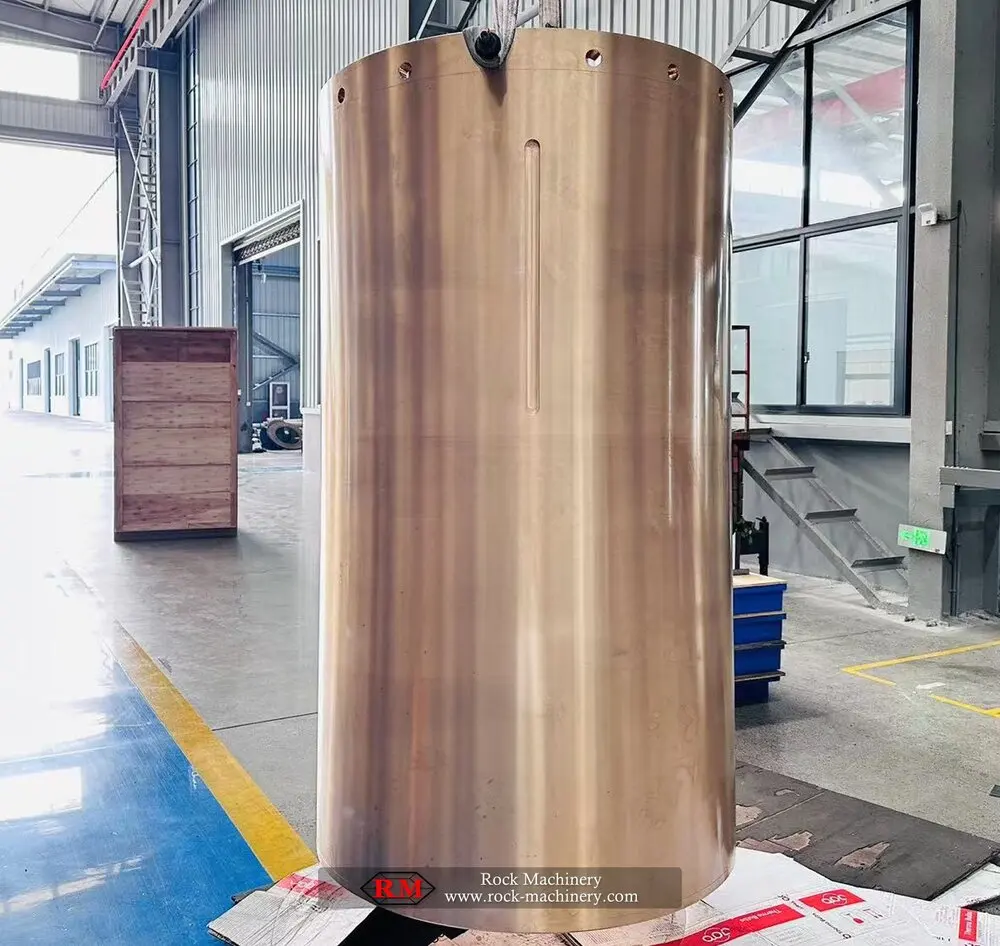
03
偏心总成与偏心衬套
Eccentric Assembly & Bushing
偏心套驱动主轴摆动,包含偏心体、内衬套、配重及相关支承。偏心量、内外径、油槽、旋向和行程设置必须按型号核对。
进入统一零部件页 →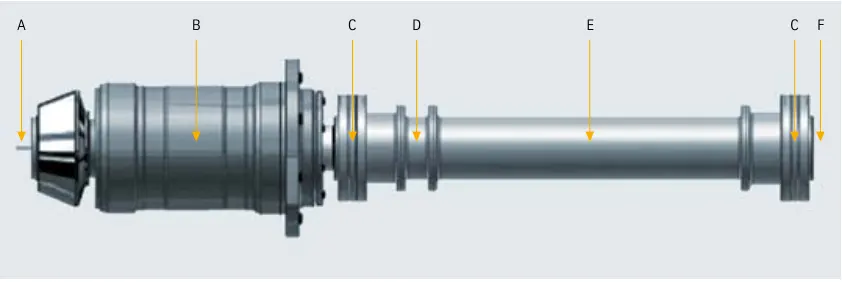
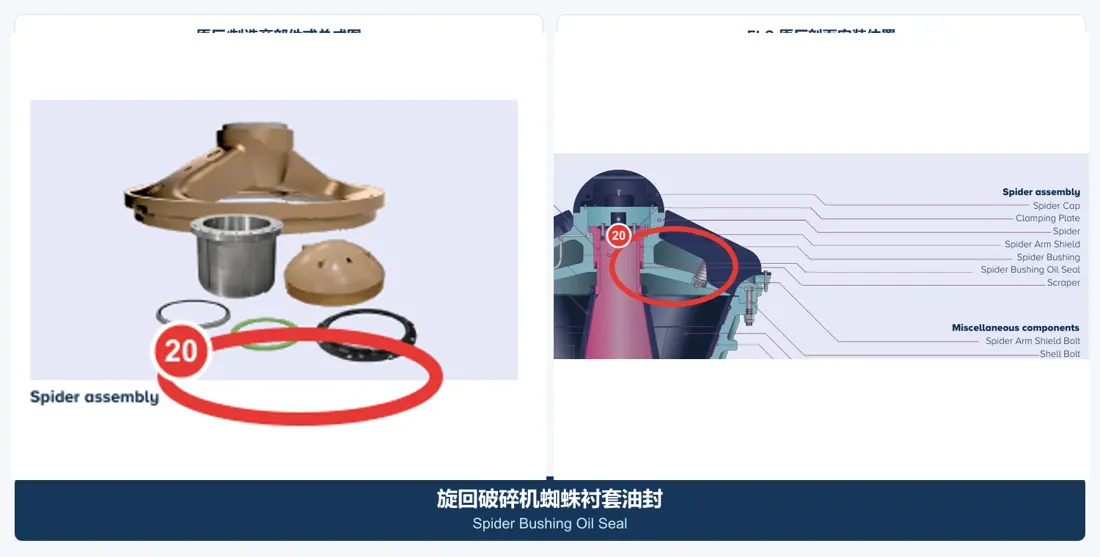
06
液压调整总成与活塞密封
Hydraulic Adjustment & Piston Seal
液压系统支承并升降主轴,用于调整排料间隙、补偿衬板磨损和过载保护。缸径、行程、压力、密封槽和阶梯轴承接口须成套确认。
进入统一零部件页 →公开依据
型号、尺寸、工装和品牌归属依据
历史 KB / BK 型号、尺寸与结构采用 thyssenkrupp 原厂手册;KB Pro 与现行承接采用 FLS 产品页及数据表。
FAQ
常见问题
KB 与 BK 的零件能否按相同直径互换?
不能。BK 为单侧扩大进料口的颚式旋回结构,横梁、壳体、破碎腔和进料区与 KB 不同;必须按完整型号、序列号和图纸确认。
主轴和主轴保护衬套是不是同一个零件?
不是。主轴是内部大型承载锻件,主轴保护衬套是安装在主轴外侧的单一保护件;二者材料、尺寸、制造与验收要求不同。
为什么没有公开的 OEM 型号?
现有内部齿帽记录尚不足以把编号可靠映射到具体 KB / BK 安装位置和图纸版本,因此页面不推算。收到铭牌、图纸或图纸后再建立对应关系。