中信重工 SAG 半自磨机
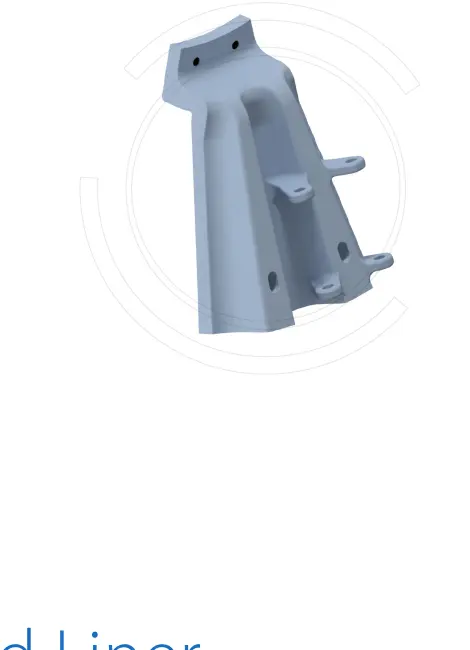
从 SAG 系列名义直径和项目筒体尺寸进入进料、筒体、端部、排料衬板系统、传动齿轮、材料、图纸和询价。
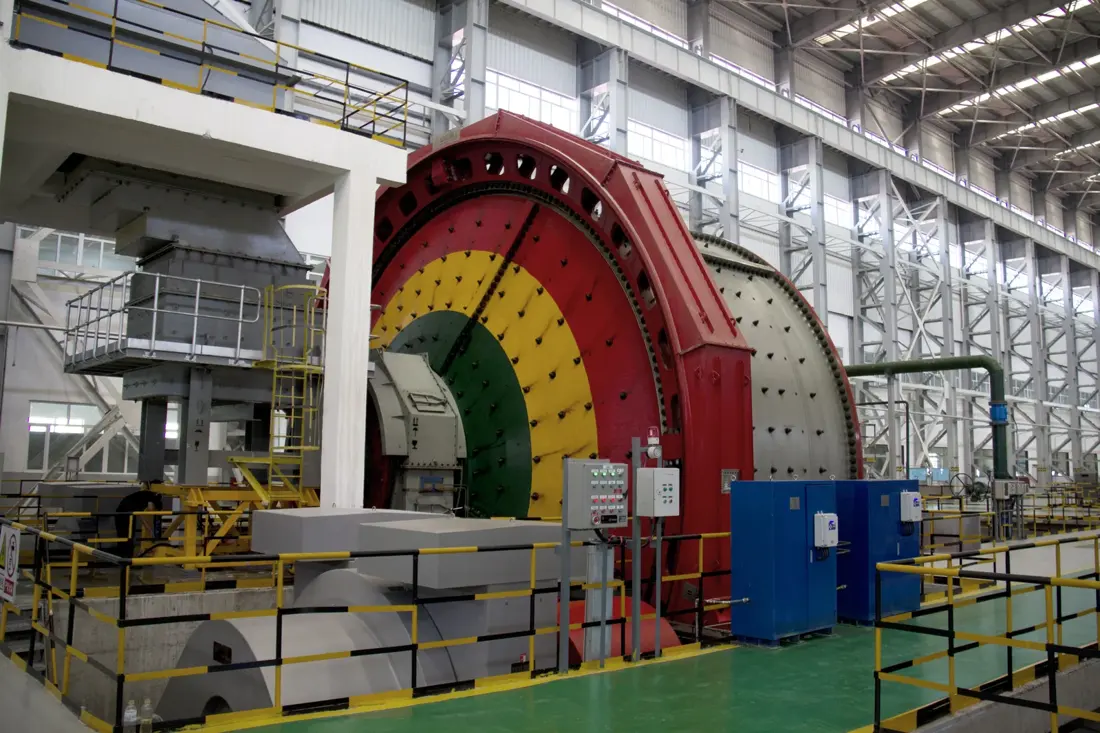
OEM 单一设备页
型号、衬板系统和传动备件在一页完成
本页只列与备件供应直接相关的 SAG 名义直径系列、已核项目尺寸、衬板安装位置、材料、传动件和图纸确认路径,不发布的功率或处理量插值。
17公开整理的主系列
4.0–13.42 m名义筒体直径
10衬板与排料部件入口
2齿轮传动入口
标准型号与核心尺寸
SAG 系列名义直径与项目筒体尺寸
型号后缀用于识别名义筒体直径;筒体长度、驱动、排料和衬板排布随项目变化,制造前必须回到项目铭牌、总图和图纸。
| 型号系列 | 名义筒体直径 | 已知或待核筒体长度 | 制造前必须核对 |
|---|---|---|---|
| SAG-40 | 4,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-45 | 4,500 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-50 | 5,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-55 | 5,500 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-61 | 6,100 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-67 | 6,700 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-73 | 7,300 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-80 | 8,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-85 | 8,500 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-88 | 8,800 mm | 公开项目尺寸含 4,800 / 5,500 mm | 项目、铭牌、总图与传动配置 |
| SAG-92 | 9,200 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-98 | 9,800 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-104 | 10,400 mm | 公开项目尺寸含约 5,190 mm | 项目、铭牌、总图与传动配置 |
| SAG-110 | 11,000 mm | 公开项目尺寸含 5,400 / 6,400 mm | 项目、铭牌、总图与传动配置 |
| SAG-122 | 12,200 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-128 | 12,800 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| SAG-134 | 13,420 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
同一直径系列可能存在不同长度、驱动和排料配置,衬板与备件不能只按直径互换。
CITIC Heavy Industries
零部件位置图
图上编号与下表一一对应。
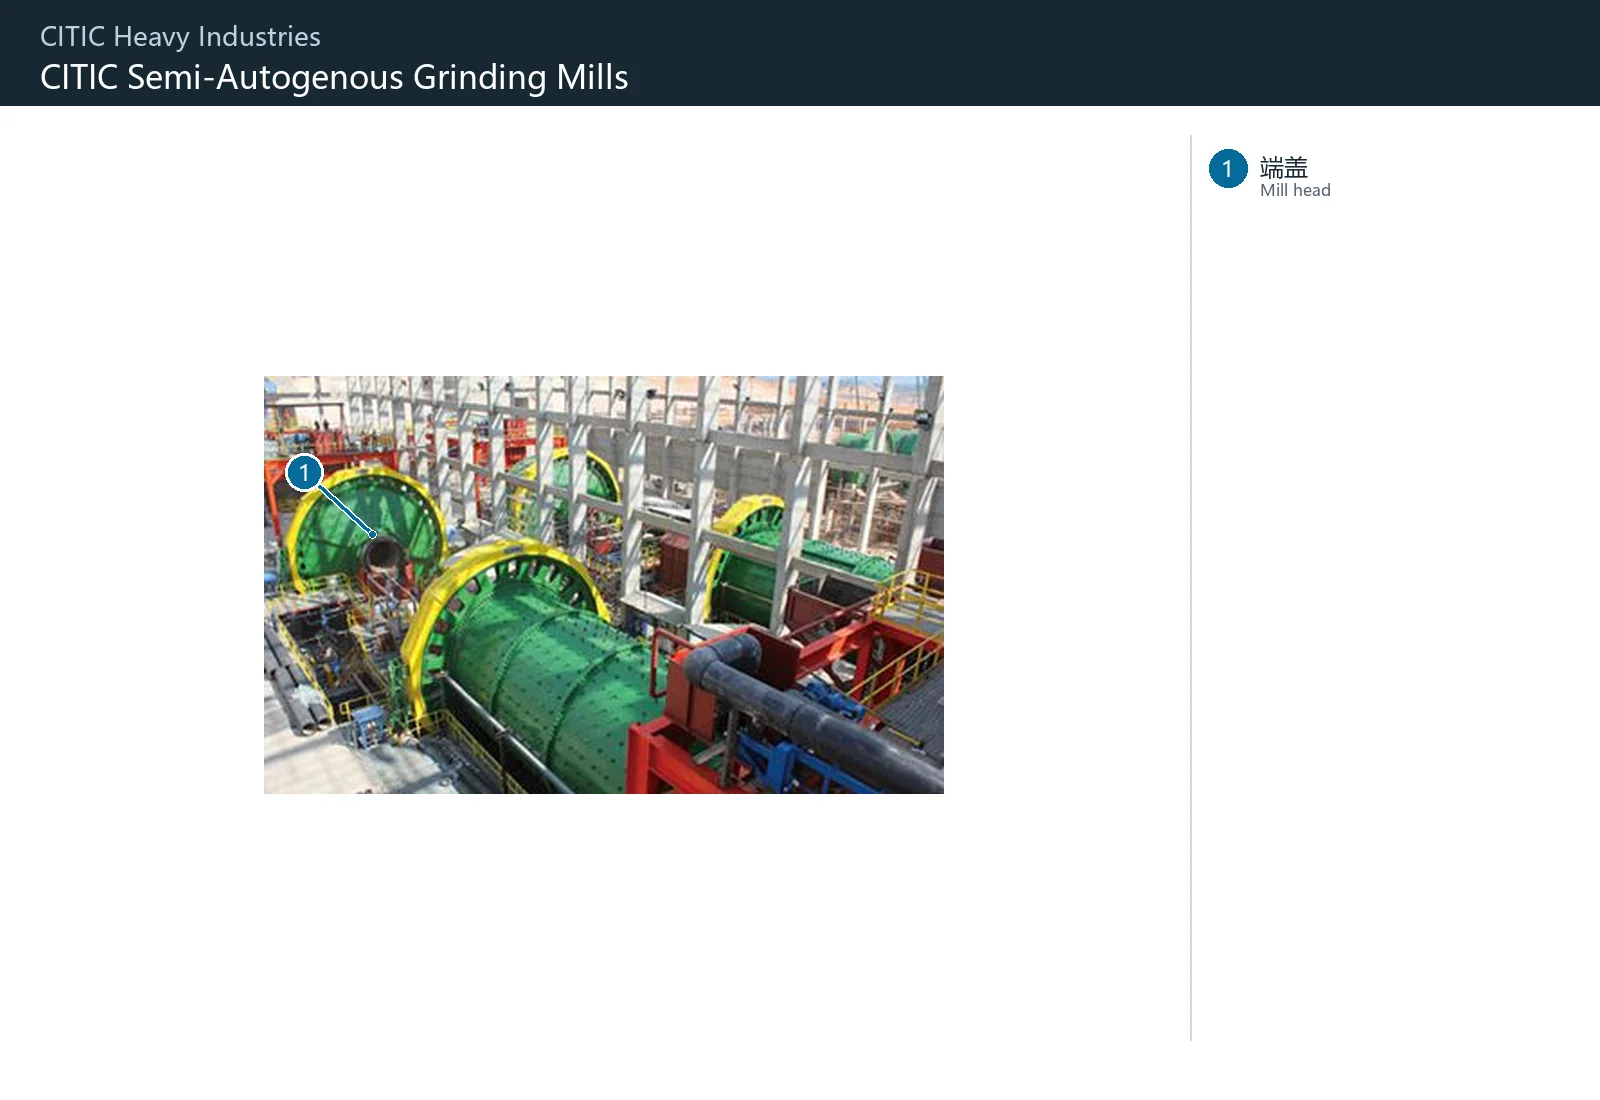
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 端盖 | 项目照片左后方绿色磨机的可见圆形端盖 | KSO项目SAG磨机;官网首页项目图注Ø8.8×4.8m |
耐磨件区
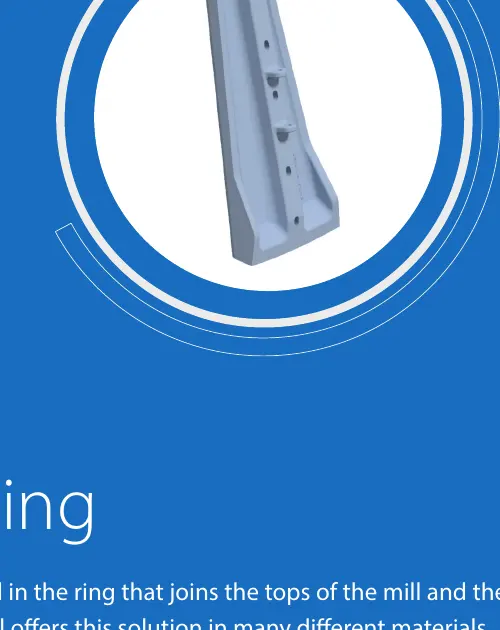
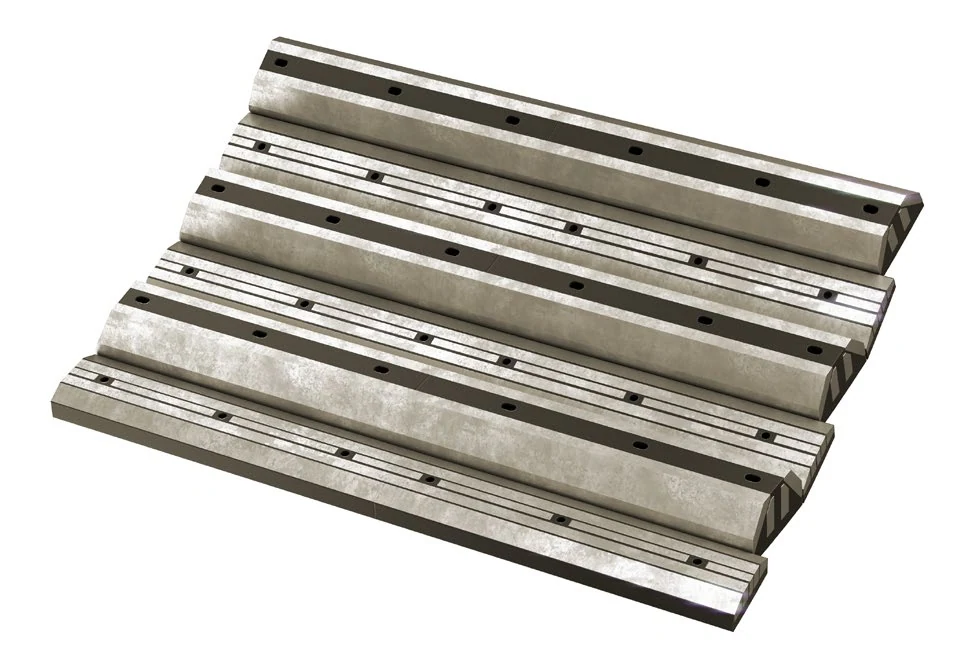
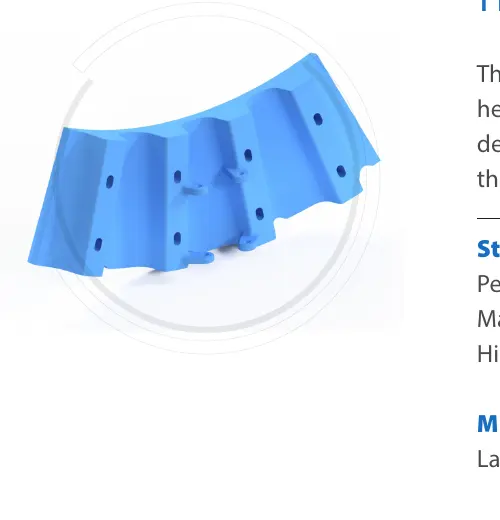
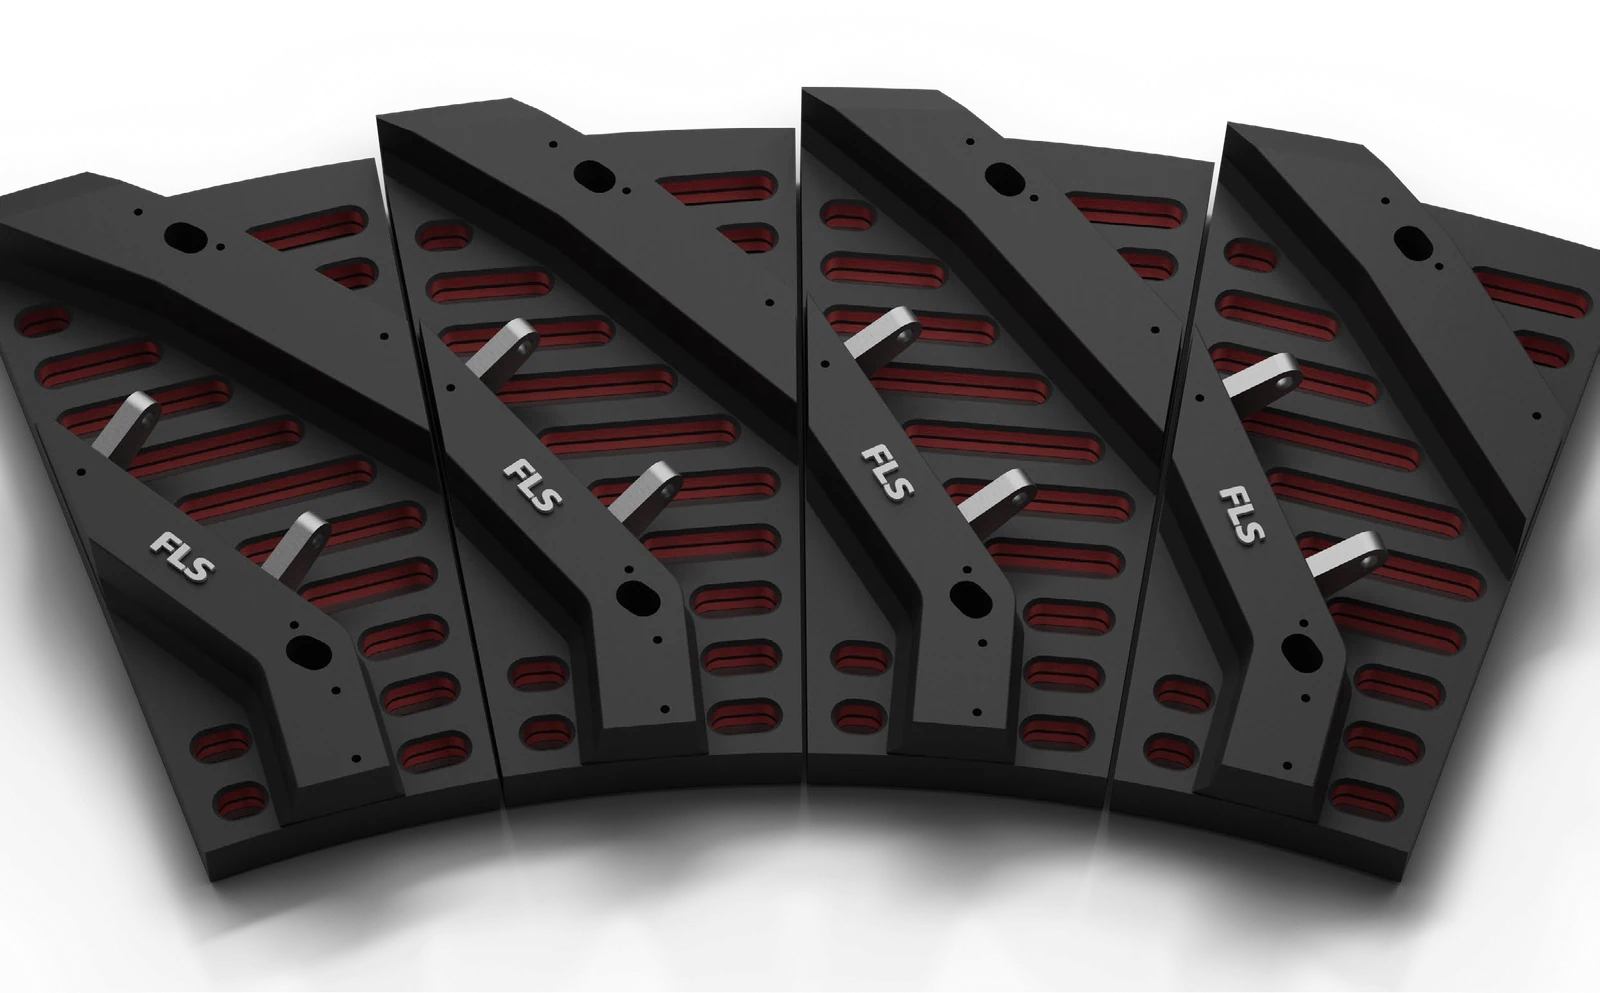
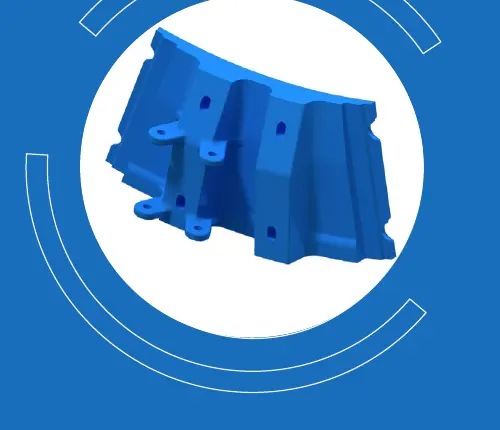
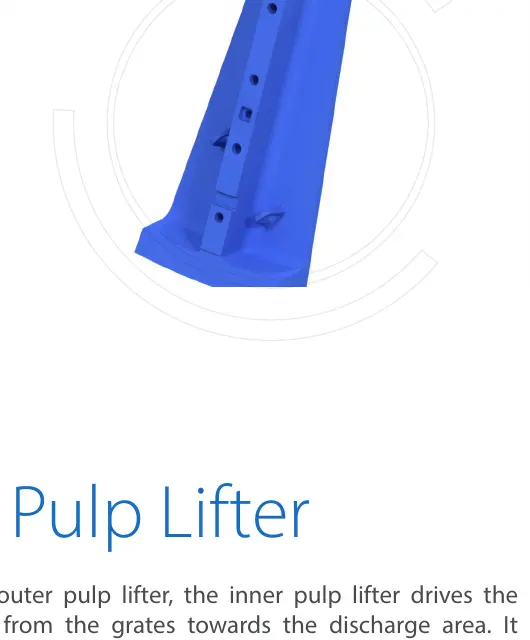
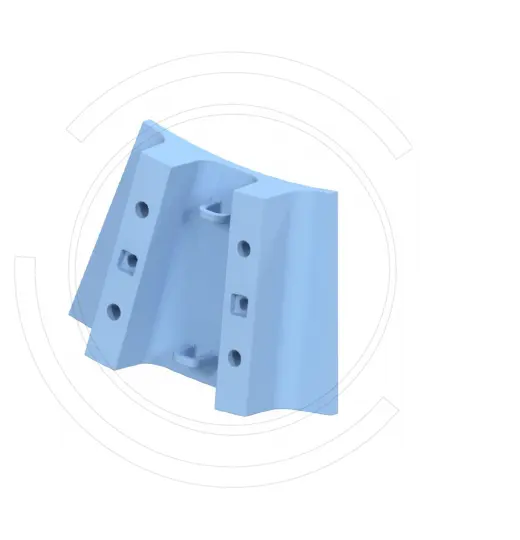
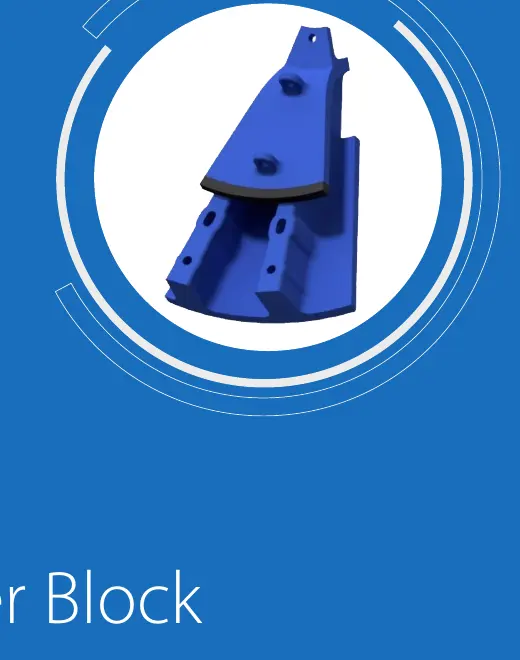
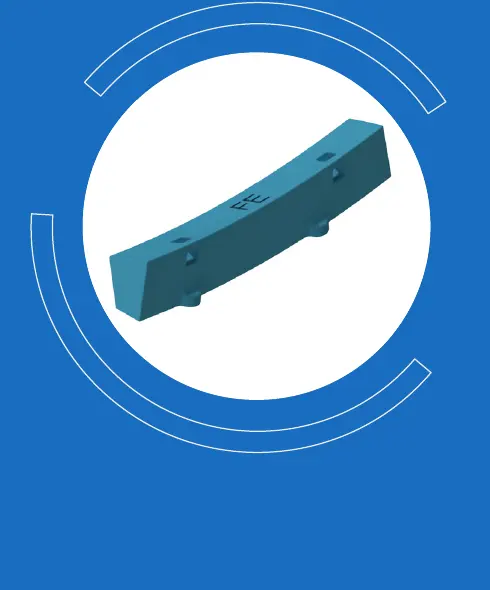
进料、筒体、端部与排料耐磨系统
按进料喉部、筒体提升、端部、格子板、矿浆提升器和排料锥连续展开;不同位置对应不同冲击、磨粒磨损、冲刷和材料工艺。
备件区
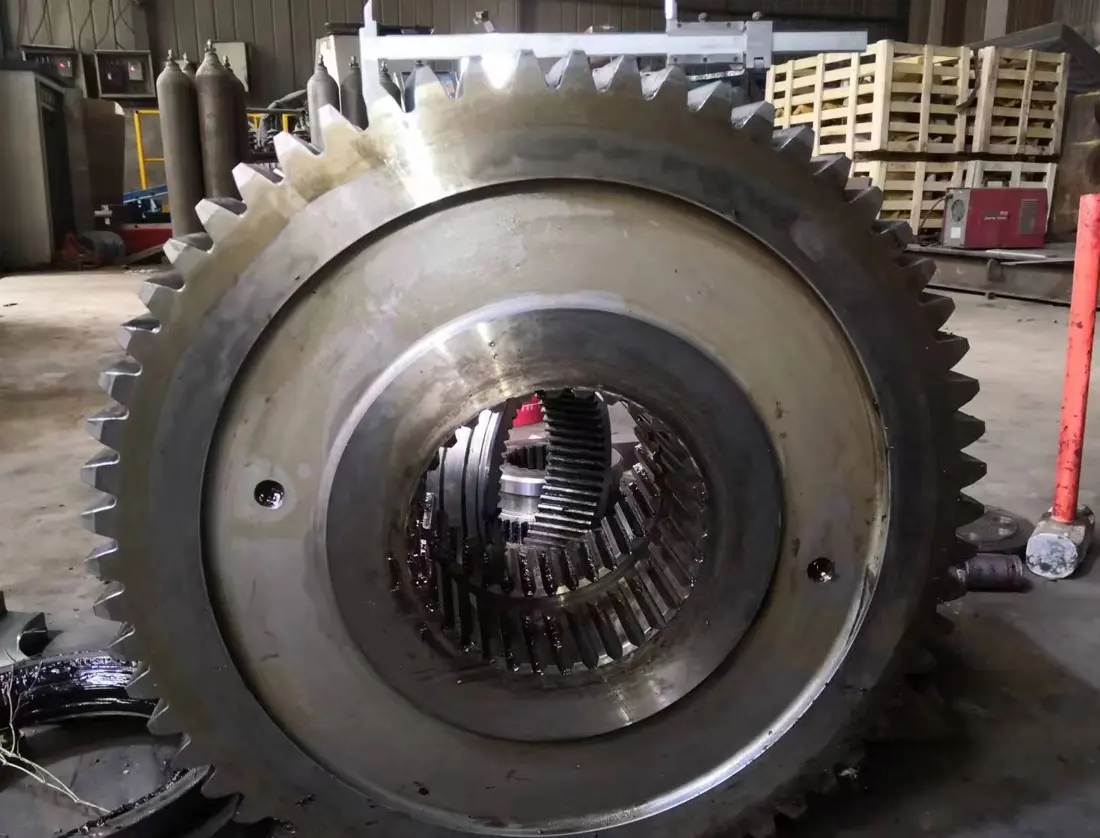
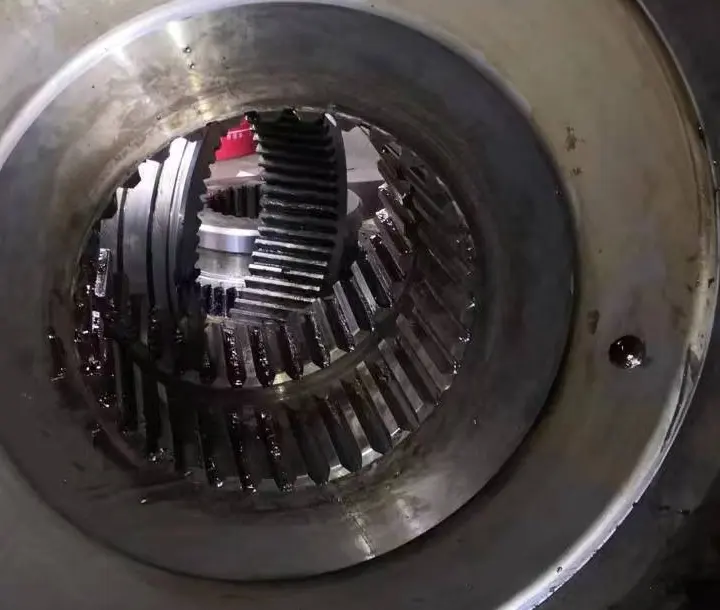
大齿圈与小齿轮传动备件
齿轮副必须成对核对模数、齿数、压力角、螺旋方向、安装距、侧隙、接触斑点、材料、热处理和检测要求。
公开依据
设备系列、官方图片与项目尺寸依据
设备类别来自中信重工官方矿山产品目录;公开项目尺寸用于装机识别,衬板制造仍须回到对应项目图纸。
FAQ
常见问题
SAG-88 是否只对应一种筒体长度和衬板排布?
不是。同一直径系列可能有不同项目长度、驱动、排料和衬板排布,必须核对项目、铭牌、总图、图纸和图纸版本。
半自磨机衬板能否只按材料牌号报价?
不能。还须核对安装位置、排布、轮廓、孔系、提升高度、冲击、磨损、矿石、旋向、材料工艺和验收要求。