中信重工 AG 自磨机
从 AG 名义直径和项目筒体尺寸进入进料、筒体、端部、排料衬板系统、齿轮传动、材料、图纸和询价。
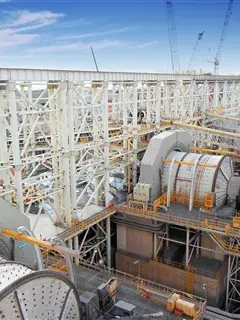
OEM 单一设备页
型号、衬板系统和传动备件在一页完成
本页只列与备件供应直接相关、现有资料可核的 AG 名义直径系列和公开项目尺寸;不发布的功率、处理量或插值。
9当前可核主系列
4.0–12.2 m名义筒体直径
8衬板与排料部件入口
2齿轮传动入口
标准型号与核心尺寸
AG 系列名义直径与项目筒体尺寸
型号后缀用于识别名义筒体直径;筒体长度、驱动、排料和衬板排布随项目变化。
| 型号系列 | 名义筒体直径 | 筒体长度 | 制造前必须核对 |
|---|---|---|---|
| AG-40 | 4,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-50 | 5,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-61 | 6,100 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-73 | 7,300 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-80 | 8,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-92 | 9,200 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-104 | 10,400 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-110 | 11,000 mm | 按项目筒体长度确认 | 铭牌、总图、排料与传动配置 |
| AG-122 | 12,200 mm | 公开装机尺寸含约 11,000 mm | 项目、铭牌、总图与无齿轮驱动配置 |
同一直径系列可能存在不同项目长度、驱动和排料配置,衬板与备件不能只按直径互换。
CITIC Heavy Industries
零部件位置图
图上编号与下表一一对应。
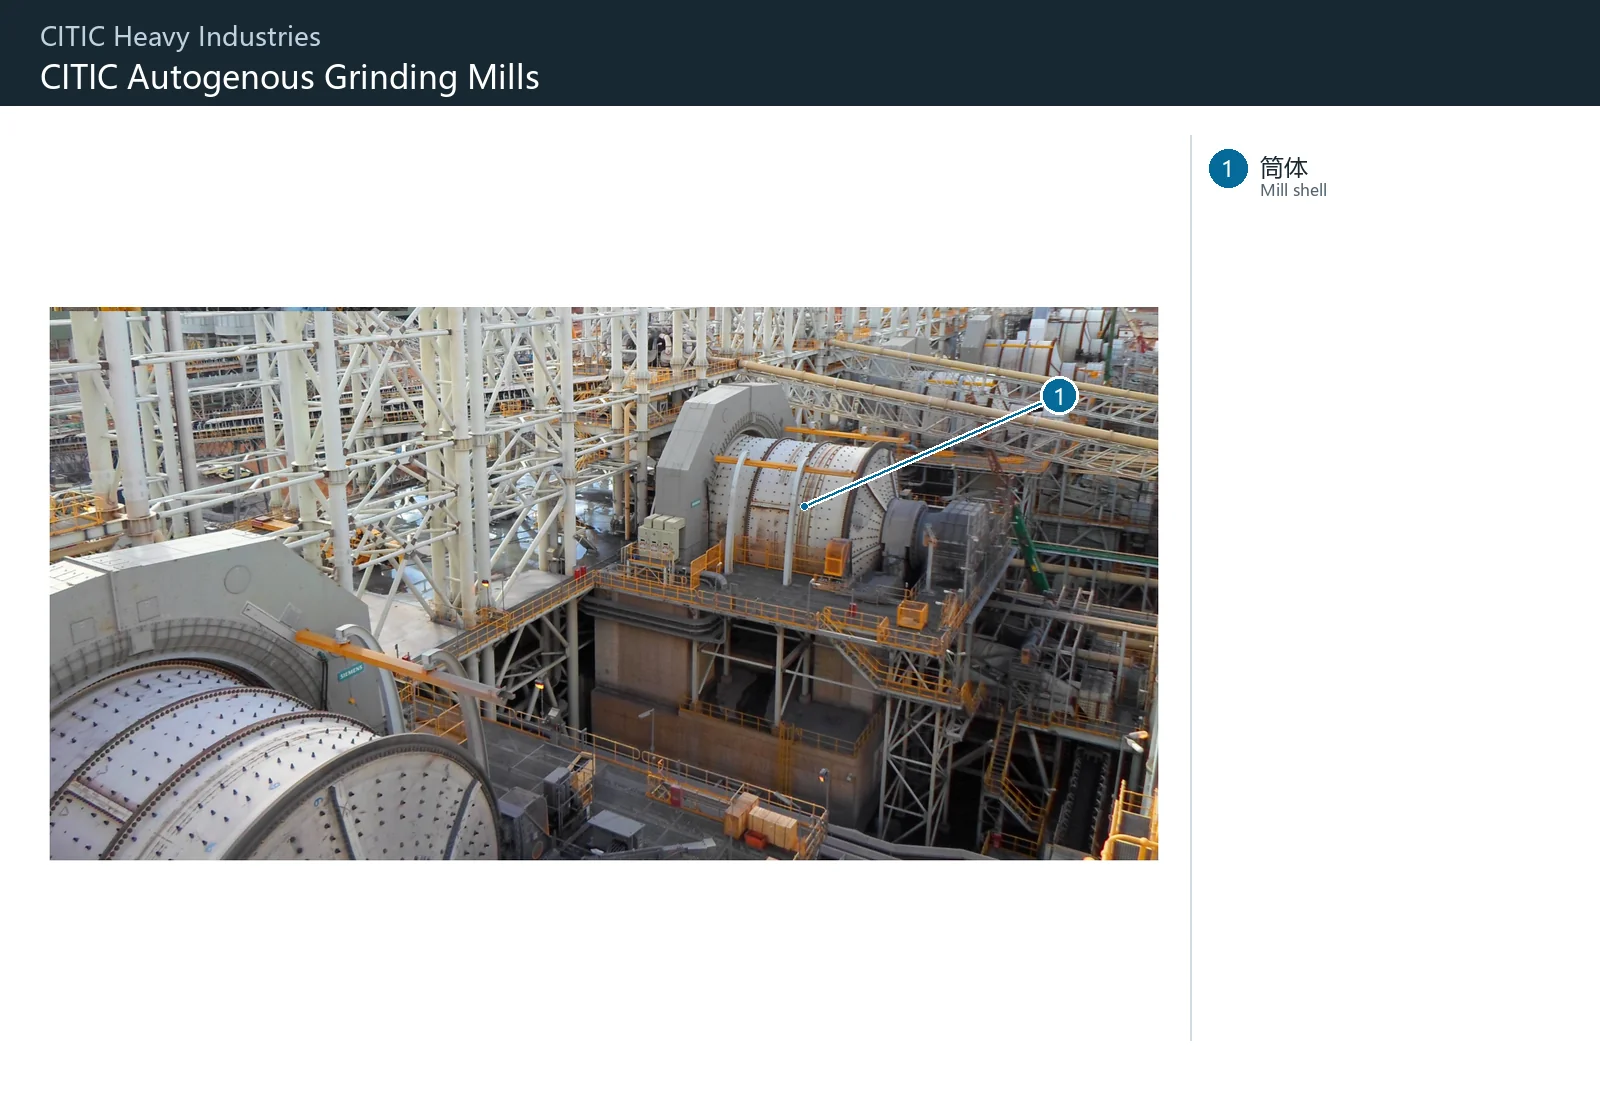
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 筒体 | 原厂Sino Iron照片中右侧无齿轮驱动磨机的螺栓筒体 | Sino Iron项目AG Ø12.2×11m,28MW无齿轮驱动 |
耐磨件区
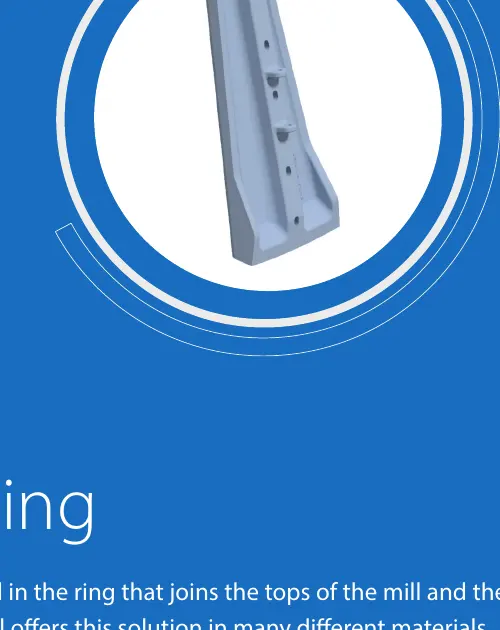
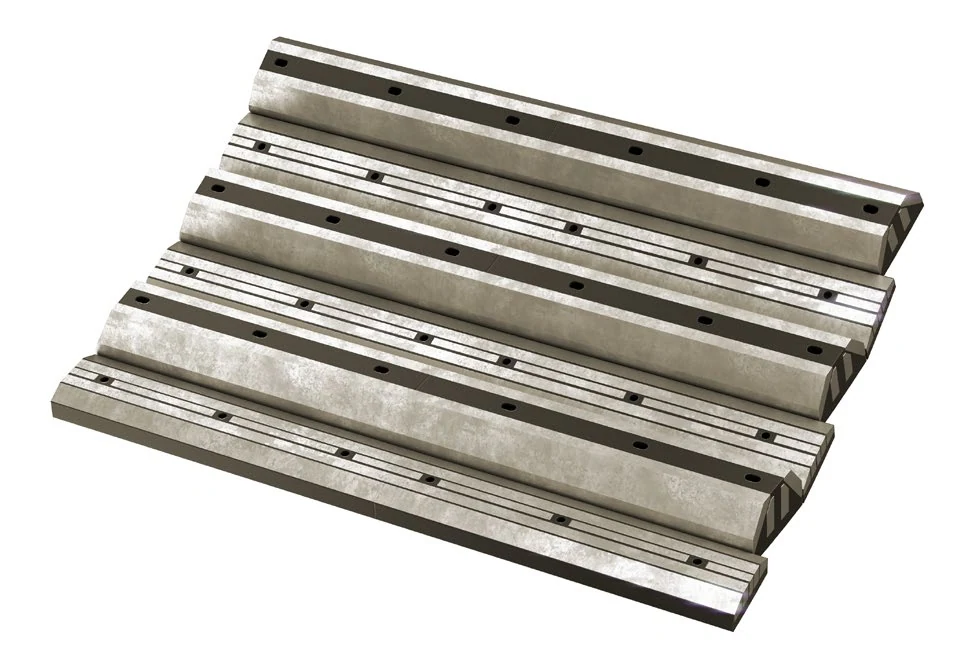
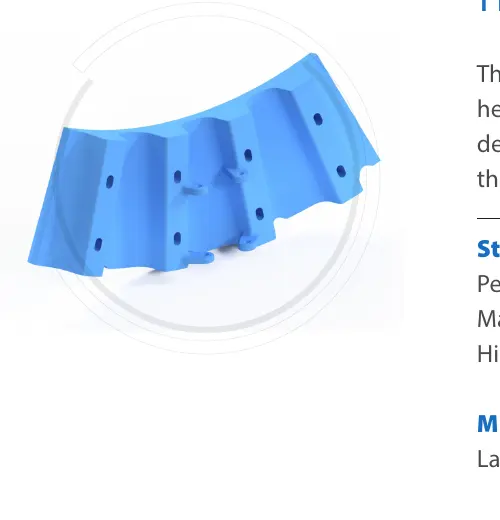
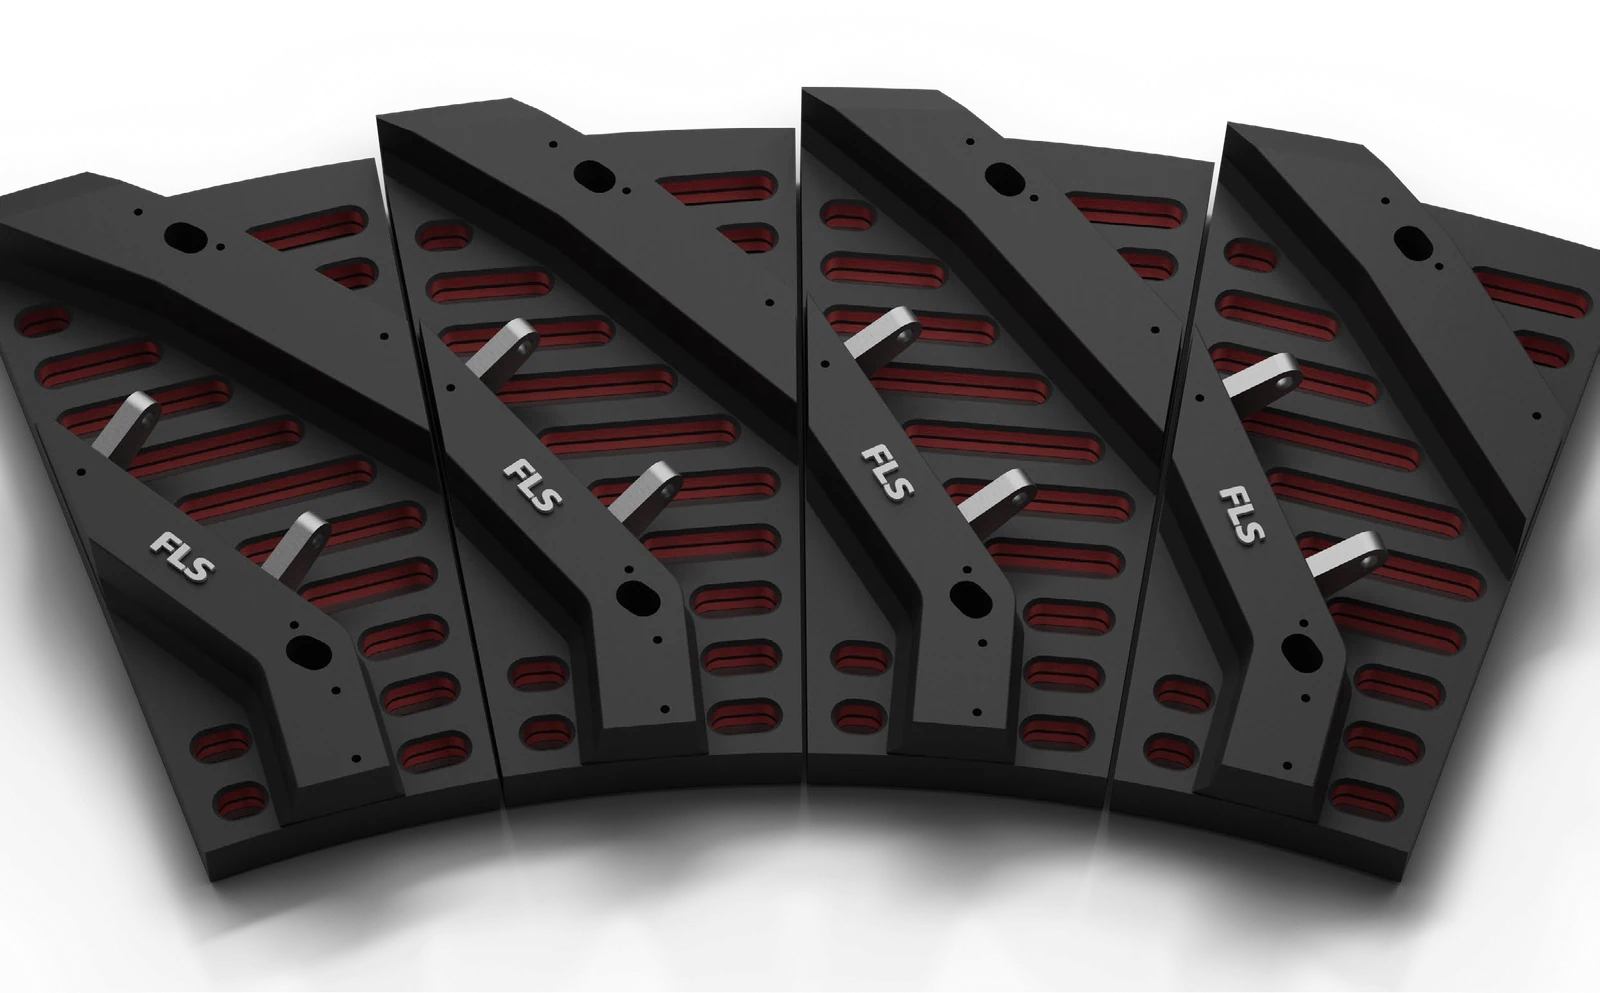
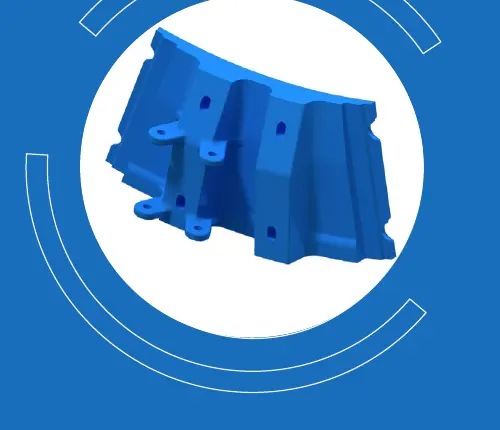
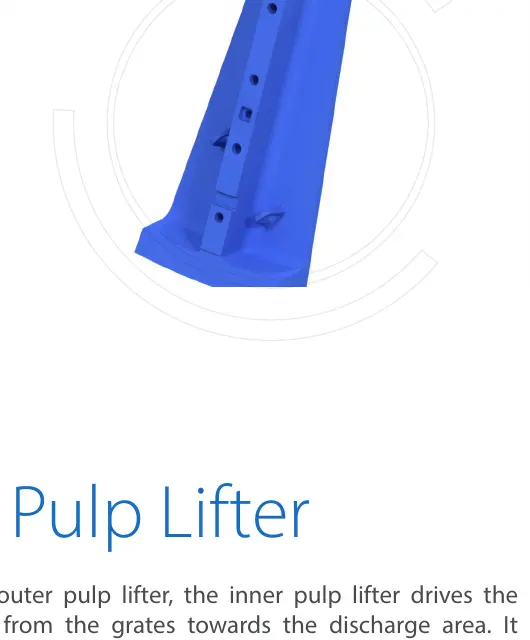
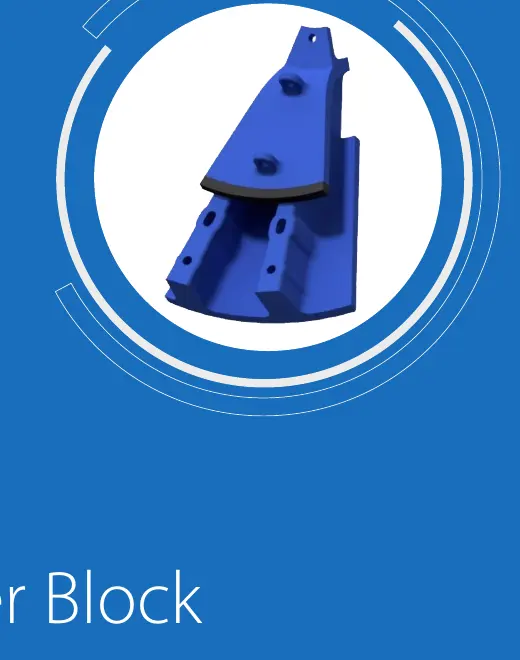
进料、筒体、端部与排料耐磨系统
不同安装位置对应不同冲击、磨粒磨损、矿浆冲刷和材料工艺;每张卡片连接统一零部件页和材料页。
备件区
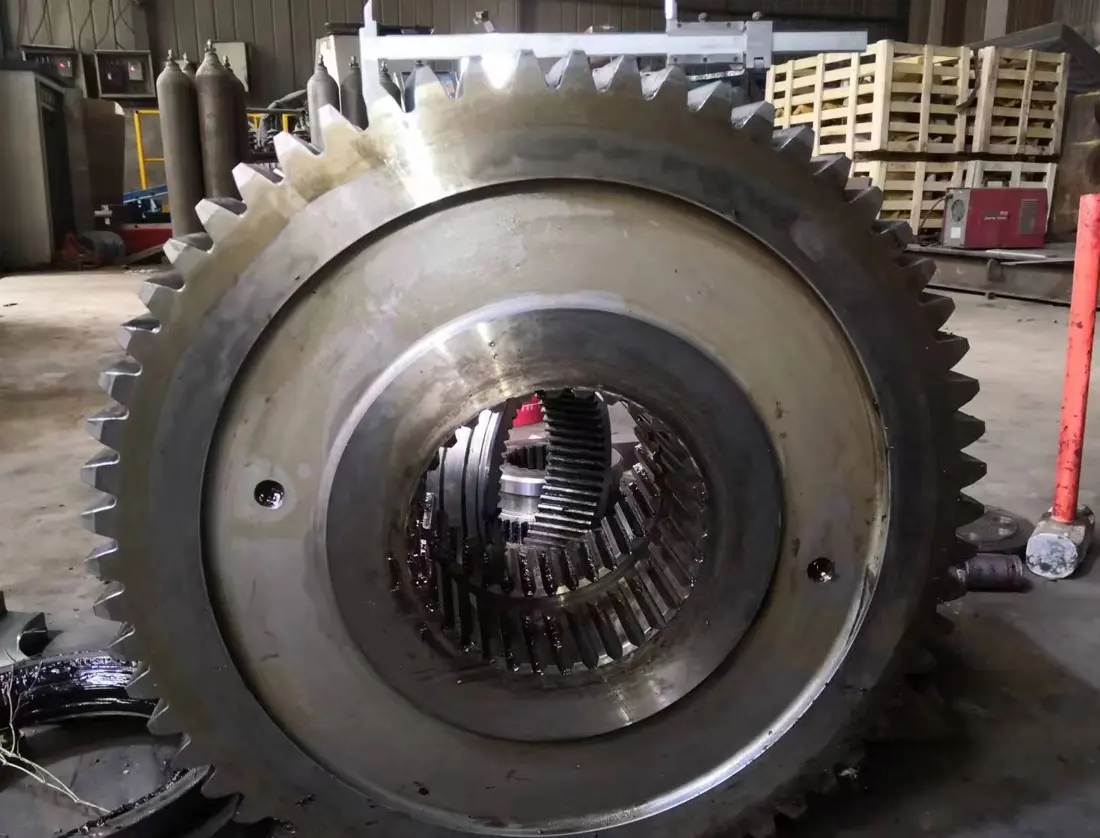
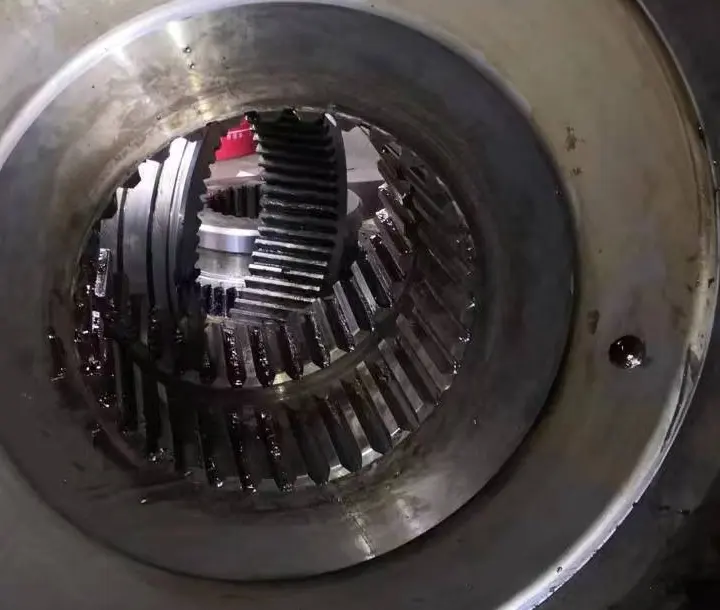
大齿圈与小齿轮传动备件
有齿轮驱动装机按完整项目配置核对;采用无齿轮驱动的项目不套用齿圈和小齿轮关系。
公开依据
设备系列、官方图片与项目尺寸依据
设备类别来自中信重工官方矿山产品目录;公开项目尺寸用于装机识别,制造仍须回到项目图纸。
FAQ
常见问题
AG-122 是否只对应一种筒体长度和驱动形式?
不是。同一直径系列可能有不同项目长度、排料、衬板排布和驱动形式,必须核对项目文件、铭牌和总图。
自磨机和半自磨机衬板能否直接互换?
不能。即使筒体直径相近,也须核对设备类型、长度、排布、轮廓、孔系、提升高度、旋向、材料和图纸版本。