01
进料头与进料腔衬里
Inlet Head & Feed Chamber Liner
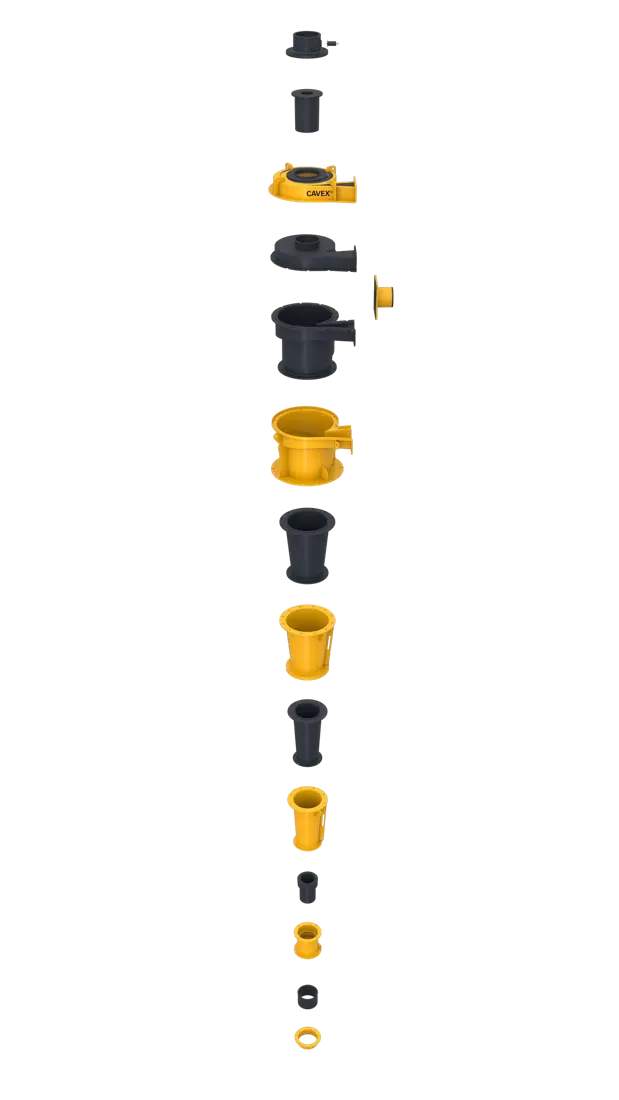
进料腔承受高速矿浆切向冲刷,是确认旋向、入口截面和衬里接口的第一位置。订货需核对系列、名义直径、进料方向、壳体孔系和现用衬里轮廓。
进入统一零部件页 →Cavex 2、CVX、CVXA、CVXT、CVXU、DE 与脱水系列;从名义直径、壳体、衬里和接口进入进料腔、筒锥衬里、涡流导流管与沉砂嘴确认。
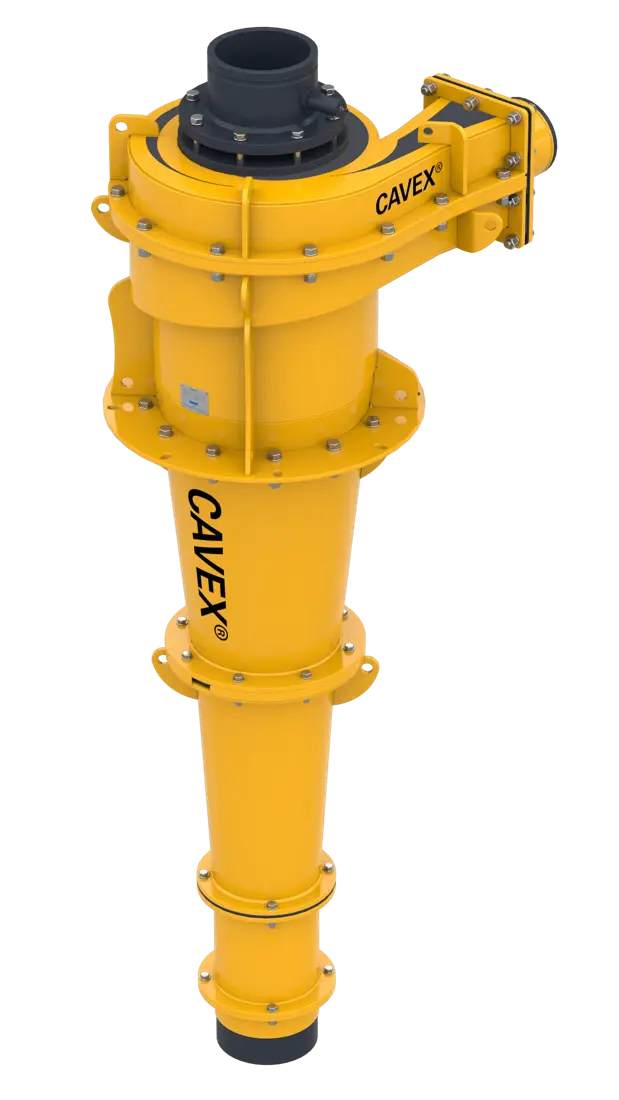
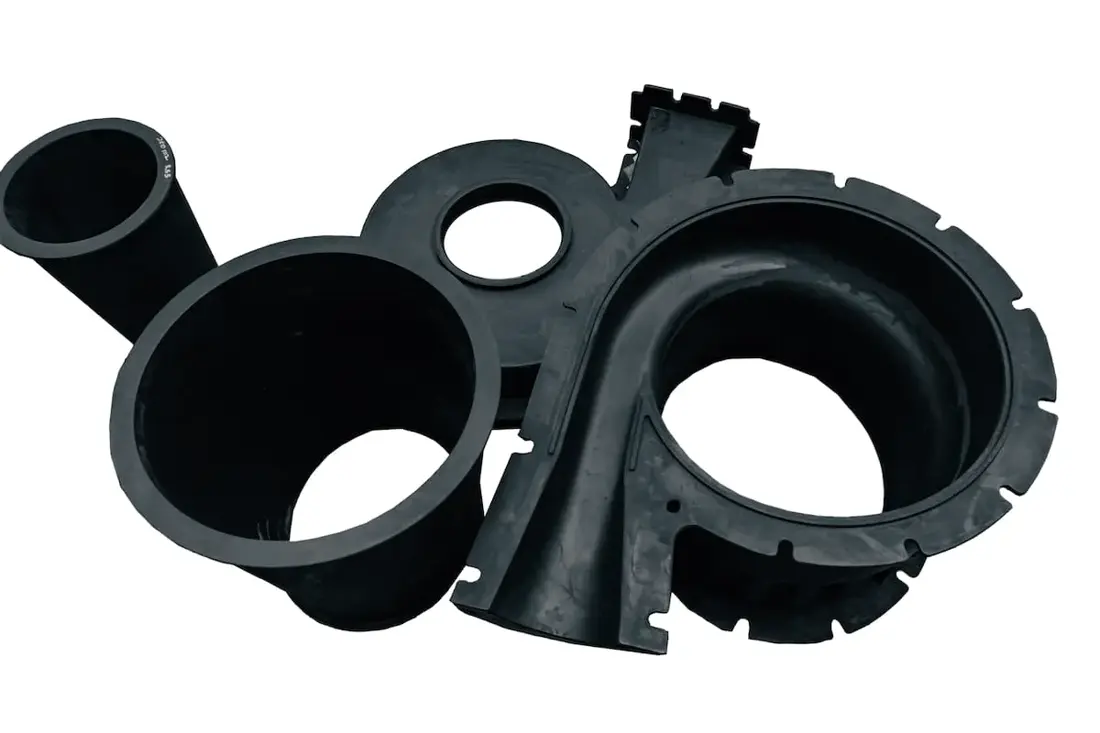
本页用于 Cavex 水力旋流器耐磨件与备件识别。先由完整系列、名义直径、壳体/衬里结构和现场接口确定主机,再以铭牌、总图、旧件轮廓、法兰孔系、实际内径和工况完成制造确认。
系列、名义直径、壳体、衬里、压力和温度按 Weir 当前 Cavex 官方产品页整理。
| 标准系列 | 名义直径范围 | 壳体与衬里结构 | 公开压力 / 温度范围 |
|---|---|---|---|
| Cavex 2 | 40–800 mm | 金属或 DMC 壳体;R55/Linatex 橡胶或整体陶瓷衬里 | 0–250 kPa;0–80°C |
| Cavex CVX | 40–1,200 mm | 耐腐蚀材料、聚酯或碳钢壳体;橡胶、陶瓷或聚氨酯衬里 | 0–250 kPa;0–80°C |
| Cavex CVXA | 400–650 mm | 整体高铬白口铸铁结构,无独立衬里 | 0–250 kPa;0–80°C |
| Cavex CVXT | 250–1,450 mm | 钢制壳体;陶瓷砖衬里 | 0–250 kPa;0–80°C |
| Cavex CVXU | 40–250 mm | 整体聚氨酯结构,无独立壳体 | 0–175 kPa;0–70°C |
| Cavex DE | 250–650 mm | 金属壳体;橡胶、整体陶瓷或聚氨酯衬里 | 0–250 kPa;0–80°C |
| Cavex Dewatering | 150–800 mm | 金属或 DMC 壳体;橡胶或陶瓷衬里 | ≤100 kPa;0–80°C |
耐磨件按矿浆实际流经位置组织。材料页面用于初步筛选,最终材料、厚度和几何尺寸以系列、原结构、磨损形貌及工况确认。
Inlet Head & Feed Chamber Liner
进料腔承受高速矿浆切向冲刷,是确认旋向、入口截面和衬里接口的第一位置。订货需核对系列、名义直径、进料方向、壳体孔系和现用衬里轮廓。
进入统一零部件页 →Overflow Pipe & Vortex Finder
涡流导流管决定溢流通道的有效直径和插入深度,直接影响分级切割与短路流。需核对外径、内径、长度、法兰和固定结构。
进入统一零部件页 →Apex, Spigot & Insert
沉砂嘴是 Cavex 官方明确指出的高磨损位置之一。内径变化会影响底流形态和分级性能,订货须核对系列、外形、连接方式、实际内径及磨损余量。
进入统一零部件页 →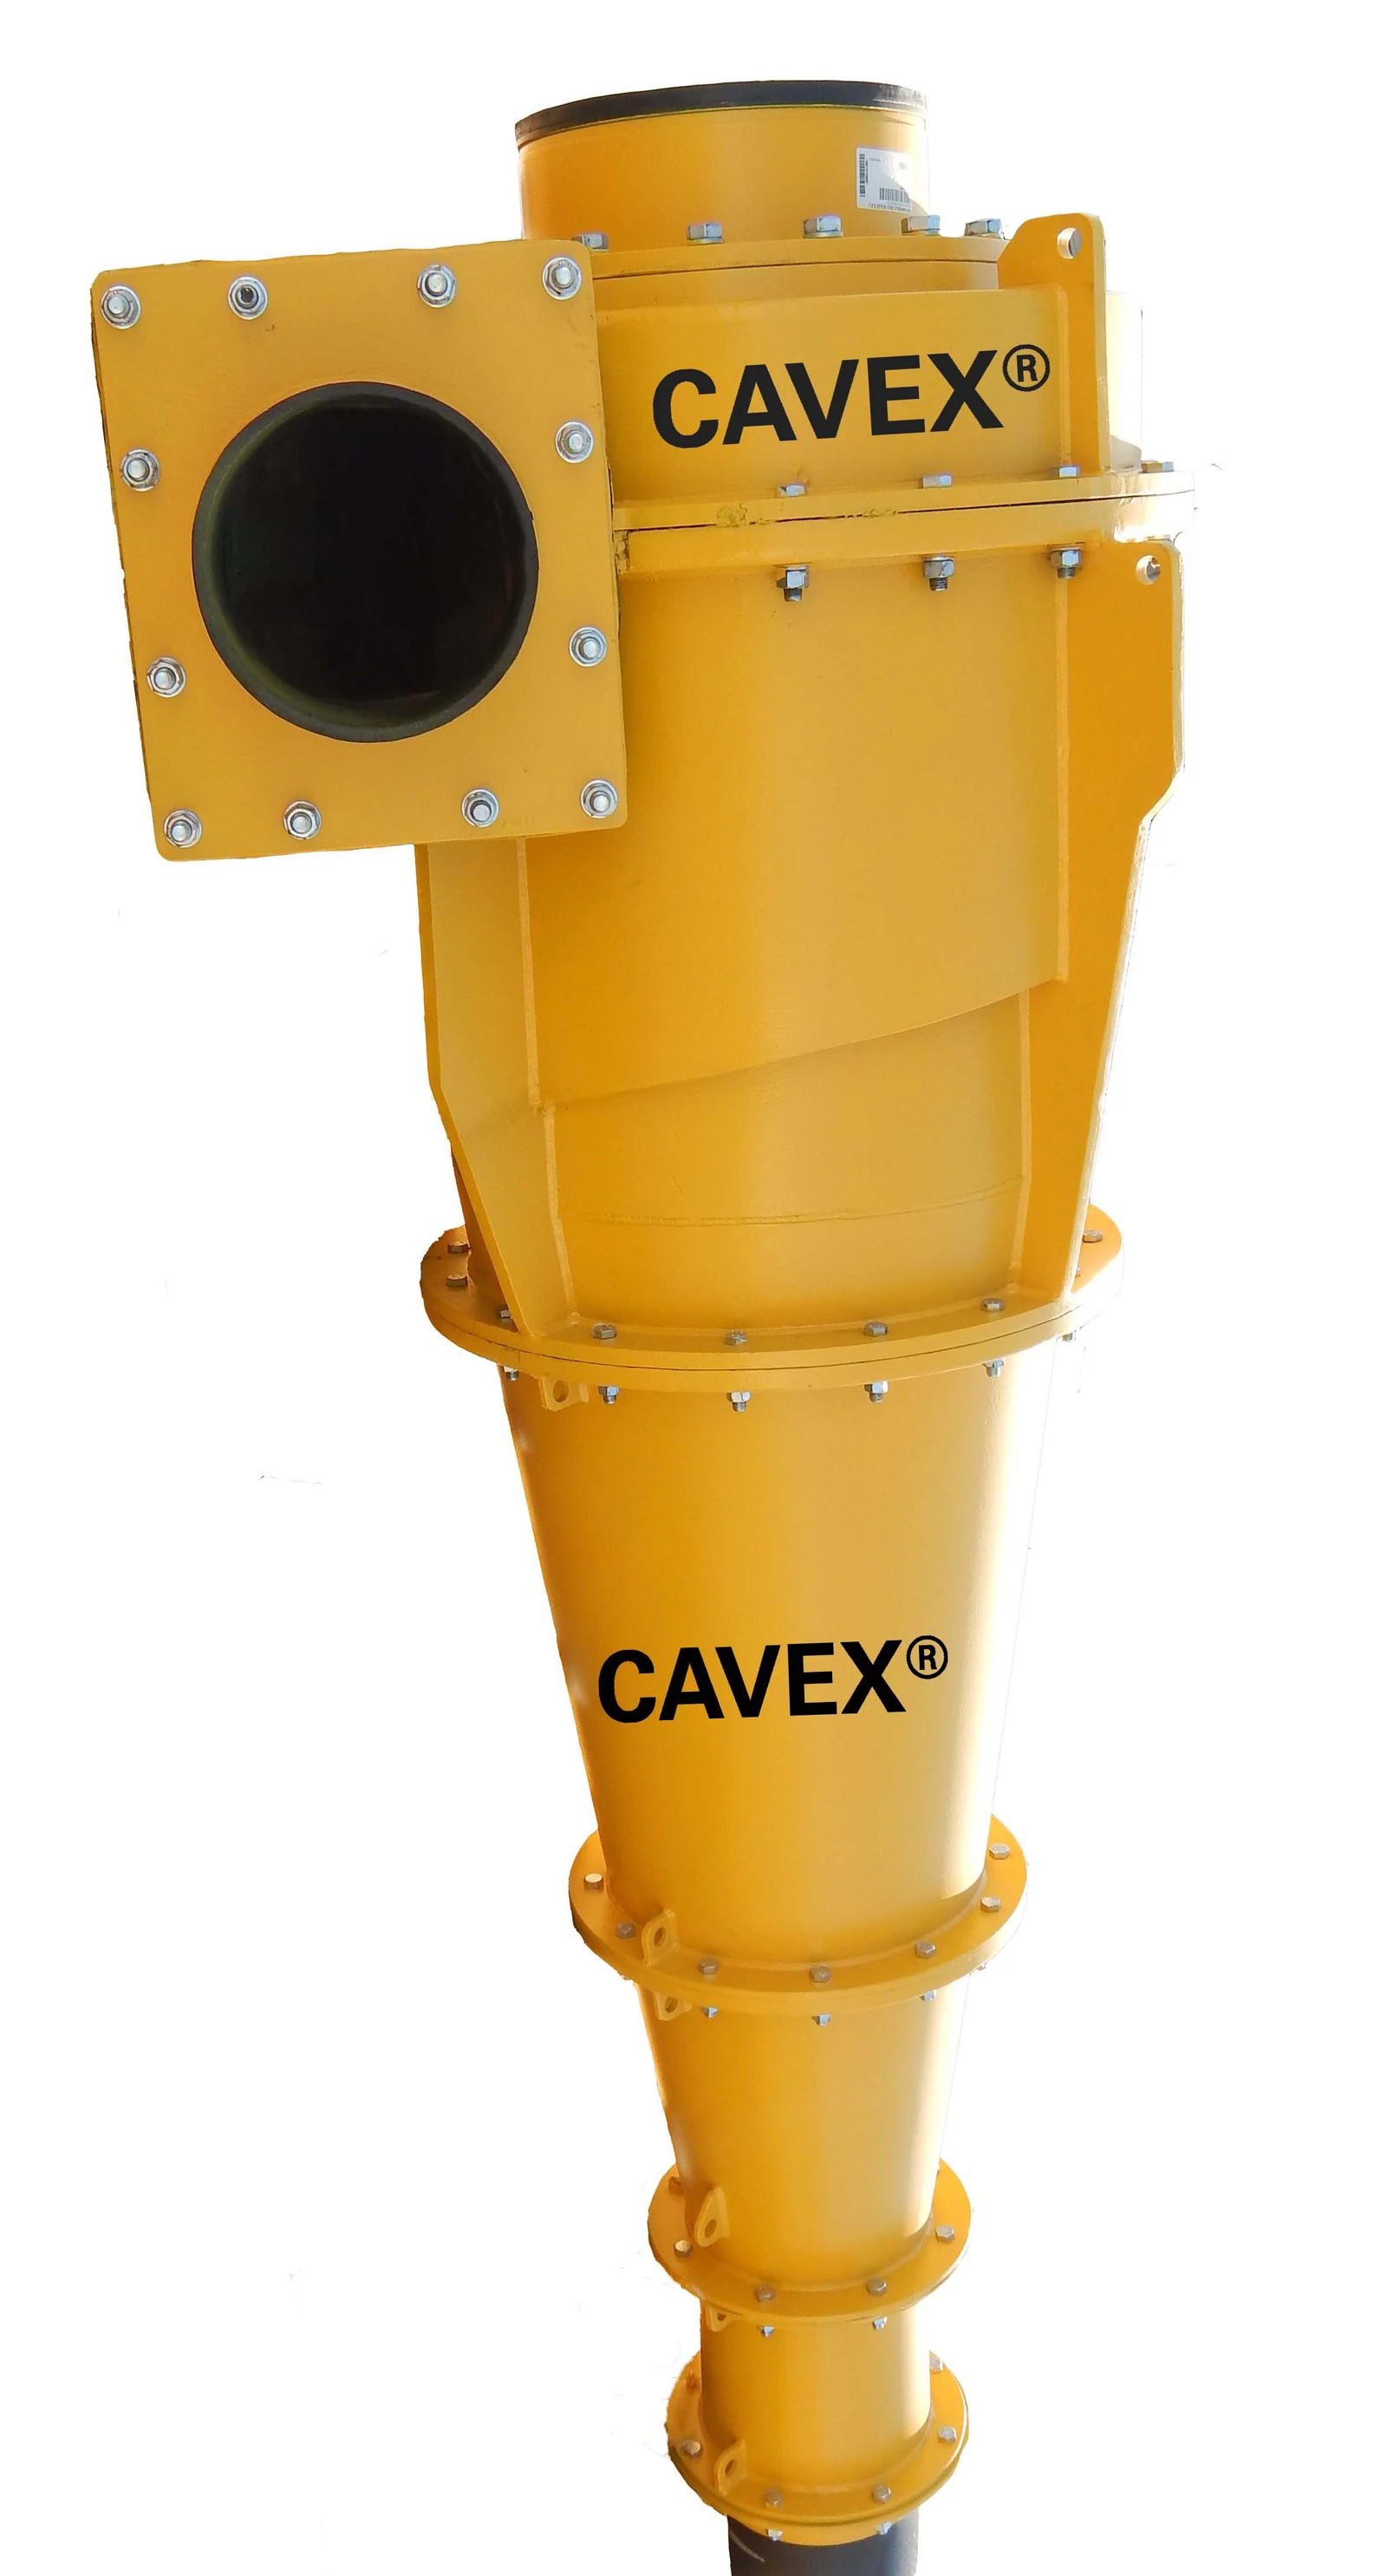
Inlet Nozzle & Overflow Pipe Liner
入口短管、溢流管和连接衬里承受局部高速冲刷并连接现场管路。需核对接口方向、法兰标准、孔系、内径、长度及密封面。
进入统一零部件页 →Cavex 无转动部件,备件重点是壳体分段、进料头、规格插入件、连接件、密封和旋流器组接口;不设置与本设备无关的传动或维修工装区。
Housing, Cylinder & Cone Sections
承载衬里并保持几何流道。需核对金属或 DMC 壳体、锥角、分段长度、法兰外径、孔系、旋向和安装顺序。
进入统一零部件页 →Feed Chamber, Inlet & Nozzle
进料头确定切向入口与旋向。备件确认需同时提供入口方向、管口内径、法兰孔系、压力等级和现场管路照片。
进入统一零部件页 →Quick-release Clamps, Flanges & Fasteners
部分尺寸配置快拆连接。采购时应核对夹具形式、法兰外径、孔距、螺栓等级、数量、密封件和承压要求。
进入统一零部件页 →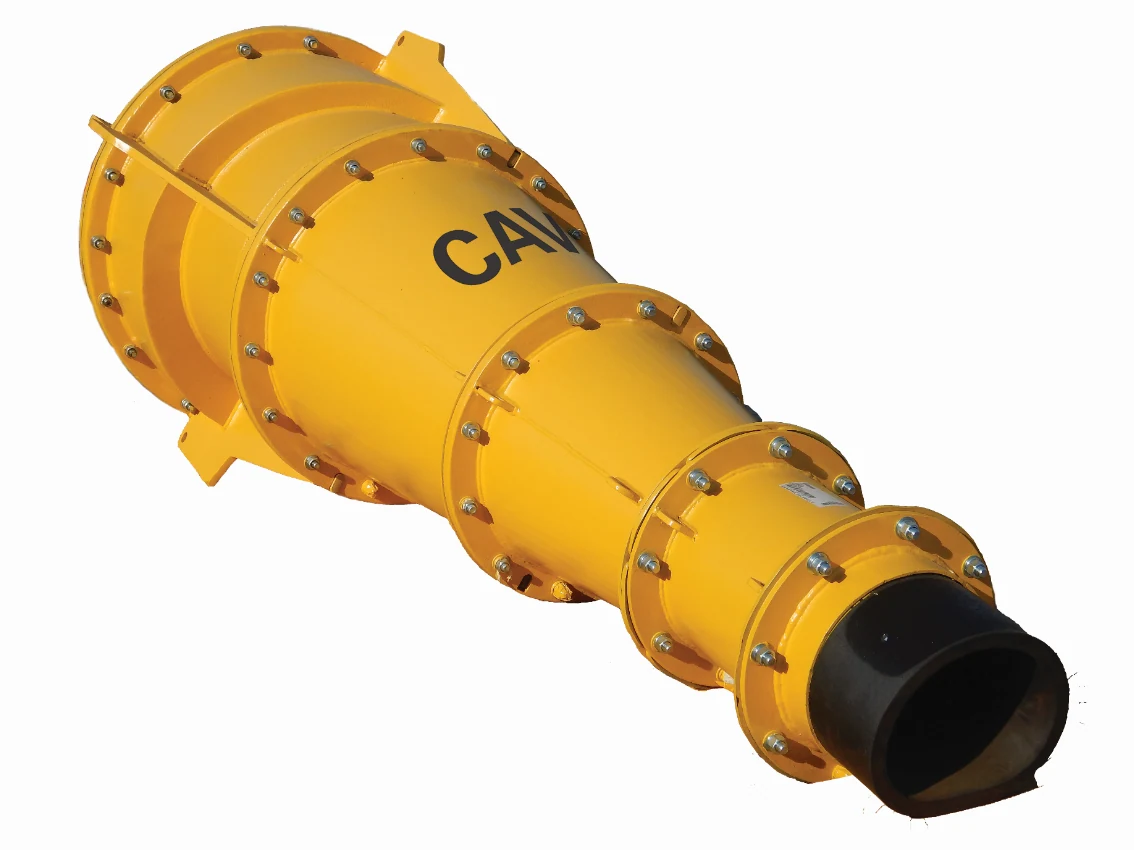
Complete Cyclone & Mounting Interface
现场可按装机配置储备完整旋流器单体。即使名义直径相同,进料旋向、法兰、支架、集管、阀门和检修空间仍可能不同。
进入统一零部件页 →系列和参数采用 Weir 官方 Cavex 产品页面;耐磨位置与衬里说明采用 Weir 官方产品资料和水力旋流器磨损说明。
不能。还需确认完整系列、进料旋向、锥角、壳体与衬里版本、涡流导流管、沉砂嘴内径、法兰孔系和现场工况;同一直径可有不同配置。
不能只按材料名称替换。必须同时验证衬里轮廓、厚度、卡槽或粘接方式、壳体配合、矿浆磨蚀性、粒度、压力和温度。
没有可追溯原厂目录、图纸或装机记录支持的号码不公开发布。可提交铭牌、系列、名义直径、旧件照片、尺寸或已知图纸进一步核对。
请提供完整系列、名义直径、进料旋向、壳体与衬里类型、涡流导流管和沉砂嘴尺寸、旧件照片、法兰孔系与矿浆工况,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求