01
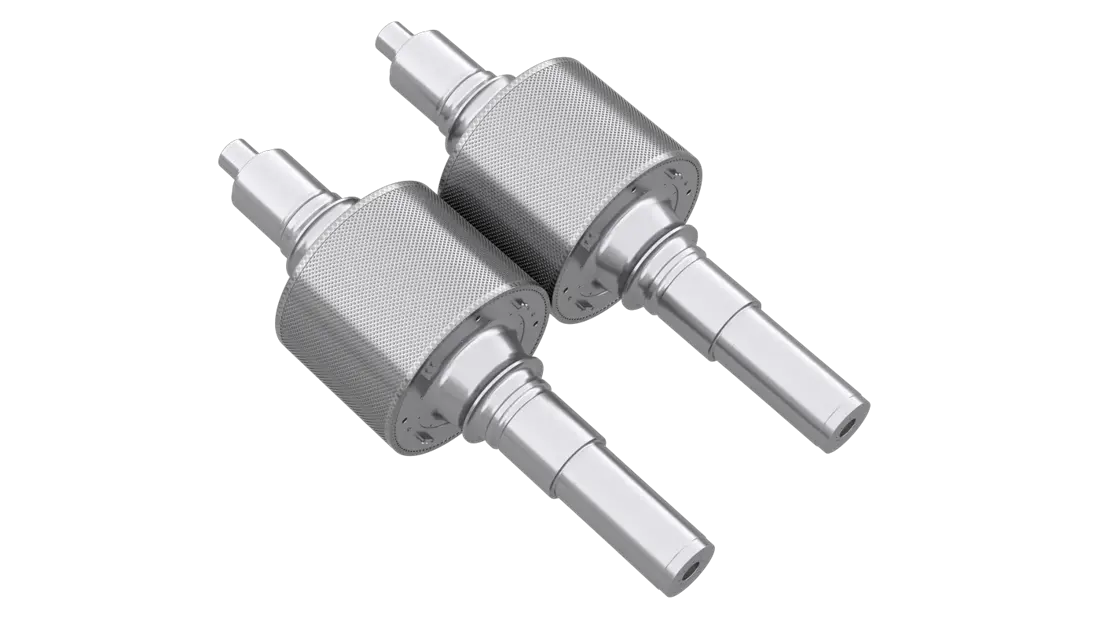
柱钉辊面、辊套与磨辊
Studded Roll Surface, Tyre & Roller
磨辊是 HPGR 的直接粉碎工具。辊套、辊轴、柱钉分布、辊端结构及安装方向须按完整机型和图纸确认,不能把不同辊面结构直接互换。
进入统一零部件页 →RPP 2、RPP 3.6、RPP 5、RPM 10、13、16、20、24、32;从型号、处理能力与最大进料进入辊面耐磨件、辊系、液压和驱动备件确认。
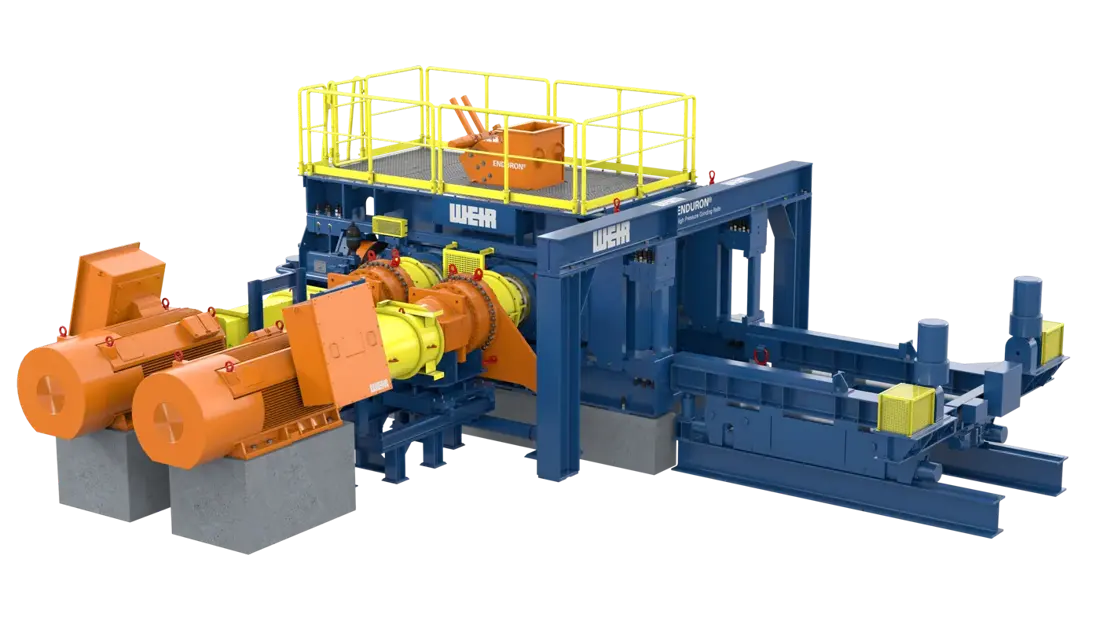
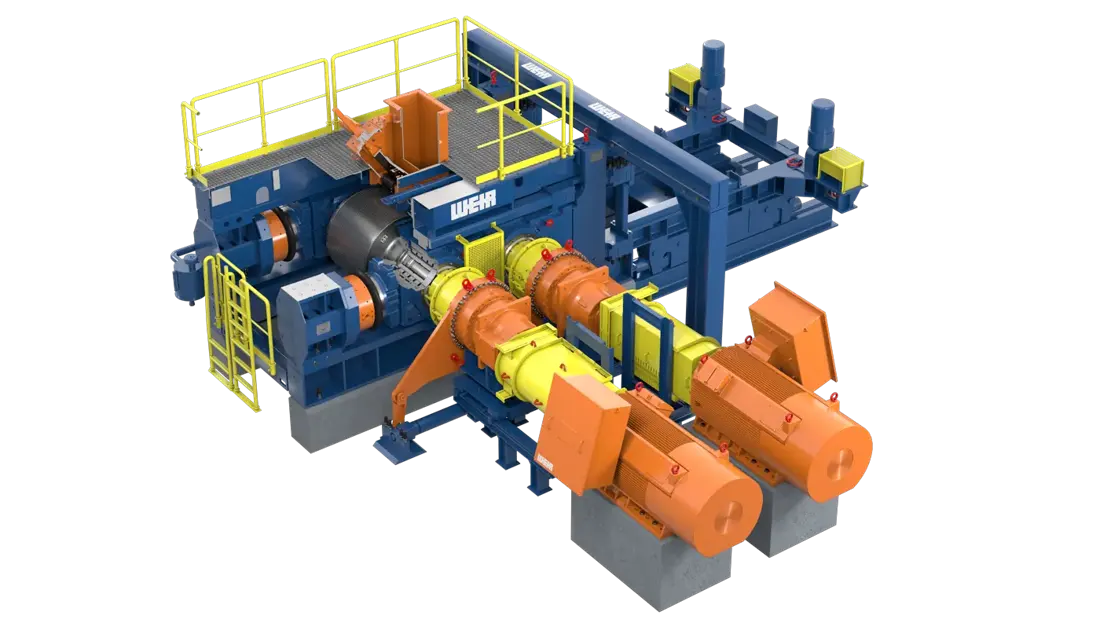
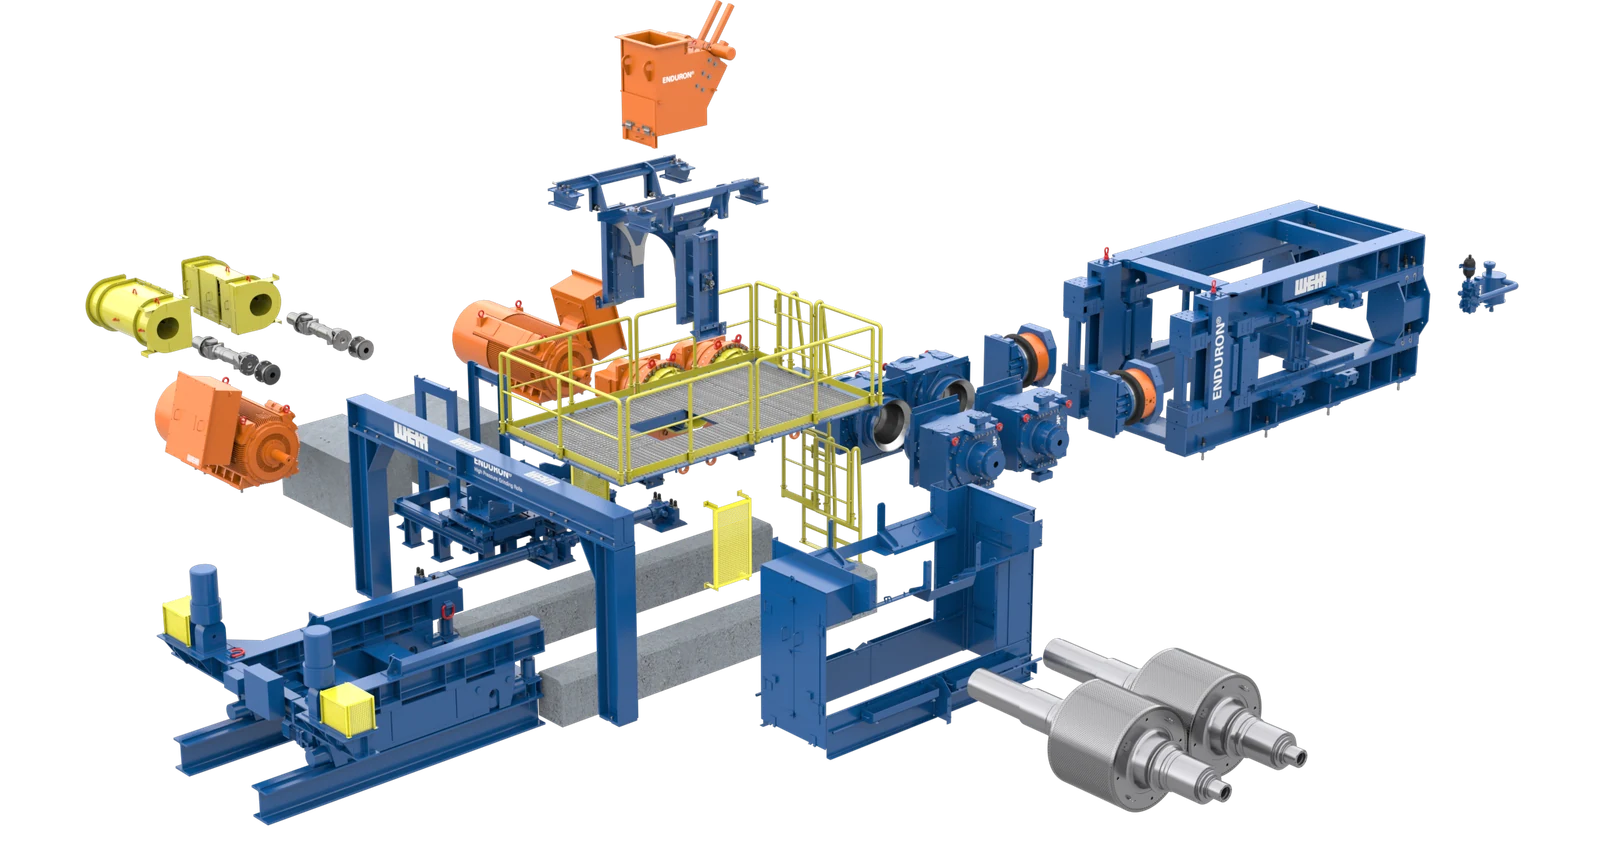
本页面向 Enduron HPGR 备件识别、材料评估与按图供应。先用完整型号、处理能力、最大进料和装机功率确定系列,再以铭牌、序列号、总图、辊面档案或可追溯旧件完成制造确认。
型号、典型处理能力、最大进料和典型装机功率按 Weir 当前公开 Enduron HPGR 英文产品手册整理。
| 标准型号 | 典型处理能力 | 最大进料粒度 | 典型装机功率 |
|---|---|---|---|
| RPP 2 | 25–45 t/h | 35 mm | 2 × 50 kW |
| RPP 3.6 | 140–230 t/h | 35 mm | 2 × 230 kW |
| RPP 5 | 180–400 t/h | 38 mm | 2 × 365 kW |
| RPM 10 | 490–835 t/h | 42 mm | 2 × 840 kW |
| RPM 13 | 710–1,025 t/h | 48 mm | 2 × 1,200 kW |
| RPM 16 | 950–1,670 t/h | 54 mm | 2 × 2,415 kW |
| RPM 20 | 1,520–2,075 t/h | 60 mm | 2 × 3,430 kW |
| RPM 24 | 1,950–4,100 t/h | 66 mm | 2 × 4,050 kW |
| RPM 32 | 3,680–5,940 t/h | 80 mm | 2 × 6,800 kW |
辊套与磨辊、柱钉、边缘块、侧护板、进料衬板和排料衬板按位置组织。原厂图只对应 Enduron 公开产品
Studded Roll Surface, Tyre & Roller
磨辊是 HPGR 的直接粉碎工具。辊套、辊轴、柱钉分布、辊端结构及安装方向须按完整机型和图纸确认,不能把不同辊面结构直接互换。
进入统一零部件页 →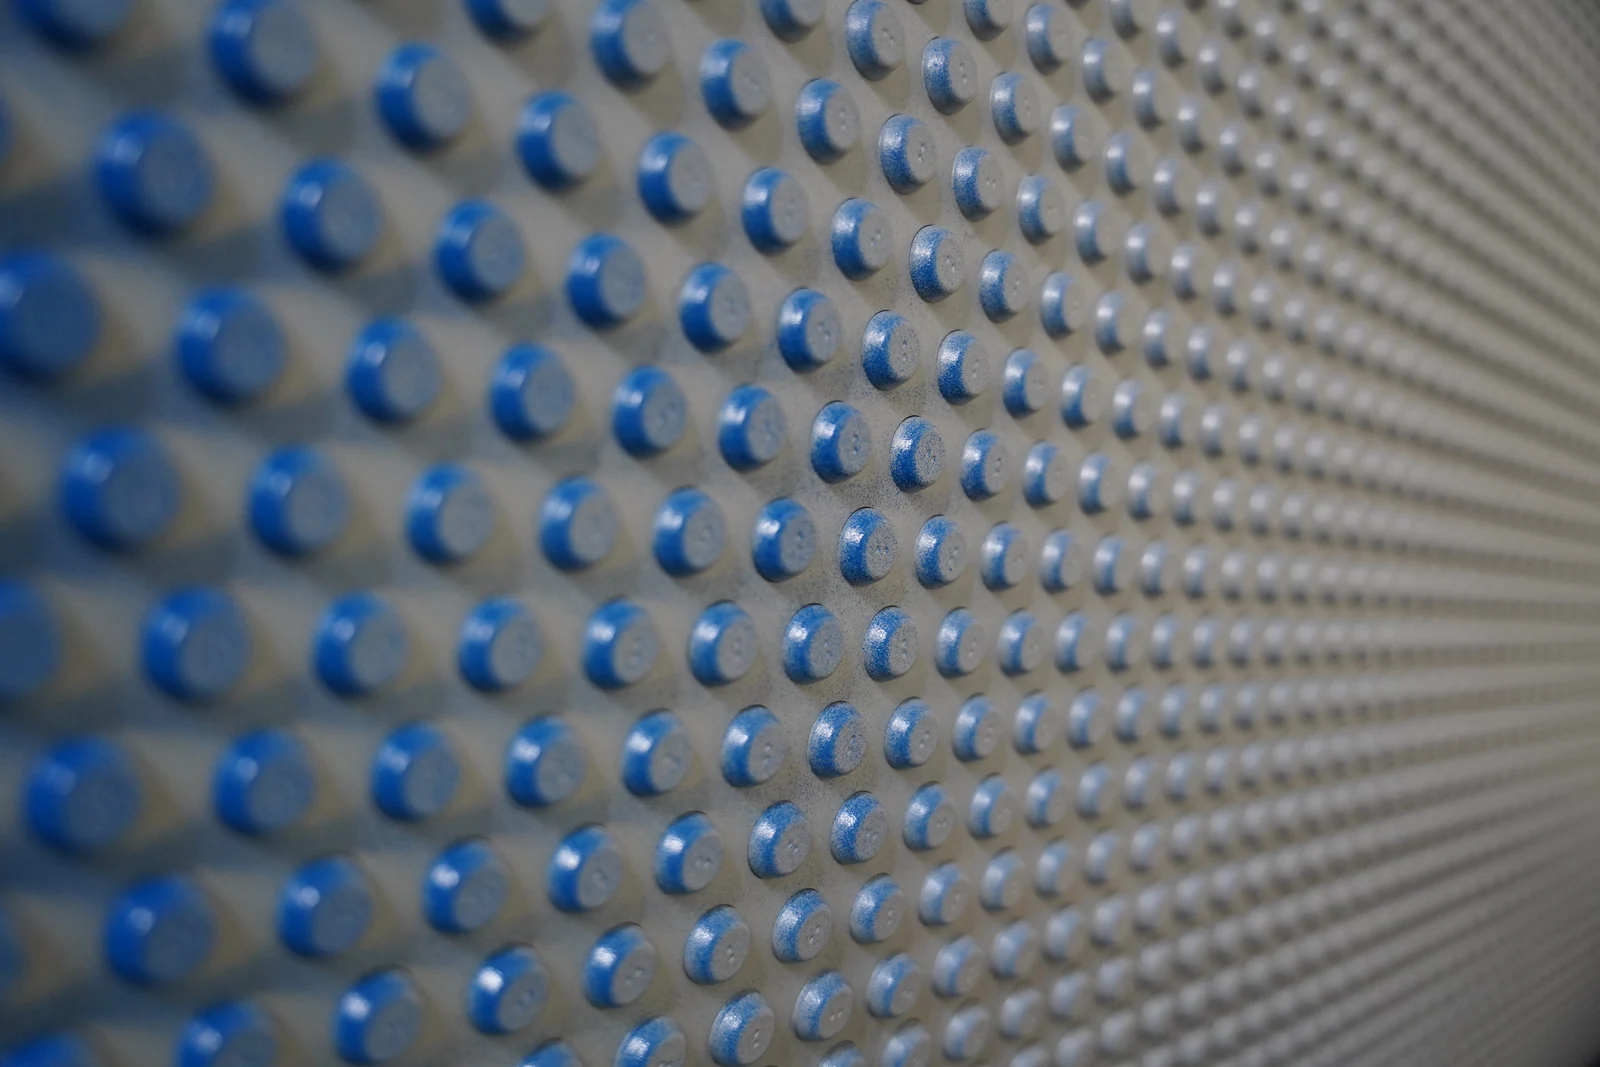
Cheek Plate & Lateral Wall
安装在辊隙两侧,用于限制料床侧向逸散并控制辊端间隙。Enduron 采用随辊偏斜自调节的弹簧侧墙,固定侧、浮动侧和方向必须分别确认。
进入统一零部件页 →普通传动和支承件单独核对。辊轴、轴承、液压加压、驱动、刮料和机架备件必须按固定/浮动侧及装机接口确认。
Roller, Shaft & Tyre Assembly
磨辊总成由辊轴、辊体或辊套、柱钉辊面和端部连接组成。更换时必须确认固定辊/浮动辊、驱动端/非驱动端及装拆接口。
进入统一零部件页 →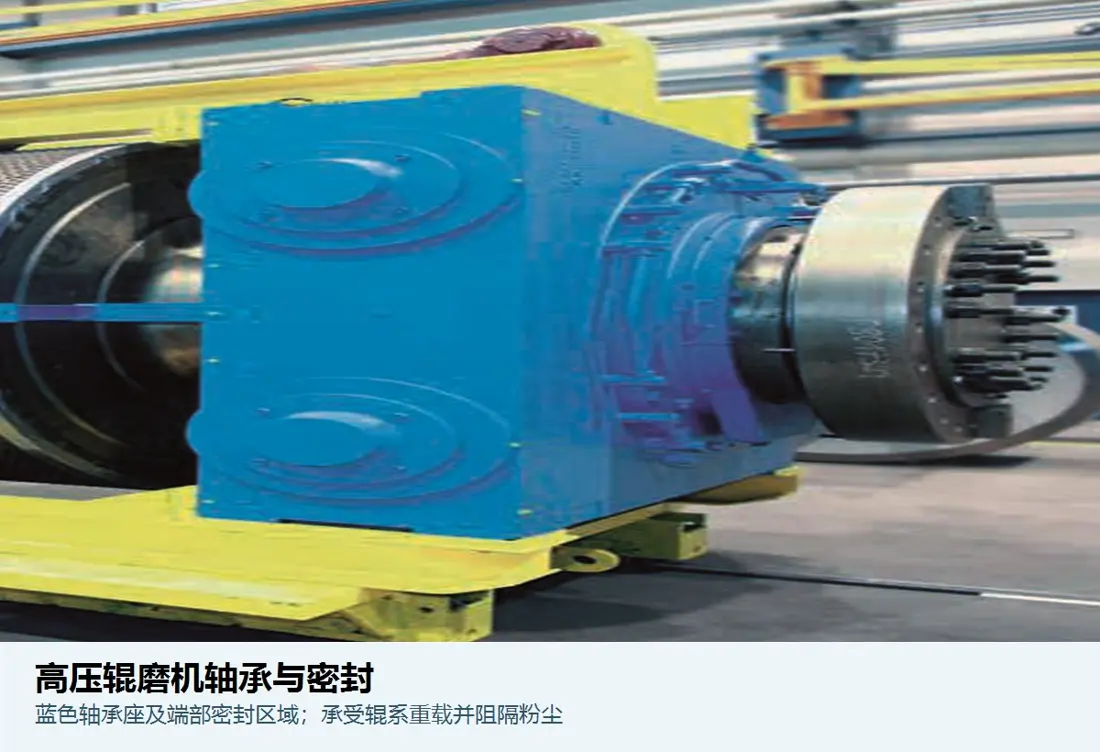
Cylindrical & Thrust Bearing Arrangement
Enduron 辊系将径向和轴向载荷分别传递至四列圆柱滚子轴承与推力轴承。轴承代号、游隙、配合、固定/浮动端和润滑必须成套核对。
进入统一零部件页 →Hydraulic Pressing Cylinder & Seal Kit
液压系统产生研磨压力并配合动态偏斜。需核对缸径、杆径、行程、关节结构、蓄能器、压力设定、油口和整套密封截面。
进入统一零部件页 →Motor, Gearbox & Coupling Interface
两套驱动分别连接固定辊和浮动辊。备件核对需提供机型、电机功率、转速、减速机铭牌、传动比、轴伸、联轴器和旋向。
进入统一零部件页 →Bearing Seal & Oil Lubrication System
油润滑系统保持轴承清洁和温度稳定,密封随辊系偏斜而不被拉开。需核对密封截面、方向、轴颈、端盖、油路、过滤和监测配置。
进入统一零部件页 →Main Frame, Roller Carriage & Exchange Structure
主机架、辊系滑座和换辊结构共同保持两辊位置并支持维护。应核对滑动面、销轴、衬套、导向、限位、紧固件和液压接口。
进入统一零部件页 →型号和核心参数采用 Weir 官方 Enduron HPGR 公开产品手册;产品结构、爆炸图、辊面、轴承与液压关系采用 Weir 官方页面。
不能。还需确认序列号、固定辊/浮动辊、驱动端/非驱动端、辊面版本、当前尺寸和磨损档案;同一型号的项目配置也可能不同。
不能。柱钉是硬质合金耐磨单件,辊套或辊体承载料床,辊轴传递载荷和扭矩;三者的材料、工艺、检测和装配要求必须分别确认。
没有可追溯原厂目录、图纸或装机记录支持的号码不公开发布。可提交铭牌、序列号、旧件照片、尺寸或辊面档案进一步核对。
请提供完整机型、序列号、固定/浮动侧、驱动端、辊面版本、旧件照片、尺寸、矿石工况和目标寿命,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求