
01
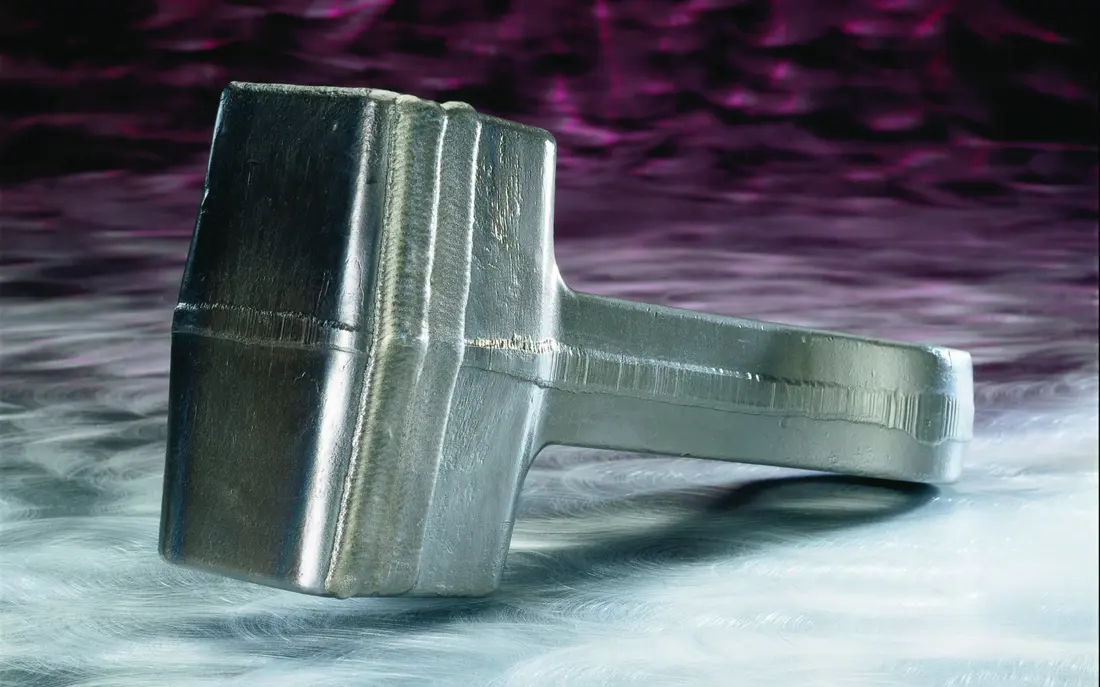
摆锤 / 锤头系统
Swing Hammer System
锤头在转子盘之间自由摆动,是直接冲击物料的核心耐磨件。HDS、HUM、HNM、HUV 的锤形、数量、摆动空间和固定方式必须分别核对。
进入统一零部件页 →HDS 双轴锤式破碎机与 HUM、HNM、HUV 锤式磨机:38 个当前型号、转子结构、锤头锤轴、篦篮衬板、轴系和传动备件集中核对。
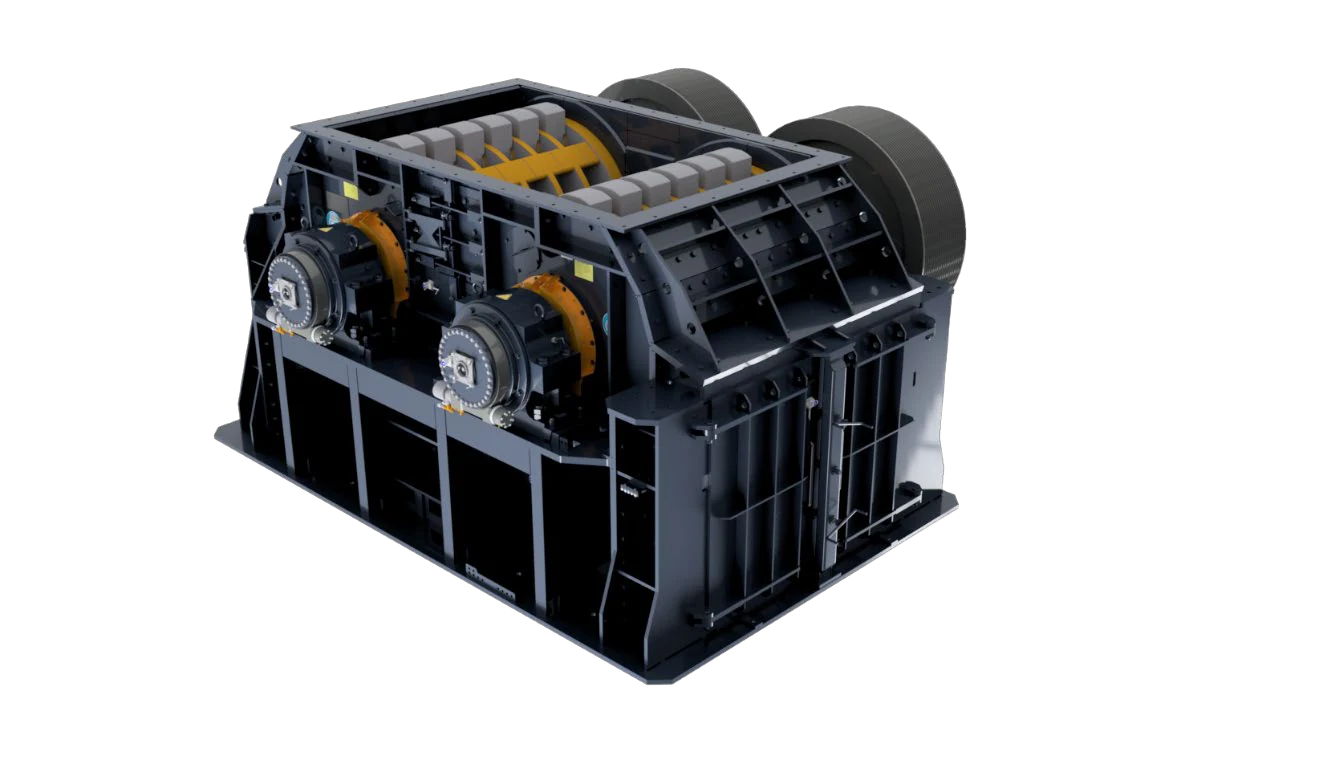
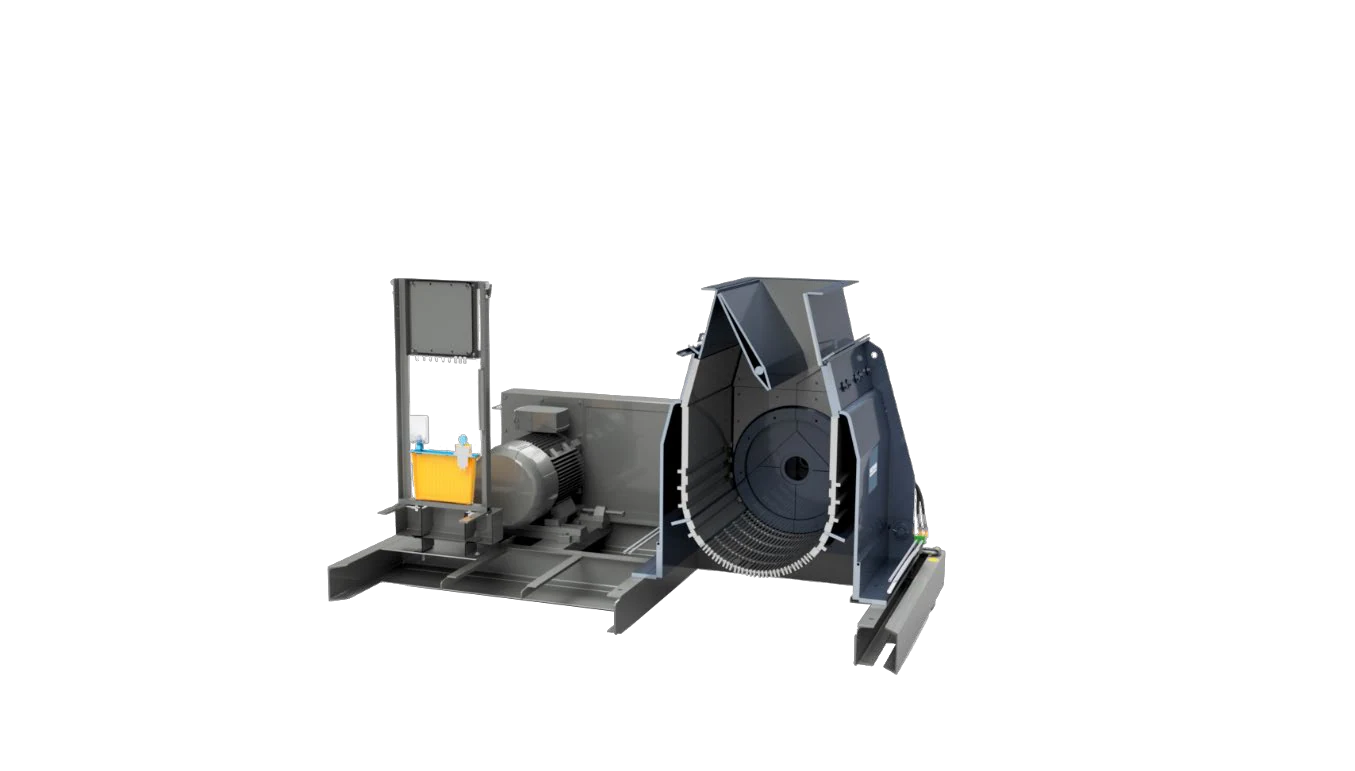
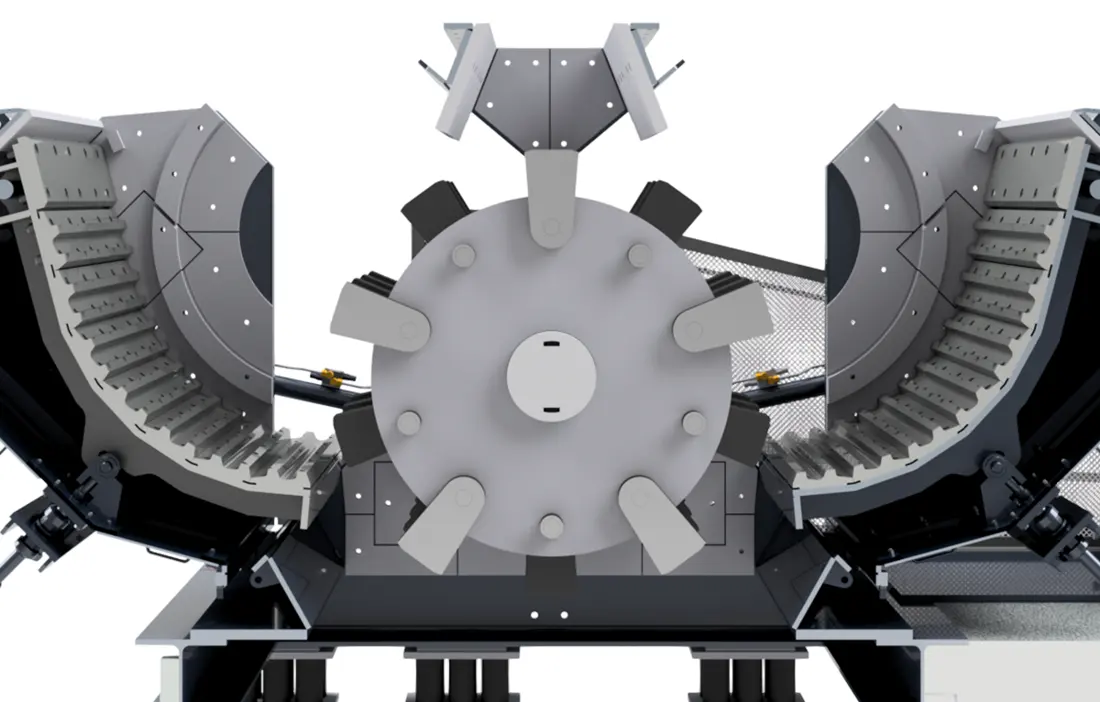
本页区分 HDS 双轴锤式破碎机、HUM 单可逆转子锤式磨机、HNM 双不可逆转子锤式磨机和 HUV 可变转子锤式磨机,只保留与备件识别、材料选择和按图制造直接相关的信息。
下表采用 HAZEMAG 当前 HDS、HUM、HNM、HUV 官方技术数据;能力仅用于系列初筛,实际值随物料、粒度和配置变化。
| 系列与标准型号 | 转子结构 / 核心尺寸 | 入料 / 能力范围 | 备件确认重点 |
|---|---|---|---|
| HDS:1412、1414、1416、1418;1613、1615、1618、1620;1818、1821、1823、1825;2019、2022、2025、2028、2032 | 双转子;转子直径 1,400–2,000 mm,宽度 1,200–3,160 mm | 最大入料边长 1,000–1,600 mm;官方能力约 180–2,450 t/h | 锤头、锤轴、中心砧座、篦条篦篮、双转子轴系 |
| HUM:0703、0705、0708、1008、1013、1313 | 单个可逆转子;Ø650–1,300 × 250–1,250 mm | 95%<3 mm 时约 5–50 t/h;15–250 kW | 锤头、转子盘、研磨路径、篦板、壳体衬板和 V 带传动 |
| HNM:0703、0705、0708、1008、1013、1020、1313、1325 | 两个不可逆转子;Ø650–1,300 × 250–2,500 mm | 95%<3 mm 时约 10–190 t/h;双电机配置 | 双转子位置、锤头锤轴、研磨路径、篦板和轴承支承 |
| HUV:1013、1020、1313、1622、1626、1630、1634 | 可变单转子;入料口约 376–690 × 1,220–3,400 mm | 最大入料 120–280 mm;官方能力约 110–510 t/h | 转子配置、锤头、反击/研磨路径、壳体衬板和传动接口 |
| 历史系列:Unirotor、Novorotor | 分别为 HUM、HNM 官方列明的前代产品线 | 历史尺寸和配置按具体铭牌、年份与图纸确认 | 不能用当前系列的尺寸、锤头或转子结构直接替代 |
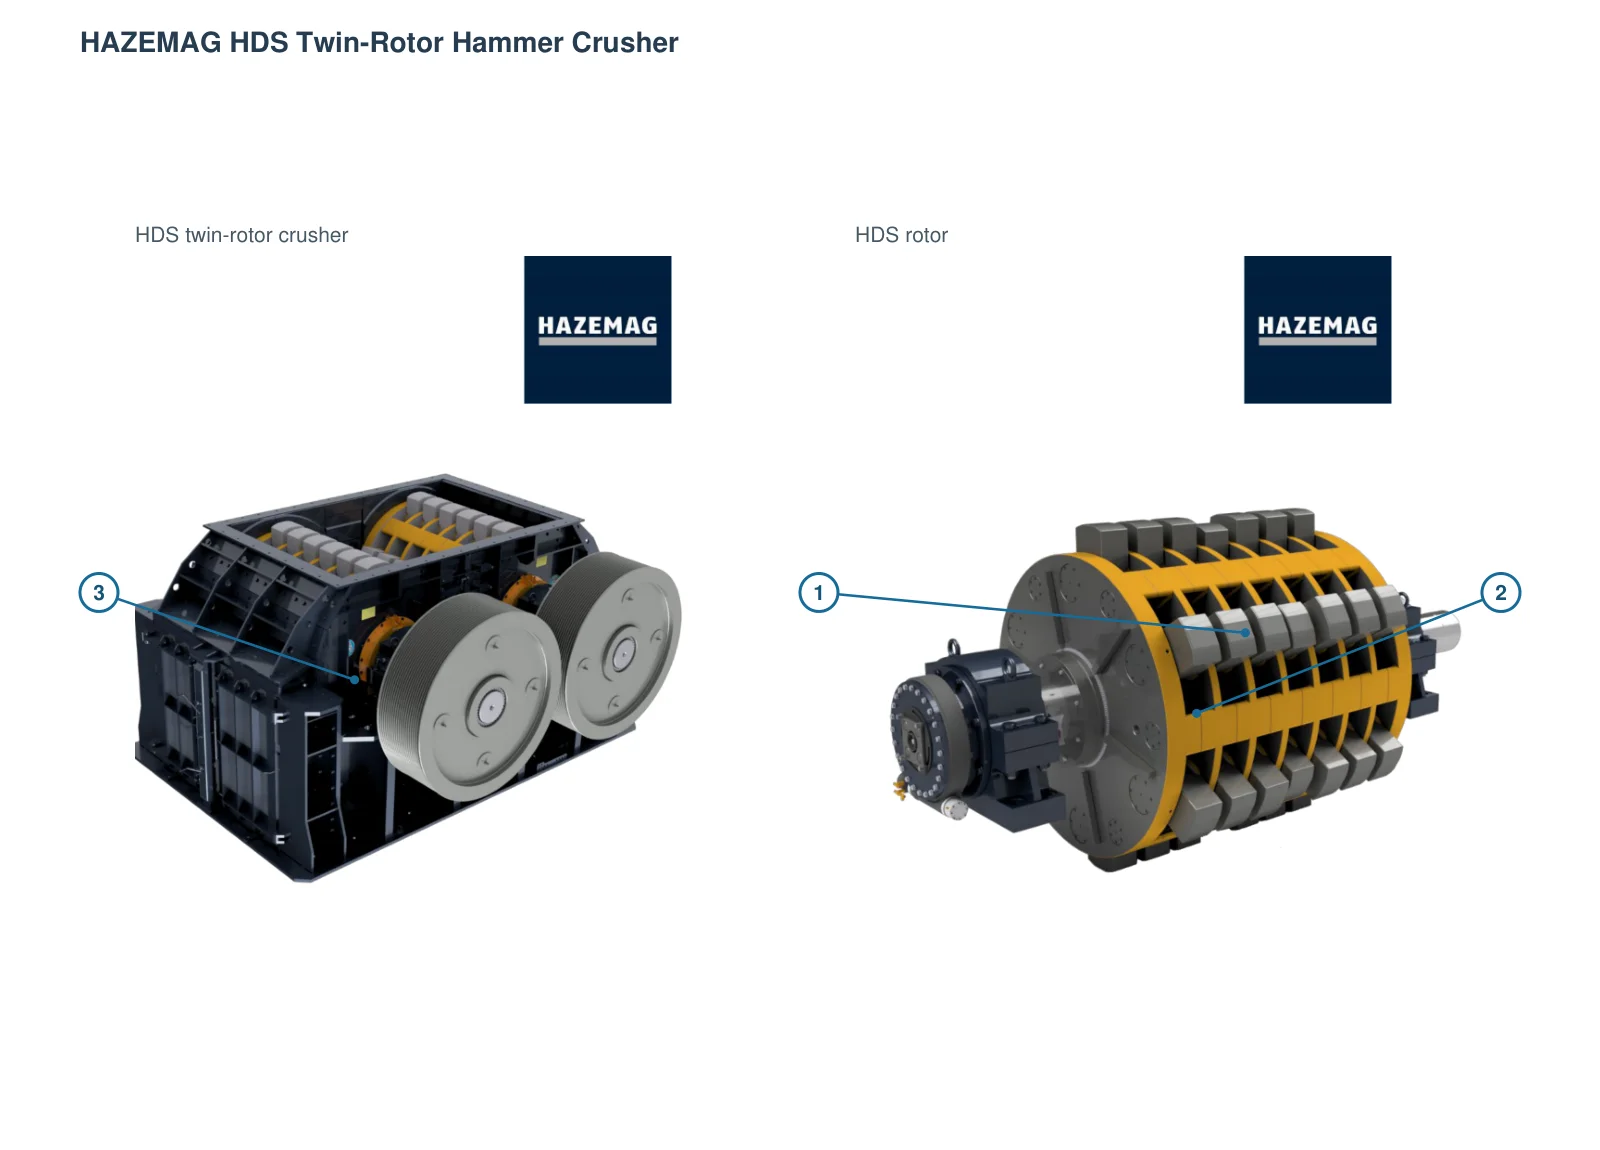
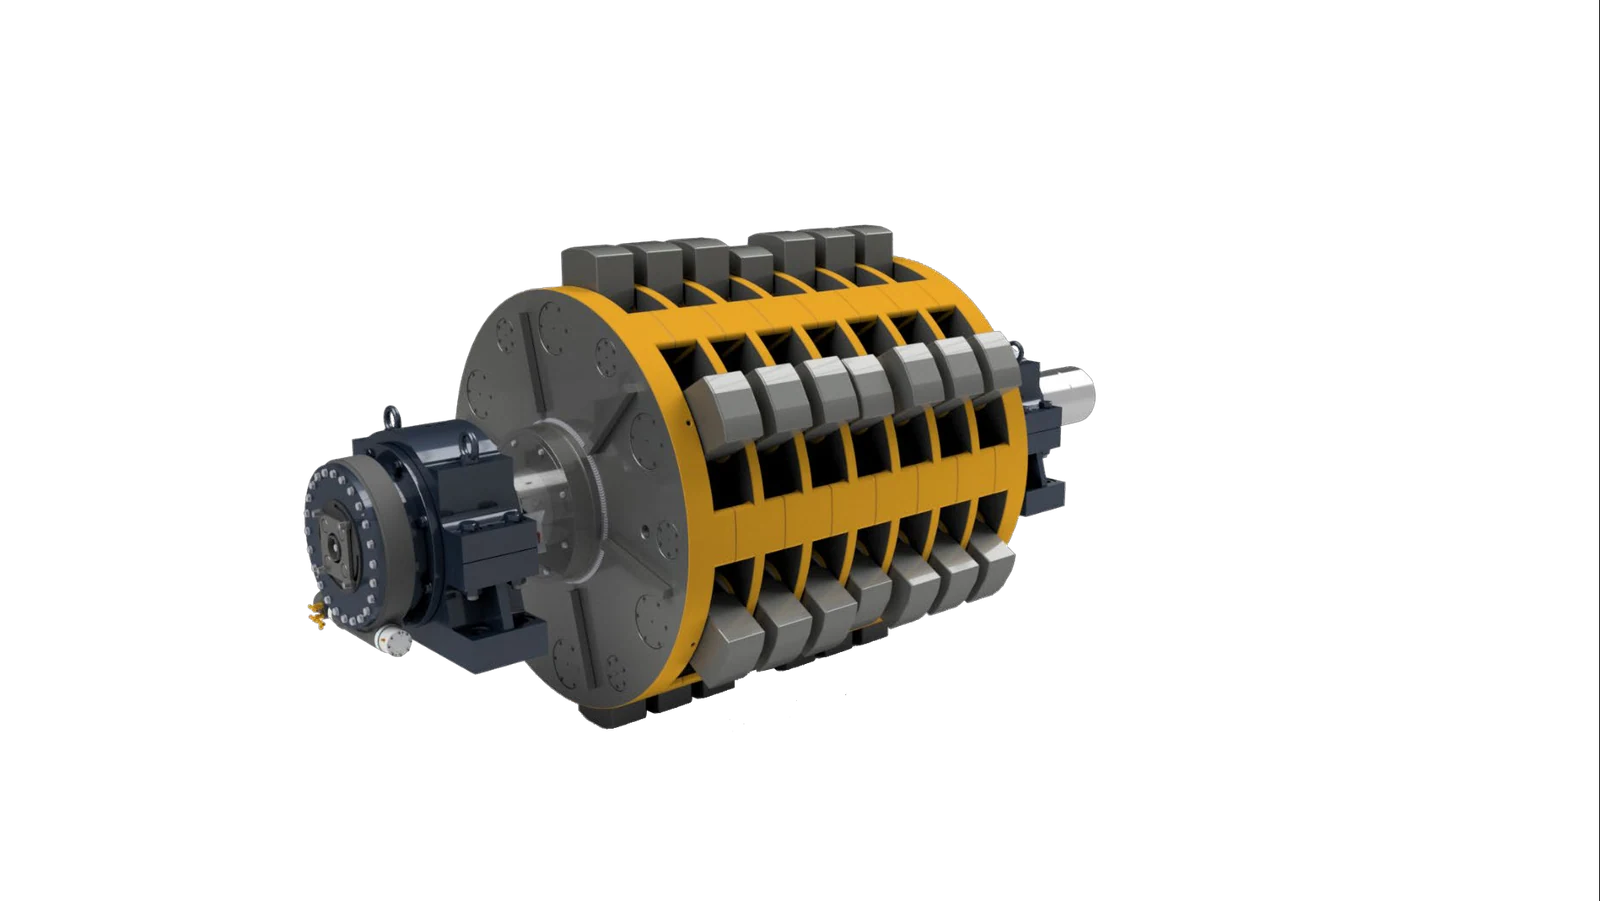
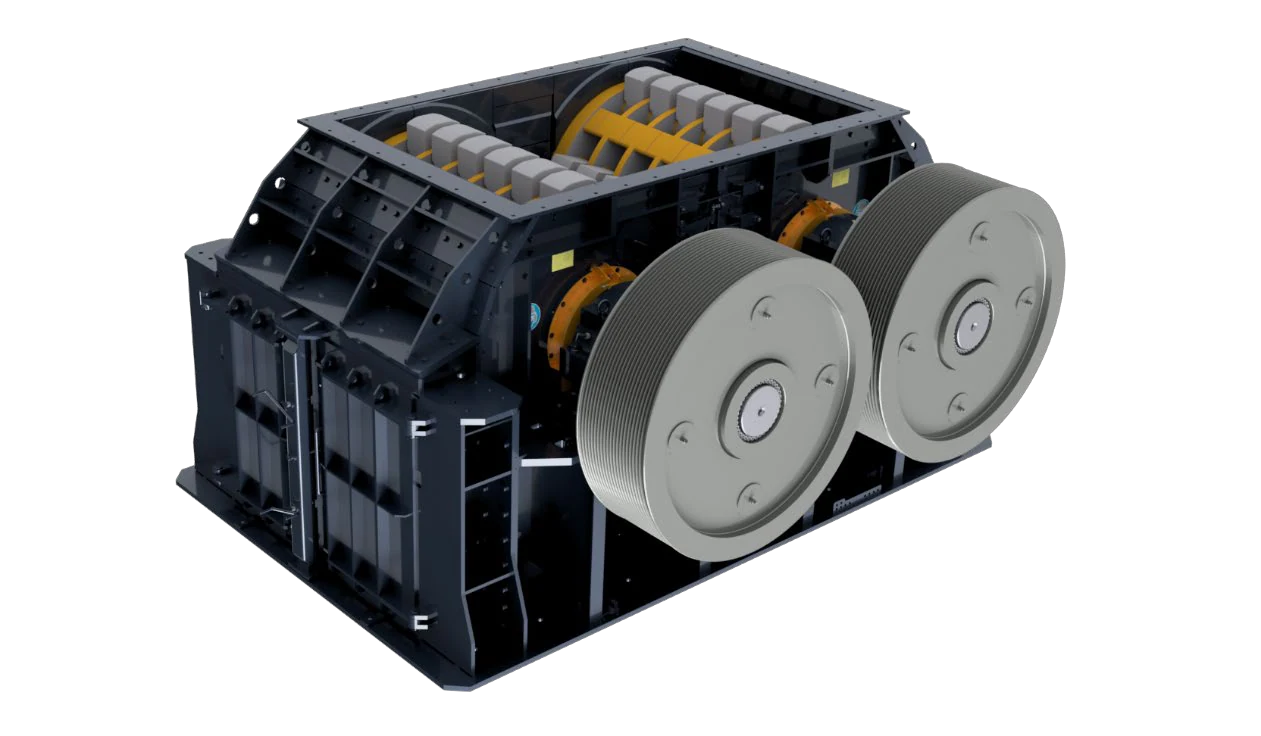
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 | |
|---|---|---|---|---|
| 1 |  | 锤头 | 独立转子图中外周锤头 | HDS |
| 1 | 锤头 | 开盖后露出的摆锤 | HNM | |
| 2 | 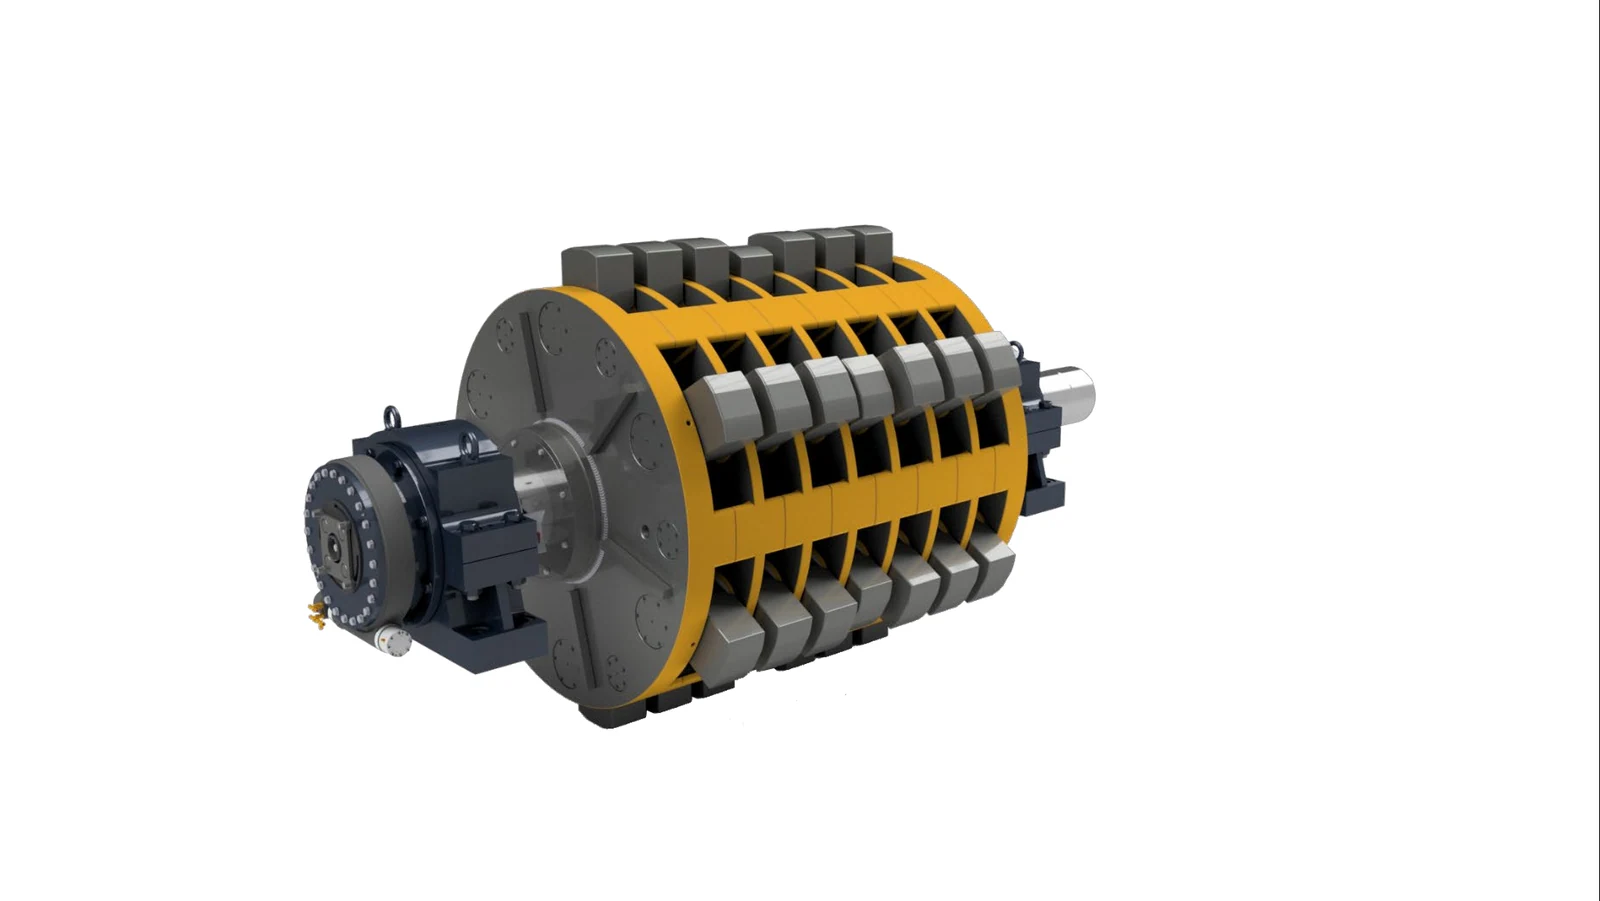 | 转子总成 | 原厂独立转子组件 | HDS |
| 2 | 转子总成 | 打开机壳后的盘式转子 | HNM | |
| 3 | 机壳 | 双转子外部壳体 | HDS | |
| 3 | 机壳 | 转子外部机壳 | HNM |
按直接冲击、载荷传递、反击研磨、筛分出料六类位置组织,并把每类零件连接到材料与统一零部件页。
Swing Hammer System
锤头在转子盘之间自由摆动,是直接冲击物料的核心耐磨件。HDS、HUM、HNM、HUV 的锤形、数量、摆动空间和固定方式必须分别核对。
进入统一零部件页 →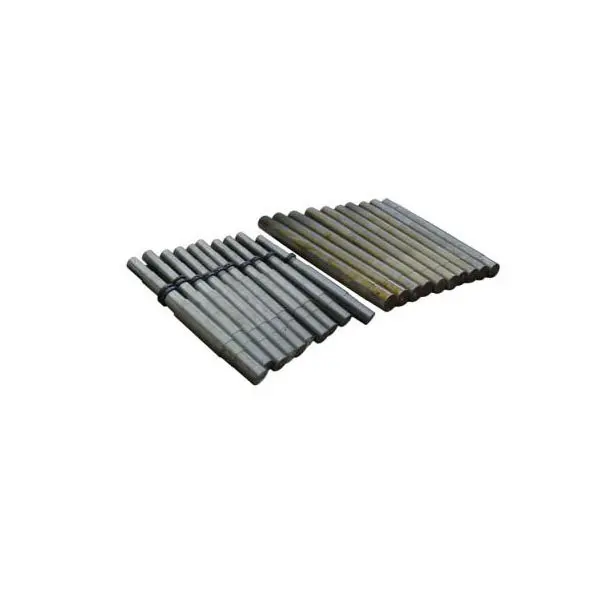
Hammer Pin & Retention Parts
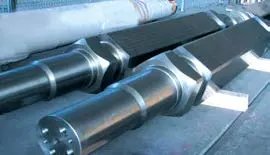
连接摆锤与转子盘并承受交变冲击、弯曲和磨损。须核对直径、长度、端部锁定、锤盘间距、锤头孔径和拆装方向。
进入统一零部件页 →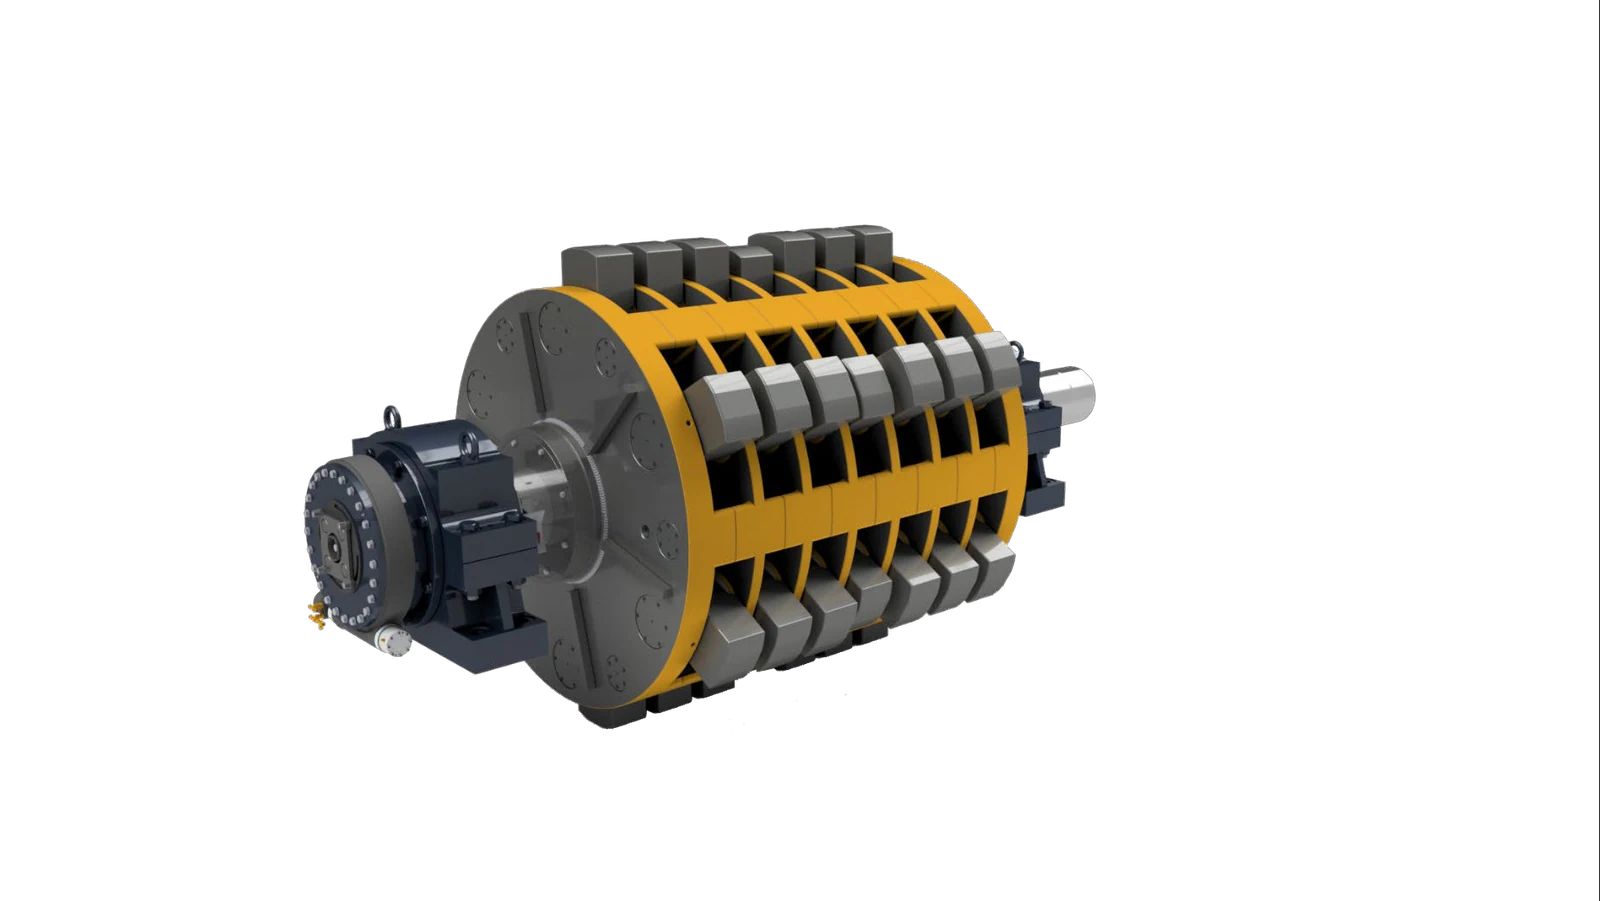
Rotor Disc, Spacer & Ring
转子盘沿主轴宽度布置,决定锤头位置和载荷传递;隔套与间隔环控制盘距。须成套核对盘数、厚度、孔系、轴配合和轴向定位。
进入统一零部件页 →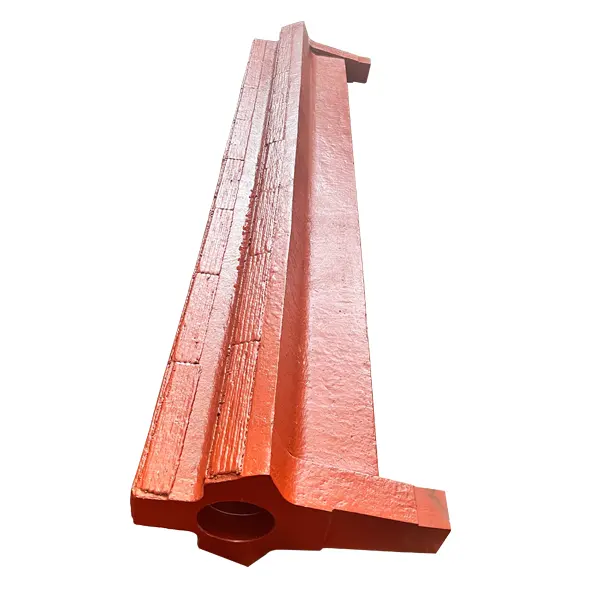
Central Anvil, Impact Wall & Housing Liner
HDS 中心砧座位于两转子之间;HUM/HNM/HUV 则按结构配置反击面和壳体衬板。不同系列的安装位置、轮廓和受力路径不可混用。
进入统一零部件页 →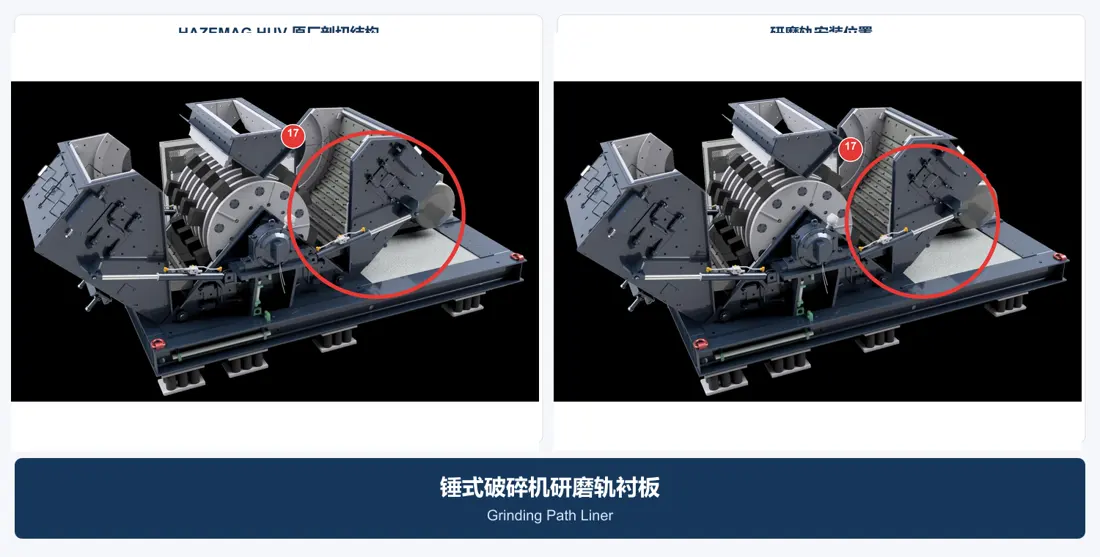
Grinding Path Liner & Spacer Bar
用于二次冲击、细碎和产品粒度控制。是否配置、条数、间距和曲面随 HUM、HNM、HUV 具体工况变化。
进入统一零部件页 →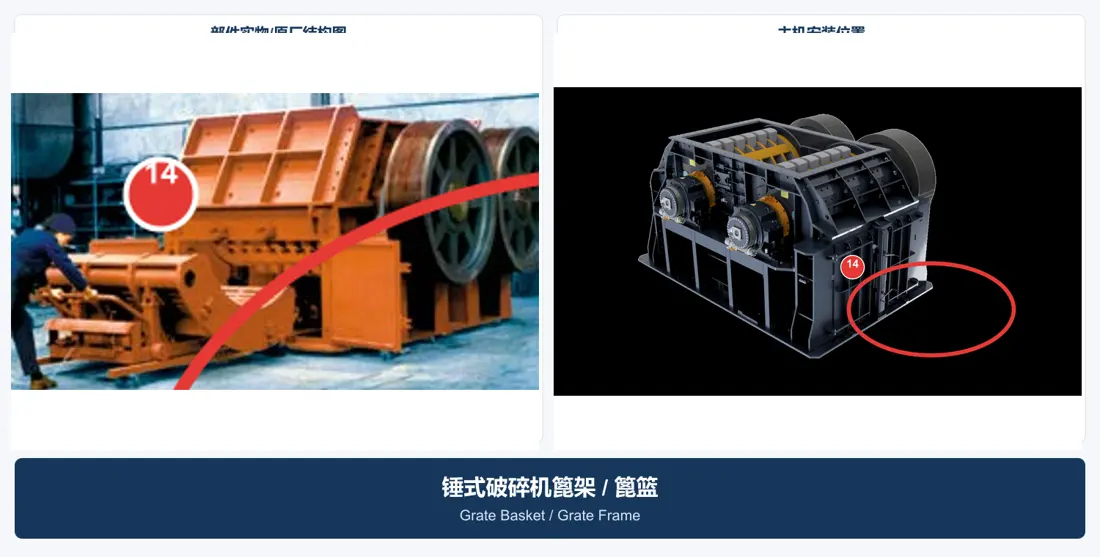
Grate Bar, Segment & Basket
HDS 篦篮限制过大颗粒并可随篦架抽出检修;HUM/HNM 也可配置不同篦板或筛面。须核对开孔、间隙、曲率、分块和支承。
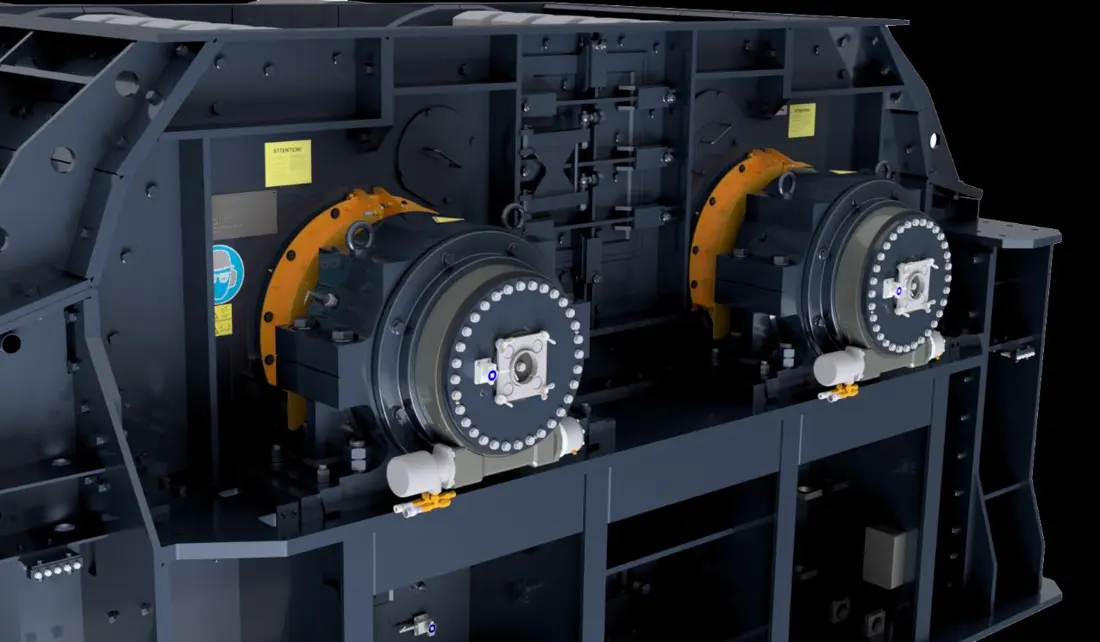
进入统一零部件页 →普通传动件单独列出。转子、主轴、轴承座、带轮、V 带和篦篮小车均须按具体系列及装机接口核对。
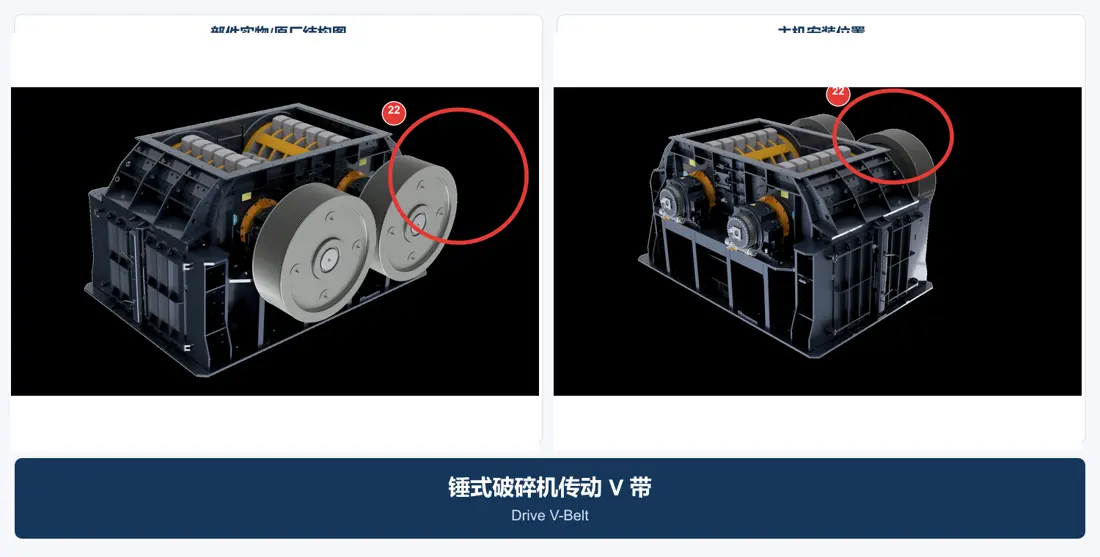
V-Belt Set & Tension Interface
V 带必须按截型、有效长度、根数、配组公差、带轮槽型和中心距成组确认,不能混用不同批次或只替换单根。
进入统一零部件页 →
Grate Basket Trolley, Roller & Guide
HDS 篦篮可通过篦架或小车从壳体抽出检修。滚轮、导轨、销轴、限位和支承结构须按设备宽度与维护方向成套核对。
进入统一零部件页 →型号、技术数据、转子结构和可更换零件关系均采用 HAZEMAG 当前官方产品与服务页面;未经证实的 OEM图纸不刊登。
不能。四类设备的转子数量、旋向、盘距、锤轴、摆动空间和工况不同,必须按完整型号、转子位置、尺寸、图纸和旧件分别确认。
它们是正常传动链的一部分,尺寸、槽型、根数、配组和动平衡直接影响转子运行,不能隐藏在整机说明里。
当前资料没有提供能与具体型号和位置一一对应的可追溯目录号。没有目录、图纸或装机记录支持的号码不对外发布。
提供完整型号、序列号、转子数量与旋向、转子尺寸、零件位置、旧件照片、材料和工况,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求