01
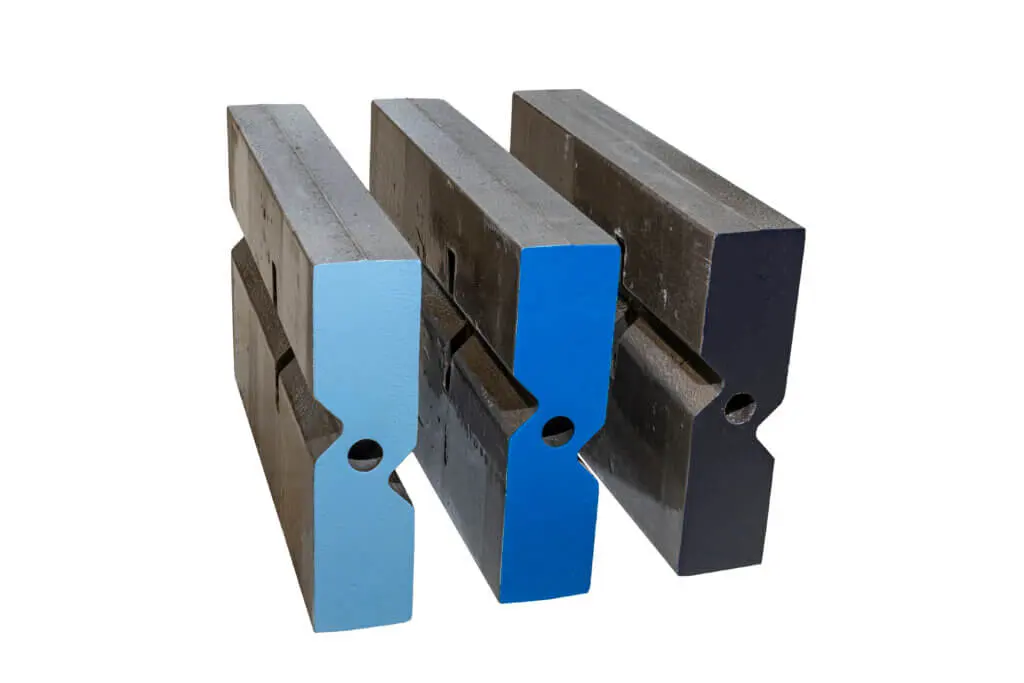
板锤系统
Blow Bar System
板锤是转子直接冲击物料的核心耐磨件。HAZEMAG 官方公开 HMN、HMA、HCR 三类板锤体系;实际截面、固定方式和装配方向仍按转子型号与原图确认。
进入统一零部件页 →HPI、HPI-H、HSI、HTI、HPC 当前系列及历史装机入口;型号、转子尺寸、耐磨件、传动备件与材料路径集中核对。
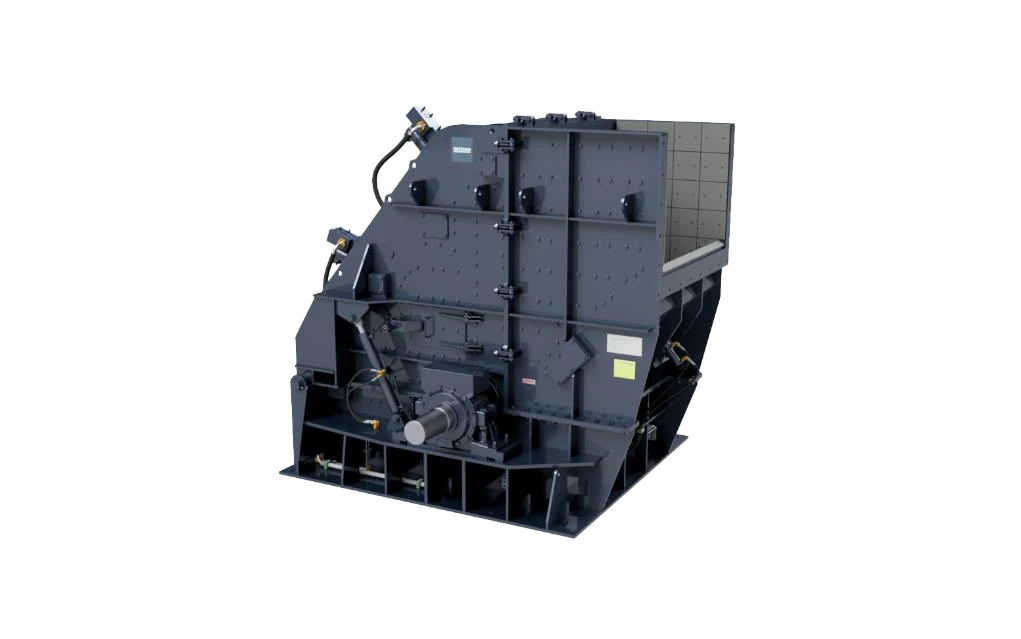
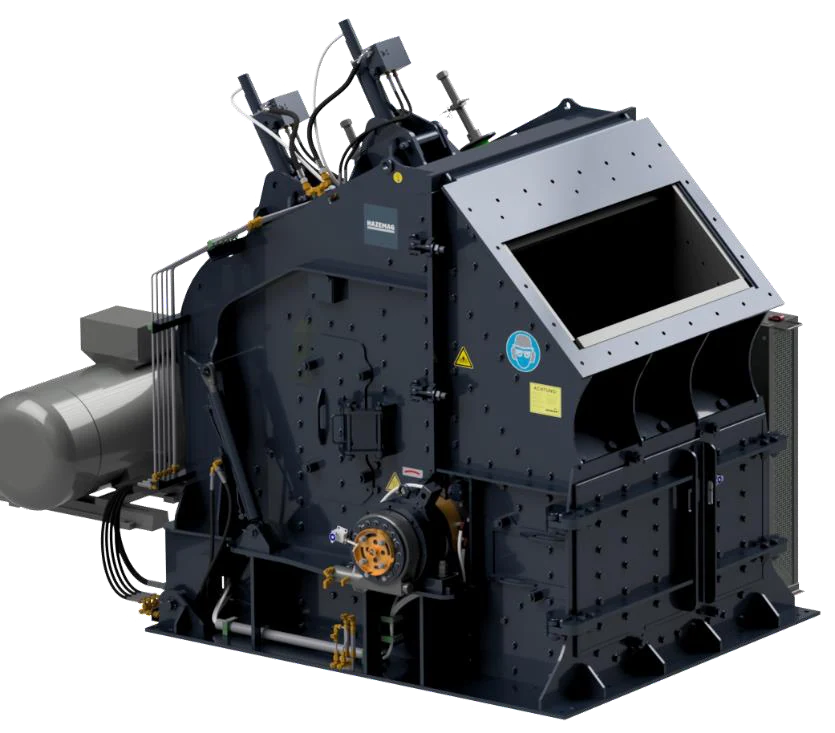
本页面向备件识别与按图制造,只保留与 HAZEMAG 冲击破碎机装机确认直接相关的型号、尺寸、零件位置、工况和材料路径。制造前仍须以铭牌、完整型号、序列号、总图、图纸或可追溯旧件完成最终核对。
下表按 HAZEMAG 当前官方 HPI、HPI-H、HSI、HTI、HPC 产品页整理,并保留与当前系列对应的历史产品名称作为旧装机识别入口。
| 系列与标准型号 | 官方能力 / 核心尺寸 | 结构范围 | 备件确认重点 |
|---|---|---|---|
| HPI:1622、1822、2022、2025、2030、2225、2230、2530 | 770–2,500 t/h;转子约 Ø1,640 × 2,250 mm 至 Ø2,500 × 3,000 mm | 初级冲击破碎;可按配置带研磨路径 | 型号、转子宽度、板锤形式、反击架和研磨路径 |
| HPI-H:1010、1214、1414、1615、1618 | 165–600 t/h;转子约 Ø1,030 × 1,000 mm 至 Ø1,640 × 1,800 mm | 初级冲击破碎;GSK 或 QB 转子配置 | 完整型号、转子型式、板锤、反击架及液压配置 |
| HSI:1007、1010、1014、1414、1420、1625、1630 | 40–700 t/h;转子约 Ø1,030 × 670 mm 至 Ø1,540 × 3,000 mm | 二级冲击破碎;前后反击架与可选研磨路径 | 转子宽度、反击板层级、衬板孔系和调节机构 |
| HTI:1005、1010、1014 | 40–160 t/h;转子约 Ø1,010 × 500 / 1,000 / 1,340 mm | 三级冲击破碎;VR2 或 VR4 转子配置 | 转子配置、板锤数量、出料间隙和衬板位置 |
| HPC:1414、1615、1618、1622、1822、2022、2025、2030 | 转子约 Ø1,340 × 1,340 mm 至 Ø2,000 × 3,000 mm | 双转子复合破碎;两级或三级反击架与研磨路径 | 两级转子位置、旋向、板锤、反击架和研磨路径 |
| 历史系列:AP-PH / AP-PMH;AP-S / AP-SM / AP-SMH / AP-KH / AP-KMH;AP-VHM-R / AP-KVH-R;AP-CM / AP-CMH | 历史装机尺寸随具体型号与年份变化 | 分别对应 HPI-H、HSI、HTI 和 HPC 的前代系列 | 必须联合铭牌、序列号、总图、图纸和现用件核对 |
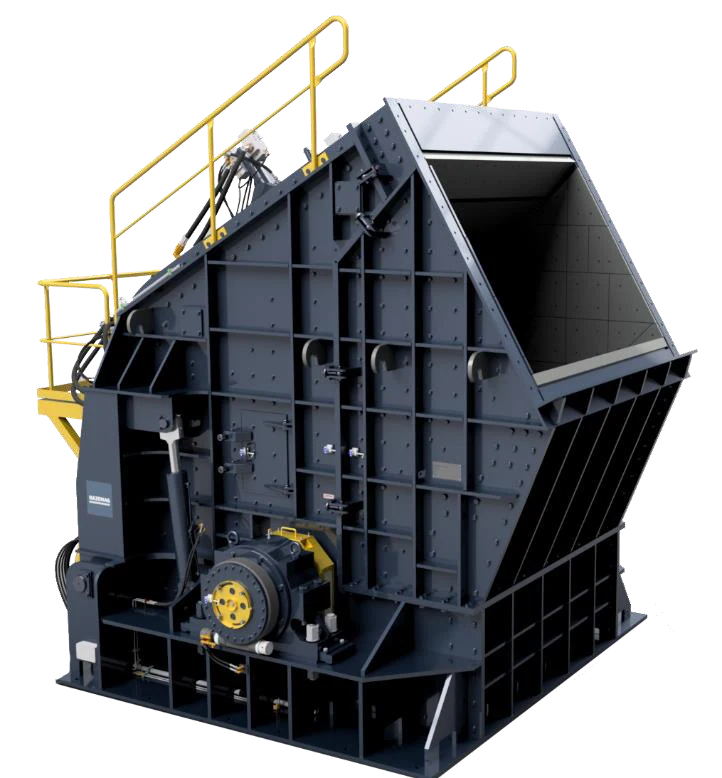
图上编号与下表一一对应。
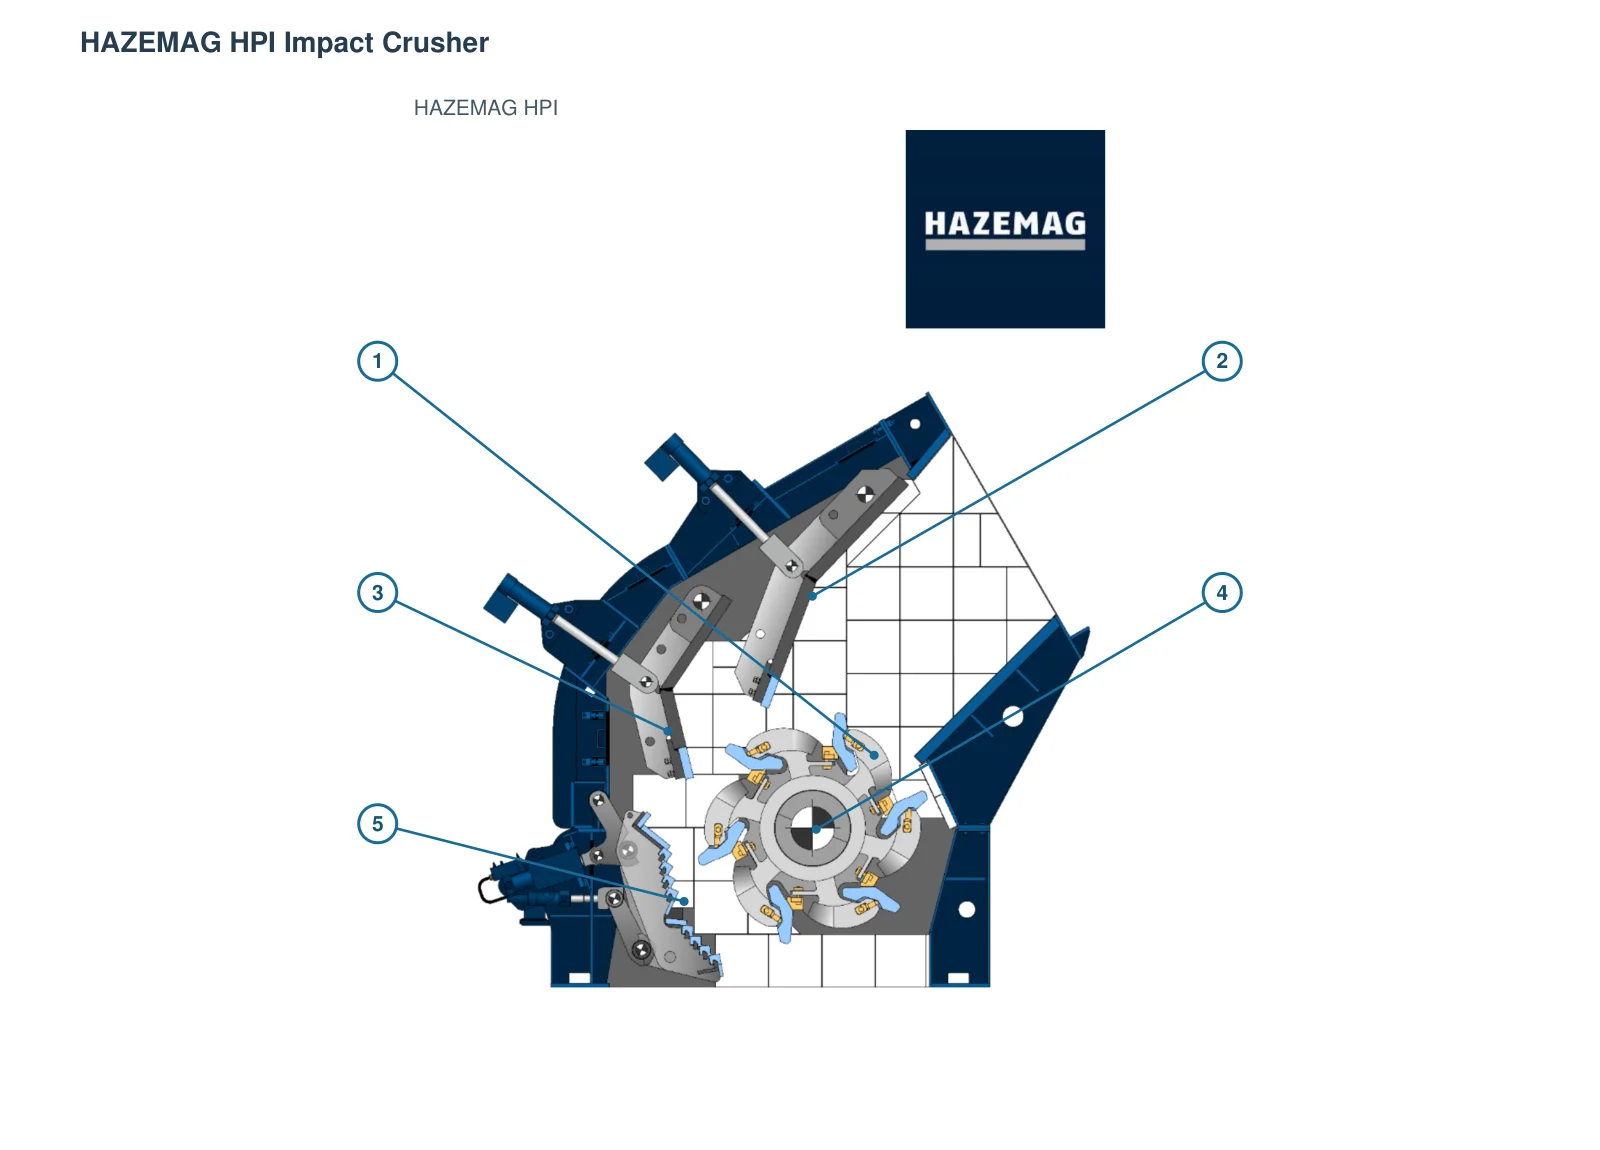
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 板锤 | 水平转子外周破碎工作面 | HPI(GSK转子构型) |
| 2 | 反击衬板 | 图左上第一反击架迎料面 | HPI |
| 3 | 第二反击衬板 | 转子对侧第二反击架 | HPI |
| 4 | 转子总成 | 破碎腔下部中心 | HPI(GSK转子构型) |
| 5 | 研磨轨衬板 | 转子左下方选装研磨轨 | HPI(选装研磨轨) |
按板锤、反击架、研磨路径、侧壁、固定结构和进料端六类位置组织。官方照片只用于对应的 HAZEMAG 产品
Blow Bar System
板锤是转子直接冲击物料的核心耐磨件。HAZEMAG 官方公开 HMN、HMA、HCR 三类板锤体系;实际截面、固定方式和装配方向仍按转子型号与原图确认。
进入统一零部件页 →
Impact Apron Liner
安装在前、后反击架表面,承受高速物料冲击和滑动磨损。卡片图用于通用位置识别,不代表某一 HAZEMAG 型号的几何形状。
进入统一零部件页 →
Grinding Path Wear Parts
位于末级破碎与出料控制区域。是否配置、梁数和衬板组合随 HPI、HPI-H、HSI 或 HPC 的具体配置变化。
进入统一零部件页 →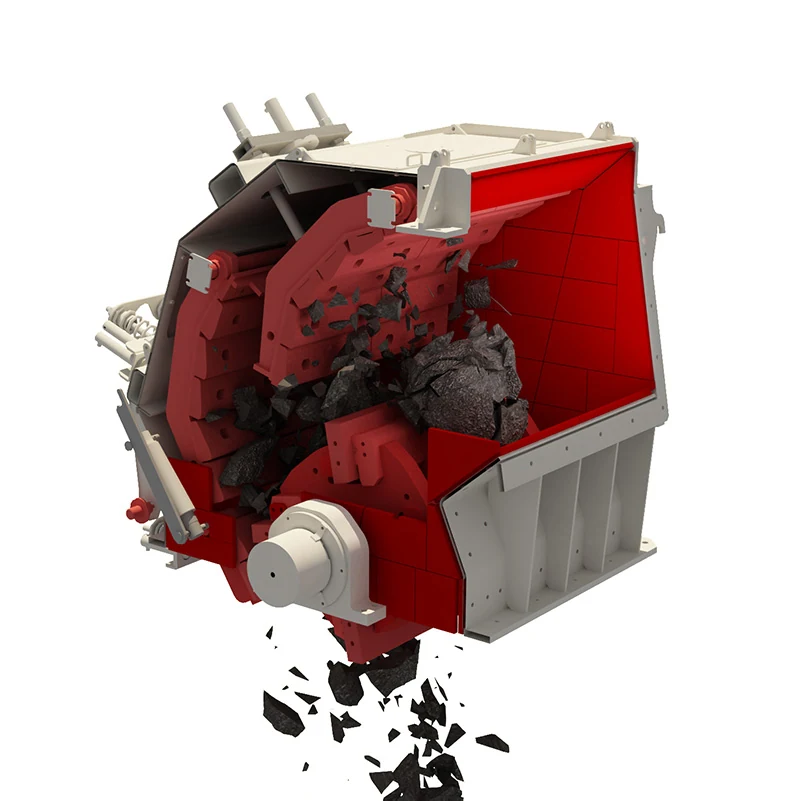
Side Liner & Housing Wear Plate
保护破碎腔侧壁、转子两侧和壳体易磨区域。卡片图为通用结构识别,实际轮廓、厚度、孔系和分块以装机图纸为准。
进入统一零部件页 →
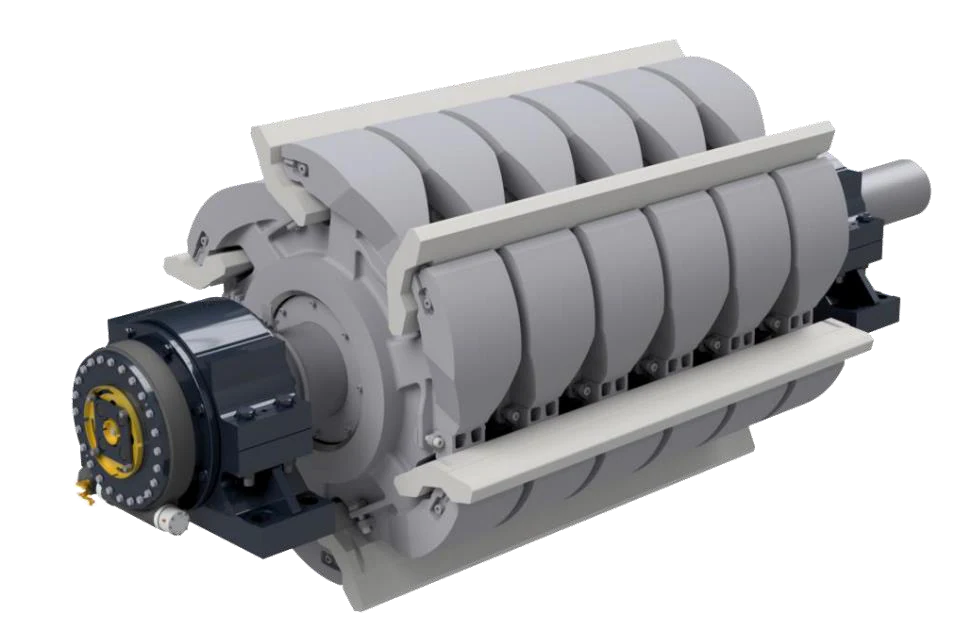
Blow Bar Retention Parts
负责板锤定位、夹紧和冲击载荷传递。应成套核对楔块、支承条、背板、螺栓及转子槽口,避免只替换单件造成装配失配。
进入统一零部件页 →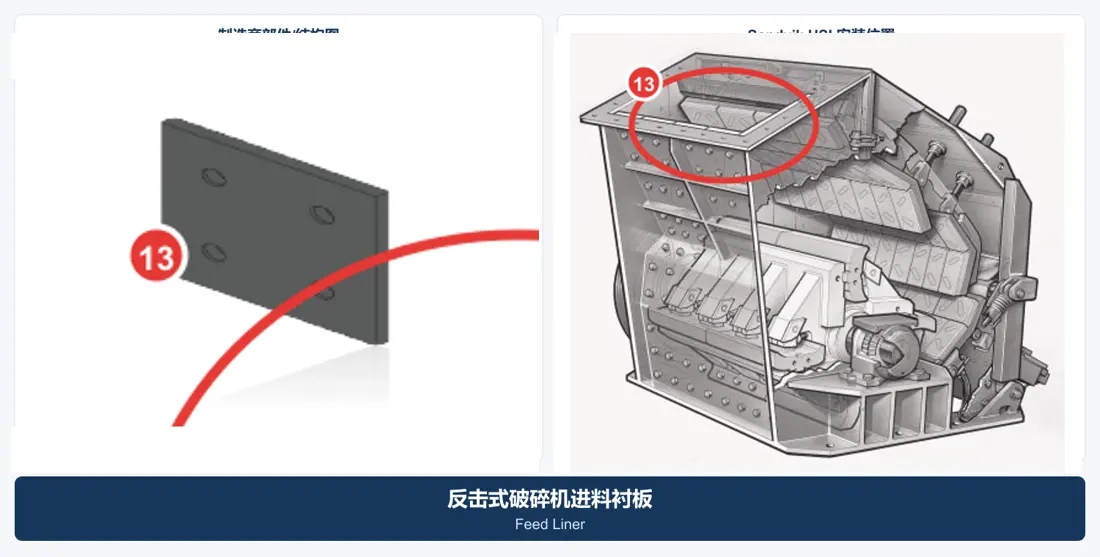
保留机族前缀与完整四位规格。所引五张原厂型号表列有:HPI 1622, HPI 1822, HPI 2022, HPI 2025, HPI 2030, HPI 2225, HPI 2230, HPI 2530; HPI-H 1010, HPI-H 1214, HPI-H 1414, HPI-H 1615, HPI-H 1618; HSI 1007, HSI 1010, HSI 1014, HSI 1414, HSI 1420, HSI 1625, HSI 1630; HTI 1005, HTI 1010, HTI 1014; HPC-1414, HPC-1615, HPC-1618, HPC-1622, HPC-1822, HPC-2022, HPC-2025, HPC-2030。另栏记录研磨路径配置。 source source source source source
请发送载机与破碎主机清晰铭牌:制造商、含后缀的完整型号、序列号,以及铭牌标明时的制造年份;用于识别所需零件。
机族及完整规格; 转子类型; 板锤截面和固定; 反击架位置; 内衬位置; 在装研磨路径
普通传动与支承件单独列出。转子、轴、轴承、轴承座、密封、液压缸和反击架总成须按装机接口成套核对。
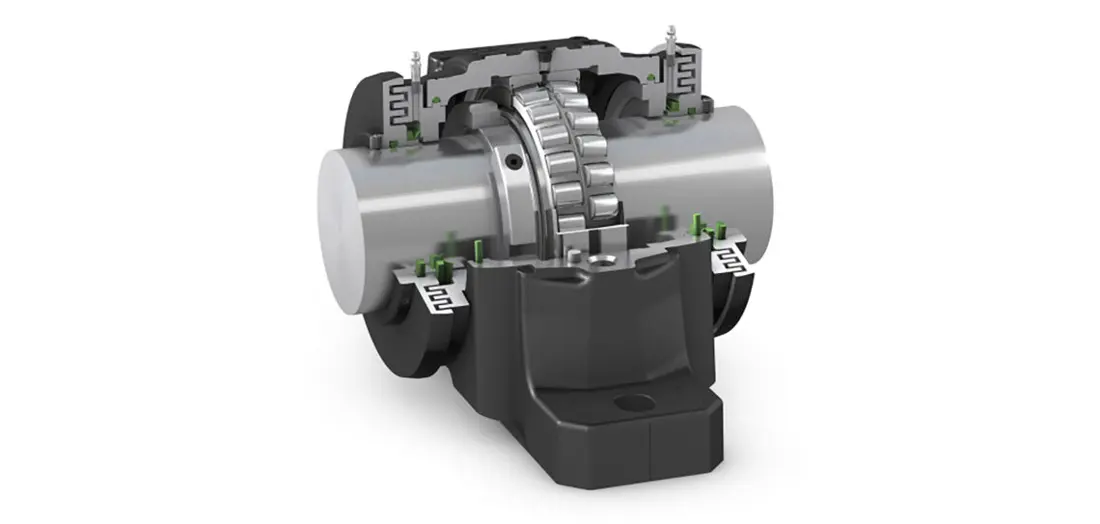
Bearing Seal & Lubrication Interface
阻隔粉尘并保持润滑。密封结构、唇口方向、轴径、沟槽、端盖和润滑通道必须与轴承座一起确认。
进入统一零部件页 →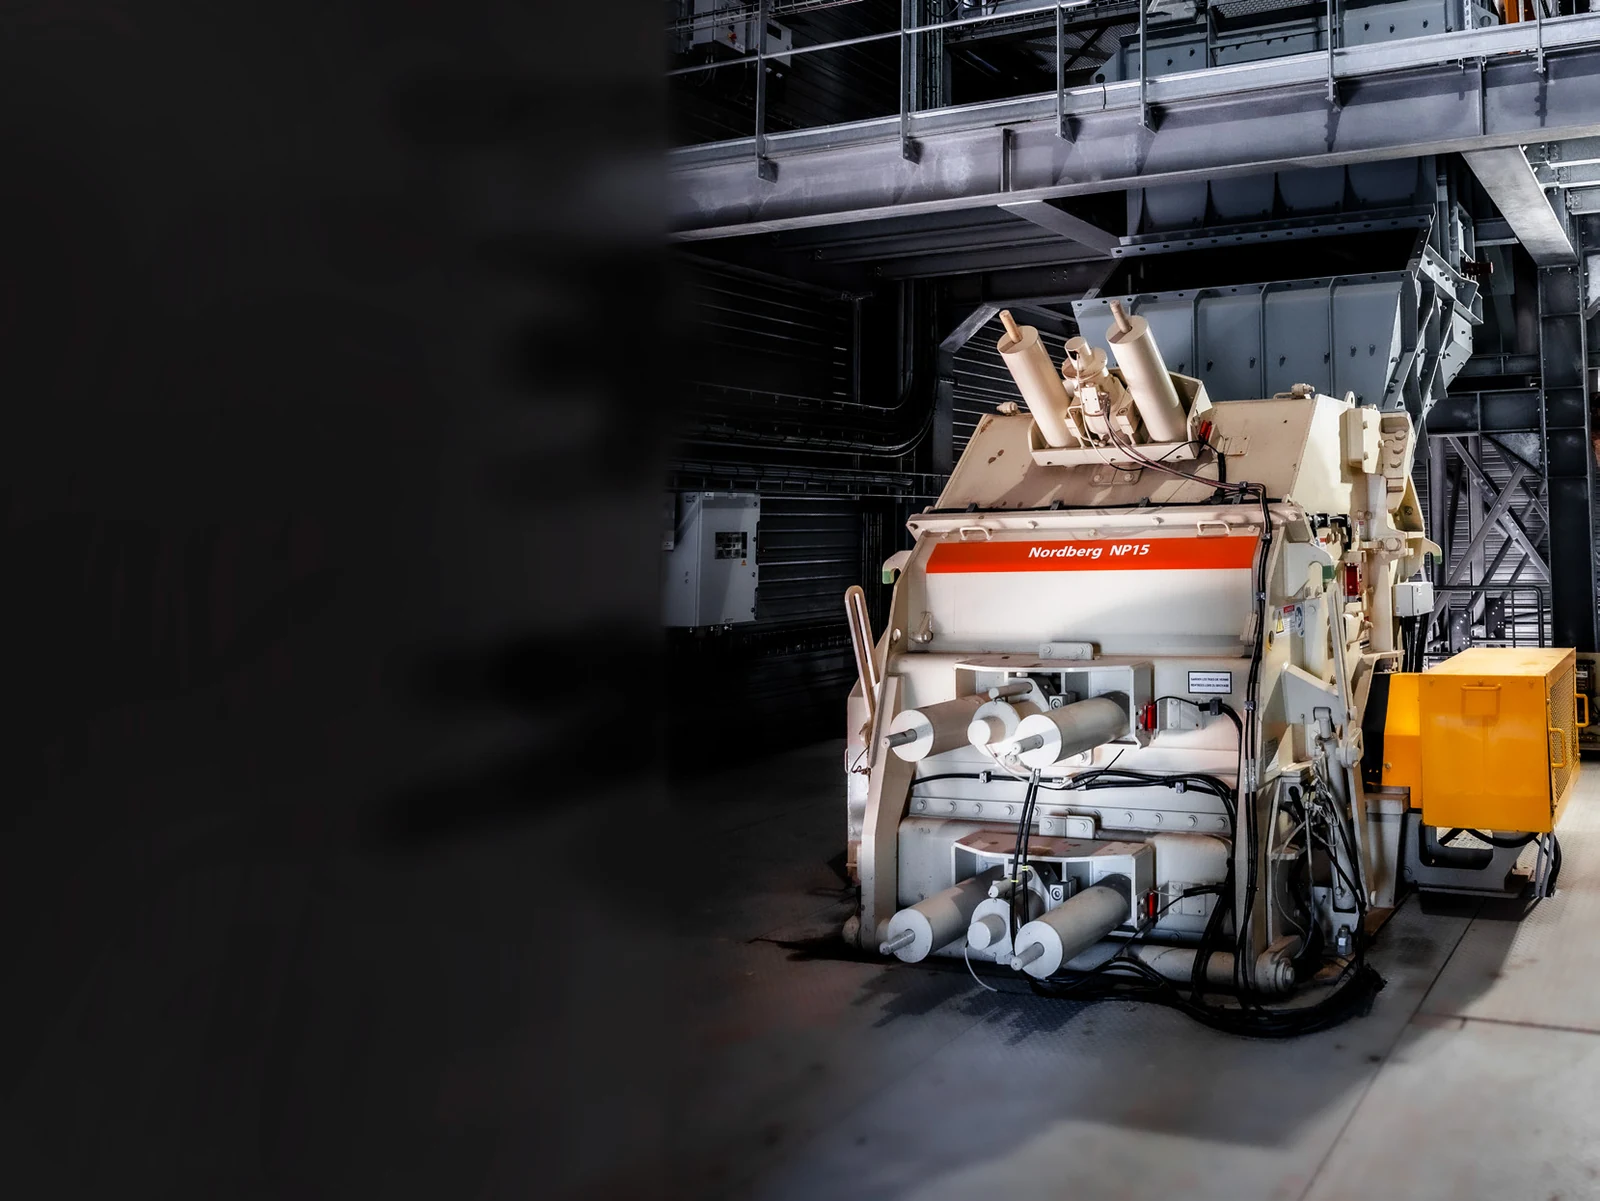
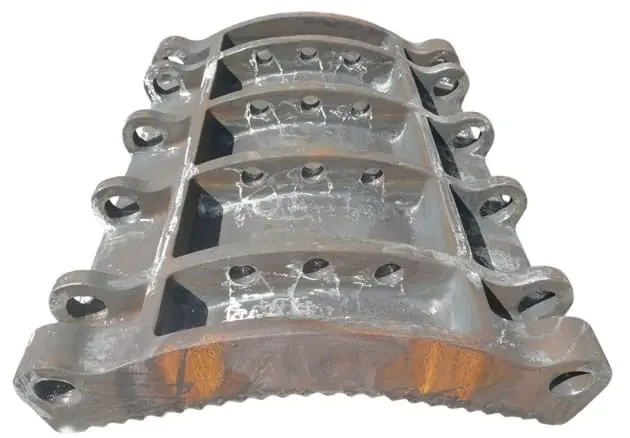
Impact Apron, Pin & Bushing
包括反击架承载结构、枢轴、衬套和连接件。总成与单件应分别确认位置、转动间隙、润滑、反击板接口和液压连接。
进入统一零部件页 →型号、尺寸和 HAZEMAG 专属产品关系采用原厂公开页面。
不能。至少还要确认完整型号、转子尺寸、序列号、反击架或研磨路径配置、图纸以及现用件结构。系列名称只用于缩小核对范围。
不能仅按材料名称互换。必须先确认板锤截面、长度、槽口、固定方式和转子配置,再根据冲击与磨蚀工况选择材料体系。
HAZEMAG 同系列内部仍存在型号、年份和配置差异。没有可追溯目录、图纸或装机记录支持的号码不对外发布;可提交铭牌、图纸或旧件进一步核对。
提供完整型号、序列号、转子尺寸、反击架配置、现用件照片、图纸、材料和工况,我们据此完成识别、材料评估、制造组织、质量管控与成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。
提交需求