
图纸与工程评审
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
支承锤头自由摆动并把锤头冲击反力传给转子盘。
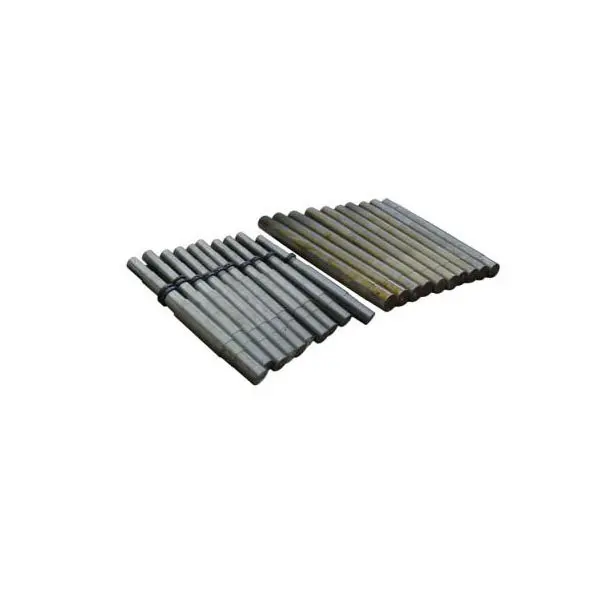
锤轴 / 锤销(Hammer Axle / Hammer Pin)— 锤式破碎机 耐磨件,位置编号 02。
| 现有候选材料 | 42CrMo/SAE 4140、34CrNiMo6 等调质合金钢,必要时工作面感应淬火或耐磨表面强化 |
| 典型性能与验收重点 | 锤轴承受交变弯曲、剪切、冲击和锤孔微动磨损。典型芯部调质硬度可约 260–340 HB,局部表面强化需保留韧性芯部并控制硬化层过渡。验收应包括材质、UT/MT、直线度、圆度、表面粗糙度、硬化层、端部锁紧尺寸和锤孔配合;磨槽后的有效截面与应力集中比单点硬度更关键。 |
| 主导失效机理 | 冲击、切削和磨粒磨损 |
以下链接用于工程预选。最终适配必须核对完整型号、序列号、图纸版本、尺寸和实际工况。
独立后市场信息参考。OEM 名称和商标归各自权利人所有,不代表授权、隶属或认可。制造前必须核对系列、完整型号、序列号、图纸和工况。
发送图纸或型号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求