Минеральный сайзер MMD

Определите установленную машину по серии и типовым размерам производителя, затем проверьте зубчатые кольца и сегменты, боковые износостойкие плиты, валы, редукторы, подшипники и подтвержденные номера запчастей.

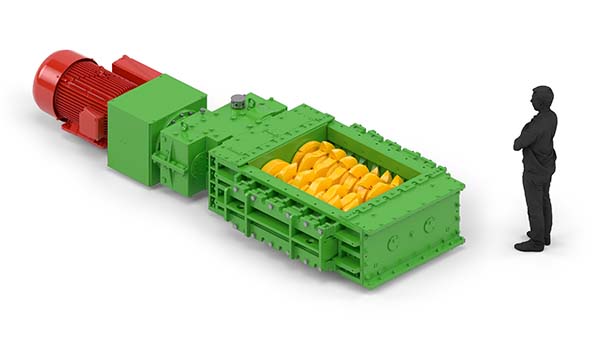
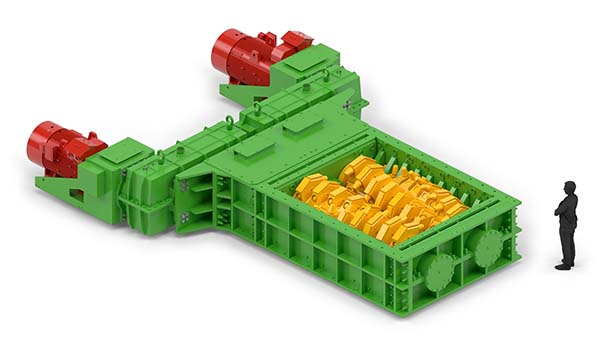
Изображение дробилки MMD Mineral Sizer от производителя
Изображение MMD показывает двухвальную камеру дробления, расположение зубчатых сегментов и корпус.
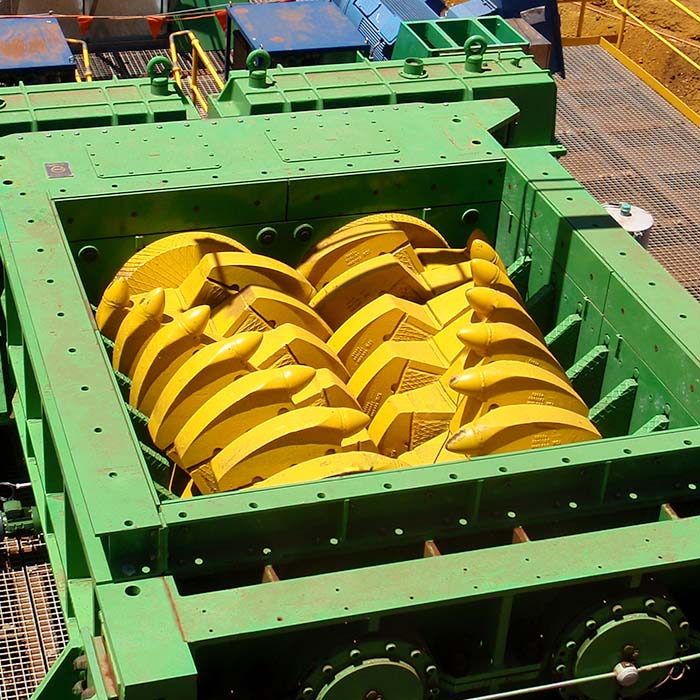
Изображение MMD 625 Series Sizer от производителя
Изображение MMD 625 Series Sizer. Профиль зубьев, длина загрузочного проема и исполнение привода определяются проектом.
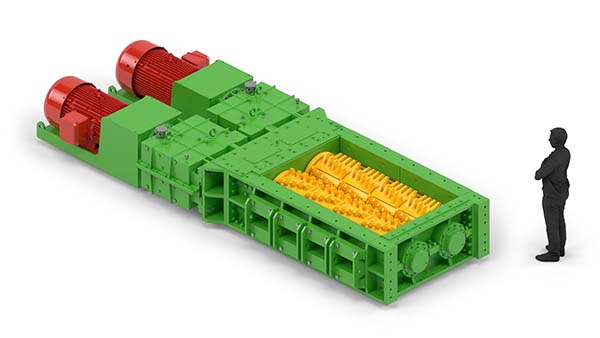
Изображение MMD 1300 Series Sizer от производителя
Изображение MMD 1300 Series Sizer для определения компоновки и габаритов крупной серии.
Оборудование OEM

Серии, расположение деталей и номера запчастей

Раздел посвящен изнашиваемым деталям, запчастям привода и изготовлению по чертежам. Профиль зубьев, межосевое расстояние, длина загрузочного проема и привод MMD Sizer зависят от материала и проекта. Перед изготовлением сверяют шильдик, полную модель, серийный номер, общий вид и редакцию чертежа.

200/350–1500 Текущие серии Sizer
1980 Первый 500 Series Sizer
2500+ Опубликованное число установок Sizer
14 Прослеживаемые номера в этом разделе
Модели и основные характеристики

Серии MMD Sizer и типовые размеры

В таблице приведены серии и типовые размеры с действующей страницы продукции MMD. Размеры и масса зависят от профиля зубьев, длины загрузочного проема, схемы межосевого расстояния и привода.

Серия SizerТиповая высота по данным производителяТиповые ширина / масса по данным производителяПримечания по идентификации и применению
200 / 350 СерияОбщая высота 400 mmМалая серия; остальные размеры уточняются по исполнениюМеньшая производительность и более мелкий продукт
Серия 500Высота 615 mmШирина 1870 mm / около 12 tИсполнения для первичного, вторичного или третичного дробления; фиксированные или регулируемые оси либо один ротор
Серия 625Высота 770 mmШирина 2090 mm / около 26 tОбычно первичное или вторичное дробление при средней производительности
750 / 850 СерияВысота 1330 mmШирина 2400 mm / около 40 tПовышенная производительность; первичное или вторичное дробление в зависимости от зубьев
Серия 1000Высота 1590 mmШирина 3020 mm / около 60 tУвеличенное межосевое расстояние; часто сочетается с машиной серии 750 для вторичного дробления
Серия 1300Высота 1845 mmШирина 3600 mm / около 95 tВскрышные породы и материалы крупных горных предприятий при высокой производительности
Серия 1500Высота 2195 mmШирина и масса уточняются по исполнениюКрупная серия Sizer в действующей футеровке MMD

На сайте производителя размеры и масса обозначены как типовые. Запчасти следует изготавливать по шильдику, серийному номеру, общему виду и чертежам деталей конкретной машины.

Изнашиваемые детали

Изнашиваемые детали камеры дробления и материалы

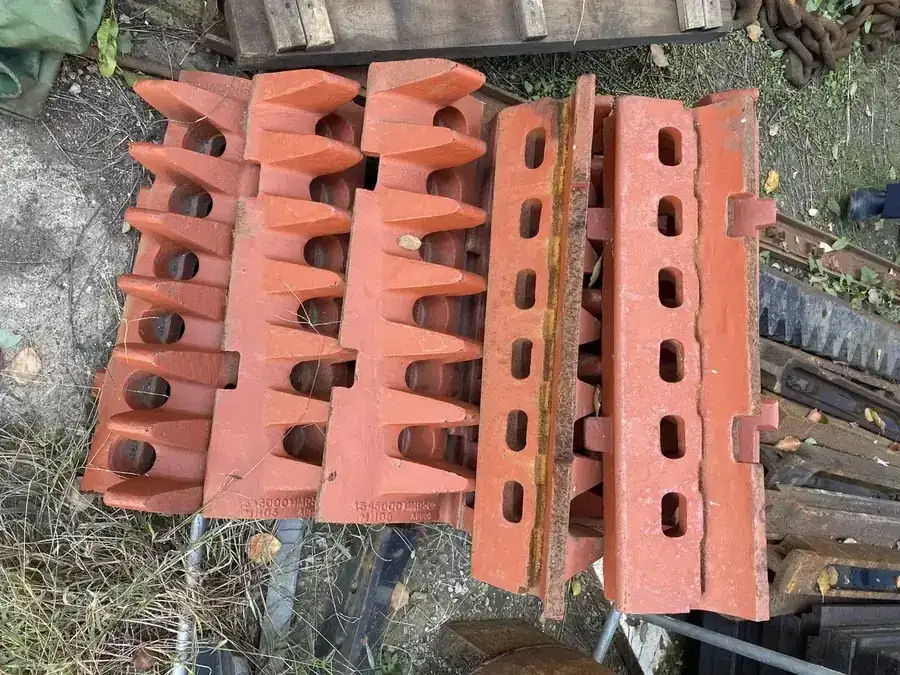
По месту установки различают зубчатые кольца и сегменты, зубчатые колпачки, боковые плиты, дробящие балки, очищающие гребенки, крепеж и обечайки валков. Карточки ведут к разделам деталей и материалов.

Зубчатые кольца / сегменты — изображение для идентификации
01

Зубчатые кольца / сегменты

Tooth Ring / Tooth Segment

Устанавливаются по окружности дробящего вала. Профиль, число, угол и расположение зубьев определяют захват и выход материала. Сверяют серию, положение вала, угол сегмента и исходный чертеж.

Проверка материала: В имеющихся данных указаны ZG30CrMnMo и Mn13Cr2 / ASTM A128 B-2. Конкретный материал подтверждают по ударным нагрузкам, абразивному износу и исходному чертежу.

Перейти к разделу деталей →
Зубчатые колпачки и узлы крепления — изображение для идентификации
02

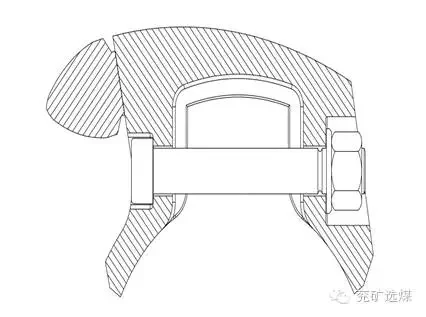
Зубчатые колпачки и узлы крепления

Tooth Cap & Retention Assembly

Включают зубчатые колпачки и их крепления. Необходимо сверить монтажное сечение, способ крепления, отверстия и профиль зуба; внешнего сходства недостаточно для взаимозаменяемости.

Проверка материала: Материалы усиленных колпачков, крепежа и основы проверяют отдельно по исходным чертежам, ударным нагрузкам и требованиям сборки.

Перейти к разделу деталей →
Боковые износостойкие и торцевые плиты — изображение для идентификации
03

Боковые износостойкие и торцевые плиты

Side Wear Plate / End Plate

Расположены по бокам и торцам камеры, удерживают материал и защищают корпус. Контур, отверстия, толщину и монтажные зазоры сверяют с общим видом и установленными деталями.

Проверка материала: Выбор износостойкого листа или литых деталей подтверждают по абразивности материала, силе ударов и материалу исходного чертежа.

Перейти к разделу деталей →
Накладки дробящих балок и очищающие гребенки — изображение для идентификации
04

Накладки дробящих балок и очищающие гребенки

Breaker Bar Cap / Cleaning Comb

Накладки дробящих балок участвуют в формировании конечной крупности, а гребенки очищают впадины зубьев при липком влажном материале. Их определяют отдельно по исполнению машины и месту установки.

Проверка материала: В имеющихся данных ZG30CrMnMo указан для зубчатых сегментов и деталей дробящих балок. Материал очищающих гребенок необходимо подтверждать по исходному чертежу.

Перейти к разделу деталей →
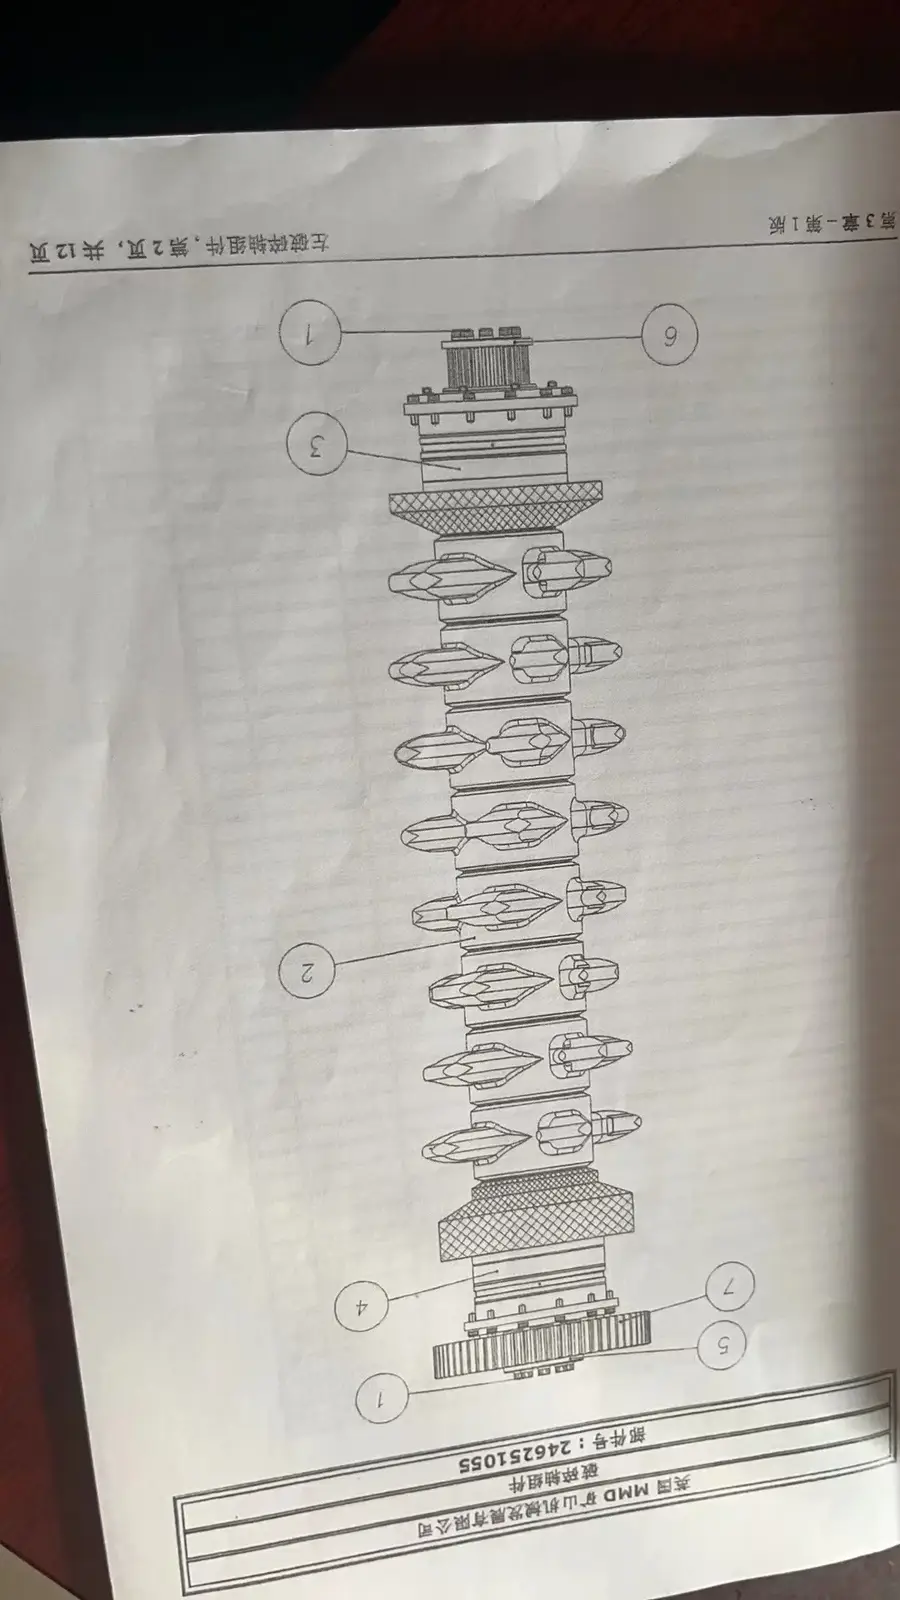
Болты зубчатых сегментов и крепеж — изображение для идентификации
05

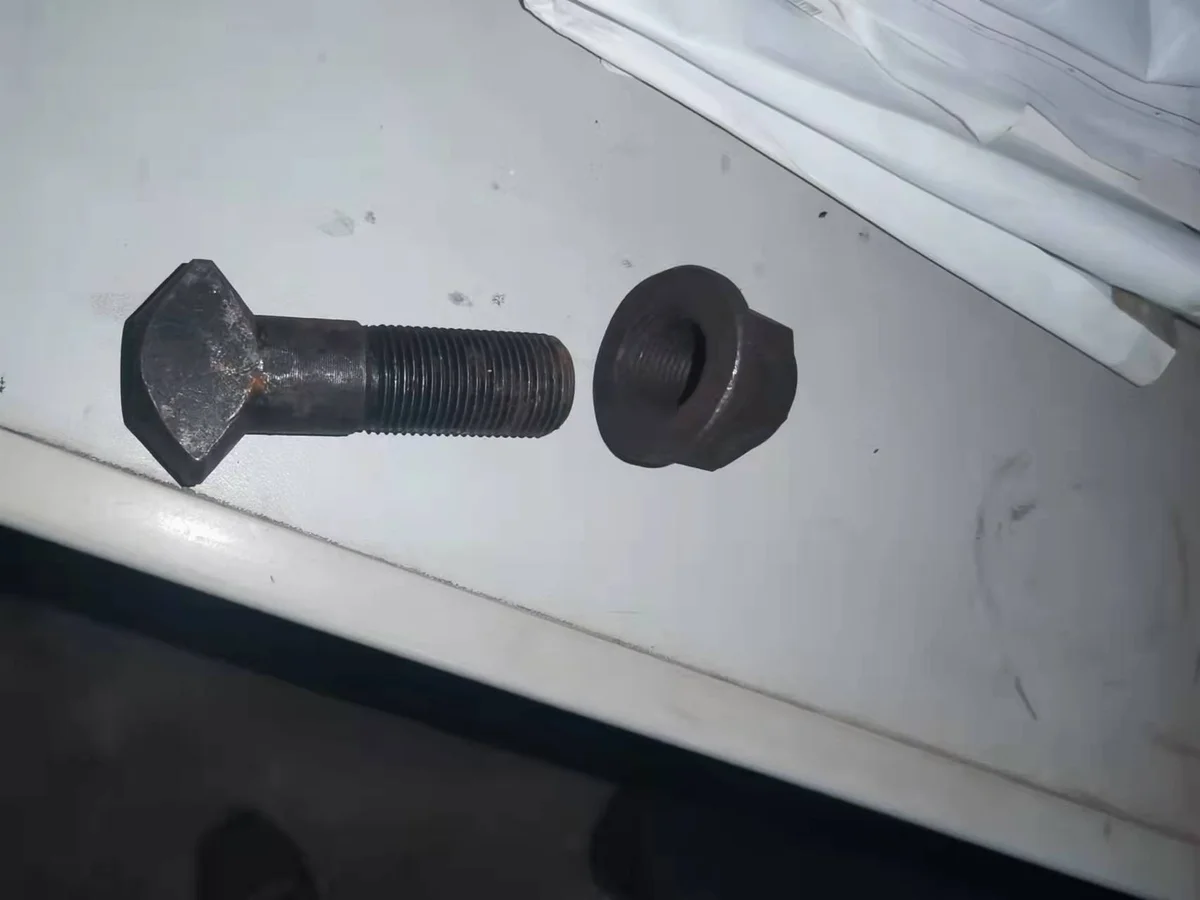
Болты зубчатых сегментов и крепеж

Tooth Segment Bolt & Fastener

Воспринимают переменные ударные, зажимные и вибрационные нагрузки. Одновременно сверяют резьбу, конструкцию головки, класс прочности, преднатяг и комплектные шайбы.

Проверка материала: Изготавливают по указанным в исходном чертеже марке легированной стали, состоянию термообработки, механическим свойствам и защите поверхности.

Перейти к разделу деталей →
Обечайки валков / барабаны валов — изображение для идентификации
06

Обечайки валков / барабаны валов

Roll Shell / Drum

Эти несущие элементы служат для установки сегментов и передачи момента. Проверяют осевую длину, внешний диаметр, присоединения сегментов, шпонки или шлицы и требования динамической балансировки.

Проверка материала: Конструкционный материал, изготовление ковкой или литьем и термообработку подтверждают по полному чертежу и требованиям неразрушающего контроля.

Перейти к разделу деталей →
Запасные части

Запчасти валов, опор и привода

Запчасти привода выделены отдельно. Редукторы, муфты, валы, подшипники, корпуса и гидромуфты проверяют по полному комплексу присоединений установленной машины.

Дробящий вал в сборе — изображение для идентификации
01

Дробящий вал в сборе

Roll Shaft Assembly

Включает главный вал, зону установки сегментов, концевые соединения и опорные посадки. Сверяют полную серию, положение вала, направление вращения, общий вид и чертеж валовой системы.

Проверка материала: Материал вала, термообработку, дефектоскопию, допуски размеров и качество поверхности подтверждают по исходному чертежу и нагрузкам.

Перейти к разделу деталей →
Подшипники и корпуса — изображение для идентификации
02

Подшипники и корпуса

Bearing & Bearing Housing

Воспринимают радиальные и осевые нагрузки низкоскоростной валовой системы с высоким моментом. Зазор подшипника, отверстие корпуса, уплотнения и подвод смазки проверяют в комплексе.

Проверка материала: Модель подшипника подтверждают по IOM и документации установки. Материал корпуса, точность обработки и дефектоскопию выполняют по исходному чертежу.

Перейти к разделу деталей →
Специальный редуктор в сборе — изображение для идентификации
03

Специальный редуктор в сборе

Sizer Gearbox Assembly

Основной узел низкоскоростного привода MMD Sizer с высоким моментом. До расчета предложения уточняют модель редуктора, передаточное отношение, входной и выходной концы, ориентацию установки и присоединения.

Проверка материала: Легированную сталь колес и валов, термообработку, точность зубьев и требования контроля подтверждают по исходному чертежу или прослеживаемому образцу.

Перейти к разделу деталей →
Зубчатые муфты — изображение для идентификации
04

Зубчатые муфты

Gear Coupling Assembly

Соединяют привод с валами и компенсируют ограниченную несоосность установки. Втулки с наружными зубьями, обоймы с внутренними зубьями, уплотнения и смазку проверяют в комплекте по присоединительным размерам.

Проверка материала: Материал зубчатых частей, термообработку и точность посадок подтверждают по исходному чертежу, также проверяют допустимый момент и несоосность.

Перейти к разделу деталей →
Гидромуфты — изображение для идентификации
05

Гидромуфты

Fluid Coupling

Обеспечивают плавный пуск и защиту от перегрузки. Проверяют полную модель, требования к заполнению жидкостью, входные и выходные соединения и защитное исполнение.

Проверка материала: Узел подбирают по шильдику, присоединительным размерам и параметрам привода, а не по внешнему сходству.

Перейти к разделу деталей →
Номера чертежей и запчастей

Подтвержденные номера запчастей MMD 625 / 154

Номера ниже взяты из руководств MMD IOM, документации установок заказчиков и производственных записей ANRANST. Они служат только для определения соответствующей модели и позиции детали.

Соответствующая модельДетальНомер по каталогуТип источника
MMD 625 / 154Зубчатое кольцо / сегмент, 0°5050132-06MMD IOM + производственные записи ANRANST
MMD 625 / 154Зубчатое кольцо / сегмент, 15°5050133-06MMD IOM + производственные записи ANRANST
MMD 625 / 154Зубчатое кольцо / сегмент, 30°5050134-06MMD IOM + производственные записи ANRANST
MMD 625 / 154Зубчатое кольцо / сегмент, 45°5050135-06MMD IOM + производственные записи ANRANST
MMD 625 / 154Зубчатое кольцо / сегмент, 60°5050136-06MMD IOM + производственные записи ANRANST
MMD 625 / 154Зубчатое кольцо / сегмент, 75°5050137-06MMD IOM + производственные записи ANRANST
625Тонкостенный корпус стандартной длины в сборе346250424MMD МОМ
625Боковая износостойкая плита в сборе146251943MMD МОМ
625Усиленный зубчатый колпачок с креплением в сборе145060084MMD МОМ
625Зубчатая муфта в сборе111701004MMD МОМ
625Редуктор MMD R200 30:1 в сборе146251966MMD МОМ
625Колесная опора в сборе145040240MMD МОМ
154Сферический роликовый подшипник23132 CC C3 W33MMD МОМ
154Масляное уплотнение175 ×200 × 15R4 DIN 3760MMD МОМ

Правила применения номеров: Каждый номер используют вместе с полной моделью, положением вала, углом, серийным номером и редакцией чертежа. Группа предположительно дублирующихся номеров исключена из открытой таблицы; неподтвержденные номера не публикуются.

Достаточно ли обозначения MMD 625 для определения зубчатого сегмента?

Нет. Нужны положение вала, угол сегмента, расположение зубьев, способ крепления, серийный номер и редакция чертежа. Приведенные номера помогают сузить поиск.

Почему 750 и 850 указаны в одной строке?

В действующем Sizer Range MMD модели 750 / 850 представлены совместно. Конкретные детали необходимо различать по полной модели и исполнению проекта.

Можно ли заменять материал только по обозначению марки?

Нет. Марка служит только первичным фильтром. Также проверяют место детали, ударные и абразивные нагрузки, сечение, термообработку, градиент твердости, дефектоскопию и требования чертежа.

Отправьте модель MMD Sizer, угол сегмента, чертеж или образец

Укажите полную модель, серийный номер, положение вала, угол сегмента, номер чертежа, фотографии установленных деталей, чертежи, материал и условия работы. Это основа для идентификации, оценки материала, организации изготовления, контроля качества и поставки готовых деталей.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос