MMD Apron Plate Feeder — Пластинчатый питатель

Установку определяют по типу D4, D7, D10 или D11 и рабочей ширине, затем подбирают пластины, ударную футеровку, цепи, звездочки, опорные ролики и детали натяжения.

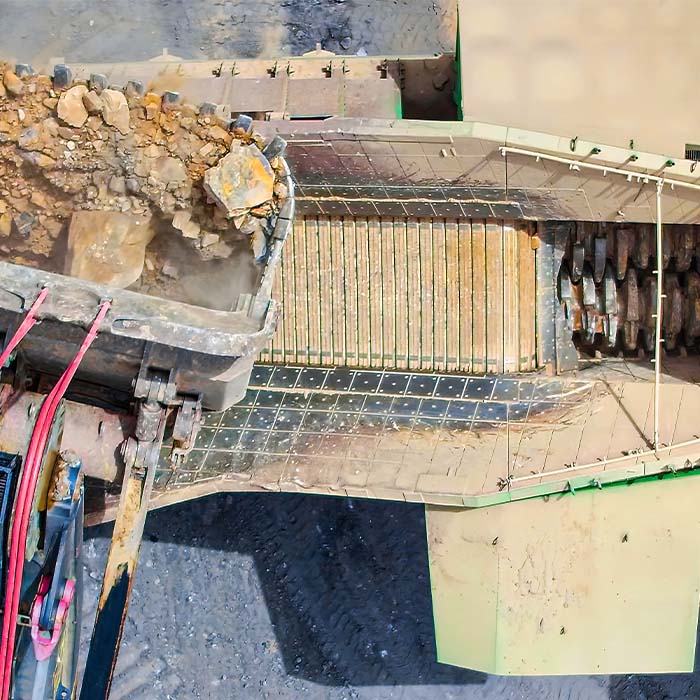
Пластинчатый питатель MMD, фотография производителя на площадке
Официальная фотография тяжелого пластинчатого питателя MMD: прямая разгрузка, приемная зона и расположение последующего сайзера.
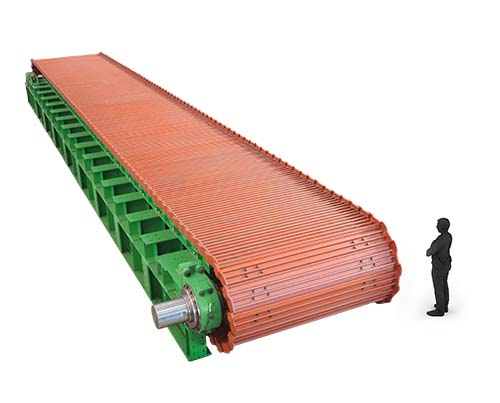
Пластинчатый питатель MMD D10, изображение производителя
Официальное изображение питателя MMD D10 Type.
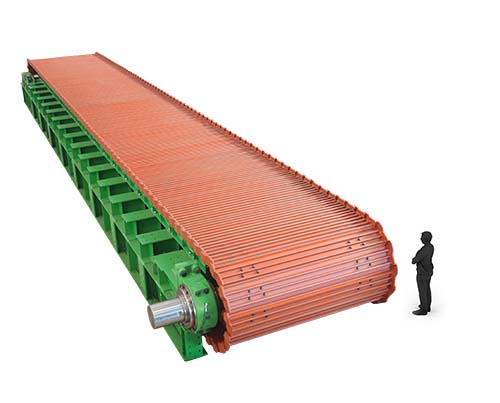
Пластинчатый питатель MMD D11, изображение производителя
Официальное изображение питателя MMD D11 Type. Длину задают по материалу и требованиям проекта.
Оборудование OEM

Идентификация типов D, основных размеров и изнашиваемых деталей

Пластинчатые питатели MMD выдерживают прямую разгрузку крупнокускового материала и равномерно питают последующее оборудование. Страница описывает изнашиваемые детали, цепной привод и изготовление по чертежам. Длина, материал, производительность и привод определяются проектом.

D4–D11 Четыре типа на текущем сайте производителя
1500–4000 mm Опубликованный диапазон рабочей ширины
1989 Год первого питателя по истории производителя
150+ Мировые установки по данным производителя
Стандартные модели и основные размеры

Основные размеры MMD D4, D7, D10 и D11

Размеры приведены по официальной странице пластинчатых питателей MMD. Ширина и высота служат для предварительной идентификации; длину и окончательную комплектацию задают по материалу, производительности, плотности и требованиям проекта.

ТипГабаритная ширинаГабаритная высотаРабочая ширина транспортировки
Тип D42160 mm1200 mm1500 mm
Тип D72775 mm1480 mm2000 mm
Тип D103990 mm1960 mm3000 mm
Тип D115025 mm2260 mm4000 mm

До изготовления пластин, цепей или деталей привода проверяют полную модель, серийный номер, шаг цепи, рабочую ширину, общий вид, чертежи компонентов и их редакцию.

Изнашиваемые детали

Изнашиваемые детали приемной и транспортирующей зон

Пластины, ударные плиты приемной зоны, боковую, головную и хвостовую футеровку и поддоны возвратной ветви разделяют по положению и связывают с общими страницами деталей и материалов.

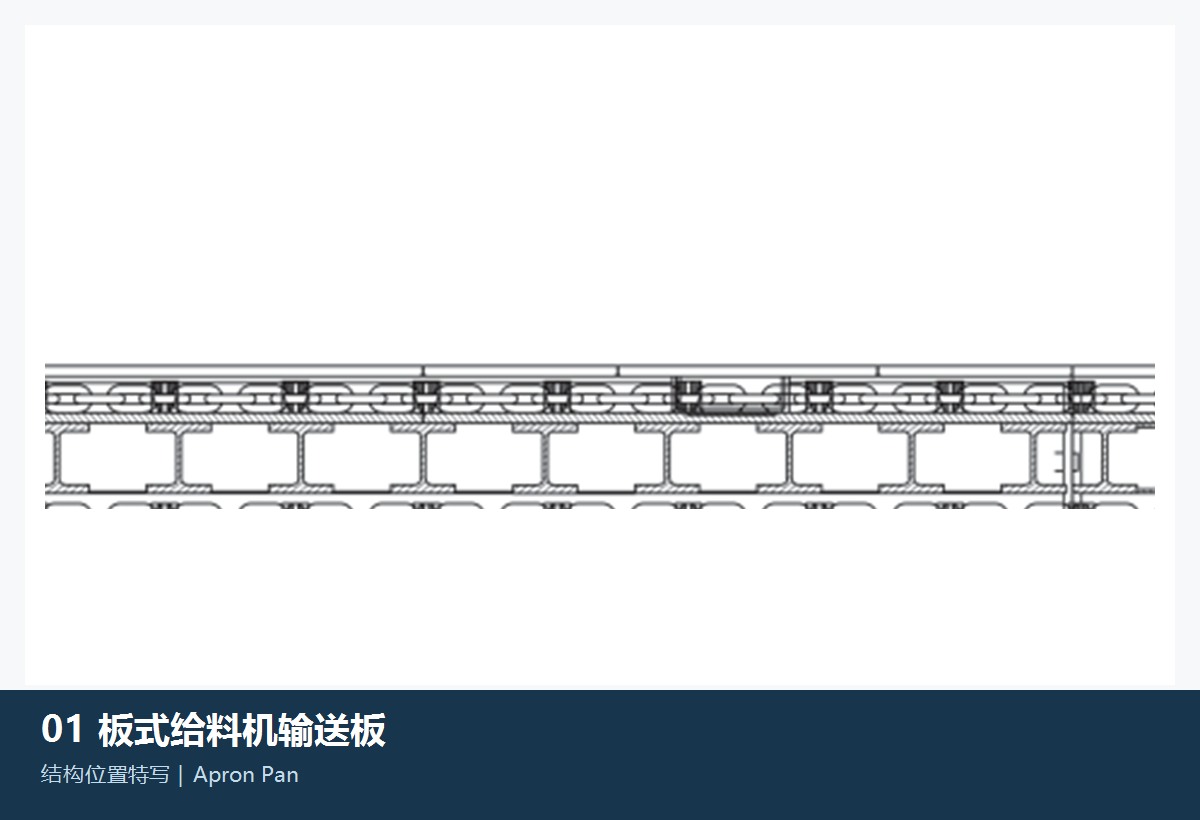
Типовая пластина питателя для идентификации детали
01

Пластины настила питателя

Пластина настила питателя

Постоянно воспринимают удары крупных кусков и образуют транспортирующую поверхность. Ширину, сечение, отверстия, перекрытие пластин и шаг цепи проверяют по типу D и чертежам.

Выбор материала: MMD указывает тяжелую конструкцию из прокатных плит. Основной материал, сварку, износостойкие слои и термообработку проверяют по исходным чертежам и ударным условиям.

Перейти на общую страницу детали →
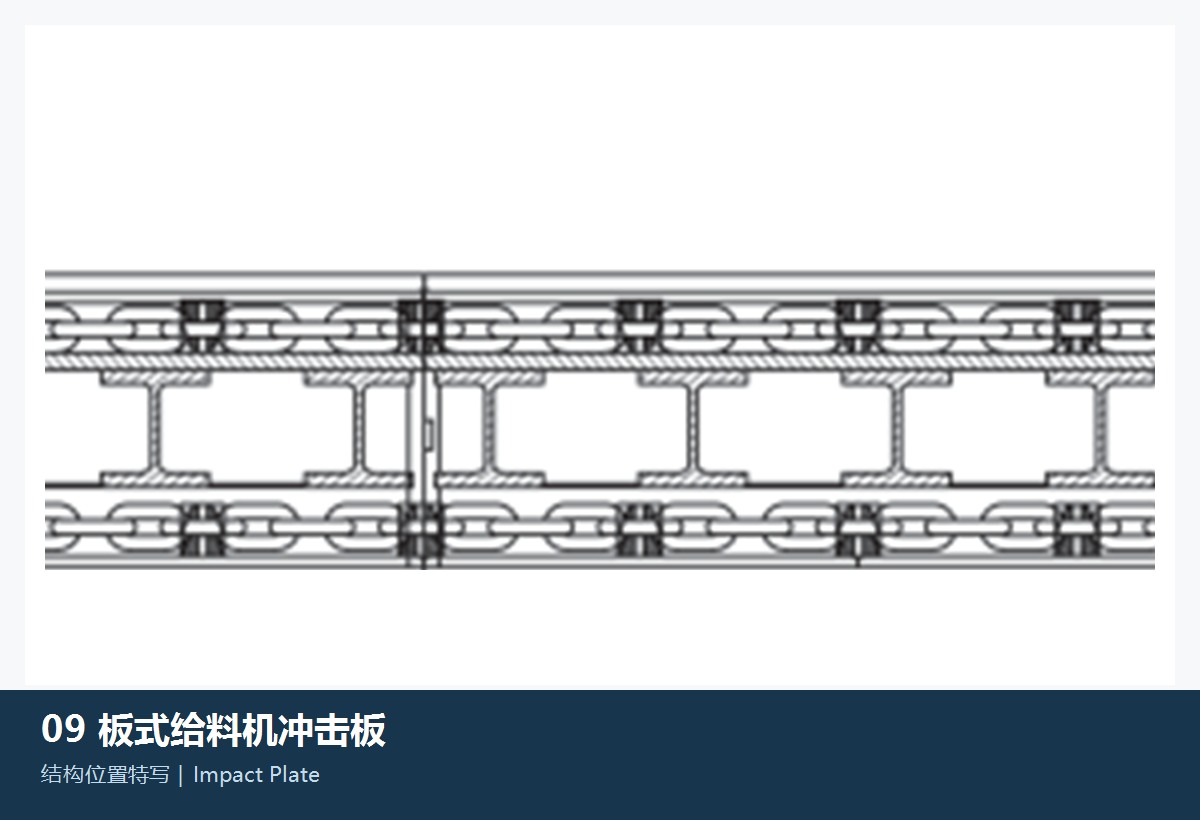
Типовая ударная плита приемной зоны
02

Ударные плиты приемной зоны

Ударная плита

В зонах прямой разгрузки и гашения ударов защищают основную конструкцию и распределяют удары кусков. Профиль, толщину и крепление проверяют по месту установки.

Выбор материала: Основные требования — ударная вязкость, сопротивление пластической деформации и заменяемость. Марку и композитную конструкцию проверяют по условиям работы и чертежам.

Перейти на общую страницу детали →
Типовая боковая футеровка или футеровка юбки питателя
03

Боковая футеровка / футеровка юбок

Боковая плита / футеровка юбки

По обеим сторонам транспортирующего канала футеровка удерживает материал и защищает стенки. Совместно проверяют отверстия, перекрытия, зазоры и относительное движение с пластинами настила.

Выбор материала: Износостойкий лист или сменную литую футеровку выбирают по скользящему износу, ударам кусков и ограничениям толщины.

Перейти на общую страницу детали →
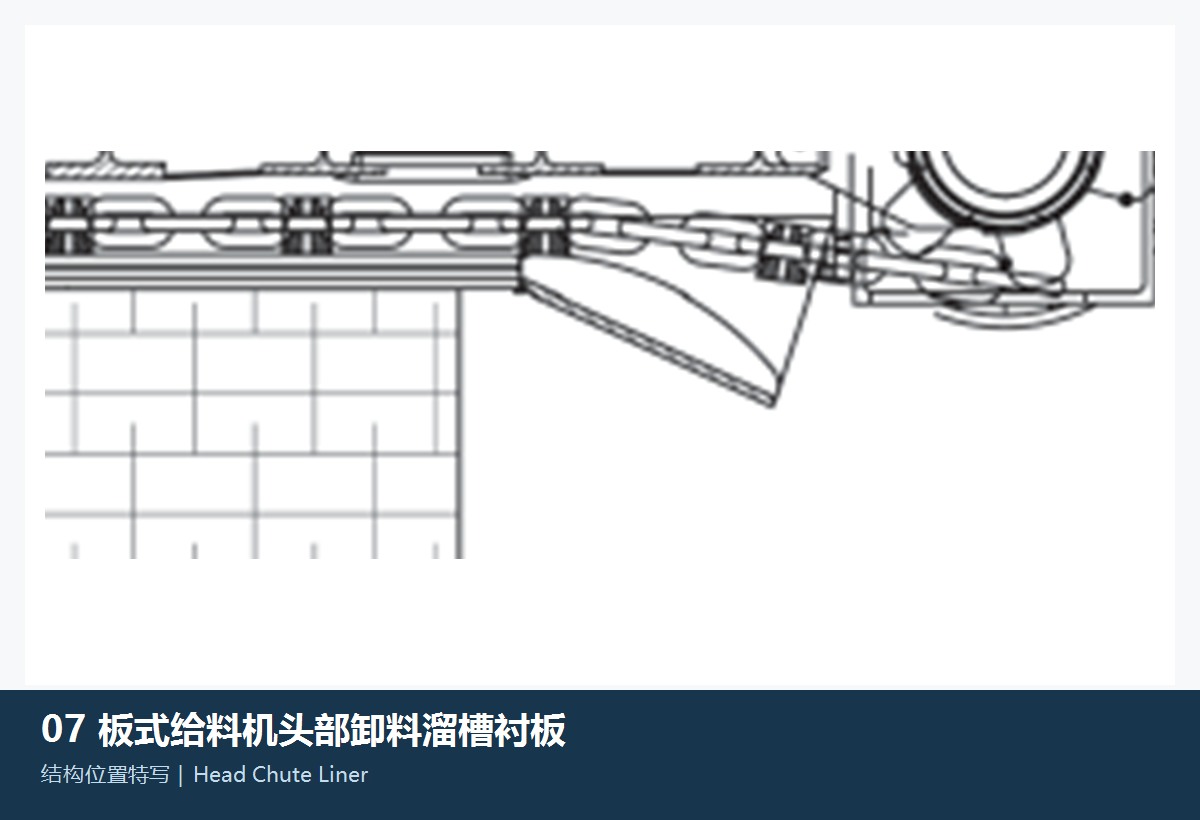
Типовая футеровка головного разгрузочного желоба
04

Футеровка головного разгрузочного желоба

Футеровка головного разгрузочного желоба

В головной разгрузочной зоне и на повороте потока футеровка воспринимает удары и скользящий абразивный износ. Проверяют траекторию материала, зоны футеровки, соединения и доступ для замены.

Выбор материала: Износостойкий лист, композиты или местное усиление выбирают по соотношению ударов и скользящего абразивного износа.

Перейти на общую страницу детали →
Типовая футеровка хвостовой загрузочной части
05

Футеровка хвостовой загрузочной части

Футеровка хвостовой загрузочной части

Защищает границы хвостовой загрузки и зоны падения. Проверяют высоту падения, размер кусков, направление потока и зазоры до соседних движущихся пластин.

Выбор материала: Материал и толщину выбирают совместно по энергии ударов, абразивности, опиранию и интервалу замены.

Перейти на общую страницу детали →
Типовая футеровка поддона возвратной ветви
06

Футеровка поддонов возвратной ветви

Футеровка поддона

Под возвратной ветвью поддоны собирают просыпь и защищают нижнюю конструкцию. Форму, стыки, направление удаления материала и доступ для очистки проверяют по компоновке машины.

Выбор материала: Обычно преобладают скользящий абразивный износ и требования обслуживания. Материалы проверяют по исходным чертежам, перемещаемому сырью и требуемому ресурсу.

Перейти на общую страницу детали →
Запасные части

Цепи, звездочки, опорные ролики и детали натяжения

Приводные детали перечислены отдельно. Шаг цепи, посадки пальцев и втулок, профили зубьев звездочек и подшипники роликов проверяют комплектно для одной машины.

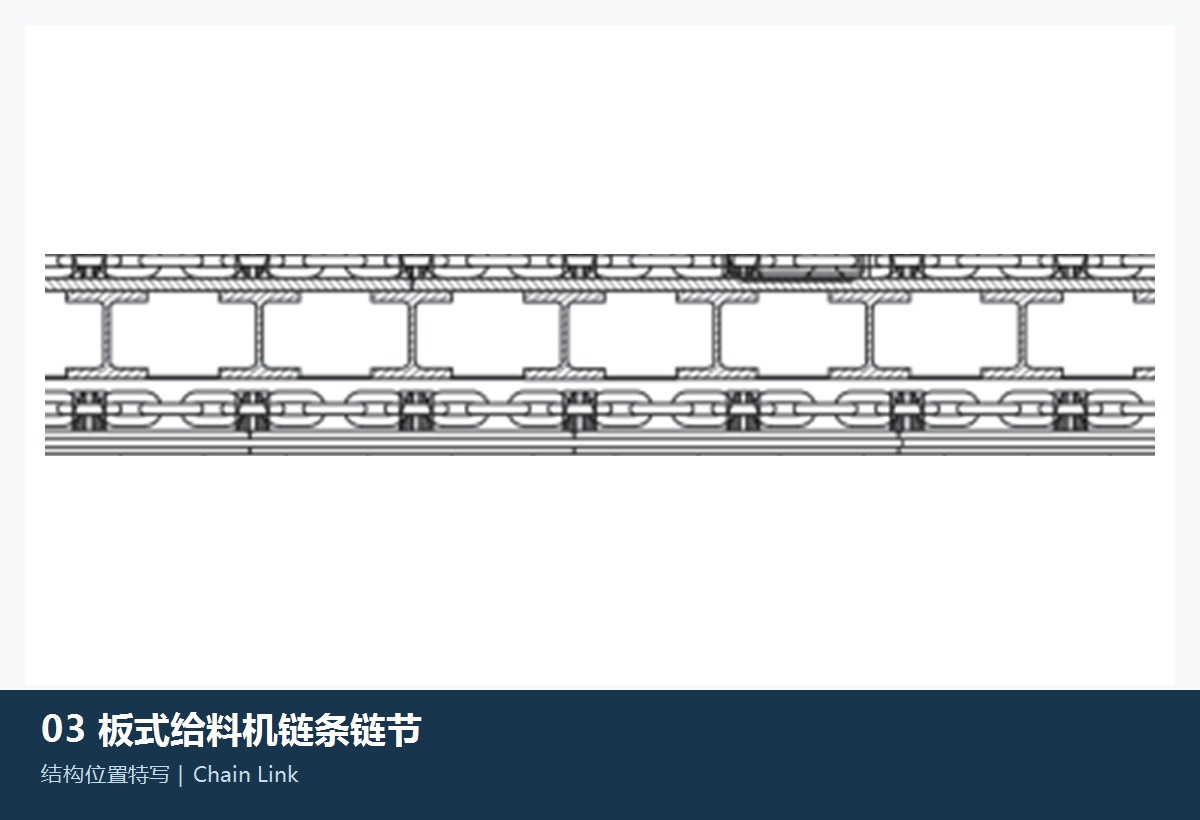
Типовое звено цепи пластинчатого питателя
01

Звенья цепи

Звено цепи

Основные несущие элементы тяговой цепи передают постоянное натяжение и ударные нагрузки. Проверяют шаг, расстояние отверстий, толщину пластин, термообработку и требования комплектного подбора.

Выбор материала: Материал звеньев, ковку или литье, термообработку и неразрушающий контроль задают по исходным чертежам и расчетным нагрузкам.

Перейти на общую страницу детали →
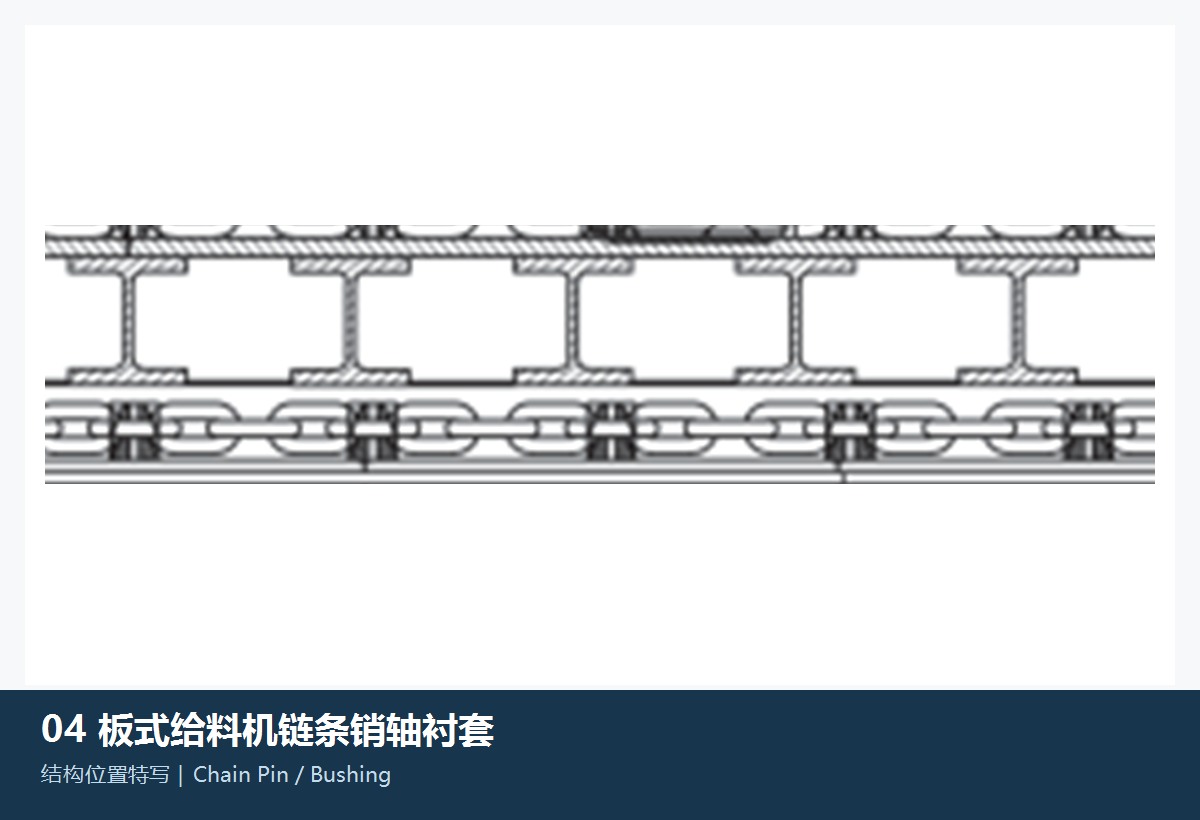
Типовые палец и втулка цепи пластинчатого питателя
02

Пальцы и втулки цепи

Палец и втулка цепи

Образуют шарнир звеньев и воспринимают контактную усталость, износ и удары. Совместно проверяют диаметр пальца, толщину стенки втулки, посадки, смазку и упрочненные слои.

Выбор материала: Основные контролируемые параметры — легированная сталь, поверхностное упрочнение и вязкость сердцевины. Конкретные значения задают чертежи.

Перейти на общую страницу детали →
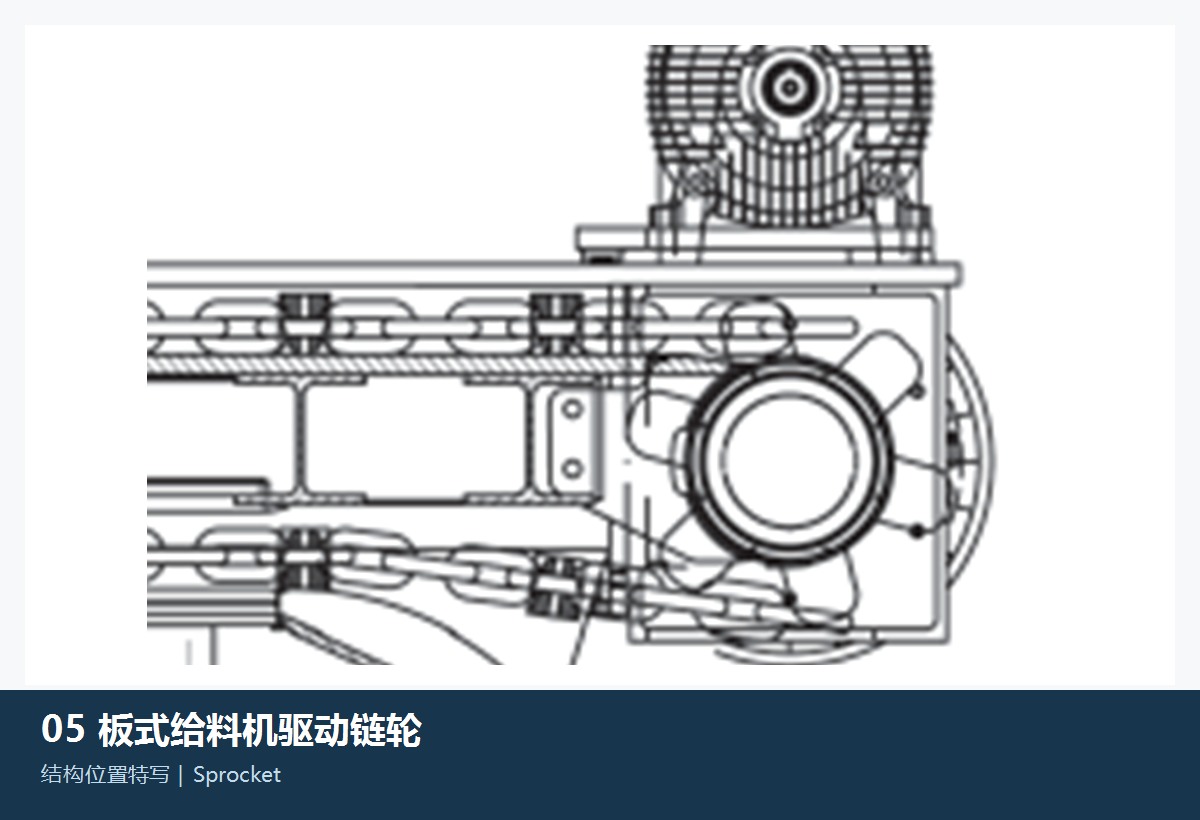
Типовая ведущая звездочка пластинчатого питателя
03

Ведущие звездочки

Ведущая звездочка

Зацепляются с тяговой цепью и передают момент. Профиль зубьев, шаг, число зубьев, сопряжение ступицы и направление монтажа проверяют совместно с цепью и валами.

Выбор материала: Прочность поверхности зубьев, износостойкий слой, вязкость сердцевины, точность профиля и неразрушающий контроль проверяют по требованиям привода.

Перейти на общую страницу детали →
Типовой опорный ролик пластинчатого питателя
04

Опорные ролики

Опорный ролик

Поддерживают движущиеся пластины и тяговые цепи, влияют на сопротивление движению, положение цепи и устойчивость настила. Вал, корпус ролика, подшипники и уплотнения определяют как узел.

Выбор материала: Корпуса роликов, валы, подшипники и уплотнения проверяют отдельно по нагрузке, скорости, загрязнению и смазке.

Перейти на общую страницу детали →
Типовой натяжитель цепи пластинчатого питателя
05

Натяжители цепи

Натяжитель цепи

Компенсируют удлинение цепи и поддерживают требуемое натяжение. Ход, направление нагрузки, гидравлические или механические сопряжения и фиксацию проверяют по компоновке машины.

Выбор материала: Конструкции, валы, втулки и уплотнения проверяют отдельно по нагрузке и способу натяжения.

Перейти на общую страницу детали →

Достаточно ли обозначения D10 для подбора пластины питателя?

Нет. Также проверяют рабочую ширину, длину машины, шаг цепи, профиль пластины, крепежные отверстия, серийный номер и редакцию чертежа.

Можно ли обмерять цепи, звездочки и пальцы отдельно?

Их можно изготавливать отдельно, но техническую проверку выполняют комплектно, чтобы исключить несоответствие шага, профиля зубьев, посадок и траекторий движения.

Почему не публикуются номера деталей MMD?

Прослеживаемых сведений пока недостаточно для надежной таблицы соответствия номеров D4, D7, D10 и D11. Непроверенные номера не представляются как подтвержденные данные.

Передайте тип питателя MMD, рабочую ширину, чертежи или образцы

Предоставьте тип D, серийный номер, рабочую ширину, шаг цепи, позицию детали, чертежи или образцы, материалы и условия работы. По ним выполняют идентификацию, организацию изготовления, Контроль качества и поставку.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос