
01
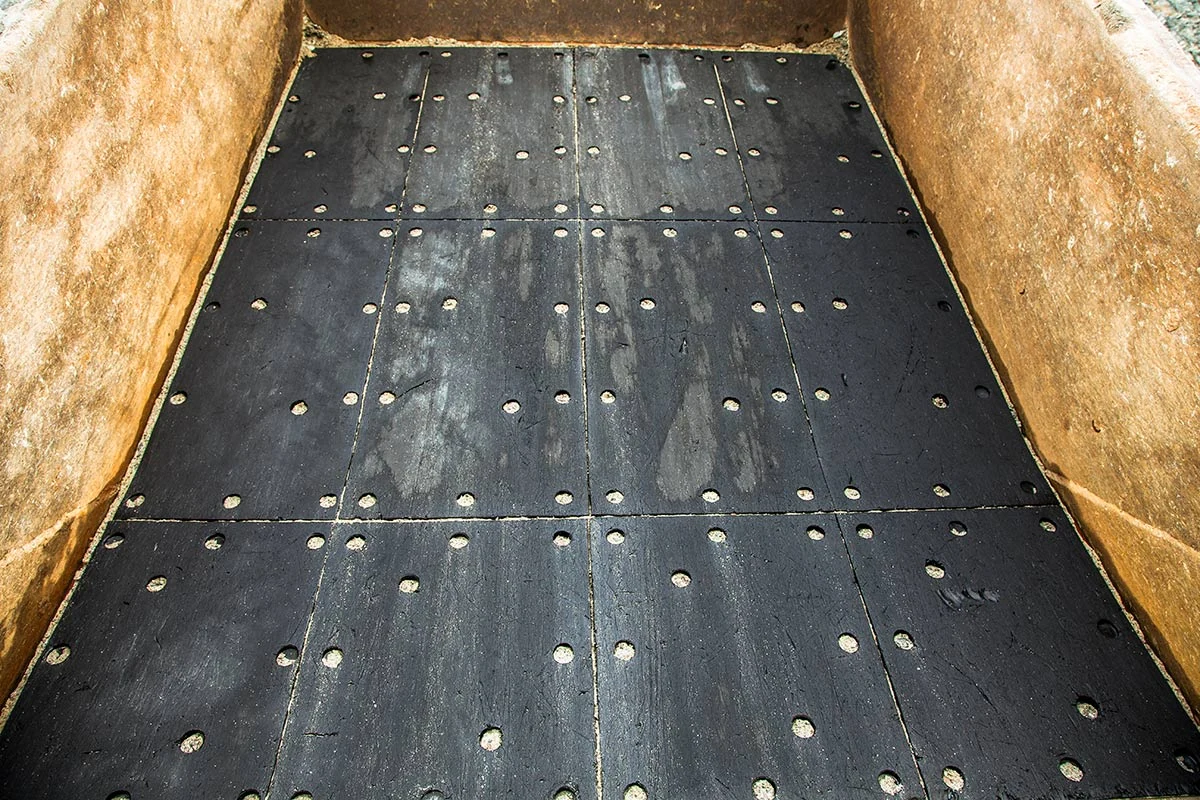
车厢底板衬板
Dump Body Floor Liners
位于装载冲击区和卸料主滑移带,承受大块矿岩冲击、挤压与磨粒磨损。配图只用于同类零件识别,不表示 Cat OEM 互换;必须核对完整车型、车厢型式、分块图、厚度、孔位和连接方式。
进入车厢底板衬板统一页 →覆盖 785、789、793、797F 机械传动车型和 794 AC、796 AC、798 AC 交流电驱车型;围绕车厢耐磨件、车架、悬挂液压、轮边和驱动系统完成识别。
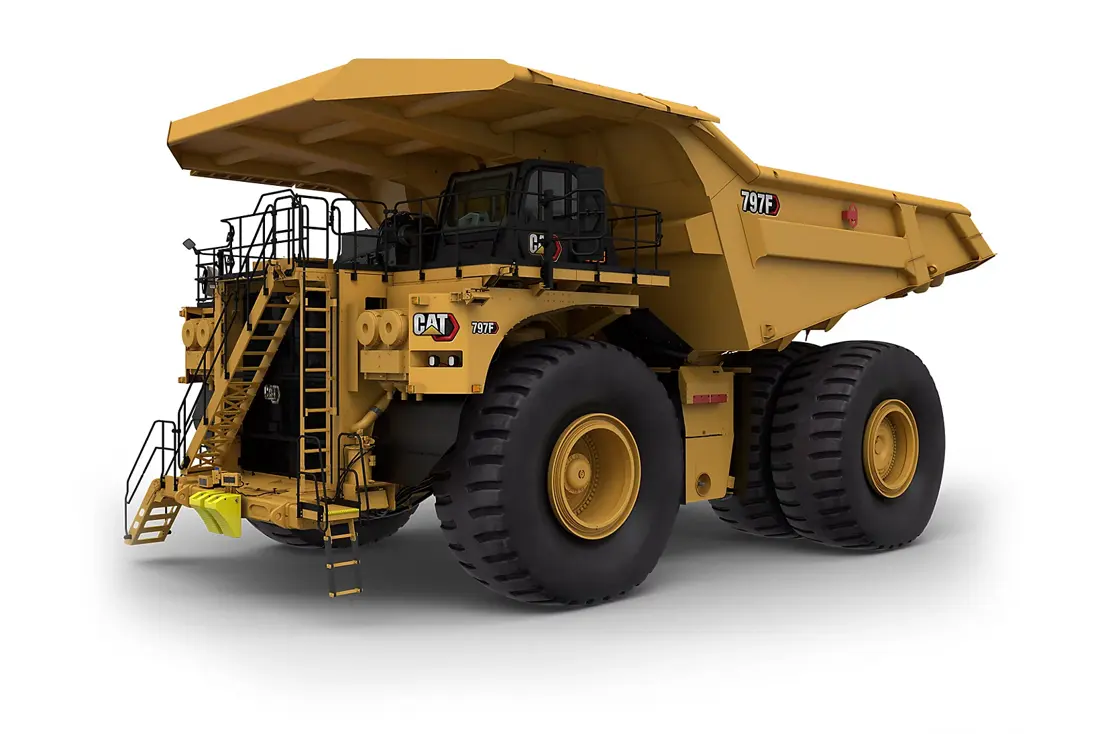
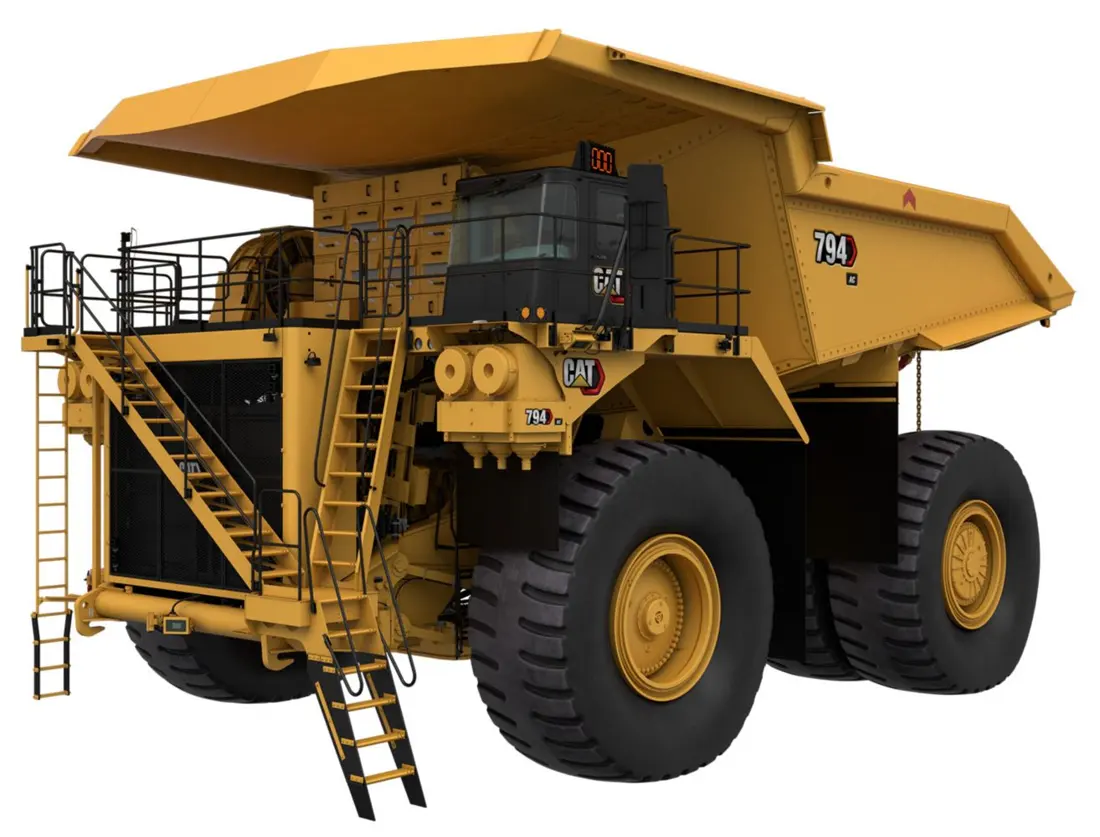
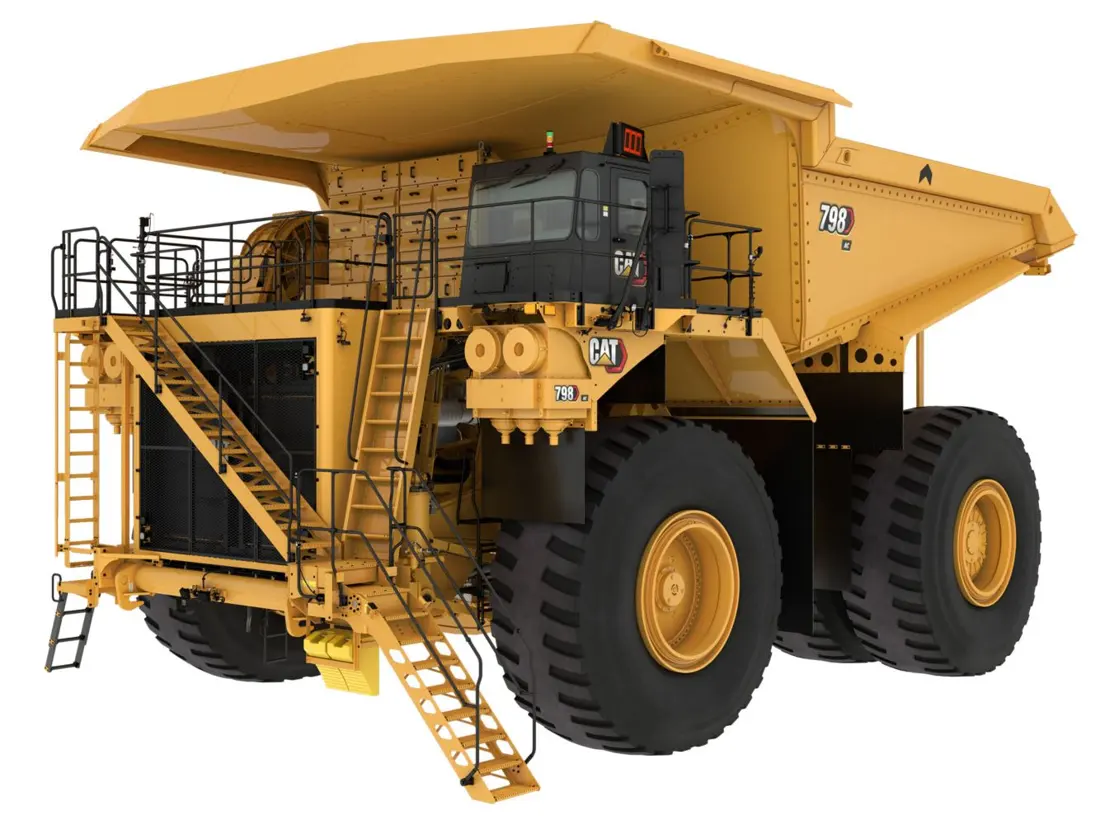
785、789、793 和 797F 采用机械变速箱、差速器与终传动;794 AC、796 AC 和 798 AC 采用发电机、逆变控制与轮边牵引电机。两类车型的车厢、车架、悬挂、轮边和制动配置也会随型号、序列号、地区与项目选项变化,不能只按额定载荷互换。
表中 7 个型号、额定载荷、总功率和额定总重来自 Caterpillar 当前官方矿卡目录及单型号页面,用于装机识别和备件范围初筛。
| 标准型号 | 驱动方式 | 额定载荷 | 总功率 | 额定总重 |
|---|---|---|---|---|
| 785 | 机械传动 | 147 t | 1,193 kW | 255,826 kg |
| 789 | 机械传动 | 193 t | 1,566 kW | 324,318 kg |
| 793 | 机械传动 | 240 t | 1,976 kW | 404,000 kg |
| 794 AC | 交流电驱 | 297 t | 2,610 kW | 521,631 kg |
| 796 AC | 交流电驱 | 327 t | 2,610 kW | 576,072 kg |
| 797F | 机械传动 | 363 t | 2,983 kW | 623,690 kg |
| 798 AC | 交流电驱 | 372 t | 2,610 kW | 623,690 kg |
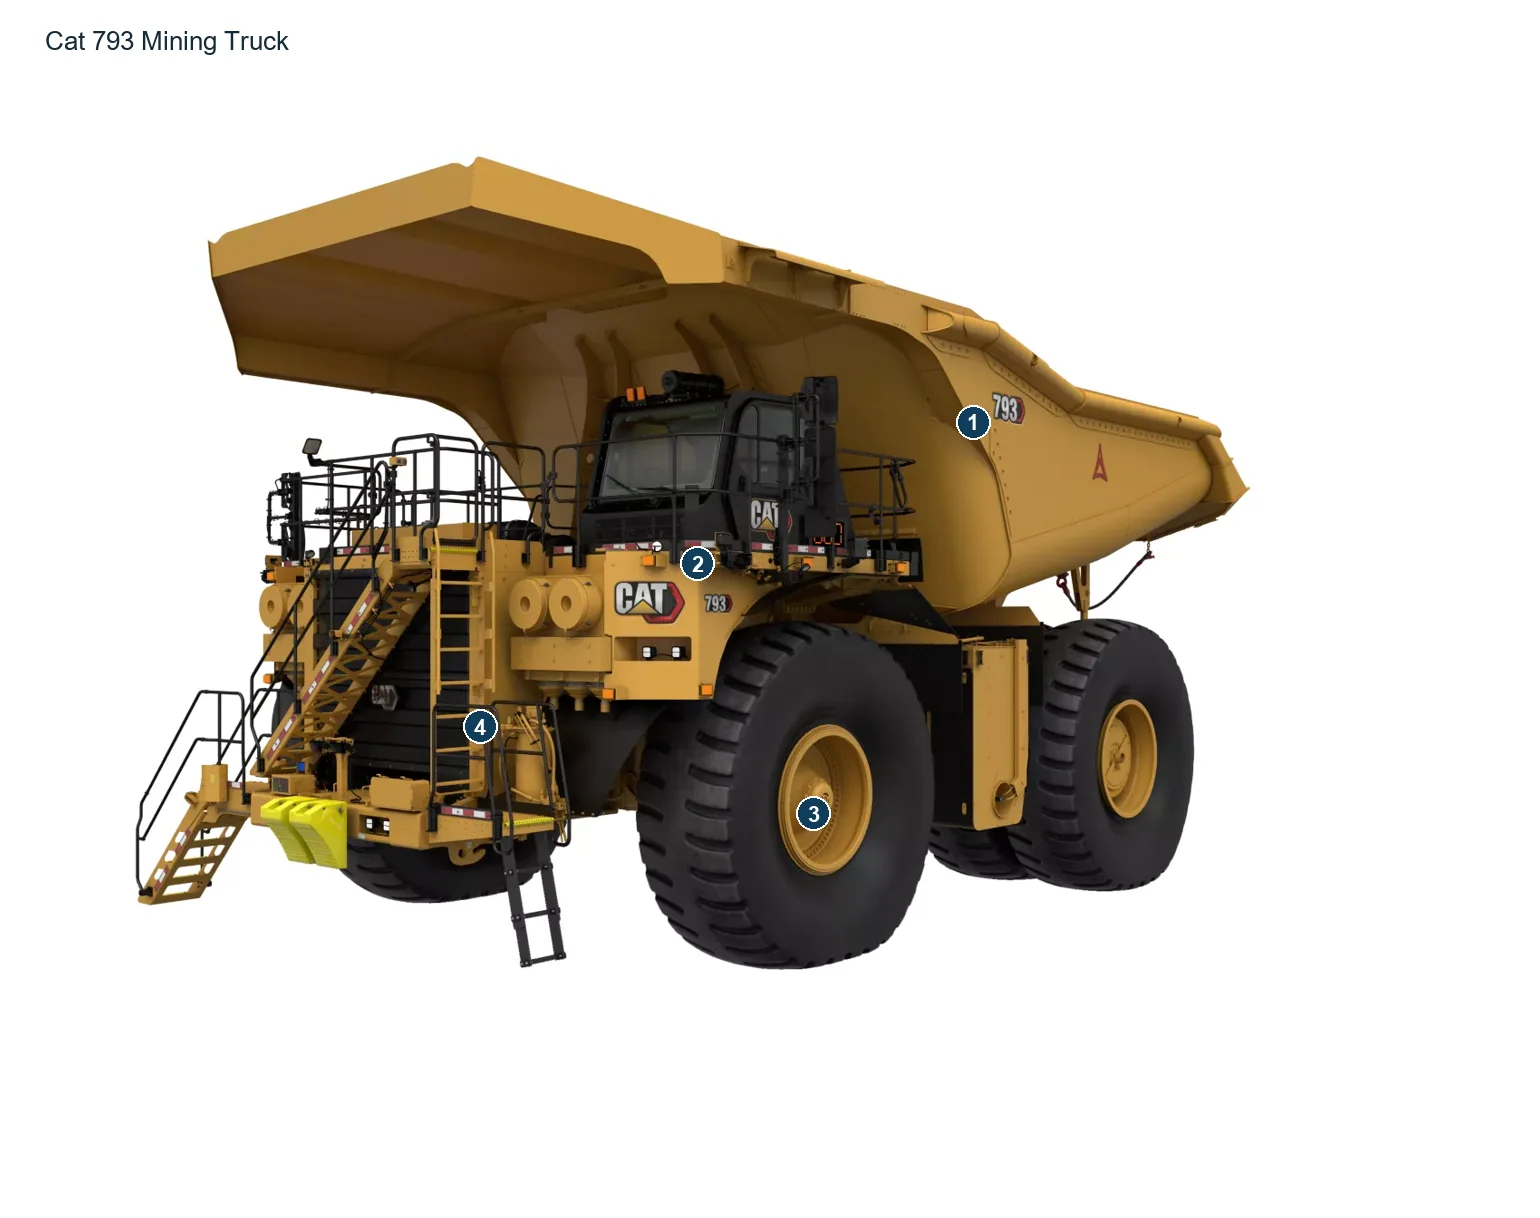
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 车厢 | 车辆上部运载箱体 | 793(当前网页主图配置) |
| 2 | 驾驶室 | 车辆前部左上驾驶位置 | 793(当前网页主图配置) |
| 3 | 轮胎 | 车架下方大型轮胎 | 793(当前网页主图配置) |
| 4 | 梯道及护栏 | 车辆前部通道 | 793(当前网页主图配置) |
Cat 官方整机图用于确认车型和安装区域;材料是替换件工程候选路线,最终必须按车厢图、矿石工况、磨损地图和失效方式确认。
Dump Body Floor Liners
位于装载冲击区和卸料主滑移带,承受大块矿岩冲击、挤压与磨粒磨损。配图只用于同类零件识别,不表示 Cat OEM 互换;必须核对完整车型、车厢型式、分块图、厚度、孔位和连接方式。
进入车厢底板衬板统一页 →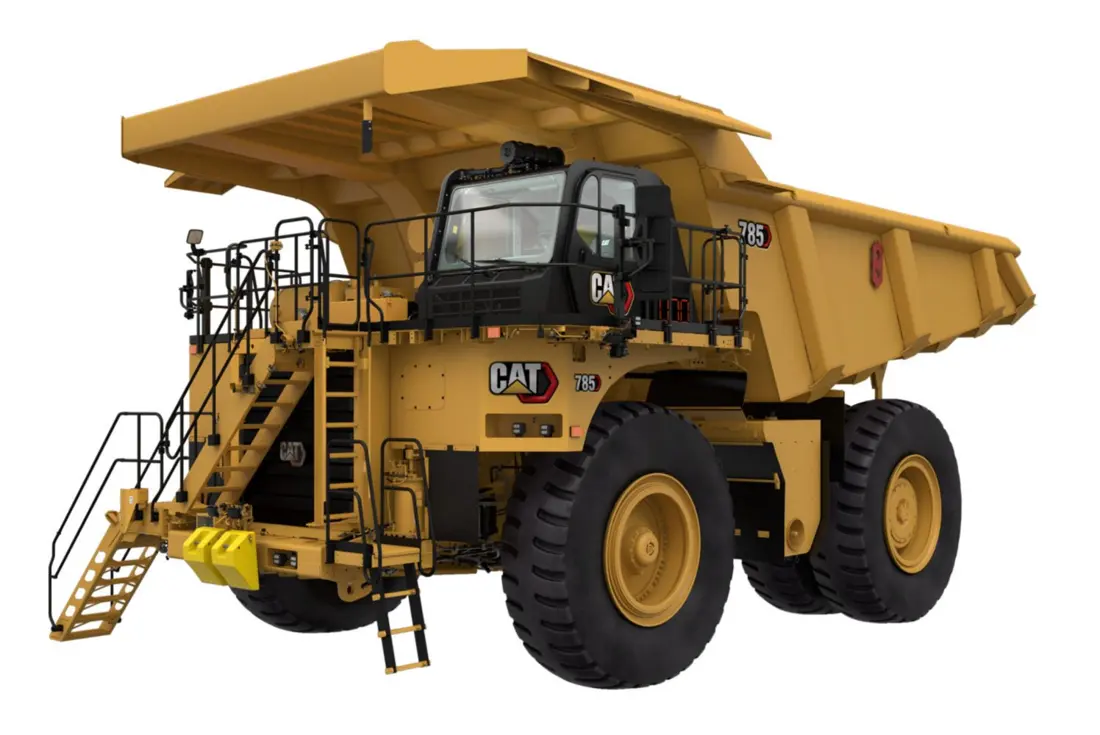
Body Front Wall Liners
保护车厢前墙及底板前端过渡区,主要应对装载初始冲击、物料堆积压力与反复滑移。需核对前墙角度、加强筋、衬板边界、搭接方向以及螺栓或焊接结构。
进入车厢前墙衬板统一页 →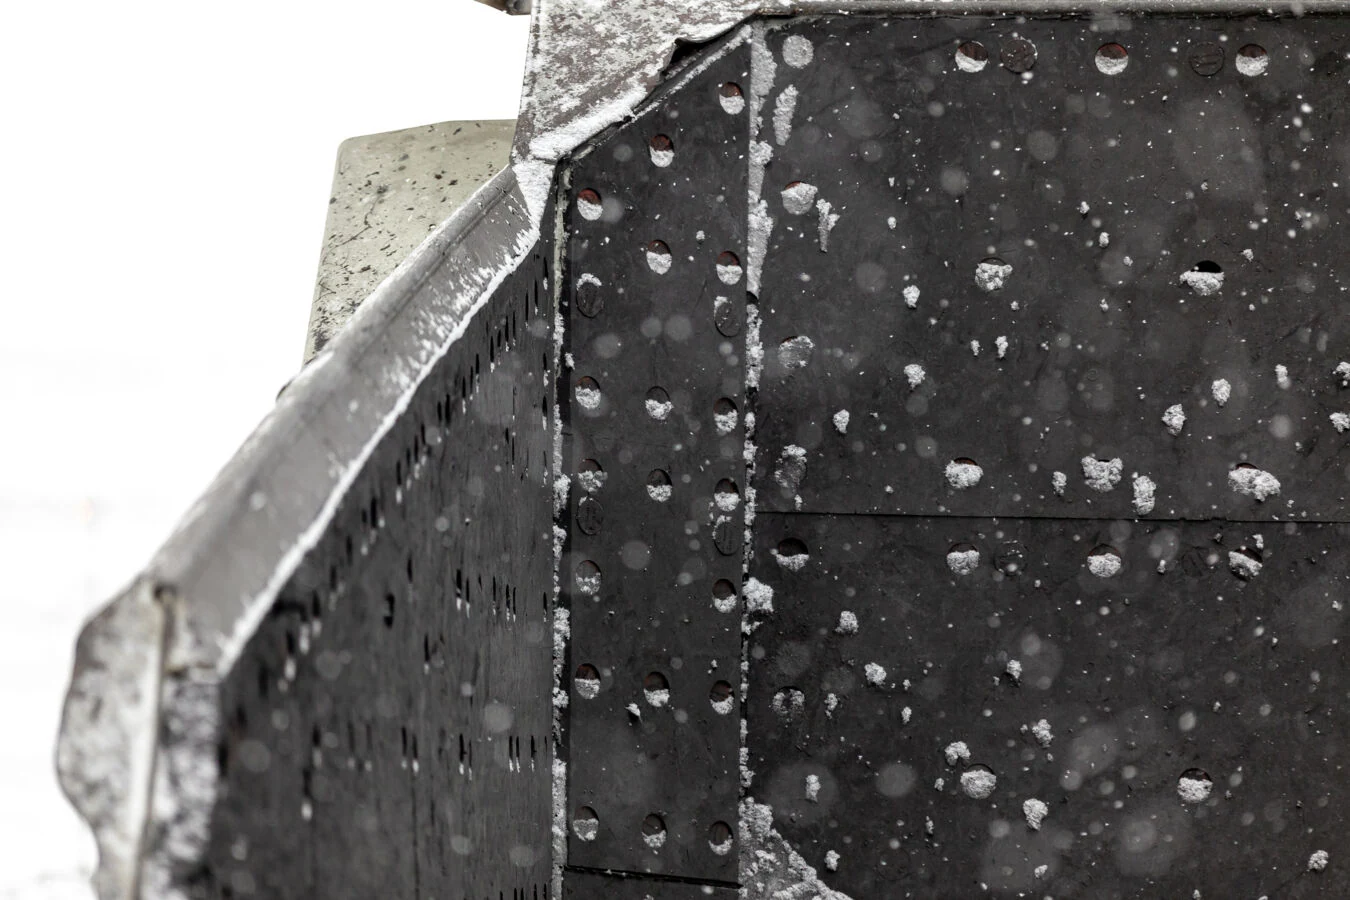
Body Side & Corner Liners
覆盖侧壁下部、底侧转角及局部滑移磨损带。配图只作类别识别;左右位置、板块编号、边缘间隙、搭接方向和焊接边界必须与实际车厢图纸一致。
进入车厢侧板衬板统一页 →Rear Discharge Wear Liners
车厢尾缘、底板后段和卸料边在举升卸料时承受集中滑动磨损与边缘冲击。需核对尾缘结构、磨损带宽度、分块、焊缝方向和举升运动中的干涉。
进入尾缘卸料衬件统一页 →Rock Box Liners & Body Protection
部分工况使用岩石箱衬板、顶棚挡石板或局部可更换防护件控制冲击和磨损。是否配置及其边界随车厢方案变化,必须按项目车厢图、物料密度和装载设备确认。
进入车厢与底部防护件统一页 →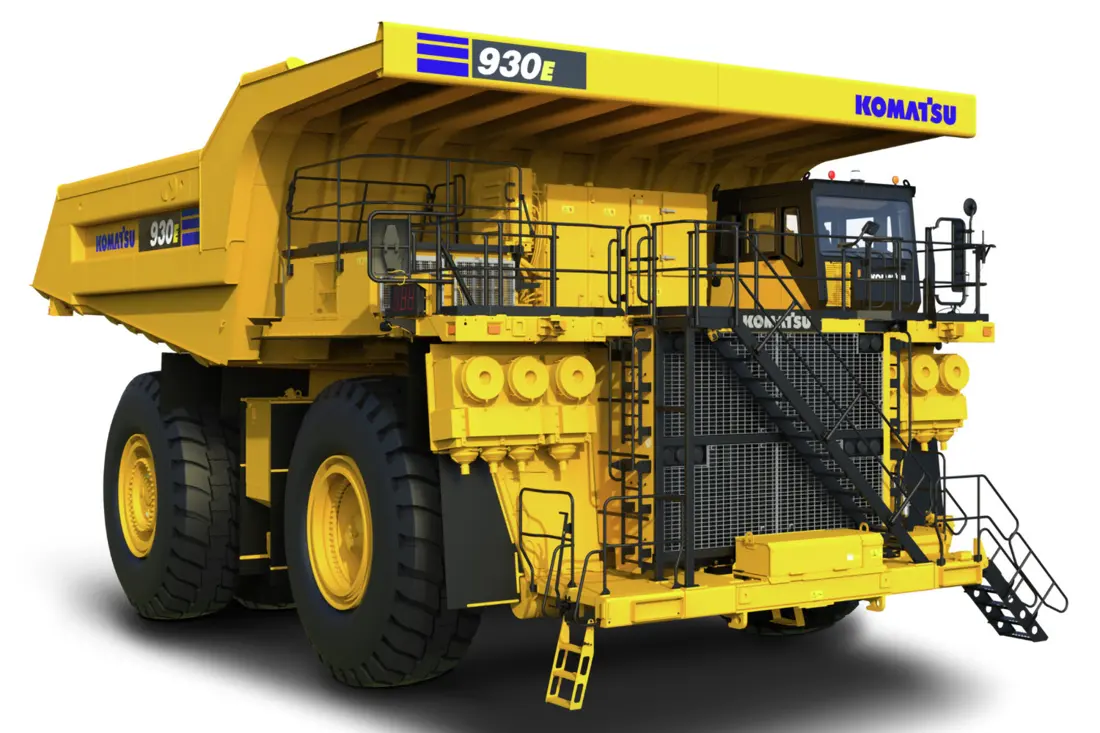
Mud Guards, Rock Deflectors & Ejectors
位于轮胎、车架和平台周边,阻隔泥浆、飞石与散落物,并保护管路、悬挂和相邻轮胎。配图只作类别识别;需核对左右位置、轮胎规格、固定架和运动包络。
进入挡泥板与飞石防护件统一页 →备件按承载结构、驱动方式和安装总成分区。机械传动链与 AC 电驱链不可混用,安全和疲劳关键件必须具备可追溯材料、热处理、尺寸、无损检测和装机确认。
Frame, Cast Nodes & Body Pivots
车架纵梁、横梁、铸钢节点、车厢铰接座和耳板承受长期循环弯扭载荷。修复或替换必须核对完整型号、序列号、母材、焊接边界、销孔同轴度和无损检测要求。
进入大型结构与重载组件页 →Mechanical Transmission & Final Drives
785、789、793 和 797F 使用机械传动链,包含变速箱、传动轴、差速器、终传动、齿轮轴和壳体。需按完整型号、序列号、总成号、齿数、模数、花键和传动比确认。
进入齿轮、小齿轮与传动件页 →AC Alternator, Inverter & Wheel Motors
794 AC、796 AC 和 798 AC 的柴油机驱动交流发电机,经逆变控制向后轮牵引电机供能。需核对车型、系统版本、发电机与轮边电机铭牌、冷却、接口和减速比。
进入电驱与重载传动组件页 →Suspension, Steering & Hoist Hydraulics
前后悬挂缸、转向回路和车厢举升系统包含缸筒、活塞杆、导向件、密封、阀和管路。询价需提供安装位置、缸径、杆径、行程、接口、压力及泄漏或拉伤记录。
进入液压密封与工程材料页 →Brakes, Hubs, Bearings & Seals
油冷湿式多片制动、轮毂、轴承、密封与轮辋接口属于安全关键总成。必须区分机械传动与 AC 电驱、前后轮位、制动型式、轮胎轮辋和完整装机版本。
进入轴承、衬套与支承件页 →Body Hoist Pivots, Pins & Bushings
车厢后铰点和举升缸支点承受重载摆动与冲击,包含销轴、衬套、止推件、密封和耳座。需核对轴径、长度、润滑孔、锁止方式、座孔尺寸和磨损量。
进入销轴、轴承与衬套统一页 →型号和核心参数采用 Caterpillar 当前官方目录及单型号产品页;材料内容为 ANRANST 面向替换件的工程候选路线,不宣称是 Caterpillar 原厂固定牌号。
不能。785、789、793 和 797F 使用机械变速箱、差速器与终传动;794 AC、796 AC 和 798 AC 使用交流发电机、逆变控制和轮边牵引电机。必须先确定完整型号、序列号、驱动方式和具体总成。
请提供完整型号与序列号、机械传动或 AC 电驱、零件所在总成、图纸或样品、车厢分块图、旧件照片、关键尺寸、现用材料和矿石工况。ANRANST 可提供图纸评审、组织认证工厂生产、驻厂检验和成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求