
ПРОМЫШЛЕННЫЕ ВАЛКИ, БАНДАЖИ И РАБОЧИЕ ПОВЕРХНОСТИ
Промышленные валки, бандажи и рабочие поверхности
От измельчения под высоким давлением и прокатки до тихоходных опор
Валковые поверхности HPGR, оболочки валков дробилки, размольные валки, опорные ролики печи и рабочие валки стана различаются нагрузками, функциями поверхности, материалами, точностью и контролем. Детали здесь сгруппированы по функции оборудования; подшипники, уплотнения и валы не смешиваются с рабочими поверхностями.
Основные изделия Цельные валки, оболочки, бандажи, рабочие поверхности, секционные оболочки, бандажи печей и опорные ролики
Оборудование HPGR, валковые дробилки, вертикальные мельницы, печи, прокатные станы, тростниковые мельницы и питатели
Основные взаимосвязи Диаметр и профиль валка, структура поверхности, рабочий зазор, нагрузки, оси и привод
Данные для подбора Полная модель, чертёж, тип поверхности, обмеры снятой детали, карта износа и условия работы
Границы категорииТип валка Цельный, насадной или секционный; фиксированный или плавающий; рабочий, опорный или направляющий Геометрические базы Наружный диаметр, ширина, профиль, конусность, отверстие, шпонки, фланцы и отверстия крепления Рабочая поверхность Гладкая, зубчатая, шипованная, наплавленная, композитная, обрезиненная или с заданной шероховатостью Условия работы пары Зазор, давление, частота вращения, перекос нагрузки, материал, температура, охлаждение и смазка
Сначала определяют функцию валка, затем поверхность, основу и парные детали
Категория включает валки для дробления и измельчения, сменные оболочки и бандажи, бандажи и ролики вращающегося оборудования, прокатные и направляющие валки. Валы, подшипники, корпуса, уплотнения, гидравлическое нагружение и зубчатые передачи представлены отдельно.
Наружный диаметр, профиль и поверхность снятой детали обычно уже изношены. Перед копированием устанавливают проектные базы и проверяют парный валок, зазор, межосевое расстояние, оси, вращение, нагрузки и допустимый ремонтный припуск.
Дробление и измельчение
Рабочие валки HPGR, валковых дробилок, угольных и вертикальных мельниц
Поверхность непосредственно контактирует с материалом; её конструкция и материал должны соответствовать машине и механизму износа.
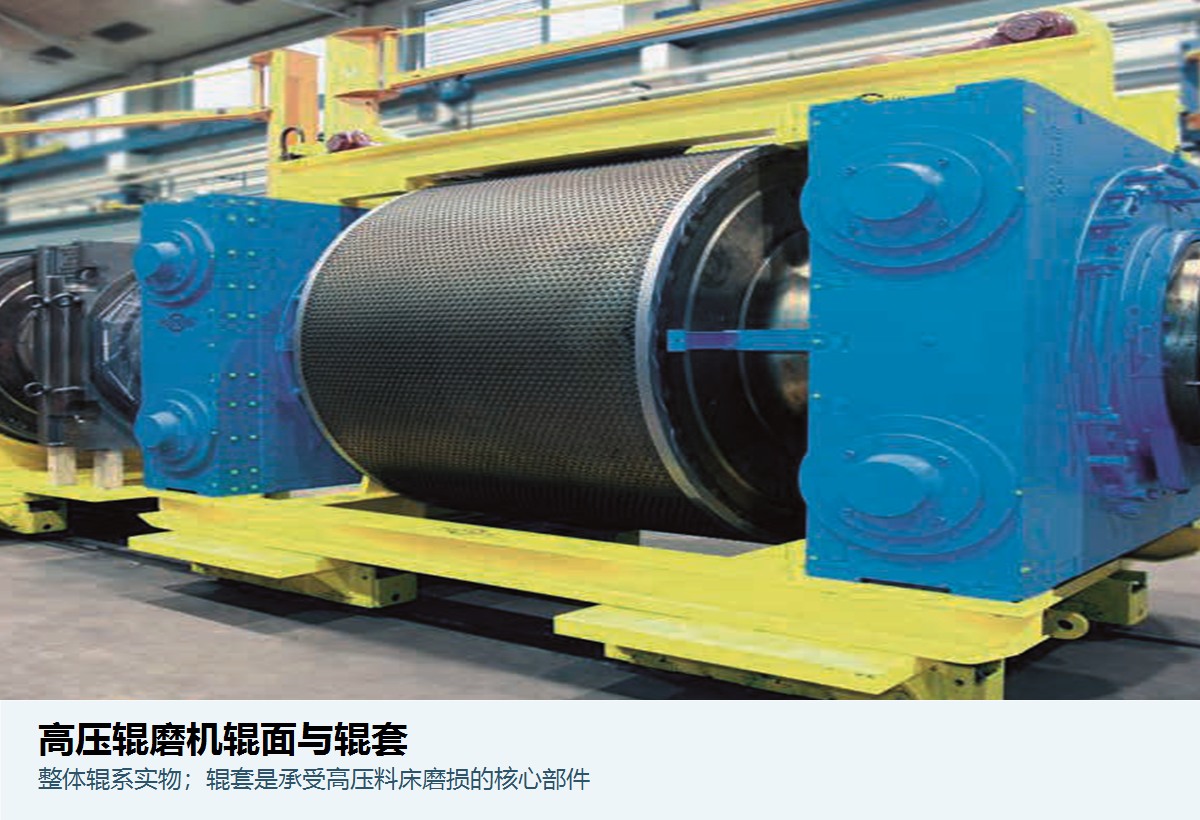
Рабочая поверхность / оболочка HPGR
Фиксированный и плавающий валки сжимают слой под высоким давлением. Проверяют диаметр, ширину, шипованное или наплавленное исполнение, защиту кромок и контроль перекоса.
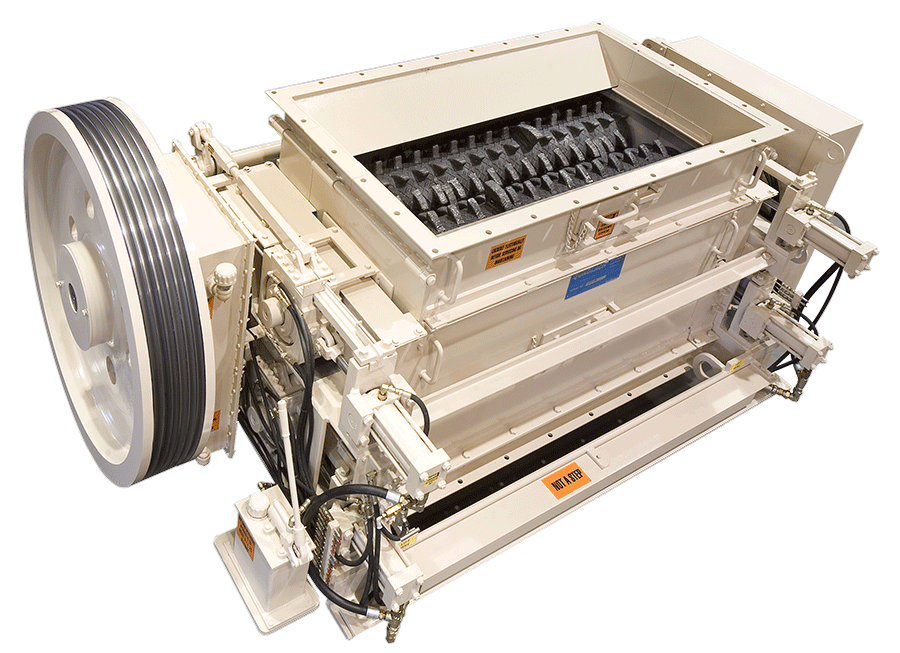
Оболочка / бандаж двухвалковой дробилки
Устанавливается снаружи корпуса валка и непосредственно дробит материал. Уточняют гладкую или зубчатую, цельную или секционную конструкцию, зазор и крепление.
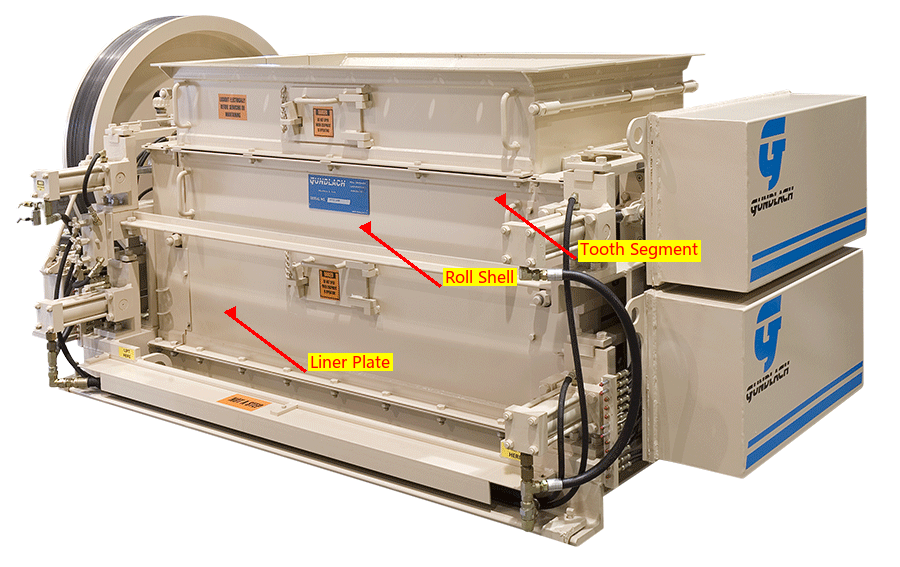
Секция оболочки / зубчатый сегмент двухвалковой дробилки
Сменная секционная рабочая поверхность. Проверяют число сегментов, окружное позиционирование, стыки, крепёж, зубья и номера комплектования.
Оболочка / поверхность эксцентриковой валковой дробилки
Эксцентриковый валок образует переменный зазор с дробящей стенкой. Проверяют зоны поверхности, эксцентриковую геометрию, зазоры и направление материала.
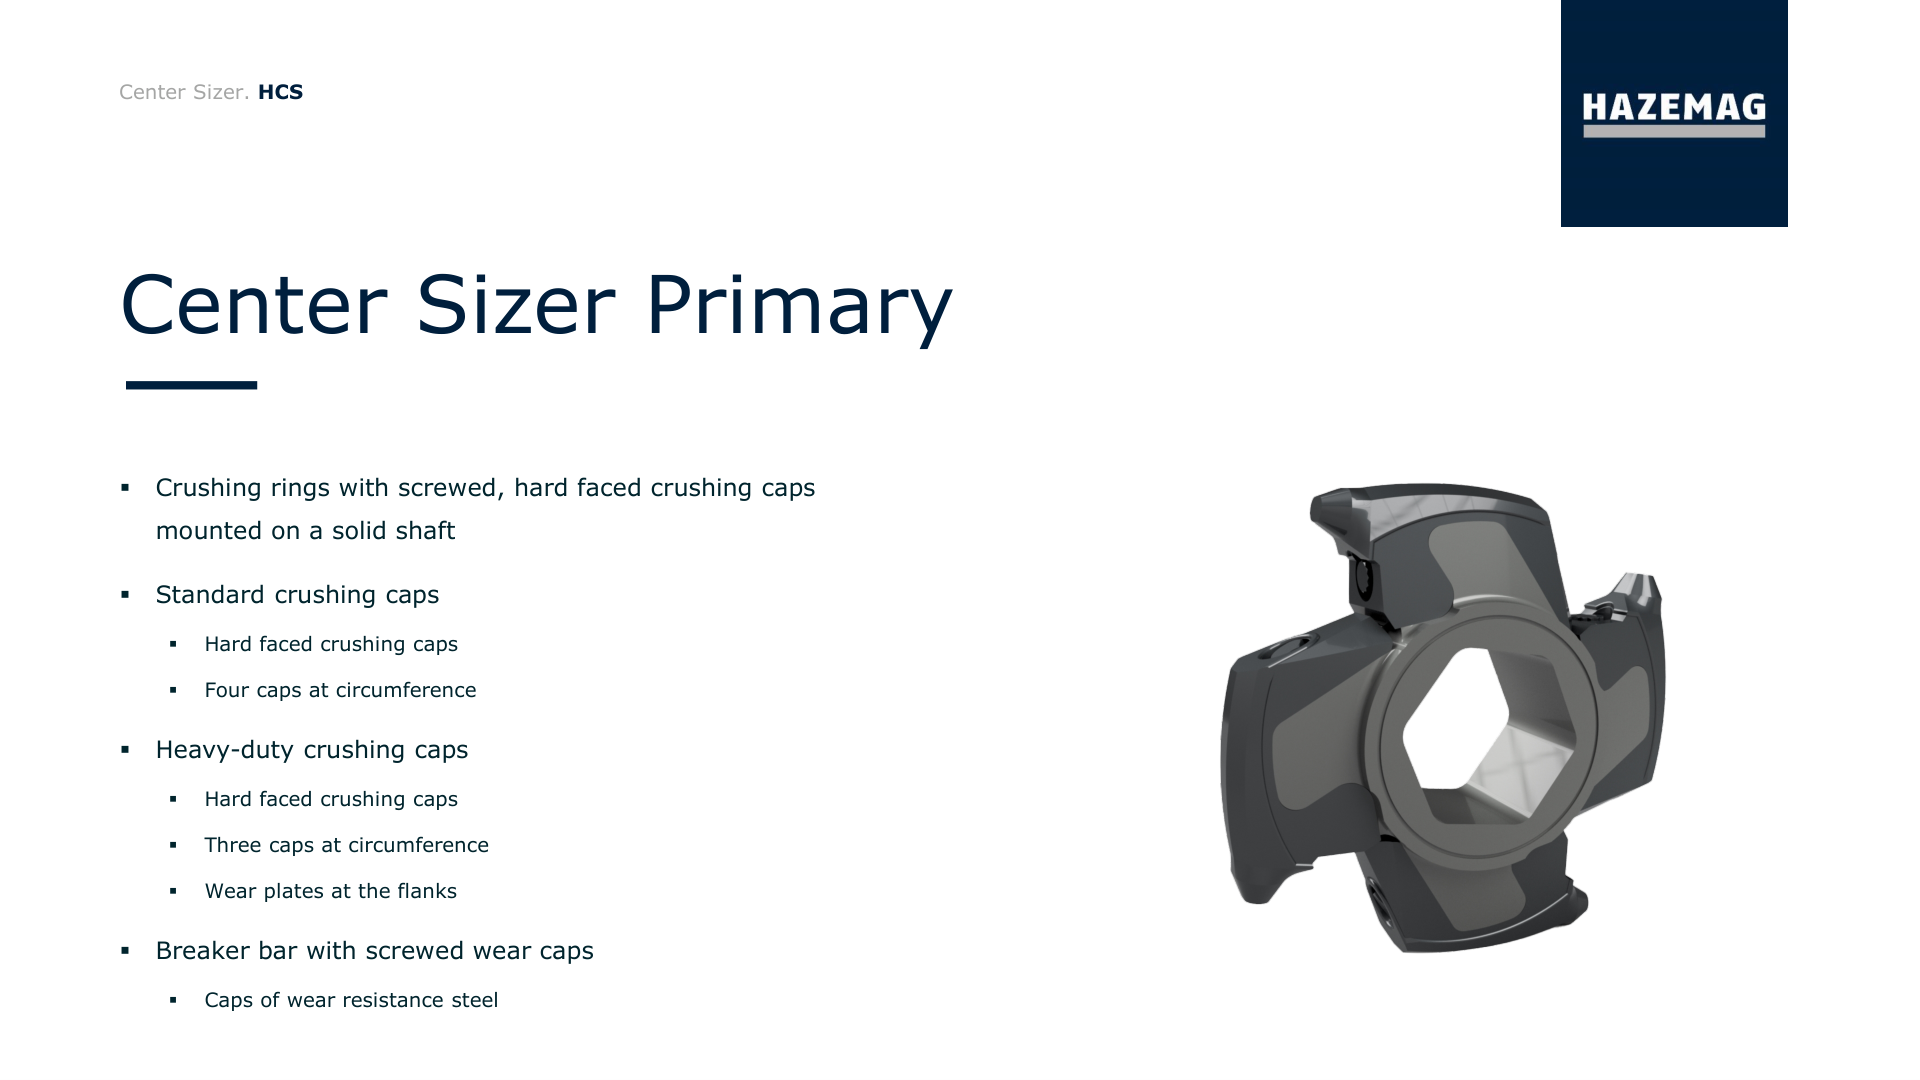
Корпус зубчатого валка сайзера
Несёт зубчатые кольца, колпачки или блоки и передаёт момент. Корпус, сменные зубья и главный вал сначала идентифицируют отдельно, затем проверяют комплектом.
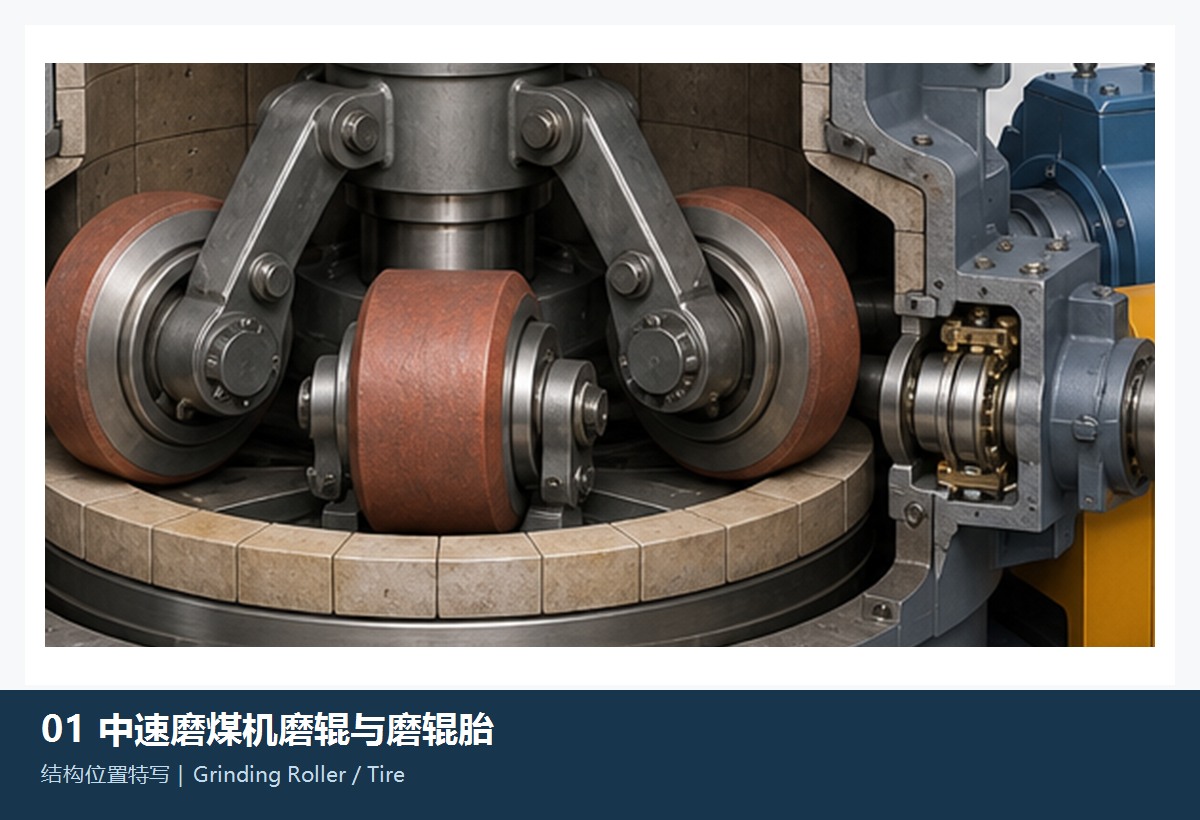
Размольный валок / бандаж угольной мельницы
Измельчает уголь совместно со столом. Проверяют тип мельницы, число валков, профиль, монтажный конус, материал и состояние парного стола.
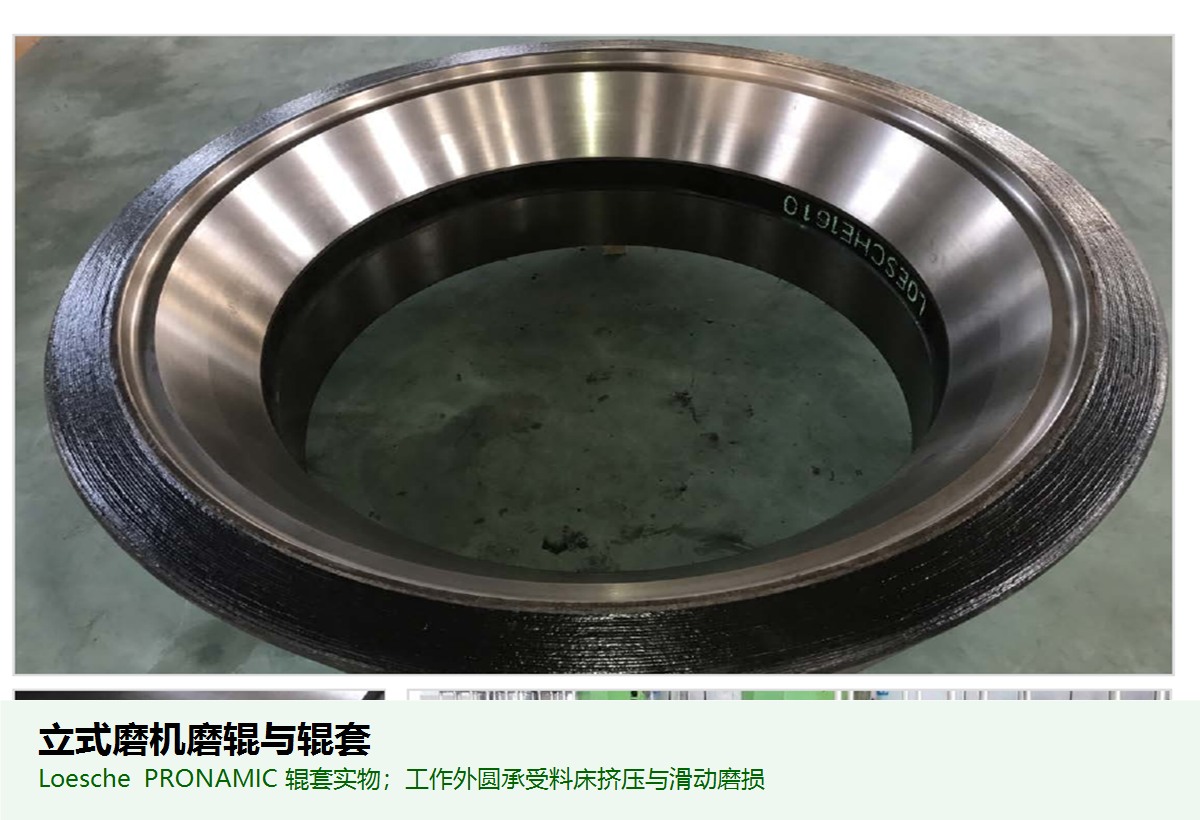
Валок / бандаж вертикальной мельницы в сборе
Совместно со столом измельчает слой материала. Подбор учитывает модель OEM, число валков, нагружение, профиль бандажа и соответствие столу.
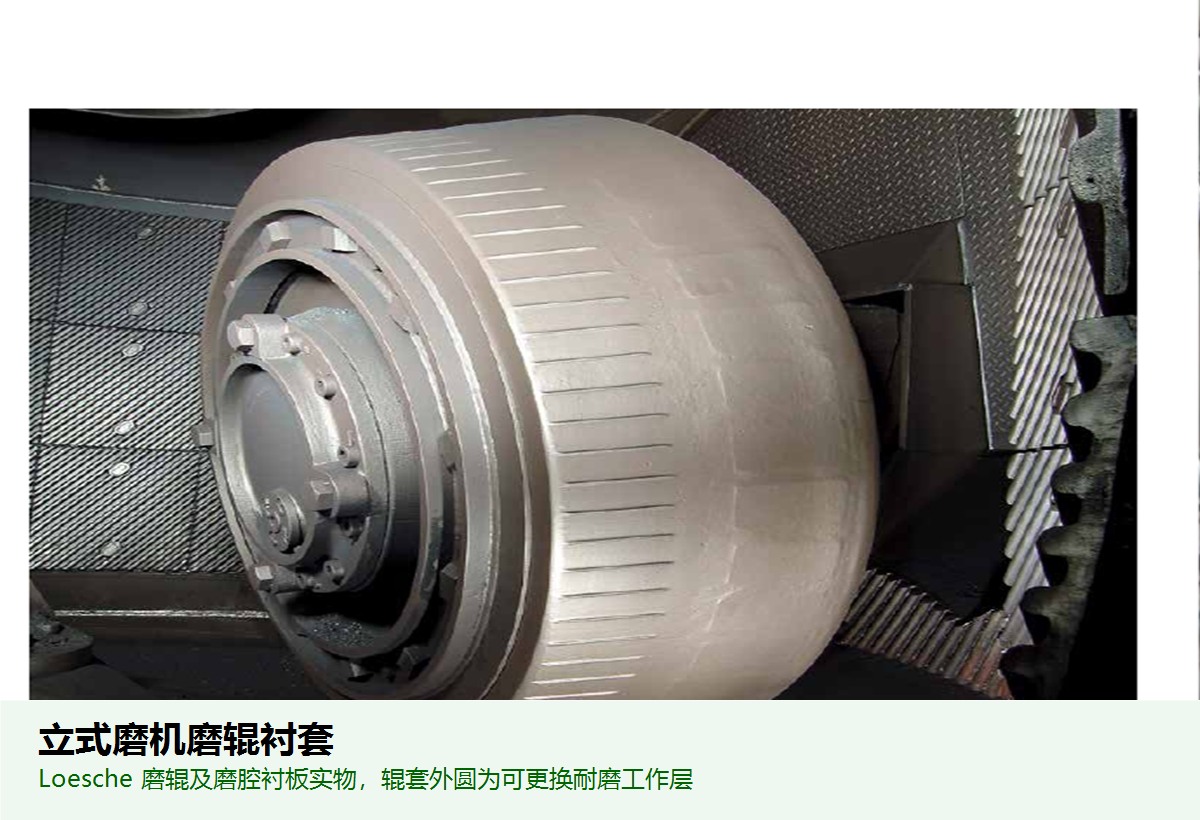
Сменная футеровка валка вертикальной мельницы
Сменный износостойкий рабочий слой. Проверяют секционную или цельную конструкцию, посадочную поверхность, прижим, профиль износа и остаточную толщину.
Вращающиеся опоры и промышленная обработка
Валки и ролики печей, прокатных станов и тростниковых мельниц
Тихоходные тяжело нагруженные опоры, точная прокатка и отжим волокна предъявляют разные требования к несущей способности и поверхности.
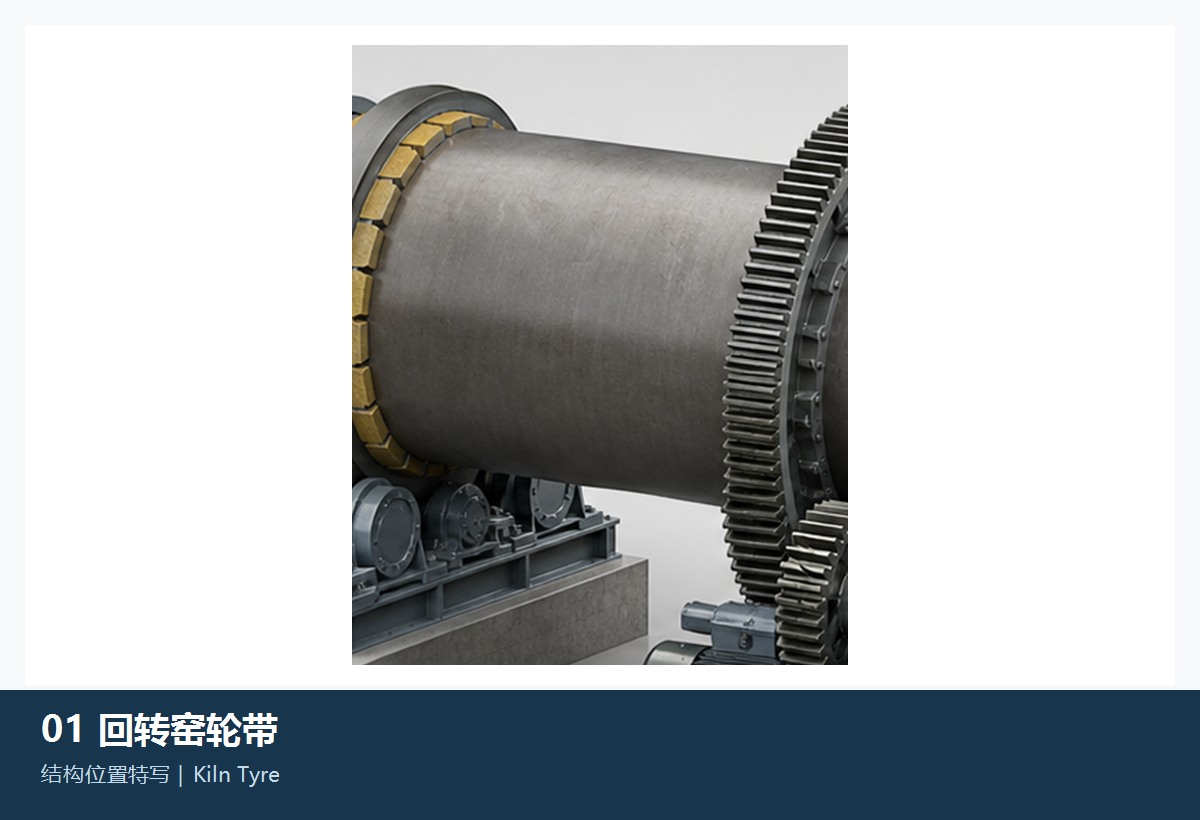
Бандаж / опорное кольцо вращающейся печи
Передаёт нагрузку корпуса на ролики. Проверяют цельное или разъёмное исполнение, диаметры, ширину, подкладки, сопряжение с корпусом и осевое перемещение.
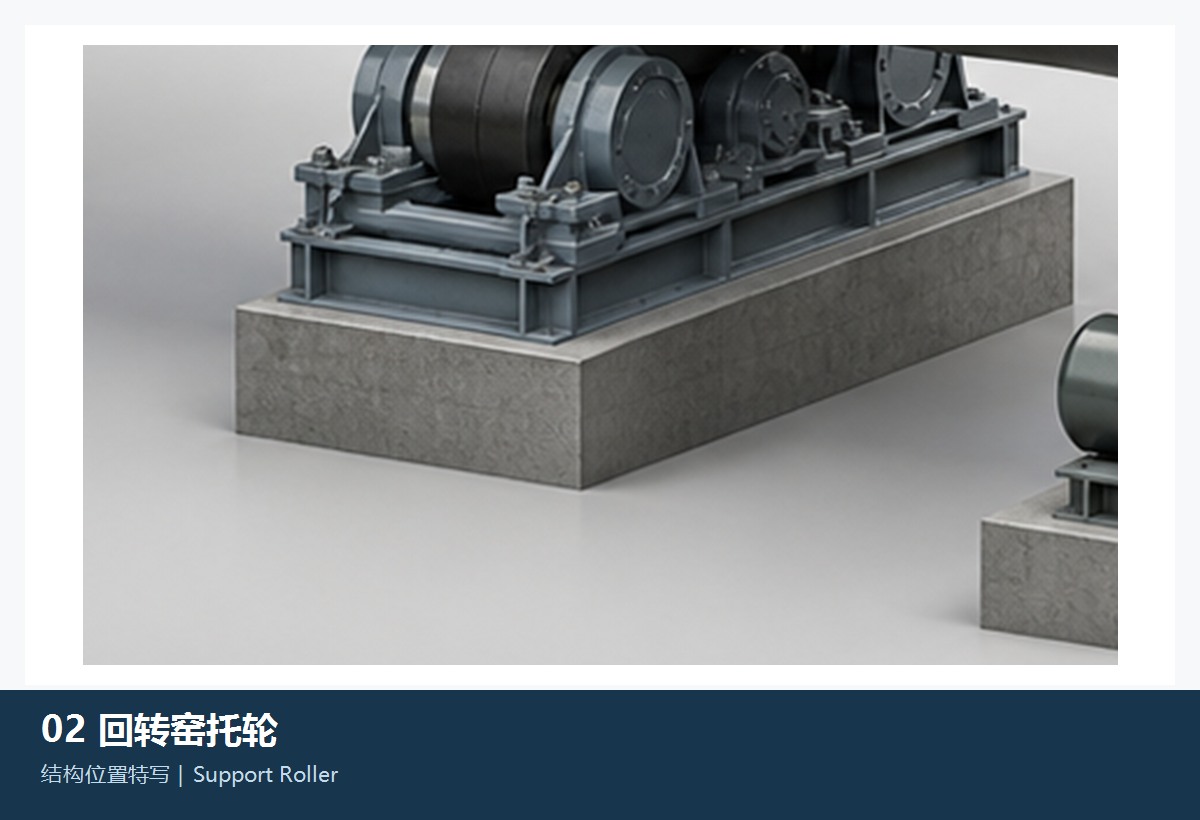
Опорный ролик вращающейся печи
Образует контакт качения с бандажом и несёт корпус. Срок службы совместно определяют диаметр, профиль, оси, полоса контакта, подшипники и фундамент.
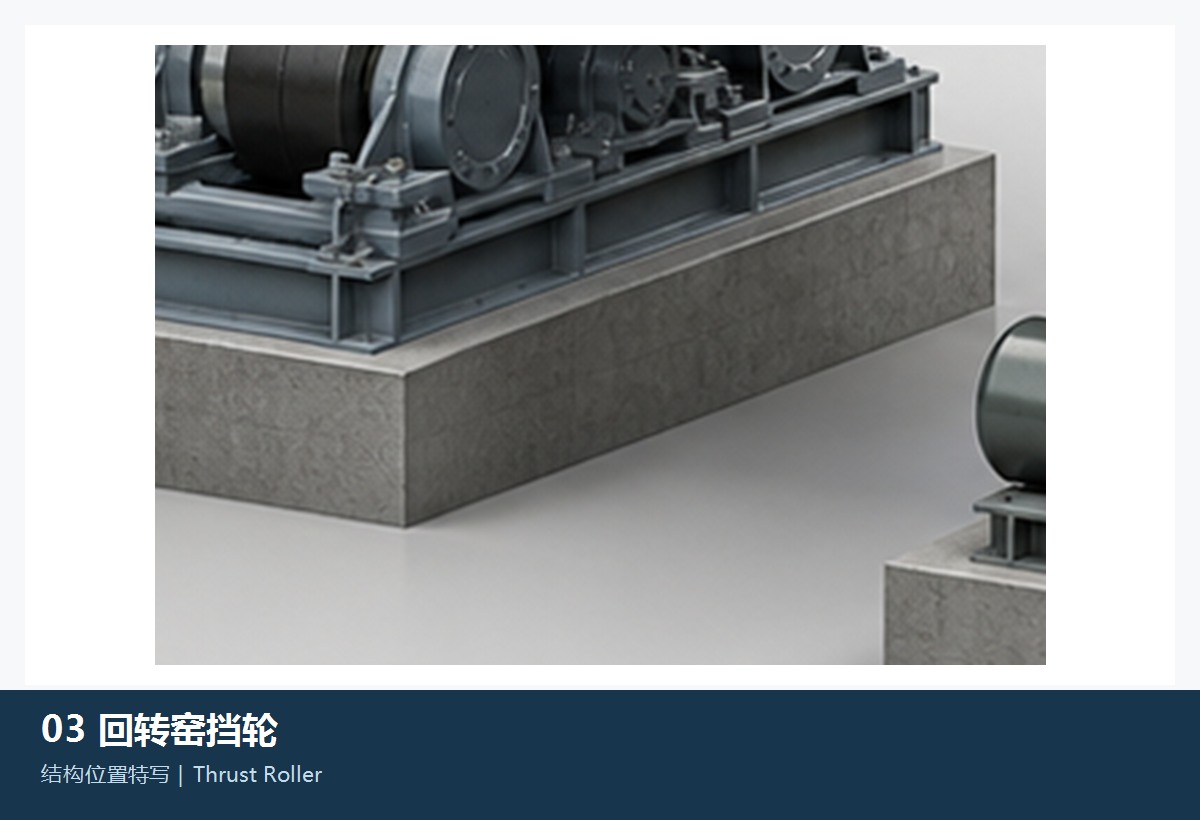
Упорный ролик вращающейся печи
Ограничивает осевое положение корпуса. Проверяют контактную поверхность, направление усилия, подшипники, монтажные базы и осевое равновесие печи.
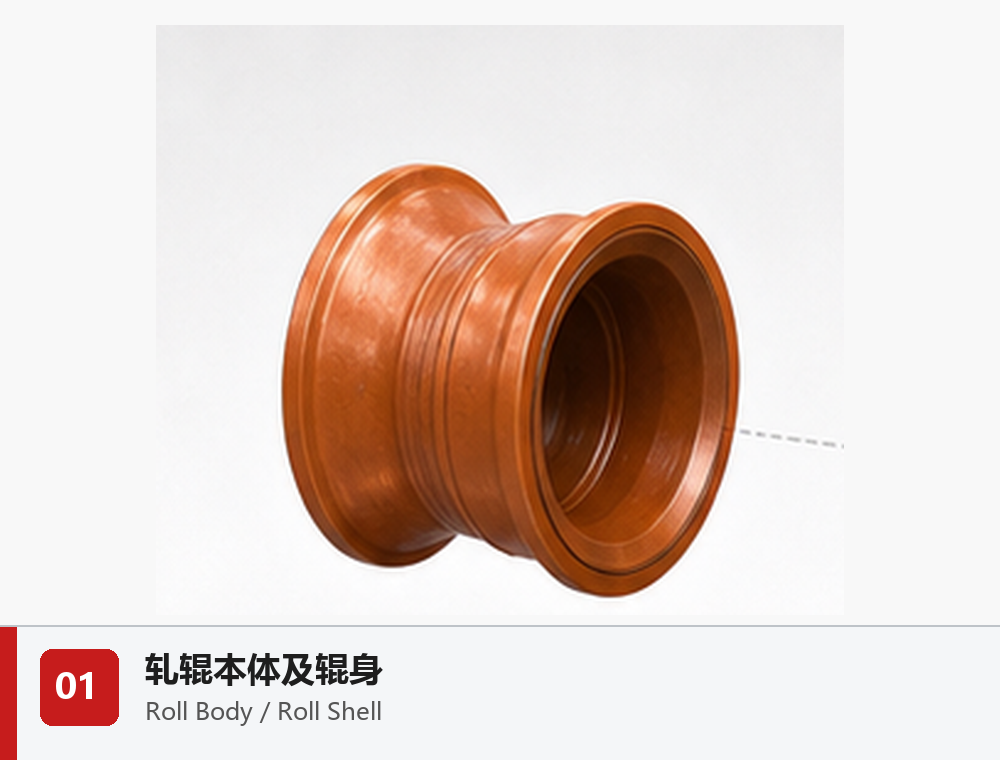
Прокатный валок / бочка валка
Непосредственно деформирует металл или поддерживает рабочий валок. Уточняют рабочую, промежуточную или опорную позицию, профиль и качество поверхности.
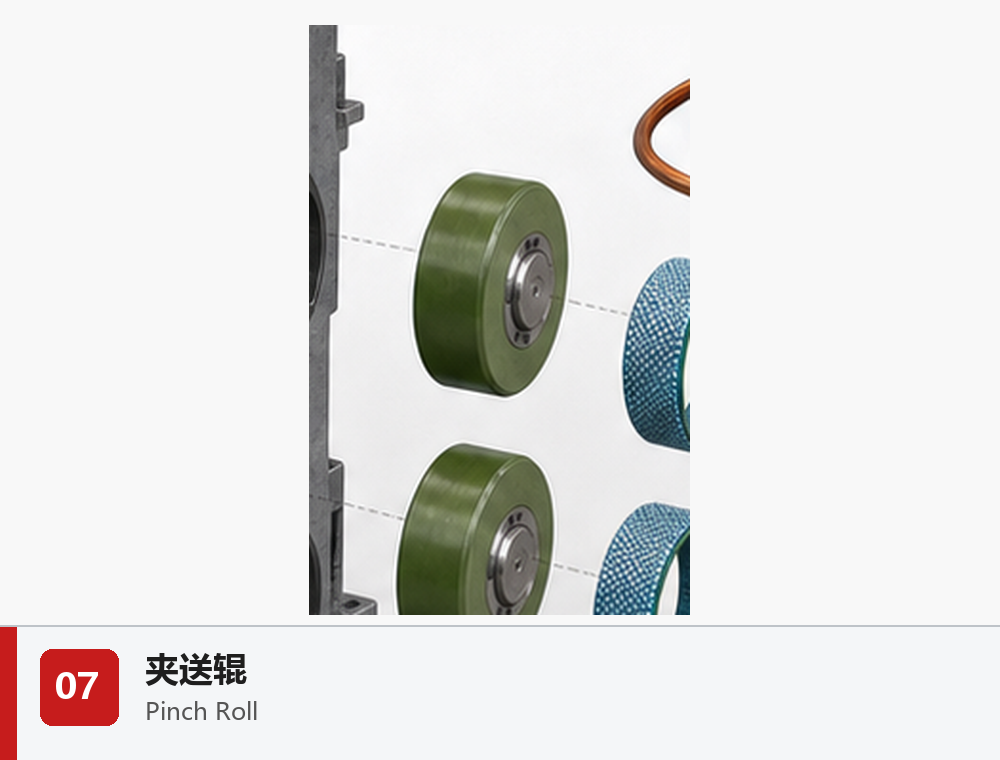
Тянущие валки
Зажимают и перемещают прокат. Проверяют диаметр, ширину, покрытие или износостойкую поверхность, прижимное усилие, скорость и охлаждение.
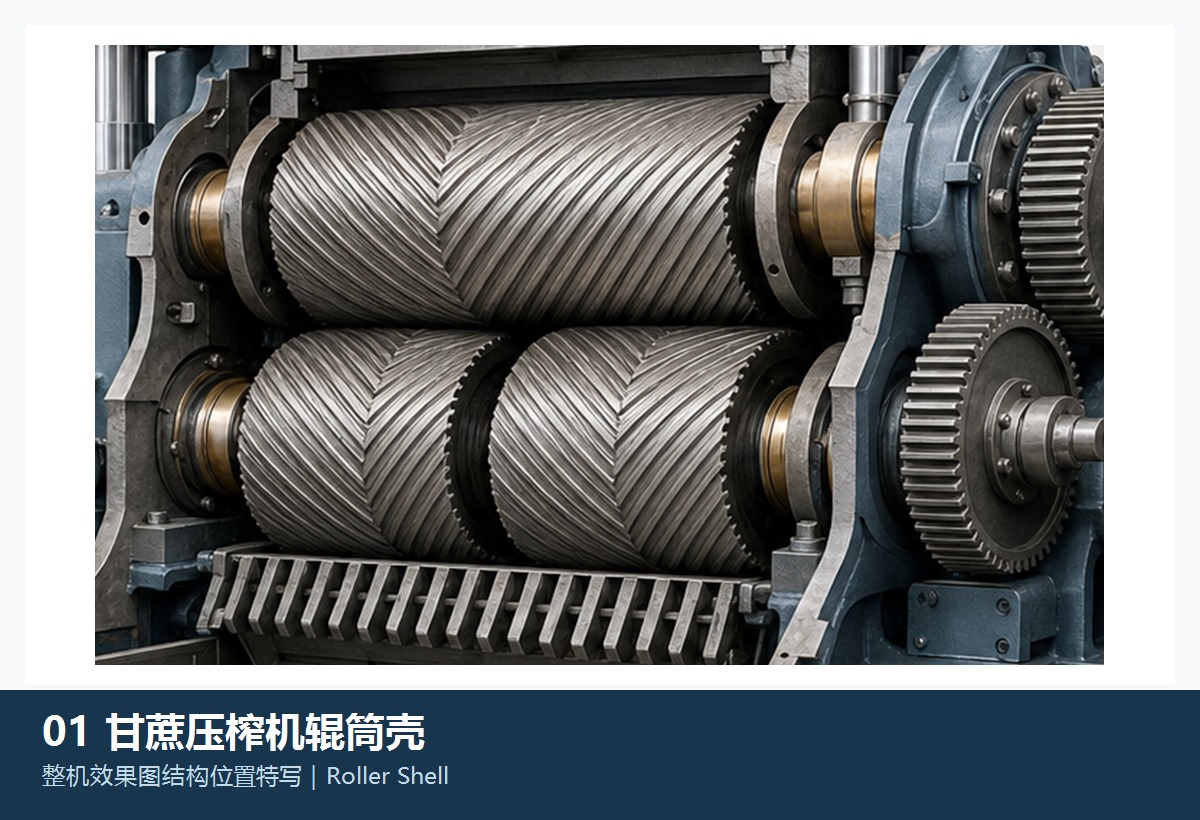
Оболочка валка тростниковой мельницы
Вместе с сердечником отжимает тростник. Проверяют наружный диаметр, длину, канавки, отвод сока, горячую посадку или механическое соединение, коррозию и износ.
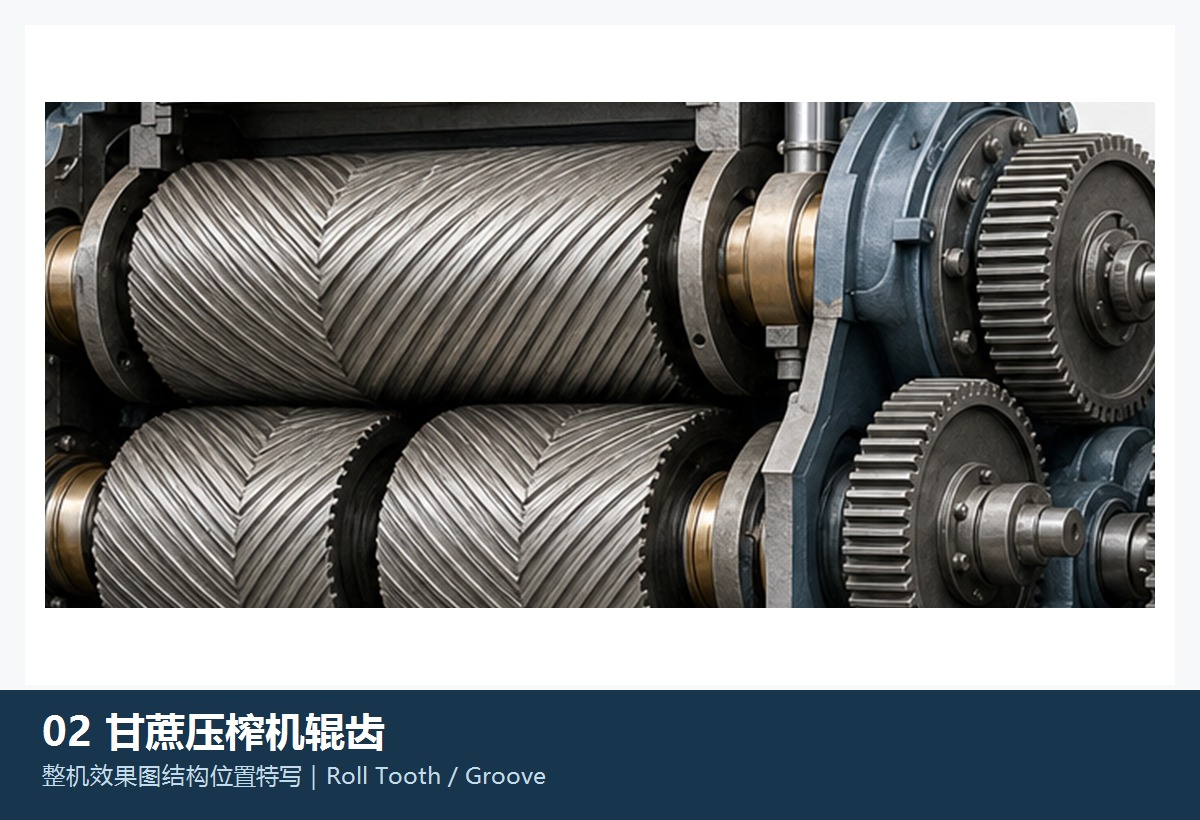
Зубья / канавки отжимного валка
Формируют поверхность захвата тростника, дробления и отвода сока. Проверяют профиль, направление спирали, шаг канавок, ремонт наплавкой и парные валки.
Опора и транспортирование
Опорные ролики пластинчатого питателя
Опорный ролик не дробит материал. Основное внимание уделяют контакту с рельсом, уплотнениям, подшипникам, центровке и загрязнениям.
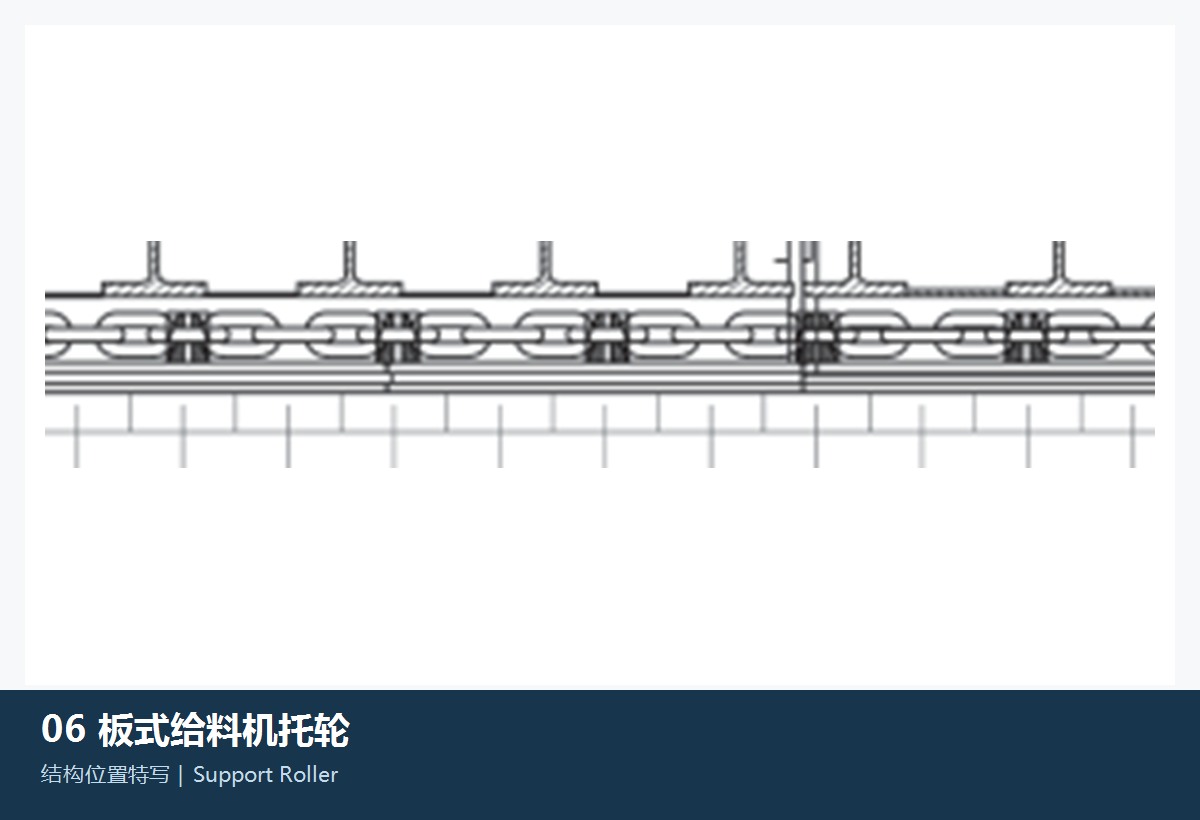
Опорный ролик пластинчатого питателя
Поддерживает движение цепи и пластин. Проверяют поверхность катания, реборды, ось, подшипники, уплотнения, высоту установки и центровку левого и правого путей.
Материалы и технологии
Несущую основу и рабочую поверхность проектируют раздельно
Один валок может сочетать вязкую основу, износостойкий слой, шипы, наплавку и сменную оболочку.
Повреждения и взаимодействие узлов
По износу поверхности проверяют подачу, нагрузки и оси
Неравномерный износ часто выявляет проблемы парного валка, подшипников, нагружения или распределения материала.
| Признак | Что проверить в первую очередь | Связанные риски |
|---|---|---|
| Неравномерный износ середины или кромок | Распределение подачи, краевой эффект, зазор, оси, профиль и парный валок | Снижение производительности, циркулирующая нагрузка и местная перегрузка |
| Выпадение или разрушение шипов | Материал шипов, посадка, усилие запрессовки, опора основы, посторонние предметы и краевые нагрузки | Повреждение оболочки и последовательный отказ соседних шипов |
| Трещины или отслаивание оболочки | Удары, вязкость, термообработка, остаточные напряжения, посадка и наплавленный слой | Дисбаланс, повреждение корпуса и внезапная остановка |
| Ненормальная полоса контакта бандажа и ролика | Ось печи, положение роликов, овальность бандажа, деформация корпуса и смазка | Осевые перемещения, нагрев подшипников и ненормальные нагрузки фундамента |
| Дефекты поверхности или формы проката | Профиль, износ, шероховатость, зазор, изгиб или осевое смещение валков и охлаждение | Дефекты продукции, частая замена валков и усталость бочки |
Запрос предложения и Контроль качества
Данные для поставки промышленных валков
Предоставьте сведения о машине и парных деталях, чтобы не копировать только изношенный образец.
Оборудование и позиция
OEM, полная модель, серийный номер, фиксированная или плавающая сторона, верхняя, нижняя, левая или правая позиция и монтажный номер.
Чертежи и конструкция
Номера узла и детали, цельное, секционное или насадное исполнение, соединения, отверстие, фланцы и крепёж.
Рабочая поверхность
Проектный диаметр, ширина, профиль, зубья, шипы или наплавка, шероховатость и допустимый ремонтный припуск.
Материалы и технологии
Основа, рабочий и упрочнённый слои, граница композита, термообработка, твёрдость и неразрушающий контроль.
Парные детали и сборка
Парный валок, зазор, межосевое расстояние, оси, подшипники, нагружение, вращение, балансировка и комплектование.
Условия работы и повреждения
Материал, давление, частота вращения, температура, охлаждение, вибрация, замеры износа и текущий срок службы.
Технические источники:Metso HRC описывает сжатие слоя фиксированным и плавающим валками HPGR и карбид-вольфрамовые шипы. TAKRAF рассматривает корпус валка, сменные дробящие сегменты и отвод при попадании постороннего предмета как систему. FLS связывает проверки бандажей, опорных и упорных роликов, подшипников и осей. Primetals различает рабочие, промежуточные и опорные валки и использует профиль и валковую систему для управления формой полосы.HRC Серия · TAKRAF Двойное валковая дробилка · FLS Запасные части роторного оборудования · Горячий каток
Связанные разделы
Оборудование, детали, материалы и модели OEM
Общие страницы оборудования и модели OEM ведут на одну страницу валка, где приведены подтверждённые чертежи и применимые модели.
Валковые прессы высокого давления HPGR Рабочие поверхности, шипы, защита кромок, подшипники и гидравлическое нагружение. Вертикальные мельницы Валки, стол, нагружение, уплотнения и классификация. Вращающиеся печи Бандажи, опорные и упорные ролики, подшипники и ось корпуса. Прокатные станы Рабочие, промежуточные, опорные, направляющие и тянущие валки. Бренды и модели OEM Проверка конструкции валка и чертежей по бренду, серии и полной модели.
Техническое решение и предложение по валкам, бандажам и рабочим поверхностям
Пришлите модель, чертежи, проектные и изношенные размеры, поверхность, материал, парные детали и условия работы.
Производственные услуги в Китае
От технической оценки до поставки готовых изделий
Проверка чертежей и инженерная оценка, производство на сертифицированных заводах, Контроль качества на производстве и Поставка готовых деталей.
Проверка чертежей и инженерная оценка
Проверка типа валка, профиля, поверхности, материала и повреждений.
Назначение материала и термообработки
Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.
Контроль качества
Контроль материалов, результатов неразрушающего контроля, профиля, поверхности, комплектования и пробной сборки.
Поставка готовых деталей
Поставка по позициям, направлению вращения, парным валкам и монтажным номерам.