Вертикальная мельница

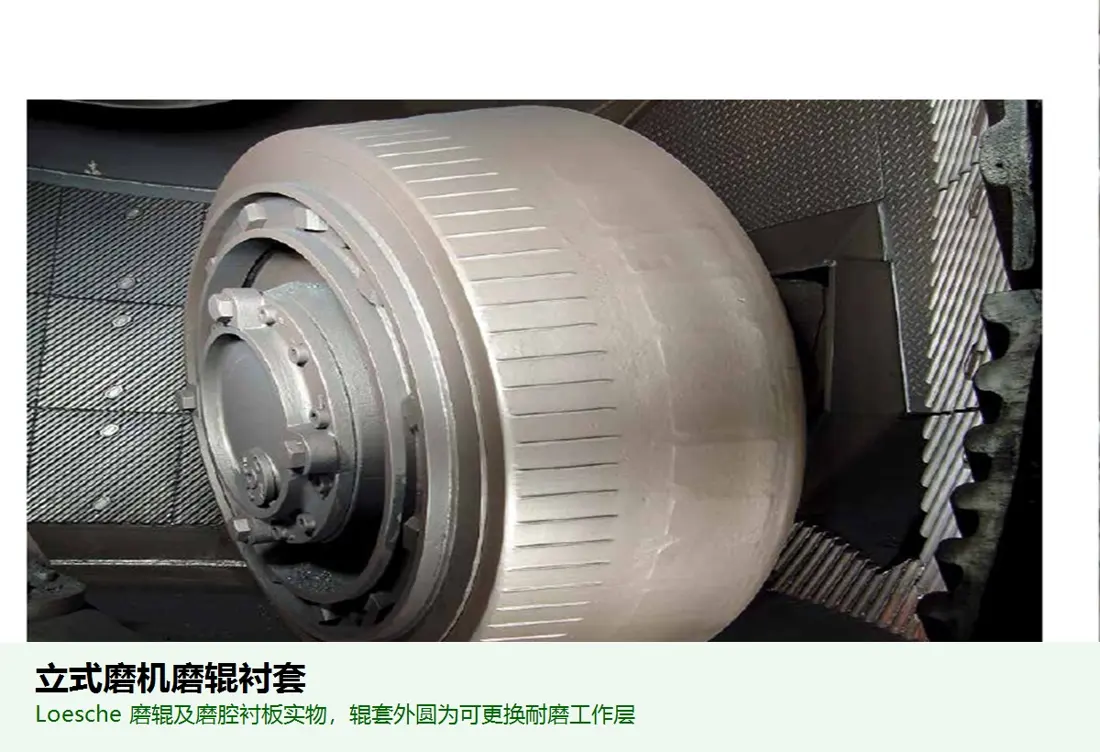
Основное оборудование для измельчения. Бандажи валков и футеровки стола подвергаются сжатию и абразивному износу в слое частиц. Высокохромистый чугун и композиты с износостойкой наплавкой — распространённые варианты материалов.

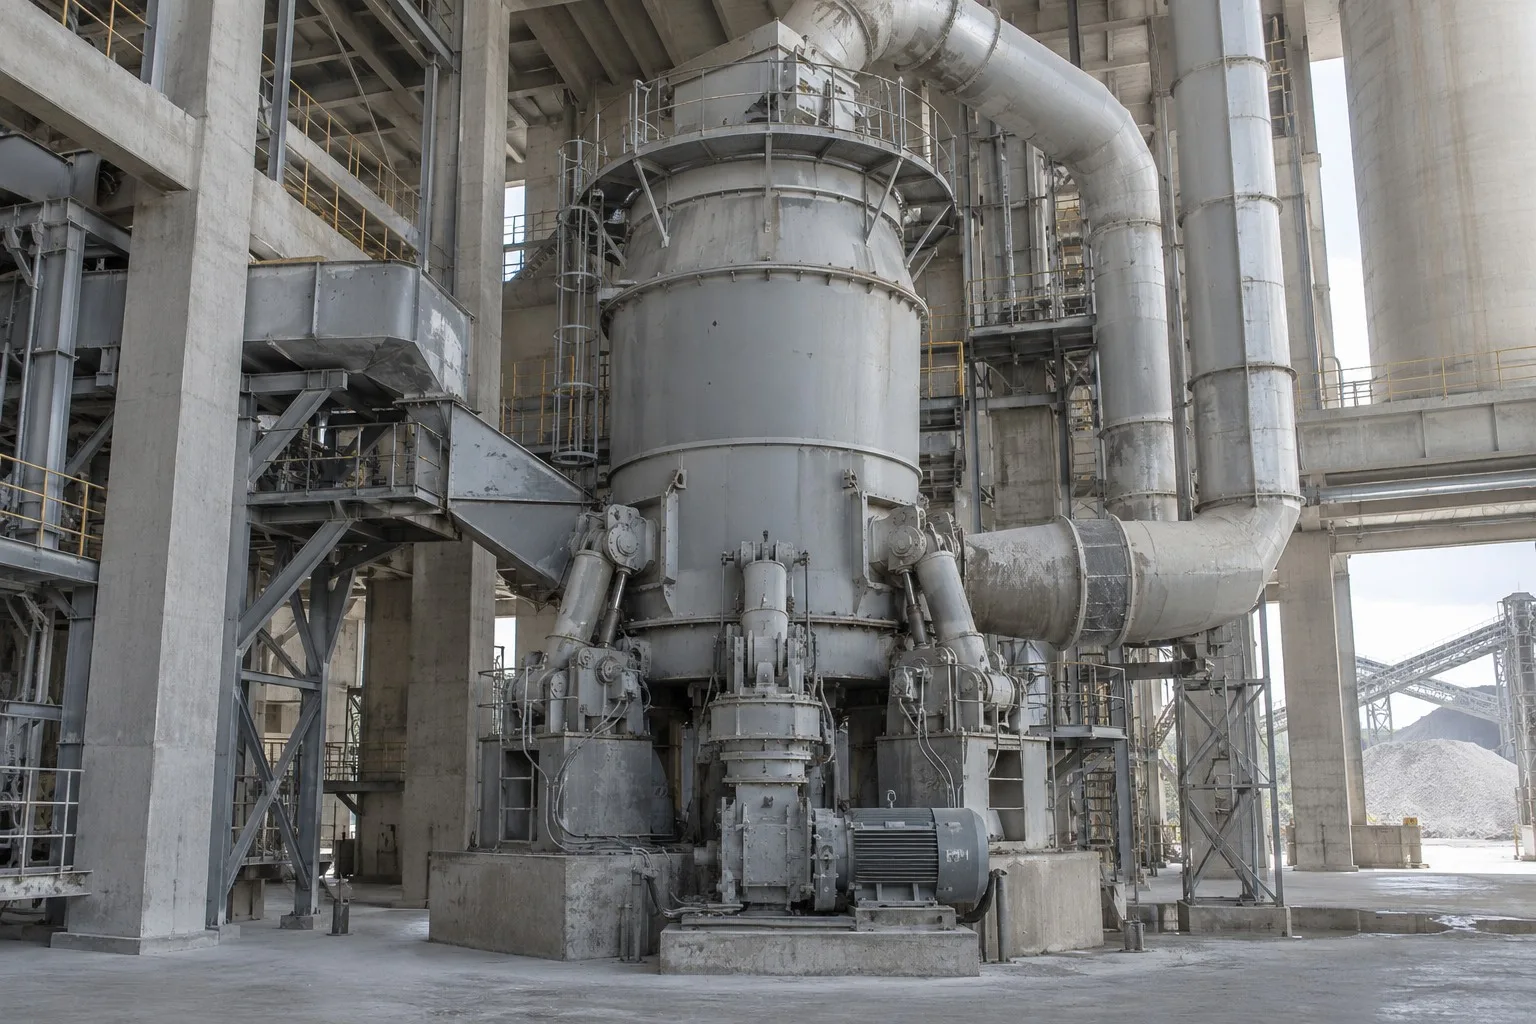
Вертикальная мельница

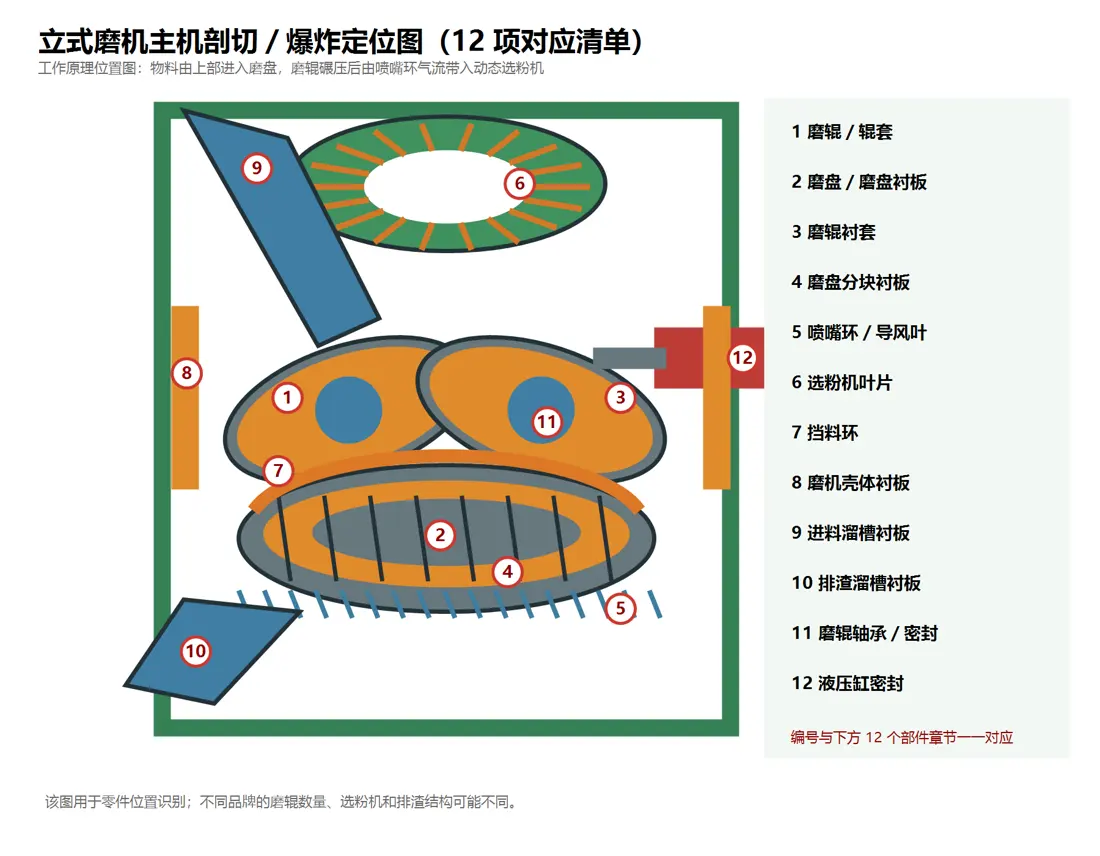
Вид в разрезе оборудования

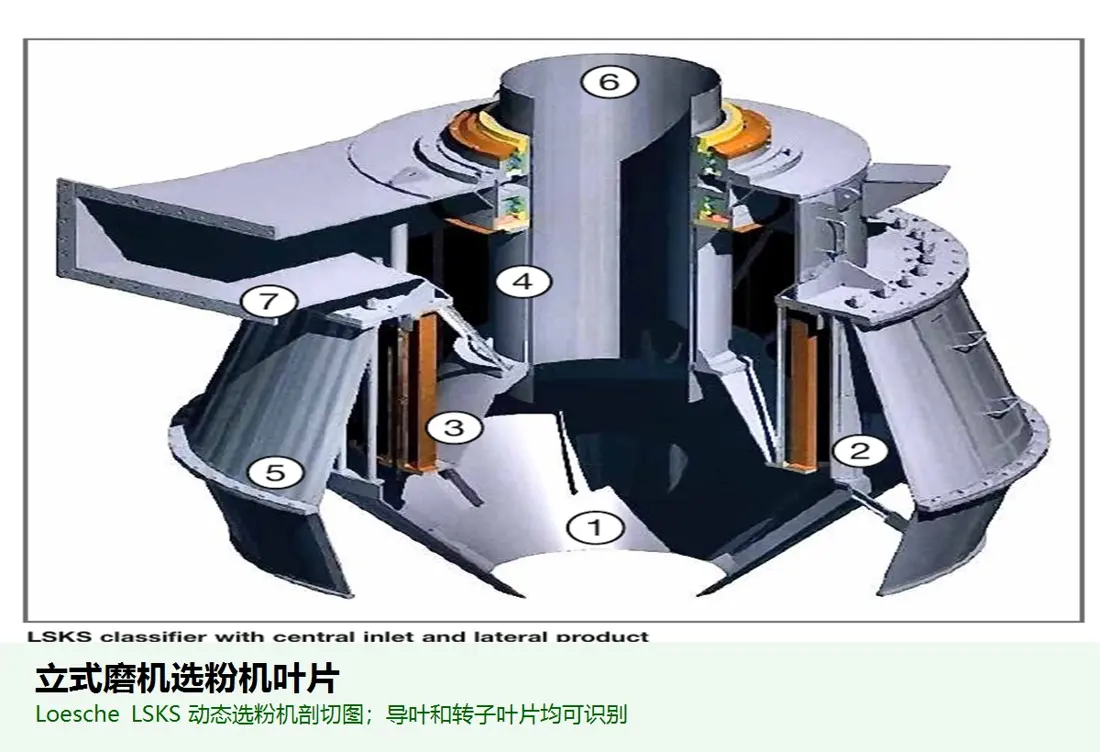
Схема расположения деталей вертикальной мельницы в разрезе

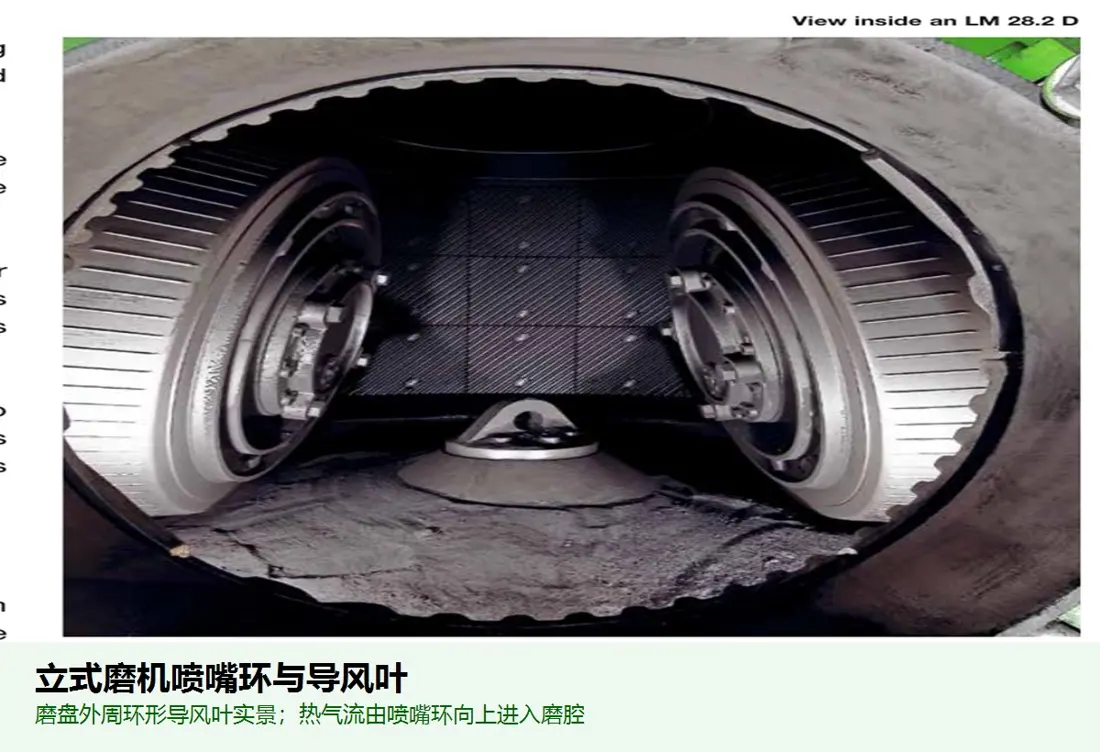
Вертикальные валковые мельницы используют несколько валков для сжатия и резки слоя материала на горизонтально вращающемся размольном столе. Горячий газ поступает через сопловое кольцо вокруг стола и переносит мелкие частицы в динамический классификатор. Крупные частицы возвращаются на стол, а примеси и трудноизмельчаемые крупные частицы уходят через систему отбраковки. Основные изнашиваемые детали расположены в роликах, столе, сопловом кольце, классификаторе и запыленных газовых каналах.

Части оборудования

Часть Идентификация и технические подробности

Изучите названия деталей, изображения, варианты материалов и технические требования. Выберите карту, чтобы открыть соответствующую страницу запасных частей.

Отдельные детали

Отдельные детали и расходные элементы

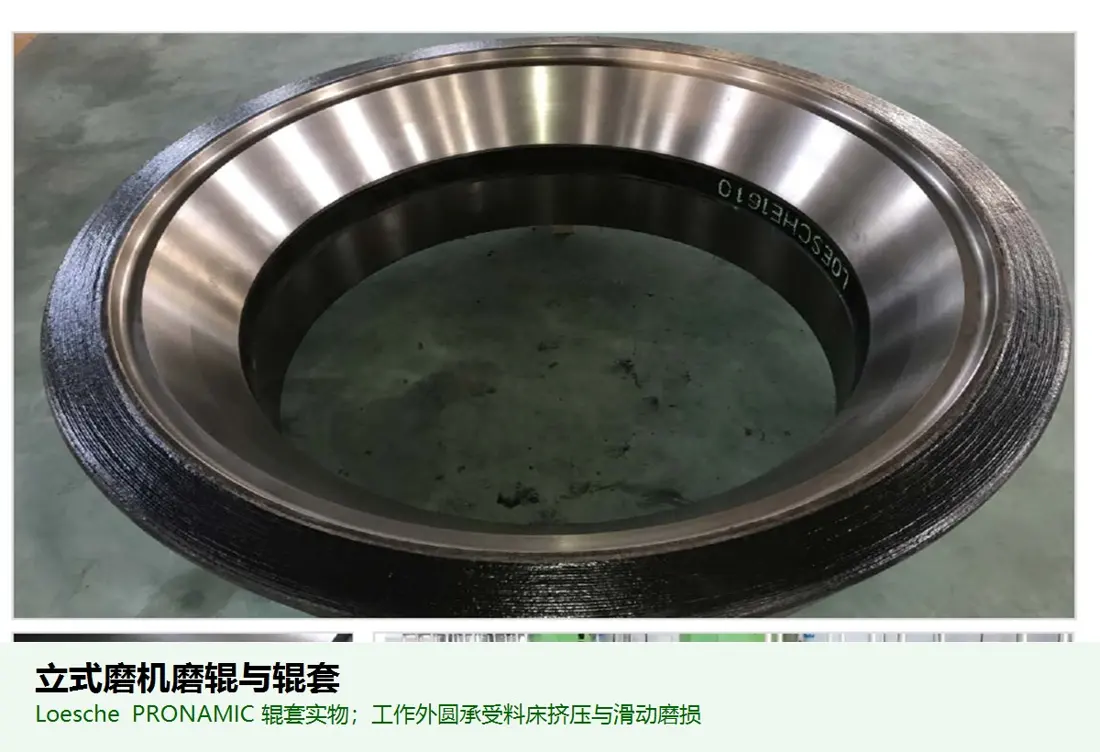
Размольный ролик / бандаж ролика в сборе
01

Размольный ролик / бандаж ролика в сборе

Размольный ролик / бандаж ролика

Параметры материалов
Белый чугун с высоким содержанием хрома, Ni-Hard 4 или многослойный наплавочный композит на стальной основе.
Технические требования
Литые изнашиваемые слои обычно ориентированы примерно на 58—65 HRC. Для композитов на стальной основе учитывайте термостойкость, устойчивость к хрупкому разрушению и ремонтопригодность.
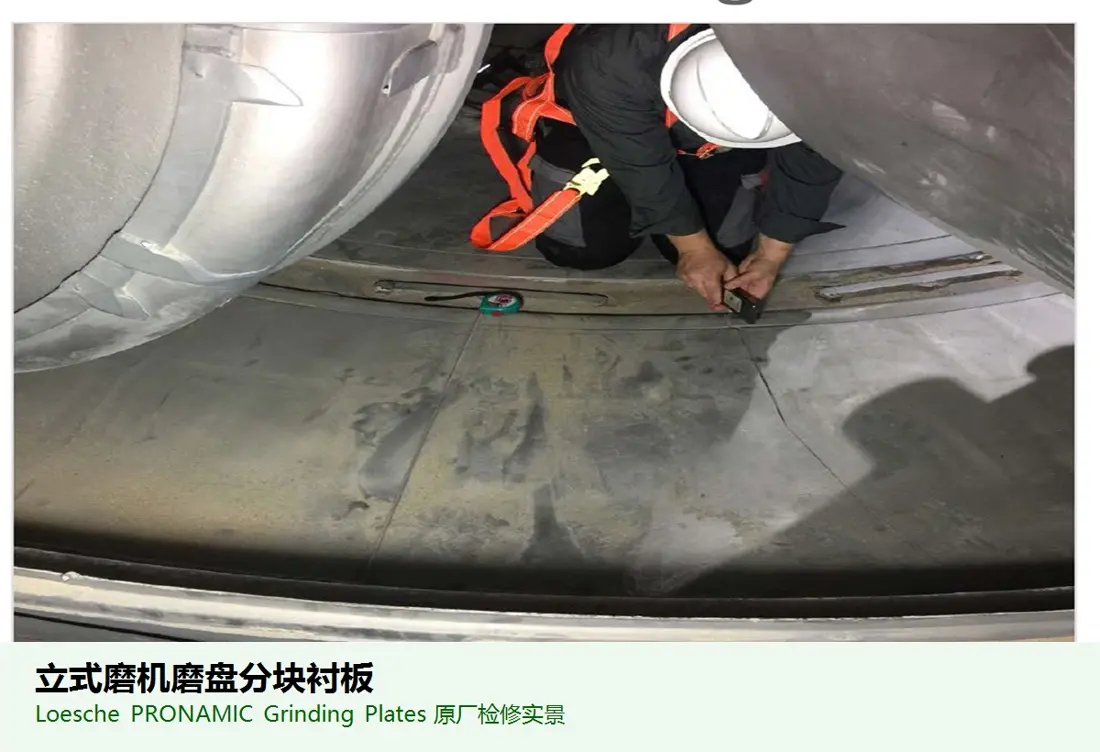
Размольный стол / футеровка стола в сборе
02

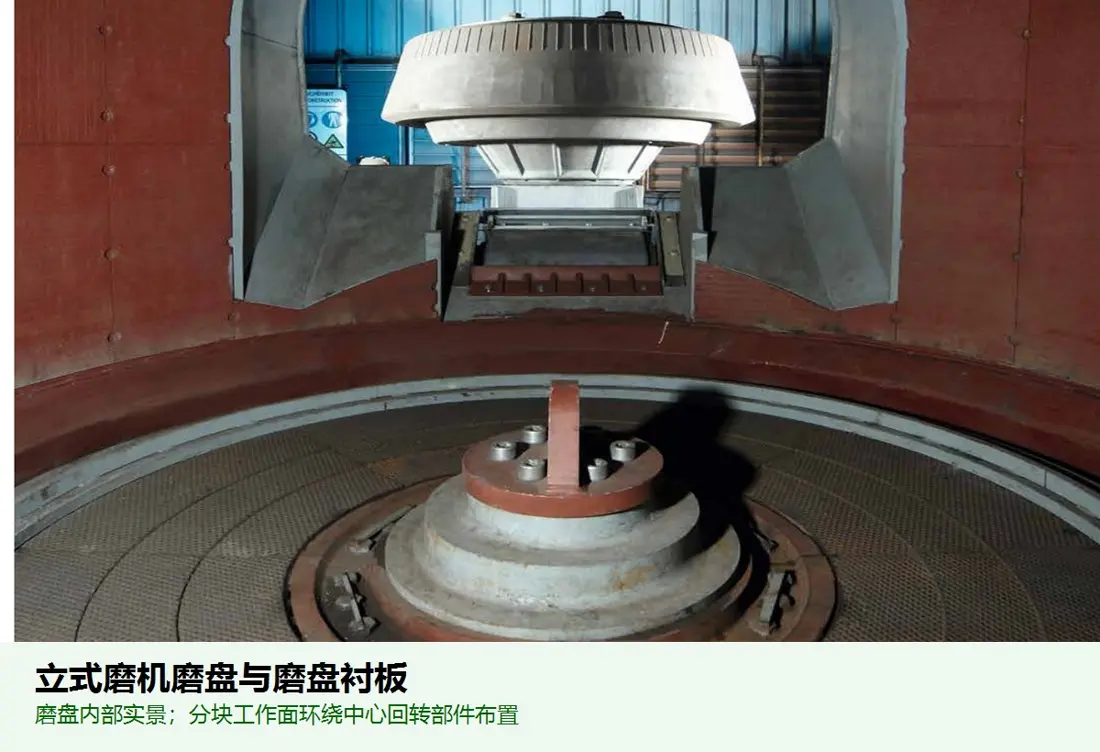
Размольный стол / футеровка стола в сборе

Размольный стол / футеровка стола

Параметры материалов
Белый чугун с высоким содержанием хрома, Ni-Hard 4 или наплавочный композит на стальной основе.
Технические требования
Рабочий слой: обычно примерно 55—65 HRC. Контролируйте равномерность радиального износа и стыков между сегментами.
Бандаж размольного валка
03

Бандаж размольного ролика

Футеровка валка / бандаж валка

Параметры материалов
Сменные бандажи валков из высокохромистого чугуна или композитные бандажи с износостойкой наплавкой
Технические требования
Сбалансируйте стойкость к истиранию, устойчивость к растрескиванию и надежную посадку на сердечнике ролика.
Сегментная футеровка размольного стола
04

Сегментная футеровка размольного стола

Сегменты стола / размольные плиты

Параметры материалов
Белый чугун с высоким содержанием хрома, Ni-Hard 4 или композитная пластина с твердым покрытием на стальной основе.
Технические требования
Контролируйте твердость, толщину и вес сегментов, чтобы предотвратить вибрацию стола и локальные выступы.
Сопловое / жалюзийное кольцо
05

Сопловое кольцо / жалюзийное кольцо

Сопловое / жалюзийное кольцо

Параметры материалов
Жаропрочная и износостойкая легированная сталь, износостойкая сталь или наплавленные композиты.
Технические требования
Требуется устойчивость к эрозии и термоциклированию; рабочий слой обычно имеет размер примерно 45—60 HRC, в зависимости от спецификации.
Лопатка воздушного классификатора
06

Лопатка воздушного классификатора

лопатка классификатора / лопатка

Параметры материалов
NM400/NM450, износостойкая пластина с твердым покрытием или керамические композиты.
Технические требования
Износостойкая сталь: примерно 400—500 HBW; наплавка: обычно примерно 55—62 HRC. Контролируйте баланс веса лезвия.
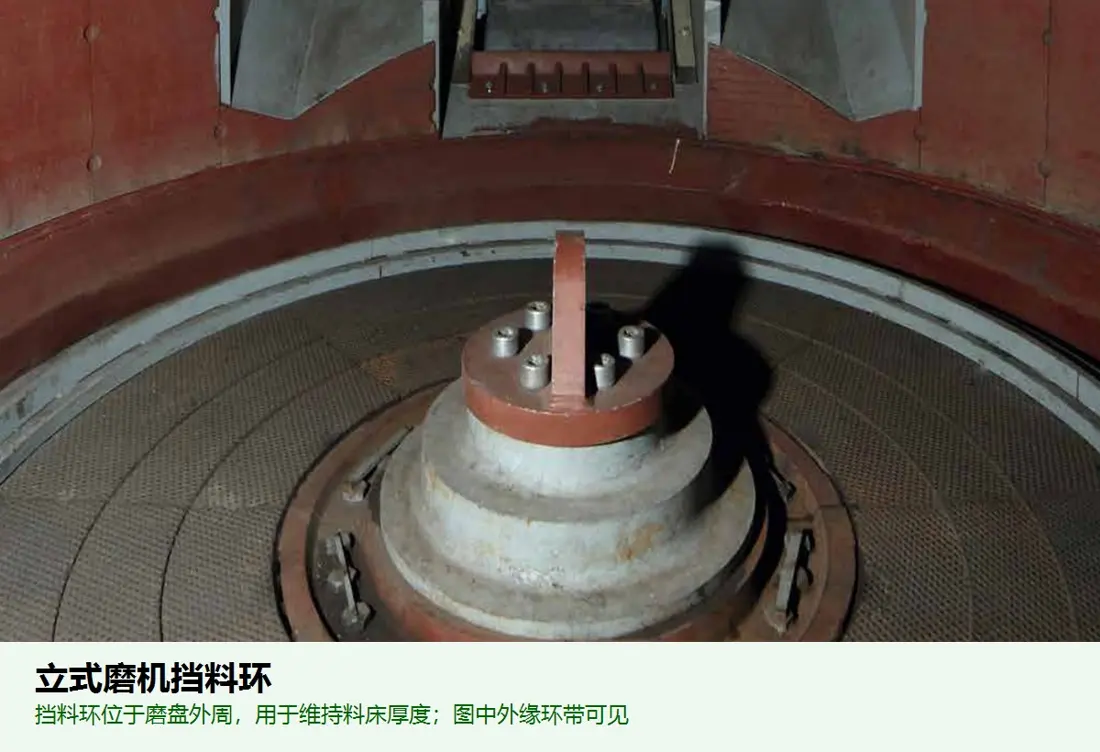
Подпорное кольцо
07

Подпорное кольцо

Подпорное / удерживающее кольцо

Параметры материалов
Износостойкая сталь, низколегированная литая сталь или наплавленные композиты.
Технические требования
Требуется устойчивость к эрозии и деформации. Высота и зазор напрямую влияют на толщину слоя материала.
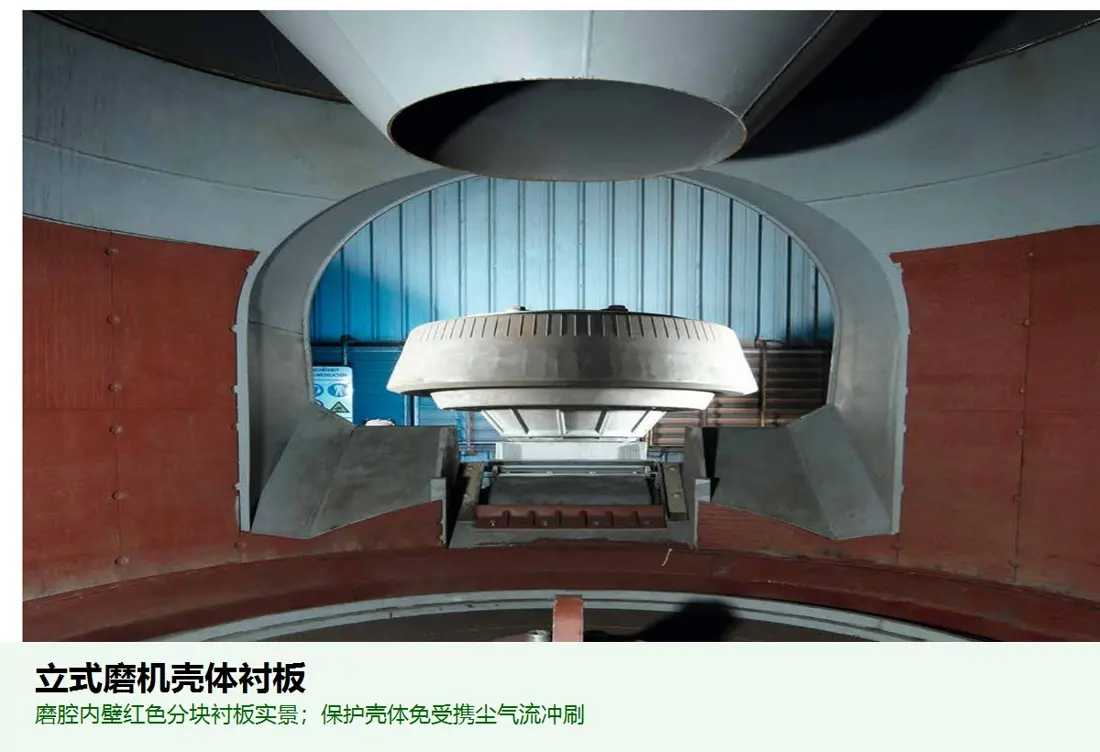
футеровка корпуса мельницы
08

Футеровка корпуса мельницы

Футеровка корпуса мельницы / футеровка кожуха

Параметры материалов
NM400—NM500, биметаллическая композитная пластина или износостойкая керамика.
Технические требования
Стальная пластина: примерно 400—540 HBW, в зависимости от марки. Защищайте территории, подверженные высокоскоростной пылевой газовой эрозии.
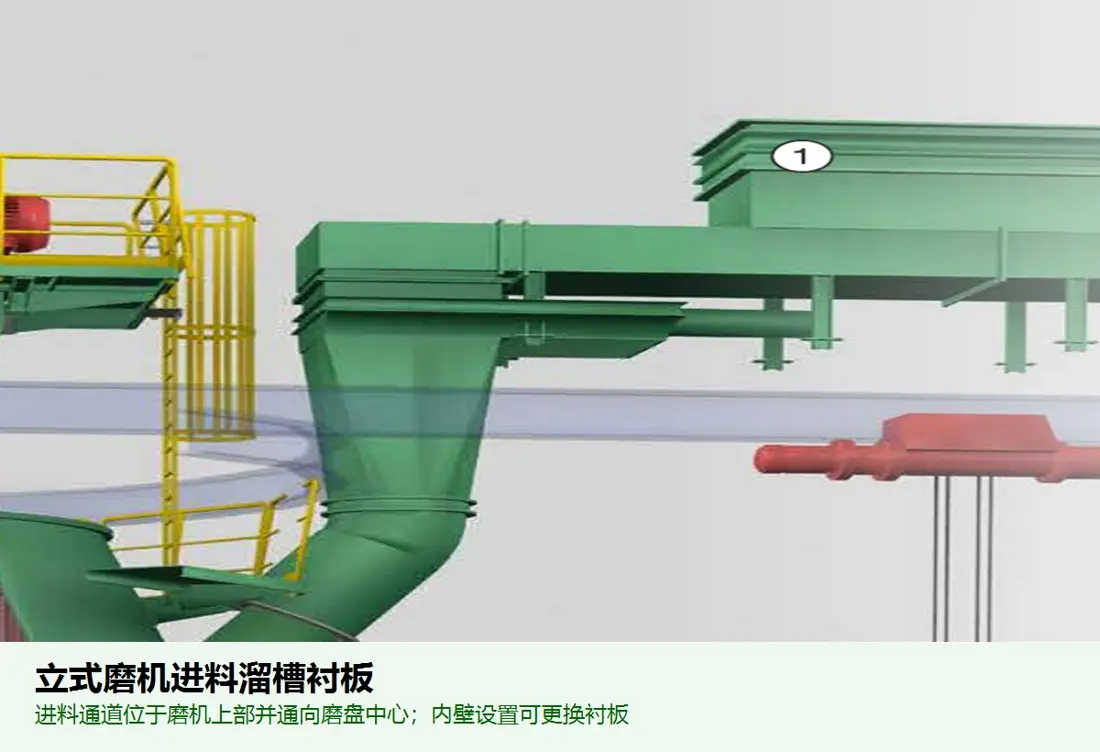
футеровочный элемент подающего желоба
09

Футеровка подающего желоба

футеровочный элемент подающего желоба

Параметры материалов
NM450/NM500, биметаллические или керамико-резиновые композиты.
Технические требования
Учитывайте воздействие падающих материалов, эрозию и наросты, используя сменные секции.
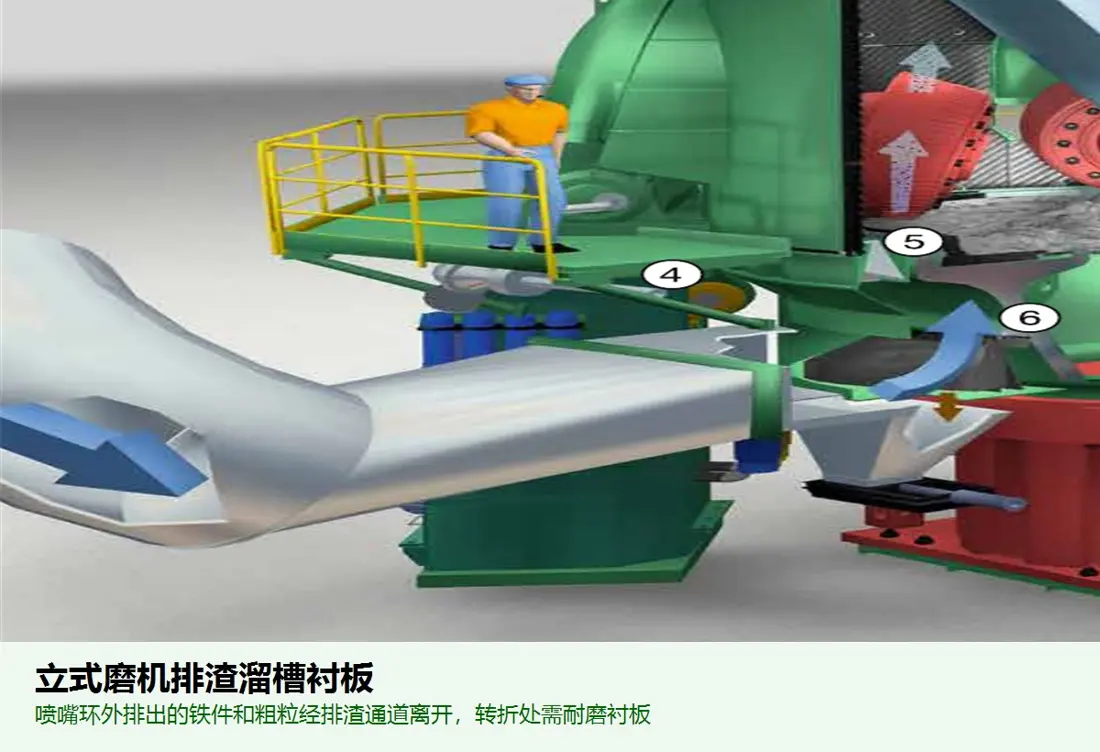
Футеровка жёлоба отвода отходов
10

Футеровка жёлоба отбросов

Футеровка жёлоба отвода отходов

Параметры материалов
NM400 — NM500 или биметаллическая композитная пластина.
Технические требования
Устойчив к ударам железа, крупных частиц и горячего материала, а также обеспечивает дополнительную защиту при изменении направления потока.
Подшипник / уплотнение размольного валка
11

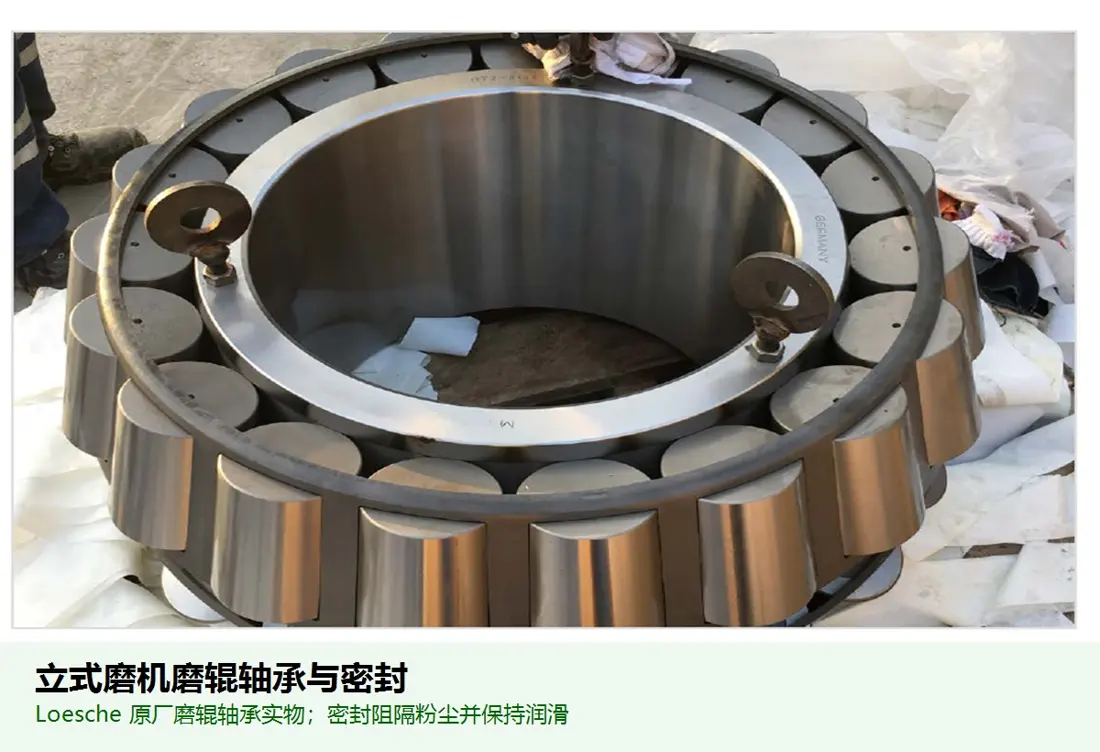
Подшипник размольного ролика / уплотнение

Подшипник валка / уплотнение подшипника

Параметры материалов
подшипниковая сталь GCr15/100Cr6; Уплотнения NBR, HNBR или FKM
Технические требования
Raceway: обычно примерно 60—64 HRC. Уплотнения должны выдерживать воздействие пыли, смазочного масла или смазки и рабочей температуры.
Уплотнение гидроцилиндра
12

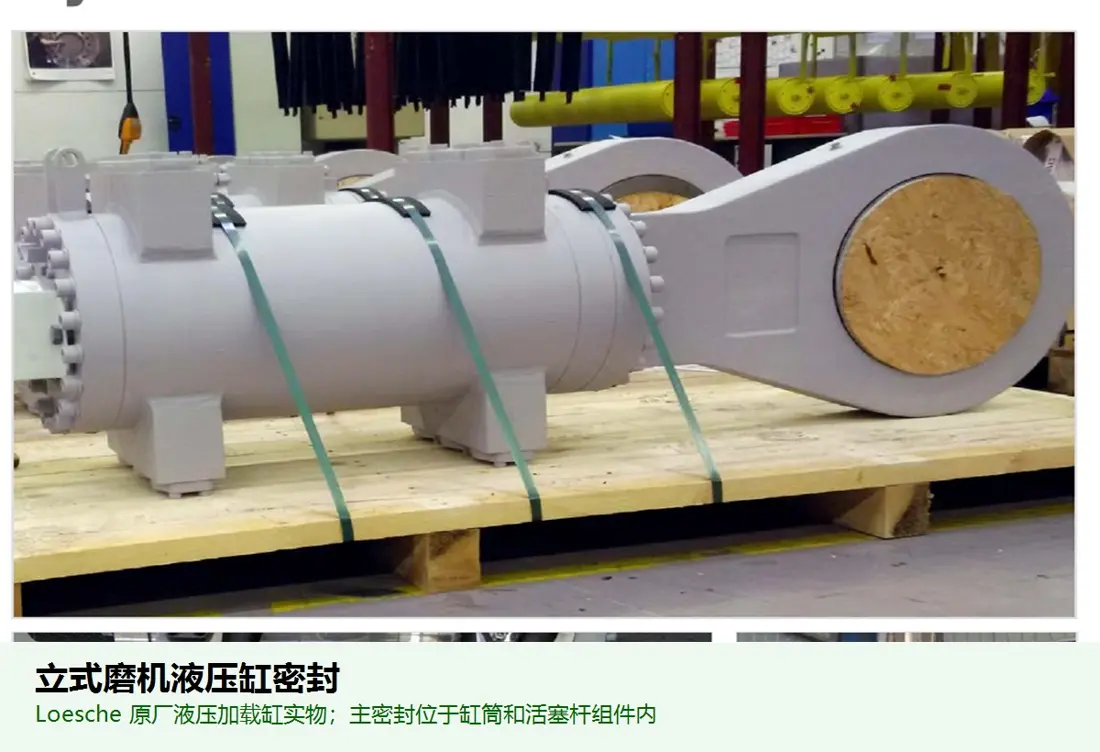
Уплотнение гидроцилиндра

Уплотнение гидроцилиндра

Параметры материалов
Первичные уплотнения PU с вторичными уплотнениями NBR/FKM и опорными кольцами
Технические требования
PU: обычно примерно 90—95 Shore A. Требуется устойчивость к давлению и износу, устойчивость к экструзии и низкая утечка.

Материалы деталей с одинаковыми названиями могут отличаться в зависимости от OEM, модели машины и условий эксплуатации. Перед заказом или изготовлением сверьте модель машины, чертеж и измеренные размеры.

Материалы деталей с одинаковыми названиями могут отличаться в зависимости от OEM, модели машины и условий эксплуатации. Перед заказом или изготовлением сверьте модель машины, чертеж и измеренные размеры.

Производители и серии оборудования

Запросить предложение по изнашиваемым деталям для вертикальной мельницы

Предоставьте машинную модель, условия эксплуатации и цель срок службы, чтобы наши инженеры могли рекомендовать материалы и подготовить коммерческое предложение.

Маркировка и модель оборудованияЧертёжЧертеж или размерыТекущий материалФотографии неисправных частейЦелевой показатель срок службыусловия эксплуатации
Запросить предложение

Или свяжитесь с нами напрямую: +86 156 3797 3199
zzx@anranst.com

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST предоставляет заказчикам по всему миру инженерную оценку, подбор производства в Китае, Контроль качества и поставку готовых деталей для износостойких и промышленных запчастей по техническим требованиям заказчика; возможна поддержка и других нестандартных промышленных деталей.

01

Проверка чертежей и инженерная оценка

Проверяем посадочные поверхности и размеры сопряжения, оцениваем материал, термообработку и технологичность.

02

Назначение материала и термообработки

Material grades and heat-treatment processes are specified order by order, stated in the technical agreement and tracked through production.

03

Контроль качества

Проверка чертежей, контроль материалов и процессов, сопровождение производства, инспекция и координация приёмки.

04

Поставка готовых деталей

Организуем изготовление, подтверждение качества, упаковку и поставку готовых деталей в рамках единого исполнимого цикла поставки.

Сообщите модель оборудования, чертежи, материалы или условия эксплуатации — мы определим необходимую техническую оценку и порядок поставки.

Отправить запрос