
01
破碎齿与可更换齿段
Crushing Teeth & Replaceable Segments
用于固定辊和可动辊的咬入、破碎和粒度控制。请核对齿形、齿距、齿段数量与位置、固定孔、锁紧方式、磨损面、旋向、物料块度、强度与磨蚀性。
进入统一零部件目录 →从当前公开能力、辊径和 TRC 历史装机识别进入齿段、齿辊、液压释放、传动、维护工具和图纸确认路径。
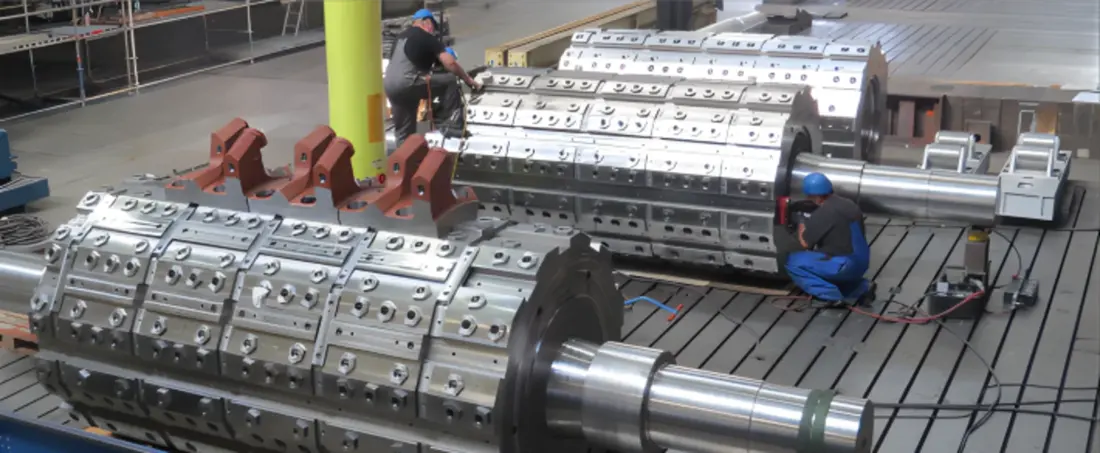
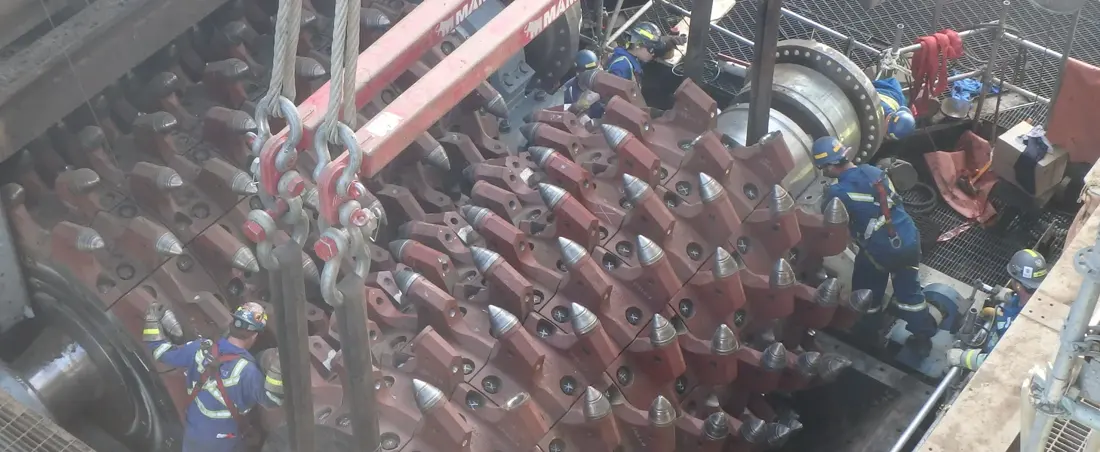
TAKRAF 双齿辊破碎机面向油砂及其他高处理量应用。原厂公开结构由固定辊与液压支承的可动辊构成,两个齿辊向内旋转,辊间隙用于控制产品粒度。备件询价必须同时核对完整型号、项目号 / 序列号、固定或可动辊位置、齿段布置、传动与液压释放配置、安装接口和图纸版本。
下表仅列 TAKRAF 当前产品页、原厂项目页和原厂历史技术文章能够直接支持的公开范围与型号线索。TRC 为项目型高处理量设备,型号相近、辊径相同或同属油砂应用均不代表齿段、轴、轴承、液力偶合器或图纸可互换。
| 公开型号 / 范围 | 公开核心尺寸或能力 | 项目与识别重点 | 时间属性 |
|---|---|---|---|
| TAKRAF Double Roll Crusher 产品范围 | 能力 10,000–19,000 t/h;辊径 2.5 m;适用油砂及其他高处理量应用 | 固定辊 / 液压可动辊、齿段、辊间隙、驱动与安全释放均需回到具体装机确认 | 当前产品范围 |
| TRC 25.34 | 原厂历史文章公开的既有初级破碎站改造型号;具体尺寸按项目图纸确认 | 2014 年油砂既有初级破碎站改造线索;核对项目号、固定/可动辊、齿段、传动和液力偶合器配置 | 历史装机 / 改造识别 |
| TRC 25.37 | 原厂历史文章称持续能力 17,000 mtph;合同能力 14,000 mtph | 2016 年两套新初级破碎站公开线索;文章提到 400 mm × 400 mm 最大产品尺寸,零件仍按图纸确认 | 历史装机 / 项目识别 |
| Shell MRM / JPM 加拿大项目 | 最大入料 2,500 mm;设计 12,000 t/h,最大 14,000 t/h;硬岩最高 200 MPa | 四个既有破碎站,2014 年投运;项目资料用于识别油砂装机,不作为其他项目的部件互换依据 | 原厂公开项目 |
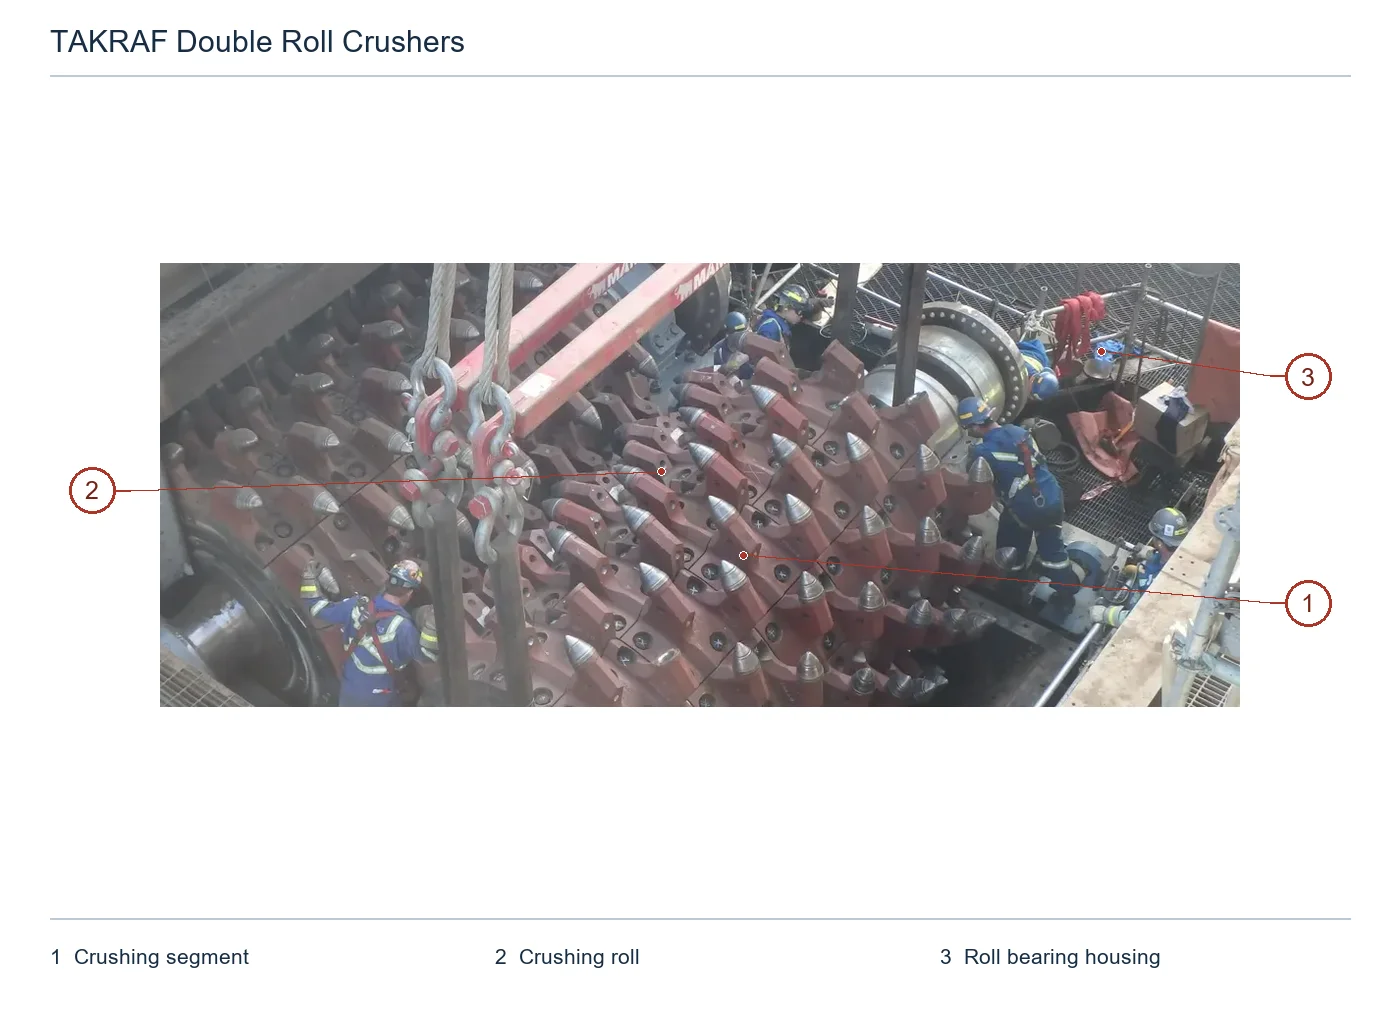
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 齿段 | 近侧辊中部可见螺接齿段 | TAKRAF Double Roll Crusher(原厂现场组装照片) |
| 2 | 破碎辊 | 近侧斜向延伸的破碎辊 | TAKRAF Double Roll Crusher(原厂现场组装照片) |
| 3 | 辊轴承座 | 辊端后上方可见轴承座 | TAKRAF Double Roll Crusher(原厂现场组装照片) |
原厂当前页面公开了周向 12 个齿段、更换齿或齿段的维护设计和大检修门。耐磨件必须按固定 / 可动辊、齿形与齿段位置、物料强度、磨蚀性、湿黏性、冲击、固定方式和检修路线逐项确认;不把候选材料写成全部 TRC 项目的固定 OEM 配方。
Crushing Teeth & Replaceable Segments
用于固定辊和可动辊的咬入、破碎和粒度控制。请核对齿形、齿距、齿段数量与位置、固定孔、锁紧方式、磨损面、旋向、物料块度、强度与磨蚀性。
进入统一零部件目录 →
Segment Retention, Tooth Seats & Roll-Shell Interface
识别齿段与辊壳的承载、锁紧和拆装接口。需提供齿座、紧固件、固定孔、螺纹 / 销轴、拆装方向、齿辊位置和图纸版本,不能只按齿段外观替换。
进入统一备件目录 →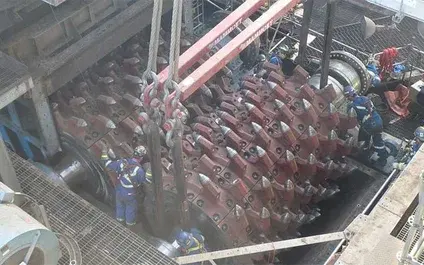
Feed Chute, Side Protection & Discharge Wear Liners
用于给料机—破碎机接口、辊侧防护、下料口和溜槽位置的衬板与防护件识别。请核对料流方向、落差、板厚、孔距、分块、固定方式、堵料与检修空间。
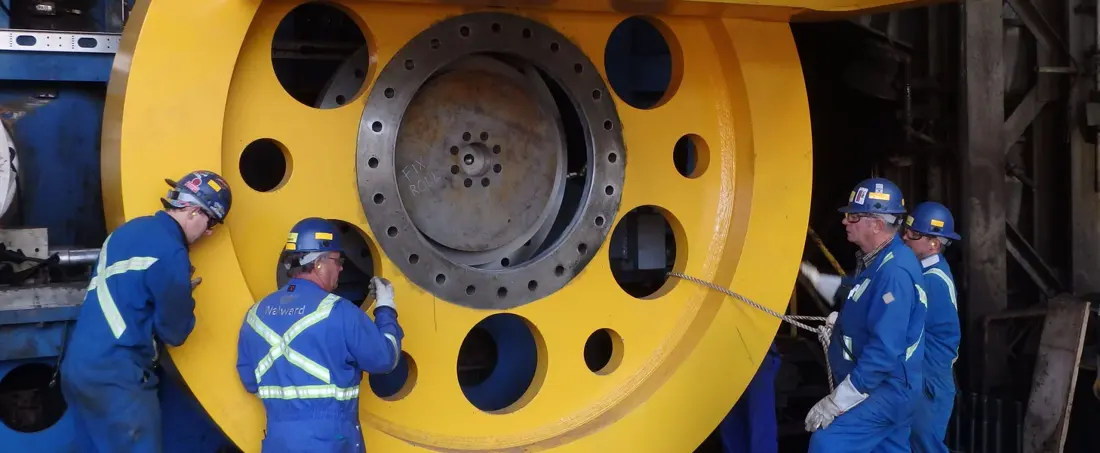
进入统一零部件页 →原厂公开了固定辊、液压支承的可动辊、安全联轴器、大惯量驱动和 21 t 飞轮等结构线索。普通传动件和承载件必须连同成套配对关系、项目改造记录、型号、轴端、接口和图纸核对。
Fixed / Moveable Roll & Shaft Assembly
按固定或可动辊、辊径、辊长、齿段布置、轴端、轴肩、配合尺寸、旋向、质量与项目图纸确认。齿辊通常与齿段、轴承、传动和液压释放结构存在配对关系。
进入统一备件目录 →Hydraulic Release, Safety Coupling & Protection System
原厂当前产品页说明可动辊在不可破碎物进入时临时释放,安全联轴器用于响应冲击载荷。核对油缸、蓄能、管路、传感器、联轴器、保护逻辑和安装接口。
进入统一备件目录 →Flywheel, Drive Gearbox & Fluid-Coupling Interface
原厂当前页公开 21 t 飞轮和 1,500 kW 驱动,历史 TRC 25.34 / 25.37 文章还涉及液力偶合器等油砂项目配置。请按具体装机核对齿轮箱型号、速比、轴端、飞轮、联轴器、制动和润滑。
进入统一备件目录 →Bearings, Housings, End Covers & Seals
核对轴承型号、游隙、轴承座、端盖、密封、润滑、温度监测与固定 / 可动辊安装位置。油砂、粉尘、湿料和冲击载荷都会影响密封与轴承方案。
进入统一零部件页 →能力范围、辊径、齿段维护特征来自 TAKRAF 当前产品页与原厂项目 / 技术文章;材料牌号、图纸、工装范围与适配关系仍须以实际资料确认。
请提供完整 TRC 或设备型号、项目号或序列号、固定 / 可动辊位置、齿段布置、传动和液压配置、OEM图纸或图纸、旧件照片、关键接口尺寸、材料与工况。
不能直接判断。齿形、齿段固定方式、辊长、轴端、传动、液压释放、项目改造和图纸版本可能不同,必须核对装机资料和实际接口。
现有原厂公开资料未提供完整订货号表或每台设备的工装清单。为避免把不同项目或配置误作互换件,编号与工装范围只在型号、项目、位置和图纸资料对应后建立。
提供完整型号、项目号、序列号、固定 / 可动辊位置、齿段与传动配置、OEM图纸、旧件照片、材料与工况,我们据此完成图纸评审、组织认证工厂生产、驻厂检验和完整成品交付。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求