01
开式 / 闭式转子与抛料头
Rotor & Carbide Tips
确认转子形式、直径、旋向、抛料头位置、固定结构和旧件标记。原厂只说明抛料头可更换,不能据此推定任意型号或材料牌号。
进入统一抛料头零部件页 →依据 thyssenkrupp 原厂历史技术资料,核对 MULTIROK 7 与 MULTIROK 9 DUO 的装机规格、转子配置、破碎腔耐磨件和传动备件。
原版网站将 MULTIROK 写成 08、10、12、14 系列,但现有 thyssenkrupp 原厂资料并不支持这组型号。本页改用原厂技术页列出的 MULTIROK 7 与 MULTIROK 9 DUO,并将运行参数限定为装机识别依据。该设备可配置开式或闭式转子,破碎腔可配置砧环或料床。
数值用于确认装机和缩小备件核对范围。原厂文件说明实际运行值随具体任务和物料特性确定,不能直接作为零件制造尺寸。
| 型号 | 开式 / 闭式转子处理量 | 最大给料与转子直径 | 驱动及整机识别 |
|---|---|---|---|
| MULTIROK 7 | 120–200 / 100–160 t/h | 最大给料 75 / 38 mm;转子直径 812 / 685 mm | V 带驱动,160 kW;砧环配置最多 20 块砧;不含电机总重约 5.7 / 4.9 t |
| MULTIROK 9 DUO | 250–400 / 180–300 t/h | 最大给料 125 / 63 mm;转子直径 965 / 889 mm | V 带驱动,2 × 200 kW;砧环配置最多 18 块砧;不含电机总重约 11.0 / 10.0 t |
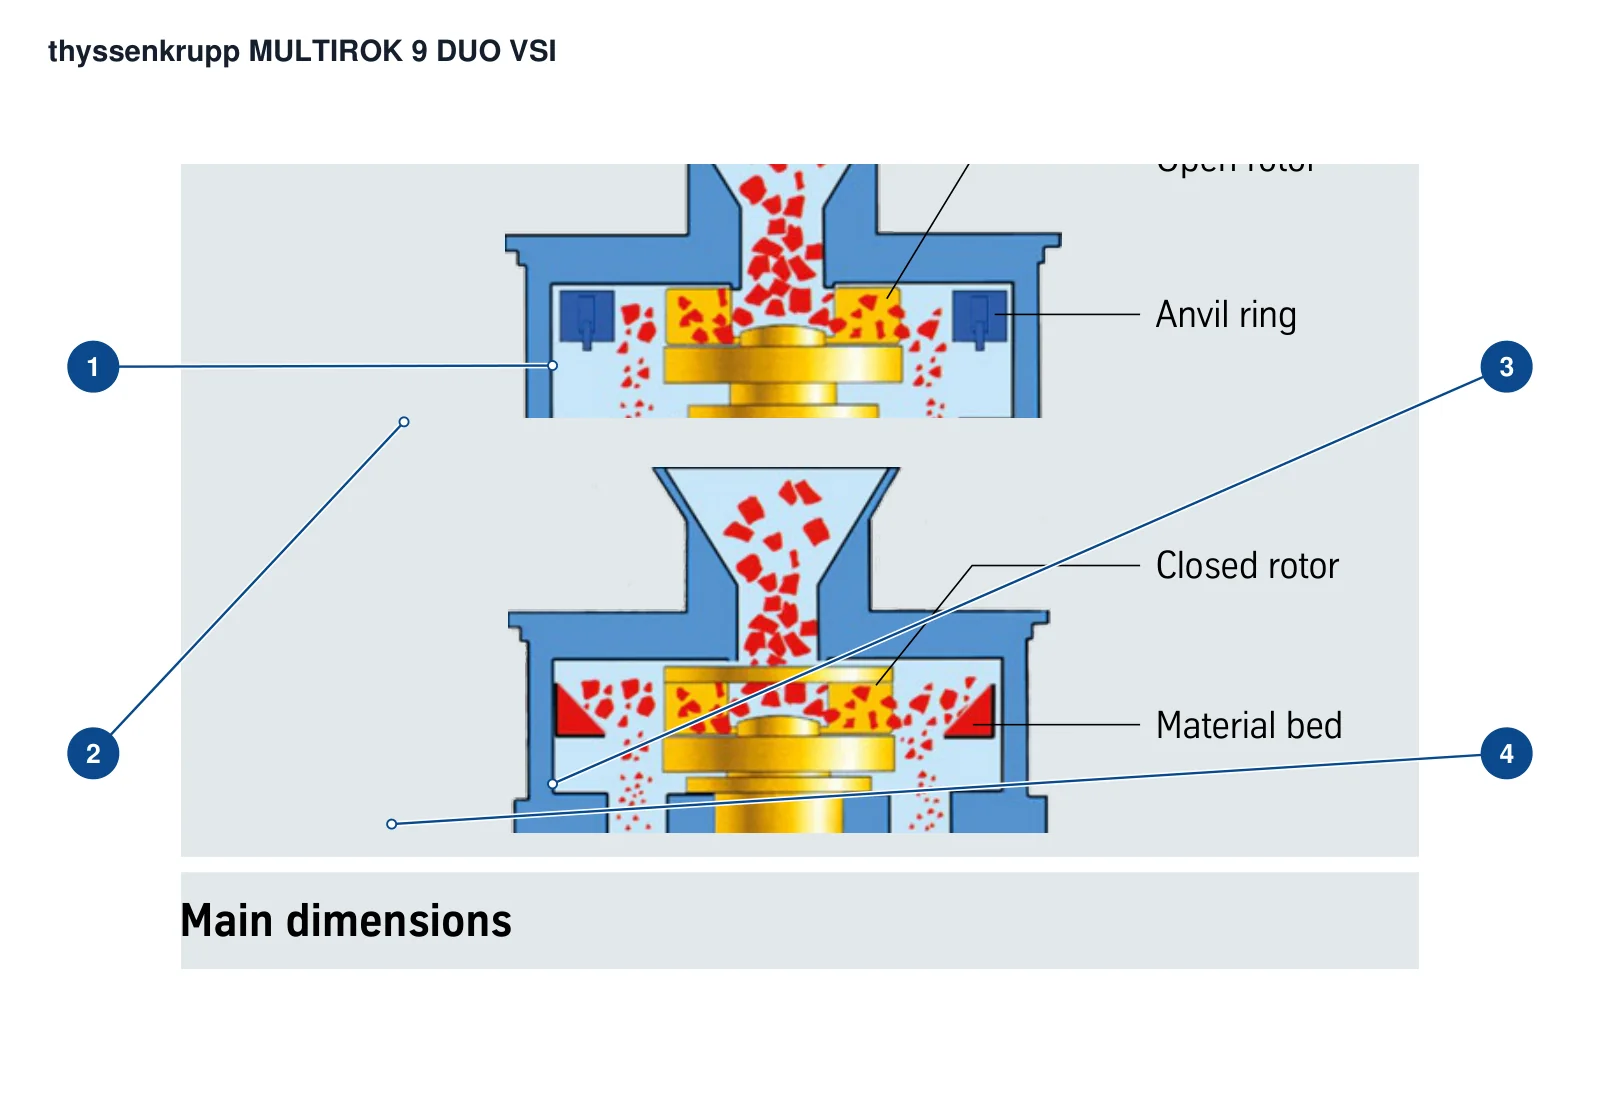
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 开式转子 | 上部原厂工作模式的中央转子 | MULTIROK 9 DUO:上图开式转子,下图闭式转子 |
| 2 | 砧环 | 开式转子外围的冲击环 | MULTIROK 9 DUO:上图开式转子,下图闭式转子 |
| 3 | 闭式转子 | 下部工作模式的中央转子 | MULTIROK 9 DUO:上图开式转子,下图闭式转子 |
| 4 | 料床 | 闭式转子外围的石料床 | MULTIROK 9 DUO:上图开式转子,下图闭式转子 |
原厂文件明确了易更换硬质合金抛料头、砧环或料床、破碎腔耐磨板、重载调心滚子轴承和 V 带驱动。具体材料和尺寸仍须回到装机图纸。
Rotor & Carbide Tips
确认转子形式、直径、旋向、抛料头位置、固定结构和旧件标记。原厂只说明抛料头可更换,不能据此推定任意型号或材料牌号。
进入统一抛料头零部件页 →Anvil Ring, Anvils & Material Bed
破碎腔可按装机选择砧环或自生料床。核对砧块数量、环体分段、腔体尺寸、固定方式和磨损轮廓,不能把两种结构的耐磨件混用。
进入砧环总成零部件页 →Crushing Chamber Wear Plates
确认上、下和外部耐磨板的安装位置、左右关系、孔系、厚度和相邻件接口。材料性能须按原图、物料磨蚀性和失效记录确认。
进入统一耐磨板零部件页 →Bearing Pedestal & V-Belt Drive
原厂文件说明轴承座使用重载调心滚子轴承并采用 V 带传动。轴承型号、游隙、润滑、带轮槽型、轮径、轴孔和 V 带组必须按实际装机确认。
进入轴承座零部件页 →页面没有沿用原版中无法由原厂资料支持的 08/10/12/14 型号表,也没有迁移身份不符的旧图。
不能。当前核对到的原厂技术资料明确支持 MULTIROK 7 与 MULTIROK 9 DUO;其它写法须取得对应铭牌或原厂文件后再录入。
不能。还要确认开式或闭式转子、砧环或料床配置、序列号、转子和破碎腔图纸、旧件标记及实际尺寸。
MULTIROK 资料来自 thyssenkrupp Industrial Solutions 历史文件;原 TK Mining 业务在 2022 年完成并入 FLS,询价时要同时核对旧铭牌和现行承接关系。
请提供完整型号、序列号、开式或闭式转子、砧环或料床配置、旧件照片、关键尺寸、物料与失效情况。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求