
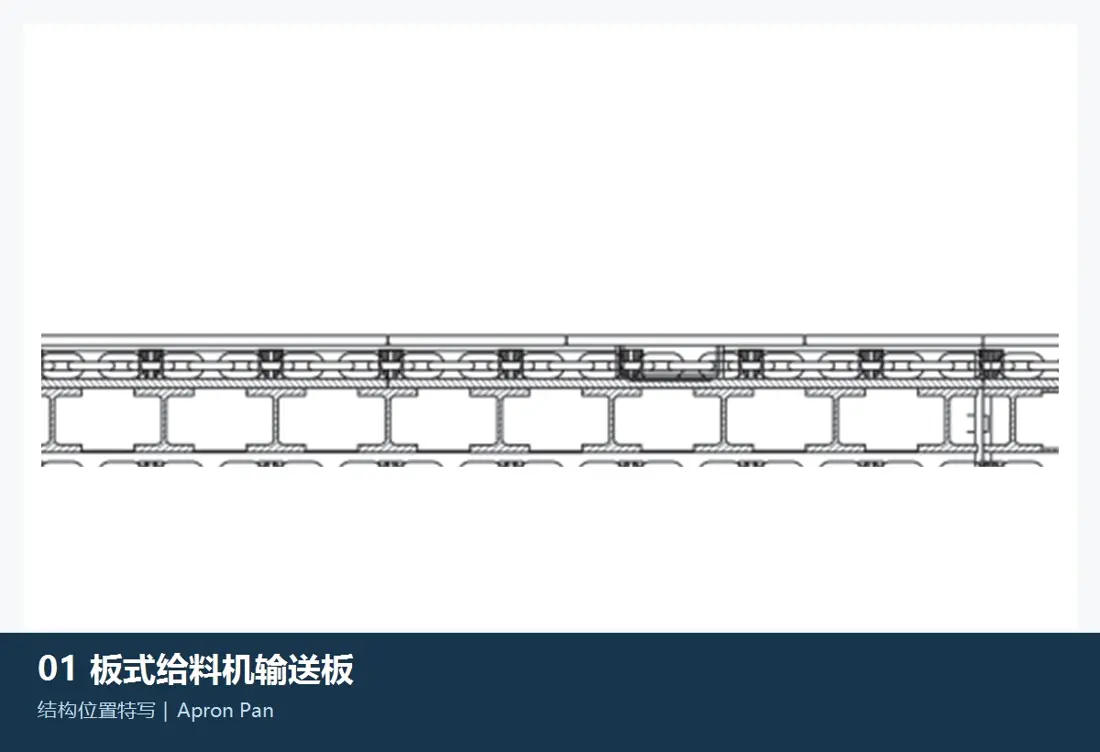
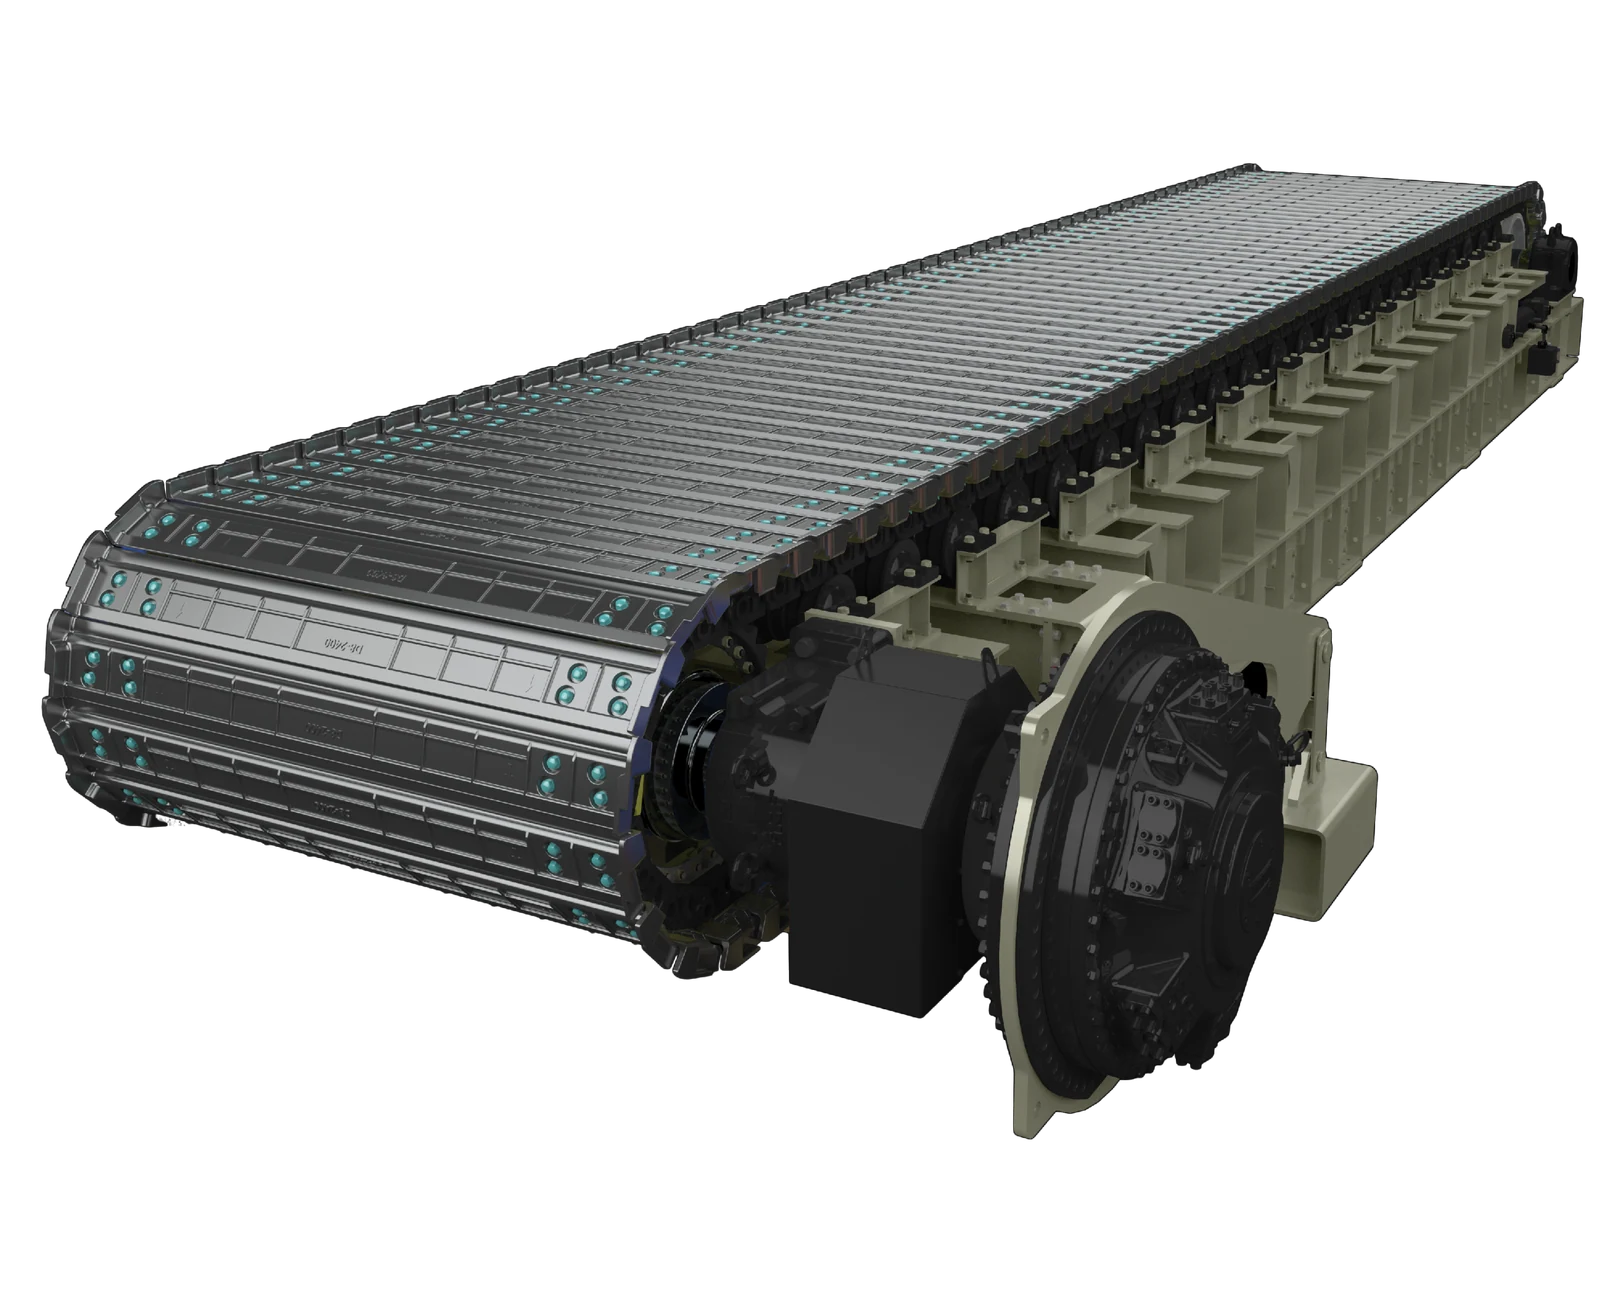
Metso AF 板式给料机
从 AF4–AF18 型号与宽度、长度进入给料板、衬板、链条、链轮、滚轮、头轴、轴承和张紧系统,按图组织中国制造、质量管控和成品交付。
OEM 单一设备系列
先锁定 AF 型号和尺寸,再进入零件
Metso 当前板式给料机资料按 AF4 至 AF18 列出标准和项目化配置。ANRANST 重点处理给料板和受料区耐磨件、链条链轮、滚轮、头轴与轴承、张紧和结构修复,不用“板式给料机”通用名称替代具体装机识别。
8 个当前手册列出的 AF 系列
914–3,353 mm已列标准宽度范围
2,500–13,000+ mm已列标准长度范围
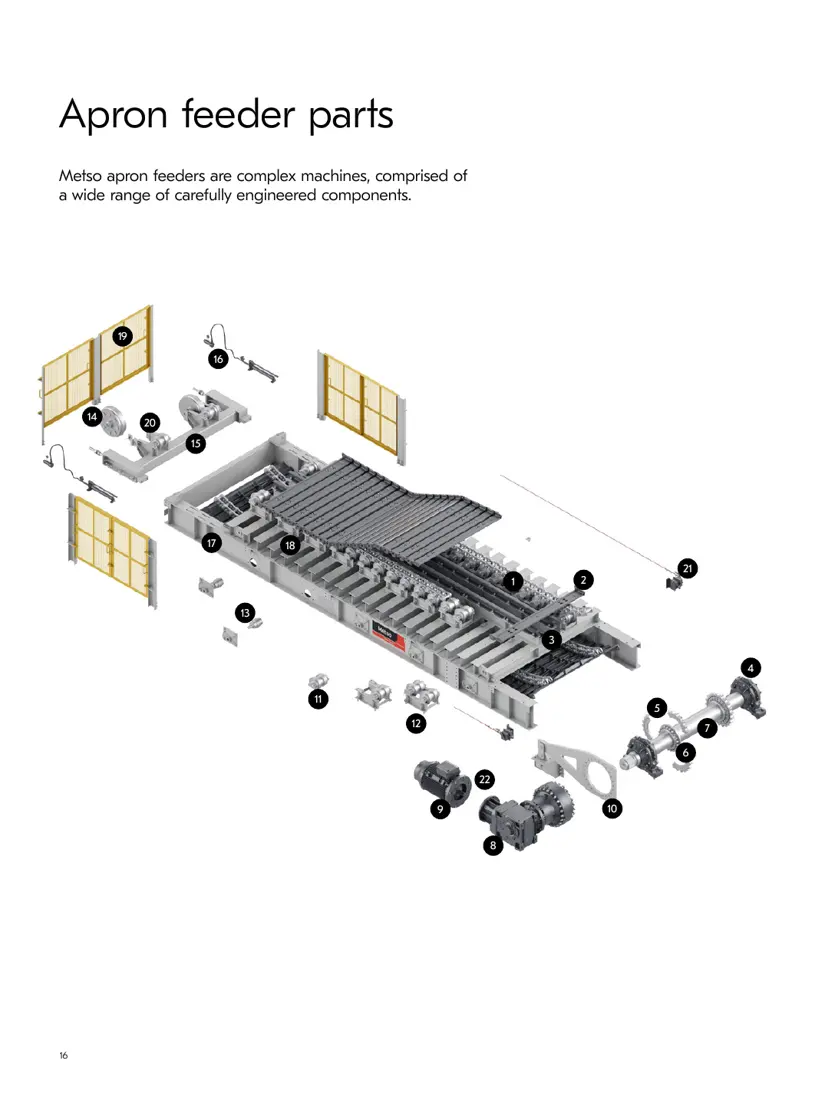
22 项官方爆炸图部件位置
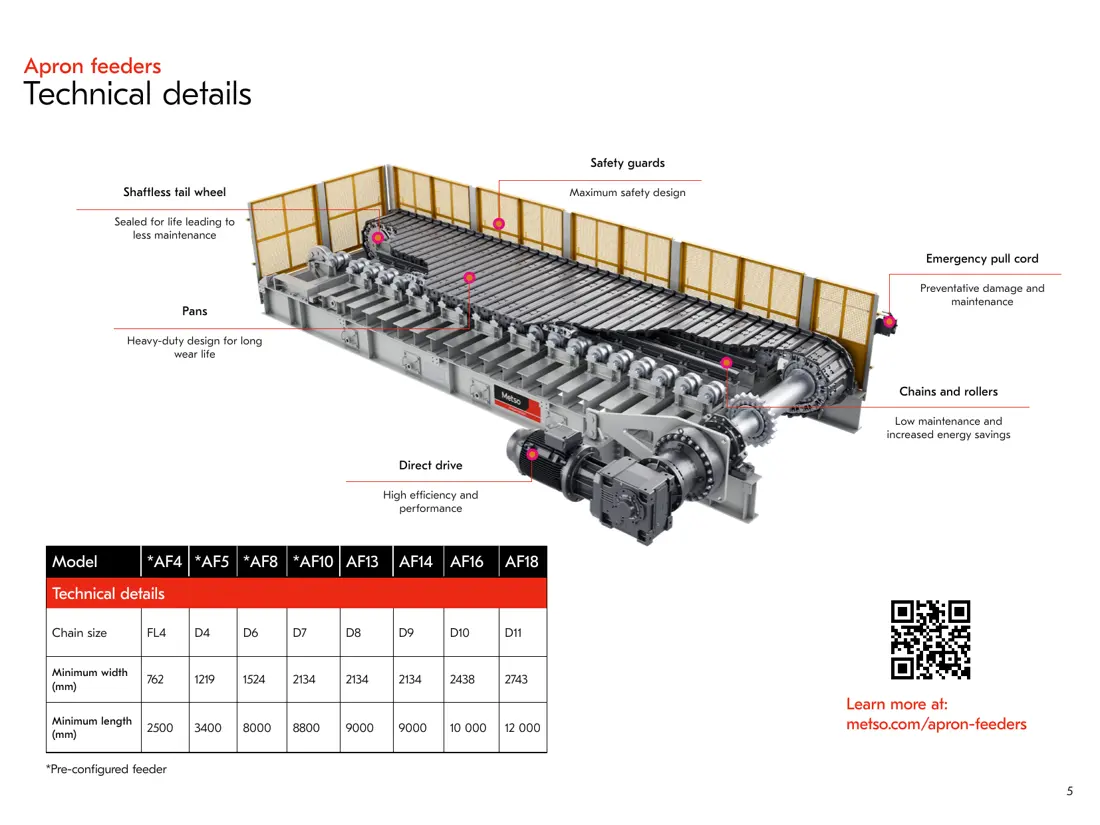
型号与核心尺寸
AF4–AF18 标准系列
只列备件识别需要的标准型号、宽度和长度;处理量、驱动功率、倾角和料斗载荷应按具体项目文件核对。
| 型号 | 核心尺寸 | 配置属性 |
|---|---|---|
| AF4 | 宽度 914–1,524 mm;长度 2,500–7,900 mm | 预配置系列 |
| AF5 | 宽度 1,219–2,134 mm;长度 3,400–9,700 mm | 预配置系列 |
| AF8 | 宽度 1,524–2,438 mm;长度 8,000–12,200 mm | 预配置系列 |
| AF10 | 宽度 2,134–3,048 mm;长度 8,800–13,000 mm | 预配置系列 |
| AF12 | 宽度 2,134–3,048 mm;长度 8,800–13,000 mm | 标准模块化范围 |
| AF14 | 宽度 2,438–3,353 mm;长度 10,000 mm 起 | 按宽度配置长度 |
| AF16 | 宽度 2,438–3,353 mm;长度 10,000 mm 起 | 重载模块化范围 |
| AF18 | 宽度与长度按项目配置 | 定制重载系列 |
型号与尺寸来源:Metso 板式给料机官方页及 2026 官方手册。其中 AF4、AF5、AF8、AF10 为手册标注的预配置系列;AF18 尺寸按项目配置。制造备件仍须核对铭牌、序列号、图纸版本和实物接口。
Metso
零部件位置图
图上编号与下表一一对应。
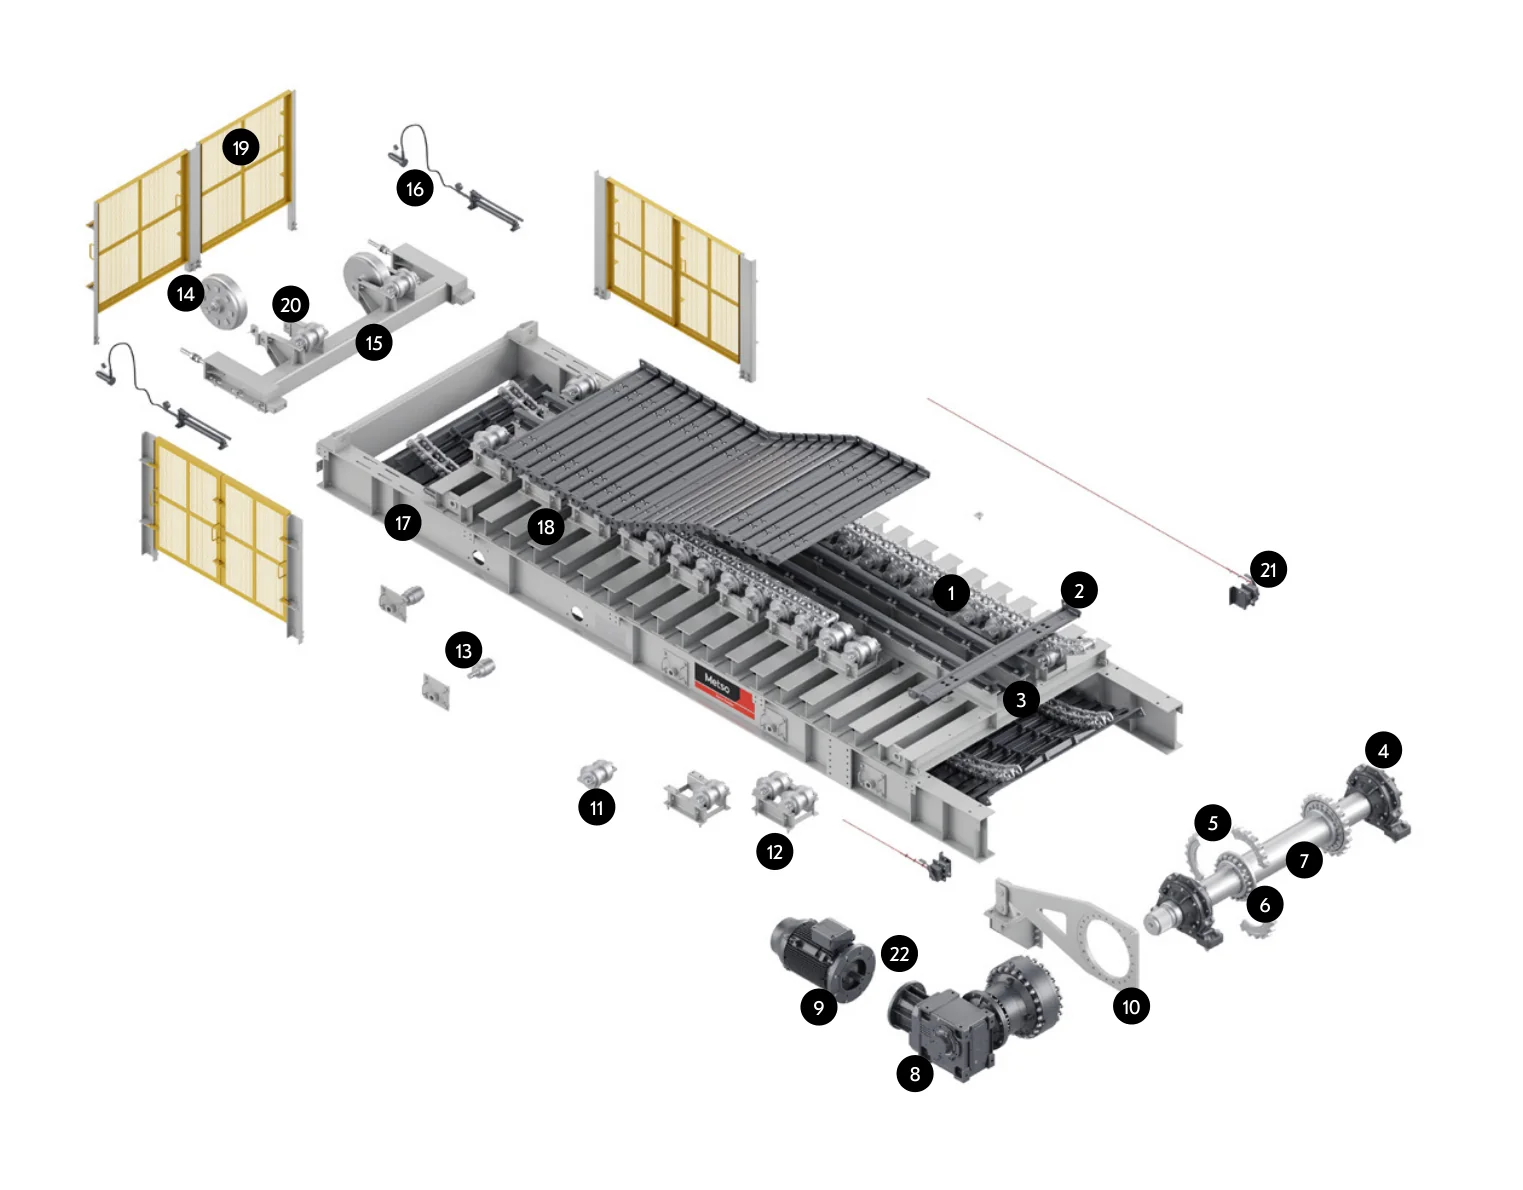
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 链条 | 承载盘下方侧链 | 2025 handbook / 电机减速机驱动配置 |
| 2 | 链板 | 上部宽承载盘 | 2025 handbook / 电机减速机驱动配置 |
| 3 | 承冲轨 | 承载盘下方纵向承冲轨 | 2025 handbook / 电机减速机驱动配置 |
| 4 | 轴承 | 头轴右端独立轴承组件 | 2025 handbook / 电机减速机驱动配置 |
| 5 | 链轮 | 头轴组件上的分段链轮 | 2025 handbook / 电机减速机驱动配置 |
| 6 | 轮毂 | 链轮中心轮毂 | 2025 handbook / 电机减速机驱动配置 |
| 7 | 头轴 | 两端链轮之间的横轴 | 2025 handbook / 电机减速机驱动配置 |
| 8 | 减速机 | 右下独立减速机 | 2025 handbook / 电机减速机驱动配置 |
| 9 | 驱动电机 | 左下独立驱动电机 | 2025 handbook / 电机减速机驱动配置 |
| 10 | 扭矩臂/连杆 | 减速机连接主机架的扭矩臂 | 2025 handbook / 电机减速机驱动配置 |
| 11 | 承载托轮 | 承载链条下方独立托轮 | 2025 handbook / 电机减速机驱动配置 |
| 12 | 托轮模块 | 承载托轮的模块机架 | 2025 handbook / 电机减速机驱动配置 |
| 13 | 回程托轮 | 下部回程链条支承托轮 | 2025 handbook / 电机减速机驱动配置 |
| 14 | 尾部惰轮 | 尾部独立圆形惰轮 | 2025 handbook / 电机减速机驱动配置 |
| 15 | 张紧机架 | 尾部张紧组件的支承架 | 2025 handbook / 电机减速机驱动配置 |
| 16 | 张紧系统 | 尾部液压和螺杆张紧机构 | 2025 handbook / 电机减速机驱动配置 |
| 17 | 机架 | 给料机承载主机架 | 2025 handbook / 电机减速机驱动配置 |
| 18 | 横梁 | 主机架两侧之间横梁 | 2025 handbook / 电机减速机驱动配置 |
| 19 | 安全护栏 | 独立黄色侧部安全护栏 | 2025 handbook / 电机减速机驱动配置 |
| 20 | 零速开关 | 尾轮区域零速检测开关 | 2025 handbook / 电机减速机驱动配置 |
| 21 | 紧急拉绳 | 给料机侧面紧急拉绳及开关 | 2025 handbook / 电机减速机驱动配置 |
| 22 | 润滑系统 | 驱动组件附近集中润滑装置 | 2025 handbook / 电机减速机驱动配置 |
耐磨件区
给料板与受料区耐磨件
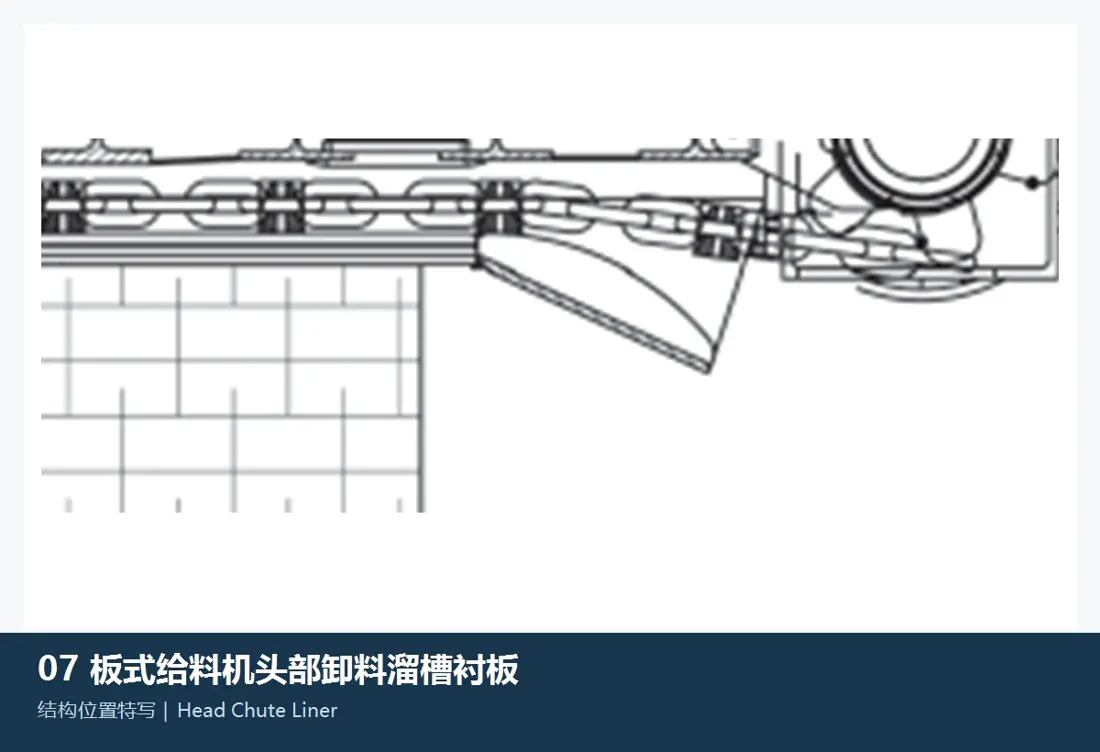
按给料板、进料口、侧壁、卸料口、冲击支承和滴漏区域区分冲击、滑动磨蚀及结构变形,再确定材料、热处理和可更换结构。
备件区
链传动、支承与结构备件
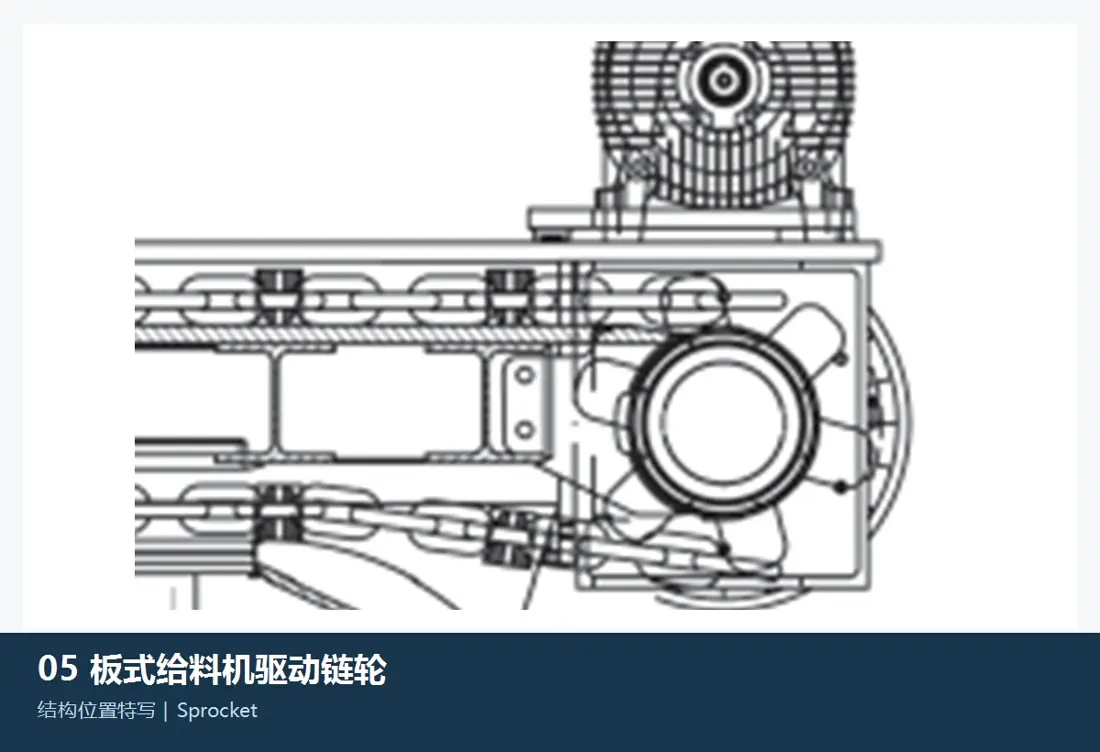
链条、链轮、滚轮、头轴、轴承、张紧和驱动按同一传动中心线成套核对;结构件修复同步检查机架直线度、滚轮标高和链条中心距。
05
尾轮与张紧系统
Idler Tail Wheel & Take-up System
Metso 当前手册列出无轴尾轮、张紧架以及液压缸或手动丝杠张紧系统。需按链条中心距、行程、安装块和现场调整方式确认。
进入通用零部件页 →06
头轴、轴承与剖分轴承座
Head Shaft, Bearings & Split Housings
官方爆炸图将头轴、链轮、轮毂和轴承分开识别;手册说明头轴为高合金锻轴,轴承采用球面滚子轴承和剖分式轴承座。制造前须核对轴颈、花键、键槽和轴承型号。
进入通用零部件页 →07
减速机、联轴器与电机
Reducer, Coupling & Motor
官方资料列出行星减速机、花键连接、电机和扭矩臂。ANRANST 重点处理接口测绘、联接件、支承件及项目配套;原厂传动单元按铭牌和配置确认。
提交资料进行技术确认 →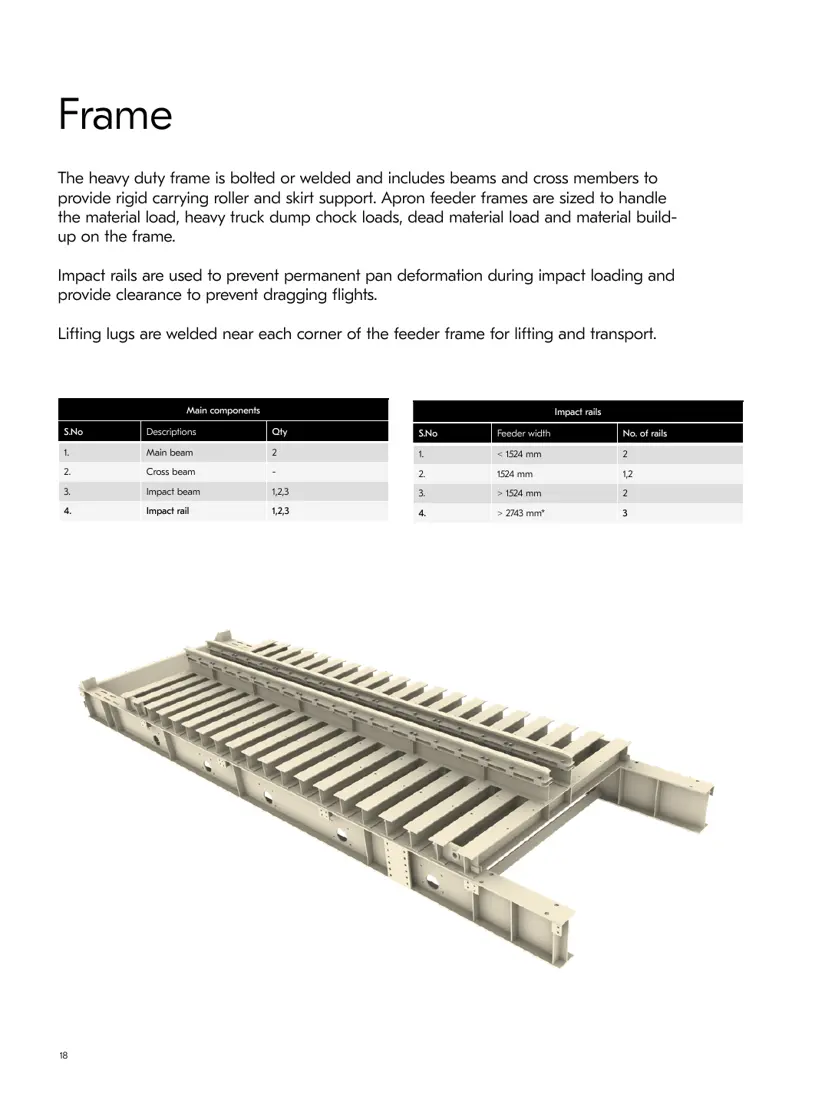
08
机架、横梁与滚轮模块
Frame, Crossbeams & Roller Modules
重载机架由主梁、横梁、冲击梁和滚轮模块组成。修复或替换需核对整体直线度、链条中心线、滚轮标高、焊接结构和现场吊装条件。
提交资料进行技术确认 →FAQ
常见问题
Metso 板式给料机备件询价需要什么信息?
请提供 AF 系列型号、铭牌或序列号、型号或在用件照片、关键尺寸、给料宽度、链条规格和处理物料。
只有 AF4 或 AF10 型号能否直接制造给料板?
不能。型号只能确定初步范围,还须核对给料机宽度、长度、主副板组合、孔位、链条接口、图纸和实物尺寸。
没有 Metso 型号能否识别链轮和头轴?
可以先用设备型号、链条规格、总成照片和实测尺寸缩小范围,但制造前仍需完成图纸、齿形、轴颈、键槽或花键及配合公差确认。